
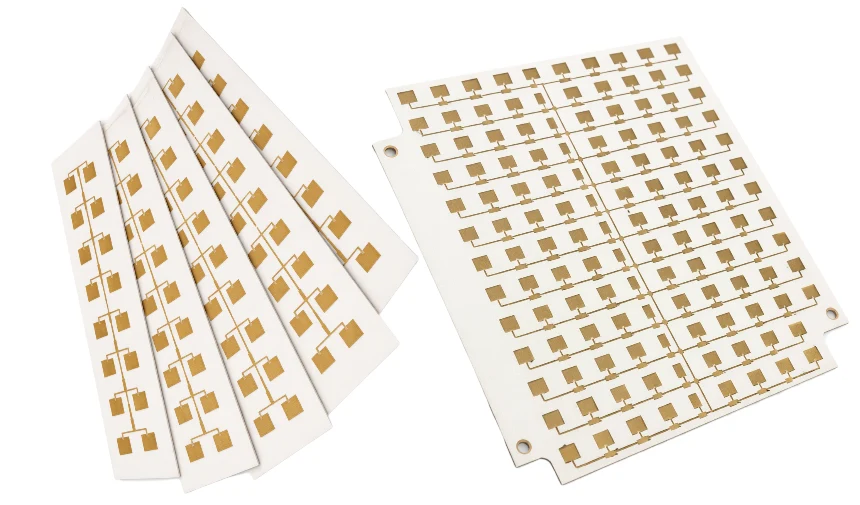
Знайти виробника друкованих плат, у якого в розділі технологічних можливостей зазначено «Rogers RO3006», не важко. Знайти ж того, хто справді здатний якісно виготовити надійну плату на RO3006 — із плазмовою активацією стінок перехідних отворів, прецизійними тонкими лініями завдяки прямому лазерному експонуванню (LDI) та підтвердженим контролем процесів на матеріалі, обсяги якого менші за RO3003, — завдання зовсім іншого рівня.
Складність кваліфікації постачальника RO3006 полягає у нашаруванні факторів: матеріал вимагає тієї самої спеціалізованої інфраструктури для обробки PTFE, що й RO3003 (власні вакуумні плазмові реактори, особливі протоколи свердління, контрольований градієнт охолодження при гібридному пресуванні). До цього додається ще одне технологічне обмеження, не настільки виражене для RO3003: через високу діелектричну проникність Dk 6.15 ширина радіочастотних провідників є значно меншою, що звужує допустимі межі варіацій травлення та робить застосування LDI не просто бажаним, а суворо обов'язковим.
У цьому посібнику наведено конкретні контрольні запитання та перелік документації, які допоможуть відокремити виробників із реальним досвідом обробки RO3006 від тих, хто намагається застосувати процеси для стандартного FR-4 до непридатного для цього високочастотного матеріалу.
Технологічний бар'єр вищий, ніж для RO3003
У комерційному секторі кількість проєктів на базі RO3006 помітно менша, ніж на RO3003. Ринок автомобільних радарів діапазону 77 ГГц, який формує основний попит на RO3003, потребує діелектричної проникності Dk 3.00 через мінімальні втрати та стабільність фази. Високе значення Dk матеріалу RO3006 обирають для забезпечення компактності, а не для досягнення абсолютного мінімуму внесених втрат. Сфери, де такий компроміс вигідний (компактні блоки фільтрів, мініатюризовані випромінювальні елементи антенних решіток, малогабаритні антенні модулі), характеризуються меншими серійними обсягами порівняно з масовими радарами.
Це безпосередньо впливає на вибір постачальника: значна частина заводів, що декларують роботу з RO3006, насправді не мають достатнього виробничого обсягу для стабілізації та підтвердження заявлених технологічних допусків. Підприємство, яке виготовило один прототип RO3006 два роки тому, не може вважатися кваліфікованим серійним постачальником для вашого виробу.
Базовий алгоритм оцінки тут аналогічний підходу до RO3003, проте доповнений критичною перевіркою точності ліній LDI. Якщо ви вже вивчали Критерії кваліфікації виробника друкованих плат на RO3003, що охоплюють сертифікацію IATF 16949, процедури PPAP та випробування на надійність ESS, вважайте їх базовим фундаментом, додавши до нього наведені нижче специфічні вимоги.
Критерій 1: Власна установка вакуумного плазмового десмірінгу
Це перше і найпоказовіше запитання під час аудиту будь-якого виробника RO3006. Запитайте прямо: «Чи є у вас власна ділянка вакуумного плазмового очищення, чи ви передаєте цю операцію на аутсорсинг?»
Політетрафторетиленова матриця RO3006 має поверхневу енергію приблизно 18 дин/см — цей показник надто низький, щоб стандартна рідинна хімія на основі лужного перманганату могла активувати стінки перехідних отворів для нанесення міді. Без плазмової обробки хімічне осадження міді на поверхню PTFE відбувається з розривами: утворюються клиноподібні дефекти, часткове покриття гільзи або зовсім оголені ділянки, які проходять первинний контроль, але руйнуються при термоциклуванні під час монтажу та експлуатації.
Кваліфікований виробник RO3006 зобов'язаний мати:
- Власний вакуумний плазмовий реактор (а не договір субпідряду зі сторонньою лабораторією).
- Відпрацьований технологічний процес на суміші газів CF₄/O₂, оптимізований під керамо-фторопластові підкладки (чиста плазма O₂ застосовується для зняття фоторезисту і непридатна для активації PTFE).
- Виробничі журнали (логи параметрів) нещодавніх партій RO3006: робочий тиск у камері, співвідношення газів, ВЧ-потужність генератора, тривалість циклу.
- Дані кореляції, що підтверджують зв'язок між параметрами плазми та якістю суцільного покриття міддю на мікрошліфах.
Якщо виробник не може продемонструвати власне плазмове обладнання та технологічні протоколи, процес кваліфікації слід припинити. Аутсорсинг плазмової обробки — транспортування просвердлених заготовок на сторонні фабрики — порушує простежуваність та перекладає відповідальність за критично важливий етап якості за межі прямого контролю виробника.
Критерій 2: Технологічна точність LDI для вузьких НВЧ-провідників
Хвильовий опір 50 Ом на підкладці RO3006 завтовшки 10 mil формується мікросмужковою лінією завширшки близько 5–7 mil. Той самий імпеданс на матеріалі RO3003 тієї ж товщини 10 mil вимагає ширини приблизно 9–11 mil. Різниця в ширині на 4 mil кардинально змінює вимоги до виробничих похибок:
- На провіднику RO3003 завширшки 10 mil відхилення травлення на ±1 mil становить ±10% — що знаходиться на верхній межі типового допуску за імпедансом.
- На провіднику RO3006 завширшки 6 mil відхилення на ±1 mil дає похибку ±17% — що вже неприпустимо для більшості радіочастотних трактів (де вимагається ±10% або суворіше).
Традиційне фотоекспонування через плівкові шаблони не здатне надійно забезпечити точність ±10% на провідниках 6 mil. Похибки суміщення фотошаблону, старіння ультрафіолетових ламп і деформації панелі створюють сумарне відхилення, прийнятне для широких провідників FR-4, але критичне для мікрохвильової топології RO3006.
Пряме лазерне експонування (LDI) усуває проміжний плівковий фотошаблон і забезпечує стабільний допуск ±10% за шириною ліній у серійному виробництві, а також до ±5% на прецизійних радіочастотних шарах за умови індивідуального калібрування компенсації бокового підтравлювання міді.
Що необхідно перевірити:
- Чи використовується установка LDI в обов'язковому порядку для всіх зовнішніх НВЧ-шарів у замовленнях на RO3006 (а не як платна додаткова опція)?
- Чи володіє виробник статистичними даними індексу відтворюваності процесу (Cpk) за шириною провідників на RO3006? Запросіть результати вимірювань ширини ліній із нещодавньої виробничої партії порівняно з номіналом. Показник Cpk ≥ 1.33 для допуску ±10% є мінімальним прийнятним рівнем.
- Чи калібрується коефіцієнт компенсації травлення спеціально під профіль і вагову товщину мідної фольги на RO3006, чи виробник без змін застосовує коефіцієнти від матеріалу RO3003?
Виробник без задокументованих даних Cpk для LDI на топології RO3006 не здатний гарантувати, що його технологічний процес забезпечить проєктний хвильовий опір вашого виробу.
Критерій 3: Автентичність постачання оригінальних матеріалів Rogers RO3006
Корпорація Rogers є єдиним виробником оригінального ламінату RO3006. Прямих повних аналогів не існує: безіменний композит на основі PTFE з номінальним значенням Dk близько 6.15 не матиме тієї самої рецептури керамічного наповнення, яка забезпечує мінімальний допуск діелектричної проникності, низьке вологопоглинання та малий температурний коефіцієнт лінійного розширення (CTE) за віссю Z, характерні для справжнього RO3006.
На ринку періодично з'являються матеріали-замінники з вторинного чи сірого ринку, які важко відрізнити візуально або швидким експрес-вимірюванням Dk. Сурогат із таким же номіналом проникності за кімнатної температури може показати кардинально іншу варіативність від партії до партії, нестабільний коефіцієнт TcDk та деградацію надійності перехідних отворів під час термоциклування.
Вимоги до верифікації:
- Сертифікат відповідності (COC) із заводським номером партії Rogers. Кожна партія оригінального матеріалу супроводжується сертифікатом COC, де вказано унікальний номер партії та код дати виготовлення, що простежуються за виробничою базою Rogers. Запросіть зразок сертифіката COC із нещодавньої поставки RO3006. Неможливість надати COC з верифікованим номером партії свідчить про використання неавторизованих джерел.
- Офіційний канал постачання. Поставте пряме запитання: закуповується RO3006 безпосередньо у Rogers Corporation чи через офіційного авторизованого дистриб'ютора? Посилання на трейдерів, закупівлю на відкритих електронних майданчиках або небажання назвати постачальника є однозначною причиною для відхилення кандидата.
- Простежуваність на рівні кожної панелі в системі MES. Номер партії COC Rogers має бути зв'язаний у внутрішній ERP/MES системі заводу з кожною окремою заготовкою. У разі виникнення дефекту в процесі експлуатації виробник повинен за серійним номером плати за кілька годин відновити номер партії матеріалу Rogers, параметри плазмової камери та всю історію виготовлення.
Критерій 4: Можливості гібридного пресування
Більшість практичних виробів на RO3006 виготовляються у вигляді гібридних плат: зовнішні НВЧ-шари формуються на RO3006, а внутрішні цифрові траси та шини живлення — на високотемпературному FR-4. Процес гібридного ламінування RO3006/FR-4 супроводжується тими самими технологічними викликами, що й для RO3003/FR-4:
- Застосування препрегів із низькою плинністю (low-flow) та високою Tg на межі розділу RO3006/FR-4 (звичайний препрег FR-4 занадто сильно тече під тиском і зміщує або пошкоджує тонкі НВЧ-провідники).
- Контрольоване охолодження в пресі зі швидкістю ≤2°C/хв для уникнення короблення заготовок через суттєву різницю коефіцієнтів теплового розширення фторопласту та епоксидної смоли.
- Залишкова щільність міді на внутрішніх шарах FR-4 не менше 75% для збереження механічної симетрії та контролю за площинністю.
Що запросити у виробника:
- Протоколи вимірювання короблення та скручування (bow/twist) за останніми партіями гібридних плат RO3006. Показники вище 0.75% вказують на порушення температурних режимів охолодження.
- Результати випробування на термостійкість припоєм (solder float: 288°C, 3 цикли за IPC-TM-650 2.6.7) із фотографіями шліфів — особливо зони склеювання RO3006 та FR-4 після термоудару. Розшарування на цій межі є головним ризиком гібридного пресування.
- Марку та специфікацію сполучного матеріалу (bonding film/prepreg), що застосовується між шарами RO3006 та FR-4.
Виробник, який не здатний надати результати випробувань гібридного склеювання на реальних платах з RO3006, не має валідованого технологічного процесу для цього матеріалу.
Критерій 5: Документальне підтвердження металізації за IPC Class 3
Високий коефіцієнт теплового розширення (CTE) матриці PTFE у напрямку осі Z навантажує мідну гільзу перехідного отвору під час паяння оплавленням компонентів поверхневого монтажу (SMT). Металізація відповідно до стандарту IPC Class 3 — середня товщина міді в гільзі не менше 25 мкм, нульова наявність клиноподібних порожнеч, рецесія смоли не більше 10 мкм — забезпечує необхідний запас міцності для довготривалої надійності отворів.
Необхідний пакет підтвердної документації:
- Звіт за мікрошліфами поперечного зрізу з нещодавньої серійної або кваліфікаційної партії RO3006: фотографії розрізів перехідних отворів із замірами товщини шару міді у верхній, середній та нижній зонах декількох отворів; класифікація дефектів; візуальне підтвердження щільної адгезії міді до плазмово-обробленої поверхні PTFE без розривів.
- Внутрішня технологічна інструкція за стандартом IPC-6012 Class 3, закріплена в системі менеджменту якості виробника.
Звіт із мікрошліфування є єдиним об'єктивним матеріальним доказом відповідності нормам IPC Class 3 на рівні структури отвору. Виробник, який стверджує про відповідність Class 3 без надання актуальних шліфів, робить бездоказові заяви.
Критерій 6: Галузеві сертифікати для автомобільних та спеціальних програм
Для проєктів на RO3006, призначених для автомобільних радарів, медичної апаратури або аерокосмічної техніки, вимоги до системи управління якістю мають таке ж критичне значення, як і фізичні виробничі параметри:
IATF 16949:2016 для автомобільних виробів. Перевірте дійсність сертифіката безпосередньо через реєстр органу із сертифікації за вказаним номером — прострочений або обмежений за сферою дії сертифікат дискваліфікує підприємство як постачальника автомобільної галузі. Сфера дії повинна явно включати виробництво друкованих плат відповідного профілю.
AS9100 для аерокосмічного та оборонного секторів. Застосовується аналогічна процедура: запит номера сертифіката та перевірка актуальності статусу через офіційну базу ICOP/OASIS.
Для виробів, які не потребують відповідності IATF або AS9100, сертифікат ISO 9001 служить мінімальною базою. Проте навіть у комерційних серіях завод, система якості якого не здатна регламентувати специфічні відхилення для фторопластових матеріалів, не забезпечує належної простежуваності для складних НВЧ-проєктів.
Сертифікація APTPCB за стандартом IATF 16949:2016 охоплює як виробництво друкованих плат, так і монтаж модулів (PCBA) в межах єдиної інтегрованої системи управління якістю. Інженерна підтримка кваліфікації замовлення, включно з підготовкою повного пакета документів PPAP Level 3 для автомобільних плат на базі RO3006, надається нашою групою автомобільної електроніки.
Випробування на надійність: методика ESS як доказ якості процесу
Системи менеджменту якості теоретично запобігають появі браку. Випробування на стійкість до факторів зовнішнього середовища (ESS — Environmental Stress Screening) доводять стабільність технології на практиці. Під час кваліфікації нового виробника вимагайте протоколи випробувань ESS саме на матеріалі RO3006, а не на платах з RO3003, оскільки вища частка кераміки в RO3006 створює інший профіль механічних напружень у гільзах отворів під час нагрівання.
Мінімальні вимоги до випробувань ESS для автомобільних та високонадійних програм на RO3006:
- Термоциклування: від −40°C до +125°C, 1000 циклів із безперервним вимірюванням опору ланцюжка перехідних отворів (daisy chain) згідно з IPC-TM-650 2.6.7. Зростання опору понад 10% від базового значення сигналізує про виникнення мікротріщин у мідній гільзі.
- Термоудар припоєм (solder float: 288°C, 3 цикли) із наступним аналізом мікрошліфів міді в отворах та межі з'єднання шарів RO3006/FR-4.
Виробник, який не проводив випробувань ESS безпосередньо на платах із RO3006, не має фактичних доказів здатності випускати продукцію, надійну в жорстких умовах експлуатації.
Підсумковий чекліст для аудиту виробника
Використовуйте цей структурований чекліст під час оцінки виробника друкованих плат на Rogers RO3006:
Технологічне обладнання (лише власне виробництво, без субпідряду)
- Власна установка вакуумного плазмового травлення із сумішшю газів CF₄/O₂; журнали параметрів доступні для перевірки
- Серійне використання установок прямого лазерного експонування (LDI) для всіх НВЧ-шарів; підтверджені дані Cpk за шириною провідників на RO3006
- Преси гарячого ламінування з контрольованою швидкістю охолодження ≤2°C/хв; дані вимірювання короблення/скручування для гібридних структур RO3006
Матеріали та простежуваність
- Заводський сертифікат відповідності Rogers COC із номером партії надається як обов'язковий документ до кожного замовлення
- Офіційний канал постачання (прямий контракт із Rogers або авторизований дистриб'ютор)
- Простежуваність на рівні панелей у системі MES від партії COC до індивідуального серійного номера плати
Документація з якості
- Дійсний галузевий сертифікат (IATF 16949, AS9100 або ISO 9001), верифікований в офіційному реєстрі органу сертифікації
- Протоколи мікрошліфів за стандартом IPC Class 3 із нещодавніх випусків RO3006 надаються за запитом
- Звіти випробувань ESS (термоциклування, термоудар припоєм) саме для плат на базі RO3006, а не запозичені з проєктів на RO3003
Гібридне ламінування
- Затверджена специфікація сполучного препрегу для межі розділу RO3006/FR-4
- Задокументовані результати тесту на розшарування після термоудару припоєм для з'єднання RO3006/FR-4
Наведений чекліст розрахований на поетапне проходження: Критерії 1 та 2 є критичними бар'єрами спроможності — відповідь «ні» зупиняє кваліфікацію. Критерії 3–6 оцінюють документальну зрілість, де виробник може володіти процесом, але не мати системно оформлених свідчень. Досвідчені фабрики, які серійно працюють із підкладками з PTFE, нададуть усі необхідні дані без тривалих пошуків в архівах. Якщо ж підприємству складно надати підтвердження, це найкраще демонструє реальний рівень освоєння технології виготовлення плат на Rogers RO3006.
Щоб запросити чинну технологічну документацію APTPCB для виробів на базі RO3006 (включно з параметрами плазмової обробки, статистикою LDI Cpk та протоколами випробувань термоударом припоєм), скористайтеся інструментом перевірки файлів Gerber для виконання первинного аналізу DFM разом із формуванням запиту, або зверніться безпосередньо до нашої інженерної служби.
Нормативні посилання
- Стандарт системи менеджменту якості автомобільної промисловості IATF 16949:2016.
- Критерії приймання металізації отворів за стандартом IPC-6012 Class 3.
- Методики термоциклування та випробувань термоударом припоєм за IPC-TM-650 2.6.7.
- Вимоги до металізації та приймання плат згідно з IPC-A-600K.
- Регламент простежуваності матеріалів за документацією авторизованих дистриб'юторів Rogers Corporation.