
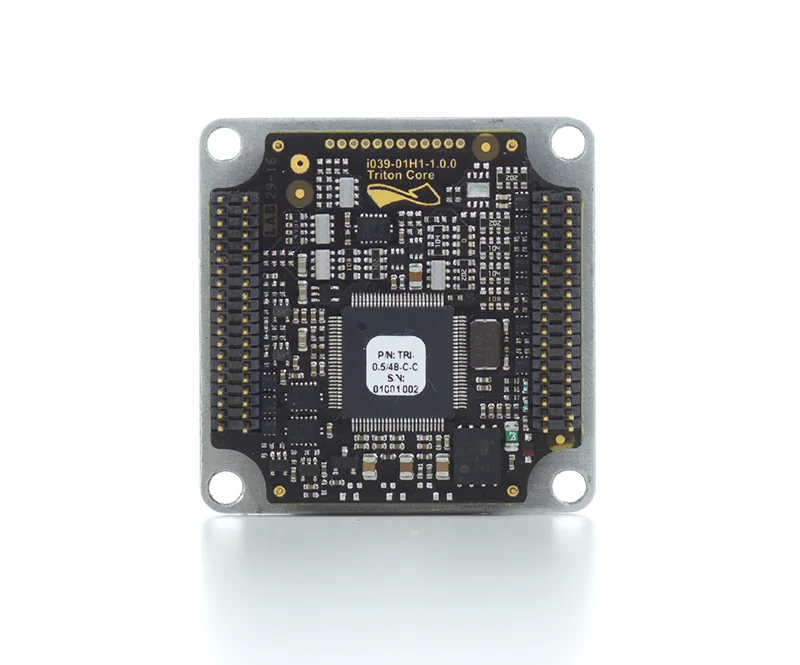
Друкований вузол серводрайвера (servo driver PCBA) є одним із найскладніших у виробництві електронних виробів, оскільки на одній платі поєднуються високострумова комутація, надчутливі вимірювальні кола зворотного зв'язку, цифровий мікропроцесорний блок, інтерфейси зв'язку, теплові інтерфейси та бар'єри гальванічної ізоляції безпеки.
Технологічний виклик полягає не лише в якісному виготовленні друкованої плати. Виробник зобов'язаний зберегти схемотехнічний задум розробника, маючи вичерпні інструкції щодо розстановки компонентів, контролю пайки, рентген-інспекції прихованих контактних площадок, завантаження прошивки та функціонального випробування вузла під реальним навантаженням.
Ключові висновки
- Передавайте у виробництво силовий каскад, контури драйверів затворів, опорні лінії датчиків струму, межі ізоляції, теплові контакти та тестові точки єдиним узгодженим пакетом.
- Зафіксуйте критерії пустот припою (voiding) під відкритими тепловими підкладками, технологію монтажу силових роз'ємів, допустимі заміни деталей та норми дефектності до запуску першої партії.
- Підбирайте методи контролю та функціональних тестів під реальні механізми відмов: пошкодження ключів через дзвін затвора, тепловий перегрів, спотворення зворотного зв'язку енкодера та періодичні польові збої.
- Включайте бінарні файли прошивок, таблиці калібрування, креслення адаптерів і допустимі межі вимірювань у конструкторський комплект PCBA.
- Плата, яка бездоганно пройшла тест на неперервність або низьковольтне увімкнення, все одно може вийти з ладу під час ШІМ-комутації, роботи з реальними обмотками двигуна, рекуперації, термоциклів чи випробувань на ЕМС.
Чим друкований вузол серводрайвера відрізняється від стандартної плати?
Серводрайвер об'єднує принципово різні електричні середовища на спільній друкованій підкладці.
| Функціональна зона | Головний ризик монтажу або топології | Доказова база для випуску |
|---|---|---|
| Ланка DC-link та інверторний міст | Локальні концентрації струму, індуктивність контуру комутації, перегрів міді | Аудит силових трас, термограми та мікрошліфи отворів |
| Драйвер затвора (Gate Driver) | Велика площа петлі керування, дзвін (ringing), помилкове відмикання ключа | Перевірка топології та осцилограми перехідних процесів |
| Вимірювання струму (Current Sense) | Помилки 4-провідного трасування Кельвіна, наведення шуму на опору, полярність | План калібрування АЦП та діапазони допусків |
| Бар'єр гальванічної ізоляції | Занижені зазори, залишки флюсу, невідповідні оптопари чи цифрові ізолятори | Креслення ізоляційних вирізів і протокол випробування ізоляції |
| Інтерфейс енкодера / резольвера | Наведення комутаційних завад, помилки заземлення екрана, контакти роз'єму | Специфікація інтерфейсу та завадостійкість сигналів |
| Цифрова частина керування | Невідповідність версії ПЗ, відскок землі (ground bounce), збої CAN/EtherCAT | Контроль ревізій прошивки та функціональний тест обміну |
| Тепловий інтерфейс ключів | Недостатнє покриття пастою, раковини в припої, механічний перекіс корпусу | Норми рентгенівського контролю (AXI) та перевірка теплового опору |
Виробничий маршрут прямо залежить від типу використовуваних силових ключів: кремнієві MOSFET/IGBT або компоненти на основі карбіду кремнію (SiC) чи нітриду галію (GaN). Пакет документів повинен містити затверджений перелік компонентів та вимоги виробника напівпровідників до пайки.
Яку інформацію необхідно зафіксувати перед монтажем плати серводрайвера?
Виробничий комплект документації повинен відповідати на чотири базові запитання:
- Що саме виготовляється?
- За якою технологією здійснюється збирання?
- Якими методами проводиться інспекція?
- За якою методикою здійснюється електричне тестування?
Комплект для передачі у виробництво повинен включати:
- виробничі файли друкованої плати, стек матеріалів, лінії з контрольованим імпедансом і дані свердління;
- специфікацію BOM із переліком схвалених виробників, допустимих аналогів та маркуванням критичних компонентів, заміна яких суворо заборонена;
- координатні файли розстановки (Centroid) та детальні складальні креслення;
- вказівки щодо полярності електролітів і діодів, орієнтації мікросхем, підготовки силових клем і роз'ємів;
- файл бінарної прошивки, інструкцію із завантаження та конфігураційні параметри;
- коефіцієнти калібрування вимірювальних каналів та критерії приймання (Pass/Fail limits);
- вимоги до тестового стенда, захисного огородження та протоколів перевірки.
Схемотехнічний задум обов'язково має бути задокументований. Звичайна таблиця BOM не пояснює оператору, чому резистор затвора, вимірювальний шунт, конденсатор розв'язки чи ізолятор вибрані саме з такими параметрами.
Як правильно передавати у виробництво силову частину та драйвери затворів?
Перевірку силового каскаду завжди проводять уздовж реальних шляхів протікання силових струмів.
Обов'язково перевірте:
- Розташування конденсаторів ланки DC-link відносно силових ключів (мінімальна паразитна індуктивність).
- Площу високострумового комутаційного контуру та безперервність зворотного шляху струму.
- Фізичну відстань від виходів мікросхеми драйвера затвора до силового транзистора.
- Трасування ліній затвора та витоку/емітера за правилом 4-провідного підключення Кельвіна.
- Ємнісний зв'язок полігонів ШІМ-вузлів (switch nodes) із вимірювальними та цифровими колами.
- Диференційне трасування ліній від струмових шунтів та опорні точки заземлення.
- Ізоляційні прорізи в платі, дотримання повітряних зазорів (clearance) та шляхів витоку по поверхні (creepage).
- Черговість фаз на вихідних силових роз'ємах, схему підключення екранів кабелів та заземлення радіатора.
Вимоги до шляхів витоку та повітряних зазорів залежать від робочої напруги шини, категорії перенапруги, ступеня забруднення середовища, класу ізоляційних матеріалів, висоти над рівнем моря та наявності захисного лакування. Перенесення зазорів «за зразком попередньої плати» без перевірки нормативів неприпустиме.
Які рішення щодо збирання серводрайвера потребують обов'язкового погодження?
| Область рішення | Що вимагається від виробника | Документ перед запуском у серію |
|---|---|---|
| Пайка силових корпусів (D2PAK, QFN, силові модулі) | Конструкція трафарету, об'єм пасти, термопрофіль оплавлення | Звіт DFM-аналізу та шліфи тестових зразків |
| Пайка теплових площадок (Exposed Pads) | Малюнок вікон трафарету, допуск на пустоти (voids), площинність | Рентген-протокол AXI або мікрорентгенографія |
| Високострумові клеми та роз'єми | Послідовність пайки, механічна фіксація, прогрів масивних виводів | Технологічна карта та акт контролю паяних з'єднань |
| Прошивка мікроконтролерів | Програматори, роз'єми JTAG/SWD, захист від статичної електрики | Акт верифікації завантаження прошивки |
| Функціональне тестування під струмом | Стенд із двигуном чи активним навантаженням, безпека персоналу | Затверджена інструкція з тестування |
| Простежуваність (Traceability) | Серіалізація плат, збереження партій сировини та ключів | Електронний звіт виробничої історії плати |
Як трафарети та режими пайки впливають на надійність серводрайвера?
Великі відкриті теплові площадки під силовими транзисторами вимагають спеціального розбиття апертур трафарету на сітку. Неконтрольоване нанесення суцільного шару пасти призводить до спливання компонентів, перекосу виводів, виникнення масивних газових раковин і перегріву кристала.
Комплект документації повинен фіксувати:
- рекомендовані виробником компонента контактні площадки;
- товщину трафарету та відсоток редукції вікон паяльної пасти;
- марку паяльної пасти та допустимі температурні межі профілю;
- допустимий відсоток пустот під силовою площадкою (зазвичай не більше 15–25%);
- вимоги до компланарності та висоти встановлення деталей;
- якість пайки наскрізних силових штирів (заповнення отвору припоєм не менше 75% за IPC-A-610);
- очищення від залишків флюсу та вимоги до нанесення захисного лаку (conformal coating).
Розділи лазерні трафарети для PCB та комплексний монтаж під ключ містять детальні технологічні норми. Параметри процесу повинні узгоджуватися з конкретним типом силового корпусу та теплоємністю плати.
Які методи інспекції та контролю необхідно застосовувати?
Кожен метод виявляє свій специфічний спектр дефектів.
| Метод контролю | Що надійно виявляє | Чого не здатний перевірити |
|---|---|---|
| Контроль нанесення пасти (SPI) | Об'єм, висоту, площу та зміщення відбитків пасти | Якість пайки після печі та роботу схеми |
| Автоматична оптична інспекція (AOI) | Зміщення деталей, полярність, видимі перемички припою | Якість пайки прихованих під корпусом площадок |
| Рентгенівський контроль (AXI) | Пустоти в припої під MOSFET/BGA, мікрокульки, приховані замикання | Динамічні комутаційні характеристики |
| Електроконтроль (Flying Probe / ICT) | Обриви доріжок, замикання, номінали резисторів і конденсаторів | Роботу під високою напругою та прошивку |
| Низьковольтне тестове увімкнення | Напруги вторинних джерел, зв'язок по шинах, роботу процесора | Комутацію повного струму фаз двигуна |
| Функціональний тест під навантаженням | Реакцію струмових петель, спрацьовування захистів, нагрів | Роботу в усьому діапазоні кліматичних умов |
Ефективна програма контролю якості завжди будується від аналізу потенційних дефектів.
Рекомендована послідовність функціонального тестування серводрайвера
Чіткий алгоритм покрокового тестування запобігає вибуховому руйнуванню силових ключів у разі наявності дефектів монтажу:
- Вхідний візуальний контроль: відповідність ревізії, BOM, полярність діодів та електролітів, якість пайки, чистота плати.
- Перевірка без подачі напруги: вимірювання опору між шинами DC+, DC-, заземленням та виходами фаз U, V, W для виключення коротких замикань.
- Подача низької допоміжної напруги: увімкнення слаботочного джерела живлення логіки (наприклад, 24 В або 5 В).
- Перевірка цифрової частини: перевірка стабілізаторів напруги, тактових генераторів, сигналів Reset, завантаження прошивки та зв'язку через шину конфігурації.
- Тестування драйверів і захистів: вимірювання напруги живлення драйверів затворів, перевірка мертвого часу (dead-time), нульового зміщення підсилювачів струму, сигналів енкодера та ланцюгів аварійного відключення (Safe Torque Off / Fault).
- Подача контрольованої силової напруги: плавна подача напруги шини постійного струму від регульованого джерела живлення з обмеженням струму.
- Тест із двигуном або еквівалентом навантаження: запуск обертання двигуна на малих і номінальних обертах із моніторингом форми фазних струмів, температури транзисторів та коректності зворотного зв'язку.
- Фіксація результатів: збереження протоколу випробувань у заводській базі даних із прив'язкою до серійного номера вузла.
Випробування високою напругою на пробій (Hi-Pot) та контроль опору ізоляції проводяться строго за регламентом і лише тоді, коли це передбачено кресленням виробу, щоб не пошкодити чутливі низьковольтні компоненти.
Типові несправності вузлів серводрайверів та їхня діагностика
| Симптом несправності | Можлива виробнича або проектна причина | Які докази необхідно зібрати |
|---|---|---|
| Миттєвий пробій транзисторів або хибне відкривання | Індуктивність контуру затвора, ефект Міллера, поганий зворотний провідник | Осцилограма затвор-витік у момент комутації |
| Нестабільність регулювання струму, гудіння двигуна | Помилка розведення вимірювальних ліній шунта, неправильний номінал, погана пайка | Дані з регістрів АЦП, звіт інспекції шунта |
| Збої енкодера при обертанні двигуна | Наведення перешкод від силових фаз, погане заземлення екрана кабелю | Осцилограма сигналів A/B/Z під час роботи ШІМ |
| Аварія за перегрівом силового модуля | Раковини в припої (voids), замала товщина міді, перекос тепловідвідної підошви | Рентген-знімок (AXI), термограма тепловізора |
| Механічне відшарування клем фаз | Слабке пропаювання штирів у товстій платі, надмірні механічні зусилля | Мікрошліф отвору, аналіз зусилля затиску гвинтів |
| Відмови виключно під час експлуатації в шафі | Помилки контуру заземлення, порушення вентиляції, енергія гальмування | Журнал аварійних подій приладу |
Що має включати повний пакет RFQ для монтажу плати серводрайвера?
Для формування точної комерційної пропозиції надайте:
- файли Gerber / ODB++, дані свердління, список кіл (netlist), стек матеріалів та карту імпедансу;
- специфікацію BOM із чітким маркуванням затверджених виробників деталей та компонентів без права заміни;
- складальні креслення, схеми розстановки деталей та 3D-моделі вузла;
- вимоги до технології пайки силових корпусів, драйверів затворів, шунтів та роз'ємів;
- вимоги до трафарету та граничні норми пустот припою (voiding);
- бінарний файл прошивки та покрокову інструкцію із завантаження;
- методику функціонального тестування, граничні межі допусків вимірювань та вимоги до безпеки;
- вимоги до глибини серійної простежуваності;
- форму протоколу першого виробу (FAI), актів рентген-контролю та результатів фінального тестування.
Додаткові вимоги структуровані у розділах рекомендації DFM та тестування і контроль якості.
Часті запитання (FAQ)
Які файли найчастіше забувають надати при замовленні монтажу серводрайверів?
Найчастіше в комплекті відсутні файли прошивок, перелік критичних компонентів без права заміни, вимоги до пайки силових підкладок, параметри кондукторів для високих роз'ємів, константи калібрування вимірювальних кіл та числові межі допусків для функціонального тестера.
Чи гарантує рентгенівський контроль (AXI) безвідмовну роботу силового каскаду?
Ні. Рентген підтверджує фізичну якість пайки: рівномірність змочування, відсутність замикань і низький відсоток пустот у припої. Динамічна поведінка ключів, стійкість до дзвону затвора, захист від короткого замикання фаз і тепловий баланс перевіряються лише електричними та функціональними випробуваннями.
Чи можна використовувати однакові схеми та номінали драйверів затворів для різних серводрайверів?
Категорично ні. Опір резисторів затвора, швидкість наростання напруги (dV/dt), топологія контуру, характеристики кристалів транзисторів, напруга шини живлення та вимоги до ЕМС розраховуються індивідуально для кожної силової схеми.
Чи можна додати функціональне тестування вже після завершення трасування плати?
Частково так, проте відсутність розведених тестових площадок, виводів програмування та зон механічної фіксації щупів стенда різко здорожчує оснащення та знижує глибину діагностики браку.
Чи робить відповідність стандарту IPC-A-610 серводрайвер автоматично готовим до ринку?
Ні. Стандарти IPC регламентують якість виготовлення та монтажу. Електробезпека приладу за IEC 61800-5-1, функціональна безпека STO за ISO 13849/IEC 61508, сертифікація на ЕМС та ресурсні випробування залишаються обов'язком розробника обладнання.
Зробіть перше увімкнення серводрайвера передбачуваним
Монтаж друкованих плат серводрайверів проходить успішно тоді, коли схемотехнічний задум, виробничі процеси, методи рентген-контролю, прошивка та стендові випробування випускаються як єдиний узгоджений пакет документації. Повноцінний комплект дозволяє заводу якісно зібрати, проінспектувати, протестувати та масштабувати серійне виробництво без затримок і технологічних сюрпризів.