

Короткий огляд за 30 секунд
Проєктування друкованої плати торцевого світлодіодного підсвічування (Side Light PCB) вимагає суворого контролю механічних допусків фрезерування та ефективного тепловідводу, щоб бічні світлодіоди (Side-View LED) ідеально сполучалися зі світловодами (LGP) чи розсіювачами корпусу.
- Відстань до краю плати: витримуйте мінімальний зазор 0,8–1,0 мм від корпусу світлодіода до лінії фрезерування, щоб уникнути пошкоджень лінзи під час депанелізації.
- Тепловий режим: обов'язково проєктуйте масиви теплових мікроотворів безпосередньо під термал-падом діода; для потужних рішень (наприклад, стоп-сигналів) використовуйте плати на алюмінієвій основі (MCPCB).
- Перемички паяльної маски: забезпечуйте надійний бар'єр маски шириною не менше 0,1 мм (4 mil) між анодом, катодом та термал-падом для виключення перемичок припою.
- Подовження контактної площадки: подовжуйте передній край площадки на 0,2–0,3 мм за межі виводу світлодіода для покращення самоцентрування силою поверхневого натягу в печі оплавлення.
- Спосіб депанелізації: використовуйте фрезерування з пазовими перемичками (Tab Routing / Mouse Bites) замість скрайбування (V-Cut), яке створює згинальні напруження та викликає тріщини в керамічних корпусах LED.
Сфери застосування торцевих світлодіодних плат
Коли слід застосовувати Side Light PCB:
- Ультратонкі РК-панелі та дисплеї: коли товщина приладу не дозволяє встановити пряме заднє підсвічування (Direct-Lit).
- Автомобільна світлотехніка: денні ходові вогні складної форми, контурне підсвічування салону, бічні покажчики та адаптивне підсвічування поворотів.
- Сполучення з акриловими світловодами (Light Guide Plates): для рівномірного торцевого засвічення декоративних панелей та клавіатур.
- Торцеві індикатори статусу: на фронтальних панелях серверних лез або приладових блоків.
Коли Side Light PCB НЕ рекомендується:
- Потужні прожектори заливаючого світла: класичні плати з вертикальними діодами Top-View на алюмінієвій основі мають значно менший тепловий опір.
- Екстремальні вібраційні навантаження: бічні діоди тримаються переважно на паяних швах; при сильній вібрації потрібна додаткова фіксація оптичним компаундом.
Ключові технологічні параметри та обмеження
Завод APTPCB рекомендує дотримуватися наступних проектних параметрів для максимального виходу придатних виробів:
| Технічний параметр | Рекомендоване значення | Чому це важливо | Спосіб перевірки |
|---|---|---|---|
| Зазор до краю плати | ≥ 0,8 мм | Захищає корпус і лінзу світлодіода від сколів при вирубці чи фрезеруванні | Механічний шар Gerber |
| Товщина мідної фольги | 1 oz або 2 oz (35–70 мкм) | Забезпечує бічне розтікання тепла від краю плати | Специфікація стек-апу |
| Перемичка паяльної маски | ≥ 0,1 мм (4 mil) | Запобігає утворенню коротких замикань між виводами діода | Перевірка DFM / CAM |
| Теплові перехідні отвори | Діаметр 0,3 мм, крок 0,6 мм | Передають тепло на нижній суцільний мідний шар або металеве ядро | Креслення свердління |
| Фінішне покриття | Хімічне золото ENIG або OSP | Забезпечує ідеальну копланарність площадок без перекосів компонентів | Специфікація виготовлення |
| Товщина діелектрика (MCPCB) | ≤ 100 мкм | Мінімізує тепловий опір між фольгою та алюмінієвою основою | Даташит матеріалу |
| Тип паяльної пасти | Type 4 (дисперсність 20–38 мкм) | Забезпечує якісне відділення пасти з мікроапертур трафарету | 3D-контроль SPI |
Етапи технологічного процесу та контрольні точки
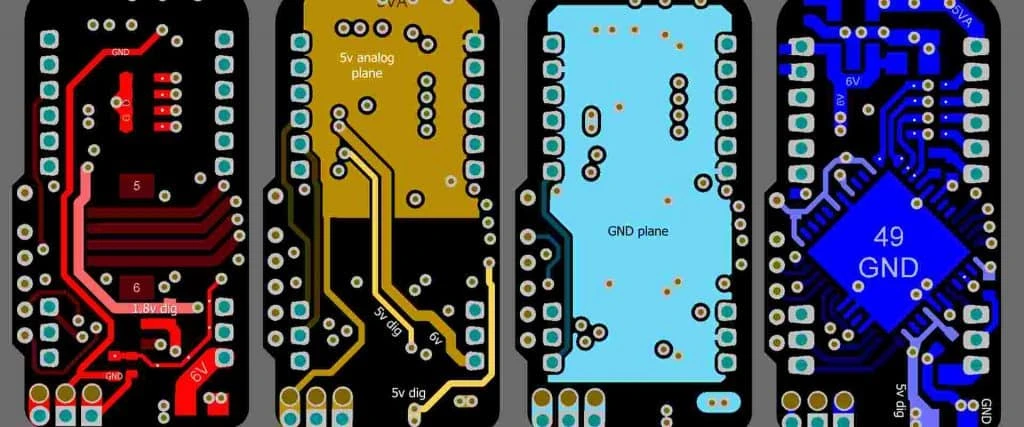
- Тепловий розрахунок: якщо сумарна щільність теплового потоку світлодіодної лінійки перевищує 0,5 Вт/см², переходьте зі склотекстоліту FR-4 на плати на металевій основі (Metal Core PCB).
- Трасування та заземлення: виводьте провідники від контактних площадок всередину плати під кутом 90°, уникаючи прокладання доріжок уздовж самого краю плати.
- Панелізація (Panelization): контур із бічними світлодіодами оформлюється виключно фрезеруванням із технологічними містками. Скрайбування вздовж лінії діодів суворо заборонено!
- Налаштування термопрофілю пайки: плавний попередній підігрів (150–180°C протягом 60–90 с) для активації флюсу та виключення різкого термоудару по кремнієвому кристалу.
- Депанелізація: застосування автоматичних дискових фрез або лазерного різання; ручне ламання плати неприпустиме.
Поширені виробничі дефекти та їх усунення
- Ефект «надгробка» (Tombstoning):
- Причина: нерівномірне прогрівання площадок (одна площадка приєднана до широкого полігону без термобар'єра).
- Виправлення: створення симетричних термобар'єрів на контактних майданчиках анода та катода.
- Перемички припою (Solder Bridging):
- Причина: надлишок паяльної пасти або занадто вузька маска.
- Виправлення: зменшення апертури трафарету на 10–15% та перевірка ширини перемички маски.
- Тріщини корпусу діода:
- Причина: згинальні напруження під час розламування панелі.
- Виправлення: збільшення відстані до технологічного містка (≥ 5 мм) та перехід на фрезерну депанелізацію.
- Зміщення спектра / пожовтіння лінзи:
- Причина: перевищення пікової температури оплавлення або агресивний флюс, що вступає в реакцію з силіконовим компаундом.
- Виправлення: зниження пікової температури до значень, рекомендованих виробником світлодіодів.
Порівняння конструктивних рішень
- Жорсткий FR-4 проти алюмінієвого ядра (MCPCB): текстоліт дешевший і дозволяє багатошарове трасування, але його теплопровідність складає лише ~0,3 Вт/(м·К). Алюмінієва основа MCPCB (1,5–3,0 Вт/(м·К)) необхідна при струмах діодів понад 150–350 мА.
- Жорсткі плати проти гнучких (Flex PCB): для криволінійних поверхонь фар або круглих інтер'єрних світильників застосовують гнучкі друковані плати Flex PCB, які монтуються безпосередньо на профіль радіатора.
Рекомендовані розділи та послуги APTPCB
- Плати для автомобільної електроніки — сертифікація за стандартом IATF 16949.
- Послуги поверхневого SMT-монтажу плат — високоточне встановлення мініатюрних компонентів.
- Інженерні норми DFM виробництва APTPCB — рекомендації з оптимізації проєктів.
Часті запитання (FAQ)
Який термін виготовлення дослідних зразків плат Side Light PCB?
Виготовлення голої плати на FR-4 займає від 3 до 5 робочих днів, на алюмінієвій основі MCPCB — 5–7 днів. Для термінових валідацій доступна експрес-програма за 48 годин.
Чому світлодіоди виходять із ладу при скрайбуванні (V-Cut)?
Скрайбувальний дисковий ніж створює високі локальні механічні напруження деформації вигину. Якщо керамічний корпус світлодіода розташований ближче ніж 2–3 мм до лінії різу, він отримує мікротріщини, які призводять до обриву золотих дротяних розварок під час першого ж циклу нагрівання.
Висновок
Надійна робота плати торцевого підсвічування ґрунтується на точному дотриманні балансу між тепловідводом і механічними допусками. Дотримання правил вибору зазорів до краю, форми контактних площадок та режимів оплавлення гарантує бездефектний монтаж.
Завод APTPCB забезпечує кваліфікований DFM-аудит креслень та високоточне серійне виготовлення плат для автомобільного, промислового та декоративного світлодіодного підсвічування.