
Зміст
- Контекст: що робить документацію стек-апу складним інженерним завданням
- Ключові технології (що насправді забезпечує результат)
- Огляд екосистеми: суміжні плати, інтерфейси та виробничі етапи
- Порівняння: поширені варіанти, їхні переваги та недоліки
- Основи надійності та продуктивності (сигнал, живлення, тепло, контроль процесу)
- Майбутнє технології: куди рухається галузь (матеріали, інтеграція, ШІ та автоматизація)
- Запит комерційної пропозиції та DFM-аналізу для стек-апу (що необхідно надати)
- Висновок
Вичерпний посібник із документації стек-апу (структури шарів друкованої плати) — це міст між теоретичною фізикою в САПР і фізичною реальністю гідравлічного преса для ламінації. Стек-ап — це не просто список шарів; це точна інженерна специфікація, яка визначає типи діелектричних матеріалів, діелектричну проникність, товщини мідної фольги та точну послідовність пресування, необхідну для досягнення цілісності сигналів і механічної стабільності виробу.
Грамотно складена документація на структуру шарів повністю усуває нескінченний пінг-понг інженерних запитів (Engineering Query — EQ), який часто затягує запуск проектів на тижні. Вона гарантує, що плата, виготовлена на стадії прототипування, буде абсолютно ідентичною платі в масовому серійному виробництві, зберігаючи тонкий баланс хвильового опору, терморегуляції та відсутності жолоблення.
Ключові аспекти
- Трансляція інженерного задуму: Як перетворити цифрові вимоги до імпедансу на чіткі фізичні інструкції щодо матеріалів.
- Реальність властивостей матеріалів: Різниця між розмитим позначенням «стандартний FR4» та конкретними кодами стандартів IPC або марками ламінатів.
- Виробничі допуски: Чому товщина діелектрика після пресування відрізняється від теоретичної і як це правильно документувати.
- Гібридні структури: Особливості оформлення документації для плат, де поєднуються НВЧ-матеріали та звичайний склотекстоліт.
- Методи верифікації: Роль тестових купонів і рефлектометрії часової області (TDR) у підтвердженні закладеного стек-апу.
Контекст: що робить документацію стек-апу складним інженерним завданням
Основна складність документування структури шарів друкованої плати полягає в розриві між цифровим середовищем проектування та аналоговою природою фізичного виробництва. У середовищі САПР діелектричний шар — це фіксована цифра, наприклад 0,1 мм. На заводі цей шар є листом «препрегу» — склотканини, просоченої напівполімеризованою епоксидною смолою, яка плавиться, тече, стискається та полімеризується під дією високої температури і тиску. Кінцева товщина шару безпосередньо залежить від щільності заповнення міддю сусідніх шарів, відсоткового вмісту смоли в препрезі та застосованого термопрофілю пресування.
Якщо документація занадто жорстка та ігнорує ці технологічні змінні, завод не зможе виготовити плату в межах заданих допусків. І навпаки, якщо вимоги сформульовані занадто вільно, виробник може застосувати матеріали, які кардинально змінять електричні характеристики сигнальних ліній.
Крім того, серйозні виклики створює логістика постачання. Розробник може вказати рідкісний нішевий матеріал конкретного бренду з терміном поставки 12 тижнів. Якісний посібник із документування стек-апу вчить інженерів визначати «еквіваленти» на основі критичних фізичних параметрів (Tg, Dk, Df), а не лише торгових марок. Це дозволяє виробникам, таким як APTPCB (APTPCB PCB Factory), використовувати складські запаси перевірених аналогів без компромісів щодо якості.
Нарешті, щільність монтажу зменшує запас на помилку. Зі зростанням кількості шарів та зменшенням товщини плат допуск 10% на 4-міловому діелектрику контролювати набагато важче, ніж на 10-міловому. Документація повинна чітко визначати, які саме шари містять лінії з контрольованим імпедансом, щоб технолог на заводі міг відкоригувати вибір склотканини препрегу саме для досягнення цільового опору, а не просто загальної товщини плати.
Ключові технології (що насправді забезпечує результат)
Створення працездатного стек-апу вимагає глибокого розуміння базових будівельних блоків друкованої плати. Документація — це, по суті, технологічний рецепт поєднання цих елементів.
1. Сердечники (Core) проти препрегів (Prepreg)
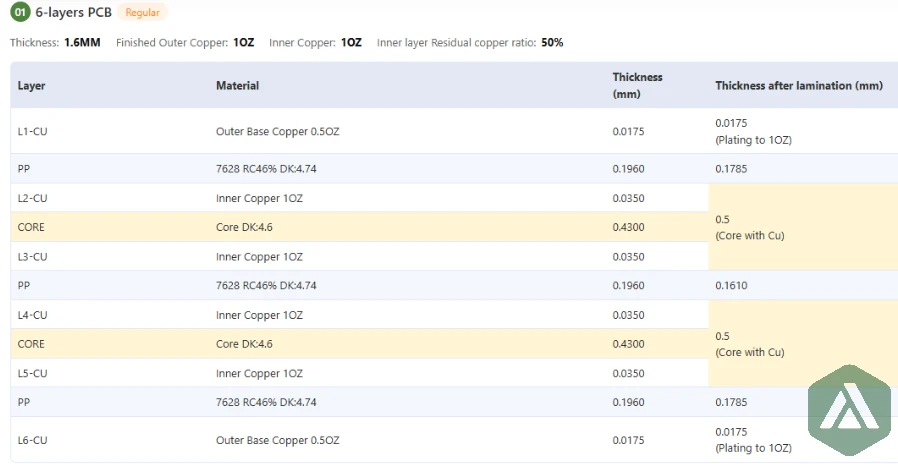
Фундаментальною відмінністю в будь-якій структурі шарів друкованої плати є поділ на сердечники (Core) та проміжні шари зв'язуючого діелектрика (Prepreg).
- Сердечники (Cores) — це повністю полімеризовані тверді листи склотекстоліту з накатаною з обох боків мідною фольгою. Вони мають стабільну фіксовану товщину та точне значення діелектричної проникності.
- Препреги (Prepregs) — це шари склеювання. Це склотканина з напівзатверділою смолою (стадія B). Під час пресування смола розріджується, заповнює мікропростори між витравленими мідними доріжками та твердне у фінальний монолітний діелектрик (стадія C).
- Важливість для документації: Ви повинні чітко розмежовувати, які шари формуються сердечниками, а які препрегами. Конструкція на основі зовнішньої фольги (Foil construction) механічно поводиться інакше, ніж конструкція на основі зовнішніх сердечників (Core construction).
2. Вміст смоли та реологія плинності
Відсоток вмісту смоли в препрезі визначає, скільки вільного матеріалу є для якісного заповнення простору навколо товстих мідних провідників.
- Високий вміст смоли: Ідеальний для заповнення товстої міді, але має вищий коефіцієнт теплового розширення (CTE).
- Тип плетіння склотканини: У документації для високошвидкісних плат бажано вказувати типи плетіння (наприклад, 1080, 2116, 7628). Щільні типи плетіння (як-от 1080 або 106) забезпечують рівномірну діелектричну проникність по площі, усуваючи фазовий зсув (Fiber Weave Effect). Рідкісні плетіння (як-от 7628) дешевші й товстіші, але можуть викликати спотворення сигналів на частотах понад 10 Гбіт/с.
- Компроміс: Якщо не зафіксувати тип склотканини, завод обере найбільш економічний варіант, який може виявитися непридатним для інтерфейсів високої швидкості.
3. Симетрія та баланс міді
Мідь — це не лише провідник струму, але й силова механічна складова плати.
- Контроль жолоблення: Стек-ап повинен бути дзеркально симетричним відносно центральної осі плати. Якщо шар 2 — це суцільна площина землі, а шар 3 — розріджений шар сигналів, плату неминуче поведе «пропелером» під час паяння оплавленням. Документація повинна вимагати симетрії як за масою міді, так і за товщинами діелектриків.
- Врахування осадження міді: Документація повинна розрізняти базову мідь (Base Copper) і фінішну мідь після гальваніки (Finished Copper). Поширена помилка — вимога «1 oz finished» для внутрішнього шару, де використовується стандартна готова фольга 1 oz, тоді як для зовнішніх шарів «1 oz finished» зазвичай починається з базової фольги 0,5 oz і нарощується гальванічним шляхом.
4. Структури контрольованого імпедансу
Для високошвидкісних схем стек-ап виконує роль камертона цілісності сигналів.
- Опорні площини: Відстань між сигнальною доріжкою та сусідньою площиною заземлення або живлення визначає хвильовий опір.
- Розрахунок проти виробничих реалій: Інженери використовують калькулятори імпедансу для попереднього визначення ширини ліній. Однак у робочій документації слід вказувати цільовий імпеданс (наприклад, 50 Ом ±10%), а не лише сувору геометрію ліній. Це дає інженеру CAM можливість зробити мікрокорекцію ширини доріжки (наприклад, на ±0,5 mil) для компенсації реальних параметрів сировини конкретної партії ламінату.
Огляд екосистеми: суміжні плати, інтерфейси та виробничі етапи
Документ стек-апу впливає на кожен наступний виробничий та монтажний переділ.
Вплив на свердління та гальванічну металізацію: Аспектне відношення (Aspect Ratio) — це відношення товщини плати до мінімального діаметра просвердленого отвору. Товста плата з мініатюрними отворами створює високе аспектне співвідношення, що ускладнює рівномірне осадження міді всередині гільзи отвору.
- Зв'язок із документацією: Якщо стек-ап утворює плату товщиною 3,0 мм, застосувати механічні свердла 0,2 мм надзвичайно складно. Необхідно закладати технологію HDI PCB з лазерними мікроотворами, що кардинально змінює циклічність пресування (послідовна ламінація).
Вплив на поверхневий монтаж (PCBA): Вибір матеріалів у стек-апі визначає поведінку виробу в конвекційній печі паяння.
- Невідповідність CTE: Якщо структура поєднує матеріали з різними коефіцієнтами теплового розширення (наприклад, гібрид Rogers та FR4), напруження при паянні можуть призвести до розшарування або розриву металізації отворів.
- Площинність заготовки: Незбалансовані шари призводять до викривлення та скручування плати. Автоматичні установники компонентів вимагають ідеально плоскої поверхні. Плати з порушеним балансом міді відбраковуються на етапі SMT-монтажу.
Вплив на цілісність сигналів: Стек-ап визначає тангенс діелектричних втрат (Df) ліній передачі.
- Вибір матеріалів: Для НВЧ та надшвидкісних цифрових сигналів стандартний FR4 поглинає надто багато енергії. Документація повинна вимагати матеріали з категорій Low Loss або Ultra Low Loss.
- Галузеві стандарти: Шини PCIe Gen 5 та DDR5 мають надзвичайно жорсткий бюджет втрат сигналу. Параметри стек-апу є головним інструментом забезпечення цього бюджету.
Порівняння: поширені варіанти, їхні переваги та недоліки
Інженери завжди обирають між уніфікованими заводськими стек-апами (дешевше і швидше) та строго зафіксованими індивідуальними структурами (стабільно, але дорого).
Стандартні стек-апи збірних панелей (Pool Stackups): Багато виробників пропонують готові фіксовані структури шарів. Ви адаптуєте проект під їхні товщини, а завод гарантує імпеданс.
- Переваги: Швидко, низька вартість, відсутність тривалого інженерного погодження.
- Недоліки: Жорстка прив'язка до лінійки матеріалів конкретного підприємства; зміна постачальника вимагатиме перепроектування.
Замовні стек-апи за параметрами (Spec-Driven): Ви задаєте кількість шарів та цільові параметри (наприклад, «6 шарів, товщина 1,6 мм, 50 Ом на L1/L3»), дозволяючи заводу запропонувати точну комбінацію препрегів і сердечників із наявних на складі.
- Переваги: Гнучкість постачання, оптимізація собівартості виробником.
- Недоліки: Необхідність проходження циклу DFM-узгодження перед запуском виробництва.
Жорстко зафіксовані стек-апи за марками матеріалів: У документації прямо вказано «Isola 370HR, 2x1080 препрег, мідь 1 oz».
- Переваги: Абсолютний контроль фізичних параметрів та стабільність характеристик.
- Недоліки: Високий ризик затримок у разі відсутності даного конкретного артикулу на складі заводу.
Матриця рішень: Технічний вибір → Практичний результат
| Технічне рішення | Прямий вплив |
|---|---|
| Вказівка «IPC-4101/126» (Універсальний High-Tg FR4) | Дозволяє заводу використовувати будь-який кваліфікований бренд (Shengyi, ITEQ, Isola). Знижує вартість і терміни поставки. |
| Вказівка конкретного плетіння скла (наприклад, 106 замість 7628) | Гарантує однорідність імпедансу та мінімальний фазовий зсув, але може вимагати спецзамовлення матеріалу. |
| Конструкція «Foil Construction» (Зовнішні шари з фольги) | Стандарт для плат HDI та економії матеріалу; забезпечує гладку зовнішню поверхню міді під дрібні компоненти. |
| Конструкція «Core Construction» (Зовнішні шари — сердечники) | Застарілий метод, що застосовується переважно у спеціальних військових стандартах надійності; має вищу вартість. |
Основи надійності та продуктивності (сигнал, живлення, тепло, контроль процесу)
Документація на структуру шарів — це не просто геометрія, це базовий контракт надійності виробу.
1. Термічна стійкість (Tg та Td)
Температура склування (Tg) — точка, де епоксидна смола переходить із твердого стану у високоеластичний. Температура деструкції (Td) — точка незворотного термічного розкладання полімеру.
- Вимоги до документації: Для безсвинцевого паяння необхідно закладати матеріали класу High-Tg (>170°C). Якщо для складної багатошарової плати вказати стандартний FR-4 (Tg 130°C), розширення діелектрика по осі Z під час паяння гарантовано розірве мідні гільзи перехідних отворів.
2. Цілісність сигналів (Dk та Df)
- Dk (діелектрична проникність): Визначає швидкість поширення сигналу та імпеданс. Змінюється залежно від частоти. Грамотна документація фіксує значення Dk на конкретній робочій частоті (наприклад, «Dk 3.8 @ 10 GHz»).
- Df (тангенс діелектричних втрат): Визначає ступінь поглинання енергії сигналу діелектриком. Для довгих трас серверних плат необхідні спеціальні матеріали з низьким рівнем Df (<0,005).
3. Стійкість до електроміграції (CAF Resistance)
В умовах високої напруги та вологості іони міді здатні мігрувати вздовж мікроволокон склонитки, утворюючи струмопровідні містки та короткі замикання.
- Запобігання: У документації необхідно чітко зазначати вимогу «CAF-Resistant material», що зобов'язує завод використовувати ламінати зі спеціальним зв'язуючим аппретом між склом та смолою.
4. Виробничий контроль та підтвердження параметрів
Як перевірити, чи дотримався виробник заявленого стек-апу?
- Тестові купони: Документація повинна вимагати розміщення купонів контролю імпедансу на технологічних полях групових заготовок.
- Аналіз мікрошліфів: Для відповідальних замовлень вимагайте звіт із фотографіями поперечних мікрошліфів, де під мікроскопом виміряно реальні товщини діелектричних шарів і міді.
Майбутнє технології: куди рухається галузь (матеріали, інтеграція, ШІ та автоматизація)
Епоха статичних креслень стек-апів у форматі PDF поступово відходить у минуле. Галузь переходить до інтелектуального цифрового обміну даними.
Гібридні та вбудовані технології: Дедалі популярнішими стають гібридні структури, де дорогі НВЧ-ламінати (наприклад, Rogers) наносяться лише на верхні сигнальні шари, тоді як шари живлення виготовляються зі звичайного FR-4. Оформлення таких проектів вимагає особливого контролю сумісності температурних режимів склеювання. Також розвивається інтеграція тонкоплівкових вбудованих резисторів і конденсаторів безпосередньо у внутрішні шари плати.
Генерація стек-апів на основі ШІ: САПР нового покоління автоматично генерують виробничі стек-апи, спираючись на бібліотеки складських запасів виробників. Інженер лише вводить обмеження («12 шарів, товщина 1,6 мм, цілі 50/90/100 Ом»), а система пропонує повністю перевірену конструкцію на базі доступних препрегів. Цей підхід скорочує час погодження DFM від кількох діб до лічених хвилин.
Орієнтовна 5-річна траєкторія розвитку технології стек-апів
| Параметр | Сьогодні (типово) | Вектор на 5 років | Чому це важливо |
|---|---|---|---|
| Товщина діелектричного шару | 3 mil (75 мкм) мін. | 1 mil (25 мкм) стандартно | Забезпечує надвисоку щільність міжз'єднань (HDI) для мобільних пристроїв та чіпів ШІ. |
| Формат обміну даними стек-апу | Креслення PDF / Excel / Текстові примітки | Інтегровані цифрові формати IPC-2581 / ODB++ | Виключає помилки ручного введення параметрів технологами CAM і прискорює NPI. |
| Кількість шарів (Hi-End платформи) | 20–30 шарів | 40–60+ шарів стають нормою | Необхідно для масивної паралельної обробки даних у серверах штучного інтелекту та комутаторах. |
Запит комерційної пропозиції та DFM-аналізу для стек-апу (що необхідно надати)
При надсиланні запиту на розрахунок вартості або DFM-аналіз багатошарової плати вичерпна ясність даних є запорукою успіху. Надання повного пакета дозволяє заводу APTPCB миттєво верифікувати проект за складськими залишками ламінатів і технологічними картами пресів.
Чекліст ідеального запиту на стек-ап:
- Кількість шарів та кінцева товщина: Вказуйте точне значення (наприклад, 1,6 мм ±10%) і уточнюйте, чи враховує воно товщину маски та гальванічних покриттів.
- Вимоги до матеріалів: Вкажіть клас Tg (>170°C), необхідні параметри Dk/Df або конкретні лінійки ламінатів («Isola 370HR або сертифікований еквівалент»).
- Таблиця контрольованого імпедансу: Перелік усіх ліній із зазначенням шару, опорних площин, цільового опору в Омах та розрахункової ширини й зазору доріжок.
- Товщина міді по шарах: Визначте базову товщину міді для всіх шарів (наприклад, «Зовнішні 0,5 oz / Внутрішні 1 oz»).
- Конструкція перехідних отворів: Чітко зафіксуйте діапазони з'єднання глухих, прихованих та наскрізних отворів.
- Спеціальні вимоги: Вказуйте необхідність зворотного висвердлювання (back-drilling), заповнення отворів смолою або послідовного пресування.
- Критерії приймання: Визначте клас за IPC (Class 2 або Class 3) та потребу в наданні протоколів вимірювання мікрошліфів.
Висновок
Документація структури шарів (стек-апу) — це інженерний фундамент фізичної реалізації друкованої плати. Вона перетворює електричний потенціал принципової схеми на технологічний серійний виріб. Відмовляючись від неоднозначних приміток та впроваджуючи детальні, узгоджені з матеріалами специфікації, інженери запобігають дорогим затримкам, оптимізують вихід придатної продукції та гарантують надійну роботу високошвидкісних пристроїв протягом усього життєвого циклу.