
FAQ
Що таке паяння хвилею припою в монтажі друкованих плат?
Паяння хвилею припою — це технологічний процес монтажу друкованих плат, під час якого розплавлений припій нагнітається у вигляді хвилі, що контактує з нижньою поверхнею плати, утворюючи надійні паяні з'єднання на виводах компонентів. Цей метод оптимально підходить для вивідних компонентів та змішаного монтажу.
У чому полягає різниця між паянням хвилею та оплавленням пасти?
Паяння оплавленням оплавленням розплавляє паяльну пасту, нанесену на контактні площадки поверхневого монтажу, і є основним стандартом для SMT. Паяння хвилею призначене для вивідних з'єднань THT і також може застосовуватися для поверхневих компонентів на нижній стороні за умови попереднього нанесення клею або пасти.
Як запобігти утворенню перемичок при паянні хвилею?
Запобігання перемичкам припою досягається правильним кроком виводів компонентів, достатньою шириною перемичок захисної маски між площадками, точним налаштуванням висоти хвилі припою та оптимальним часом контакту. Грамотне проектування топології плати є головною лінією захисту.
Що таке селективне паяння?
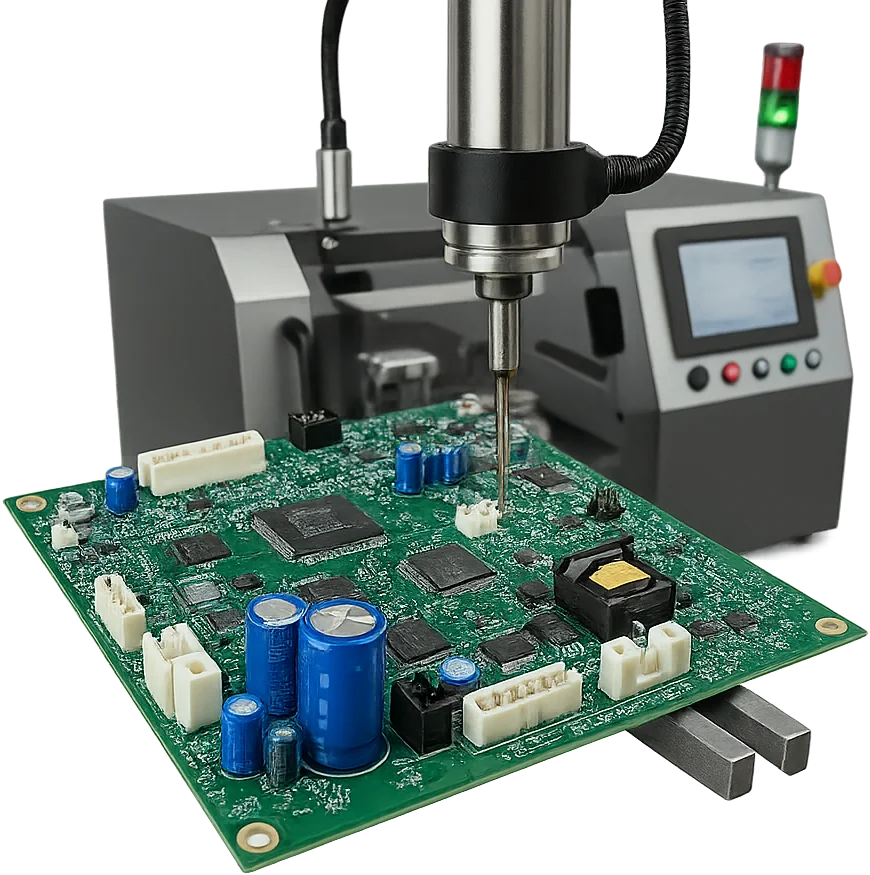
Селективне паяння використовує локалізовану міні-хвилю або сопло для паяння окремих вивідних компонентів на платі зі змішаним монтажем, не піддаючи поверхневі компоненти SMT впливу високої температури розплаву. Це ідеальне рішення для плат із термочутливими компонентами.
Який мінімальний діаметр отвору для паяння хвилею припою?
Хвиля припою може заповнювати отвори діаметром від 0,3 мм до 3,2 мм, проте надійне заповнення вимагає достатнього зазору між виводом деталі та стінкою отвору. Загальне правило вимагає, щоб діаметр отвору був щонайменше на 0,3 мм більшим за діаметр виводу компонента.
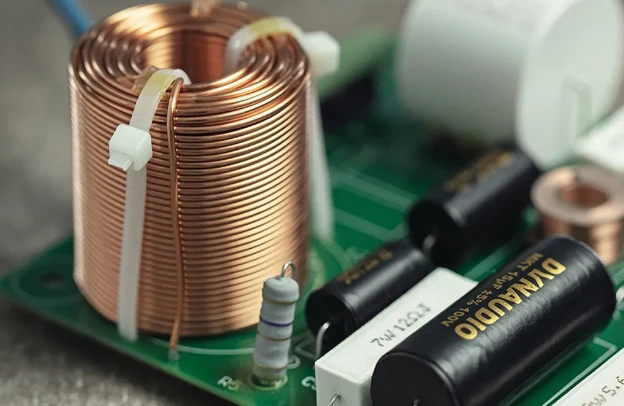
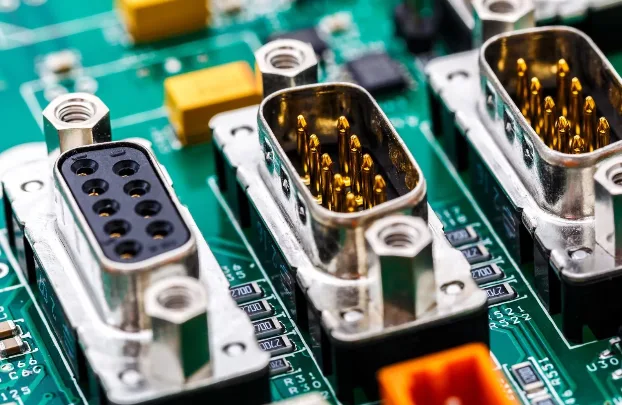
Вивідне паяння THT вивідного монтажу формує механічне та електричне з'єднання шляхом встановлення виводів компонентів у металізовані наскрізні отвори (PTH) друкованої плати та створення монолітного паяного меніска між виводом, контактним кільцем і мідною гільзою отвору. Ця технологія залишається незамінною для монтажу силових рознімів, реле, трансформаторів, перемикачів, клемних колодок, потужних напівпровідників та вузлів, де високі механічні навантаження, тепловідведення або обмежена номенклатура вимагають застосування корпусів із дротяними виводами.
Успішний монтаж компонентів THT базується на трьох ключових рішеннях:
- Який процес паяння найкраще відповідає конструкції плати та обсягу виробництва?
- Які топологічні параметри друкованої плати необхідно проконтролювати на етапі проектування?
- Які методи приймального контролю підтверджують якість та відповідність стандартам?
Ключові висновки
- Обирайте ручне паяння, паяння хвилею або селективне паяння на основі доступності з'єднань, теплоємності плати, структури компонентів та необхідного рівня контролю процесу.
- Закладайте співвідношення діаметрів отвору та виводу, геометрію контактних площадок, теплові розв'язки з термобар'єрами, доступ для сопел флюсування і паяння, висоту виступу виводів та кути оптичного контролю ще під час трасування PCB.
- Проводьте кваліфікацію процесу паяння на реальних платах, використовуючи штатні типи припою, флюсу, компоненти та експериментально зняті термопрофілі.
- Включайте вимоги нормативів, класи прийнятності, правила простежуваності та методи тестування в пакет RFQ.
- Оцінюйте якість паяних з'єднань комплексно, а не лише за висотою підйому припою в отворі.
Зміст
- Коли слід використовувати вивідні компоненти (THT)?
- Який процес вивідного паяння обрати?
- Які перевірки DFM необхідні для вивідного монтажу?
- Як кваліфікується виробничий процес вивідного паяння?
- Як контролювати якість вивідних паяних з'єднань?
- Які дефекти виникають при вивідному паянні?
- Що має містити запит пропозиції (RFQ) на вивідний монтаж?
Що таке друкована плата для вивідного монтажу?
Друкована плата для вивідного монтажу призначена для компонентів, виводи яких проходять крізь просвердлені, зазвичай металізовані отвори (PTH), і запаюються з протилежного боку. Технологія наскрізного вивідного монтажу (THT) була історично першим способом складання друкованих плат. Сьогодні більшість виробів мають змішану технологію: планарні SMD компоненти для забезпечення високої щільності, та вивідні компоненти там, де роз'єми, трансформатори або силові ланцюги потребують міцного механічного закріплення крізь плату.
Вивідний монтаж проти поверхневого (SMT проти THT): що обрати?
| Критерій | Вивідний монтаж (THT) | Поверхневий монтаж (SMD / SMT) |
|---|---|---|
| Спосіб фіксації | Виводи проходять крізь отвори PTH і запаюються з нижнього боку | Контакти розташовуються на контактних площадках і оплавляються в печі |
| Типові компоненти | Роз'єми, реле, трансформатори, масивні конденсатори, клемні колодки | Мікросхеми, чіп-компоненти, BGA, QFN та більшість сучасних корпусів |
| Площа та щільність | Отвори займають простір на всіх сигнальних шарах плати | Висока щільність монтажу; активне використання обох боків плати |
| Механічна міцність | Ідеально для деталей із зусиллям зчленування, вібрацією та масою | Тримається за рахунок адгезії площадки; може вимагати додаткового кріплення |
| Процес паяння | Ручне паяння, хвиля припою, селективне або Pin-in-Paste | Трафаретний друк пасти та конвекційне оплавлення |
| Вартість складання | Часто вимагає ручних або окремих автоматизованих операцій | Повністю автоматизовані високошвидкісні лінії поверхневого монтажу |
Для виробів із високими вимогами до механічної надійності вивідний монтаж залишається безальтернативним стандартом.
Коли слід використовувати вивідні компоненти (THT)?
Вивідна технологія є технологічно виправданою, коли конструкція розніму, механічні зусилля або вимоги ланцюгів живлення диктують необхідність використання саме штирьових компонентів.
Типові сфери застосування:
- Крайові міжплатні розніми, що витримують багаторазові зусилля зчленування
- Реле та силові перемикачі з динамічними комутаційними навантаженнями
- Потужні польові транзистори та діодні мости з високими вимогами до відведення тепла
- Електролітичні конденсатори великої ємності, дроселі та трансформатори
- Спеціалізовані чи застарілі компоненти, що не випускаються в корпусах SMD
Наскрізний монтаж автоматично не гарантує вищу надійність порівняно з поверхневим (SMT). Надійність визначається всім шляхом передачі навантаження, включаючи жорсткість корпусу деталі, міцність контактних площадок, якість заповнення отвору припоєм та умови експлуатації.
Перед вибором THT проаналізуйте:
- Механічні зусилля, що передаються на плату через компонент
- Допустиму температуру нагріву корпусу деталі
- Технологічний доступ обладнання до зони паяння
- Можливість візуального або рентгенівського контролю
- Ремонтопридатність та можливість заміни вузла в польових умовах
Для плат зі змішаним монтажем ознайомтеся з повним маршрутом технологічних процесів SMT та THT.
Який процес вивідного паяння обрати?
Вибір технологічного методу залежить від конфігурації плати, серійності, наявності SMD-компонентів на нижній стороні та бюджету:
| Технологічний процес | Оптимальна сфера | Головні обмеження | Необхідне документальне підтвердження |
|---|---|---|---|
| Ручне паяння | Прототипи, ремонт, дрібні серії, важкодоступні точки | Людський фактор, повільний цикл, складність контролю повторюваності | Технологічні карти, кваліфікаційні атестати монтажників, листи інспекції |
| Паяння хвилею припою | Стабільні великі серії з відкритим доступом із боку пайки | Ефект екранування (тіні), потреба в масках/палетах, обмеження на SMD знизу | Термопрофіль хвилі, контроль активності флюсу, креслення палет, FAIR |
| Селективне паяння | Змішані плати SMT/THT з точковими вивідними зонами | Траєкторія руху сопла, трудомістке програмування, локальний прогрів | Версія керуючої програми, карта сопел, термопрофілі точок, звіти контролю |
Ручне паяння вимагає сертифікованого інструменту зі стабілізацією температури, спеціалізованих жал та регламентованих обмежень на час контакту.
Паяння хвилею вимагає відповідної топології плати. Орієнтація корпусів, довжина виводів компонентів, напрямок руху конвеєра та конструкція захисної оснастки безпосередньо впливають на утворення перемичок припою.
Селективне паяння забезпечує найвищу гнучкість для щільних двосторонніх плат, де розплавлений припій контактує виключно з виділеними ніжками вивідних рознімів.
Які перевірки DFM необхідні для вивідного монтажу?
Якісний DFM-аналіз узгоджує параметри друкованої плати з технологією лінії складання:
| Параметр DFM | Інженерна вимога до проектування | Вплив на технологічний процес |
|---|---|---|
| Діаметр отвору та переріз виводу | Узгодження габаритів виводу та допуску готового отвору | Визначає легкість установки, капілярний підйом припою та формування галтелі |
| Геометрія паяльного кільця | Достатня ширина мідного пояска контактного пояска з урахуванням зміщення | Захищає металізацію гільзи отвору від відриву та забезпечує міцність шва |
| З'єднання з шарами живлення та землі | Застосування теплових хрестовин з термобар'єрами | Суцільне підключення до мідних шарів викликає брак через розсіювання тепла |
| Довжина виступу виводів | Регламентація підрізання виводів під паяння | Порушення довжини викликає перемички на хвилі та пошкодження сопел |
| Зона доступу знизу плати | Вільний простір для проходження хвилі або сопла | Визначає можливість автоматизації процесу без дорогих захисних палет |
| Відстань до сусідніх SMD | Зони безпеки навколо отворів THT | Запобігає випадковому змиванню або термодеструкції компонентів SMD |
| Доступність для контролю | Відкриті кути огляду під меніск припою | Гарантує достовірність візуального та оптичного контролю якості |
Діаметр отвору розраховується на основі перерізу виводу, виробничих допусків нанесення міді, зазору під капілярне втягування припою та методу складання.
Конструкція теплових розв'язок вимагає інженерного балансу: силове коло потребує високої провідності по струму, але надмірний монолітний контакт із мідним полігоном робить якісне прогрівання та заповнення отвору неможливим.
Замовляйте попередній DFM-аналіз складання PCBA до запуску серійного випуску.
Як кваліфікується виробничий процес вивідного паяння?
Серійний процес паяння повинен налаштовуватися на реальних зразках складальних вузлів, а не на основі усереднених налаштувань верстата.
Програма кваліфікації повинна перевірити:
- Сумісність припою та хімічної активності флюсу
- Змочуваність фінішного покриття плати
- Стійкість корпусів компонентів до температурного удару
- Вплив товщини текстоліту та внутрішніх мідних площин
- Якість пропаювання масивних тепловідвідних контактів
- Критерії приймання відповідно до галузевих стандартів
Термопрофілювання здійснюється встановленням термопар у критичних точках плати:
- На виводах масивних багатоконтактних рознімів
- На силових ніжках, підключених до внутрішніх шарів міді
- На ділянках плати з найбільшою товщиною діелектрика
- Біля термочутливих компонентів
Цифровий дисплей на панелі паяльної установки відображає лише температуру ванни, а не реальну температуру формування паяного шва всередині отвору.
Контроль процесу також включає моніторинг:
- Рівномірності нанесення та щільності флюсу
- Чистоти та хімічного складу припою у ванні (контроль домішок міді)
- Стан сопел селективної установки або хвилеутворювача
- Режими попереднього підігріву попереднього підігріву
- Частоту ручних підпаювань та доопрацювань
Як контролювати якість вивідних паяних з'єднань?
Контроль базується на вимогах стандартів IPC-A-610 та J-STD-001 із визначенням відповідного класу виробу (Class 2 або Class 3) та переліку погоджених відхилень:
| Метод інспекції | Сфера ефективного застосування | Обмеження методу |
|---|---|---|
| Візуальний огляд | Змочуваність, відсутність перемичок, надлишки припою, форма меніска | Внутрішні дефекти всередині гільзи отвору залишаються невидимими |
| Автоматична оптична інспекція (AOI) | Серійна швидка перевірка видимих галтелей та наявності деталей | Неможливість контролю зон під нависаючими корпусами рознімів |
| Рентгенівський контроль (AXI) | Перевірка відсотка вертикального заповнення отворів припоєм | Складність оцінки тонких деталей через тіні масивних контактів |
| Електричний контроль | Виявлення обривів, коротких замикань, функціональна перевірка | Не виявляє приховані дефекти механічної міцності пайки |
| Виготовлення мікрошліфів | Аналіз внутрішньої структури металізації та інтерметалічного шару | Руйнівний лабораторний метод на вибіркових зразках |
| Механічні випробування | Перевірка зусилля виривання виводу для спеціальних проектів | Потребує виготовлення індивідуального випробувального оснащення |
Висота заповнення отвору припоєм (зазвичай не менше 75% за IPC Class 2) — лише один із критеріїв. Обов'язково контролюються змочуваність виводу і площадки, стан паяного кільця, відсутність мікротріщин, залишків флюсу та перегріву друкованої плати.
Які дефекти виникають при вивідному паянні?
Кожен дефект слід аналізувати з урахуванням його локалізації, технологічних параметрів та історії партій матеріалів:
| Дефект | Можливі першопричини | Фокус технологічного аналізу |
|---|---|---|
| Неповне заповнення отвору | Занадто малий зазор, слабкий прогрів, велика маса міді, слабкий флюс | Звірка діаметрів отворів, термопрофілю підігріву та паяємості |
| Перемички припою перемичок | Занадто довгі виводи, малий крок, надлишок припою, кут відриву хвилі | Перевірка орієнтації плати на конвеєрі та довжини виводів деталей |
| Незмочуваність несмачування | Окиснення виводів компонентів, неякісне покриття отворів плати | Перевірка умов зберігання компонентів, термінів придатності та активності флюсу |
| Бурульки припою бурульок припою | Занижена температура паяння, швидке відділення плати від хвилі | Коригування швидкості конвеєра, температури припою та флюсування |
| Пори та раковини пор та кратерів | Волога в текстоліті плати, мікропори у гальванічній міді гільзи | Попереднє просушування плат перед паянням, аудит якості металізації PCB |
| Відрив контактних площадок | Перегрів при тривалому ручному паянні, багаторазовий ремонт | Контроль температури паяльника, регламент допустимих циклів демонтажу |
| Сліди нагару та липкі залишки | Несумісність флюсу з режимом підігріву або дефекти відмивання | Перевірка чистоти рідинних ванн та норм іонних забруднень |
Що має містити запит пропозиції (RFQ) на вивідний монтаж?
Повний комплект конструкторської та технологічної документації дозволяє виробнику точно розрахувати виробничі цикли та оснащення.
Конструкторські дані
- Файли проекту Gerber, ODB++ або IPC-2581
- Файли свердління та креслення механічної обробки
- Специфікація BOM із зазначенням точних партномерів компонентів
- Креслення формувальних розмірів виводів та типів покриттів
- Складальні креслення із зазначенням позиційних позначень
- Вимоги до зазорів та зон заборони нанесення припою
Технологічні вимоги
- Затверджений процес: ручний, селективний або хвилею припою
- Вимоги до сплаву припою (безсвинцевий SAC305 або свинцевмісний) і типу флюсу
- Вимоги до відмивання залишків (No-Clean чи водна/ультразвукова відмивка)
- Необхідність нанесення вологозахисного лаку (конформного покриття)
- Обмеження за максимальною температурою для чутливих компонентів
- Регламент доопрацювання та ремонту вузлів
Вимоги до контролю та якості
- Клас виробу за IPC-A-610 / J-STD-001
- Перелік обов'язкових методів контролю (AOI, рентген)
- Методика функціонального тестування (FCT)
- Вимоги до наскрізної простежуваності серійних номерів
- Протоколи приймання першого зразка (FAIR)
Вичерпний пакет дозволяє виробнику з комплексного монтажу плат під ключ надати точну комерційну пропозицію щодо оснащення, розробки програм і контролю якості.
Стандарти та розподіл зон відповідальності
- IPC-A-610 — Критерії прийнятності електронних складальних вузлів
- J-STD-001 — Вимоги до паяних електричних та електронних складальних вузлів
- IPC-2221 — Загальний стандарт проектування друкованих плат
- IPC-2222 — Секційний стандарт проектування жорстких друкованих плат
- IPC-TM-650 — Керівництво з методів випробувань
Складальне виробництво відповідає за дотримання та стабільність технологічного процесу відповідно до наданої документації. Замовник несе відповідальність за вибір елементної бази, розрахунок механічних зусиль, функціональні параметри схеми та фінальне затвердження виробу.
Компанія APTPCB проводить попередній аналіз виробничих файлів, вимог до монтажу та погоджує програму тестування PCBA до формування остаточної комерційної пропозиції.
Часті запитання (FAQ) щодо вивідного паяння
Що таке вивідне паяння (THT)?
Це метод монтажу, за якого дротяні виводи компонентів вставляються в наскрізні отвори плати і запаюються розплавленим припоєм, що заповнює простір між ніжкою та стінками отвору.
Чи міцніший монтаж THT за поверхневий монтаж SMT?
Вивідний монтаж забезпечує високу міцність на відрив завдяки механічному заклинюванню припою в металізованій гільзі, що важливо для силових рознімів. Проте загальна надійність залежить від балансу механічних навантажень усієї конструкції.
Коли обирають ручне паяння замість автоматизованого?
Ручне паяння незамінне для виготовлення прототипів, ремонту вузлів, одиничних серій або паяння окремих рознімів, доступ до яких заблокований сусідніми деталями для автоматів.
Коли доцільно застосовувати паяння хвилею?
Паяння хвилею найефективніше для однотипних масових плат, де компоненти THT розташовані на верхній стороні, а нижня сторона вільна від складних активних компонентів SMD.
Чому селективне паяння краще за паяння хвилею для сучасної електроніки?
Селективне паяння дозволяє паяти окремі вивідні контакти на платах із двостороннім щільним SMT-монтажем без необхідності виготовлення дорогих захисних палет і без ризику перегріву сусідніх чіпів.
Що необхідно надати для розрахунку вартості вивідного монтажу?
Надаються файли друкованої плати (Gerber), специфікація BOM, складальні креслення, вимоги до стандарту паяння, серійність та інструкції щодо функціонального тестування.
Замовлення DFM-аналізу та вивідного монтажу плат
Висока надійність вивідного монтажу закладається на етапі вибору технологічного маршруту, грамотного проектування паяльних отворів і чітких вимог контролю. Надішліть проектні файли та специфікацію спеціалістам APTPCB для проведення інженерного аудиту DFM і швидкого розрахунку вартості виготовлення.