
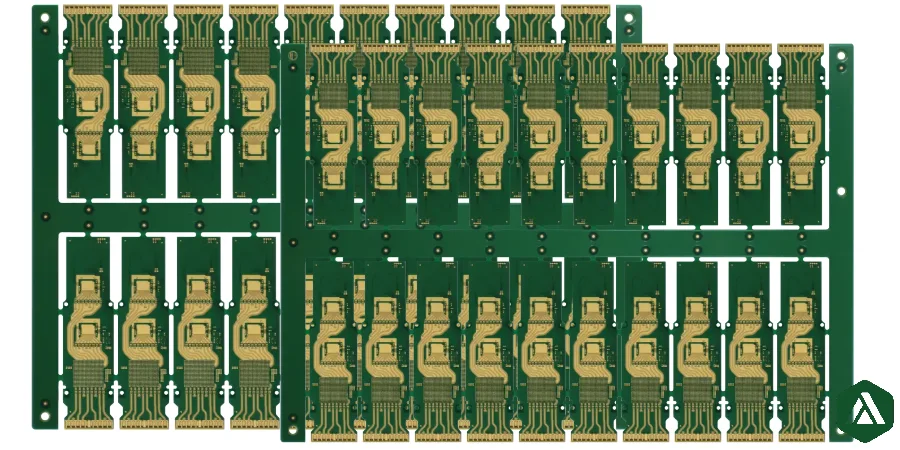
Технологія заповнених та закритих міддю отворів у контактних площадках (Via-in-Pad Plated Over — VIPPO) — це конструктивне рішення, що застосовується, коли традиційне віялове трасування (Fanout) не здатне забезпечити трасування сучасних надщільних корпусів компонентів.
Ця технологія передбачає свердління перехідного отвору безпосередньо всередині контактної площадки монтажу, його заповнення діелектричною або струмопровідною пастою, хіміко-механічну планаризацію (шліфування) та гальванічне осадження мідної кришки (Copper Cap) для створення абсолютно плоскої паяльної поверхні.
VIPPO масово використовується для:
- Корпусів BGA з дрібним кроком виводів
- Високощільних процесорних плат та потужних ПЛІС (FPGA)
- Теплових площадок під корпуси QFN/DFN
- Багатошарових структур HDI PCB
- Швидкісного виведення диференціальних пар без шлейфів
- Компактної промислової, медичної та телекомунікаційної апаратури
Головне інженерне питання полягає не просто в тому, чи застосовувати перехідний отвір у площадці. Справжній виклик — чи володіє завод-виробник друкованих плат стабільним технологічним процесом заповнення, планаризації та герметизації отворів із наданням вимірювальних доказів контролю якості.
Ключові висновки
- Конструкція VIPPO регламентується міжнародним стандартом IPC-4761 Type VII (заповнені та запечатані міддю отвори).
- Відкриті отвори всередині площадок SMT призводять до витікання припою в отвір і дефіциту об'єму паяного шва.
- Неструмопровідна епоксидна смола є кращим вибором для сигнальних отворів, оскільки надійність залежить від температурного коефіцієнта розширення (CTE), а не від провідності пасти.
- Технологічна дисципліна заводу безпосередньо визначає відсоток виходу придатних виробів під час монтажу BGA.
- Приймання першої партії повинно обов'язково включати аналіз мікрошліфів, рентгенівський контроль пустот та профілометричний контроль площинності площадок.
Коли слід застосовувати технологію VIPPO?
VIPPO вирішує проблему дефіциту простору для трасування, але не є панацеєю від усіх труднощів проектування.
Перш ніж закладати у проект додаткову вартість і технологічну складність VIPPO, перевірте, чи дійсно щільність корпусу або електричні вимоги виправдовують цю технологію:
| Конструктивна ситуація | Доцільність VIPPO | Обґрунтування |
|---|---|---|
| Крок виводів BGA менше 0,5 мм | Настійно рекомендовано | Традиційний fanout («собача кістка») не залишає каналів для прокладання внутрішніх доріжок |
| Крок виводів BGA в межах 0,65–0,8 мм | Потребує оцінки | Стандартне розведення через перехідні отвори поруч часто можливе за рахунок збільшення шарів |
| Потужна теплова площадка QFN | Дуже вигідно | Покращує тепловідведення безпосередньо в радіатор і усуває пустоти в припої |
| Високошвидкісні диференціальні лінії | Рекомендовано | Зменшує паразитну індуктивність та довжину переходу сигналу |
| Чутливі до ціни плати з вільним простором | Недоцільно | Додаткові цикли заповнення та шліфування значно збільшують собівартість |
Коли стандартне віялове трасування задовольняє електричні та механічні вимоги, додаткові витрати на VIPPO є економічно невиправданими.
У чому різниця між звичайним Via-in-Pad та VIPPO?
Ці поняття часто плутають, проте вимоги до виробничого процесу кардинально відрізняються:
| Тип конструкції | Метод виготовлення | Ризики під час монтажу |
|---|---|---|
| Відкритий отвір у площадці (Open via-in-pad) | Отвір залишається порожнім у центрі паяльної площадки | Катастрофічне затікання припою в отвір, сухі пайки |
| Заповнений отвір (Filled via) | Отвір заповнений компаундом, але не покритий зверху міддю | Поверхня не має планарного мідного шару, неможливо паяти дрібні BGA |
| VIPPO | Заповнений, зішліфований у площину та гальванічно закритий міддю | Створює ідеально плоску придатну для паяння площадку |
Стабільний процес виготовлення VIPPO включає такі обов'язкові етапи:
- Свердління отворів
- Хімічне очищення та видалення нагару (Desmear)
- Базове гальванічне осадження міді на стінки отвору
- Заповнення отворів епоксидним компаундом (зазвичай у вакуумі)
- Термічна полімеризація смоли
- Хіміко-механічна планаризація поверхні (вирівнювання надлишків смоли)
- Вторинне гальванічне покриття мідною кришкою (Copper Capping)
- Нанесення фінішного покриття (ENIG, Immersion Silver тощо)
Конструкція VIPPO стандартизована нормативним документом IPC-4761 Type VII.
Як правильно оформляти вимоги VIPPO у виробничих примітках?
Вимога VIPPO ніколи не повинна формулюватися розпливчасто, наприклад «заповнити отвори під BGA».
Виробниче креслення повинно містити точні параметри:
| Параметр | Типова інженерна вимога | Мета для виробництва |
|---|---|---|
| Конструкція переходу | IPC-4761 Type VII | Визначає повне заповнення та металізацію кришки |
| Матеріал заповнення | Неструмопровідний епоксидний компаунд | Контроль коефіцієнта CTE та відсутність розтріскування |
| Діаметр готового отвору | 0,15–0,25 мм | Баланс між щільністю монтажу та якістю заповнення |
| Товщина міді в гільзі | ≥20–25 мкм | Забезпечення механічної надійності переходу |
| Товщина мідної кришки | 12–25 мкм | Створення міцної паяльної площадки без просідання |
| Глибина просідання (Dimple) | <25 мкм (типово <15 мкм) | Гарантія стабільності об'єму нанесеної пасти |
| Співвідношення сторін (Aspect Ratio) | Бажано менше 10:1 | Запобігання утворенню повітряних пустот при вакуумуванні |
Як обирати матеріал для заповнення отворів VIPPO?
| Тип компаунду | Характеристики | Типове застосування |
|---|---|---|
| Неструмопровідна епоксидна смола | Доступна вартість, висока адгезія, узгоджений CTE | Стандартні плати з мікросхемами BGA |
| Струмопровідна смола (із вмістом срібла/міді) | Покращене відведення тепла, вища вартість | Силові вузли з помірним тепловиділенням |
| Суцільне гальванічне заповнення міддю | Максимальна електро- та теплопровідність, складний процес | Сильнострумові мікропереходи або плати з екстремальним тепловідведенням |
Неструмопровідна епоксидна смола є найпопулярнішим вибором для сигнальних ланцюгів BGA, оскільки її коефіцієнт теплового розширення максимально наближений до склотекстоліту, що запобігає розриву металізації при термоциклах.
Головні виробничі ризики VIPPO
Повітряні пустоти у гільзі отвору (Voids)
| Першопричина дефекту | Вплив на експлуатацію | Метод технологічного контролю |
|---|---|---|
| Порушення процесу заповнення | Приховані каверни всередині отвору | Рентген-контроль (AXI) та поперечні мікрошліфи |
| Надмірне аспектне співвідношення | Неповне продавлювання смоли крізь отвір | DFM-перевірка діаметрів перед свердлінням |
| Залишки повітря | Здуття мідної кришки при паянні | Використання вакуумних установок нанесення пасти |
Просідання поверхні (Dimple) або виступи
| Стан площадки | Наслідок для монтажу |
|---|---|
| Заглиблення (Dimple) > 25 мкм | Недостатній контакт припою кульки BGA, ризик непропаю |
| Опуклість смоли над площадкою | Перекіс мікросхеми під час оплавлення |
| Неякісне шліфування | Зниження виходу придатної продукції на ділянці монтажу |
Відшарування мідної кришки (Cap Separation)
Надійність зчеплення мідного ковпачка залежить від:
- Ретельності мікротравлення перед гальванікою
- Повноти полімеризації епоксидного компаунду
- Якості знежирення та активації поверхні
- Стійкості до термомеханічних стресів монтажу
Як кваліфікувати постачальника плат із VIPPO?
Чекліст оцінки можливостей заводу
Технологічні можливості
- Сертифікований серійний досвід випуску плат за IPC-4761 Type VII
- Наявність вакуумних установок заповнення отворів
- Автоматизовані конвеєрні печі полімеризації
- Верстати прецизійної механічної або хімічної планаризації
- Лінії гальванічного нарощування мідних кришок
- Сумісність фінішних покриттів (ENIG, Immersion Silver)
Інженерна експертиза
- Обов'язковий попередній DFM-аналіз файлів VIPPO
- Верифікація структури стек-апу
- Оцінка розведення шин BGA на наявність вузьких місць
- Перевірка температурного балансу матеріалів
Контроль якості
- Звіти аналізу поперечних шліфів гільз отворів
- Рентген-протоколи відсутності пустот у компаунді
- Карти вимірювань товщини мідних кришок
- Простежуваність партій компаундів
- Регламент нотифікації про зміни в технології (PCN)
Приймальні випробування для серійного виробництва VIPPO
| Метод контролю | Стандарт випробування | Мета перевірки |
|---|---|---|
| Поперечний мікрошліф | IPC-TM-650 2.1.1 | Контроль монолітності заповнення та товщини міді кришки |
| Рентгенівський контроль (AXI) | Заводський регламент контролю дефектів | Виявлення внутрішніх прихованих пустот |
| Профілометрія поверхні | Лазерний або контактний профілометр | Верифікація плоскості та вимірювання глибини просідання |
| Тест на термічний стрес | Занурення в розплавлений припій за IPC | Виявлення схильності кришки до відшарування під нагрівом |
| Аналітика даних AOI | Статистичний аналіз виробництва | Відстеження відхилень геометрії площадок BGA |
Як вказувати вимоги VIPPO у запиті ціни (RFQ)?
Пакет документації повинен включати:
- Файли проекту Gerber / ODB++
- Окремий шар або файл свердління для отворів VIPPO (
VIP_Drill.drl) - Виробниче креслення із зафіксованими примітками
- Вимоги до структури стек-апу та класу IPC
- Специфікацію компонентів BGA/QFN
- Допустимі значення глибини димплів (просідання)
Приклад правильної примітки на виробничому кресленні:
«Усі перехідні отвори, розташовані всередині контактних площадок компонентів поверхневого монтажу, повинні виготовлятися відповідно до стандарту IPC-4761 Type VII (заповнені та запечатані міддю). Заповнені отвори мають бути планаризовані до нанесення мідної кришки. Просідання поверхні (dimple) контактних площадок не повинно перевищувати 15 мкм».
Часті запитання (FAQ) щодо VIPPO
Чи кожен корпус BGA вимагає технології VIPPO?
Ні. VIPPO необхідна лише тоді, коли малий крок кульок і висока щільність трасування роблять неможливим традиційне розміщення перехідних отворів за межами площадок.
Чи завжди струмопровідне заповнення краще за діелектричне?
Ні. Неструмопровідні епоксидні смоли зазвичай мають набагато краще узгоджений зі склотекстолітом коефіцієнт теплового розширення (CTE), що гарантує вищу довговічність металізації при термоциклах.
Чи покращує VIPPO цілісність сигналів (Signal Integrity)?
Так. Пряме входження сигналу з виводу чіпа у внутрішній шар плати безпосередньо через площадку скорочує довжину лінії та зменшує паразитну індуктивність відгалужень.
Чому не можна залишати отвори в площадках відкритими?
Тому що розплавлений припій під час паяння оплавленням втягується капілярними силами всередину отвору, що призводить до неповної пайки, пустот або повного відриву кульки BGA.
Запит аудиту та виробництва плат VIPPO
Для отримання консультації та розрахунку надайте:
- Виробничі файли друкованої плати
- Специфікацію вимог до отворів VIPPO
- Креслення стек-апу
- Дані про корпуси BGA/QFN
- Необхідний клас надійності за IPC
- Бажані терміни та планові обсяги випуску
Висновок
Технологія VIPPO дозволяє створювати компактні, надійні та високопродуктивні електронні пристрої, коли традиційні методи трасування вичерпують свої фізичні можливості.
Успішна реалізація проекту VIPPO вимагає повної злагодженості між правилами проектування в САПР, заводськими інженерними специфікаціями, технологічними можливостями підприємства та багатоступеневим метрологічним контролем якості.