

Чек-лист візуального контролю друкованих плат є першою лінією захисту від виробничого браку під час монтажу електронних модулів. Якщо електричні тести перевіряють логічну працездатність, то оптичний контроль гарантує тривалу експлуатаційну надійність, виявляючи холодні паяння, зміщення компонентів чи механічні пошкодження до відвантаження продукції замовнику. На заводі APTPCB ми інтегруємо ці чек-листи в кожен виробничий етап для забезпечення повної відповідності стандартам IPC Клас 2 та Клас 3.
Коротка відповідь за 30 секунд
Для інженерів-розробників та керівників служб контролю якості чек-лист візуального контролю повинен чітко охоплювати такі критичні параметри:
- Відповідність стандартам: Зіставлення з критеріями стандарту IPC-A-610 для встановленого класу 1, 2 або 3.
- Діапазон оптичного збільшення: Від 1,75x до 4x для загального огляду плати; від 10x до 20x для детальної перевірки компонентів із малим кроком виводів.
- Освітлення робочої зони: Холодне біле світло з яскравістю понад 1000 люкс та безтіньові кільцеві освітлювачі для оцінки змочуваності припоєм.
- Кут огляду: Огляд під кутом 45 градусів для виявлення відшарування контактних майданчиків та галтелей, невидимих під прямим кутом зверху.
- Траєкторія огляду: Систематичне сканування за Z-подібною траєкторією або за секторами для запобігання пропуску ділянок.
- Фіксація невідповідностей: Запис кожного виявленого дефекту з точним позиційним позначенням, як-от R12 або U4, замість узагальнених описів.
Що таке візуальний контроль друкованих плат?
Ручний візуальний контроль друкованих плат — це оптична перевірка виготовленої плати або змонтованого вузла контролером із застосуванням оптичного збільшення чи без нього згідно із затвердженими критеріями приймання. Для змонтованих вузлів базовими є вимоги стандарту IPC-A-610 Критерії прийнятності електронних складань у відповідному класі. Контроль охоплює зовнішній вигляд паяних з'єднань щодо змочування, галтелей, перемичок та кульок припою, наявність і полярність компонентів, заповнення металізованих отворів, виступ виводів, чистоту поверхні та відсутність пошкоджень маски й текстоліту. Оскільки приховані виводи не видно оком, ручний огляд завжди доповнюють системами AOI, рентгеноскопією та електричними випробуваннями.
Коли застосовується чек-лист візуального контролю друкованих плат і коли потрібні інші методи
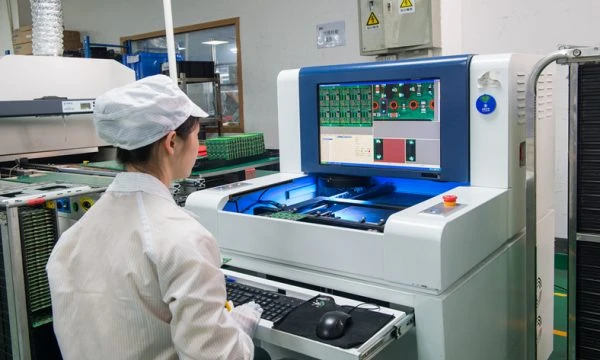
Візуальний контроль є універсальним інструментом, проте має фізичні обмеження. Чітке розмежування завдань між ручним та автоматизованим контролем визначає економічну ефективність виробництва.
Коли ручний чек-лист візуального контролю є незамінним:
- Освоєння нових виробів та прототипування: Необхідний для перших 1-50 зразків для налагодження режимів паяння та виявлення конструктивних колізій.
- Контроль після ремонту чи доопрацювання: Після ручної заміни компонента оператор повинен візуально підтвердити якість відновленого вузла.
- Великі вивідні компоненти: Силові роз'єми та трансформатори нерідко затінюють камери систем AOI, вимагаючи ручного огляду бічних галтелей.
- Оцінка естетичних та зовнішніх дефектів: Перевірка відсутності подряпин, однорідності кольору маски або рівності нанесення наліпок, які алгоритми автоматів можуть хибно інтерпретувати.
- Компоненти нестандартної форми: Елементи зі складною геометрією корпусу, які важко формалізувати у стандартних бібліотеках систем AOI.
Коли ручного огляду недостатньо і потрібні AOI або рентген:
- Серійне виробництво великих партій: Втома операторів призводить до пропуску дефектів уже через 1-2 години роботи; необхідна автоматична оптична інспекція AOI.
- Приховані паяні контакти під корпусом: Мікросхеми BGA, QFN та LGA мають виводи під корпусом, що вимагає обов'язкової рентгенівської перевірки.
- Дефекти внутрішніх шарів: Візуальний контроль не здатний побачити розшарування чи обриви провідників усередині багатошарової структури.
- Цілісність високошвидкісних сигналів: Огляд підтверджує фізичне розміщення елемента, але не може перевірити хвильовий опір чи частотні характеристики.
Критерії візуального контролю друкованих плат: правила та нормативи
Стандартизований чек-лист ґрунтується на вимірюваних фізичних параметрах. У наведеній нижче таблиці зібрано основні критерії оцінки якості монтажу, що діють на виробництві APTPCB:
| Параметр контролю | Рекомендоване значення | Вплив на надійність виробу | Метод перевірки | Наслідки у разі ігнорування |
|---|---|---|---|---|
| Змочування припоєм | Крайовий кут менше 90° з увігнутою галтеллю | Забезпечує надійне інтерметалічне з'єднання. | Мікроскоп під кутом 45°. | Холодні паяння, нестабільний контакт. |
| Полярність компонентів | Ключ або мітка збігається з шовкодруківкою | Запобігає миттєвому виходу схеми з ладу. | Зіставлення ключа корпусу з маркуванням. | Вигорання мікросхем, коротке замикання. |
| Зміщення компонентів | Звис не більше 25 % ширини контактного майданчика | Зберігає електричну ізоляцію та міцність. | Огляд зверху при збільшенні 4x. | Ослаблене з'єднання, ризик замикання. |
| Перемички припою | 0 % між ізольованими провідниками | Унеможливлює виникнення коротких замикань. | Фонове або нахилене кільцеве світло. | Миттєва відмова при подачі напруги. |
| Кульки припою | Відсутність вільних часток понад 0,13 мм | Можуть зміститися від вібрації та замкнути ланцюг. | Огляд під мікроскопом, тест щіткою. | Відмова виробу в процесі експлуатації. |
| Заповнення отворів | Понад 75 % за висотою для Класу 2 | Гарантує механічну фіксацію виводу. | Огляд збоку або вибіркова рентгеноскопія. | Злам виводу під впливом вібрацій. |
| Виступ виводів | Стандартно від 1,5 мм до 2,5 мм | Запобігає торканню корпусу чи екранів. | Штангенциркуль або контрольний шаблон. | Механічна колізія, коротке замикання. |
| Поверхня плати | Відсутність оголеної міді та глибоких подряпин | Захищає мідні доріжки від окиснення та корозії. | Неозброєним оком та лінзою 2x. | Корозія провідників, виникнення витоків. |
| Залишки флюсу | Мінімальні для безотмивних, відсутні для водозмивних | Запобігає росту електропровідних дендритів. | Огляд під ультрафіолетовим світлом. | Струми витоку, деградація ізоляції. |
| Висота компонентів | Відповідність кресленню загального складання | Забезпечує коректне встановлення в корпус. | Висотомір або калібр прохід-непрохід. | Неможливість монтажу в кінцевий корпус. |
Межі виступу виводів згідно з IPC-A-610 для Класу 2
Для компонентів, що монтуються в отвори, IPC-A-610 регламентує мінімальний та максимальний виліт кінців виводів зі зворотного боку плати. Загальна мінімальна вимога полягає в тому, що торець виводу має бути чітко помітним у валику припою. Максимальна величина, яка зазвичай застосовується на практиці, становить 2,5 мм для Класу 2 та 1,5 мм для Класу 3, тоді як для Класу 1 обмеження диктується лише ризиком порушення електричного проміжку. Виробничі креслення замовника можуть містити більш жорсткі вимоги.
| Клас IPC | Мінімальний виступ | Загальноприйнятий максимальний виступ |
|---|---|---|
| Клас 1 | Кінець виводу помітний у припої | Без ризику порушення мінімального зазору |
| Клас 2 | Кінець виводу помітний у припої | 2,5 мм |
| Клас 3 | Кінець виводу помітний у припої | 1,5 мм |
Практичний чек-лист для контролю складання друкованих плат
- Правильна версія друкованої плати та наявність наклейки з номером партії
- Відсутність пропущених, зайвих або помилкових компонентів згідно з BOM
- Полярність та орієнтація першого виводу мікросхем, діодів і конденсаторів
- Співвісність компонентів та бічний звис у межах допусків цільового класу
- Надійне змочування припоєм з увігнутими менісками без ознак розмочування
- Відсутність перемичок припою, гострих задирок та вільних кульок припою
- Заповнення металізованих отворів і довжина виводів відповідають нормам
- Відсутність підриву контактних майданчиків, подряпин маски та відкритої міді
- Рівень залишків флюсу та чистота відповідають погодженим вимогам
- Механічний контроль: посадка з'єднувачів, кріплення, габаритна висота
- Усі зауваження зафіксовано з зазначенням позиційного позначення та коду дефекту
Етапи впровадження процесу візуального контролю
Організація стабільного контролю якості вимагає дотримання чіткої технологічної послідовності дій. Використовуйте цей покроковий регламент на виробничій ділянці:
- Підготовка робочого місця: Забезпечити захист від електростатики за допомогою заземлювального браслета та провідного килимка. Налаштувати освітлення на рівні понад 1000 люкс і очистити оптику мікроскопа.
- Розміщення еталонного зразка: Покласти перевірений бездефектний модуль Golden Board поруч із досліджуваною платою для швидкого візуального порівняння орієнтації компонентів.
- Попередній загальний огляд: Оглянути плату на відстані витягнутої руки для виявлення деформацій, підгорянь або відсутності великих вузлів.
- Систематична перевірка паяних з'єднань: Переміщувати поле зору під мікроскопом зі збільшенням від 4x до 10x за Z-подібним маршрутом, звіряючи форму галтелей зі стандартами якості друкованих плат.
- Верифікація відповідальних компонентів: Звірити маркування та полярність мікросхем, діодів і конденсаторів за складальною документацією.
- Контроль на наявність сторонніх часток: Оглянути зазори між ніжками мікросхем із малим кроком на наявність мікрокульок припою або напливів флюсу.
- Позначення та документування дефектів: Позначити проблемні ділянки тимчасовими наліпками зі стрілками та внести код дефекту до журналу, як-от U12 перемичка припою.
- Фінальне приймання виробу: Якщо всі перевірки пройдені успішно, нанести штамп або наклейку відділу технічного контролю на технологічне поле чи супровідний лист.
Типові дефекти та методи їх усунення
Зіставлення візуальних проявів із технологічними факторами дає змогу усувати причини виникнення браку в обладнанні:
Дефект: Ефект надгробного каменя
- Причина: Нерівномірне нагрівання або різний тепловий баланс майданчиків, що викликає асиметрію сил поверхневого натягу.
- Перевірка: Оцінити геометрію контактних майданчиків та об'єм нанесеної пасти.
- Усунення: Ручне підпаювання піднятого виводу паяльником.
- Профілактика: Застосування вказівок DFM для теплового балансування контактних поверхонь.
Дефект: Перемички припою
- Причина: Завеликий об'єм паяльної пасти, провисання трафарета або завелике зусилля під час встановлення компонентів.
- Перевірка: Контроль апертур трафарета зі зменшенням площі на 10-15 %.
- Усунення: Видалення залишків припою мідною обпліткою для випоювання.
- Профілактика: Скорочення інтервалу чищення трафарета та регулювання тиску ракеля.
Дефект: Холодне паяння
- Причина: Недостатня температура в печі оплавлення або струс плати під час кристалізації припою.
- Перевірка: Аналіз температурного профілю та часу перебування вище точки плавлення.
- Усунення: Нанесення флюсу та прогрівання паяльником із регулюванням температури.
- Профілактика: Оптимізація температурного профілю конвекційної печі.
Дефект: Розмочування або незмочуваність
- Причина: Окиснені виводи компонентів або забруднення контактних майданчиків друкованої плати.
- Перевірка: Перевірка терміну придатності та стану фінішного покриття плат.
- Усунення: Очищення виводів, використання більш активного флюсу та повторне паяння.
- Профілактика: Покращення умов складського зберігання комплектуючих та плат.
Дефект: Зміщення компонента
- Причина: Похибка позиціонування автомата або різке прискорення конвеєра перед піччю.
- Перевірка: Звірка координат програми автоматичного встановлення.
- Усунення: Коригування положення термоповітряною станцією за умови порушення контакту.
- Профілактика: Калібрування системи технічного зору установника.
Дефект: Недостатній об'єм припою
- Причина: Засмічення отвору трафарета або підсихання паяльної пасти.
- Перевірка: Огляд чистоти трафарета та контроль консистенції пасти.
- Усунення: Ручне додавання трубчастого припою паяльником.
- Профілактика: Запровадження оптичного контролю нанесення пасти 3D SPI.
Рекомендації з проєктування для спрощення контролю
Зручність візуального контролю закладається ще на етапі трасування друкованої плати:
- Впорядковане групування компонентів: Розміщуйте пасивні елементи однаковими рядами для зручного безперервного сканування поглядом.
- Видимі мітки полярності: Наносьте шовкодруківку полярності так, щоб корпус деталі не перекривав знаки після монтажу.
- Вільна зона огляду: Уникайте встановлення високих деталей безпосередньо поруч із мікросхемами з малим кроком, щоб не створювати тіней під кутом 45 градусів.
- Оптичні реперні знаки: Чіткі репери допомагають операторам швидше орієнтуватися на складних платах із високою щільністю монтажу.
- Читабельний шрифт позначень: Обирайте товщину ліній тексту не менше 0,15 мм для комфортного зчитування позиційних позначень без максимального збільшення.
Поширені запитання (FAQ)
Чи може візуальний контроль повністю замінити електричне тестування? Ні. Візуальний контроль перевіряє якість паяння та механічну цілісність конструкції. Він не виявляє внутрішні пошкодження кристалів мікросхем, помилки в прошивці чи мікротріщини внутрішніх доріжок. Його необхідно поєднувати з фінальними тестами контролю якості методами ICT або FCT.
У чому різниця між IPC Клас 2 та Клас 3 при візуальній оцінці? Клас 2 допускає незначні косметичні дефекти за умови збереження працездатності. Клас 3 встановлює набагато жорсткіші межі: наприклад, заповнення наскрізних отворів має становити щонайменше 75 %, тоді як для Класу 2 за певних умов достатньо 50 %.
Скільки часу повинен тривати візуальний огляд однієї плати? Для типової плати середньої складності огляд займає від 2 до 5 хвилин. Довший час призводить до перевтоми оператора і суттєвого зниження рівня виявлення дефектів.
Чи завжди потрібен мікроскоп під час візуального контролю? Не для всіх операцій. Загальний огляд розташування деталей виконують за допомогою безтіньової лупи зі збільшенням 3x. Проте компоненти 0402, мікросхеми QFP з малим кроком та виявлення мікрокульок припою вимагають стереомікроскопа зі збільшенням 10x-20x.
Як візуально перевірити компоненти в корпусах BGA? Оптично можна оглянути лише крайній зовнішній ряд кульок за допомогою дзеркал чи ендоскопа. Внутрішні ряди контактів невидимі для ока і вимагають рентгенівського просвічування.
Що являє собою Golden Board? Golden Board — це бездефектна еталонна плата з підтвердженою якістю. Контролери звіряють із нею серійні зразки при виникненні сумнівів щодо правильності встановлення деталей.
Як часто операторам візуального контролю слід робити перерви? Робота з мікроскопом сильно напружує зір. Рекомендується робити 5-10 хвилин перерви для очей кожну годину для збереження високої концентрації уваги.
Що краще: автоматична система AOI чи ручний візуальний контроль? У серійному виробництві AOI працює швидше і забезпечує повторюваність результатів. Для малих серій, нестандартних компонентів та оцінки естетичних параметрів людський контроль є незамінним.
Які дані необхідні для налаштування системи AOI? Потрібні точні файли CAD із координатами деталей, перевірена бібліотека корпусів та налаштування світлових режимів під типи припою.
Як фіксуються результати візуального контролю? Дані заносяться до електронної системи MES підприємства або записуються в супровідний маршрутний лист із зазначенням серійного номера, коду виявленого дефекту та позиції деталі.
Які обов'язкові відомості має містити звіт візуального контролю? Номер виробу, версію ревізії, номер партії або плати, стандарт і клас контролю, кратність оптичного збільшення, обсяг вибірки, перелік зауважень із позиційними позначеннями, підпис контролера та дату.
Пов'язані сторінки та посібники
- Стандарти якості друкованих плат: Класифікація стандартів IPC та критерії приймання виробів.
- Автоматична оптична інспекція AOI: Перехід від ручного контролю до автоматизованих систем технічного зору.
- Вказівки з DFM-проєктування: Поради з трасування плат для забезпечення технологічності складання та контролю.
Глосарій ключових термінів
| Термін | Визначення |
|---|---|
| Галтель припою | Увігнутий меніск припою, сформований між виводом деталі та контактним майданчиком. |
| Меніск | Викривлена вільна поверхня застиглого припою, яка свідчить про якісне змочування. |
| Ефект надгробного каменя | Дефект паяння дводіапазонного компонента з вертикальним підривом одного кінця. |
| Холодне паяння | Неякісне з'єднання з дефектним інтерметалічним шаром, помітне за тьмяною структурою. |
| Перемичка припою | Непередбачене електропровідне з'єднання між доріжками через надлишок припою. |
| Порожнечі та раковини | Газові бульбашки та порожнини, затиснуті всередині паяного з'єднання. |
| Копланарність | Розташування всіх контактних виводів компонента в одній геометричній площині. |
| Розмочування | Стан, коли рідкий припой спочатку вкрив поверхню, а потім стягнувся в окремі краплі. |
| Дефект «голова на подушці» | Брак паяння BGA, за якого кулька торкається пасти, але не утворює монолітного шва. |
| Позиційне позначення | Буквено-цифровий код елемента на платі, наприклад R1 або C5. |
| IPC-A-610 | Міжнародний галузевий стандарт щодо критеріїв прийнятності електронних складень. |
| Golden Board | Завідомо справна еталонна плата, що використовується контролерами для порівняння. |
Запит комерційної пропозиції: аналіз DFM та виробництво
Плануєте масштабувати проєкт від дослідного зразка до серійного виробництва? Фахівці APTPCB нададуть вичерпну DFM-експертизу та впровадять суворий контроль якості, включно з AOI та рентгеноскопією, гарантуючи відповідність продукції кожному пункту вашого чек-листа.
Для формування розрахунку вартості надішліть нам:
- Файли Gerber у форматі RS-274X або ODB++.
- Повну специфікацію деталей BOM із номерами виробників.
- Складальні креслення з позначенням особливих вимог до контролю.
- Необхідний клас стандарту IPC Клас 2 або Клас 3.
Висновки
Продуманий чек-лист візуального контролю друкованих плат є надійним інструментом запобігання технологічному браку та збереження бездоганної якості готових електронних виробів. Поєднання ретельного ручного контролю на стадії дослідних зразків з автоматичними оптичними системами в серії забезпечує найвищий рівень виробничої культури. Інженери APTPCB використовують ці стандарти для кожного замовлення, гарантуючи стабільну роботу плат у реальних умовах.