
Паяльна палета (оснащення для паяння хвилею) — це прецизійний термостійкий носій, призначений для транспортування друкованих плат через дзеркало розплавленого припою із захистом чутливих компонентів поверхневого монтажу (SMT) на нижньому боці плати. Цей вступний посібник з оснащення для паяння хвилею охоплює інженерні вимоги щодо екранування компонентів зворотного боку, підтримки тонких та гнучких плат і збереження геометричної стабільності за температури паяння 260°C. Суворий контроль товщини стінок палети та кутів фасок запобігає таким типовим дефектам, як ефект тіні (непропаї) та утворення перемичок припою.
Ключові висновки
- Головне призначення: Оснащення захищає приклеєні SMD-компоненти нижньої сторони від контакту з рідким припоєм, відкриваючи для паяння виключно виводи наскрізного монтажу (THT).
- Матеріали: Якісні палети виготовляються з композитних матеріалів CDM (Composite Delmat Material) або Durostone, що витримують короткочасний нагрів до 280°C–300°C без викривлення.
- Критичний розмір: Мінімальна товщина стінки перемички між паяльною площадкою та захисною кишенею повинна становити ≥ 0,50 мм (оптимально від 1,0 мм) для запобігання сколам.
- Технологічний зазор: Навколо виводів THT необхідно підтримувати вільний зазор 3,0–5,0 мм для вільного затікання припою та запобігання ефекту екранування («тіні»).
- Порада з перевірки: Завжди проводьте пробне встановлення (Fit Check) реальної зібраної плати в оснащення перед запуском серії для верифікації глибини кишень.
- Поширена помилка: Занадто товста палета не означає кращу: товщина > 10 мм поглинає занадто багато тепла, викликаючи дефекти «холодної пайки».
- Правило вибору: Якщо товщина плати становить < 1,0 мм або використовується гнучко-жорстка плата (Rigid-Flex PCB), застосування жорсткої палети є обов'язковим для усунення провисання.
Фізичні межі та призначення оснащення
У контексті монтажу друкованих плат (PCBA) палета для паяння хвилею — це не просто механічний тримач, а термодинамічний екран і стабілізатор площинності. Коли плата поєднує компоненти SMT і THT, змонтовані на нижньому боці деталі SMT повинні бути ізольовані від розплавленого припою, інакше вони будуть змиті хвилею або закорочені.
Інженерія хвильового оснащення спирається на три фізичні фактори:
- Контроль по осі Z (площинність): Палета утримує плату абсолютно горизонтально. Для плат тонших за 1,2 мм нагрів і сила тяжіння неминуче викликають прогинання. Палета використовує поворотні притискачі, що утримують площинність у межах 0,2 мм.
- Теплова маса: Матеріал палети додає конструкції значну теплоємність. Занадто важка палета відбирає тепло у паяних контактів, вимагаючи сповільнення конвеєра або перегріву ванни.
- Гідродинаміка потоку: Стінки вікон створюють турбулентність у рідкому припої. Якщо стінки занадто круті або надто наближені до контактів, припій фізично не зможе піднятися в отвір.
Метрики оцінки якості палет
Для серійного середовища масового виробництва плат оснащення повинно відповідати суворим параметрам.
Таблиця 1: Властивості матеріалу палети
| Показник | Допустимий діапазон | Чому це важливо |
|---|---|---|
| Робоча температура | 260°C (тривало) / 300°C (короткочасно) | Запобігає розшаруванню композиту при контакті з припоєм. |
| Поверхневий опір | Від 105 до 109 Ом/кв | Забезпечує захист від електростатики (ESD) чутливих мікросхем. |
| Допуск на площинність | ± 0,10 мм на довжині 300 мм | Запобігає підтіканню рідкого припою під масковані зони. |
| Ресурс експлуатації | > 10 000 циклів | Визначає окупність; дешевий гетинакс деградує за 500 циклів. |
| Густина матеріалу | 1,85–1,95 г/см³ | Визначає швидкість поглинання тепла від підігрівачів. |
| Водопоглинання | < 0,20% | Запобігає розбуханню матеріалу та розтріскуванню від пари. |
Таблиця 2: Геометричні обмеження конструкції
| Параметр | Мінімум | Рекомендовано | Ризик дефекту при порушенні |
|---|---|---|---|
| Товщина стінки (ребра) | 0,8 мм | 1,5 мм | Стінки тонше 0,8 мм кришаться при очищенні ультразвуком. |
| Зазор навколо площадки THT | 2,0 мм | 4,0 мм | Зазор менше 2,0 мм викликає ефект тіні (непропаї). |
| Запас глибини кишені | Висота деталі + 0,5 мм | Висота деталі + 1,0 мм | Недостатня глибина розчавлює притискачем конденсатори SMD. |
| Кут фаски вікна | 30° | 45° | Вертикальні стінки заважають виходу газів і перешкоджають припою. |
| Ширина полички підтримки плати | 2,0 мм | 3,0 мм | При ширині < 2,0 мм плата може випасти під тиском хвилі. |
| Тип притискачів | — | Підпружинені | Жорсткі гвинти ламають плату при її лінійному тепловому розширенні. |
Як обирати конфігурацію оснащення за сценаріями
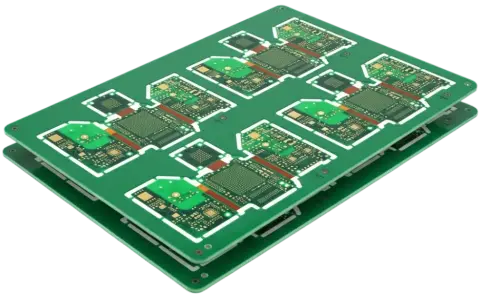
Рис. 1: Гнучко-жорсткі друковані плати потребують спеціальних палет для підтримки гнучких секцій під час паяння.
- Якщо тираж становить < 500 одиниць, обирайте універсальні розсувні рамки або недороге оснащення з високотемпературного FR4.
- Якщо партія перевищує > 5 000 одиниць, обирайте композит Durostone/CDM із титановими ребрами жорсткості.
- Якщо виготовляється гнучка плата (Flex PCB) або Rigid-Flex, обирайте палету з суцільною опорною матрицею та магнітними притискачами.
- Якщо плата містить важкі трансформатори (> 50 г), обирайте оснащення з верхніми центруючими пінами для запобігання зміщенню.
- Якщо виводи THT розташовані ближче 3 мм до компонентів SMD, обирайте палету з тонкими титановими вставками замість фрезерованого композиту.
- Якщо товщина плати < 1,0 мм, обирайте оснащення з верхньою захисною кришкою («top-hat»), яка притискає заготовку по периметру.
- Якщо лінія використовує високоактивні водорозчинні флюси, обирайте тефлонове покриття палети для запобігання хімічній корозії.
- Якщо на виробництві доступне селективне паяння, обирайте відмову від масивних палет на користь точкового паяння мікросоплом.
- Якщо після паяння наноситься конформне покриття, використовуйте захисні смуги на палеті для збереження технологічних полів чистими.
- Якщо компоненти мають чутливість до статики Class 0 (< 250 В), обирайте антистатичний матеріал із гарантованим розсіюванням заряду (106–109 Ом).
Покроковий алгоритм розробки оснащення
Шлях від файлів проекту до готової оснастки включає 10 обов'язкових кроків:
- Накладення Gerber-шарів: Поєднайте нижній шар пасти/маски SMT із шаром отворів THT. Виявіть зони з відстанню менше 3,0 мм.
- Вимірювання висоти компонентів: Знайдіть найвищу деталь на нижньому боці плати для розрахунку глибини захисної порожнини.
- Розрахунок термопрофілю: Оцініть додаткову теплоємність палети для коригування часу попереднього підігріву.
- Моделювання фасок: Задайте фаски під кутом 45° на всіх нижніх кромках вікон палети з боку входу хвилі.
- Канали дегазації: Профрезеруйте дренажні пази на нижній поверхні для відведення парів розчинників флюсу.
- Розміщення притискачів: Розмістіть поворотні фіксатори на вільних від деталей ділянках верхнього боку плати.
- Фрезерування на ЧПК: Виготовте палету з антистатичного композитного блоку з точністю до ±0,05 мм.
- Очищення від пилу: Проведіть ультразвукове відмивання оснащення від залишків скловолокна та мастила.
- Контрольне приміряння (Dry Run): Встановіть змонтовану плату в палету, перевіривши відсутність тиску на корпуси деталей.
- Акт першої деталі (FAI): Проведіть пробну плату через хвилю та перевірте якість пайки на відповідність класу IPC-A-610.
Типові помилки та методи їхнього виправлення
- Помилка 1: Занадто тонкі перемички композиту
- Наслідок: Руйнування стінок кишень уже після 50 циклів паяння.
- Рішення: Встановлення тонких титанових пластин у вузьких місцях.
- Помилка 2: Ігнорування теплового розширення плати
- Наслідок: Плату вигинає дугою за температури 260°C.
- Рішення: Залишайте термокомпенсаційний зазор 0,2–0,4 мм по контуру плати.
- Помилка 3: Ефект «тіні» (непропаї)
- Наслідок: Припій не досягає площадки через занадто високу вертикальну стінку палети.
- Рішення: Виконання широких фасок під кутом 45° або розширення вікна до 5 мм.
- Помилка 4: Скупчення флюсу в кишенях
- Наслідок: Нагар, ризик спалаху та корозія контактів.
- Рішення: Обов'язкове фрезерування каналів виходу парів і регламентне миття палет.
- Помилка 5: Занадто жорсткі притискачі
- Наслідок: Розтріскування керамічних чіп-конденсаторів при охолодженні.
- Рішення: Застосування пружинних затискачів із регульованим зусиллям.
Часті запитання (FAQ)
1. Який стандартний термін виготовлення палети для паяння хвилею? Зазвичай виготовлення займає 3–5 робочих днів після узгодження CAD-креслень. Складні палети з титановими вставками або притискними кришками вимагають 5–7 днів.
2. Скільки коштує виготовлення оснащення? Вартість залежить від розміру та матеріалів: проста палета з FR4 коштує близько $150–$300, стандартна з Durostone/CDM — $350–$600, а складна палета з титановими ребрами — від $800.
3. Коли палета підлягає списанню та заміні? Оснащення замінюють при відхиленні площинності понад 0,2 мм, появі сколів стінок або якщо поверхневий опір перевищує антистатичні норми ESD (> 1011 Ом).
4. Чи можна використовувати одну палету для різних ревізій плати? Лише в тому випадку, якщо конфігурація нижнього боку SMT та координати виводів THT залишилися абсолютно незмінними. Зсув деталі навіть на 0,5 мм призведе до механічного пошкодження.
5. Які файли потрібні для проектування палети? Необхідно надати Gerber-файли (шари пасти, маски, контуру та свердління), специфікацію BOM з висотами деталей та файл координат центрування компонентів (Centroid).
6. Як палета змінює температурний профіль паяння? Через велику теплоємність матеріалу зазвичай потрібно збільшити час зони попереднього підігріву на 15–30 секунд та підняти температуру ванни припою на 3–5°C.
9. Які правила проєктування носіїв та палет для паяння хвилею є критичними при складанні плат? У серійному виробництві електроніки правильне проєктування носіїв гарантує, що спеціалізована палета для паяння хвилею забезпечує ефективну теплопередачу, повністю захищаючи термочутливі SMD-компоненти на нижній стороні плати. Якісна палета повинна мати глибину вибірки не менше 1,5 мм над SMD-компонентами, фаски на вхідних кромках для мінімізації турбулентності у ванні припою та жорсткі фіксатори для запобігання прогину плати на конвеєрі.
10. Як співвідносяться спеціалізовані палети для паяння хвилею з універсальними рамками? Спеціалізовані палети для паяння хвилею припою (виготовлені з термостійких композитів на зразок Durostone чи CDM) забезпечують точну ізоляцію кишень та значно довший термін служби, ніж універсальні адаптивні рамки. Обираючи оснащення для паяння хвилею, інженери мають враховувати теплоємність: масивна композитна палета вимагає довшого попереднього прогріву для бездоганного змочування. Використання прецизійних палет зменшує кількість перемичок припою та мінімізує потребу в ручному доопрацюванні.
Висновок
Проектування якісного оснащення для паяння хвилею припою є критичною умовою забезпечення високого виходу придатної продукції в змішаному монтажі. Грамотно спроектована палета захищає компоненти поверхневого монтажу, гарантує повноцінне заповнення отворів припоєм і виключає деформацію плат.
Для складних виробів із високою щільністю монтажу HDI PCB своєчасне узгодження вимог із виробничим партнером дозволяє виключити дорогі переробки.
Зв'яжіться з нашими технологами для проведення попереднього DFM-аналізу та замовлення індивідуального оснащення під ваш проект.
Коли конструкція палети на кшталт описаних вище іде в серію, наша команда напрямку послуг монтажу друкованих плат перевіряє її на реальних лініях хвильової та селективної пайки до першої партії.