
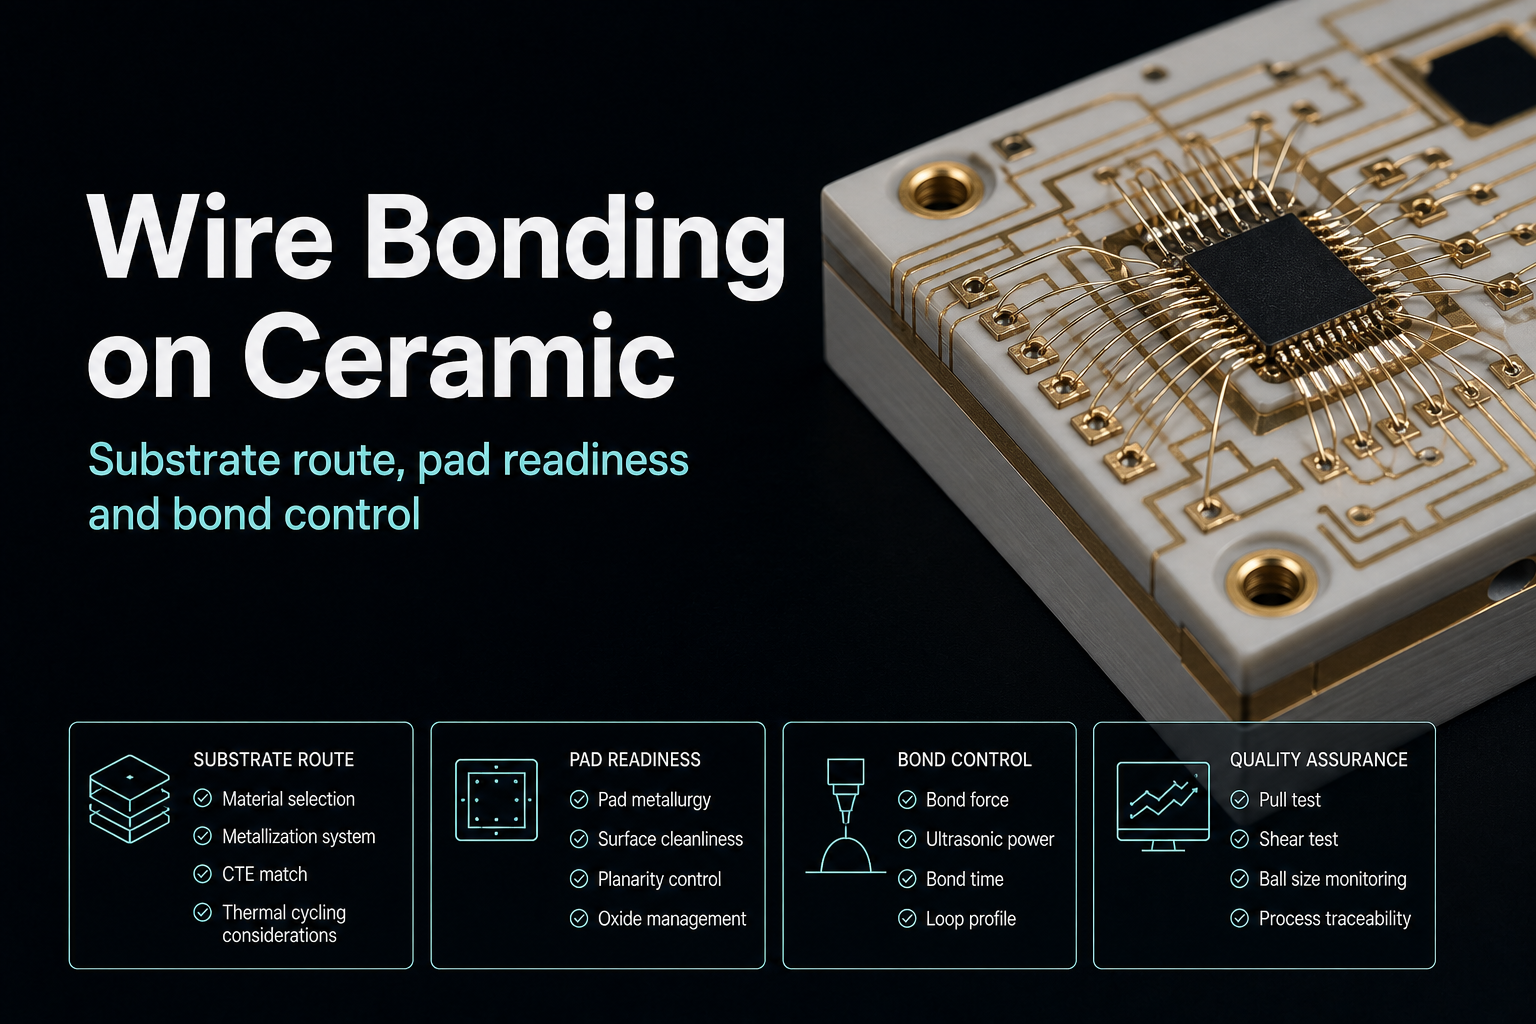
- Успіх мікрозварювання дротяних виводів (Wire Bonding) на керамічних підкладках визначається не окремими налаштуваннями зварювального автомата, а наскрізним технологічним ланцюжком: типом кераміки, металізацією площадок, ідеальною чистотою, контролем монтажу кристала (die attach) та повноцінною валідацією з'єднання.
- Кераміку слід розглядати як самостійний клас підкладок, а не просто як жорсткіший аналог звичайного склотекстоліту FR-4.
- Головне інженерне питання перед запуском у виробництво:
Чи дійсно контактні майданчики готові до запланованого процесу мікрозварювання?
Коротка відповідь
Надійне ультразвукове та термозвукове розварювання дроту на кераміці досягається тоді, коли команда заздалегідь фіксує технологічний маршрут кераміки, металургію покриття площадок, метод плазмового очищення, межі затікання клею кристала та план контролю зусилля на відрив (Pull/Shear Test).
Для ознайомлення з матеріалами зверніться до Посібника з передових матеріалів та підкладок друкованих плат. Тематичні розділи APTPCB: Керамічні друковані плати та Фінішні покриття друкованих плат.
Зміст
- Що необхідно погодити в першу чергу?
- Що означає мікрозварювання на кераміці?
- Чому тип підкладки та фінішне покриття оцінюються разом?
- Що блокує зварюваність у першу чергу?
- Як структурувати технологічну валідацію?
- Що необхідно зафіксувати перед випуском?
- Супутні посібники
- Співпраця з APTPCB
- Часті запитання (FAQ)
Що необхідно погодити в першу чергу?
Перш ніж підбирати ультразвукову потужність, зусилля притиску капіляра чи форму петлі дроту, узгодьте п'ять технологічних меж:
- Маршрут і тип керамічної підкладки (Al2O3, AlN, Si3N4, DBC/AMB).
- Загальний технологічний маршрут монтажу навколо зварювальних площадок.
- Металургію фінішного покриття майданчиків (гальванічне м'яке золото, ENEPIG, ENIG).
- Регламент хімічного та плазмового очищення.
- Методику контролю якості зварних з'єднань (Pull / Shear test).
Така послідовність важлива, оскільки переважна більшість дефектів розварювання закладається на попередніх етапах. Забруднена або окиснена поверхня золота чи розтікання смоли зведуть нанівець будь-які спроби налаштування автомата розварювання.
| Межа аналізу | Які питання вирішує | Чого вона не гарантує |
|---|---|---|
| Маршрут кераміки | Визначає базовий тип матеріалу (Al2O3, AlN) і технологію міднення (DPC, DBC, товстоплівкова) | Що будь-який тип дроту привариться автоматично |
| Складальний маршрут | Послідовність операцій до та після розварювання | Механічну міцність шва в часі |
| Фінішне покриття | Відповідність структури металу типу дроту (Au, Al, Cu) | Універсальну сумісність з усіма інструментами |
| Очищення поверхонь | Контроль відсутності плівок органічних забруднень | Що процес уже повністю кваліфікований |
| Методика валідації | Регламент випробувань на відрив і мікрошліфи | Надійність за будь-яких непередбачених умов середовища |
Що означає мікрозварювання на кераміці?
Мікрозварювання дротяних виводів на кераміці розглядається як критичний мікроскладальний процес:
Він охоплює:
- конструкцію та топологію керамічної плати;
- підготовку контактних майданчиків і підбір шарів металізації;
- усунення ризиків забруднення під час посадки кристала;
- вхідний і вихідний контроль мікроз'єднань.
Він не стверджує:
- існування універсальних заводських налаштувань сили та ультразвуку для всіх керамічних виробів;
- що покриття ENIG та ENEPIG взаємозамінні за будь-якого зварювання (для золотого дроту потрібне гальванічне м'яке золото або ENEPIG; тонке ENIG часто призводить до відшарувань через утворення крихких інтерметалідів нікель-золото);
- що будь-яка виготовлена керамічна плата автоматично придатна до розварювання без спеціальної підготовки.
Чому тип підкладки та фінішне покриття оцінюються разом?
Підбір покриття не може відбуватися у відриві від керамічної технології:
- Чи є підкладка тонкоплівковою керамікою (DPC) з високою точністю ліній під НВЧ-кристали, чи потужною DBC/AMB платою силової електроніки?
- Чи використовуються майданчики тільки під розварювання, чи частина з них призначена для паяння SMD-компонентів припоєм?
- Чи зазнають площадки термічного окиснення під час оплавлення припою або сушіння клею кристала?
Тому правильне інженерне запитання звучить не «Яке покриття найкраще?», а «Яка комбінація металізації та очищення відповідає цьому конкретному техпроцесу складання?».
Що блокує зварюваність у першу чергу?
1. Забруднення контактних площадок
Залишки повітряних забруднень під час зберігання, відбитки пальців, пари розчинників або окиснення нікелевого підшару роблять процес зварювання нестабільним.
2. Вибір покриття без урахування матеріалу дроту
Наприклад, розварювання тонкого золотого дроту (Au 25 мкм) термозвуковим методом типу «кулька-клин» (Ball-Wedge) на стандартному покритті ENIG із малою товщиною золота (0,05 мкм) призводить до дифузії нікелю на поверхню та відриву кульки. Для золотого дроту необхідне гальванічне м'яке золото (Soft Gold > 0,5 мкм) або бездоганний шар ENEPIG.
3. Траєкторія руху зварювального капіляра
Майданчик може мати достатні розміри на кресленні, проте занадто близьке розташування сусідніх високих деталей або самого кристала заважає підходу керамічного капіляра під потрібним кутом.
4. Розтікання смоли під час монтажу кристала (Resin Bleed-Out / RBO)
Головний прихований ворог мікроскладання на кераміці — це не видимий наплив срібного клею, а мікроскопічне розтікання прозорої смоли (Resin Bleed-Out). При посадці безкорпусного напівпровідникового кристала на електропровідний епоксидний клей (наприклад, срібловмісний компаунд) надлишковий дозатор або неправильний термопрофіль полімеризації призводять до відділення рідкої органічної фракції смоли. Вона розтікається тонкою прозорою наноплівкою по навколишніх золотих контактних площадках.
Коли капіляр автомата опускається на майданчик, він намагається сформувати інтерметалідне з'єднання крізь шар полімеру. Такий контакт може навіть пройти первинний ручний тест пінцетом, проте в умовах термоциклів зварний шов миттєво відшаровується. Запобігти цьому допомагають оптимізація дозування клею, дотримання відстані між кристалом і майданчиками та обов'язкове плазмове очищення в середовищі аргону або кисню безпосередньо перед розварюванням.
Як структурувати технологічну валідацію?
| Рівень валідації | Що перевіряється |
|---|---|
| Вхідний контроль підкладок | Шорсткість кераміки, товщина шарів золота та нікелю, відсутність мікродефектів |
| Чистота перед зварюванням | Відсутність слідів органіки та смоли RBO після монтажу кристала |
| Контроль першого виробу (FAI) | Якість формування кульки та клинка, висота та симетрія петлі дроту |
| Руйнівні механічні тести | Випробування на відрив дроту (Wire Pull Test) та зсув кульки (Ball Shear Test) |
| Контроль змін (PCN) | Обов'язкова перекваліфікація при зміні партії дроту, капіляра чи клею |
Що необхідно зафіксувати перед випуском у виробництво?
- Марку та технологію кераміки (Al2O3 96%/99%, AlN).
- Послідовність складання (монтаж кристала → термополімеризація → плазмове очищення → розварювання дроту → захисна герметизація).
- Точну металургію покриття (товщина нікелю, паладію та золота).
- Геометричні зони заборони навколо площадок (Keep-out).
- Правила вакуумного пакування та терміни зберігання розпакованих підкладок.
- Критерії приймання за стандартом MIL-STD-883 (Method 2011 для Pull Test та Method 2019 для Die Shear).
Супутні посібники та корисні матеріали
- Якщо ви ще обираєте між текстолітом і керамікою: Керамічні друковані плати та Посібник з передових матеріалів.
- Якщо питання стосується металургії контактів: Фінішні покриття плат.
- Для потужних модулів на кераміці: Керамічні підкладки DBC/AMB.
Співпраця з заводом APTPCB
Якщо ви розробляєте мікрохвильовий ВЧ-модуль, потужну збірку світлодіодів UV/Laser або високотемпературний датчик на кераміці та хочете бути впевнені в 100% придатності майданчиків до мікрозварювання:
Надішліть файли проєкту (Gerber/ODB++), карту розміщення кристалів, схему розварювання дроту та вимоги до покриття на пошту [email protected] або через форму запиту вартості. Інженерна група APTPCB підготує висновок щодо технологічності мікроскладання протягом 24 годин.
Корисні розділи сайту:
Часті запитання (FAQ)
Чи є кераміка апріорі кращою за FR-4 для мікрозварювання?
Кераміка має набагато вищу жорсткість і теплопровідність, що забезпечує ідеальну передачу ультразвукової енергії під час зварювання без деформаційного поглинання хвилі. Проте кінцева міцність з'єднання повністю залежить від чистоти та структури шару золота.
Чи завжди потрібне покриття ENEPIG для зварювання на кераміці?
Ні. Для зварювання алюмінієвим дротом методом «клин-клин» відмінно підходить навіть чистий нікель або тонке золото. Для золотого дроту найкращим класичним стандартом залишається електролітичне м'яке золото високої чистоти (Soft Gold 99,99%), а ENEPIG застосовується, коли на одній платі поєднується паяння компонентів припоєм і розварювання дроту.
Чи можна оцінити якість зварювання лише за зусиллям на відрив (Pull Force)?
Ні. Стандарт MIL-STD-883 вимагає обов'язкової фіксації місця розриву: обрив дроту в прольоті, зріз у зоні шийки над кулькою або відшарування зварної точки від площадки. Відшарування металу є неприпустимим браком процесу незалежно від величини зусилля.
Висновок
Мікрозварювання дротяних виводів на керамічних підкладках — це прецизійний мікроелектронний процес, що вимагає бездоганного узгодження металургії покриттів, запобігання розтіканню смоли RBO під час монтажу кристала, плазмового очищення поверхонь і контролю міцності з'єднань.
Завод APTPCB забезпечує прецизійне виготовлення керамічних плат DPC, DBC та AMB із гарантією високої зварюваності контактних площадок.