
Підготовлено інженерною командою APTPCB з контролю якості та технології SMT · Оновлено 1 жовтня 2026 р. · Стандарти: IPC-7095, IPC-A-610, J-STD-001, J-STD-033, IPC-9252.
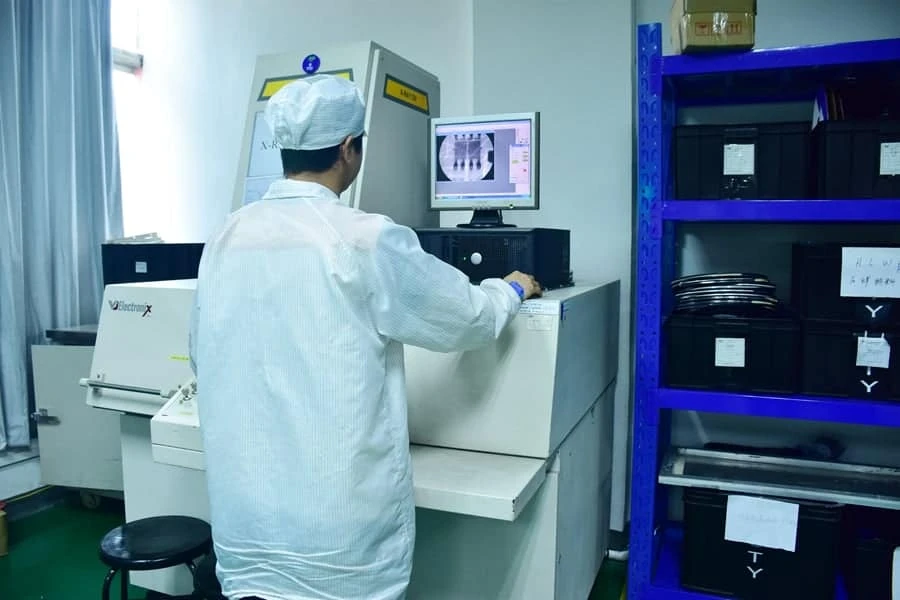
Більшість публікацій щодо порожнин у паяних з'єднаннях BGA обмежуються згадкою загального правила 25 відсотків площі за стандартом IPC. Проте майже ніхто не розглядає три фактори, які визначають реальну довговічність виробу в польових умовах: точну локалізацію порожнини в центрі кульки, на межі розділу або в інтерметалідному шарі; фізичну нездатність 2D-рентгену виявляти дефект Head-in-Pillow; та вихідні дані оптичної інспекції пасти SPI, які дають змогу спрогнозувати результати рентгену ще до входу плати в піч. Цей посібник охоплює всі три аспекти, а на сторінці послуг рентгенівського контролю BGA описані можливості 2D, 2.5D та комп'ютерної томографії 3D компанії APTPCB.
Ключові висновки
- Класи 2 та 3 стандарту IPC застосовують однаковий ліміт 25 відсотків сумарної площі порожнин, проте вони принципово різняться за вимогами. Клас 3 передбачає суворіший рівень документування та контракти з обов'язковими обмеженнями щодо міжфазних порожнин, які базовий текст IPC-A-610 не бракує за простим відсотком.
- Звичайний 2D-рентген з вертикальним променем не здатен надійно виявляти дефект Head-in-Pillow. Кулька BGA та відбиток паяльної пасти перекриваються вздовж осі Z; на знімку вони виглядають суцільною кулею навіть за наявності розділової оксидної плівки. Для їх розпізнавання потрібен похилий промінь під кутом 45–70 градусів або 3D-ламінографія.
- Розташування порожнини впливає на надійність сильніше, ніж її розмір. Порожнина обсягом 20 відсотків у центрі кульки BGA зазвичай є безпечною. Натомість міжфазна порожнина розміром лише 5 відсотків безпосередньо на контактному майданчику слугує осередком зародження тріщини і вимагає безумовної відбраковки.
- Пайка в середовищі азоту суттєво зменшує утворення порожнин і часто недооцінюється. Промислові вимірювання підтверджують абсолютне зниження рівня порожнин на 5–15 відсоткових пунктів в атмосфері N₂ порівняно з повітряним середовищем. Для виробів підвищеної надійності це економічна альтернатива вакуумним печам.
- Оптичний контроль пасти SPI є найпершим індикатором результатів рентгенівської інспекції. Засмічення апертур трафарету та падіння об'єму пасти нижче 80 відсотків від номіналу є головними причинами порожнин та дефектів HiP, які фіксуються ще до встановлення компонентів.
Що реально вимагають стандарти IPC і що регулюється контрактами OEM
| Стандарт | Допустима площа порожнин для окремої кульки | Класифікація дефекту HiP | Примітки |
|---|---|---|---|
| IPC-A-610 Клас 2 | ≤ 25 відсотків площі проекції кульки | Індикатор процесу для дослідження | Формулювання IPC: індикатор процесу; автоматичний брак не вказано |
| IPC-A-610 Клас 3 | ≤ 25 відсотків площі проекції кульки | Індикатор процесу з високими вимогами до звітності | Відсоток однаковий; відмінність полягає в аудиті та вимогах OEM |
| Керівництво процесу IPC-7095 | Посилається на норми IPC-A-610 | Визначає температурне жолоблення як окрему причину HiP | Інженерний посібник для виробництва, а не стандарт приймання |
| Вимоги замовників в авто та авіації | Часто ≤ 10–15 відсотків для сигнальних виводів | Брак з нульовою толерантністю | Контрактне застереження поза нормами IPC; фіксується в інструкціях |
| Теплові майданчики QFN та LGA | До 50 відсотків за технічними умовами | Не застосовується | Великі тепловідводи підпорядковуються іншим законам надійності |
Головна розбіжність: Стандарт IPC-A-610 визначає дефект Head-in-Pillow як індикатор процесу, а не як негайний брак. Проте у реальному виробництві будь-який кваліфікований виробник відбраковує підтверджений дефект HiP, оскільки металургійне з'єднання відсутнє. Продовження виробництва без виправлення суперечить вимогам надійності Класу 3.
Що являє собою документ IPC-7095?
IPC-7095 під назвою Design and Assembly Process Implementation for BGAs є галузевим інженерним посібником з проєктування та монтажу корпусів з кульковими виводами. Він деталізує зв'язок між трасуванням, трафаретним друком, термопрофілем, контролем та ремонтом. Оскільки це методологічна інструкція, формальне рішення про придатність ухвалюється на основі IPC-A-610 або контракту. Ознайомитися з критеріями можна в нашій статті Огляд критеріїв приймання за IPC-A-610.
| Порівняльний параметр | IPC-7095 | IPC-A-610 |
|---|---|---|
| Призначення документа | Інженерне керівництво з процесів BGA | Офіційний стандарт приймання складених вузлів |
| Сфера використання | Аналіз першопричин, налаштування ліній | Прийняття рішень щодо придатності за класами 1, 2 і 3 |
| Порожнини в BGA | Пояснює механіку виникнення та шляхи усунення | Встановлює гранично допустимі відсотки площі |
| Дефект Head-in-Pillow | Пов'язує дефект із деформацією плати та об'ємом пасти | Встановлює формальну кваліфікацію стану пайки |
| Цільова аудиторія | Інженери-технологи, спеціалісти NPI та розробники | Інспектори ВТК та інженери з контролю якості |
Типи порожнин: не всі дефекти однаково небезпечні
Норматив 25 відсотків регламентує загальну площу пор, але саме просторове розташування порожнини визначає характер відмови та рівень загрози.
| Різновид порожнини | Локалізація в кульці | Зображення на рентгенівському знімку | Ступінь загрози | Найбільш імовірна причина |
|---|---|---|---|---|
| Макропорожнина | Центр або середня зона | Округла темна пляма всередині кулі | Низька або середня, погіршує тепловідвід | Леткі фракції флюсу не встигли вийти до кристалізації |
| Усадкова пора | Ядро кульки, неправильна форма | Дрібна темна цятка з рваними межами | Низька, природне явище усадки під час охолодження | Висока швидкість охолодження, кристалізація сплаву |
| Шампанські мікропорожнини | Безпосередньо в інтерметаліді IMC | Скупчення найдрібніших точок уздовж майданчика | Висока, створює площину крихкого зламу | Забруднення покриття, дефекти хімії поверхні контактів |
| Міжфазна порожнина | На межі між кулькою та контактним полем | Темна смуга чи дуга по периметру майданчика | Висока, місце зародження тріщини, безумовний брак | Окиснення майданчика, низька активність флюсу, дефект ENIG |
| Вибухова порожнина або розрив | Довільна зона, нерівний розрив | Асиметрична рвана темна тінь | Критична, внутрішнє розшарування корпусу | Волога всередині BGA, порушення правил зберігання MSL |
| Head-in-Pillow | Вертикальний розрив між кулькою та пастою | Форма сніговика під час похилої зйомки | Критична, відсутність контакту, періодичний обрив | Термічне жолоблення компонентів у піку паяння |
Дефект Head-in-Pillow: чому 2D-рентген його пропускає і що робити натомість
Фізичне обмеження вертикального променя
Під час стандартної вертикальної 2D-рентгеноскопії кульковий вивід BGA розташовується безпосередньо над нанесеною паяльною пастою. Обидві маси складаються з високощільного металевого сплаву, який однаково поглинає рентгенівські хвилі. При погляді зверху вони утворюють суцільну круглу пляму навіть тоді, коли між ними розташований шар окислів чи поверхня без змочування.
Зображення 2D не здатне зафіксувати розрив уздовж вертикальної осі. Дефектне з'єднання HiP зверху виглядає як монолітний контакт.
Ефективні методи діагностики
| Метод тестування | Розпізнавання дефекту HiP | Контроль звичайних порожнин | Вплив на собівартість та тривалість |
|---|---|---|---|
| Вертикальний 2D AXI | Ненадійно | Ефективно для макропор | Базовий варіант, найвища продуктивність |
| Похилий 2.5D під кутом 45–70 градусів | Ефективно, чітко показує сніговика | Ефективно | Додає від 15 до 30 відсотків до часу циклу |
| 3D-ламінографія та томографія CT | Найкращий спосіб, розрізняє площину розриву | Найкращий спосіб, фіксує глибину і форму | Збільшує цикл у рази, підходить для NPI |
| Металографічний шліф руйнівний | Беззаперечний доказ | Беззаперечний доказ | Руйнівний контроль на зразках-свідках |
Інструкція перевірки на Head-in-Pillow
- Завжди перевіряйте кутові та периферійні виводи в першу чергу; саме там деформація проявляється найгостріше.
- Застосовуйте похилий рентген або 3D CT для всіх компонентів з діагоналлю 15 мм і більше.
- Шукайте характерний контур із двох дотичних сфер із лінією розмежування.
- Порівнюйте підозрілі виводи із сусідніми; дефектні контакти зазвичай мають менше просідання.
- Підтверджуйте сумнівні випадки під час запуску партій мікрошліфами або комп'ютерною томографією.
- Фіксуйте серійні номери та знімки в системі для дотримання вимог Класу 3.
Контроль на ранніх етапах: SPI як індикатор майбутнього рентген-контролю
Рентгенівські установки виявляють брак після печі. Оптична тривимірна інспекція пасти SPI виявляє передумови появи браку ще до встановлення компонентів:
| Дані вимірювань системи SPI | Прогноз на рентгенівському контролі | Технологічна дія оператора |
|---|---|---|
| Об'єм пасти менше 75 відсотків від норми | Високий ризик дефіциту припою та дефекту HiP | Зупинити друк, очистити трафарет, перевірити апертури |
| Об'єм пасти понад 130 відсотків | Високий ризик утворення перемичок | Перевірити притискання ракеля та суміщення трафарету |
| Зміщення відбитка понад 25 відсотків ширини | Асиметричне змочування та поява крайових порожнин | Відкалібрувати привод принтера, перемити плату |
| Розкид висоти пасти понад 20 відсотків | Нерівномірне плавлення веде до стрибків порожнин | Перевірити підтримувальні елементи друку та плату |
| Повна відсутність пасти на будь-якому майданчику | Гарантований обрив або дефект HiP | Негайно відправити плату на очищення до монтажу |
Практичне впровадження: Інтегруйте дані SPI у статистичну систему SPC. Встановіть автоматичну заборону монтажу за об'єму пасти нижче 75 відсотків на майданчиках BGA; змивайте пасту та наносьте її заново замість відправлення плати в піч.
Кількісний вплив порожнин на тепловий опір
Вплив порожнин на надійність BGA полягає не лише в зниженні механічної міцності, але й у погіршенні відведення тепла:
- Кожні 10 відсотків площі порожнин у кульці з кроком 1.0 мм збільшують тепловий опір цього переходу орієнтовно на 5–8 відсотків порівняно з монолітним з'єднанням.
- У силових контактах BGA, які проводять значні струми та теплові потоки, пористість 25 відсотків спричиняє значно важчі наслідки, ніж у сигнальних лініях.
- Для кристалів flip-chip, інтегрованих безпосередньо в тепловідвідні шини, теплотехніки часто знижують поріг до 10–15 відсотків.
Інженерне правило: Встановлюйте жорсткі обмеження для силових та заземлювальних виводів, залишаючи загальну межу 25 відсотків для сигнальних кіл.
Паяння в середовищі азоту: недооцінений інструмент зниження порожнин
| Атмосфера паяння | Середній обсяг макропорожнин | Вплив на собівартість | Оптимальна сфера використання |
|---|---|---|---|
| Звичайне повітря | 8–20 відсотків залежно від профілю | Базовий рівень витрат | Споживча електроніка загального призначення |
| Азот N2 із залишком O2 менше 100 ppm | 5–12 відсотків | Незначне здорожчання плати | Промислові модулі, силові BGA |
| Конвекційне паяння у вакуумі | Менше 3 відсотків | Складне обладнання, довший цикл | Аерокосмічна техніка, медицина, сервери |
Азотне середовище усуває повторне окиснення металевих поверхонь у піку паяння, покращуючи розтікання сплаву. Висока змочуваність допомагає газовим бульбашкам виходити назовні до початку твердіння, що знижує загальну частку порожнин на 5–15 відсоткових пунктів.
Повний набір правил контролю та приймання
| Контрольний параметр | Придатний | Умовне узгодження | Брак |
|---|---|---|---|
| Загальна площа пор в окремій кульці | ≤ 25 відсотків | 20–25 відсотків з відстеженням тренду | > 25 відсотків |
| Площа найбільшої окремої каверни | ≤ 20 відсотків кульки | 15–20 відсотків з аналізом причин | > 20 відсотків |
| Міжфазна порожнина на контакті | 0 відсотків | Не допускається | Будь-яка присутність |
| Шампанські мікропорожнини в інтерметаліді | 0 відсотків | Не допускається | Будь-яка присутність |
| Дефект Head-in-Pillow | 0 відсотків | Не допускається | Будь-яке підтвердження |
| Припійний місток перемичка | 0 відсотків | Не допускається | Будь-яке замикання |
| Відхилення діаметра кульки припою | ±15 відсотків від номіналу | ±10–15 відсотків з перевіркою жолоблення | > ±15 відсотків |
| Деформація кутових кульок | Менше 25 відсотків овальності | 15–25 відсотків з термоаналізом | > 25 відсотків |
| Дефіцит об'єму припою | Понад 75 відсотків норми | 65–75 відсотків із перевіркою SPI | < 65 відсотків |
| Руйнування корпусу типу popcorn | 0 | Не допускається | Будь-яке розтріскування |
| Зміщення деталі відносно майданчика | Менше 25 відсотків ширини | 15–25 відсотків із перевіркою автомата | > 25 відсотків |
Робочий процес впровадження
Зафіксуйте вимоги стандарту та замовника: Внесіть граничні пороги для Класів 2 чи 3 у програмне забезпечення AXI. Додайте особливі умови контракту, такі як ліміт менше 15 відсотків для силових виводів та нульову терпимість до міжфазних порожнин, безпосередньо в робочі карти.
Проведіть калібрування за еталонною платою: Відскануйте завідомо справну плату для фіксації сірих рівнів припою, міді, діелектрика та пустот. Завантажте координати BGA з монтажного файлу.
Запустіть потокове 2D-сканування: Автоматично маркуйте всі з'єднання з пористістю понад 25 відсотків. Візуально контролюйте виводи в межах від 20 до 25 відсотків для фіксації технологічних зсувів.
Застосовуйте похилий 2.5D-контроль для корпусів від 15 мм: Це обов'язковий виробничий мінімум для відстеження дефектів HiP. Насамперед інспектуйте кутові та зовнішні контакти.
Визначайте просторову глибину підозрілих пор: Використовуйте пошаровий аналіз або 3D-моделювання для розмежування безпечних центральних пор та неприпустимих міжфазних дефектів.
Зіставляйте карту дефектів із зонами печі: Скупчення дефектів в одній зоні плати свідчить про наявність холодних зон у печі або нерівномірну теплоємність кріплень.
Зберігайте протоколи з прив'язкою до серійного номера: Зберігайте цифрові рентгенівські знімки для підтвердження простежуваності за Класом 3.
Усунення несправностей
Рівномірно високий відсоток порожнин понад 25 відсотків під усім BGA
- Першопричина: Закороткий час попереднього прогрівання; леткі компоненти флюсу не встигають випаруватися до розплавлення металу.
- Зв'язок зі SPI: Об'єми та товщина пасти відповідають нормі; збій викликаний термопрофілем.
- Виправлення: Подовжити зону стабілізації на 15–30 секунд; підтримувати час над ліквідусом TAL не менше 40 секунд для важких корпусів.
- Системне рішення: Перехід на захисну атмосферу азоту або конвекційне паяння у вакуумі.
Концентрація порожнин виключно в кутових зонах компонента
- Першопричина: Кутові зони володіють меншою теплоємністю порівняно з масивним центром і прогріваються раніше, порушуючи рівномірне дегазування.
- Супутній фактор: Температурне викривлення плати чи корпусу мікросхеми.
- Виправлення: Згладити поперечний тепловий градієнт печі; перевірити, щоб короблення плати до монтажу не перевищувало 0.5 відсотка.
Дефект HiP виявлений під нахилом, але непомітний під час огляду зверху
- Першопричина: Температурна деформація корпусу BGA підняла кутові кульки над пастою на піку нагрівання; під час охолодження кулька лягла на пасту, але оксиди завадили спаюванню.
- Зв'язок зі SPI: Перевірити товщину нанесення; брак пасти на периферійних майданчиках різко провокує дефект.
- Виправлення: Збільшити дозування за допомогою ступеневого трафарету, обмежити швидкість охолодження до 1–2 °C на секунду та висушити BGA за стандартом J-STD-033.
Шампанські пори champagne void на межі інтерметаліду IMC
- Першопричина: Хімічне забруднення контактів, окиснення або корозія фінішного покриття типу black pad для ENIG.
- Виявлення: Потребує комп'ютерної томографії 3D або шліфів.
- Виправлення: Ревізія якості покриття плат, відбраковка сумнівних партій золочення та контроль термінів придатності.
Припійні перемички під корпусом BGA
- Першопричина: Надлишковий об'єм пасти через відсутність редукції вікон трафарету або розтікання пасти.
- Зв'язок зі SPI: Фіксує об'єми понад 120 відсотків ще на стадії друку.
- Виправлення: Зменшити апертури трафарету на 10–15 відсотків і регулярно чистити нижній бік сітки.
Конструктивні фактори, що впливають на результати рентген-контролю
Технологія отворів у майданчиках Via-in-pad Відкриті перехідні отвори усередині контактів BGA затягують розплавлений припій капілярними силами, провокуючи каверни та виснаження з'єднання. Заповнені компаундом і закриті міддю отвори VIPPO запобігають цій проблемі. Наш посібник щодо контролю порожнин для технології VIPPO під BGA деталізує вимоги до планарності та якості металізації.
Конфігурація майданчиків NSMD проти SMD Для майданчиків NSMD вікно захисної маски більше за мідний контакт. Припій огортає бічні грані міді, що покращує самоцентрування і знижує ймовірність порожнин. У варіанті SMD маска перекриває край міді, що економить місце на наддрібному кроці, але підвищує концентрацію напружень та ризик виникнення пор.
Зазори для нахилу рентгенівського детектора Високі компоненти, розміщені ближче 3 мм до корпусу BGA, перекривають рентгенівський промінь під кутом 45–70 градусів, унеможливлюючи діагностику дефектів HiP. Закладайте відповідні зони відчуження під час трасування плат Класу 3.
Форма апертур трафарету Квадратні отвори із заокругленими кутами радіусом не менше 20 відсотків від ширини стінки забезпечують краще вивільнення пасти порівняно з круглими отворами. Електрополірування стінок трафарету зменшує налипання пасти та вирівнює об'єми по всьому полю контактів.
Часті запитання
Чи вимагає Клас 3 IPC меншого відсотка порожнин, ніж Клас 2? Числовий поріг за стандартом IPC-A-610 є однаковим для обох класів і становить 25 відсотків. Проте Клас 3 накладає суворі зобов'язання щодо простежуваності та оформлення документації, а контракти провідних замовників повністю забороняють міжфазні порожнини.
Чи здатна стандартна 2D AXI установка розпізнавати Head-in-Pillow? Лише у рідкісних випадках і ненадійно. На вертикальній проекції кулька і паста зливаються в спільну пляму незалежно від наявності спаювання. Точне розпізнавання вимагає нахилу променя під 45–70 градусів або 3D-томографії.
Що являє собою дефект champagne void і в чому його небезпека? Це скупчення мікропор безпосередньо вздовж граничного шару інтерметаліду між міддю та припоєм. Воно створює площину крихкого сколювання, вздовж якої вивід миттєво руйнується від вібрацій без попередньої пластичної деформації.
Чи дає відчутний результат паяння в середовищі азоту? Так, ефект має пряме числове підтвердження. Азот зупиняє окиснення металів у розплаві, покращує змочуваність і полегшує вихід газу, знижуючи середній рівень порожнин на 5–15 відсоткових пунктів порівняно з повітрям.
У чому полягає відмінність між IPC-7095 та IPC-A-610? IPC-7095 — це інженерний технологічний посібник, що розкриває причини дефектів та методи їх запобігання. IPC-A-610 — це нормативний документ критеріїв приймання, що застосовується для визначення придатності готових виробів.
Чи дозволяється ремонтувати BGA після виявлення браку на рентгені? Так, демонтаж і повторний монтаж регламентовані стандартом IPC-7711/7721. Проте через термодеградацію склотекстоліту кількість ремонтних циклів обмежують двома.
Як результати контролю SPI співвідносяться з рентгенівськими знімками? Дефіцит об'єму пасти менше 75 відсотків на майданчику виступає головним передвісником виникнення дефекту Head-in-Pillow, тоді як надлишок понад 130 відсотків веде до появи припійних містків.
Яка тривалість суцільного рентгенівського контролю плати з BGA? Потоковий 2D-контроль додає від 30 до 90 секунд на плату. Похиле сканування 2.5D збільшує цикл на 15–30 відсотків, а пошарова комп'ютерна томографія 3D триває від 5 до 20 хвилин на зразок і застосовується для вибіркового контролю.
Пов'язані сторінки
- Поверхневий та вивідний монтаж плат — технологічні можливості збірки SMT з опцією вакуумної пайки для надійних BGA
- Монтаж BGA, QFN та дрібнокрокових мікросхем — особливості технологічного процесу монтажу складних корпусів
- Послуги рентгенівського контролю друкованих вузлів — обладнання та аналітичні можливості лабораторії APTPCB
- Контроль жолоблення під час монтажу — аналіз першопричин термічних деформацій та дефектів HiP
- Рекомендації щодо технологічності DFM — проектування переходів у майданчиках та розрахунок трафаретів
Глосарій
| Термін | Технічне визначення |
|---|---|
| BGA | Корпус для поверхневого монтажу з матрицею кулькових виводів на нижній площині |
| Head-in-Pillow | Дефект паяння, коли вивідна кулька BGA та паста торкаються без утворення металургійного зв'язку |
| Порожнини | Газові включення, заблоковані всередині паяного з'єднання під час кристалізації |
| Міжфазна порожнина | Каверна, розташована безпосередньо на межі припою та контактного майданчика |
| Champagne void | Скупчення мікропор уздовж інтерметалідного шару, що спричиняє крихкий злам |
| IMC | Інтерметалідна сполука міді та олова, яка забезпечує механічну міцність контакту |
| Ламінографія | Рентгенівський метод синтезу пошарових зрізів на обраній глибині |
| AXI | Автоматизована рентгенівська система потокового контролю паяних з'єднань |
| SPI | Оптична система тривимірного вимірювання форми, висоти та об'єму відбитків пасти |
| NSMD | Конфігурація майданчика, коли вікно в захисній масці ширше за мідний провідник |
| VIPPO | Заповнений та герметизований міддю перехідний отвір у майданчику BGA |
| TAL | Час перебування паяного з'єднання вище точки плавлення сплаву в печі |
| IPC-7095 | Галузеве керівництво з проектування та технологічних процесів монтажу BGA |
| Азотна пайка | Оплавлення в захисній атмосфері азоту із залишком кисню менше 100 ppm |
Загальний ліміт у 25 відсотків площі пор слугує лише базовим орієнтиром. Припустимість 20-відсоткової пори залежить від її розташування, функціонального призначення контакту та контрактних зобов'язань. Дефекти Head-in-Pillow можливо надійно виявити лише за допомогою похилого сканування або 3D-томографії. Грамотний контроль поєднує ретельну рентген-діагностику з аналізом попереджувальних сигналів системи SPI.
Фахівці APTPCB готові виконати експертизу термопрофілів, апертур трафаретів та контрольних меж SPI ще до запуску вашої партії у серійне виробництво.