
وصلة اللحام البارد (Cold Solder Joint) هي وصلة لم ينصهر فيها القصدير بالكامل ولم يتدفق ليحقق الترطيب (Wetting) المطلوب لكل من وسادة التوصيل (Pad) وسن المكون الإلكتروني. تظهر الوصلة عادةً بمظهر باهت، أو محبب، أو غير منتظم، مع هلال لحام (Fillet) ضعيف التكوين أو فجوة مرئية عند الحافة، ويمكنها اجتياز الفحص الكهربائي السريع بنجاح ثم تفشل لاحقاً تحت تأثير الإجهاد الحراري أو الاهتزازات الميكانيكية. وتأتي وصلات اللحام البارد إلى جانب عيوب لحام أساسية أخرى مسؤولة عن معظم إخفاقات التجميع: الجسور القصديرية (Solder Bridges)، الكرات والخرزات القصديرية (Solder Balls / Beading)، الوصلات المتشققة (Cracked Joints)، والوصلات الجافة أو عديمة الترطيب (Dry / Non-wetted Joints).
يعتمد هذا الدليل أسلوب التتبع العكسي من العَرَض المرئي إلى السبب الجذري؛ فيستعرض المظهر الفيزيائي لكل عيب، وأسبابه المعتادة في اللحام بإعادة الصهر (Reflow) أو اللحام الموجي (Wave) أو اللحام اليدوي، وتقنية الفحص القادرة على اكتشافه، وآلية البت في قبوله أو رفضه استناداً إلى المعيار IPC-A-610. يقتصر المحتوى على وصلات اللحام فقط؛ وللاطلاع على عيوب اللوحات المجردة ونظرة أشمل حول أسباب الفشل، راجع دليل عيوب PCB الشائعة.
نقاط أساسية
- تعود معظم عيوب وصلات اللحام إلى حجم المعجون، أو التبليل (wetting)، أو المعالجة الحرارية، أو الإجهادات الميكانيكية؛ عالج السبب الجذري ولا تكتفِ بإصلاح الوصلة نفسها.
- تنتج الوصلات الباردة (cold joints) والمضطربة عن نقص الحرارة الكافية أو الحركة أثناء التصلب، بينما تنتج الوصلات الجافة أو غير المتبللة عن تلوث الأسطح أو تأكسدها.
- تعود الجسور اللحامية (bridges) وكريات اللحام (solder balls) في الغالب إلى مشكلات بطباعة المعجون أو منحنى الحرارة في لحام الـ reflow، أو إلى مشكلات في الـ flux أو التسخين المسبق أو التصميم في اللحام الموجي (wave soldering).
- تظهر الشروخ في الوصلات غالباً بعد انتهاء التجميع، نتيجة الإجهاد الحراري الدوري، أو انثناء اللوحة، أو الاهتزازات، وقد تظل غير ملحوظة حتى يتعطل المنتج أثناء التشغيل.
- يرصد نظام AOI معظم العيوب المرئية، ويلزم استخدام فحص الـ X-ray للوصلات المخفية أسفل حزم BGA وQFN، بينما يكتشف الاختبار الكهربائي حالات القطع والقِصر دون الوصلات الضعيفة الحرجية.
- يخضع قرار القبول للفئة وتعديل المواصفة IPC-A-610 المحدد في الرسم الهندسي؛ نفّذ إعادة العمل (rework) على العيوب المرفوضة حصراً وتجنب المساس بالحالات المقبولة.
جدول تشخيص عيوب وصلات اللحام
ابدأ بهذا الجدول لتشخيص المشكلة مباشرة: حدد العَرَض الملاحظ، ثم تتبّع الصف للوصول إلى السبب الأرجح وطريقة الفحص الكفيلة بتأكيده.
| العيب | المظهر الخارجي | السبب الجذري الأرجح | طريقة الفحص المناسبة | القرار النموذجي وفق IPC-A-610 (الفئتان ٢ و٣) |
|---|---|---|---|---|
| وصلة لحام باردة (Cold solder joint) | سطح باهت أو محبب أو متكتل؛ تقعر هلالي (fillet) ضعيف؛ يستقر اللحام على الوصلة دون تدفق واندماج | حرارة غير كافية (انخفاض ذروة الحرارة، قصر زمن البقاء فوق نقطة الانصهار liquidus، كتلة حرارية كبيرة، كاوية لحام ضعيفة)؛ سطح ملوث | فحص بصري، AOI؛ قد يجتاز الاختبار الكهربائي مع حدوث تقطع متقطع في الاتصال | عيب صريح عند عدم استيفاء متطلبات الترطيب أو التقعر الهلالي؛ يتطلب rework |
| وصلة مضطربة (Disturbed joint) | سطح مجعد أو متشقق أو تظهر عليه خطوط إجهاد | تحركت الوصلة أثناء تجمد اللحام (اهتزاز ناقل الحركة، المناولة، حركة اليد أثناء اللحام اليدوي) | فحص بصري، AOI | عيب؛ يلزم إعادة الصهر reflow أو إجراء rework |
| جسر لحام (Solder bridge) | لحام يربط بين موصلين يجب أن يكونا منفصلين | زيادة في معجون اللحام، خطأ طباعة، تلطخ الاستنسل (stencil smear)، تباعد دقيق (fine-pitch)، تسخين مسبق غير كافٍ أو تدفق ضعيف للـ flux في اللحام الموجي | SPI (قبل إعادة الصهر)، AOI، فحص X-ray أسفل مكونات BGA، اختبار كهربائي | عيب في جميع الفئات؛ تجب إزالته |
| كرات اللحام / التكويز (Solder balls / beading) | كرات صغيرة قرب الوصلة أو بجوار المكونات الرقائقية | تصاعد الغازات من معجون اللحام (outgassing)، رطوبة، تسرب المعجون على قناع اللحام (mask)، فتحات استنسل مفرطة الاتساع، ارتفاع حراري سريع | AOI، فحص بصري؛ فحص X-ray أسفل الحزم | يُقبل فقط إذا كانت الكرات محاصرة أو مغلفة بالكامل ولا تنتهك الحد الأدنى للمسافة الكهربائية العازلة؛ وخلاف ذلك يُعد عيباً |
| نقص اللحام (Insufficient solder) | تقعر هلالي شديد الصغر؛ الوسادة أو الطرف الموصل غير مغطى بالكامل | حجم معجون منخفض، انسداد في فتحات الاستنسل، سحب اللحام شعرياً داخل الفتحات عبر اللوحة (vias) | SPI، AOI | عيب عندما يقل عن الحد الأدنى للتقعر المطلوب للفئة؛ يتطلب إضافة لحام |
| عدم الترطيب (Non-wetting) | تكور اللحام دون الارتباط بالوسادة أو الطرف؛ بقاء المعدن الأساسي مكشوفاً | أكسدة الوسادة أو الطرف أو تلوثهما، تقادم طبقة الإنهاء السطحي، استخدام flux غير مناسب | فحص بصري، AOI، اختبار قابلية اللحام للأجزاء الموردة | عيب؛ يجب معالجة السطح ثم إعادة اللحام |
| انحسار الترطيب (Dewetting) | انتشار اللحام ثم تراجعه للخلف، مخلفاً غشاءً رقيقاً وتكتلات غير منتظمة | سطح ملوث أو طبقة إنهاء رديئة تحت اللحام | فحص بصري، مجهر تكبير | يعتمد القبول على النطاق والموقع؛ ويُعد عيباً في الغالب |
| وصلة متشققة أو مكسورة (Cracked or fractured joint) | شرخ شعري حول الطرف الموصل أو عبر التقعر الهلالي | إجهاد ناتج عن الدورات الحرارية، انثناء اللوحة، اهتزازات ميكانيكية، مركبات بين-معدنية هشة | تكبير مجهري، فحص مقطعي (cross-section)، فحص X-ray (في بعض الحالات)، اختبار كهربائي تحت الإجهاد | عيب؛ يتطلب rework والتحقيق في المسبب الجذري |
| عيب الرأس على الوسادة (Head-in-pillow في BGA) | استقرار كرة اللحام على المعجون دون اندماج بينهما | تقوس اللوحة أو المكون (warpage)، أكسدة الكرات، عدم كفاية المعجون، خلل في منحنى الحرارة (profile) | فحص X-ray (بزاوية مائلة أو تقنية ٣D)، فحص مقطعي (cross-section) | عيب |
| الفجوات (Voids) | جيوب غازية داخل وصلة اللحام | التركيب الكيميائي للمعجون، منحنى الحرارة (profile)، تصميم via-in-pad، وسادات تبديد حراري كبيرة | فحص X-ray | يُحكم عليها بالرجوع إلى الفئة المحددة وحدود العميل |
| الشواهد / الانتصاب الرأسي (Tombstoning) | وقوف المكون الرقائقي على أحد طرفيه رأسياً | تسخين غير متساوٍ أو اختلاف في كمية المعجون بين الوسادتين | AOI | عيب |
اعتمد خانة القرار كنقطة انطلاق أولية وليس كبديل عن نص المعيار. تتغير معايير IPC-A-610 تبعاً لرقم الإصدار، ونوع المكون، ونمط الأطراف الموصلة، وفئة المنتج. ارجع دوماً إلى المخططات الهندسية أو شروط التعاقد لتحديد الإصدار والفئة المعتمدين للتطبيق.
ما هي وصلة اللحام الباردة (Cold Solder Joint) وكيف تكتشفها؟
تتشكل وصلة اللحام الباردة عندما لا يبلغ قصدير اللحام حالة الانصهار الكامل لفترة كافية لتبليل (wetting) كلا السطحين المعدنيين، أو عند تحريك الوصلة أثناء تبريدها. في لحام الـ reflow، يحدث هذا عادةً عندما لا تقضي اللوحة أو المكونات ذات الكتلة العالية وقتاً كافياً فوق درجة حرارة انصهار السبيكة. أما في اللحام اليدوي، فيرجع السبب غالباً إلى صغر رأس الكاوية أو انخفاض حرارته مقارنة بحجم الوصلة، أو تذويب القصدير على رأس الكاوية مباشرة ووضعه على الوصلة بدلاً من تسخين الـ pad وطرف المكون معاً.
علامات وصلة اللحام الباردة:
- سطح باهت أو غير لامع أو ذو مظهر حبيبي خشن. وصلات الـ lead-free بطبيعتها أقل لمعاناً من سبائك القصدير والرصاص، لذا اعتمد في التقييم على الملمس الهندسي والشكل الخارجي لا على اللمعان وحده.
- تكتل كروي محدب بدلاً من تقعر انسيابي ناعم (concave fillet).
- خط فاصل مرئي أو فجوة واضحة عند نقطة التقاء اللحام بالـ pad أو طرف المكون.
- أعطال وظيفية متقطعة تظهر مع التغيرات الحرارية أو عند تطبيق ضغط ميكانيكي على اللوحة.
تُعرف الوصلات الباردة غالباً باسم "dry joints" في المملكة المتحدة وفي ورش الإصلاح. وفي عمليات فحص التجميع، تشير الـ dry joint تحديداً إلى وصلة غير متبللة: يوجد القصدير مادياً لكنه لم يترابط معدنياً مع السطح مطلقاً.
لتفادي ذلك: اضبط المنحنى الحراري للفرن على لوحة مجهزة بمزدوجات حرارية مثبتة على المكونات الأكبر حجماً، وحافظ على بقاء وقت السيولة (time above liquidus) ضمن النطاق الموصى به من مصنّع المعجون، واستخدم رؤوس كاوية ودرجات حرارة تتناسب مع الكتلة الحرارية للوصلة أثناء اللحام اليدوي. راجع أساسيات منحنى الـ reflow ودليل اللحام اليدوي للاطلاع على التفاصيل الفنية لكلا الأسلوبين.
جسور اللحام (Solder bridge): أسبابها في اللحام بالصهر (reflow) مقابل اللحام الموجي (wave)
جسر اللحام هو قصر كهربائي ناتج عن سبيكة اللحام، ويُعد دائماً عيباً تصنيعياً. وتختلف أسبابه باختلاف طريقة اللحام.
في اللحام بالصهر (reflow)، تبدأ الجسور عادةً من طابعة معجون اللحام:
- زيادة كمية المعجون بسبب فتحات استنسل واسعة أو استنسل مفرط السُمك
- تلطخ المعجون أسفل الاستنسل، أو عدم محاذاة الطباعة بدقة
- هبوط المعجون (slumping) نتيجة تسخين أولي بطيء أو غير منتظم
- وسادات fine-pitch تفصل بينها مساحة solder mask ضئيلة للغاية
يكتشف نظام SPI معظم هذه العيوب قبل وضع المكونات. ويساعد تقليص فتحات الاستنسل واستخدام حواجز solder mask بين وسادات fine-pitch في منعها. راجع قواعد تصميم استنسل fine-pitch.
في اللحام الموجي واللحام الانتقائي (wave / selective)، تنشأ الجسور للأسباب التالية:
- تدني حرارة التسخين المسبق أو ضعف فاعلية الـ flux
- توجيه اللوحة بوضعية تسحب سبيكة اللحام بين الأطراف
- أطراف شديدة الطول أو متقاربة المسافات جداً
- غياب وسادات سحب اللحام الزائد (solder thieves) عند الحافة الخلفية لصف الموصلات
كرات اللحام وتكوّن الخرزات (Solder balls and beading)
تُمثّل كرات اللحام (Solder balls) كريات معدنية دقيقة تنفصل عن مفصل اللحام الأساسي. أما التخرّز (Beading)، فهو كرة لحام أكبر حجماً تستقر بجوار المكونات السطحية (chip components)، وعادة ما تتشكل أسفل جسم المكون أو بمحاذاته مباشرة.
الأسباب الشائعة:
- وجود رطوبة في معجون اللحام أو داخل الألواح تتحول إلى بخار أثناء مرحلة الـ reflow
- معدلات تسخين متسارعة (ramp rates) تسبب انبعاث الغازات من الـ flux بعنف وتطايره
- طباعة معجون اللحام فوق قناع اللحام (solder mask)، أو انتقال بقايا اللحام من أسفل الـ stencil غير النظيف
- كِبر مساحة فتحات الـ stencil المخصصة لمكونات الـ chip، مما يدفع المعجون الفائض تحت جسم المكون
تشكّل كرات اللحام خطراً تشغيلياً لأن الكرات السائبة قد تتحرك وتؤدي إلى قصر الدائرة بين الموصلات لاحقاً. ووفقاً لمتطلبات IPC-A-610، تُعد كرة اللحام مقبولة عموماً فقط إذا كانت محتجزة أو مغلفة تماماً (مثل بقائها محاصرة داخل رواسب no-clean flux أو طبقة طلاء حامٍ) وبشرط ألا تؤدي إلى تقليص المسافة العازلة عن الحد الأدنى المسموح به للخلوص الكهربائي. يلزم تفريغ وإزالة الكرات السائبة دائماً. كما يُعد تكرار ظهور كرات اللحام مؤشر خلل في العملية الإنتاجية يستوجب التصحيح حتى لو كانت الكرات المفردة مقبولة ظاهرياً.
تشقق وصلات اللحام أو انكسارها
يظهر تشقق وصلة اللحام على شكل كسر يمر عبر حافة اللحام (fillet) أو حولها. وخلافاً لمعظم عيوب التصنيع الأخرى، يتشكل هذا العيب غالباً بعد خروج اللوحة المجمعة من المصنع ودخولها الخدمة الميدانية.
الأسباب الشائعة:
- الإجهاد الحراري الدوري (Thermal cycling). يؤدي التفاوت في معدلات التمدد الحراري بين المكوّن وسبيكة اللحام واللوحة إلى إجهاد الوصلة عبر دورات حرارية متكررة. وتعد المكونات الخزفية الكبيرة ومصفوفات BGA على الألواح السميكة أكثر المواضع عرضة لهذا التصدع.
- الإجهاد الميكانيكي (Mechanical stress). يتسبب انحناء اللوحة أثناء فصل الألواح (depanelization)، أو الضغط الناتج عن تجهيزات اختبار ICT، أو ربط البراغي، أو إدخال الموصلات، في كسر وصلات اللحام والمكثفات الخزفية.
- الاهتزاز (Vibration). تتعرض وصلات المكونات الثقيلة الخالية من التثبيت الميكانيكي المساعد إلى إجهاد مستمر يؤدي إلى انكسارها.
- المركبات بين الفلزية الهشة (Brittle intermetallics). يؤدي البقاء لفترات مفرطة عند درجات حرارة الانصهار، أو استخدام تركيبات غير ملائمة بين طبقة الإنهاء السطحي وسبيكة اللحام، إلى إضعاف البنية المجهرية للوصلة.
يصعب كشف هذه الشقوق عبر منظومات AOI القياسية، وتتطلب أدوات التكبير المجهري، وفحص X-ray بزوايا مائلة، وتحليل المقاطع العرضية (cross-sections)، كما تظهر بوضوح في اختبارات التأهيل بالاهتزاز أو التدوير الحراري. تقع مسؤولية الوقاية أساساً على عاتق التصميم: تدعيم المكونات الثقيلة ميكانيكياً، وإبعاد القطع الحساسة للإجهاد عن مسارات التقطيع وثقوب التثبيت، وضبط انحناء اللوحة داخل التجهيزات الصناعية. يوضح دليل اختبار الإجهاد الحراري الدوري منهجيات الفحص والفرز المتبعة لاكتشاف هذه العيوب.
وصلات اللحام الجافة وغير الكافية وضعيفة التبليل (Non-wetting)
ترتبط هذه العيوب الثلاثة ببعضها لكنها لا تعبر عن الحالة نفسها:
- نقص اللحام (Insufficient solder): يعني عدم توفر كمية كافية من اللحام لتشكيل حافة اللحام (fillet) المطلوبة. يعود السبب عادةً إلى نقص حجم معجون اللحام، أو تسرب اللحام وانتقاله بالشعرية (wicking) إلى ثقب مفتوح داخل وسادة التوصيل (via-in-pad).
- انعدام التبليل (Non-wetting): يعني عدم ارتباط اللحام بالسطح نهائياً، بحيث يظل المعدن الأساسي مكشوفاً ويتكور اللحام على نفسه. يكمن السبب في طبيعة السطح: وجود أكسدة، أو تلوث، أو تقادم طبقة الإنهاء السطحي ورداءة طلائها.
- انحسار التبليل (Dewetting): يعني التصاق اللحام مبدئياً ثم انحساره وتراجعه، تاركاً غشاءً رقيقاً تتخلله تكتلات من اللحام. يشير ذلك أيضاً إلى وجود خلل في السطح المعدني.
عند ظهور انعدام التبليل على عدة وصلات لنفس المكون أو في نفس تشغيلة الألواح، افحص ظروف تخزين المكونات وقابليتها للحام وطبقة الإنهاء السطحي للألواح قبل تغيير إعدادات العملية التصنيعية. مرحلة مراقبة جودة المواد الواردة هي النقطة التي يجب رصد مشاكل قابلية اللحام للمكونات والألواح عندها.
ما هي طريقة الفحص المناسبة لكل عيب تصنيعي؟
لا توجد طريقة فحص منفردة تكتشف جميع عيوب وصلات اللحام، وتعتمد الاستراتيجية العملية على تطبيق عدة مستويات فحص متكاملة:
| طريقة الفحص | نقاط القوة في الكشف | العيوب التي يصعب أو يتعذر كشفها |
|---|---|---|
| SPI (solder paste inspection) | نقص أو زيادة أو انحراف معجون اللحام قبل مرحلة الـ reflow، وهي المسبب الجذري لغالبية الجسور والدوائر المفتوحة | أي عيب يطرأ أثناء مرحلتي وضع المكونات (placement) أو الـ reflow |
| AOI (automated optical inspection) | جسور اللحام، والمكونات المفقودة أو المزاحة، ورفع الطرف (tombstones)، وعيوب حواف اللحام المرئية، وخطأ القطبية | وصلات اللحام المخفية أسفل حزم BGA وQFN والدروع الواقية (shields)؛ والشقوق الدقيقة |
| X-ray (AXI) | الفجوات الهوائية (voids)، والجسور والدوائر المفتوحة أسفل BGA والمكونات ذات النهايات السفلية، وعيوب head-in-pillow عبر الفحص المائل | بعض الشقوق الدقيقة؛ وتقييم جودة التبليل (wetting) على الوصلات السطحية المرئية |
| الاختبار الكهربائي (flying probe، ICT) | الدوائر المفتوحة والقصر، وقيم المكونات غير الصحيحة | الوصلات الهامشية أو المتقطعة التي ما زالت تحتفظ باتصال كهربائي |
| الاختبار الوظيفي (Functional test) | الأعطال المؤثرة مباشرة على التشغيل | العيوب الكامنة التي تسبب انهيار الدائرة لاحقاً أثناء التشغيل الميداني |
| الفحص المقطعي (Cross-section) | التبليل، وتكوّن الطبقات بين-فلزية (intermetallics)، والشقوق، والفراغات في أي نقطة | اختبار إتلافي للمنتج؛ ويقتصر على عمليات التأهيل وتحليل أسباب الأعطال |
للاطلاع على كيفية بناء خطة متكاملة تجمع هذه الاختبارات، انظر دليل استراتيجية اختبار PCBA. كما يوضح مقال معايير فحص X-ray لفراغات BGA وظاهرة head-in-pillow حدود قبول الوصلات المخفية بمزيد من التفصيل.
إعادة العمل أم التخريد: IPC-A-610 Class ٢ مقابل Class ٣
يُصنّف معيار IPC-A-610 كل حالة إلى: مستهدفة (target)، أو مقبولة (acceptable)، أو مؤشر عملية (process indicator)، أو عيب (defect)؛ وتزداد هذه الحدود صرامة بالانتقال من Class ١ إلى Class ٣. إليك قواعد عملية مباشرة:
- أعد العمل على العيوب فقط. تُعرّض إعادة تسخين وصلة مقبولة اللوحة لإجهاد حراري غير مبرر، مما قد يُتلف منصات اللحام (pads) والمكونات ولوحة PCB.
- تتبّع مؤشرات العملية. لا تُعدّ هذه الحالات عيوباً تستوجب الرفض، لكن تصاعد وتيرتها يعني انحراف معايير العملية الإنتاجية.
- تفرض Class ٣ حدوداً أكثر صرامة لأبعاد هلال اللحام (fillet) والترطيب (wetting)، وتتطلب عادةً توسيع نطاق الفحص، مثل فحص جميع مكونات BGA باستخدام X-ray.
- ضع حداً أقصى لدورات إعادة العمل. تفرض كل دورة تسخين إجهاداً حرارياً على المنصات والمكونات؛ لذا حدد عدداً أقصى لمحاولات الإصلاح في الموضع الواحد.
- تُعد الجسور اللحامية (bridges) وغياب الترطيب (non-wetting) عيوباً مرفوضة في جميع الفئات بلا استثناء.
يوضح نظرة عامة على معايير القبول في IPC-A-610 الفئات والحالات بدقة، بينما يستعرض دليل التجميع: IPC Class ٢ مقابل Class ٣ الفروق التطبيقية بينهما في خطوط الإنتاج.
ضوابط العمليات التصنيعية المطلوب إلزام مُجمّع الألواح بها
عند إصدار أمر التجميع، تحقق من آلية تحكم المُجمّع في مسببات هذه العيوب:
- قواعد تصميم الـ stencil للمكونات دقيقة الخطوة (fine-pitch) ومكونات الرقاقات، مع تحديد دورية تنظيف الـ stencil
- فحص SPI بنسبة ٪١٠٠ بحدود واضحة للحجم والمساحة والارتفاع
- قياس منحنيات الـ reflow على لوحتك المأهولة بالمكونات فعلياً، مع الاحتفاظ بسجلات القياس لكل منتج
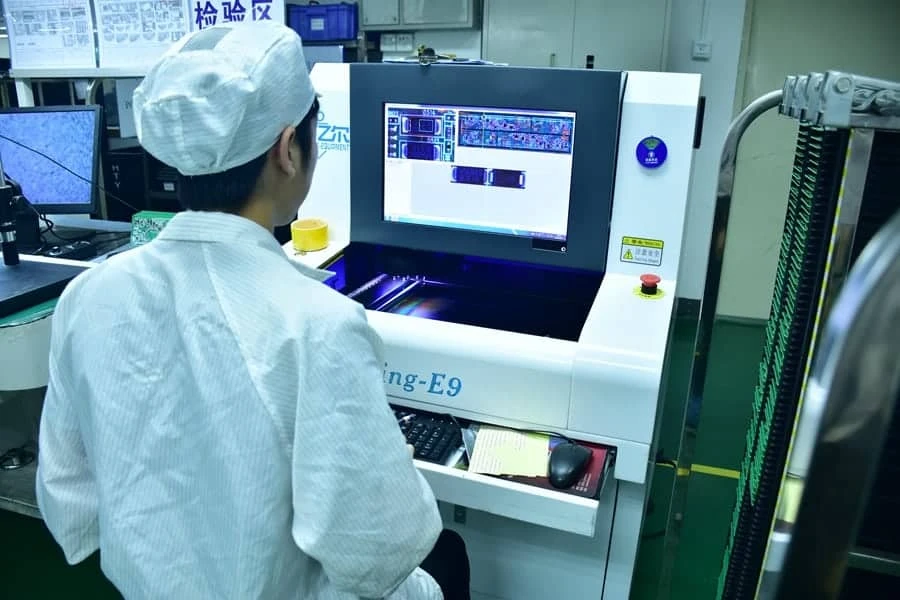
- فحص AOI لكل لوحة، وتغطية فحص X-ray لوصلات BGA وQFN وباقي الوصلات المخفية
- مناولة المكونات الحساسة للرطوبة وتجفيفها بالفرن وفقاً لمتطلبات J-STD-033
- فحص قابلية اللحام (solderability) عند الاستلام للمكونات المشكوك فيها أو الألواح القديمة
- توثيق إجراءات إعادة العمل (rework) مع وضع حد أقصى لعدد دورات الإصلاح، وربط السجلات بالرقم التسلسلي أو رقم الدفعة
- تزويدك ببيانات العيوب (مخطط Pareto حسب نوع العيب) خلال مرحلتي NPI وتوسيع الإنتاج
- تحديد فئة (Class) وإصدار معيار IPC-A-610 المعتمدين لقبول اللوحات
كيف تضبط APTPCB جودة وصلات اللحام
تعتمد خطوط تجميع SMT مع فحص AOI وX-ray في APTPCB على فحص 3D SPI وفحص AOI بنسبة ١٠٠٪، مع استخدام أفران إعادة صهر نيتروجينية بـ ١٠ مناطق حرارية، وفحص 3D X-ray قائم على تقييم المخاطر للوصلات المخفية، إلى جانب توفير اختبارات المسبار الطائر (flying probe) واختبارات ICT والفحص الوظيفي متى ما تطلبت مواصفات التصنيع ذلك. وتخضع معايير القبول لمتطلبات IPC-A-610 وJ-STD-001 وفق الفئة المحددة في المخططات الهندسية. وخلال مرحلة NPI، يراجع الفريق الهندسي بصمات المكونات (footprints)، وفتحات الـ stencil، ومنحنى درجات الحرارة لإعادة الصهر، ثم تُوظف نتائج الفحص لتعديل هذه المعلمات بدقة قبل بدء الإنتاج الكمي. وتوفر خدمات فحص X-ray وفحص AOI فحصاً متقدماً للوصلات المخفية واكتشاف العيوب البصرية بدقة متناهية.
تشمل المعايير والمراجع المعتمدة ما يلي:
- IPC-A-610: معايير قبول التجميعات الإلكترونية
- J-STD-001: متطلبات التجميعات الكهربائية والإلكترونية الملحومة
- IPC-7711/7721: أعمال إعادة العمل والتعديل والإصلاح للتجميعات الإلكترونية
- J-STD-002 وJ-STD-003: اختبارات قابلية اللحام لأطراف المكونات واللوحات المطبوعة
- J-STD-033: مناولة المكونات الحساسة للرطوبة وتخزينها
أسئلة شائعة
ما سبب وصلة اللحام الباردة؟
تنشأ وصلة اللحام الباردة نتيجة عدم كفاية الحرارة أو حدوث حركة أثناء تجمد اللحام. في اللحام بإعادة الصهر (reflow)، يعود السبب عادةً إلى قصر مدة البقاء فوق نقطة انصهار اللحام عند هذا المكون تحديداً. أما في اللحام اليدوي، فالسبب هو عدم تسخين الوسادة وطرف المكون معاً، أو عجز كاوية اللحام عن توصيل حرارة كافية لنقطة الاتصال.
كيف يُصلَح اللحام البارد؟
نظف الوصلة، وأضف flux جديداً، ثم أعد تسخين الوسادة وطرف المكون معاً حتى يتدفق اللحام ويشكل حافة مائلة ناعمة (fillet)، مع إضافة قليل من سلك اللحام إذا لزم الأمر. بالنسبة لوصلات SMT في خطوط الإنتاج، تجري إعادة العمل وفق إجراءات محددة ومضبوطة، مع معالجة الخلل في العملية الإنتاجية لمنع تكرار العيب.
كيف يبدو مظهر وصلة اللحام المعيبة؟
تظهر وصلات اللحام المعيبة بمظهر باهت ومحبب، أو متكتل كروي، أو مشقق، أو أصغر من أن تغطي كامل الوسادة، أو متصلة بقصر سطحي مع سن مجاور. تفتقر وصلات اللحام الخالي من الرصاص (lead-free) إلى بريق وصلات القصدير والرصاص بطبيعتها؛ لذا يُعتمد في الحكم على الشكل والترطيب (wetting) بدلاً من اللمعان.
ما الفرق بين الوصلة الباردة والوصلة الجافة؟
يتداخل المصطلحان في الاستخدام العملي. لم تتلقَ الوصلة الباردة حرارة كافية ليتدفق اللحام بالشكل الصحيح. يُطلق مصطلح "الوصلة الجافة" (dry joint) على الحالة نفسها في أعمال الصيانة، لكنه في الفحص التفتيشي يشير بدقة أكبر إلى انعدام الترطيب (non-wetting)، حيث يستقر اللحام على السطح دون تشكيل رابطة ميتالورجية فعلية بسبب الأكسدة أو التلوث.
هل كرات اللحام مقبولة وفق معيار IPC-A-610؟
تُقبل عموماً فقط إذا كانت محاصرة أو مغلفة بمادة عازلة ولا تقلل المسافة العازلة عن الحد الأدنى للخلوص الكهربائي. تُعد كرات اللحام السائبة القابلة للحركة عيوباً مرفوضة. راجع معايير القبول المحددة وفق إصدار وفئة IPC-A-610 المعتمدة في المخطط الهندسي.
هل يستطيع فحص X-ray اكتشاف شروخ وصلات اللحام؟
أحياناً. يكتشف فحص X-ray الفجوات والجسور ودوائر القطع أسفل حزم BGA بكفاءة، وتكشف أنظمة X-ray المائلة أو ثلاثية الأبعاد (٣D) بعض الشروخ وعيوب رأس على وسادة (head-in-pillow). أما شروخ الإجهاد الدقيقة، فلا يمكن تأكيدها غالباً إلا عبر المقاطع العرضية (cross-section) أو الفحص الكهربائي تحت الإجهاد الحراري أو الميكانيكي.
معالجة السبب الكامن وراء عيب الوصلة
يشير كل عيب في وصلات اللحام إلى سبب محدد: حجم معجون اللحام (paste volume)، أو التبليل (wetting)، أو الحرارة، أو الحركة الميكانيكية، أو الإجهاد. حدد مسمى العيب بالاستعانة بجدول التشخيص، وتأكد منه عبر وسيلة الفحص القادرة على كشفه، ثم بتّ في قرار قبوله وفقاً للفئة (Class) المحددة في المخطط الهندسي، وباشر بتعديل خطوة العمليات التي تسببت في ظهوره. هذا الإجراء الأخير هو الضمان الفعلي لمنع تكرار العيب في دفعة الإنتاج التالية.