
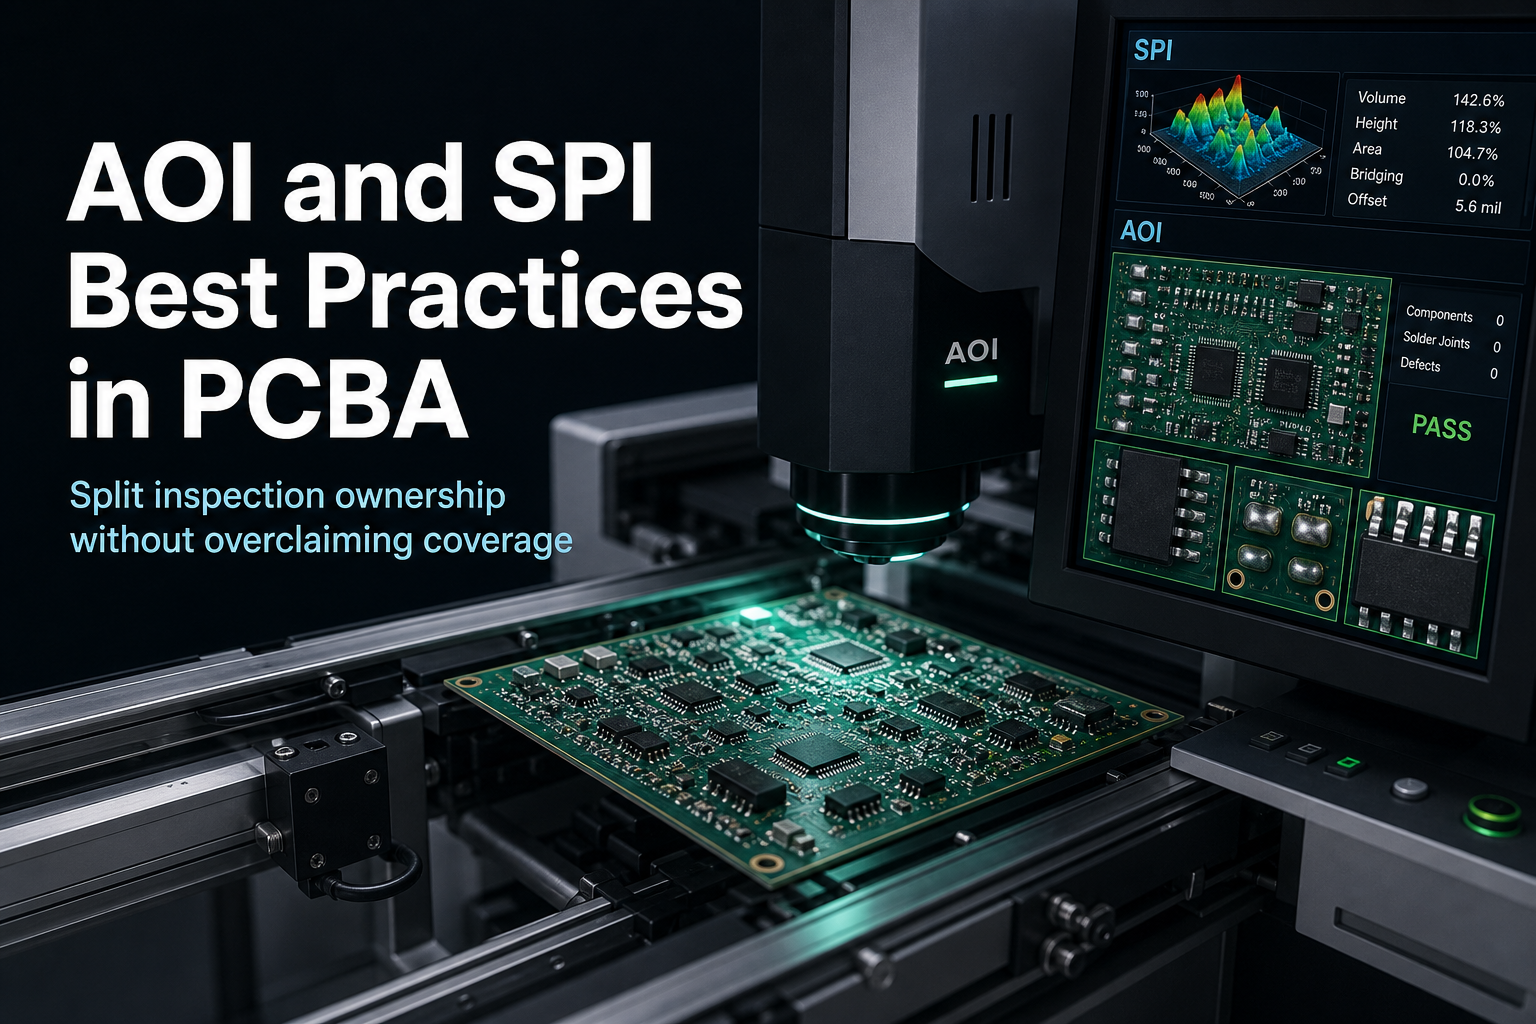
- Найкращі практики застосування систем AOI та SPI починаються з простого правила: SPI відповідає за контроль нанесення паяльної пасти до оплавлення, а AOI здійснює оптичний контроль видимих елементів монтажу на наступних етапах.
- Найбільш безпечний план контролю якості — це не абстрактний вибір «AOI або SPI». Це чітке розуміння: який саме клас дефектів перевіряється на кожному етапі, і які методи контролю зобов'язані слідувати за ним.
- Плата може бездоганно пройти контроль SPI, але бути забракована на AOI. Плата може отримати статус PASS на AOI, але потребувати рентгенівського контролю (AXI), внутрішньосхемного тестування (ICT), тесту «літаючою голкою» або функціональної перевірки (FCT).
- Системи SPI та AOI слід розглядати як окремі послідовні рівні в комплексній піраміді якості PCBA, а не як взаємозамінні альтернативи.
- Якщо виріб містить компоненти з прихованими виводами (BGA, QFN), невідпрацьовані технологічні параметри першого збирання або вимагає підтвердження електричних параметрів, системи AOI та SPI слугують первинними фільтрами техпроцесу, а не остаточною гарантією придатності до відвантаження.
Коротка відповідь
Найкращі інженерні практики застосування AOI та SPI в монтажі PCBA зводяться до дисципліни технологічних етапів і чіткого розмежування виявлення дефектів. SPI використовується для вимірювання відбитка паяльної пасти до встановлення компонентів і пайки в печі. AOI використовується для перевірки правильності встановлення деталей, полярності, геометрії та форми відкритих паяних галтелей після оплавлення. Жоден із цих методів сам по собі не підтверджує 100% готовність приладу, тому грамотний план контролю делегує перевірку прихованих з'єднань та електричних параметрів наступним етапам тестування.
Для ознайомлення з повним технологічним маршрутом перевірки, що поєднує SPI, AOI, рентген (AXI), ICT, «літаючу голку», функціональний тест і вихідний аудит якості, зверніться до нашого посібника із тестування та контролю якості PCBA.
Зміст
- Що інженерам слід проаналізувати в першу чергу?
- За що насправді відповідає система SPI?
- За що насправді відповідає система AOI?
- Як правильно розділити зони AOI та SPI в потоці монтажу?
- Коли роль AOI та SPI стає вирішальною?
- Що необхідно зафіксувати до затвердження звітів AOI/SPI як доказу якості?
- Подальші кроки з командою APTPCB
- Часті запитання (FAQ)
- Джерела та публічні посилання
- Інформація про авторів та рецензентів
Що інженерам слід проаналізувати в першу чергу?
Починайте з аналізу таких факторів: етап інспекції, клас дефектів, оптична видимість та залежність від наступних етапів контролю.
Ця послідовність важлива, оскільки в багатьох поверхових статтях про порівняння AOI та SPI ці інструменти подаються так, ніби вони відповідають на одне й те саме питання. Це принципова помилка.
Правильне запитання планування якості звучить так:
Який саме клас дефектів потребує верифікації насамперед, і на якому саме етапі технологічного потоку цим даним можна беззастережно довіряти?
Контрольні питання первинного аналізу:
- Чи полягає головне занепокоєння в якості трафаретного нанесення паяльної пасти до встановлення компонентів та оплавлення?
- Чи фокусується ризик на точності встановлення деталей, правильності полярності, геометрії зміщення та відкритих галтелях припою після печі?
- Чи містить плата приховані контакти та чи вимагає вона підтвердження електричних параметрів на стендах?
- Це пілотна збірка нового виробу (NPI) з відпрацюванням технологічних вікон чи налагоджене серійне виробництво?
| Вісь аналізу | Що перевіряти | Чому це важливо | Чого не доводять лише AOI чи SPI |
|---|---|---|---|
| Етап інспекції | Чи знаходиться дефект до пайки в печі, чи проявляється після оплавлення | Етап строго визначає, що фізично можна проконтролювати | Повна готовність виробу до відвантаження |
| Клас дефектів | Проблема стосується об'єму пасти чи правильності встановлення компонентів | Утримує кожен метод контролю у своїй фізичній площині | Цілісність прихованих контактів та електричні параметри |
| Оптична видимість | Чи доступний дефект для прямого візуального огляду зверху/збоку | Оптичні методи безсилі там, де світло не потрапляє на контакт | Що приховані паяні зони під корпусом позбавлені пустот |
| Наступні етапи | Чи делеговано перевірку рентгену AXI, тестерам ICT, FCT або вихідному контролю | Системи AOI та SPI — це лише частина загальної системи якості | Наскрізна функціональна працездатність схеми |
За що насправді відповідає система SPI?
Система SPI (Solder Paste Inspection) відповідає за вимірювання параметрів відбитка паяльної пасти до того, як подальший монтаж компонентів приховає результат трафаретного друку.
Це робить 3D SPI інструментом вхідного контролю якості технологічного процесу (Process Control), а не фінальним вердиктом придатності зібраного вузла.
На практиці 3D SPI гарантує, що операція трафаретного друку знаходиться в статистично контрольованих межах до того, як плата надійде в дорогі високошвидкісні установники та паяльну піч. Тому SPI розміщується на самому початку лінії, зберігаючи колосальну цінність навіть за наявності найсучасніших подальших сканерів.
Що система SPI контролює надійно та об'єктивно:
- Вимірювання об'єму, висоти, площі та геометричного зміщення відбитка пасти на кожному майданчику.
- Виявлення ризику нестачі припою (непродрук апертури) або повної відсутності пасти.
- Виявлення надлишку пасти або небезпеки утворення перемичок припою (Bridging) на етапі друку.
- Моніторинг трендів зносу ракелів, контролю текучості пасти та своєчасного очищення трафарета.
Чого система SPI фізично не замінює:
- Контролю правильності встановлення компонентів після набивання плати.
- Інспекції якості пайки прихованих контактів під безвивідними корпусами.
- Виявлення електричних обривів чи коротких замикань на зібраній платі.
- Функціональної перевірки поведінки вузла під робочою напругою.
Головне правило найкращих практик:
Використовуйте SPI для блокування дефектів друку на ранньому етапі, але ніколи не декларуйте успішний звіт SPI як підтвердження якості готового складального вузла.
За що насправді відповідає система AOI?
Система AOI (Automated Optical Inspection) відповідає за оптичний контроль видимих елементів зібраного друкованого вузла.
Сюди входить:
- Наявність або відсутність компонента на майданчиках.
- Правильність просторової кутової орієнтації та дотримання полярності.
- Лінійне зміщення, поворот або кутовий перекіс деталі.
- Геометричні дефекти відкритих паяних галтелей (недостатній припій, перемички, підняті виводи).
- Виявлення помітних сторонніх частинок, кульок припою та грубих пошкоджень маски.
Система AOI найбільш ефективна, коли дефект виражається у зміні видимих геометричних контурів поверхні плати або оптичного відбиття світла від меніска припою.
Чого система AOI не замінює:
- Системи SPI для контролю об'єму паяльної пасти до оплавлення.
- Рентгенівського контролю AXI для прихованих контактів масивів BGA та QFN.
- Тестерів ICT або «літаючої голки» для підтвердження електричного контакту.
- Функціонального тестування FCT для перевірки логіки роботи приладу.
Саме тому оптичну інспекцію AOI слід позиціонувати як фільтр видимих геометричних дефектів, а не як універсальну печатку «Якість підтверджено на 100%».
Корисні матеріали:
- Оптична інспекція AOI
- Контроль нанесення пасти SPI
- Рентгенівський контроль AXI
- Тестування та якість
- Що перевіряє оптична інспекція AOI у монтажі PCBA
Як правильно розділити зони AOI та SPI в потоці монтажу?
Найбільш надійний розподіл базується на технологічній послідовності операцій:
| Метод | На яке головне питання відповідає | Де розташований у лінії | Чого не замінює |
|---|---|---|---|
| SPI | Чи відповідає об'єм та геометрія паяльної пасти нормі до монтажу деталей | Безпосередньо після трафаретного принтера, до установників SMT | Систем AOI, рентгену AXI або електричних випробувань |
| AOI | Чи правильно встановлені деталі та чи бездоганно сформовані видимі паяні з'єднання | Перед піччю (Pre-Reflow) або після виходу з печі (Post-Reflow) | Систем SPI, контролю прихованих переходів або тестів під струмом |
Найкращі практики використання AOI та SPI вимагають суворої дисципліни:
- SPI відсікає брак друку до того, як він перетвориться на дефект пайки чи перекіс деталі в печі.
- AOI перевіряє видимий результат складання, коли компоненти вже запаяні та доступні для камер.
- Рентген AXI, стенди ICT, тестери «літаючої голки» та вихідний аудит FQC дають відповіді на решту специфічних запитань.
Типовий ланцюг технологічного провалу починається тоді, коли установка SPI фіксує дрейф об'єму пасти або бічне зміщення на дрібнокрокових BGA/QFN, але технологи ігнорують попередження в надії, що «пост-рефлоу AOI потім розбереться». Плати з неякісним друком проходять через піч, геометрія пайки пливе, і вихідна система AOI починає масово бракувати плати через надгробні камені, перемички або зсуви, коли дефект уже розтиражовано на сотнях виробів. Замість миттєвого регулювання принтера виробництво стикається з масовим ручним ремонтом і затримкою відвантаження через розмиті зони відповідальності.
Найдорожча версія цієї помилки трапляється з корпусами BTC (компоненти з виводами на нижній поверхні — QFN, потужні DFN, екрануючі кришки), коли фабрика пропускає 3D SPI заради економії такту лінії, розраховуючи на камеру AOI після печі. Якщо пасти під центральним тепловим майданчиком QFN виявилося замало або відбулося зміщення, камера AOI після оплавлення фізично не бачить центральний контакт. Вона бачить лише акуратні зовнішні торцеві галтелі, і алгоритм оптичного розпізнавання впевнено видає статус PASS.
Цей статус PASS є повністю оманливим. Під корпусом мікросхеми центральний теплопровідний контакт містить масивні пустоти (Voiding) або сухий незмочений стик. Щойно така плата потрапляє на випробувальний стенд під навантаження або відвантажується замовнику, відсутність тепловідведення спричиняє миттєвий тепловий розгін і вигорання кристала. На цьому етапі дефект уже не виправити дешево — він перетворюється на повне списання плат і гарантійні рекламації. Це фундаментальна фізична сліпа зона: AOI ніколи не врятує пропуск контролю SPI на тих ділянках, які оптика фізично не здатна побачити.
Типові помилки планування контролю якості:
- Вважати SPI та AOI взаємозамінними лише тому, що в обох є камери.
- Вважати, що наявність AOI робить рентгенівський контроль (AXI) непотрібним.
- Припускати, що успішний прохід AOI чи SPI сам по собі є достатньою умовою для відвантаження.
- Змішувати контроль параметрів процесу, оптичну інспекцію та фінальну сертифікацію в одну формальну позначку «Якість пройдено».
Коли роль AOI та SPI стає вирішальною?
Система SPI критично важлива, коли якість нанесення пасти є первинним фактором ризику, який необхідно локалізувати до того, як компоненти перекриють його собою:
- Плати з високою щільністю монтажу (High-Density SMT).
- Застосування корпусів із надмалим кроком (Fine-Pitch) або компонентів із виводами під днищем (QFN, LGA, CSP).
- Відпрацювання перших зразків (NPI), коли технологічне вікно принтера ще не стабілізовано.
- Вироби, де об'єм нанесеної пасти безпосередньо формує підсумкову міцність та відсутність каверн у пайці.
Система AOI критично важлива, коли головним завданням є підтвердження правильності фізичного монтажу деталей:
- Контроль наявності, типу та правильності орієнтації деталей.
- Верифікація полярності напівпровідників та електролітів.
- Виявлення видимих геометричних перекосів деталей.
- Пошук дефектів формування відкритих паяних галтелей і мікроперемичок.
- Автоматизоване швидкісне сортування плат перед подачею на електричні випробування.
Водночас обидва методи мають обмежене охоплення, коли:
- Головний ризик криється в прихованих паяних кулях під масивними чипами BGA.
- Плата має нестабільну якість паяності самих компонентів (окиснення виводів).
- Вирішальні вимоги приймання є суто електричними або функціональними, а не оптичними.
Керівне правило формулюється так:
Використовуйте SPI для бездоганного контролю нанесення пасти, використовуйте AOI для оптичної перевірки відкритого монтажу, і ніколи не покладайте на ці інструменти завдання, що належать до компетенції рентгену (AXI), електричних випробувань (ICT) чи вихідного функціонального контролю.
Що необхідно зафіксувати до затвердження звітів AOI/SPI як доказу якості?
Перед тим як приймати результати сканування AOI чи SPI як офіційний протокол якості партії, погодьте:
- Точний перелік контрольованих технологічних етапів.
- Специфікацію класів дефектів, закріплених за кожною установкою інспекції.
- Межі оптичної видимості, особливо для компонентів із прихованими контактами.
- План обов'язкового вибіркового або 100% рентгенівського та функціонального контролю.
- Чітке розмежування між статистичним контролем процесу, оптичною інспекцією та вихідним прийманням готової продукції.
Якщо ці регламенти не формалізовані, звіти систем SPI та AOI залишаються корисними інженерними даними для внутрішнього налагодження, але не можуть слугувати вичерпним доказом бездефектності продукції.
Подальші кроки з командою APTPCB
Якщо ваші високощільні вузли PCBA потерпають від високого відсотка ручного ремонту, якщо є підозра, що поточний виробник маскує брак друку формальними звітами AOI, або якщо ви хвилюєтеся через прихований брак QFN чи BGA в польових умовах — поточний план контролю вимагає негайного перегляду.
Надішліть комплекти Gerber або ODB++, специфікацію BOM, вимоги до трафаретів та журнали виявлених дефектів на адресу [email protected] або скористайтеся нашою сторінкою розрахунку вартості.
Інженерний відділ SMT-процесів та контролю якості APTPCB надасть вичерпний аудит зони покриття інспекції та контрольних точок якості (Quality Gates) протягом 24 годин. Звіт визначить точні межі допусків об'єму пасти для SPI, вкаже на фізичні сліпі зони між AOI та рентгеном, і сформує надійну стратегію контролю, покликану повністю усунути пропуск прихованого браку до запуску серії.
Корисні пов'язані розділи:
Часті запитання (FAQ)
Чи є SPI та AOI одним і тим самим?
Ні. SPI вимірює геометрію та об'єм паяльної пасти одразу після друку через трафарет. AOI перевіряє правильність встановлення деталей та форму відкритих паяних з'єднань після проходження печі.
Якщо плата успішно пройшла контроль SPI, чи може вона отримати брак на AOI?
Так. Плата з бездоганним нанесенням пасти може отримати дефекти монтажу пізніше: зсув компонента установPush-автоматом, переплутану полярність мікросхеми або ефект «надгробка» через нерівномірний нагрів у печі.
Якщо плата отримала статус PASS на установці AOI, чи потрібен рентгенівський контроль?
Для мікросхем BGA, безвивідних QFN, LGA та силових транзисторів із прихованими підкладками — обов'язково. Оптичні камери AOI не здатні зазирнути під непрозорий корпус деталі.
Чи здатна установка AOI замінити тестування ICT або «літаючу голку»?
Ні. AOI — це візуальний оптичний метод оцінки геометрії. Внутрішньосхемний контроль (ICT) та тестери з рухомими зондами («літаюча голка») перевіряють електричні параметри (опір, ємність, цілісність кіл, відсутність мікропробоїв).
У чому полягає найпоширеніша помилка під час планування AOI та SPI?
Спроба розглядати обидва методи як взаємозамінні варіанти «або те, або інше» замість суворого дотримання технологічної послідовності та розмежування зон відповідальності за дефекти.
Джерела та публічні посилання
Сторінка контролю нанесення пасти SPI APTPCB
Опис технології 3D SPI як базового вхідного рівня контролю трафаретного друку.Сторінка оптичної інспекції AOI APTPCB
Методологія оптичного контролю якості відкритого монтажу друкованих вузлів.Розділ тестування та якості PCBA APTPCB
Ієрархія та взаємозв'язок оптичних, рентгенівських та електричних методів випробувань.Сторінка вихідного контролю якості APTPCB
Регламент фінального приймання та аудиту готових електронних блоків перед пакуванням.Технологія контролю паяльної пасти Koh Young
Міжнародні стандарти та методики 3D-профілометрії паяльної пасти.Технологія автоматичної оптичної інспекції Koh Young
Принципи роботи сучасних 3D AOI сканерів у складі високошвидкісних ліній SMT.Системи внутрішньосхемного тестування Keysight
Інженерні засади застосування електричного тестування ICT для локалізації внутрішніх дефектів.
Інформація про авторів та рецензентів
- Автор: Інженерна група APTPCB з технологій інспекції монтажу PCBA
- Технічна рецензія: Інженерний відділ керування процесами SMT, оптичного контролю та сертифікації якості
- Дата останнього оновлення: 15 травня 2026 року