
У високошвидкісному світі виробництва електроніки різниця між прибутковим запуском і дорогим відкликанням часто зводиться до одного процесу: класифікації дефектів SMT. Лінії поверхневого монтажу (SMT) обробляють тисячі компонентів за годину. Без надійної системи категоризації, виявлення та виправлення помилок вихідний коефіцієнт різко падає.
У APTPCB (завод PCB APTPCB) ми розуміємо, що виявлення дефекту — лише половина битви. Справжня цінність полягає в правильній класифікації для визначення корінної причини та запобігання повторенню. Цей посібник є вичерпним ресурсом для інженерів та менеджерів із закупівель. Він охоплює все: від стандартів IPC і критичних метрик до вибору правильної технології інспекції для ваших конкретних потреб.
Швидкі запитання та відповіді (FAQ)
Що таке класифікація дефектів SMT? Це стандартизована система обліку та категоризації дефектів поверхневого монтажу за IPC-A-610 для підвищення надійності виробництва.
Ключові висновки
- Ієрархія має значення: Не всі дефекти однакові; вони зазвичай класифікуються як Критичні, Основні або Незначні на основі ризиків для функціональності та надійності.
- Стандартизація: IPC-A-610 — це глобальний еталон для визначення критеріїв паяних з'єднань та рівнів приймання.
- Виявлення проти запобігання: Ефективна класифікація переводить вас від простого виявлення поганих плат до налаштування процесу для їх запобігання.
- Роль AOI: Автоматизована оптична інспекція — основа сучасної класифікації, але вона потребує точного програмування для уникнення хибних спрацьовувань.
- Рішення на основі даних: Метрики, такі як DPMO (дефекти на мільйон можливостей) та First Pass Yield, є необхідними для валідації вашої стратегії класифікації.
- Валідація: Регулярні перехресні перевірки між даними машини та людською верифікацією запобігають «пропущеним» дефектам.
Що насправді означає класифікація дефектів SMT (обсяг та межі)
Для ефективного управління якістю ми повинні спочатку визначити межі класифікації дефектів SMT. Це не просто перелік поганих деталей. Це структурований підхід до категоризації аномалій на основі їх впливу на продуктивність, надійність та комплаєнс кінцевого продукту.
Три рівні класифікації
Більшість галузевих стандартів, включаючи ті, що використовуються в APTPCB, дотримуються трирівневої системи, похідної від настанов IPC:
- Критичні дефекти:
- Визначення: Аномалії, що можуть призвести до небезпечних умов або катастрофічної відмови пристрою.
- Дія: Негайна зупинка лінії. Карантин усієї партії.
- Приклади: Електричні короткі замикання на лініях живлення, відсутні компоненти безпеки або серйозна контамінація, що впливає на ізоляцію.
- Основні дефекти:
- Визначення: Аномалії, що можуть призвести до відмови або суттєво зменшити придатність продукту для його призначення.
- Дія: Потрібна переробка. Аналіз корінної причини ініціюється, якщо частота перевищує поріг.
- Приклади: Розриви кола, відсутні компоненти, tombstoning або порушення критеріїв паяних з'єднань (наприклад, недостатнє змочування).
- Незначні дефекти:
- Визначення: Аномалії, що не впливають на форму, посадку або функцію продукту, але порушують косметичні стандарти.
- Дія: Моніторинг трендів. Переробка може бути опціональною залежно від косметичних вимог замовника (Клас 2 проти Класу 3).
- Приклади: Невелике знебарвлення, незначні залишки флюсу або зсув компонента, що не порушує електричний кліренс.
Роль стандартів IPC
Основою класифікації дефектів SMT є стандарт IPC-A-610 («Прийнятність електронних збірок»). Цей стандарт надає візуальні критерії того, що є прийнятним. Він ділить продукти на три класи:
- Клас 1: Загальні електронні продукти (споживча електроніка).
- Клас 2: Електронні продукти спеціального призначення (ноутбуки, комунікації).
- Клас 3: Висока продуктивність/суворе середовище (авіакосмос, медицина, автомобілі).
Дефект у Класі 3 може бути прийнятним у Класі 1. Тому класифікація завжди відносна до цільового застосування.
Метрики класифікації дефектів SMT, що мають значення (як оцінити якість)
Після визначення того, що становить дефект, потрібно виміряти, як часто вони виникають. Покладатися на «інтуїцію» у виробництві небезпечно. Потрібні тверді дані, щоб керувати покращеннями.
Наступна таблиця окреслює основні метрики для відстеження якості SMT.
| Метрика | Чому це важливо | Типовий діапазон / Фактори | Як виміряти |
|---|---|---|---|
| First Pass Yield | Вказує відсоток плат, що проходять усі інспекції без переробки. Високий FPY означає стабільний процес. | 95% - 99%+ (сильно залежить від складності плати). | (Добрi вироби / Загальна кількість виробів, що надійшли на процес) × 100 |
| DPMO (Дефекти на мільйон можливостей) | Стандарт для порівняння якості між різними дизайнами плат. Нормалізує рівень дефектів на основі складності. | < 50 для світового класу; < 500 для середнього. | (Загальна кількість дефектів / (Загальна кількість виробів × Можливостей на виріб)) × 1 000 000 |
| Рівень хибних спрацьовувань | Вимірює, як часто інспекційна машина (AOI) позначає добру деталь як погану. Високий FCR викликає втому оператора. | Ціль < 5000 PPM. Високий FCR призводить до ігнорування реальних дефектів. | (Хибні відхилення / Загальна кількість можливостей) × 1 000 000 |
| **Рівень пропущених ** | Найнебезпечніша метрика: дефекти, що просочуються через інспекцію і доходять до замовника. | Ціль: 0. Навіть один пропущений дефект може пошкодити репутацію. | (Дефекти, знайдені замовником / Загальна кількість дефектів) × 100 |
| **Рівень просочування ** | Дефекти, знайдені на пізнішій стадії (наприклад, ICT), що повинні були бути виявлені на SMT. | Варіюється. Вказує на прогалину в стратегії класифікації дефектів SMT. | (Дефекти, знайдені на ICT / Загальна кількість дефектів SMT) |
Розуміння цих метрик дозволяє ефективно аудитувати вашу Систему якості. Якщо ваш FPY низький, але рівень пропущених дефектів нульовий, ваша інспекція працює, але процес дрейфує.
Як обрати класифікацію дефектів SMT: настанови щодо вибору за сценарієм (компроміси)
Вибір правильного методу для класифікації дефектів SMT включає компроміси між швидкістю, вартістю та глибиною аналізу. Не кожна плата потребує 3D X-Ray, але покладання лише на ручну інспекцію для щільних плат — це рецепт невдачі.
Ось як обрати правильну комбінацію інспекції на основі вашого виробничого сценарію.
Сценарій 1: NPI та прототипування
- Контекст: Низький об'єм (1-10 плат), швидкий оборот, недоведений дизайн.
- Рекомендація: Ручна візуальна інспекція + Інспекція першого виробу.
- Компроміс: Висока вартість праці на одиницю, але нульовий час налаштування машин.
- Чому: Програмування AOI для 5 плат займає більше часу, ніж ручна інспекція. Системи FAI перевіряють BOM та полярність до продовження запуску.
Сценарій 2: Споживча електроніка великого об'єму
- Контекст: Тисячі одиниць, чутливі до вартості, стандартні компоненти (0402, QFP).
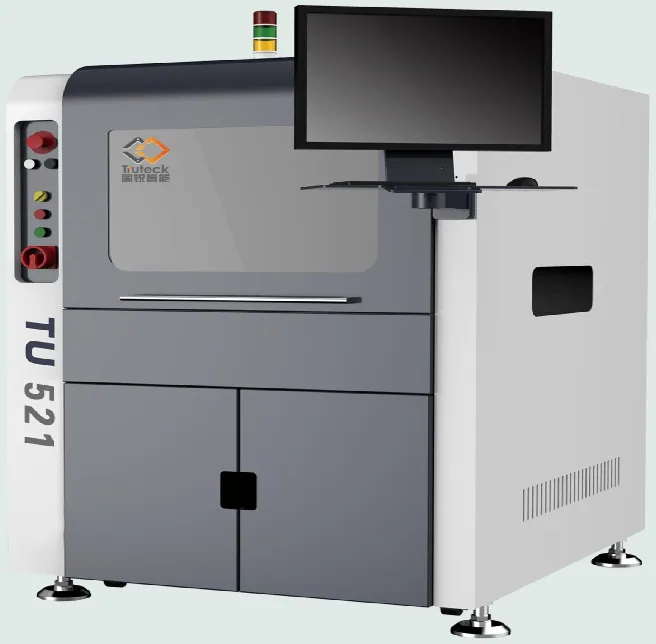
- Рекомендація: Вбудована 2D або 3D AOI.
- Компроміс: Висока початкова вартість обладнання, але надзвичайно низька вартість на одиницю.
- Чому: Основи AOI диктують, що камери можуть інспектувати швидше за людей. 3D AOI переважно для вимірювання об'єму припою та копланарності.
- Дізнатися більше: Послуги AOI-інспекції.
Сценарій 3: BGA та приховані з'єднання
- Контекст: Плати, що використовують Ball Grid Array (BGA), QFN або CSP, де паяні з'єднання знаходяться під пакетом.
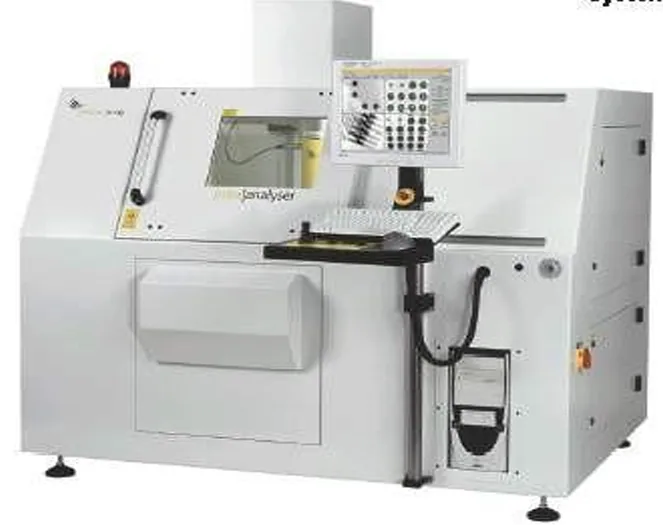
- Рекомендація: Автоматизована рентгенівська інспекція (AXI).
- Компроміс: Повільніший цикл та дороге обладнання.
- Чому: Оптичні системи (AOI) не можуть бачити крізь пластик або кремній. X-Ray — єдиний неруйнівний спосіб класифікувати пустоти та перемички під чіпами.
Сценарій 4: Дрібний крок та мініатюризація
- Контекст: Компоненти 0201 або 01005, конектори з дрібним кроком.
- Рекомендація: Інспекція паяльної пасти (SPI) + 3D AOI.
- Компроміс: Додає крок перед розміщенням компонентів (SPI).
- Чому: 70% дефектів SMT виникають на стадії друку. SPI виявляє недостатній об'єм пасти до розміщення деталі, економлячи витрати на переробку.
Сценарій 5: Висока надійність (Автомобілі/Авіакосмос)
- Контекст: Вимоги IPC Class 3, нульова толерантність до відмов.
- Рекомендація: SPI + 3D AOI + AXI + ICT (внутрішньосхемний тест).
- Компроміс: Найвища вартість та найповільніша пропускна здатність.
- Чому: Потрібна надмірність. Дефект, пропущений AOI, повинен бути виявлений електричним тестуванням.
Сценарій 6: Застаріле або поєднання наскрізних отворів
- Контекст: SMT-плати, що також потребують ручного вставляння великих конекторів або конденсаторів.
- Рекомендація: AOI для SMT + Ручна перевірка для THT.
- Компроміс: Збалансований підхід.
- Чому: AOI-машини часто не справляються зі змінною висотою та формою паяних наскрізних деталей.
Контрольні точки впровадження класифікації дефектів SMT (від дизайну до виробництва)
Впровадження надійної стратегії класифікації дефектів SMT починається задовго до того, як машина pick-and-place розігріється. Вона починається на стадії дизайну.
Нижче наведено чек-лист для забезпечення готовності вашого продукту до точної класифікації дефектів.
1. Перегляд DFM
- Рекомендація: Переконайтеся, що посадкові місця компонентів відповідають стандартам IPC.
- Ризик: Якщо контактні площадки занадто малі, AOI позначить «недостатньо припою» навіть при механічно надійному з'єднанні.
- Приймання: Прохід перевірки DFM без критичних помилок.
- Ресурс: Настанови DFM.
2. Розміщення реперних знаків
- Рекомендація: Розмістіть щонайменше три глобальні репери на рамках панелі та локальні репери біля дрібнокрокових деталей.
- Ризик: Без реперів AOI-машина не може вирівняти свою систему координат, що призводить до масових хибних спрацьовувань за позицією.
- Приймання: Чіткі контрастні репери наявні в даних Gerber.
3. Стандартизація бібліотеки компонентів
- Рекомендація: Використовуйте стандартні розміри пакетів. Уникайте змішування метричних та імперських кодів у BOM.
- Ризик: Невідповідні дані бібліотеки змушують машину шукати резистор, що вдвічі більший за фактичну деталь.
- Приймання: Завершено очищення BOM.
4. Верифікація дизайну трафарету
- Рекомендація: Оптимізуйте дизайн апертури для вивільнення пасти.
- Ризик: Погане вивільнення призводить до перемичок. Якщо система класифікації дефектів не налаштована, вона може помилково ідентифікувати перемички як «зміщення».
- Приймання: Дані об'єму SPI в межах 80%-120% цілі.
5. Налаштування профілю рефлоу
- Рекомендація: Використовуйте тепловий профілювальник для забезпечення досягнення рідкого стану всіма з'єднаннями.
- Ризик: Холодні паяні з'єднання сумнозвісно важко виявити 2D AOI.
- Приймання: Профіль знаходиться в межах специфікацій виробника пасти.
6. Налаштування порогів інспекції
- Рекомендація: Запустіть «Золоту плату» (відомо добру плату) для навчання AOI.
- Ризик: Занадто жорсткі допуски призводять до високого рівня хибних спрацьовувань; занадто слабкі — до пропущених дефектів.
- Приймання: Рівень хибних спрацьовувань < 5000 PPM під час пробного запуску.
7. Навчання операторів
- Рекомендація: Навчіть операторів критеріям паяних з'єднань та способам верифікації позначок AOI.
- Ризик: Оператори можуть звично натискати «Прийняти» на хибних спрацьовуваннях, зрештою приймаючи реальний дефект.
- Приймання: Оператори сертифіковані за IPC-A-610.
8. Зворотний зв'язок даних
- Рекомендація: Подавайте дані AOI назад на принтер та монтажник.
- Ризик: Виправлення дефектів без виправлення джерела гарантує їх повторення.
- Приймання: Можливість процесу (Cpk) покращується з часом.
Типові помилки класифікації дефектів SMT (та правильний підхід)
Навіть з висококласним обладнанням виробники часто стикаються з класифікацією дефектів SMT. Ось найпоширеніші пастки та способи їх уникнення в APTPCB.
1. Ігнорування втоми від хибних спрацьовувань
- Помилка: Інженери встановлюють чутливість AOI на максимум для виявлення всього. Машина позначає 50 помилок на плату, 49 з яких хибні.
- Наслідок: Оператор перестає уважно дивитися та масово приймає список, пропускаючи 1 реальний дефект.
- Виправлення: Налаштуйте освітлення та алгоритми для зменшення хибних спрацьовувань до керованого рівня.
2. Покладання лише на електричний тест (ICT)
- Помилка: Припущення, що якщо плата проходить електричний тест, вона ідеальна.
- Наслідок: «Майже розрив» з'єднання (ледь торкається) проходить електричний тест, але відмовляє в експлуатації після вібрації.
- Виправлення: Візуальна інспекція є обов'язковою для перевірки структурної цілісності, а не лише підключеності.
3. Несуперечлива номенклатура дефектів
- Помилка: Один оператор називає це «недостатньо припою», інший — «розрив».
- Наслідок: Аналіз даних стає неможливим. Ви не можете відстежити корінну причину, якщо дані безладні.
- Виправлення: Стандартизуйте словник дефектів на основі термінів IPC.
4. Пропуск SPI (інспекції паяльної пасти)
- Помилка: Розгляд SPI як непотрібної витрати.
- Наслідок: Дефекти виявляються в кінці лінії (після рефлоу), потребуючи дорогої переробки паяльниками.
- Виправлення: Виявляйте проблеми пасти відразу після друку. Протерти плату чистою дешевше, ніж розпаювати компоненти.
5. Зневажання ефектами затінення
- Помилка: Розміщення високих компонентів (електролітичних конденсаторів) поруч з малими резисторами.
- Наслідок: Високий компонент блокує огляд камери AOI або відкидає тінь, роблячи інспекцію неможливою.
- Виправлення: Вирішуйте компонування компонентів на стадії DFM.
6. Відсутність калібрування
- Помилка: Некалібрування інспекційного обладнання регулярно.
- Наслідок: Дрейф вимірювань призводить до неточної класифікації зсувів або перекосів компонентів.
- Виправлення: Заплановане обслуговування та калібрування з використанням сертифікованих артефактів.
FAQ з класифікації дефектів SMT (вартість, час виконання, файли DFM, стек, інспекція AOI, рентгенівська інспекція)
П: У чому різниця між AOI та рентгенівською інспекцією? В: AOI використовує камери та світло для інспекції видимих елементів, таких як розміщення компонентів та видимі паяні галтелі. X-Ray проникає через плату для інспекції прихованих елементів, таких як кульки BGA або пустоти всередині паяного з'єднання.
П: Як розрахувати DPMO для PCB? В: DPMO = (Загальна кількість дефектів / (Загальна кількість виробів × Загальна кількість можливостей на виріб)) × 1 000 000. «Можливість» — це будь-який шанс для дефекту, наприклад, розміщення компонента або паяне з'єднання.
П: Що таке «Шампанська пустота»? В: Це специфічний тип пустоти, знайдений у BGA, де пустота розташована на інтерфейсі між кулькою припою та контактною площадкою пакета. Це критичний дефект, часто спричинений проблемами металізації.
П: Чи може класифікація дефектів бути повністю автоматизованою? В: Хоча машини (AOI/SPI) виконують основну роботу з виявлення, остаточна класифікація часто потребує людської верифікації для виключення хибних спрацьовувань. AI-потужне AOI зменшує потребу в людському втручанні, але людський нагляд залишається критичним для продуктів Класу 3.
П: У чому різниця між IPC Class 2 та Class 3 щодо дефектів? В: Клас 2 дозволяє деякі недоліки (наприклад, 50% вертикального заповнення у циліндрі наскрізного отвору). Клас 3 суворіший (наприклад, 75% вертикального заповнення), оскільки продукт повинен функціонувати без переривання в суворих умовах.
П: Чому «Head-in-Pillow» важко виявити? В: Head-in-Pillow (HiP) виникає, коли кулька BGA лежить на пасті, але не зливається. Вона часто проходить DC-електричні тести, але відмовляє на високих частотах або під тепловим стресом. Зазвичай потрібен X-Ray для виявлення тонкої різниці форми.
П: Чи надає APTPCB звіти інспекції? В: Так. Ми можемо надати звіти AOI, X-Ray та FAI на запит для валідації дотримання процесу класифікації дефектів SMT.
Глосарій класифікації дефектів SMT (ключові терміни)
| Термін | Визначення |
|---|---|
| AOI | Автоматизована оптична інспекція. Використовує камери для сканування PCB на предмет катастрофічних відмов та дефектів якості. |
| Перемичка | Дефект, при якому припій з'єднує два або більше сусідніх контактних майданчиків, які повинні бути електрично ізольовані (коротке замикання). |
| Копланарність | Стан, при якому всі виводи компонента лежать в одній геометричній площині. Відсутність копланарності призводить до розривних з'єднань. |
| DPMO | Дефекти на мільйон можливостей. Стандартна метрика якості процесу. |
| Репер | Мідна позначка на PCB, що використовується машинами збірки як референсна точка для вирівнювання. |
| Head-in-Pillow | Дефект BGA, при якому кулька припою лежить на пасті контактного майданчика, але не повністю зливається. |
| IPC-A-610 | Галузевий стандарт прийнятності електронних збірок. |
| Ефект Манхеттена | Також відомий як Tombstoning. Компонент встає на один кінець через нерівномірні сили змочування під час рефлоу. |
| Перекіс | Дефект, при якому компонент повернутий або зміщений з цільового майданчика, але все ще електрично з'єднаний. |
| Кульки припою | Великі кульки припою, що утворюються поруч з чіп-компонентами, часто через надлишок пасти. |
| SPI | Інспекція паяльної пасти. Вимірює об'єм, висоту та площу відкладень паяльної пасти. |
| Tombstoning | Див. Ефект Манхеттена. |
| Пустоти | Порожнини або повітряні кишені всередині паяного з'єднання. Прийнятно до певного відсотка (зазвичай 25%). |
| Змочування | Здатність розплавленого припою розтікатися та з'єднуватися з металевою поверхнею контактного майданчика та виводу компонента. |
Висновок (наступні кроки)
Опанування класифікації дефектів SMT — це не просто купівля найдорожчої інспекційної машини. Це інтеграція дизайну, контролю процесу та валідації в єдину систему. Розуміючи ієрархію дефектів, моніторячи метрики, такі як DPMO, та обираючи правильні інспекційні інструменти для вашого конкретного сценарію, ви можете різко зменшити ризик та покращити вихід.
У APTPCB ми застосовуємо багатостадійну стратегію інспекції — включаючи SPI, 3D AOI та X-Ray — для забезпечення відповідності кожної плати вашому заданому класу IPC.
Готові перевести ваш дизайн у виробництво? Під час подання даних для DFM-перегляду або комерційної пропозиції, будь ласка, надайте:
- Файли Gerber: Включаючи шари пасти, маски та шовкографії.
- BOM (специфікація): З номерами деталей виробника.
- Креслення збірки: З зазначенням полярності та спеціальних інструкцій.
- Вимоги до тестування: Вкажіть, чи потрібні вам ICT, FCT або специфічне покриття X-Ray.
- Клас IPC: Вкажіть, чи потребуєте ви стандартів інспекції Класу 2 або Класу 3.
Забезпечення цих деталей з першого дня дозволяє нам калібрувати наші протоколи класифікації дефектів SMT до ваших точних потреб, доставляючи продукт, якому можна довіряти.
Для калібрування параметрів виявлення дефектів ознайомтеся з основами AOI.