
Випробування паяності визначає, чи змочується визначена поверхня припоєм за заданих умов. Це може бути майданчик PCB, покриття всередині отвору або вивід компонента. У корисному результаті зазначено зразок, умови випробування та узгоджені критерії приймання, а не лише позначку «пройдено».
Для команд закупівель і розробки перше рішення — що саме оцінювати. Звіт про паяність компонента є доказом щодо перевірених виводів компонента; це не випробування майданчиків PCB, до яких їх припаюватимуть. Так само результат випробування зразка плати зануренням краю не обов’язково описує паяність усередині металізованих отворів.
Успішне випробування може підтримати рішення про випуск у межах зазначеного обсягу. Саме по собі воно не доводить якість кожного змонтованого паяного з’єднання й не встановлює довгострокову надійність виробу.
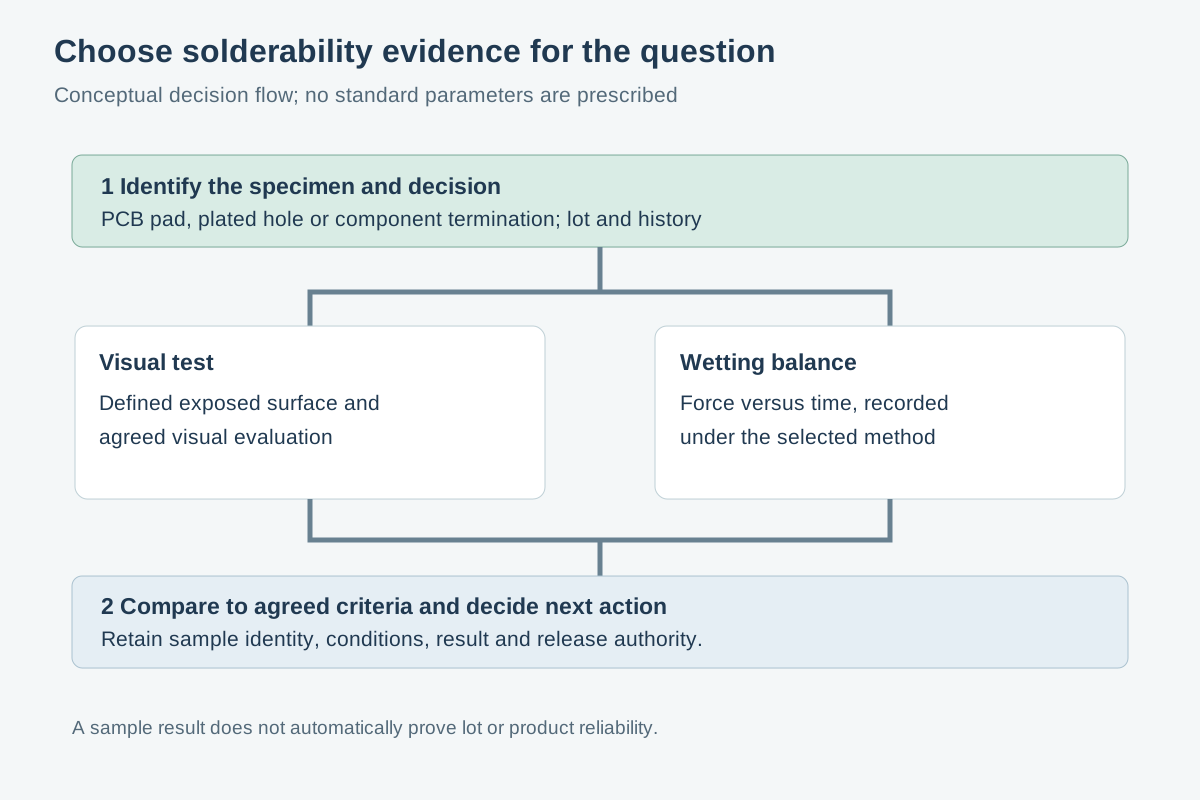
Почніть із поверхні та рішення
Перш ніж вибирати метод, опишіть поверхню, яка викликає занепокоєння, і рішення, яке має обґрунтувати результат:
- Поверхня голої плати: визначте майданчик, відкрите покриття або іншу особливість плати, виробничу партію та історію зберігання.
- Металізований отвір: визначте отвір або групу отворів і зазначте, чи йдеться про внутрішню металізацію. Випробування відкритого краю плати автоматично не є доказом стану стінки отвору.
- Вивід компонента: зазначте компонент, корпус або тип виводу, партію виробника, а також попереднє поводження чи кондиціонування.
- Процес монтажу: визначте плату, компоненти, матеріали та процес, які потрібно представити. Перевірка процесу оцінює їхню взаємодію, а не одну ізольовану поверхню.
Це розрізнення має значення, оскільки фінішне покриття, відкрита геометрія та попередня історія можуть змінити результат. Без узгодженого обґрунтування не слід вважати, що результат для одного корпусу компонента, елемента плати чи партії застосовний до іншого.
Стандарт IPC J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires стосується зразків компонентів. IPC J-STD-003, Solderability Tests for Printed Boards стосується друкованих плат. Укажіть застосовний документ, його ревізію та метод у замовленні на закупівлю або угоді про якість; одного номера стандарту недостатньо, щоб визначити всі питання вибірки чи випуску.
Виберіть метод відповідно до запитання
| Підхід | Що описує результат | Коли корисний | Умови й обмеження |
|---|---|---|---|
| Візуальна оцінка після занурення | Вигляд визначеної поверхні після передбачених підготовки, нанесення флюсу та контакту з припоєм | Потрібно оцінити визначену особливість плати або вивід за візуальними критеріями приймання | В узгодженому методі слід указати, яку ділянку оглядати й як її оцінювати, зокрема застосовні критерії покриття та дефектів. Вигляд є результатом оцінювання, а не заміною критеріїв. |
| Ваги змочування | Залежність сили від часу, коли визначений зразок взаємодіє з розплавленим припоєм | Потрібна виміряна характеристика змочування в контрольованих умовах | На криву впливають геометрія, припій, флюс, налаштування занурення й час. Крива автоматично не означає «пройдено» чи «не пройдено»; межі приймання потрібно узгодити. |
| Моделювання процесу або пробне збирання | Спостережуваний результат проходження вибраних плат, компонентів і матеріалів через визначений процес | Потрібно оцінити спільну поведінку вибраних поверхонь у репрезентативному процесі збирання | Може виявити взаємодії, яких не покаже окреме випробування зразка, але причина результату може залишитися невизначеною. Критерії інспекції та приймання все одно потрібно визначити. |
Ці підходи відповідають на пов’язані, але різні запитання. Використовуйте один або кілька залежно від рішення, а не лише тому, що звіт уже є.
Візуальна оцінка після занурення: визначте, що означає «прийнятно»
Під час візуального випробування зразок контактує з припоєм за вибраною процедурою, а потім його перевіряють за застосовними критеріями. У звіті слід розрізняти що спостерігали та чи відповідає спостереження узгодженій вимозі.
Наприклад, звіт може описувати відповідну ділянку поверхні, спостережуване покриття припоєм або дефекти, а потім фіксувати висновок за визначеним методом. Застосовні критерії залежать від зразка й угоди; універсальне значення покриття не може бути корисною заміною.
Візуальне оцінювання також має обмеження. Зображення необробленого майданчика чи виводу може допомогти виявити забруднення, пошкодження або вигляд покриття, але саме по собі не гарантує змочування поверхні. Фото після випробування може зафіксувати спостереження, однак його цінність залежить від ідентифікації зразка, оглянутої ділянки та використаних критеріїв.
Ваги змочування: факт вимірювання не означає автоматичного приймання
Ваги змочування записують зміну сили з часом, коли зразок контактує з розплавленим припоєм. Крива може описувати розвиток змочування за умов випробування. Залежно від процедури й угоди, звіт може містити криву та визначені значення, обчислені за нею.
Такі вимірювання потребують контексту. Малий вивід і широка особливість PCB мають різну геометрію. Різні флюси, сплави, підготовка зразка, схеми занурення або час також можуть змінити відгук. Для порівняння кривих мають значення налаштування приладу, потрібні методом поправки та зазначені опорні точки.
У посібнику National Physical Laboratory Measurement Good Practice Guide 66, Issue 2 розглянуто вимірювання паяності та сили змочування з часом. Його приклади й умови допомагають зрозуміти методику, але не є автоматичними межами приймання для кожного зразка. До випробування погодьте метод і межі, зокрема дії, якщо результат буде поза ними.
Моделювання процесу: перевірте потрібну взаємодію
Узгоджене моделювання процесу може бути корисним, якщо окремі докази щодо плати й компонента не знімають питання щодо збирання. Наприклад, під час випробування можна поєднати репрезентативні плати, компоненти, припій і флюс у визначеному процесі, а потім оцінити вибрані з’єднання за погодженими критеріями.
Задокументуйте, які матеріали й налаштування процесу використали, як вибирали зразки та які відмінності від запланованого виробничого процесу залишилися. Якщо результат незадовільний, дослідити може знадобитися покриття плати, вивід компонента, припій, процес або їхня взаємодія. Не визначайте причину лише за результатом випробування.
Випробування збирання також не замінює визначення тесту голої плати чи компонента, якщо цього вимагає договір. Інспекція паяльної пасти та автоматизована оптична інспекція стосуються інших етапів збирання; див. коли проводити SPI й AOI для PCBA.
Для внутрішніх отворів потрібне окреме запитання для випробування
Металізований наскрізний отвір створює особливу задачу щодо доказів: поверхня, яка цікавить, може бути всередині плати, а не на відкритому майданчику чи краї. Укажіть, чи йдеться про майданчик, стінку отвору або обидві поверхні, і виберіть зразок та метод, що охоплюють потрібне місце.
IPC TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method — давніший метод оцінювання зануренням краю. У його сфері застосування зазначено, що результат не обов’язково представляє паяність внутрішньої металізації отворів. Його не слід вважати чинною універсальною процедурою перевірки отворів або використовувати для висновку про отвір на підставі результату для краю.
Якщо питання стосується процесу монтажу вивідних компонентів, також з’ясуйте, чи потрібне репрезентативне випробування збирання, щоб оцінити сукупний вплив плати, виводу та процесу. Практичний контекст розглянуто в матеріалі основи паяння вивідних компонентів.
Які дані має містити корисний звіт
До використання зразків попросіть замовника випробування, лабораторію та відповідального за випуск узгодити наведене нижче. Підсумковий звіт має зберігати достатньо інформації для подальшої інтерпретації результату.
| Елемент | Що зафіксувати або з’ясувати |
|---|---|
| Ідентифікація зразка | Номер деталі PCB і ревізія, особливість або місце отвору чи деталь компонента й вивід; відоме покриття; унікальні ідентифікатори зразків. |
| Партія та вибірка | Виробнича партія, представлена кількість, спосіб відбору зразків і відомі причини, через які зразки можуть не представляти партію. |
| Історія | Важливі дані про приймання та зберігання, поводження, попередню обробку й кондиціонування, зокрема обробку, визначену до випробування. |
| Метод | Документ і договірна ревізія, процедура, орієнтація й підготовка зразка, а також визначені умови випробування. |
| Матеріали й налаштування | Сплав припою, флюс, налаштування обладнання, час та інші умови, потрібні для вибраного методу. |
| Приймання | Критерії, узгоджені до випробування, зокрема поверхня або вимірювання для оцінювання та особи, уповноважені затверджувати рішення. |
| Результат | Візуальні спостереження й рішення або, за потреби, виміряні значення та криві; відхилення, непереконливі спостереження та дата звіту. |
| Наступна дія | Випуск, утримання, дослідження, додаткове випробування чи інше затверджене рішення із зазначенням відповідального. |
AN2036, Solderability Tests від STMicroelectronics — корисний приклад випробувань паяності в контексті конкретного виробу. Його умови та критерії не слід переносити в угоду щодо іншої плати чи компонента без перевірки застосовності.
Зразок — це не партія
Звіт описує фактично випробувані зразки. Чи підтримує він рішення щодо більшої партії, залежить від погодженого плану вибірки, способу добору зразків і того, чи представляє їхній стан матеріал, який планують випустити.
Наприклад, купон плати може бути зручним для випробування, але його зв’язок із конкретним майданчиком або отвором потрібно обґрунтувати. Зразок компонента з іншої партії виробника або з іншою історією зберігання може не відповісти на поточне запитання. Зберігайте зв’язок між зразками, пакуванням і представленим запасом; відповідні рекомендації наведено в матеріалі простежуваність PCB і контроль партій.
Контакт із припоєм і підготовка можуть змінити або витратити зразок. Зберігайте випробувані елементи окремо й не повертайте їх до звичайного запасу для монтажу, якщо це не дозволено уповноваженим рішенням. Якщо доступна лише ціла виробнича плата, заздалегідь погодьте, чи може випробування пошкодити або забруднити особливості, потрібні для збирання. За можливості резервуйте репрезентативні зразки.
Гіпотетична суперечність: надійшов звіт про компонент, але питання стосується майданчика PCB
Вигаданий приклад: покупець отримує звіт про паяність компонента з позначкою «пройдено». Інженер зі збирання занепокоєний змочуванням майданчика PCB на платах, що очікують монтажу. У цьому прикладі фактичного результату випробування майданчика немає.
Звіт не суперечить цьому занепокоєнню й не доводить відмови жодного елемента. Він стосується іншого зразка: виводу компонента, а не майданчика плати.
Спочатку команда має запросити або підтвердити:
- Ідентифікацію звіту та зразка: які деталь компонента, вивід і зразки випробовували? Які PCB, ревізія та майданчик викликають питання?
- Дату й партію: коли випробовували компонент і чи відповідає його партія матеріалу для монтажу? Яка партія плат зачеплена?
- Попереднє кондиціонування й історію: як зберігали, обробляли або інакше кондиціонували випробувані компоненти й плати?
- Метод і приймання: які процедура, умови та критерії визначили рішення щодо компонента? Який метод і критерії оцінять майданчик?
- Наступну дію та повноваження: хто вирішує, чи утримувати партію плат, запросити репрезентативне випробування майданчика, провести пробу процесу або продовжити роботу за затвердженим рішенням?
Якщо у звіті про компонент немає ключових ідентифікаторів або умов, запросіть уточнення, а не вважайте позначку «пройдено» повним доказом. Якщо замовлено випробування майданчика, до його проведення визначте зразок і приймання. Якщо обидва окремі випробування пройдено, але репрезентативна проба збирання дає несприятливий результат, досліджуйте взаємодію матеріалів і процесу, а не оголошуйте один зі звітів недійсним.
Опрацьовуйте винятки, не перетворюючи повторне випробування на доробку
Непереконливе спостереження, відсутня умова або результат поза узгодженими критеріями потребують задокументованого рішення, а не автоматичного повторення до отримання сприятливого результату.
- За потреби утримайте зачеплений матеріал. Визначте потенційно зачеплену партію та не допускайте невипущеного матеріалу до використання, поки оцінюється розбіжність.
- Спочатку перевірте чинність результату. Підтвердьте ідентифікацію зразка, метод, стан обладнання, налаштування, кондиціонування, спостереження й відхилення. Задокументована помилка випробування може бути підставою для погодженого повтору.
- Розрізняйте повторне випробування й доробку. Повторне випробування може охоплювати додаткові, раніше не перевірені або, якщо метод це дозволяє, вже перевірені зразки за погодженим планом; історію зразків потрібно зафіксувати. Доробка або обробка поверхні змінює матеріал; випробування після зміни оцінює оброблений стан, а не обов’язково початковий стан партії.
- Повторно узгодьте репрезентативність. Якщо матеріал оброблено, визначте, які елементи пройшли обробку, як їх ідентифікуватимуть і які зразки їх представляють. Без обґрунтування не поширюйте результат на необроблений або інакше оброблений запас.
- Зафіксуйте рішення. Призначений відповідальний за випуск має затвердити докази й наступні дії відповідно до договору або системи якості.
Очищення може бути важливим під час дослідження проблем збирання, але воно не замінює погоджене випробування паяності чи затверджений процес відновлення. Про окреме питання залишків після монтажу читайте в матеріалі очищення після паяння.
Практичне передавання даних до APTPCB
Для обговорення проєкту зазначте ідентифікацію плати або компонента, зачеплену партію, особливість, що викликає занепокоєння, наявні звіти, передбачений процес монтажу, а також потрібну ревізію стандарту й критерії приймання. Відсутню інформацію позначайте як невирішену, а не припускайте метод за замовчуванням.
Для запиту щодо проєкту скористайтеся запитом цінової пропозиції або зв’яжіться з APTPCB, щоб обговорити потрібну документацію та наступні кроки. Чітко узгодьте порядок випробувань і відповідальність; не припускайте, що певне випробування чи звіт уже включені.
Загальнодоступні довідкові документи
- IPC, J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires — сфера застосування для зразків компонентів; використовуйте ревізію, погоджену в договорі.
- IPC, J-STD-003, Solderability Tests for Printed Boards — сфера застосування для друкованих плат; використовуйте ревізію, погоджену в договорі.
- IPC, TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method — давніший метод занурення краю; він не обов’язково представляє внутрішню металізацію отворів.
- National Physical Laboratory, Measurement Good Practice Guide 66, Issue 2 — контекст вимірювання сили змочування; приклади не є універсальними критеріями приймання.
- STMicroelectronics, AN2036, Solderability Tests — контекст випробування для конкретного виробу; не узагальнюйте його умови без перевірки застосовності.