
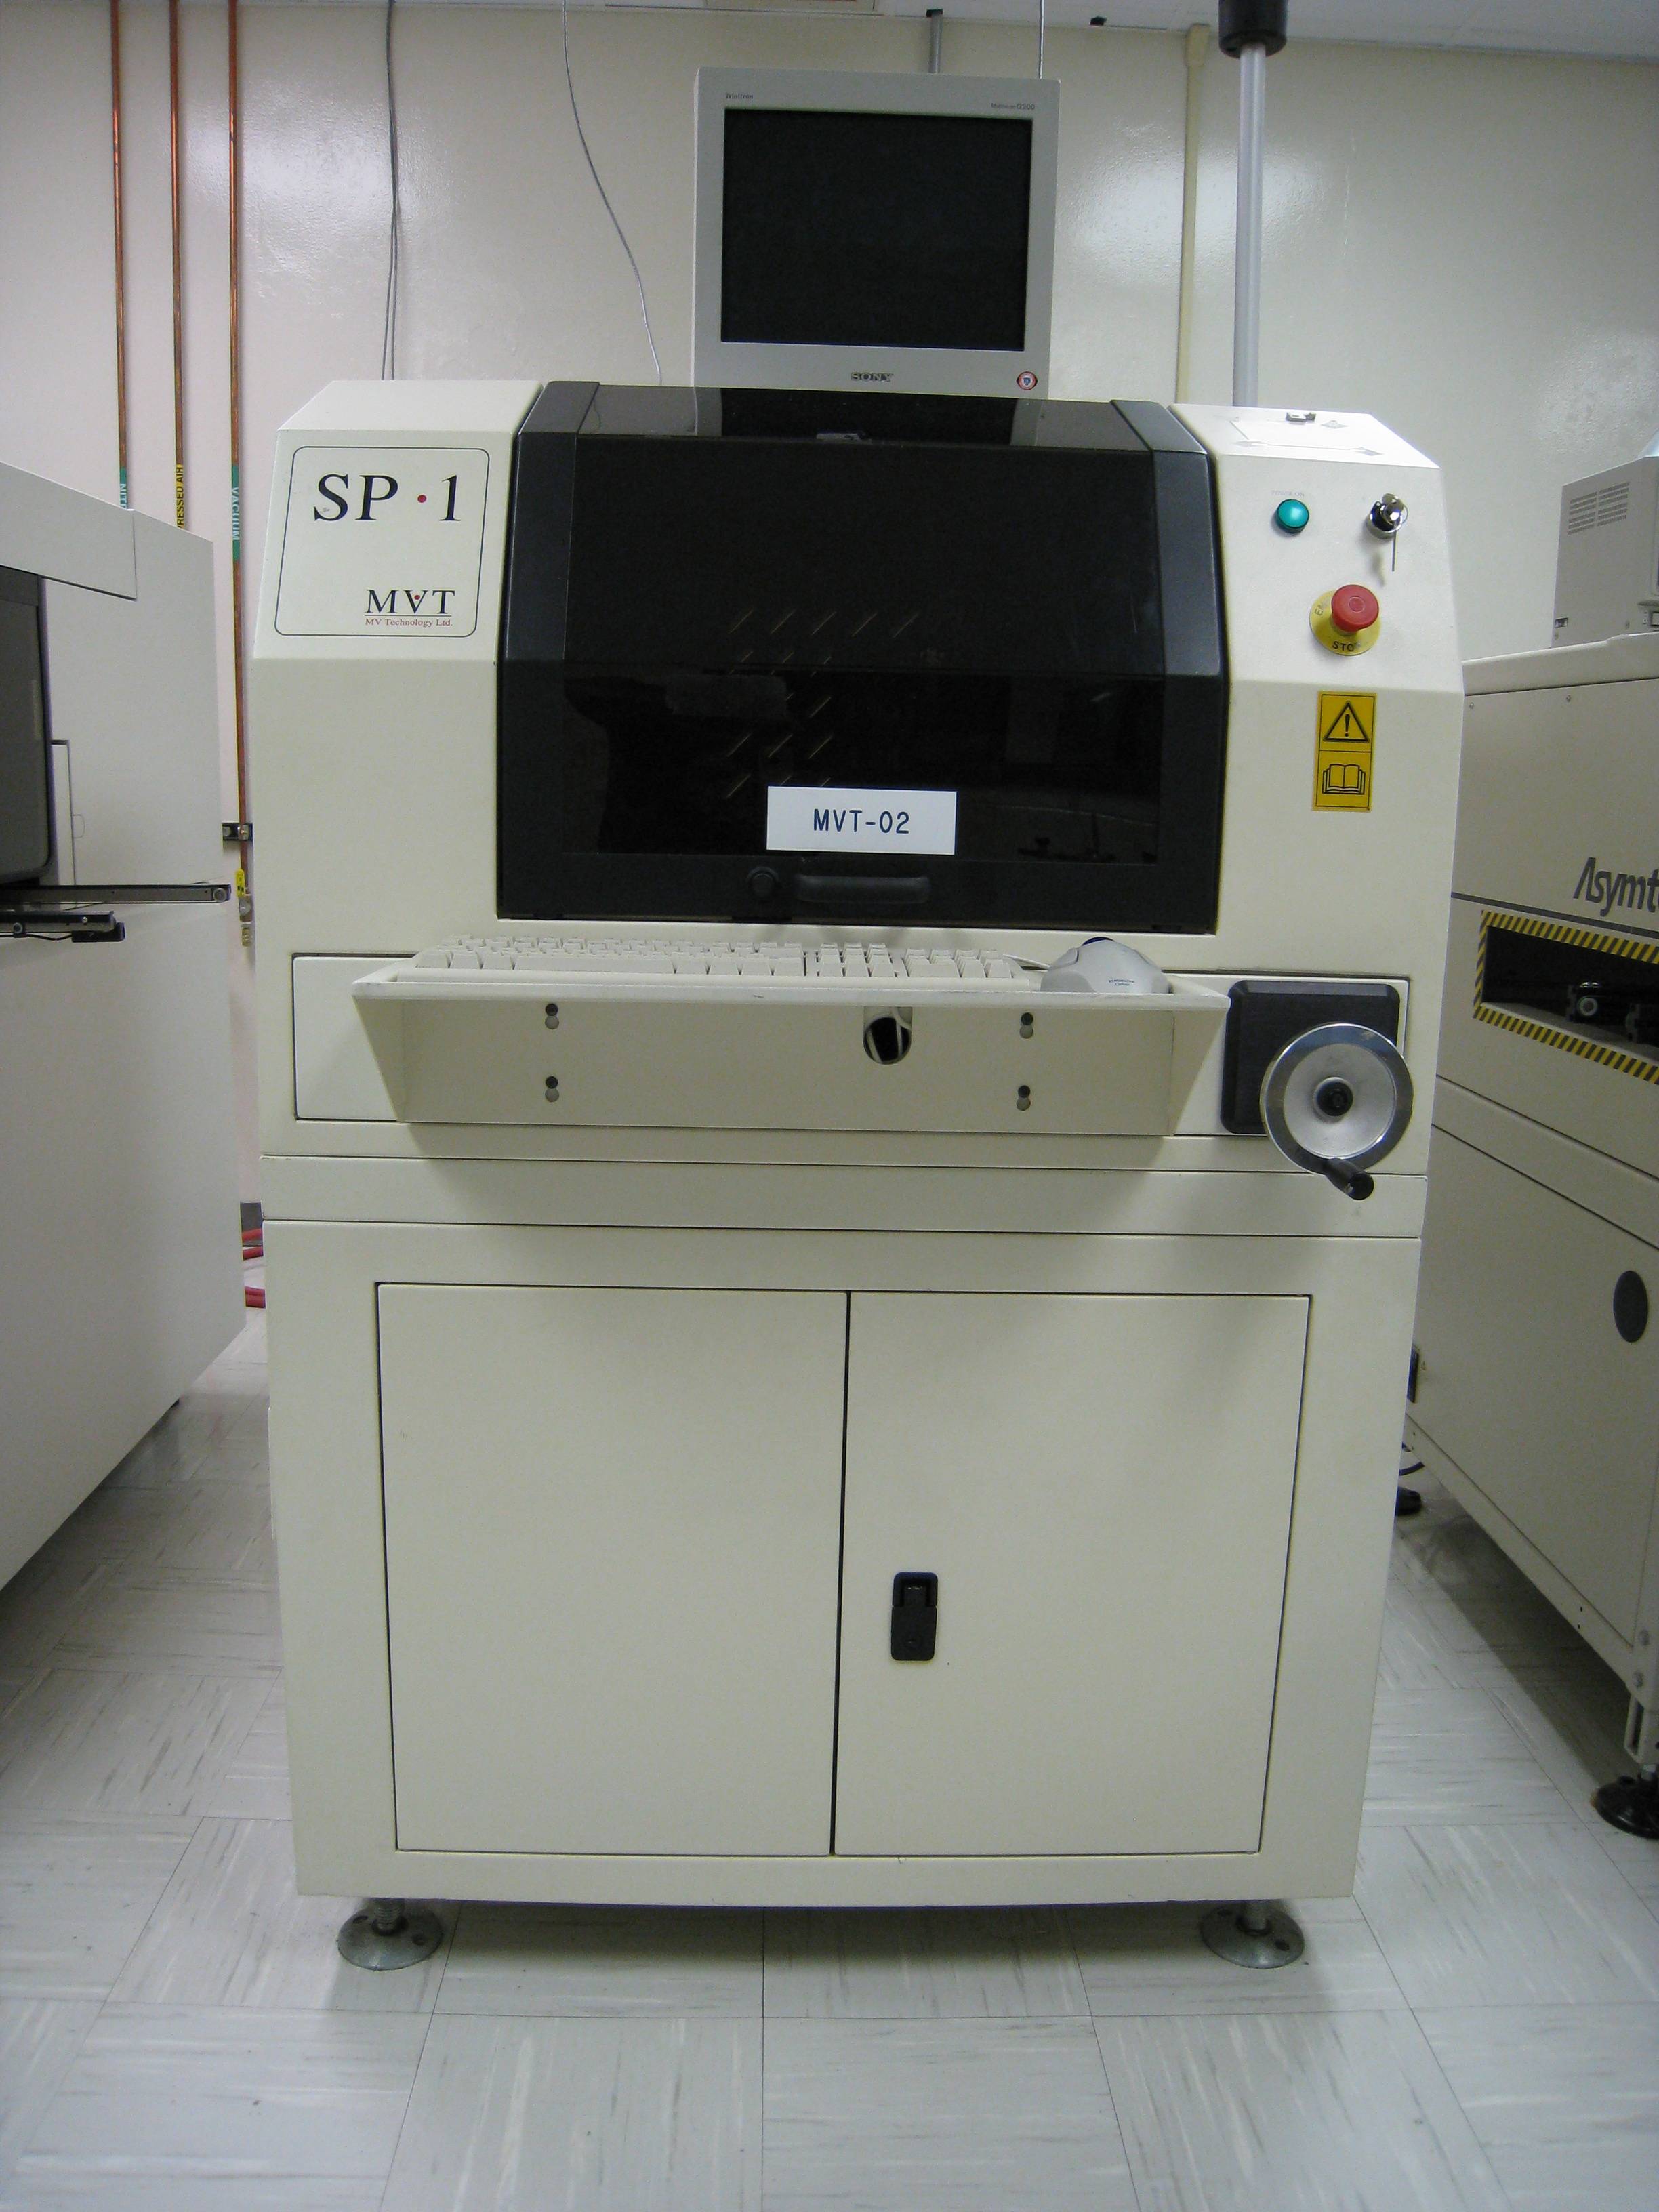
Інспекція паяльної пасти (SPI) перевіряє відкладення пасти після трафаретного друку та до встановлення компонентів. Її вимірювання можуть допомогти SMT-інженеру відрізнити локальну проблему друку від зміщення, яке впливає на значну частину панелі.
Для замовника складання дані SPI можуть показати, що саме було перевірено, які критерії застосовувалися та як поводилися з платами, щодо яких виникли сумніви. Склад цих даних потрібно узгодити з виконавцем складання; сама вимога провести інспекцію не визначає зміст звіту й не гарантує охоплення перевіркою.
Що вимірює SPI
Залежно від обладнання, програми та методу вимірювання система SPI може надавати такі характеристики відкладень:
- Площа: виміряна площа основи відкладення.
- Положення або зсув: розташування відкладення відносно запрограмованого еталонного положення.
- Висота: виміряна висота пасти над опорною площиною.
- Об’єм: оцінений об’єм відкладення, обчислений за виміряними розмірами.
Метод 2D-інспекції насамперед оцінює інформацію з плоского зображення, наприклад площу та положення відкладення. Сам по собі він не надає інформації про висоту, потрібної для оцінювання об’єму так само, як за методом 3D-вимірювання. Метод 3D додає інформацію про висоту, але отримані значення все одно залежать від того, як система вимірює, суміщає та обробляє дані відкладення.
Експериментальна стаття Solder Paste Inspection Technologies: 2D-3D Correlation, розміщена на сайті IPC, є корисним першоджерелом для розгляду цих підходів до вимірювання. Описаний у ній обмежений експеримент не є стандартом приймання продукції.
SPI характеризує нанесення пасти на етапі інспекції. Вона не визначає, який вигляд матиме готове паяне з’єднання після встановлення компонентів і оплавлення.
Сама паста також є одним із чинників процесу друку. У посібнику з вибору паяльної пасти розглянуто питання матеріалу та поводження з ним, які варто обговорити з виконавцем складання.
Перш ніж оцінювати відсоток, перевірте еталон
Відсотковий показник SPI має значення лише тоді, коли відомо, яке значення використано як базу для розрахунку. Наприклад, результат вимірювання об’єму у відсотках визначається відносно еталонного об’єму, заданого або використаного в програмі інспекції. Не припускайте, що еталон завжди розраховується за контактною площадкою, апертурою трафарету чи іншим номінальним значенням: уточніть його джерело та ревізію програми.
Гіпотетичний розрахунок: якщо запрограмований еталонний об’єм відкладення становить 0.020 mm³, а виміряний об’єм — 0.016 mm³, результат відносно цього еталона становить 80%. Цей розрахунок не визначає, чи є відкладення прийнятним. Прийнятність залежить від узгоджених критеріїв для цього місця та достовірності вимірювання.
Так само з’ясуйте, який еталон використано для результатів вимірювання площі та зсуву. Також перевірте одиниці вимірювання, чи наведено у звіті окремі відкладення або зведені дані, а також чи є значення результатом одного вимірювання або агрегованим показником.
Розділяйте три питання у звіті
Під час аналізу SPI важливо окремо розглядати прийнятність продукції, тенденції процесу та достовірність вимірювань.
| Питання | Що перевірити | Чого це саме по собі не встановлює |
|---|---|---|
| Чи є це відкладення прийнятним? | Виміряне значення порівняно з узгодженим критерієм для цього місця | Чи є процес стабільним у часі |
| Чи змінюється процес? | Закономірності в різних місцях, на різних панелях і в послідовних циклах друку | Чи відповідає кожне окреме відкладення своєму критерію |
| Чи можна довіряти вимірюванню? | Програму й еталон, суміщення, підтримку плати та інші умови, важливі для системи | Що низький показник або показник зсуву має конкретну фізичну причину |
Тенденція в процесі може проявитися ще до того, як окремий результат вийде за межі узгодженого критерію. І навпаки, видиму невідповідність слід дослідити, а не відкидати як проблему вимірювання. Якщо достовірність вимірювання викликає сумнів, ізолюйте відповідні панелі, поки команда перевіряє налаштування та показники.
Практичний приклад: дослідження панель за панеллю
Наведене нижче дослідження є гіпотетичним. Спостереження, перевірки та рішення щодо подальших дій наведено як приклади, а не як результати APTPCB чи універсальні правила приймання.
1. Почніть із панелі, що викликала підозру
Звіт SPI позначає низький об’єм кількох розташованих поруч відкладень на панелі 1. Інші відкладення на цій самій панелі такої закономірності не показують.
Перш ніж пов’язати ці показники з друком, інженер перевіряє:
- Завантажено правильну програму інспекції та її ревізію.
- Для позначених відкладень використовуються передбачені еталони та критерії приймання.
- Панель правильно суміщена для інспекції.
- Підтримка плати є належною, а панель щоразу подається однаково.
Команда ізолює панель 1 на час аналізу показників. Локальна проблема друку — одна з гіпотез; також можливі неправильний еталон, проблема суміщення або проблема вимірювання, пов’язана з підтримкою плати. Жодну з цих причин поки не підтверджено.
2. Порівняйте картину на наступній панелі
На панелі 2 спостерігається інша картина: відкладення в кількох місцях виглядають зміщеними в одному напрямку відносно запрограмованих положень.
Інженер перевіряє, чи відповідає видимий спільний зсув фактичному друку, чи він міг виникнути через суміщення панелі в установці інспекції. Проблема вирівнювання принтера — це гіпотеза, а не висновок, який можна зробити лише на підставі звіту. Панель 2 також ізолюють до завершення перевірки.
Порівняння панелей важливе: низькі показники об’єму в сусідніх місцях і видимий зсув по всій панелі — це різні спостереження, навіть якщо обидва призводять до сповіщення SPI. До них не слід автоматично застосовувати однакове коригування.
3. Перевірте друк і наступні панелі
Після того як команда дослідить відповідні налаштування та внесе будь-яке погоджене коригування, вона інспектує наступні надруковані панелі, використовуючи перевірену програму й еталони. Вона порівнює раніше позначені місця та загальну картину розташування відкладень з узгодженими критеріями.
Команда записує нові показники, перш ніж вирішити, чи усунули вжиті заходи виявлену варіацію.
4. Зафіксуйте рішення щодо подальших дій
Для кожної ізольованої панелі команда записує її ідентифікатор, виявлену проблему, виконані перевірки, застосовні критерії та санкціоноване рішення щодо подальших дій. Будь-яке видалення пасти, повторний друк, повторна інспекція чи інші дії виконуються відповідно до узгодженого процесу. У записі слід відрізняти підтверджений результат від імовірної причини.
Приклад: зв’язок показника з рішенням щодо подальших дій
Наведений нижче запис є вигаданим і показує, які дані замовник і виконавець складання можуть домовитися зберігати. Це не звіт APTPCB, не рекомендована межа й не запис про виробничий цикл.
- Виріб і панель: проєкт K, панель 1, верхня сторона.
- Програма та місце: ревізія P3, відкладення U1-12.
- Об’єм та еталон: 0.016 mm³ порівняно з 0.020 mm³, або 80%. Програма має зазначати використаний еталон.
- Початковий результат: програма в цьому прикладі видає сповіщення за значень нижче 85%; значення 80% позначене, а панель затримана.
- Перевірка та подальші дії: суміщення та програму перевірено; рішення щодо подальших дій очікується.
Поріг сповіщення 85% вигаданий для цього запису; це не межа приймання і не рекомендоване налаштування. Якщо панель очищують і повторно друкують за затвердженим процесом, збережіть початкове спрацювання та додайте результат повторної інспекції і санкціоноване рішення щодо подальших дій. Якщо панель прийнято, зазначте, хто ухвалив це рішення та за якими вимогами. Запитайте, чи охоплює програма інспекції проміжки між відкладеннями, а також самі відкладення; охоплення залежить від налаштувань.
Як SPI поєднується з подальшою інспекцією
SPI відповідає на питання про нанесення пасти до встановлення компонентів. Інші перевірки стосуються інших етапів або ризиків:
- AOI може інспектувати видимі елементи зібраного виробу на пізнішому етапі відповідно до своєї програми та охоплення.
- Рентгенівську інспекцію можна використовувати для перевірки елементів, які потребують відповідного методу огляду внутрішньої структури; придатність і охоплення слід підтвердити для конкретного виробу.
- Електричне тестування перевіряє задані електричні характеристики. Воно не замінює запису про нанесення пасти.
Ці методи доповнюють один одного, але не є взаємозамінними. Поетапне порівняння див. у матеріалах SPI та AOI під час складання друкованих плат і Відповідальність за інспекції AOI та SPI.
Дані SPI можуть допомогти визначити реакцію на зміни процесу, але не слід припускати, що система інспекції автоматично регулює принтер або що буде виявлено кожен дефект. Підтвердьте з виконавцем складання порядок інспекції та реагування.
Що слід визначити замовникам
До початку виробництва узгодьте обсяг інспекції та дані, потрібні для ухвалення рішень. Як мінімум обговоріть:
- Обсяг та охоплення: Які сторони, панелі й місця нанесення пасти інспектуються? Чи визначено критичні місця?
- Ідентифікація: Як звіт пов’язуватиме результати з виробом, панеллю, стороною та виробничим циклом?
- Програма та еталони: Яка ревізія програми та які еталонні значення застосовуються?
- Приймання: Які критерії застосовуються до кожного відповідного вимірювання та місця?
- Вибірковість: Які панелі інспектуються і коли?
- Дії щодо плат із невідповідностями: Як відповідні панелі ізолюють, перевіряють і дозволяють до подальшого використання або як інакше з ними поводяться?
- Запитуваний звіт: Чи може він містити окремі показники, відсотки та їхні еталони, позначені місця, зображення, інформацію про тенденції та записи про подальші дії? Які з цих пунктів здійсненні для цього виробу?
Підтвердьте здійсненність та охоплення з виконавцем складання, а не припускайте, що кожне запитане поле автоматично доступне. Складальне креслення може допомогти визначити критичні місця та передати вимоги до інспекції.
Щоб дізнатися більше про послугу інспекції, див. Інспекція SPI. Щоб визначити ширший план перевірки, ознайомтеся з матеріалом Тестування та якість складання друкованих плат.
Включіть запропонований обсяг SPI та вимоги до звітності до запиту на розрахунок вартості або зв’яжіться з APTPCB, щоб обговорити здійсненність.