
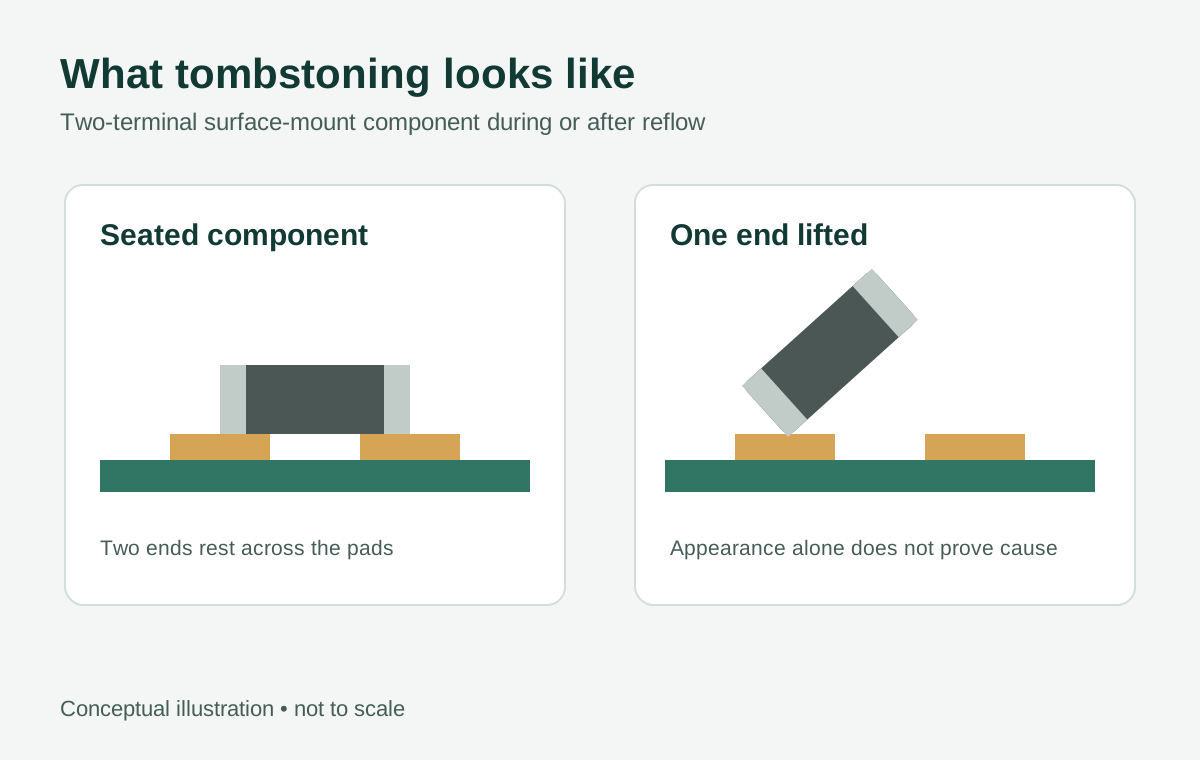
Ефект надгробка в SMT виникає, коли під час оплавлення один кінець двовивідного компонента відривається від контактного майданчика, через що деталь нахиляється або стає вертикально. Поширений механізм — нерівномірне змочування припоєм: сили на двох виводах розвиваються по-різному й піднімають компонент. На це можуть впливати відбитки пасти, встановлення, геометрія майданчиків, тепловий потік і стан поверхні, але сам піднятий компонент не вказує на причину.
Найкорисніше зберегти свідчення від нанесення пасти до оплавлення, порівняти уражені й неуражені місця та перевіряти конкуруючі пояснення, змінюючи по одному чиннику. Заміна компонента може відновити окремий виріб, але не встановлює причину дефекту й не показує, чи є ризик для наступної партії.
Що відбувається під час оплавлення?
Правильно встановлений чип-компонент перед оплавленням лежить на двох відбитках пасти. Коли припій плавиться й змочує виводи компонента та контактні майданчики плати, поверхневий натяг допомагає сформувати з'єднання. Якщо сили змочування стають достатньо незбалансованими, поки компонент ще може рухатися, один його кінець може відірватися.
Нерівномірне змочування — корисна початкова гіпотеза, але не повний діагноз. Наприклад, один майданчик може нагріватися інакше через відмінність у підключенні міді. Нерівномірний відбиток пасти або зміщення під час встановлення також можуть змінити геометрію з'єднань, що формуються. Ці умови можуть взаємодіяти: відбиток, який окремо виглядає прийнятним, усе одно може бути чутливим до поєднання компонента, компонування та процесу оплавлення.
Можливі й інші механізми, зокрема переміщення через пару або спливання компонента в розплавленому припої. Компонент також може зміститися до або після оплавлення. Почніть із визначення коли саме сталося переміщення, а не припускайте, що кожну підняту деталь той самий механізм поставив вертикально.
Збирайте свідчення в порядку процесу
Дослідження в порядку складання плати допомагає відрізнити попередню умову від наслідку оплавлення. Зберігайте ідентифікацію уражених плат і репрезентативних неуражених плат, доки команда розслідування не погодить, що можна оглянути або переробити.
1. Підтвердьте дефект і його масштаб
Для кожного ураженого місця зафіксуйте позиційне позначення, номер компонента, ревізію плати, позицію на панелі та орієнтацію. Сфотографуйте компонент і обидва майданчики до будь-якого втручання. Зазначте, чи деталь стоїть вертикально, частково піднята, зміщена або відсутня, а також чи видно припій на кожному майданчику та виводі.
Порівняйте подібні місця на тій самій платі й на інших платах партії. Якщо дефект обмежений одним позиційним позначенням, дослідження варто спрямувати на локальні умови; дефекти в різних місцях можуть вимагати ширшого перегляду процесу. Жоден із цих шаблонів сам по собі не доводить причину.
Піднятий кінець може спричинити обрив електричного кола, але візуальна знахідка й електричний результат відповідають на різні запитання. Класифікуйте виріб і визначайте його подальше використання відповідно до застосовних узгоджених вимог до продукції та контролю, а не виводьте критерій приймання лише із зовнішнього вигляду. Див. також класифікацію дефектів SMT і дефекти паяних з'єднань.
2. Перевірте відбитки пасти до встановлення компонентів
Використайте наявні записи контролю друку або збережені зображення до встановлення, щоб порівняти два відбитки в ураженому місці. Шукайте відмінності в покритті, положенні, формі та, якщо вимірювали, об'ємі чи висоті відбитка. Порівняйте ті самі майданчики на неуражених платах і перевірте зміни між позиціями панелі або з часом.
Перевіряйте зміщення відбитка відносно майданчика, а не лише наявність пасти. Якщо свідчення вказують на проблему друку, дослідіть суміщення трафарету, стан апертури та історію очищення. Також звірте ідентифікацію пасти, її обробку та записи використання з інструкціями постачальника й затвердженим процесом.
Успішний контроль друку — корисне свідчення, але він не виключає впливу друку чи його взаємодії з рештою процесу. У матеріалі RIT і SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing повідомлялося, що звичайні критерії друку були виконані, хоча дефекти все одно виникали, а в дослідженій конфігурації мала значення орієнтація. Ці спостереження не встановлюють універсального критерію друку або бажаної орієнтації.
3. Перевірте встановлення до оплавлення
За наявності перегляньте зображення контролю встановлення або записи обладнання. Порівняйте центр компонента, його поворот і перекриття обох майданчиків. Зміщення може призвести до того, що один вивід взаємодіятиме з пастою інакше за інший, навіть якщо самі відбитки виглядають подібними.
Переконайтеся, що компонент і посадкове місце відповідають затвердженій конструкції. Якщо зміщення повторюється, перевірте відповідний фідер, сопло та записи налаштування. Не вважайте положення після оплавлення доказом початкового положення під час встановлення: компонент міг переміститися під час плавлення.
4. Порівняйте обидва боки посадкового місця
Огляньте затверджене посадкове місце разом із міддю, підключеною до кожного майданчика. Відмінності у формі майданчиків, сусідній міді, з'єднанні з площинами, доріжках або перехідних отворах можуть змінювати розподіл припою чи локальний тепловий потік. Перш ніж приписувати проблему компонуванню, звірте фактичну плату з конструкторською та виробничою документацією.
Не припускайте, що візуально однакові майданчики розв'яжуть проблему. Мідь під майданчиками чи навколо них, маска паяння та вивід компонента все одно можуть спричиняти різну поведінку двох боків. Будь-яка зміна посадкового місця або міді потребує електричного, теплового та монтажного аналізу.
5. Виміряйте тепловий процес у потрібному місці
Перегляньте фактичне налаштування оплавлення та виміряний температурний профіль плати, а не лише рецепт печі. Якщо це практично, встановіть належним чином закріплені датчики температури біля ураженого місця й порівняйте два боки, пам'ятаючи, що розташування та кріплення датчика можуть вплинути на показання. Вимірювання біля майданчика свідчать про локальне нагрівання, але не є прямим виміром моменту змочування конкретного паяного з'єднання.
Врахуйте завантаження плати, орієнтацію, умови конвеєра та близьку теплову масу. Оцініть виміряні швидкість нагрівання, пік, час вище температури ліквідусу припою та характер охолодження відповідно до вимог до пасти, компонента й плати. Єдиного профілю, правильного для кожного виробу, не існує.
6. Перевірте матеріали й альтернативні причини
Перегляньте тип фінішного покриття плати та історію зберігання, стан компонента, обробку пасти, час її перебування на повітрі, а також ознаки забруднення чи пошкодження. За наявності простежуваності порівняйте партії матеріалів з уражених і неуражених виробів. Погане змочування може бути важливим чинником, але сам вигляд не встановлює, яка саме поверхня чи матеріал його спричинили.
Також перевірте операції обробки та події процесу, які могли змістити компонент до або після оплавлення. Якщо наявних свідчень недостатньо, зафіксуйте це обмеження й спроєктуйте перевірку, що розрізнить основні пояснення.
Матриця діагностики: свідчення — це не вирок
| Спостереження | Можливі пояснення | Корисна наступна перевірка |
|---|---|---|
| Паста на одному майданчику здається більшою або зміщеною | Проблема перенесення пасти чи суміщення; геометрія майданчика також може створювати враження різних нормальних відбитків | Порівняйте дані контролю до встановлення в тому самому місці на різних платах. Перед зміною конструкції перевірте суміщення трафарету й стан апертури. |
| До оплавлення компонент зміщений | Налаштування встановлення або подавання компонента; нерівномірна паста також може вплинути на його посадку | Порівняйте зображення встановлення зі знімками друку. Перевірте повторюваність зміщення та відповідні записи встановлення. |
| Майданчики або навколишня мідь різняться | Можлива асиметрія локального теплового потоку чи розподілу припою; натомість дефект може повторювати шаблон друку або встановлення | Порівняйте затверджене компонування, фактичні особливості плати й відповідні неуражені місця. За можливості виміряйте локальний нагрів. |
| Дефекти пов'язані з орієнтацією | Виріб може реагувати на напрям нагрівання або іншу умову, залежну від орієнтації; орієнтація може також збігатися з певним посадковим місцем або позицією на панелі | Порівняйте аналогічні місця та виміряні профілі. Якщо це безпечно й дозволено, проведіть контрольне випробування орієнтації, не змінюючи водночас компонент або посадкове місце. |
| З одного боку видно слабше змочування або підозрілий стан поверхні | Можуть впливати забруднення, покриття чи стан компонента; подібний вигляд можуть спричинити недостатнє локальне нагрівання або взаємодії процесу | Перегляньте простежуваність і записи обробки; порівняйте партії матеріалів і вимірювання нагрівання. Перш ніж покладати відповідальність, застосуйте погоджені методи огляду чи аналізу. |
| Встановлення й відбитки виглядають узгоджено, але переміщення помічено під час або після оплавлення | Диференційне змочування все ще можливе; також можуть бути причетні пара, спливання або обробка | Визначте найраніший момент спостереження переміщення й порівняйте записи оплавлення та обробки. Зберіть додаткові свідчення процесу, перш ніж обирати коригувальну дію. |
Матриця — лише початкова точка. Кілька спостережень можуть бути правильними водночас, а одного зображення після оплавлення може бути недостатньо, щоб розрізнити пояснення.
Перевіряйте зміну так, щоб не втратити причину
Корисне випробування починається з письмової гіпотези та передбачення. Наприклад, якщо провідна гіпотеза полягає в тому, що повторюване зміщення під час встановлення сприяє підніманню, порівняйте плати, виготовлені з поточним налаштуванням встановлення, і плати з виправленим налаштуванням, зберігаючи інші суттєві умови якомога незмінними.
Визначте, які місця перевірятимуться, які дані процесу збережуться та як порівнюватимуться результати. Якщо можливо, включіть неуражені місця. Невелике випробування може спрямувати дослідження, але не обов'язково встановить довгострокову спроможність процесу. Зафіксуйте умови й обмеження випробування, а не оголошуйте одну чисту плату доведеним виправленням.
Гіпотетичний приклад: Команда монтажу помічає підняті конденсатори в одному посадковому місці. Зображення до встановлення показують подібні відбитки на обох майданчиках, але на зображеннях встановлення видно повторюване зміщення. Спершу команда перевіряє й коригує налаштування встановлення, а потім виготовляє порівняльну партію за інших контрольованих умов. Якщо зміщення зникає, а піднімання триває, гіпотеза про встановлення стає менш імовірною; слід повернутися до свідчень щодо компонування, теплового режиму й матеріалів, а не продовжувати навмання коригувати встановлення.
«Одна змінна за раз» — це дисципліна для інтерпретованих початкових випробувань, а не твердження, що змінні діють незалежно. Якщо окремо контрольовані зміни не пояснюють дефект, може знадобитися ширший запланований експеримент для вивчення взаємодій. Зафіксуйте будь-які неминучі відмінності між запусками.
Випробування з орієнтацією потребують особливої обережності. Повертайте компонент лише тоді, коли це дозволяють його електрична функція, конструкція, посадкове місце та вимоги до виробу. Поворот плати в печі може змінити не одну умову впливу, тому задокументуйте зміни й порівняйте відповідні вимірювання. Жоден із варіантів повороту не є типовим засобом виправлення.
Перетворіть висновок на рішення щодо виробництва
Різні причини потребують різних дій:
- Свідчення проблеми друку: Перевірте суміщення трафарету, стан апертури, обробку пасти та метод контролю. Якщо пропонується змінити апертуру, оцініть вплив на сусідні з'єднання й отримайте необхідне погодження.
- Свідчення проблеми встановлення: Виправте виявлену проблему налаштування та перевірте встановлення до оплавлення. Переконайтеся, що коригувальна дія стосується ураженого компонента й місць.
- Свідчення проблеми компонування: Разом із відповідальним за конструкцію перегляньте баланс майданчиків і міді. Ревізія плати може вимагати електричної та виробничої перевірки, а також монтажного випробування.
- Свідчення проблеми теплового режиму: Коригуйте процес лише в межах застосовних вимог до матеріалів і компонентів, а потім виміряйте отриманий профіль на відповідному виробі.
- Свідчення проблеми матеріалу чи поверхні: За потреби відокремте підозрілий матеріал, збережіть простежуваність і погодьте розслідування з відповідальним постачальником. Не припускайте, що самої зміни покриття буде достатньо.
Переробку слід виконувати згідно з узгодженими вимогами до виробу й матеріалів. Задокументуйте видалені або замінені деталі, огляньте місце на пошкодження та перевірте відновлений виріб за відповідними критеріями. Якщо причина лишається невідомою, відокремте рішення щодо локалізації проблеми від твердження, що процес виправлено.
Вибір пасти також є частиною процесу, а не заміною діагностики. Матеріал про вибір паяльної пасти допоможе сформулювати запитання щодо матеріалів; обрану пасту все одно потрібно оцінити з реальною платою, компонентом, нанесенням і умовами оплавлення.
Що додати до запиту щодо монтажу
Щоб предметно обговорити питання з APTPCB, надайте ревізію плати й файли для монтажу, номери компонентів і позиційні позначення уражених деталей, а також фотографії чи записи контролю з чітким зазначенням етапу процесу. Додайте застосовні вимоги до контролю та приймання, наявні дані простежуваності матеріалів і партій, а також вимірювання оплавлення, якщо складання вже проводили.
Зазначте, чи потрібно дослідити наявний дефект, переглянути запропоновану конструкцію або обговорити нове складання. Вкажіть обмеження щодо змін посадкового місця, повороту компонента, переробки та кількості пробних виробів. Якщо є свідчення до оплавлення, не замінюйте їх фотографією плати після оплавлення.
Почати запит на складання можна через сторінку запиту ціни або скористатися сторінкою контактів, щоб обговорити наявні дані.
Загальнодоступні технічні джерела
- RIT і SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing — дослідження конкретного випадку, пов'язане з нанесенням пасти, орієнтацією та дефектами.
- Indium, The Printed Circuit Assembler’s Guide to Solder Defects — додатковий огляд дефектів паяння та нерівномірного змочування.
- Metallic Resources, Tombstoning Explained — розгляд механізмів ефекту надгробка, включно з альтернативами нерівномірному змочуванню.