
Холодне паяне з'єднання (холодна пайка) — це з'єднання, у якому припій не розплавився повністю, не забезпечив належного розтікання та не змочив одночасно контактну площадку і вивід компонента. Зазвичай воно має тьмяну, зернисту або грудкувату поверхню, деформований меніск (fillet) або видиму щілину по краю. Такий контакт часто проходить первинний електричний контроль, проте швидко відмовляє в процесі експлуатації під впливом нагрівання чи вібрації. Поряд із перемичками припою (мостиками), кульками припою, тріщинами та відсутністю змочування, холодна пайка є головною причиною відмов під час монтажу.
Аналіз дефектів побудовано за принципом від симптому до першопричини: візуальні ознаки, типові джерела появи під час пайки оплавленням, хвильової чи ручної пайки, методи виявлення та критерії приймання згідно зі стандартом IPC-A-610. Розглянуто виключно паяні з'єднання. Опис дефектів незмонтованих плат та загальний аналіз надійності наведено у посібнику з типових дефектів PCB.
Основні висновки
- Більшість дефектів паяних з'єднань виникають через неправильний об'єм пасти, погане змочування, порушення температурного режиму або механічні напруження. Усувайте першопричину, а не лише дефект на з'єднанні.
- Холодні та порушені з'єднання спричинені недостатнім нагрівом або зміщенням компонентів під час кристалізації припою. Сухі або незмочені з'єднання утворюються через забруднені чи окислені поверхні.
- Перемички та кульки припою зазвичай пов'язані з дефектами трафаретного друку пасти чи термопрофілю під час пайки оплавленням, або ж із флюсуванням, попереднім підігрівом чи топологією плати під час хвильової пайки.
- Тріщини в з'єднаннях часто з'являються вже після монтажу внаслідок термоциклування, вигину плати або вібрації. Вони можуть залишатися непомітними аж до повної відмови виробу.
- AOI виявляє більшість візуальних дефектів, X-ray необхідний для контролю прихованих паяних з'єднань під BGA та QFN, а електричний контроль фіксує лише обриви та короткі замикання, пропускаючи граничні з'єднання.
- Критерії прийнятності залежать від класу та редакції стандарту IPC-A-610, зазначених у вашій конструкторській документації. Доопрацьовуйте виключно дефекти, а не допустимі стани.
Таблиця діагностики дефектів паяних з'єднань
Використовуйте цю таблицю як перший крок діагностики. Знайдіть візуальний прояв дефекту, зіставте його з імовірною першопричиною та виберіть метод контролю для підтвердження.
| Дефект | Зовнішній вигляд | Найбільш імовірна першопричина | Метод виявлення | Типове рішення за IPC-A-610 (Class 2 та 3) |
|---|---|---|---|---|
| Холодна пайка | Тьмяна, зерниста або нерівна поверхня; погано сформований меніск; припій лежить на контакті без розтікання | Недостатній нагрів (низька пікова температура, короткий час вище ліквідусу, велика теплоємність вузла, слабкий паяльник); забруднена поверхня | Візуальний контроль, AOI; може проходити електричний тест у разі нестабільного контакту | Дефект, якщо порушено вимоги до змочування або меніска; доопрацювання (rework) |
| Порушене з'єднання (disturbed joint) | Зморшкувата, тріснута поверхня або лінії механічного напруження | Рух з'єднання під час кристалізації припою (вібрація конвеєра, маніпуляції з платою, рух при ручній пайці) | Візуальний контроль, AOI | Дефект; повторне оплавлення або доопрацювання |
| Перемичка припою | Припій з'єднує два провідники, які мають бути ізольовані | Надлишок пасти, зміщення друку, розмазування пасти по трафарету (stencil smear), малий крок виводів, слабкий попередній нагрів або неякісний флюс при хвильовій пайці | SPI (до оплавлення), AOI, X-ray для BGA, електричний тест | Дефект для всіх класів; усунути |
| Кульки припою / намистини (solder balls / beading) | Дрібні сфери біля з'єднання або поруч із chip-компонентами | Газовиділення з пасти, волога, потрапляння пасти на паяльну маску, занадто велика апертура трафарету, занадто швидке нагрівання | AOI, візуальний контроль; X-ray під корпусами | Допустимо, лише якщо частки надійно зафіксовані (інкапсульовані) і не зменшують мінімальний електричний зазор; в інших випадках — дефект |
| Недостатньо припою | Занадто малий меніск; контактний майданчик або вивід покриті не повністю | Малий об'єм пасти, забита апертура трафарету, затікання припою у перехідні отвори | SPI, AOI | Дефект, якщо розмір меніска менший за мінімум для відповідного класу; додати припій |
| Незмочування (non-wetting) | Припій збирається в краплі та не утворює з'єднання з майданчиком чи виводом; оголений базовий метал | Окислений або забруднений майданчик/вивід, деградація фінішного покриття, невідповідний флюс | Візуальний контроль, AOI, вхідний контроль паяності компонентів | Дефект; підготувати поверхню, потім запаяти повторно |
| Роззмочування (dewetting) | Припій спочатку змочив поверхню, а потім стягнувся, залишивши тонку плівку та нерівні напливи | Забруднена поверхня або неякісне фінішне покриття під припоєм | Візуальний контроль під збільшенням | Придатність залежить від площі та розташування; зазвичай дефект |
| Тріщина або злам паяного з'єднання | Волосна тріщина навколо виводу або поперек меніска | Втома від термоциклювання, вигин плати, вібрація, крихкі інтерметаліди | Оптичний контроль під збільшенням, шліфи (cross-section), X-ray (в окремих випадках), навантажувальний електричний тест | Дефект; доопрацювати та встановити причину руйнування |
| Head-in-pillow (BGA) | Кулька BGA лежить на пасті, але не сплавилася з нею | Деформація (warpage) корпусу чи плати, окислення кульок, недостатньо пасти, збій термопрофілю | X-ray (похилий або 3D), шліфи (cross-section) | Дефект |
| Порожнечі (voids) | Газові пори всередині паяного з'єднання | Хімічний склад пасти, термопрофіль, via-in-pad, великі теплові майданчики | X-ray | Оцінюється за межами допусків відповідного класу IPC та вимогами замовника |
| Ефект надгробка (tombstoning) | Chip-компонент стоїть вертикально на одному з виводів | Нерівномірний нагрів або різна кількість пасти на протилежних контактних майданчиках | AOI | Дефект |
Сприймайте колонку з рішеннями як базовий орієнтир, а не заміну стандарту. Критерії IPC-A-610 змінюються залежно від редакції, типу компонента, геометрії виводів і класу виробу. Специфікація чи контракт на складання повинні чітко визначати застосовну редакцію та клас стандарту.
Що таке холодна пайка та як її виявити?
Холодна пайка виникає тоді, коли припій не прогрівається до повністю рідкого стану на час, достатній для змочування обох поверхонь, або коли з'єднання зміщується під час охолодження. Під час пайки оплавленням це зазвичай означає, що плата чи масивний компонент провели недостатньо часу вище температури плавлення сплаву. При ручній пайці причиною зазвичай є замале або недостатньо нагріте жало паяльника, або ж нанесення розплавленого припою жалом замість одночасного прогріву контактної площадки та виводу.
Ознаки холодної пайки:
- Тьмяна, матова або зерниста поверхня. Безсвинцеві з'єднання менш блискучі, ніж олов'яно-свинцеві, тому оцінюйте текстуру та форму, а не лише глянець.
- Опукла крапля замість плавної ввігнутої галтелі.
- Видима лінія розділу або зазор на межі припою з виводом чи контактною площадкою.
- Періодичні збої в роботі, що проявляються зі зміною температури або при механічному натисканні на плату.
У практиці ремонту та британській термінології холодні пайки часто називають «сухими» (dry joints). При контролі монтажу PCBA сухий контакт найчастіше відповідає дефекту незмочування: припій є, але надійного металургійного зв'язку не утворилося.
Для запобігання дефекту профілюйте піч на зібраній платі з термопарами на найбільш масивних компонентах, витримуйте час над ліквідусом у межах технологічного вікна паяльної пасти, а при ручній пайці підбирайте геометрію жала та температуру відповідно до теплоємності вузла. Технологічні параметри описані в матеріалах про основи профілю оплавлення та правила ручної пайки.
Перемички припою: причини при пайці оплавленням та хвильовій пайці
Перемичка припою — це коротке замикання, утворене надлишком припою. Це завжди дефект. Причини її виникнення залежать від технологічного процесу.
При пайці оплавленням перемички зазвичай виникають на етапі нанесення пасти:
- Завеликий об'єм пасти через завищені апертури або надто товстий трафарет
- Розмазування пасти під трафаретом або зміщення під час друку
- Осідання (slump) пасти через занадто повільний або нерівномірний попередній нагрів
- Площадки fine-pitch компонентів із занадто вузькою перемичкою паяльної маски між ними
SPI виявляє більшість цих проблем ще до встановлення компонентів. Зменшення розміру апертур трафарету та надійні перемички паяльної маски між площадками fine-pitch усувають цей дефект. Див. правила проєктування трафаретів для fine-pitch.
При хвильовій і селективній пайці перемички виникають через:
- Недостатній попередній нагрів або надто низьку активність флюсу
- Орієнтацію плати, за якої припій затягується між сусідніми виводами
- Занадто довгі виводи або надто малу відстань між ними
- Відсутність розвантажувальних площадок (solder thieves) на вихідному краї ряду контактів роз'єму
Кульки припою та бідинг (solder beading)
Кульки припою (solder balls) — це дрібні сферичні частки припою, що відокремлюються від основного паяного з'єднання. Бідинг (solder beading) — це більша кулька припою, яка утворюється біля чип-компонента, зазвичай безпосередньо під його корпусом або поруч із ним.
Типові причини:
- Волога в пасті або платах, яка інтенсивно випаровується під час оплавлення
- Занадто висока швидкість нагрівання (ramp rate), що викликає бурхливе википання розчинників флюсу
- Нанесення паяльної пасти на паяльну маску або її налипання через забруднення нижнього боку трафарету (stencil)
- Завеликі апертури трафарету під чип-компоненти, через що паста видавлюється під корпус компонента під час монтажу
Кульки припою становлять ризик, оскільки незакріплені частки можуть зміщуватися під час експлуатації та спричиняти короткі замикання. За чинними нормами IPC-A-610 наявність кульки припою зазвичай вважається допустимою лише тоді, коли вона надійно зафіксована або інкапсульована (наприклад, утримується залишками no-clean флюсу чи захисним конформним покриттям) і не зменшує діелектричний проміжок нижче мінімально допустимого електричного зазору. Незакріплені кульки підлягають обов'язковому видаленню. Систематична поява кульок припою вказує на нестабільність процесу, яку необхідно усувати навіть за формальної допустимості окремих дефектів на платі.
Тріщини та розриви паяних з'єднань
Тріщина в паяному з'єднанні проходить крізь галтель або навколо неї. На відміну від більшості інших дефектів, вона часто виникає вже після відвантаження готового виробу під час експлуатації.
Типові причини:
- Термоциклування. Різниця коефіцієнтів теплового розширення між компонентом, припоєм і друкованою платою викликає втому з'єднання протягом багатьох циклів. Найуразливіші зони — великі керамічні компоненти та BGA на товстих платах.
- Механічні напруження. Вигин плати під час депанелізації, фіксації в оснастці ICT, монтажу гвинтами або підключення роз'ємів призводить до розтріскування паяних з'єднань і керамічних конденсаторів.
- Вібрація. Важкі компоненти без додаткової механічної фіксації спричиняють втомне руйнування власних виводів і пайки.
- Крихкі інтерметаліди. Занадто тривалий вплив високої температури або невдале поєднання фінішного покриття та припою послаблюють зону з'єднання.
Тріщини важко виявити за допомогою AOI. Їх фіксують оптичним контролем під великим збільшенням, контролем X-ray під кутом та мікрошліфами, а на етапі кваліфікації — випробуваннями на термоциклування або вібростійкість. Запобігання цьому дефекту досягається переважно на етапі проєктування: передбачайте механічну підтримку для масивних деталей, виносьте чутливі до деформацій компоненти далі від перфорацій і кріпильних отворів, а також контролюйте вигин плати в оснастці. Методику перевірки описано в посібнику з тестування термоциклуванням.
Сухі з'єднання, недостатній об'єм припою та незмочування
Ці три дефекти пов'язані між собою, проте мають різну природу:
- Недостатній об'єм припою (insufficient solder) означає, що кількості припою замало для формування належного галтеля. Зазвичай це спричинено занизьким об'ємом нанесеної паяльної пасти або витіканням припою у відкритий via-in-pad.
- Незмочування (non-wetting) фіксують тоді, коли припій взагалі не утворює зв'язку з поверхнею: базовий метал залишається видимим, а припій згортається в краплі. Причина криється в стані поверхні — це окиснення, забруднення або деградація чи низька якість фінішного покриття.
- Розмочування (dewetting) виникає, коли припій спочатку змочує поверхню, але потім стягується назад, залишаючи тонку плівку з горбками. Це явище також свідчить про проблеми з металізацією чи чистотою поверхні.
Якщо незмочування виникає масово на контактах одного компонента або всієї партії плат, перед зміною параметрів термопрофілю перевірте умови зберігання деталей, їхню паяність і стан фінішного покриття друкованої плати. Виявляти проблеми з паяністю компонентів і ламінату PCB слід ще на етапі вхідного контролю якості.
Які дефекти виявляє кожен метод контролю?
Жоден окремий метод контролю не здатен виявити всі дефекти паяних з'єднань. Практична стратегія вимагає поєднання кількох рівнів перевірки:
| Метод | Ефективно виявляє | Пропускає або виявляє з труднощами |
|---|---|---|
| SPI (контроль нанесення паяльної пасти) | Нестачу, надлишок або зміщення пасти до оплавлення (першопричина перемичок і розривів) | Будь-які дефекти, що виникають під час встановлення компонентів або пайки оплавленням |
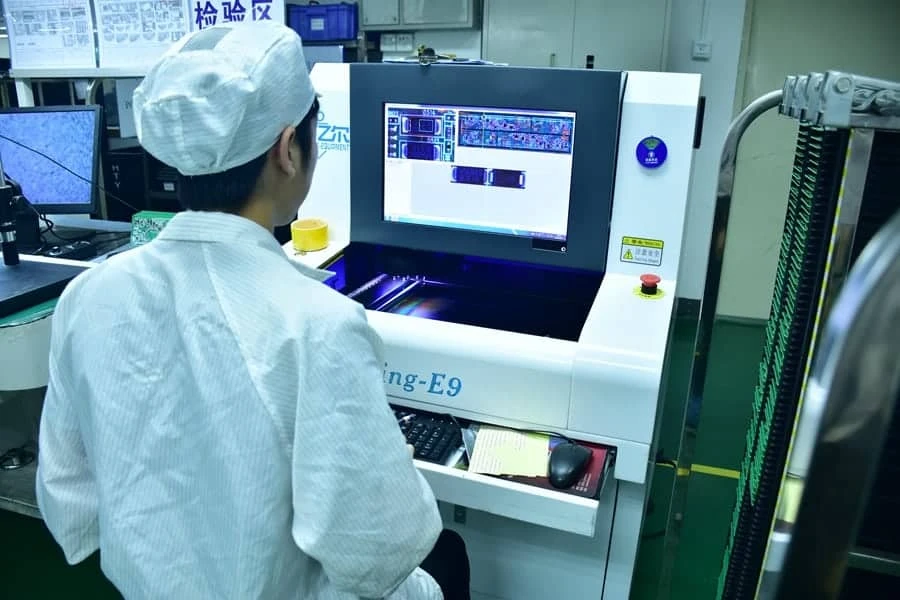
| AOI (автоматична оптична інспекція) | Перемички, відсутні або зміщені компоненти, надгробні камені (tombstoning), видимі дефекти галтелей, порушення полярності | З'єднання під корпусами BGA, QFN та екранами; мікротріщини |
| X-ray (AXI, рентген-контроль) | Пустоти (voids), перемички й обриви під BGA та іншими компонентами з контактними площадками під корпусом, дефект head-in-pillow під час контролю під кутом | Деякі тріщини; якість змочування на видимих з'єднаннях |
| Електричний контроль (flying probe, ICT) | Обриви, короткі замикання, неправильні номінали компонентів | Потенційно ненадійні або нестабільні з'єднання, які все ще проводять струм |
| Функціональний контроль (FCT) | Несправності, що безпосередньо впливають на працездатність схеми | Приховані дефекти, які спричиняють відмову вже під час експлуатації |
| Мікрошліфи (Cross-section) | Ступінь змочування, інтерметалічний шар, тріщини, пустоти в будь-якій ділянці з'єднання | Руйнівний метод; підходить лише для верифікації технологічних процесів та аналізу причин відмов |
Принципи об'єднання цих методів у єдиний процес наведено в посібнику зі стратегії тестування PCBA. Критерії приймання прихованих паяних з'єднань описано в статті про рентген-контроль BGA: пустоти та дефект head-in-pillow.
Доопрацювання чи списання: IPC-A-610 Class 2 проти Class 3
Стандарт IPC-A-610 класифікує кожен стан з'єднання як цільовий (target), прийнятний (acceptable), індикатор процесу (process indicator) або дефект (defect), причому критерії стають значно жорсткішими від Class 1 до Class 3. Кілька практичних правил:
- Доопрацьовуйте лише дефекти. Повторний прогрів прийнятного з'єднання створює надлишкове теплове навантаження і може пошкодити контактні площадки, компоненти та саму плату.
- Відстежуйте індикатори процесу. Вони не вважаються дефектами, проте зростання їхньої кількості свідчить про дрейф технологічного процесу.
- Class 3 встановлює жорсткіші вимоги до галтелей і змочування та зазвичай вимагає глибшого контролю, наприклад, X-ray інспекції для всіх корпусів BGA.
- Обмежуйте кількість циклів доопрацювання (rework). Кожен термічний цикл спричиняє деградацію площадок і компонентів. Встановіть граничну кількість спроб перепаювання для однієї точки.
- Перемички припою та незмочування є дефектами в будь-якому класі.
Класифікацію та умови описано в огляді критеріїв приймання IPC-A-610, а практичні відмінності між ними розглянуто в посібнику з монтажу за IPC Class 2 та Class 3.
Контроль техпроцесу: що вимагати від монтажного виробництва
Під час розміщення замовлення уточніть, як саме виробник усуває першопричини виникнення дефектів:
- Правила проєктування трафаретів (stencil) для fine-pitch компонентів і чип-елементів, а також періодичність очищення трафарету
- 100% SPI із встановленими допустимими межами об'єму, площі та висоти нанесення пасти
- Термопрофілі пайки оплавленням (reflow), виміряні безпосередньо на змонтованій платі, зі збереженням протоколів за кожним виробом
- Контроль AOI для кожної плати та X-ray інспекція для BGA, QFN та інших компонентів із прихованими виводами
- Правила поводження з компонентами, чутливими до вологи, та їх сушіння відповідно до J-STD-033
- Вхідний контроль паяльності сумнівних компонентів або друкованих плат із тривалим терміном зберігання
- Регламент доопрацювання (rework) з обмеженням кількості циклів повторного нагріву та фіксацією записів за серійними номерами чи партіями
- Надання замовнику статистики дефектів (діаграма Парето за типами браку) на етапах NPI та масштабування виробництва
- Клас і редакція стандарту IPC-A-610, що застосовуються для приймального контролю якості
Контроль якості паяних з'єднань в APTPCB
Технологічний процес SMT-монтажу з контролем AOI та X-ray на виробничих лініях APTPCB передбачає 100% 3D SPI та AOI, 10-зонну пайку оплавленням у середовищі азоту та 3D X-ray інспекцію прихованих з'єднань на основі аналізу ризиків. За потреби застосовуються тестування летучим щупом (flying probe), ICT та функціональний контроль. Критерії приймання відповідають стандартам IPC-A-610 та J-STD-001 згідно з класом, вказаним у конструкторській документації. На етапі NPI інженерна група перевіряє посадкові місця (footprints), апертури трафарету (stencil) і профіль оплавлення плати, коригуючи параметри за результатами контролю перед запуском у серію. Окремі операції X-ray контролю та AOI контролю забезпечують детальну перевірку прихованих з'єднань і візуальних параметрів монтажу.
Застосовні стандарти та технічні регламенти:
- IPC-A-610: критерії прийнятності електронних вузлів
- J-STD-001: вимоги до паяних електричних і електронних складальних вузлів
- IPC-7711/7721: доопрацювання, модифікація та ремонт електронних вузлів
- J-STD-002 та J-STD-003: випробування на здатність до пайки виводів компонентів і друкованих плат
- J-STD-033: поводження з компонентами, чутливими до вологи
Часті запитання
Чим спричинена поява холодної пайки?
Холодна пайка виникає внаслідок недостатнього нагріву або зміщення виводів під час застигання припою. Під час пайки оплавленням це зазвичай вказує на занадто короткий час перебування вище точки плавлення припою для цієї ділянки. При ручній пайці це означає, що контактний майданчик і вивід нагрівалися нерівномірно, або потужності паяльника забракло для належного прогріву з'єднання.
Як виправити дефект холодної пайки?
Очистіть з'єднання, нанесіть свіжий флюс і прогрійте майданчик разом із виводом до повного розтікання припою та формування гладкого увігнутого меніска, додавши трохи свіжого припою за потреби. У серійному SMT-виробництві доопрацювання виконують за суворим регламентом, паралельно усуваючи причину збою в технологічному процесі для запобігання повторним дефектам.
Як виглядає неякісне паяне з'єднання?
Неякісні паяні з'єднання можуть бути матовими, зернистими, грудкуватими або кулястими, мати тріщини, неповне покриття майданчика чи перемички на сусідні виводи. Безсвинцеві з'єднання самі по собі менш блискучі, ніж олов'яно-свинцеві, тому геометрія галтелі та якість змочування мають більше значення, ніж ступінь глянцю.
Чим відрізняється холодна пайка від «сухої»?
Ці терміни часто перетинаються. Холодна пайка (cold joint) утворюється через брак тепла для нормального розтікання припою. Термін «суха пайка» (dry joint) під час ремонту часто вживають як синонім, але під час інспекції він ближчий до поняття незмочування (non-wetting), коли припій лягає на поверхню, але не утворює інтерметалідного зв'язку через оксидну плівку або забруднення.
Чи допускаються кульки припою за стандартом IPC-A-610?
Зазвичай лише тоді, коли вони надійно зафіксовані (внесені у флюс чи полімеризовані) та не зменшують відстань між провідниками нижче мінімального електричного зазору. Вільні кульки припою, які можуть переміщатися платою, вважаються безумовним браком. Звіряйтеся з критеріями конкретного класу та редакції IPC-A-610, зазначеної в складальному кресленні.
Чи виявляє рентгенівський контроль (X-ray) тріщини у паяних з'єднаннях?
Лише частину з них. X-ray якісно фіксує порожнечі (voids), перемички та обриви під корпусами BGA, а похилий або 3D X-ray дозволяє виявити окремі тріщини та дефекти типу «голова на подушці» (head-in-pillow). Мікротріщини від втоми металу часто вдається підтвердити лише через шліф (cross-section) або функціональне тестування під час термоциклування чи вібраційних навантажень.
Усунення причин дефектів паяння
Кожен дефект паяного з'єднання має конкретну причину: об'єм пасти, змочування, нагрів, зміщення або механічне напруження. Використовуйте таблицю діагностики для ідентифікації дефекту, підтверджуйте його відповідним методом контролю, оцінюйте придатність за класом із креслення та коригуйте технологічну операцію, що його спричинила. Саме цей крок запобігає повторенню дефекту в наступній партії.