
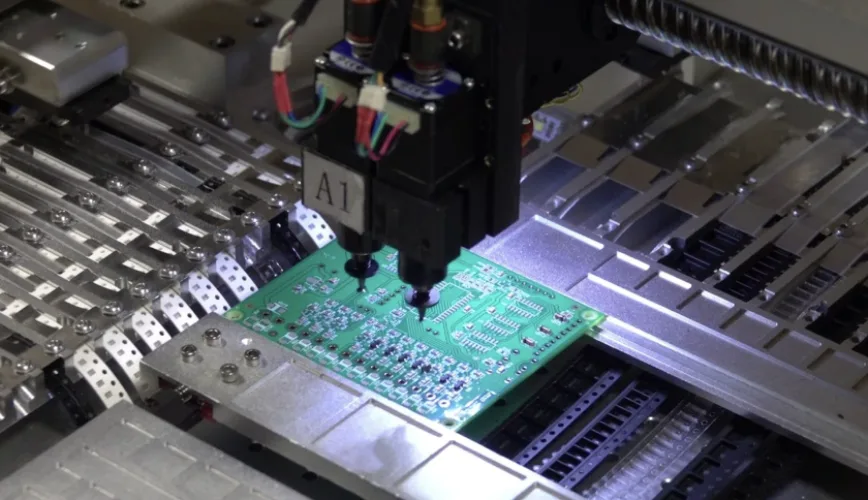
SMT (surface mount technology, або технологія поверхневого монтажу) — це метод складання, за якого компоненти припаюються безпосередньо на контактні площадки на поверхні друкованої плати. Виводи компонентів не проходять крізь наскрізні отвори. Паяльна паста наноситься на площадки, автоматичні розстановники монтують компоненти, а піч оплавлення розплавляє пасту, формуючи паяні з'єднання. Більшість сучасних електронних вузлів виготовляється саме за допомогою SMT завдяки можливості використання мініатюрних корпусів, високій щільності компонування, двосторонньому розміщенню деталей і високій швидкості автоматизованого монтажу.
Компоненти для поверхневого монтажу мають назву SMD (surface mount devices). SMT — це технологічний процес, а SMD — самі компоненти. Нижче розглянуто ключові відмінності між ними, принцип роботи виробничої SMT-лінії, порівняння SMT із наскрізним монтажем (THT), а також правила проектування плат, які безпосередньо визначають вихід придатної продукції під час складання.
Ключові тези
- SMT (surface mount technology) — технологія поверхневого монтажу: процес нанесення паяльної пасти, встановлення компонентів та їх пайки оплавленням на поверхні друкованої плати.
- SMD (surface mount device) — компонент для поверхневого монтажу: резистор, конденсатор, IC або інший виріб, призначений для цього техпроцесу.
- Стандартна лінія SMT включає нанесення пасти, контроль паяльної пасти (SPI), встановлення компонентів, пайку оплавленням та автоматичну оптичну інспекцію (AOI), а також контроль X-ray для прихованих паяних з'єднань.
- SMT є базовим стандартом для більшості деталей. Наскрізний монтаж залишається кращим вибором для вузлів з високим механічним навантаженням, великими струмами, а також для частини роз'ємів і масивних компонентів. На багатьох платах використовують змішаний монтаж.
- Відсоток виходу придатних виробів закладається на етапі розведення плати: контактні площадки (land patterns), апертури трафарету, зазори, орієнтація компонентів, реперні мітки (fiducials) та тепловий баланс.
SMT проти SMD: у чому різниця?
Часто терміни «SMD SMT» або «SMT SMD» вживають як синоніми. Вони пов'язані між собою, проте не взаємозамінні.
| Термін | Розшифровка | Що позначає | Приклад використання |
|---|---|---|---|
| SMT | Surface mount technology | Техпроцес складання та обладнання | «Плату виготовлено на нашій SMT-лінії.» |
| SMD | Surface mount device | Компонент, призначений для поверхневого монтажу | «U3 — це SMD-компонент у корпусі QFN.» |
| SMA | Surface mount assembly | Плата, змонтована за технологією SMT | Зустрічається в деякій застарілій документації |
| THT | Through-hole technology | Монтаж виводів у металізовані наскрізні отвори | «J1 — це рознім THT.» |
Замість довгих дротяних виводів SMD має вкорочені виводи, торцеві контактні площадки або кулькові виводи припою. До поширених типів корпусів SMD належать чип-резистори та конденсатори (типорозміри 0201, 0402, 0603, 0805 тощо, марковані за габаритами), транзистори SOT, мікросхеми SOIC та QFP з виводами типу «крило чайки» (gull-wing), корпуси QFN та DFN із контактними площадками знизу, а також BGA з матрицею кулькових виводів.
Як працює лінія SMT?
Виробнича лінія SMT складається з послідовності автоматів, з'єднаних конвеєрами. Типовий технологічний процес SMT виглядає так:
- Нанесення паяльної пасти. Трафарет (stencil) із нержавіючої сталі з апертурами, що відповідають контактним майданчикам, накладається на плату, а ракель продавлює паяльну пасту крізь отвори. Об'єм пасти визначається товщиною трафарету та розміром апертур. Правила розрахунку апертур наведено у посібнику з проєктування SMT-трафаретів.
- Контроль нанесення пасти (SPI). Система 3D-інспекції вимірює висоту, площу та об'єм пасти на кожному контактному майданчику. Більшість дефектів пайки виникає саме на етапі нанесення, тому виявити їх тут найдешевше. Детальніше див. інспекція нанесення паяльної пасти (SPI).
- Встановлення компонентів. Установники (pick-and-place) беруть компоненти з котушок, піддонів або пеналів, перевіряють їх положення оптичними камерами та монтують на нанесений шар пасти. Програма розстановки формується на основі centroid-файлу та BOM.
- Пайка оплавленням. Плата проходить крізь піч оплавлення з декількома зонами нагріву: попередній підігрів (preheat), стабілізація температури (soak), оплавлення (reflow) вище точки плавлення припою та охолодження. Паста перетворюється на надійні монолітні з'єднання. Налаштування термопрофілю описано в основах профілювання оплавлення.
- Автоматична оптична інспекція (AOI). Камери перевіряють плату на відсутність компонентів, зміщення, порушення полярності, перемички припою та недостатню кількість пайки. Можливості та обмеження методу описано в огляді основ AOI.
- Рентген-контроль (X-ray). Компоненти BGA, QFN та інші корпуси з виводами на дні мають приховані паяні з'єднання, тому рентген застосовують для виявлення порожнин (voids), перемичок і непропаїв під корпусом.
- Монтаж другої сторони та наскрізних компонентів. Для двосторонніх плат процес повторюється на зворотному боці. Потім компоненти під наскрізний монтаж запаюються за допомогою селективної пайки, хвильової пайки або ручної пайки.
- Тестування та вихідний контроль. Перевірка методом «літаючих щупів» (flying probe), внутрішньосхемне тестування (ICT) або функціональний контроль із подальшим фінальним візуальним оглядом і пакуванням.
У двосторонньому SMT-монтажі спершу зазвичай збирають сторону з легшими компонентами, після чого плату перевертають і монтують сторону з важчими або більш термочутливими елементами. Деталі на першій стороні мають утримуватися силами поверхневого натягу під час повторного оплавлення, тому масивні компоненти завжди розміщують на верхній стороні.
SMT чи наскрізний монтаж: що обрати?
Технологія поверхневого монтажу (SMT) переважає за щільністю компонування, собівартістю монтажу одного компонента та рівнем автоматизації. Наскрізний монтаж (THT) залишається незамінним там, де критичні механічна міцність або високі струми. Більшість реальних плат проєктують за змішаною технологією: SMT для переважної більшості компонентів та THT для окремих роз'ємів чи силових вузлів.
| Критерій | SMT | Наскрізний монтаж (THT) | Змішана технологія |
|---|---|---|---|
| Типи компонентів | Пасивні елементи, IC, BGA, QFN, більшість сучасних компонентів | Габаритні роз'єми, трансформатори, великі електролітичні конденсатори, реле, окремі силові прилади | SMT для більшості компонентів, THT для окремих позицій |
| Механічні навантаження | Паяні з'єднання витримують менші навантаження; можливі тріщини під час циклічних підключень або вібрацій без додаткової фіксації | Виводи крізь плату стійкі до зусиль на виривання та зсув | Використовуйте THT або посилений SMT для роз'ємів під навантаженням |
| Струм і тепловиділення | Обмежені розміром контактних площадок і товщиною міді; потрібні теплопровідні перехідні отвори (thermal vias) | Виводи та металізовані отвори проводять більший струм | Розміщуйте силові компоненти в корпусах THT за потреби |
| Щільність компонування | Висока; доступні обидві сторони плати, внутрішні шари не блокуються наскрізними отворами | Нижча; отвори перекривають трасування на всіх шарах | Середня |
| Серійність і собівартість | Найнижча собівартість точки пайки в серії; швидкий автоматизований монтаж | Більше ручних операцій або селективної пайки; нижчий темп виробництва | Додатковий технологічний етап для THT збільшує витрати |
| Контроль якості | SPI, AOI, X-ray для прихованих паяних з'єднань | Візуальний контроль, AOI, перевірка заповнення отвору припоєм | Комбінація обох груп методів |
| Ремонт і доопрацювання | Потребує термоповітряних або BGA-ремонтних станцій | Простіший, виконується паяльником або олововідсмоктувачем | Плануйте процес ремонту для кожного типу монтажу окремо |
Базове правило: за замовчуванням обирайте SMT для кожного компонента, переходячи на наскрізний монтаж лише за наявності чітких вимог — механічна міцність роз'єму, струмові чи теплові навантаження або відсутність SMD-аналогів. Матеріал про базові принципи пайки наскрізного монтажу описує інтеграцію етапу THT після пайки оплавленням (reflow).
Зазвичай вибір між SMT та THT розглядають як взаємовиключний. Наведена таблиця класифікує вимоги за типами компонентів, дозволяючи поєднувати обидві технології на одній платі без необхідності переробляти топологію.
Правила проєктування SMT, що визначають вихід придатної продукції, а не зручність розміщення
Більшість дефектів монтажу SMT виникає через помилки в топології. Наведені правила найбільше впливають на вихід придатної продукції під час складання друкованих плат поверхневого монтажу:
- Використовуйте перевірені контактні площадки (land patterns). Створюйте посадкові місця на основі рекомендацій виробника компонента або стандарту IPC-7351 і суворо звіряйте їх із точним кодом деталі в BOM.
- Дотримуйтеся симетрії площадок для дрібних пасивних компонентів. Різний розмір площадок або неоднакове підведення міді до виводів компонентів типорозмірів 0402 чи 0201 спричиняє нерівномірне нагрівання та ефект «надгробка» (tombstoning).
- Контролюйте термобар'єри (thermal relief). Площадкам, підключеним до суцільних полігонів, потрібні термобар'єри або подовжений попередній підігрів, інакше вони не прогріються до температури пайки оплавленням разом із рештою плати.
- Залишайте достатню відстань між компонентами. Передбачайте місце для вакуумних захоплювачів установника, кутів огляду камер AOI та можливого доопрацювання. Не розташовуйте високі деталі поряд із компонентами fine-pitch, які вимагають оптичного контролю.
- Уважно ставтеся до перехідних отворів у контактних площадках. Відкриті отвори в площадках затягують припій із паяного з'єднання. Виносьте отвори за межі площадок або задавайте заповнені та закриті міддю отвори (via-in-pad).
- Додавайте реперні знаки (fiducials). Розміщуйте загальні реперні знаки на платі чи панелі та локальні — біля компонентів fine-pitch, забезпечуючи відкриті від паяльної маски зони навколо них.
- Маркуйте полярність і перший вивід. Чітке шовкографічне маркування знижує кількість помилок розміщення та прискорює оптичний контроль. Зразки типового маркування наведені в посібнику з полярності SMT-компонентів.
- Проєктуйте мультиплікацію панелі. Технологічні поля, базові отвори та скрайбування або перфораційні перемички мають відповідати конвеєрній лінії та обраному методу розділення плат.
- Балансуйте розподіл міді для запобігання деформації. Тонкі або незбалансовані за шарами плати коробляться під час пайки оплавленням, що призводить до обриву паяних з'єднань BGA.
Повний перелік для перевірки проєкту зібрано в чеклісті DFA.
Дефекти SMT та методи їх виявлення
Навіть за якісного проєктування будь-який SMT-процес має певний спектр дефектів. Розуміння того, який метод контролю виявляє конкретний брак, дозволяє побудувати ефективну стратегію тестування.
| Дефект | Типова причина | Оптимальний метод виявлення |
|---|---|---|
| Недостатня або надлишкова кількість пасти | Геометрія трафарету (stencil), зношені або забиті апертури | SPI |
| Перемичка припою (solder bridge) | Надлишок пасти, зміщення під час друку, малий крок виводів | SPI перед reflow, AOI після |
| Ефект надгробка (tombstoning) | Нерівномірне нагрівання площадок або різниця в об'ємі пасти на дрібних пасивних компонентах | AOI |
| Відсутній або зміщений компонент | Збій встановлення, захоплення вакуумним соплом (nozzle), вібрація плати під час переміщення | AOI |
| Невірна полярність або хибний компонент | Помилка оператора під час налагодження або встановлення живильника (feeder) | AOI, контроль першого виробу (FAI) |
| Порожнечі (voids), приховані перемички, непропаяні кульки BGA | Термопрофіль, якість пасти, короблення (warpage), топологія контактних площадок | X-ray |
| Електричні дефекти | Невідповідний номінал, пошкоджений компонент, обрив з'єднання | Flying probe, ICT, функціональне тестування |
IPC-A-610 є основним стандартом критеріїв приймання паяних електронних вузлів; вимоги до Class 1, 2 чи 3 визначаються замовником проєкту. В огляді критеріїв приймання IPC-A-610 показано різницю між граничними допусками для кожного з класів.
У технічній літературі дефекти SMT часто описують у відриві від методів контролю. Наведена таблиця зіставляє кожен дефект із найбільш дієвим способом його локалізації, що дозволяє формувати план інспекції під реальні ризики виробництва.
Чекліст для RFQ на SMT-монтаж
Для точного розрахунку вартості SMT-монтажу виробнику потрібна інформація про склад плати та вимоги до технологічного процесу. Надайте чекліст із такими даними:
- Файли Gerber або ODB++, включно з шаром пасти для виготовлення трафарету
- BOM із зазначенням партномерів виробника (MPN), позиційних позначень, кількості та затверджених замінників
- Centroid-файл (pick-and-place) із координатами X, Y, кутом повороту та стороною монтажу для кожного компонента
- Складальне креслення з полярністю, специфічними компонентами та елементами, що не встановлюються (DNP)
- Вимоги до процесу (безсвинцевий чи свинцевий) і специфікація паяльної пасти, якщо вона задана замовником
- Клас приймання (IPC-A-610 Class 2 або 3) та вимоги до контролю (X-ray для BGA, AOI, SPI)
- Компоненти наскрізного монтажу та бажаний метод пайки (хвильова пайка, селективна, pin-in-paste, ручна)
- Вимоги до тестування: літаючі щупи (flying probe), ICT, функціональний тест, програмування
- Розмір партії, річний обсяг і модель постачання компонентів (turnkey, давальницька чи змішана)
- Формат пакування компонентів (котушки, пенали, піддони) та вимоги до роботи з MSL у dry-pack
- Товщина трафарету та тип апертур (step-up, нанопокриття, у рамці чи безрамковий)
- Допустима кількість циклів доопрацювання (rework) та алгоритм дій у разі браку за результатами X-ray
- Вимоги до вологозахисного покриття (conformal coating), компаундування (potting) або underfill
- Вимоги до штрихкодування чи серіалізації для забезпечення простежуваності
Структуру та обов'язкові параметри файлу монтажу див. у посібнику з основ centroid-файлів.
Чому варто замовляти монтаж SMT-плат в APTPCB?
Послуги SMT-монтажу від APTPCB реалізуються на семи швидкісних лініях із діапазоном компонентів від чипів 01005 до корпусів 100 × 90 мм, точністю встановлення ±25 µm, 10-зонною пайкою оплавленням у середовищі азоту, 100% контролем 3D SPI та AOI, а також 3D X-ray контролем на основі аналізу ризиків. Наскрізний монтаж компонентів у межах того самого замовлення виконується за допомогою селективної пайки з подвійним соплом у середовищі азоту (підтримуються як безсвинцеві сплави, так і SnPb) або хвильової пайки. Приймання вузлів проводиться за стандартами IPC-A-610 та J-STD-001 відповідно до класу, вказаного у вашому кресленні.
Інженерний аналіз перевіряє посадкові місця (footprints), шари паяльної пасти, мультиплікування панелей і доступність контрольних точок до запуску першої партії, що дає змогу внести необхідні зміни у файли проєкту замість налагодження на лінії.
Застосовні стандарти та нормативна база:
- IPC-7351: вимоги до контактних майданчиків для проектування поверхневого монтажу
- J-STD-001: вимоги до паяних електричних та електронних вузлів
- IPC-A-610: критерії прийнятності електронних вузлів
- J-STD-020 та J-STD-033: класифікація чутливості до вологи та правила поводження з SMD-компонентами
Часті запитання
Що означає абревіатура SMT?
SMT розшифровується як surface mount technology (технологія поверхневого монтажу). Це метод складання електронних вузлів, за якого компоненти встановлюються і припаюються безпосередньо на контактні площадки поверхні друкованої плати без заведення виводів у наскрізні отвори.
У чому різниця між SMT та SMD?
SMT — це технологічний процес поверхневого монтажу. SMD (surface mount device) — це сам компонент, призначений для цього процесу (наприклад, чип-резистор, мікросхема в корпусі QFN або BGA). Компоненти SMD монтуються за технологією SMT.
З яких етапів складається процес SMT?
Основні етапи: трафаретний друк паяльної пасти, контроль нанесення пасти (SPI), встановлення компонентів, пайка оплавленням та автоматична оптична інспекція (AOI). Для плат із прихованими виводами додатково проводять контроль рентгенівським випромінюванням (X-ray), а для виробів зі змішаним монтажем перед фінальним тестуванням додають етап пайки компонентів наскрізного монтажу.
Чи перевершує SMT наскрізний монтаж?
SMT забезпечує вищу щільність трасування, повну автоматизацію та меншу собівартість у серійному виробництві, тому є базовим вибором для більшості компонентів. Наскрізний монтаж використовують для елементів, що зазнають механічних навантажень, комутують високі струми або випускаються виключно у вивідних корпусах. Більшість складних плат поєднують обидва типи монтажу.
Що таке лінія SMT?
Лінія SMT — це комплекс взаємопов'язаного технологічного обладнання для автоматизованого складання плат: принтер трафаретного друку, система SPI, один або кілька установників компонентів (pick-and-place), конвекційна піч пайки оплавленням та система AOI, після яких зазвичай розташовані установки X-ray контролю і тестові стенди.
Які файли потрібні для монтажу SMT?
Виробнику необхідні файли Gerber або ODB++ із шарами паяльної пасти, відомість матеріалів BOM із зазначенням точних кодів компонентів (MPN), файл координат компонентів (centroid / pick-and-place) та складальне креслення. Якщо контрактний виробник виконує прошивку чи тестування, до комплекту додають відповідні технічні інструкції.
Починайте з SMT, обґрунтовуйте кожен виняток
Поверхневий монтаж (SMT) — стандартний технологічний процес складання PCBA. Закладайте всі компоненти під SMT, якщо немає вагомих механічних чи електричних вимог або проблем із доступністю, які змушують застосовувати наскрізний монтаж. Дотримуйтеся правил формування контактних площадок (land pattern) і нанесення паяльної пасти під час трасування, а також передавайте виробнику повний комплект документації. Це забезпечує найвищий вихід придатних виробів з першого проходу (first-pass yield) для нової плати.