
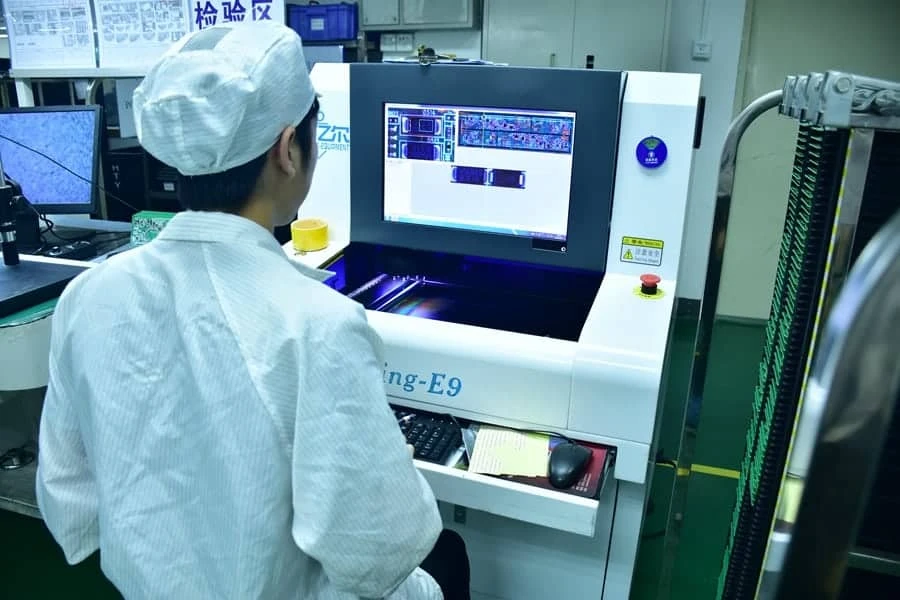
بازرسی نوری خودکار (AOI) اصلیترین روش بدون تماس برای تأیید کیفیت مونتاژ برد مدار چاپی (PCBA) است که با مقایسه تصاویر ثبتشده با پارامترهای تعریفشده یا یک «برد مرجع سالم» انجام میشود. این سیستم بهعنوان یک دروازه کنترل حیاتی در خطوط فناوری نصب سطحی (SMT) عمل میکند و پیش از انتقال بردها به آزمون عملکردی، عیوبی مانند انحراف قطعه، قطعات جاافتاده و پلهای لحیم را شناسایی میکند. تسلط بر اصول AOI به تولیدکنندگان کمک میکند تا ۹۰٪ یا بیشتر از عیوب قابل مشاهده را در مراحل اولیه شناسایی کنند، هزینههای تعمیر مجدد را کاهش دهند و از خرابی محصولات در میدان جلوگیری کنند.
پاسخ سریع (۳۰ ثانیه)
- قانون اصلی: جابهجایی قطعه نباید برای کلاس ۲ استاندارد IPC بیش از ۵۰٪ عرض پد و برای کلاس ۳ بیش از ۲۵٪ عرض پد باشد.
- محدوده حیاتی: رزولوشن دوربین باید بین ۱۰ تا ۱۵ میکرومتر بهازای هر پیکسل تنظیم شود تا بازرسی مطمئن قطعات 0201 یا 01005 امکانپذیر باشد.
- اشتباه رایج: اتکا فقط به AOI دوبعدی برای بازرسی BGA؛ سیستم 2D نمیتواند اتصالات لحیم مخفی زیر بدنه پکیج را مشاهده کند.
- تأیید: برای اعتبارسنجی تشخیص دستگاه بهصورت روزانه، از یک برد دارای عیب شناختهشده (نمونه تأیید) با حداقل ۱۰ نوع خطای شبیهسازیشده (مانند بلندشدگی یک سر قطعه، اتصال کوتاه و قطعه مفقود) استفاده کنید.
- حالت مرزی: قطعات بسیار بازتابنده (مانند برخی LEDها یا قوطیهای فلزی) معمولاً به دلیل خیرگی نور باعث هشدارهای کاذب میشوند؛ برای جبران از نورپردازی قطبی یا AOI سهبعدی استفاده کنید.
- نکته DFM: اطمینان حاصل کنید فوتپرینت قطعات در دادههای CAD دقیقاً با قطعات واقعی مطابقت دارد؛ اختلاف ۰.۵ میلیمتر در تعریف کتابخانه باعث رد شدنهای کاذب مداوم میشود.
نکات برجسته
- پوشش عیوب: عیوب سطحی قابل مشاهده شامل قطبیت، انحراف، ترشوندگی و نوشتهها (OCR) را تشخیص میدهد.
- سرعت در برابر دقت: سرعتهای معمول بازرسی بسته به تنظیمات رزولوشن بین ۲۰ تا ۴۰ سانتیمتر مربع بر ثانیه است.
- نرخ هشدار کاذب: یک فرآیند AOI تنظیمشده مناسب، نرخ هشدار کاذب کمتر از ۵۰۰ PPM (قطعه در میلیون) را هدف قرار میدهد.
- اهمیت نورپردازی: نور LED چندزاویهای (قرمز/سبز/آبی) برای تفکیک مس، لحیم و سیلکاسکرین ضروری است.
- قابلیت سهبعدی: AOI سهبعدی ارتفاع (محور Z) را اندازهگیری میکند که برای تشخیص پایههای بلندشده و مشکلات همصفحه بودن بیش از ۱۵۰ میکرومتر حیاتی است.
- یکپارچهسازی: دادههای AOI معمولاً به کنترل آماری فرآیند (SPC) ارسال میشوند تا نرخ عیوب بهصورت لحظهای پایش شود.
فهرست مطالب
- تعریف و محدوده کاربرد (چیست و چه چیزی نیست)
- قوانین و مشخصات (پارامترهای کلیدی و محدودیتها)
- مراحل اجرا (نقاط کنترل فرآیند)
- عیبیابی (حالتهای خرابی و راهکارها)
- نحوه انتخاب (تصمیمهای طراحی و ملاحظات مصالحهای)
- سؤالات متداول (هزینه، زمان تحویل، مواد، آزمون، معیارهای پذیرش)
- واژهنامه (اصطلاحات کلیدی)
- درخواست قیمت (بررسی DFM + قیمتگذاری)
- جمعبندی (مراحل بعدی)
تعریف و محدوده کاربرد (چیست و چه چیزی نیست)
درک اصول AOI نیازمند تعریف دقیق جایگاه این فناوری در خط تولید است. این فناوری یک روش بازرسی نوری است، یعنی بر اساس دید مستقیم و خط دید کار میکند.
در موارد زیر کاربرد دارد:
- مونتاژ SMT: برای بررسی جایگذاری و لحیمکاری مقاومتهای چیپ، خازنها، ICها و کانکتورها.
- بازرسی پس از ریفلو: بررسی نهایی معیارهای اتصال لحیم پس از عبور از کوره برای اطمینان از ترشوندگی و تشکیل فیلت لحیم.
- بازرسی پیش از ریفلو: بررسی محل قرارگیری خمیر لحیم و موقعیت قطعات پیش از لحیمکاری برای جلوگیری از عیوب دشوار در تعمیر.
- لحیمکاری موجی: بررسی سمت زیرین PCB برای کنترل کیفیت اتصالات قطعات Through-Hole (اتصال کوتاه، لحیمنشدگی).
- بازرسی دوبعدی و سهبعدی: اعتبارسنجی ابعاد X، Y و Z (ارتفاع) قطعات و فیلتهای لحیم.
در موارد زیر کاربرد ندارد:
- اتصالات مخفی: امکان بررسی اتصالات لحیم زیر آرایههای شبکه توپی (BGA) یا پدهای حرارتی QFN را ندارد (نیازمند بازرسی با اشعه ایکس است).
- عملکرد الکتریکی: بررسی نمیکند که قطعه از نظر الکتریکی سالم است یا Firmware روی آن بارگذاری شده است (نیازمند آزمون ICT یا FCT است).
- لایههای داخلی: قادر به تشخیص اتصال کوتاه یا قطعشدگی لایههای داخلی در لمینت PCB نیست (نیازمند E-Test در مرحله ساخت PCB است).
- پوشش و روکش: پس از اعمال پوشش محافظ یا مواد Potting، اثربخشی AOI به دلیل بازتاب نور و پوشیده شدن نواحی کاهش قابل توجهی پیدا میکند.
قوانین و مشخصات (پارامترهای کلیدی و محدودیتها)
جدول زیر پارامترهای حیاتی برای تنظیم و ارزیابی عملکرد AOI را نشان میدهد. رعایت این محدودیتها باعث میشود فرآیند بازرسی پایدار باشد و خروج عیب از کارخانه (Escape) به حداقل برسد.
| قانون | مقدار/محدوده پیشنهادی | چرا مهم است | روش تأیید | در صورت نادیده گرفتن |
|---|---|---|---|---|
| جابجایی قطعه (X/Y) | < ۵۰٪ عرض پد (کلاس ۲) < ۲۵٪ عرض پد (کلاس ۳) |
تماس الکتریکی کافی و پایداری مکانیکی را تضمین میکند. | اندازهگیری فاصله مرکز پد تا مرکز قطعه در حالت Debug سیستم AOI. | خطر قطع مدار یا اتصالات ضعیف که در برابر لرزش خراب میشوند. |
| چرخش قطعه (Skew) | < ۱۰ درجه (قطعات چیپ) < ۲ درجه (ICهای Fine Pitch) |
چرخش بیش از حد سطح تماس لحیم را کاهش داده و خطر اتصال پل را افزایش میدهد. | بررسی اختلاف زاویه در تنظیمات الگوریتم AOI نسبت به مختصات CAD. | خطر بالای اتصال کوتاه بین پدهای مجاور در ICهای گام ریز. |
| ارتفاع فیلت لحیم | ۲۵٪ تا ۱۰۰٪ ارتفاع ترمینال قطعه | نشاندهنده ترشوندگی صحیح و حجم مناسب لحیم است. | استفاده از اندازهگیری ارتفاع AOI سهبعدی یا دوربینهای زاویهای. | لحیم ناکافی باعث ترک اتصال میشود؛ لحیم اضافی باعث مشکلات سختی مکانیکی میشود. |
| همصفحه بودن (پایه بلندشده) | < ۱۰۰ میکرومتر (۰.۱۰ میلیمتر) انحراف | تضمین میکند تمام پایهها در ریفلو با خمیر لحیم تماس داشته باشند. | مثلثسازی لیزری AOI سهبعدی یا تصویربرداری Moiré. | ایجاد مدار باز روی پایههای خاص IC مانند QFP و SOP. |
| تشخیص پل/اتصال کوتاه | فاصله ۰ میکرومتر (پیوستگی بین شبکههای مجزا) | پل لحیم باعث خرابی فوری الکتریکی میشود. | الگوریتم، وجود لحیم در فاصله بین پدها را بررسی میکند. | برد خراب؛ احتمال آسیب قطعات هنگام روشن شدن. |
| قطعه مفقود | بررسی وجود ۱۰۰٪ | نیاز اساسی مونتاژ است. | تطبیق الگو یا تحلیل هیستوگرام بدنه قطعه. | برد کاملاً از کار میافتد؛ عیبیابی بعدی پرهزینه خواهد بود. |
| بررسی قطبیت | تطبیق با سیلکاسکرین/علامت مرجع | برای دیودها، خازنها و ICها جهت جلوگیری از آسیب ولتاژ معکوس حیاتی است. | OCR یا تطبیق ویژگی روی علامتهای بدنه. | انفجار قطعه یا عملکرد نادرست مدار. |
| بلندشدگی یک سر قطعه (Tombstoning) | تحمل ۰٪ (بلند شدن عمودی) | قطعه روی یک سر ایستاده و مدار قطع میشود. | بررسی ارتفاع و نبود بدنه قطعه در صفحه افقی. | مدار باز؛ نیازمند تعمیر دستی. |
| تشخیص ساچمه لحیم | قطر بیشتر از ۰.۱۵ میلیمتر (معمولاً هشدار داده میشود) | ساچمههای آزاد لحیم ممکن است جابهجا شده و باعث اتصال کوتاه شوند. | الگوریتم تحلیل Blob در نواحی بدون پد. | کاهش قابلیت اطمینان؛ احتمال اتصال کوتاه در حمل یا کارکرد. |
| نرخ هشدار کاذب | < ۵۰۰ تا ۱۰۰۰ PPM | هشدار کاذب زیاد باعث کند شدن خط و کاهش حساسیت اپراتور میشود. | بررسی گزارشهای «رد اشتباه» در برابر «رد واقعی» طی یک شیفت کاری. | اپراتورها ممکن است شروع به تأیید خودکار بردها کنند و عیوب واقعی عبور کنند. |
مراحل اجرا (نقاط کنترل فرآیند)
اجرای یک فرآیند قدرتمند بازرسی AOI تنها با روشن کردن دستگاه انجام نمیشود. برای یکپارچهسازی مؤثر AOI در خط مونتاژ SMT مراحل زیر را دنبال کنید.
آمادهسازی و ورود دادهها
- اقدام: دادههای Pick and Place (XY) و فایلهای Gerber را وارد نرمافزار AOI کنید.
- پارامترهای کلیدی: اطمینان حاصل کنید واحد اندازهگیری (mm در برابر mil) و مرجع چرخش (۰/۹۰/۱۸۰/۲۷۰) با کتابخانه دستگاه یکسان است.
- بررسی پذیرش: تأیید کنید تمام محلهای قطعات روی نقشه مجازی با پدهای واقعی برد همراستا هستند.
ایجاد برد مرجع سالم
- اقدام: یک برد سالم شناختهشده را اسکن کنید تا ویژگیهای بصری اتصالات و قطعات قابل قبول به دستگاه آموزش داده شود.
- پارامترهای کلیدی: از بردی با حجم لحیم استاندارد استفاده کنید؛ نمونه اصلی نباید دارای اصلاحات دستی لحیم باشد.
- بررسی پذیرش: دستگاه باید این برد را بدون هشدار کاذب در ۱۰۰٪ مواقع قبول کند.
تنظیم الگوریتم و تطبیق کتابخانه
- اقدام: الگوریتمهای بازرسی مانند بررسی پایه، بدنه و تطبیق رنگ را به هر نوع پکیج قطعه اختصاص دهید.
- پارامترهای کلیدی: محدوده تحمل روشنایی (مقیاس ۰ تا ۲۵۵) و موقعیت (±۰.۱ تا ۰.۳ میلیمتر) را تنظیم کنید.
- بررسی پذیرش: اطمینان حاصل کنید الگوریتم بدنه قطعه و منیسک لحیم را بهدرستی تشخیص میدهد.
بهینهسازی نورپردازی
- اقدام: نورپردازی چندزاویهای (اصلی، جانبی، هممحور) را برای برجستهسازی ویژگیهای خاص تنظیم کنید.
- پارامترهای کلیدی: نور زاویه بالا برای سطوح تخت (نوشتهها) و نور زاویه پایین برای ویژگیهای سهبعدی (فیلت لحیم، پایههای بلندشده).
- بررسی پذیرش: اتصالات لحیم باید از پد PCB قابل تفکیک باشند و نوشته روی چیپها خوانا باشد.
تنظیم آستانه حساسیت
- اقدام: آستانههای قبول/رد را برای ایجاد تعادل بین تشخیص عیب و هشدار کاذب تنظیم کنید.
- پارامترهای کلیدی: حداقل پوشش سطح لحیم (برای مثال بیشتر از ۷۵٪ پد) و حداکثر تلرانس جابهجایی را تعیین کنید.
- بررسی پذیرش: یک نمونه مرزی دارای عیوب نزدیک به حد مجاز اجرا کنید تا دستگاه بتواند آنها را علامتگذاری کند.
تأیید با برد دارای عیب
- اقدام: یک برد آزمایشی با عیوب عمدی (قطعه مفقود، اتصال کوتاه، قطبیت اشتباه) از دستگاه عبور دهید.
- پارامترهای کلیدی: برد باید حداقل یک نمونه از هر نوع عیب اصلی مرتبط با تولید جاری را داشته باشد.
- بررسی پذیرش: هیچ خروج عیبی مجاز نیست. دستگاه باید ۱۰۰٪ عیوب عمدی را شناسایی کند.
آموزش اپراتور و SOP
- اقدام: نحوه برخورد اپراتور با سیگنال «Fail» را تعریف کنید.
- پارامترهای کلیدی: تنظیم ایستگاه بررسی؛ ابزارهای بزرگنمایی مانند میکروسکوپ برای تأیید دستی.
- بررسی پذیرش: اپراتورها باید بتوانند «هشدار کاذب» و «عیب واقعی» را در گزارش سیستم بهدرستی دستهبندی کنند.
حلقه بازخورد پیوسته
- اقدام: دادههای AOI را به چاپگر SMT و دستگاههای جایگذاری قطعه متصل کنید.
- پارامترهای کلیدی: تحلیل روند مقادیر Offset (برای مثال جابهجایی ثابت ۵۰ میکرومتر در X).
- بررسی پذیرش: در صورت مشاهده روند، دستگاه بالادستی (چاپگر یا مونتر) پیش از تولید عیب تنظیم شود.
عیبیابی (حالتهای خرابی و راهکارها)
حتی با تجهیزات پیشرفته، فرآیندهای AOI ممکن است دچار تغییر شوند. از این راهنما برای تشخیص مشکلات رایج استفاده کنید؛ جایی که اصول AOI با متغیرهای واقعی تولید تلاقی پیدا میکند.
۱. نشانه: نرخ هشدار کاذب بالا روی اتصالات لحیم
- دلایل احتمالی: تغییرات بازتاب نور، اکسید شدن پدها یا باقیمانده فلاکس.
- بررسیها: سطح نهایی اتصال لحیم را بررسی کنید (HASL و ENIG بازتاب متفاوتی دارند). تنظیمات زاویه نور را بررسی کنید.
- راهکار: آستانه «روشنایی لحیم» را تنظیم کنید یا کانال رنگی نور را تغییر دهید (برای مثال استفاده از نور قرمز برای کنتراست بهتر روی مس).
- پیشگیری: سطح نهایی PCB و فرمولاسیون خمیر لحیم را استاندارد کنید.
۲. نشانه: عبور قطعات مفقود از سیستم
- دلایل احتمالی: رنگ قطعه با رنگ ماسک PCB مشابه است (مانند قطعه مشکی روی PCB مشکی).
- بررسیها: اختلاف کنتراست بین بدنه قطعه و پسزمینه را در الگوریتم بررسی کنید.
- راهکار: بهجای کنتراست دوبعدی از بازرسی ارتفاع سهبعدی استفاده کنید. در صورت نبود 3D، از نور جانبی برای ایجاد سایه استفاده کنید.
- پیشگیری: قوانین طراحی باید از ترکیب رنگهایی که قطعه را پنهان میکنند جلوگیری کند یا استفاده از AOI سهبعدی را الزامی کند.
۳. نشانه: هشدار کاذب «پل لحیم» روی ICهای گام ریز
- دلایل احتمالی: نبود ناحیه ماسک لحیم بین پدها؛ بازتاب فلاکس شبیه پل دیده میشود.
- بررسیها: بررسی کنید طراحی PCB دارای پدهای Solder Mask Defined یا Non-Solder Mask Defined است. باقیماندههای براق فلاکس را بررسی کنید.
- راهکار: پنجره تشخیص پل را محدودتر کنید. از نور قطبی برای کاهش خیرگی استفاده کنید.
- پیشگیری: اطمینان حاصل کنید ساخت PCB شامل سدهای ماسک لحیم بین پدهای Fine Pitch باشد (حداقل عرض ۳ تا ۴ mil).
۴. نشانه: علامت قطبیت تشخیص داده نمیشود
- دلایل احتمالی: علامتها کمرنگ، لیزری یا متفاوت بین بچهای تولیدی و تأمینکنندگان هستند.
- بررسیها: بچ فعلی قطعه را با تصویر کتابخانه مقایسه کنید.
- راهکار: تصاویر جایگزین متعدد برای یک قطعه در کتابخانه اضافه کنید. بهجای فقط متن، Feature Matching مانند لبه پخدار را فعال کنید.
- پیشگیری: تأمینکنندگان قطعه ثابت انتخاب کنید یا بازرسی ورودی را برای تغییرات علامتگذاری الزامی کنید.
۵. نشانه: Tombstone تشخیص داده نمیشود
- دلایل احتمالی: قطعه بهصورت عمودی ایستاده اما نمای بالایی در 2D معتبر به نظر میرسد.
- بررسیها: تصویر دوبعدی دوربین از بالا را بررسی کنید.
- راهکار: این یک محدودیت کلاسیک 2D است. بررسی ارتفاع 3D را فعال کنید. در صورت استفاده از 2D، سایه قطعه ایستاده را بررسی کنید.
- پیشگیری: برای قطعات 0402 و کوچکتر از AOI سهبعدی استفاده کنید.
۶. نشانه: مقدار اشتباه قطعه قبول میشود (مثلاً مقاومت 10k بهجای 100k)
- دلایل احتمالی: هر دو قطعه اندازه و رنگ مشابه دارند؛ نوشتهها بسیار کوچک یا در زیر قطعه هستند.
- بررسیها: AOI نمیتواند مقدار الکتریکی را بخواند. فقط نوشتههای قابل مشاهده را بررسی میکند.
- راهکار: اگر نوشته قابل مشاهده است، رزولوشن OCR را افزایش دهید. اگر نوشته وجود ندارد، AOI قادر به رفع این مشکل نیست.
- پیشگیری: آزمون الکتریکی (ICT) یا تأیید دقیق Feeder با بارکد هنگام بارگذاری اجرا کنید.
۷. نشانه: اثر سایه روی قطعات بلند
- دلایل احتمالی: خازنهای بلند جلوی نور رسیدن به مقاومتهای کوچک مجاور را میگیرند.
- بررسیها: نقاط کور در نقشه بازرسی را شناسایی کنید.
- راهکار: از سیستم AOI با دوربینهای جانبی متعدد (پروجکشن ۴ یا ۸ جهته) استفاده کنید.
- پیشگیری: قانون DFM: فاصله حداقل بین قطعات بلند و کوتاه حفظ شود (معمولاً بیشتر از ۰.۵ میلیمتر یا نسبت ارتفاع ۱:۱).
نحوه انتخاب (تصمیمهای طراحی و ملاحظات مصالحهای)
انتخاب راهبرد مناسب بازرسی به پیچیدگی برد و سطح اطمینان موردنیاز بستگی دارد.
اگر قطعات 0201 یا 01005 دارید، AOI سهبعدی انتخاب کنید. سیستمهای 2D در تشخیص ارتفاع فیلت لحیم قطعات میکروسکوپی مشکل دارند. اندازهگیری حجمی سهبعدی برای اطمینان ضروری است.
اگر تجهیزات الکترونیکی مصرفی ساده (کلاس ۱) مونتاژ میکنید، AOI دوبعدی انتخاب کنید. برای بردهای کمهزینه و کمپیچیدگی با قطعات بزرگتر (0603 و بالاتر)، بازرسی 2D سریعتر و اقتصادیتر است.
اگر تولید High-Mix و Low-Volume دارید، AOI آفلاین انتخاب کنید. دستگاههای آفلاین برنامهریزی مجدد آسانتری دارند و هنگام اشکالزدایی برنامه جدید، کل خط SMT را متوقف نمیکنند.
اگر تولید انبوه دارید، AOI Inline انتخاب کنید. سیستمهای Inline مستقیماً روی نوار نقاله پس از کوره ریفلو قرار میگیرند و بازخورد فوری برای توقف عیب پیش از تولید هزاران برد فراهم میکنند.
اگر از قطعات BGA یا QFN استفاده میکنید، AOI + X-Ray (AXI) انتخاب کنید. AOI زیر پکیج را نمیبیند. باید AOI را با بازرسی اشعه ایکس تکمیل کنید تا اتصالات لحیم مخفی بررسی شوند.
اگر کانکتور یا شیلدهای بلند دارید، AOI با فضای ارتفاعی بالا انتخاب کنید. اطمینان حاصل کنید فضای محور Z دستگاه (معمولاً ۲۵ تا ۵۰ میلیمتر) از بلندترین قطعه بیشتر باشد تا برخورد مکانیکی رخ ندهد.
اگر نیاز به بررسی چاپ خمیر لحیم دارید، SPI انتخاب کنید. برای رفع مشکلات خمیر لحیم به AOI پس از ریفلو اعتماد نکنید. از بازرسی SPI پیش از جایگذاری قطعه استفاده کنید تا مشکلات حجم خمیر از منبع شناسایی شوند.

سؤالات متداول (هزینه، زمان تحویل، مواد، آزمون، معیارهای پذیرش)
۱. تفاوت AOI و SPI چیست؟ SPI (بازرسی خمیر لحیم) قبل از جایگذاری قطعات انجام میشود و حجم خمیر را اندازهگیری میکند. AOI معمولاً پس از ریفلو انجام شده و جایگذاری قطعه و کیفیت اتصال لحیم را بررسی میکند. هر دو برای یک سیستم کیفیت کامل موردنیاز هستند.
۲. آیا AOI میتواند قطعات دارای نقص الکتریکی را تشخیص دهد؟ خیر. AOI فقط ویژگیهای بصری (شکل، موقعیت، علامتها و لحیم) را بررسی میکند. نمیتواند تشخیص دهد یک چیپ از داخل آسیب دیده یا Firmware اشتباه دارد.
۳. برنامهریزی دستگاه AOI برای برد جدید چقدر زمان میبرد؟ معمولاً بین ۲ تا ۶ ساعت بسته به پیچیدگی زمان نیاز دارد. استفاده از دادههای CAD (مختصات XY) نسبت به روش آموزش دستی سرعت بسیار بیشتری دارد.
۴. آیا AOI جایگزین بازرسی بصری دستی میشود؟ تا حد زیادی بله. AOI سریعتر و پایدارتر از چشم انسان است که پس از ۱۵ دقیقه خسته میشود. با این حال، انسانها هنوز برای تأیید موارد Fail اعلامشده توسط AOI موردنیاز هستند.
۵. هدف معمول نرخ هشدار کاذب چیست؟ یک فرآیند سطح جهانی نرخ کمتر از ۵۰۰ PPM را هدف میگیرد. اگر این نرخ بالاتر باشد، اپراتورها ممکن است عیوب واقعی را نادیده بگیرند. اگر صفر باشد، احتمالاً حساسیت بسیار پایین است و عیبها عبور میکنند.
۶. آیا AOI میتواند PCBهای انعطافپذیر را بررسی کند؟ بله، اما دستگاه باید توانایی کار با سطح غیرمسطح را داشته باشد. فیکسچرهای خلأ یا الگوریتمهای اختصاصی برای PCB انعطافپذیر معمولاً برای جبران تاببرداشتگی برد موردنیاز هستند.
۷. آیا AOI سهبعدی همیشه بهتر از AOI دوبعدی است؟ 3D برای هندسه (پایههای بلندشده، همصفحه بودن و Tombstone) بهتر است، اما کندتر و گرانتر است. 2D معمولاً برای خواندن نوشتهها (OCR) و بررسی علائم قطبیت بهتر عمل میکند.
۸. کدام استاندارد IPC معیارهای AOI را مشخص میکند؟ استاندارد IPC-A-610 (پذیرش مونتاژهای الکترونیکی) استفاده میشود. دستگاههای AOI برای تشخیص عیوب تعریفشده در IPC-A-610 کلاس ۲ یا کلاس ۳ برنامهریزی میشوند.
۹. AOI چگونه با سایه ناشی از قطعات بلند مقابله میکند؟ دستگاههای مدرن از سیستمهای چندپروژکتوری یا دوربینهای جانبی ۸ جهته برای مشاهده اطراف قطعات بلند استفاده میکنند. طراحی چیدمان نیز باید دسترسی بازرسی را در نظر بگیرد.
واژهنامه (اصطلاحات کلیدی)
| اصطلاح | معنی | اهمیت عملی |
|---|---|---|
| Golden Board | یک PCBA بدون عیب که برای آموزش سیستم AOI استفاده میشود. | مرجع پایه سیستم است؛ اگر برد مرجع مشکل داشته باشد، تمام تولید اشتباه ارزیابی میشود. |
| False Call (False Fail) | دستگاه یک قطعه سالم را معیوب اعلام میکند. | تولید را کند کرده و زمان اپراتور را برای بررسی بردهای سالم هدر میدهد. |
| Escape (False Pass) | دستگاه یک برد معیوب را سالم اعلام میکند. | خطرناکترین حالت خرابی؛ محصول معیوب به مشتری ارسال میشود. |
| Algorithm | منطق نرمافزاری تحلیل تصویر (مانند تطبیق الگو و هیستوگرام). | قطعات مختلف برای تشخیص دقیق به الگوریتمهای متفاوت نیاز دارند. |
| OCR (Optical Character Recognition) | توانایی نرمافزار برای خواندن نوشته روی بدنه قطعات. | برای تأیید مقدار قطعه و قطبیت ضروری است. |
| FOV (Field of View) | محدودهای که دوربین در یک تصویر میتواند ببیند. | FOV بزرگتر سریعتر است اما ممکن است رزولوشن پایینتری داشته باشد؛ بین سرعت و جزئیات مصالحه وجود دارد. |
| Telecentric Lens | لنزی که خطای پارالاکس را حذف میکند. | باعث میشود قطعات لبه تصویر کج دیده نشوند و اندازهگیری دقیق انجام شود. |
| Threshold | مقدار عددی تعیینکننده قبول/رد (مثلاً روشنایی بیشتر از ۵۰). | ابزار اصلی مهندس فرآیند برای ایجاد تعادل بین هشدار کاذب و عبور عیب است. |
| Coplanarity | بیشترین اختلاف ارتفاع بین پایینترین و بالاترین پایه یک قطعه. | برای BGA و ICهای گام ریز حیاتی است؛ همصفحه نبودن ضعیف باعث اتصال باز میشود. |
درخواست قیمت (بررسی DFM + قیمتگذاری)
برای دریافت قیمت دقیق شامل پوشش کامل AOI و آزمونها، لطفاً دادههای کامل طراحی خود را ارسال کنید. تیم مهندسی ما تمام فایلها را برای راهنمای DFM بررسی میکند تا اطمینان حاصل شود برد شما بهصورت مؤثر قابل بازرسی است.
- فایلهای Gerber: فرمت RS-274X (تمام لایهها).
- فایل Centroid (Pick & Place): برای برنامهریزی دستگاه AOI ضروری است (X، Y، Rotation، Side).
- BOM (لیست قطعات): شماره قطعه سازنده را برای تأیید نوع پکیجها شامل کنید.
- نقشههای مونتاژ: فایل PDF شامل قطبیت قطعات و دستورالعملهای ویژه.
- نیازمندیهای آزمون: مشخص کنید آیا بازرسی IPC کلاس ۲ یا کلاس ۳ موردنیاز است.
- تعداد: نمونه اولیه (۱ تا ۱۰) در برابر تولید انبوه (بیش از ۱۰k) روی راهبرد بازرسی تأثیر دارد.
جمعبندی (مراحل بعدی)
تسلط بر اصول AOI برای ارائه تجهیزات الکترونیکی قابل اعتماد در دنیای امروزی که محصولات کوچکتر شدهاند، ضروری است. با تعریف قوانین روشن قبول/رد، اعتبارسنجی با نمونههای دارای عیب و تنظیم پیوسته آستانهها، تولیدکنندگان میتوانند تقریباً تمام عیوب سطحی را حذف کنند. چه از 2D برای مونتاژهای استاندارد استفاده شود و چه از 3D برای بردهای پیچیده با قابلیت اطمینان بالا، یک فرآیند AOI کالیبرهشده ستون اصلی تضمین کیفیت است.