
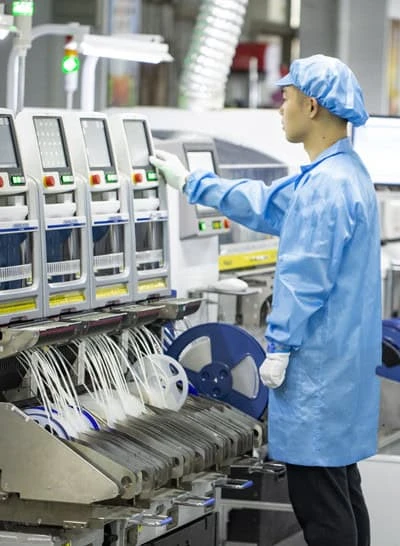
ایستگاه مونتاژ
تجهیزات مونتاژ
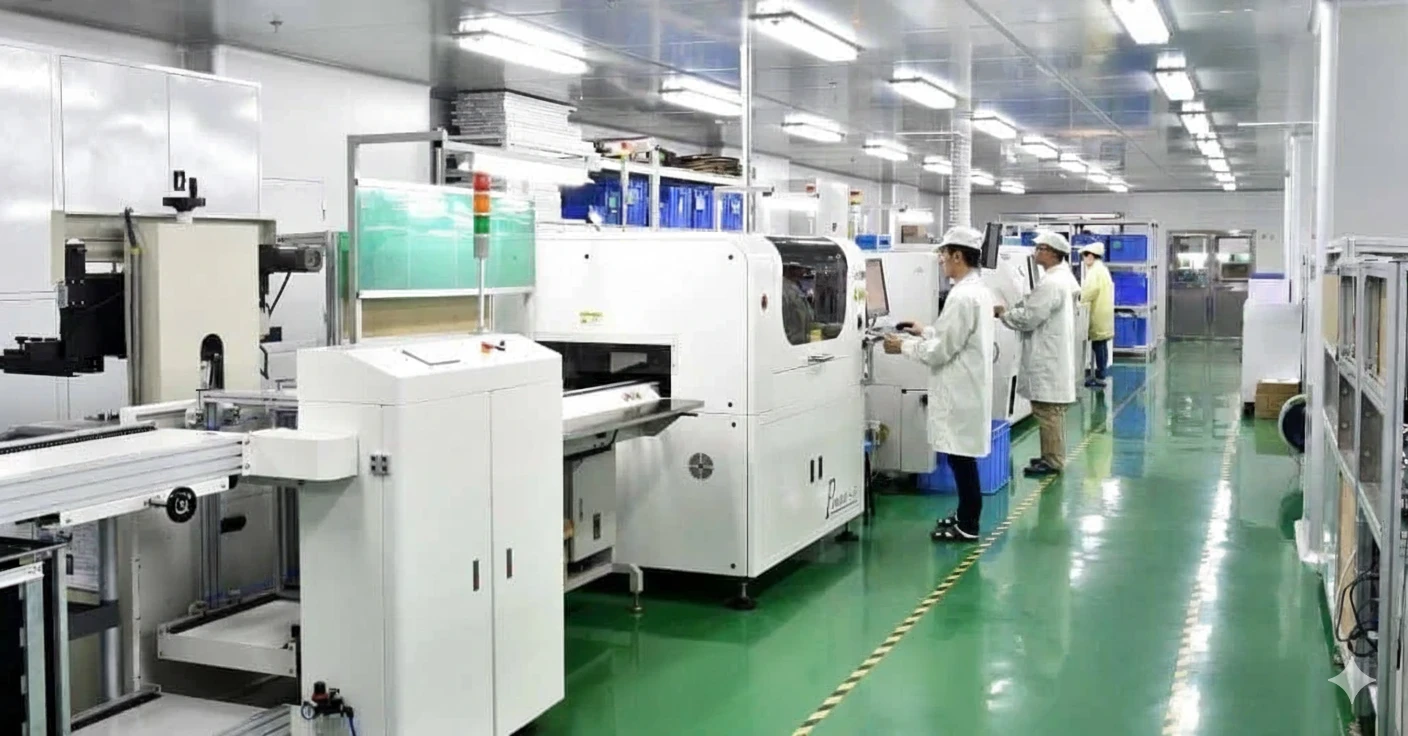
اپراتور کنار تجهیزات مونتاژ و تغذیه قطعات. لحیمکاری انتخابی، hi-pot و پشتیبانی PPAP برای کاربرد خودرو در دامنه توافقشده پروژه قابل بررسی است.
SMTتجهیزاتتغذیه قطعات
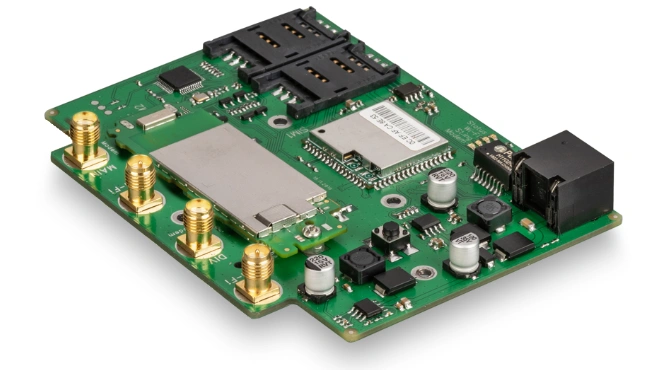
SMT • THT • ICT/FCT
مونتاژ SMT و THT قطعات نصب سطحی و پایهدار را روی یک PCBA ترکیب میکند. مسیر، شابلون، بازروانی، لحیمکاری، بازرسی و ICT/FCT بر پایه طراحی و الزامات توافقشده برنامهریزی میشوند.
تصمیم اصلی انتخاب SMT در برابر THT نیست؛ بلکه تعیین روشی است که هر قطعه را بدون آسیبزدن به قطعات دیگر لحیم کند.
خطوط پرسرعت و انعطافپذیر برای خمیر، جایگذاری و بازروانی پیش از جایگذاری THT.
قطعات پسیو ریزگام تا قطعات با شکل خاص، همگی در یک برگه مسیر برنامهریزی میشوند.
کیتسازی خارج از خط و بانکهای فیدر حرکت بچهای ترکیبی را حفظ میکنند.
تصمیمهای مسیر مونتاژ
مسیر مونتاژ ترکیبی باید هر دو سمت برد، توالی کامل حرارتی و دسترسی موردنیاز پس از هر عملیات را در نظر بگیرد. مسیری بر اساس قطعات و نقشه واقعی درخواست کنید و ابزار، استثناهای دستی و زمان بازرسی را در پیشفاکتور مشخص سازید.
| وضعیت مونتاژ | تصمیم درباره توالی | ورودی یا شواهد لازم | پیامد برای پیشفاکتور |
|---|---|---|---|
| قطعات SMT در هر دو سمت نصب شدهاند | ترتیب دفعات بازجوشانی را انتخاب کنید و قطعاتی را که وارونه میشوند از نظر نیاز به تکیهگاه یا مهار بررسی کنید. | دستورالعمل دقیق فرایند قطعه، راهنمای خمیر/فرایند، جانمایی دوطرفه و توالی حرارتی پیشنهادی. | تأیید کنید آیا تکیهگاه، ابزار یا عملیات اضافه لازم است. اندازه یا وزن قطعه بهتنهایی ترتیب همگانی سمتها را تعیین نمیکند. |
| کانکتور یا قطعه THT حساس به دما | مرحله نصب و روش لحیمکاری را با توجه به میزان مجاز مواجهه حرارتی همان قطعه انتخاب کنید. | شماره قطعه مهم و دستورالعمل بهروز سازنده، جرم حرارتی برد و مسیر پیشنهادی لحیم انتخابی، موجی یا دستی. | استثناهای موضعی لحیمکاری یا جابهجایی را مشخص کنید. نصب پس از بازجوشانی، گرمای مرحله لحیمکاری بعدی را حذف نمیکند. |
| SMT در سمت زیرین، نزدیک اتصالهای THT | دسترسی نازل یا موج، بیرونزدگی پایه، تکیهگاه برد و قطعات مجاور را در قالب یک مسیر بررسی کنید. | نقشه سمت مونتاژ، نواحی ممنوعه سمت لحیم، جزئیات پایه/کانکتور و بررسی امکان دسترسی پیشنهادی. | مسیر خودکار، پالت/فیکسچر لازم و استثناهای دستی کنترلشده را تأیید کنید. فاصله اعلامشده تأمینکنندگان دیگر مبنا نیست. |
| کانکتور بلند، شیلد، هیتسینک یا قطعه مکانیکی | بازرسی، تعمیر و دسترسی آزمون توافقشده را پیش از پوشیده شدن در عملیات بعدی برنامهریزی کنید یا کنترل بعدی مناسبی تعریف کنید. | نقشه مونتاژ/مکانیکی و ویژگیهایی که دیدن، دسترسی یا پرابگذاری آنها دشوار میشود. | پنجرههای بازبینی و عملیات اضافه لازم را لحاظ کنید. عکس یا AOI بهتنهایی همه اتصالهای پنهان را بررسی نمیکند. |
| اتصال پرسفیت یا لحیمی با پاکسازی/محافظت بعدی | نصب بدون لحیم پایههای پرسشونده را از پایههای لحیمی جدا کنید و نصب، بازرسی، پاکسازی و محدودیت پوشش را هماهنگ کنید. | دستورالعمل دقیق کنتاکت/PTH و ابزار، شرایط مجاز فرایند/پاکسازی و تأیید مونتاژ موردنیاز. | ابزار نصب، جابهجایی و دامنه تأیید را جداگانه مشخص کنید. پرسفیت فرایند لحیمکاری نیست و فیکسچر بهتنهایی صلاحیت اتصال را ثابت نمیکند. |
برای بازبینی مسیر، نوع نصب و سمت مونتاژ، دستورالعمل حساس سازنده قطعات، نقشهها و نواحی ممنوعه، تعداد، محدودیت پاکسازی/پوشش و دسترسی آزمون را اعلام کنید. عملیات و سوابق مشمول سفارش و مسئول تأیید تغییر مسیر را بپرسید. برای روش لحیمکاری انتخابی، صفحه فرایند را ببینید؛ برنامهریزی مونتاژ ترکیبی مسیر کاملتر را توضیح میدهد و آزمون و کیفیت به تعیین پوشش کمک میکند.
در درخواست اولیه امکانسنجی SMT/THT میتوان نیازهای موقت را نیز فرستاد. ابهام درباره مواجهه حرارتی قطعه، دسترسی یا شرایط آزمون را علامت بزنید تا پیش از تأیید مسیر تولید بررسی شود.
پوشش خدمات
در ساخت ترکیبی SMT/THT باید ترتیب فرایند، دسترسی لحیم، بررسی جرم حرارتی و پوشش آزمون پیش از رسیدن مواد به خط مشخص شوند.
DFM شابلون و جایگذاری
کنترل نسبت سطح، دهانه، قطبیت، centroid و fiducial خطاهای چاپ و جایگذاری را کاهش میدهد.
کنترل بازروانی SMT
بازروانی نیتروژن، پروفایلبرداری حرارتی و SPI/AOI برنامهریزیشده برای ۱۰۰٪، کنترل عیوب قابل مشاهده را پشتیبانی میکنند. واحدها و ویژگیهای بازرسی توافق میشوند؛ اتصالهای پنهان ممکن است به AXI یا آزمون الکتریکی نیاز داشته باشند.
انتخاب روش لحیمکاری THT
لحیمکاری انتخابی، موجی یا دستی برای اتصالهای THT بر اساس دسترسی و شرایط حرارتی انتخاب میشود. Press-fit اتصال جداگانه و بدون لحیم است و الزامات خاص خود را برای تماس، سوراخ برد و ابزار دارد.
شواهد آزادسازی
در صورت توجیه اتصالات پنهان، AXI بههمراه ICT/FCT، boundary-scan و سوابق پاکیزگی به برگه مسیر MES متصل میشوند.
راهنمای فرایند
برنامه آزادسازی، توالی فرایند را پیش از تولید تعیین میکند، نه پس از آنکه نخستین برد عیب نشان دهد.
DFM و انتخاب روش
BOM، XY، قطبیت، قطعات بلند و نواحی ممنوعه سمت لحیم را بررسی کنید و برای SMT، لحیمکاری انتخابی، موجی، فشاری یا استثناهای لحیمکاری دستی تصمیم بگیرید.
راهاندازی شابلون و SMT
طراحی شابلون، خمیر لحیم، فیدرها، دستور جایگذاری، پروفایل بازروانی و بازرسی نخستین قطعه را نهایی کنید.
آزادسازی بازروانی SMT
پیش از آنکه جایگذاری قطعات سوراخدار دسترسی را محدود کند، کنترلهای SPI 3D، AOI و AXI هدفمند را انجام دهید.
جایگذاری و لحیمکاری THT
جایگذاری، دسترسی پالت/نازل، فلاکس، پیشگرم، دمای لحیم، زمان ماند و بازرسی پس از لحیمکاری را کنترل کنید.
آزادسازی الکتریکی و ارسال
در صورت نیاز flying probe، ICT، FCT یا boundary-scan را انجام دهید و سپس همراه با شواهد بازرسی و آزمون ارسال کنید.
صحنههای مونتاژ
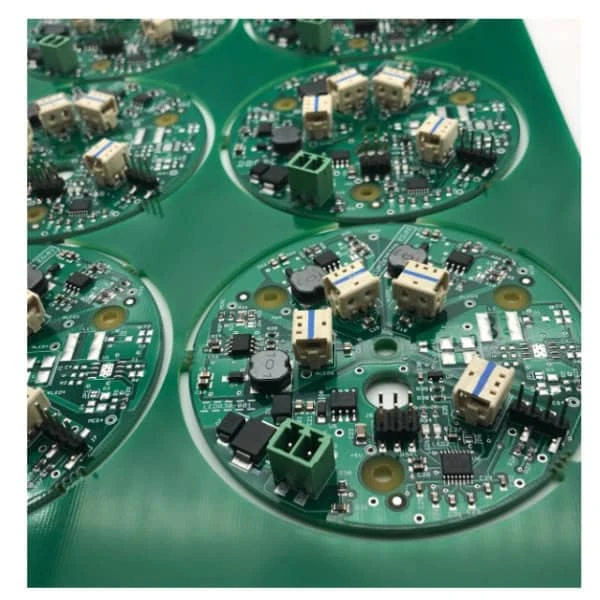
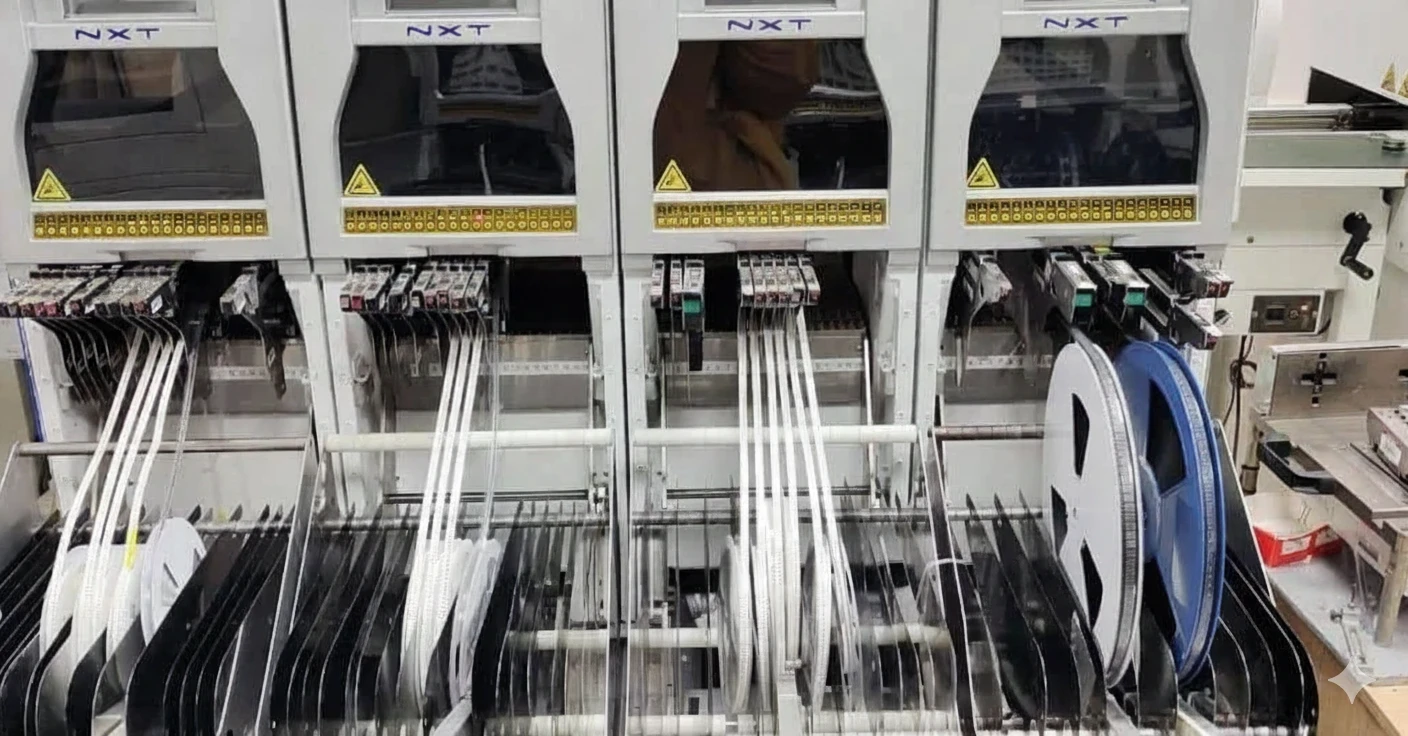
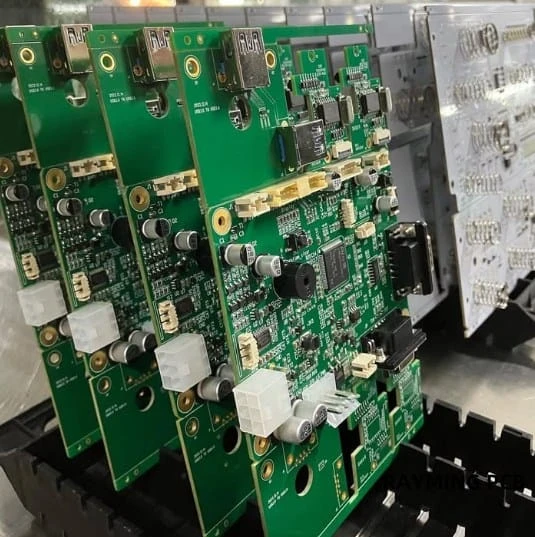
تصاویر نمونهای از تجهیزات مونتاژ، تغذیه قطعات و بردهای مونتاژشده. توانمندیهای کاربردهای خودرو، پزشکی، صنعتی و رایانشی جداگانه توضیح داده میشوند و بر اساس الزامات پروژه توافق خواهند شد.
قابلیتها
قابلیت ارزشمند، مسیر کنترلشده از SMT تا لحیمکاری THT و آزمون است، نه یک عدد مستقل برای جایگذاری.
ESD، رطوبت، نیتروژن و travelerهای MES به کنترل مواد از کیتسازی تا بستهبندی کمک میکنند. پاکیزگی یونی فقط با روش توافقشده، نمونه و مساحت مشخص، شرایط استخراج معین و حد مشتری ارزیابی میشود. مقدار ۱٫۵۶ µg معادل NaCl بر سانتیمتر مربع معیار عمومی پذیرش PCBA نیست.
کیفیت
گیتهای آزادسازی، خمیر لحیم، بازروانی، لحیمکاری THT، پاکیزگی و آزمون الکتریکی را پوشش میدهند و مونتاژ ترکیبی را یک عملیات عمومی واحد در نظر نمیگیرند.
هرگاه دسترسی بعدی به BGAها، QFNها یا قطعات دارای ترمینال زیرین محدود شود، بازروانی SMT پیش از جایگذاری THT آزاد میشود.
لحیمکاری انتخابی، موجی یا دستی برای اتصالهای THT بر اساس دسترسی، تعداد پایه، شرایط حرارتی و قطعات SMT مجاور انتخاب میشود. Press-fit اتصال جداگانه و بدون لحیم است و الزامات خاص خود را برای تماس، سوراخ برد و ابزار دارد.
یک RFQ کامل برنامهریزی را کوتاهتر میکند: BOM، AVL، XY، نقشه مونتاژ، هدف آزمون و محدودیتهای لحیمکاری/پاکسازی.
الزامات ECU و اینورتر خودرو میتواند لحیمکاری انتخابی، hi-pot و پشتیبانی PPAP را شامل شود؛ روش، سوابق و دامنه تأیید برای هر پروژه توافق میشود.
سابقه تاریخی شرکت در مونتاژ PCBA برای کاربردهای پزشکی: سابقه ISO 13485 مربوط به ۲۰۱۹ تا ۲۰۲۲ است. کنترل پاکیزگی و دستورهای قابلردیابی جداگانه توافق میشوند. شخصیت حقوقی، سایت، دامنه و اعتبار فعلی گواهی باید بررسی شود؛ تصاویر این صفحه گواهی نیستند.
برای کنترلر صنعتی میتوان press-fit، پوشش محافظ و پشتیبانی آزمون ارتعاش را بررسی کرد؛ روش و معیارها در دامنه پروژه توافق میشوند.
الزامات بردهای محاسباتی/RF میتواند آمادهسازی رابط حرارتی و پشتیبانی کالیبراسیون RF را شامل شود؛ امکانپذیری و سوابق از پیش توافق میشوند.
کیفیت و هزینه
ابزار مشترک، SPC و فیکسچرهای ماژولار
کیفیت
کیفیت
هزینه
هزینه
Everything you need to know about HDI PCB technology
فایلهای خود را بارگذاری کنید تا مسیر فرایند، روش لحیمکاری و برنامه پوشش بازرسی/آزمون را دریافت کنید.