
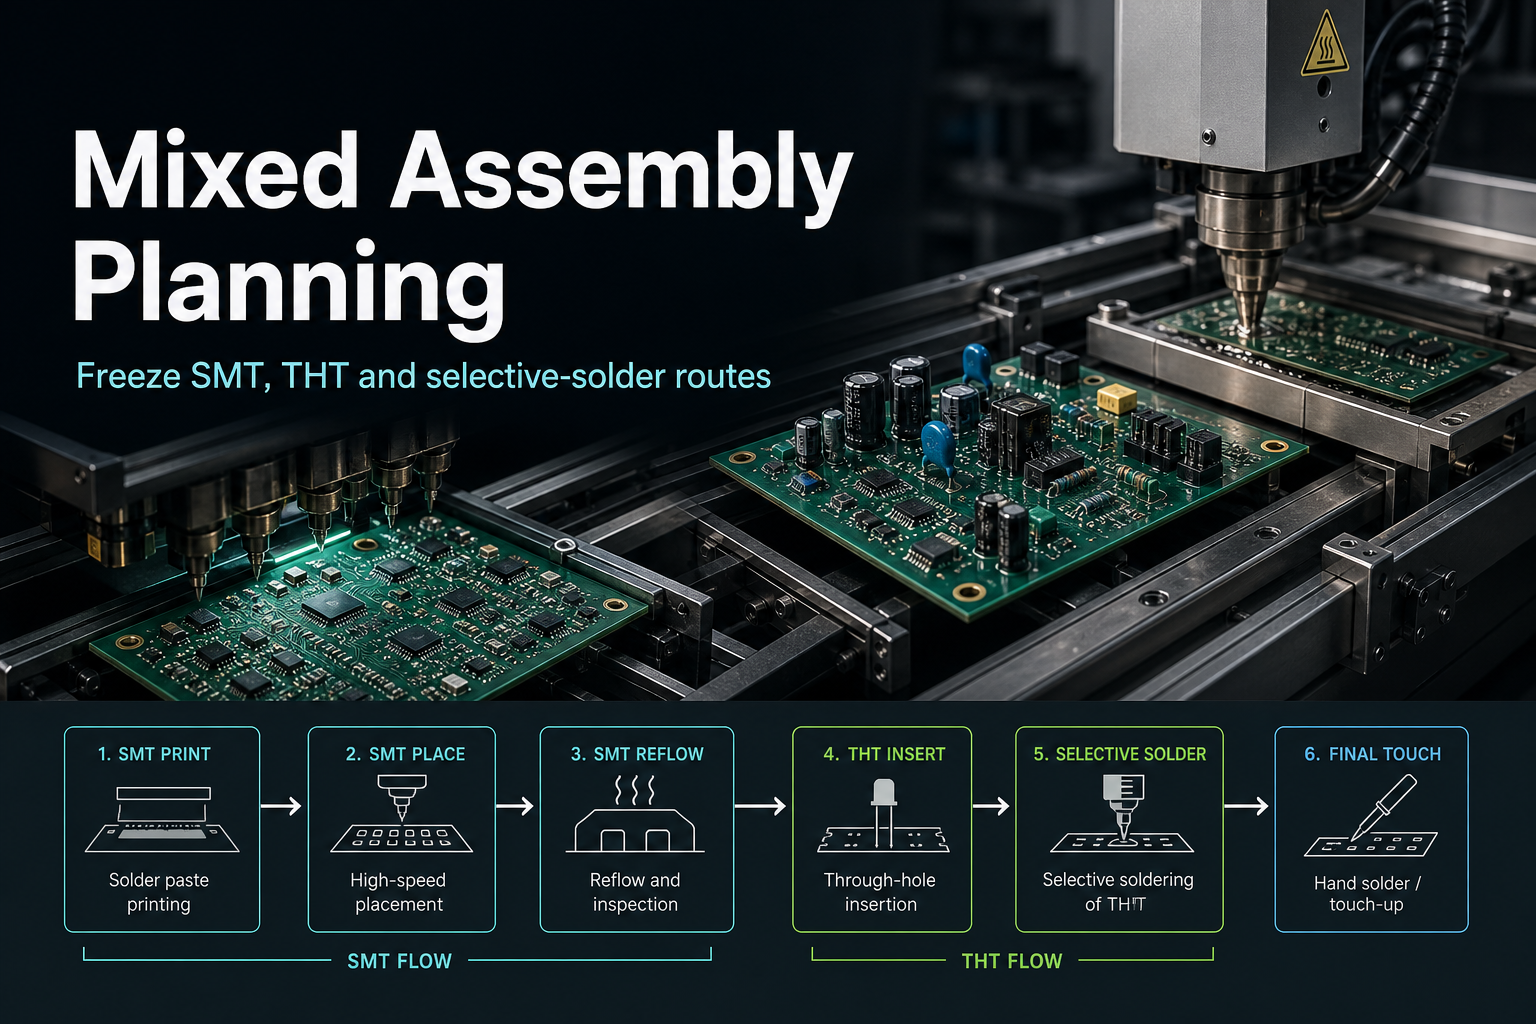
برنامهریزی مونتاژ ترکیبی فرآیندی است که در آن مشخص میشود یک PCBA پیش از ورود به انتشار کنترلشده تولید، چگونه از مراحل جایگذاری SMT، نصب قطعات سوراخدار، لحیمکاری انتخابی، عملیات دستی، بازرسی و تأیید الکتریکی عبور میکند.
تصمیم مهندسی اصلی فقط این نیست که آیا برد دارای قطعات SMT و THT است یا خیر. تصمیم مهمتر این است که کدام خانوادههای قطعه باید در هر مسیر تولید قرار گیرند، هر مسیر در چه زمانی اجرا شود و چه شواهدی تأیید میکنند که مسیر برای تولید آماده است.
پاسخ سریع
مونتاژ ترکیبی را با اختصاص دادن هر خانواده قطعه به یک مسیر مشخص نهایی کنید: ریفلو SMT، نصب THT پس از ریفلو، لحیمکاری انتخابی، شاخه مناسب برای لحیمکاری موجی یا عملیات دستی کنترلشده. سپس پیش از RFQ یا اولین ساخت، این مسیر را به BOM، نقشه مونتاژ، برنامه بازرسی و نیازمندیهای آزمون الکتریکی متصل کنید.
برای آشنایی با زنجیره کامل کنترل ورودی مونتاژ، برنامهریزی بازرسی، برنامه آزمون و گیتهای انتشار، راهنمای مونتاژ، تست و کیفیت PCBA را بررسی کنید.
چه تصمیمهایی مسیر مونتاژ ترکیبی را پیش از تولید مشخص میکنند؟
مهندسان باید ابتدا چهار مرز اصلی را بررسی کنند:
| حوزه تصمیمگیری | چه چیزی باید مشخص شود | تأثیر بر انتشار |
|---|---|---|
| تفکیک جمعیت قطعات | کدام قطعات SMT، THT، پرسفیت یا دستی هستند | جلوگیری از تفسیر کارخانه هنگام راهاندازی |
| توالی مسیر | زمان انجام نصب، لحیمکاری، بازرسی و آزمون | تعیین مسئولیت فرآیند |
| شاخه فرآیند ویژه | کدام اتصالها به لحیمکاری انتخابی یا کار دستی نیاز دارند | کنترل ریسک حرارتی و دسترسی |
| زمانبندی تأیید | زمان انجام AOI، AXI، ICT، FCT یا بررسی چشمی | هماهنگ نگه داشتن شواهد با ساخت واقعی |
یک BOM منتشرشده بهتنهایی مسیر مونتاژ را نهایی نمیکند. تیم تولید همچنین به هدف و منطق مونتاژ پشت آن BOM نیاز دارد.
تفاوت مسیرهای SMT، THT، لحیمکاری انتخابی و شاخههای دستی چیست؟
بردهای ترکیبی معمولاً چند مسیر تولیدی را همزمان ترکیب میکنند.
مسیر SMT
شاخه SMT معمولاً شامل قطعاتی است که توسط تجهیزات خودکار جایگذاری شده و با فرآیند ریفلو لحیم میشوند.
نمونههای معمول:
- پکیجهای IC
- مقاومتها و خازنها
- قطعات با گام پایه ریز
- قطعات کمارتفاع نصب سطحی
مسیر SMT باید پیش از مراحل نصب بعدی پایدار شود، زیرا عملیات بعدی میتوانند روی دسترسی، بازرسی و تعمیرپذیری تأثیر بگذارند.
مسیر THT
قطعات سوراخدار معمولاً برای موارد زیر همچنان ضروری هستند:
- کانکتورهای دارای تنش مکانیکی بالا
- ترمینالها
- ترانسفورماتورها
- خازنهای بزرگ
- رابطهای توان
موضوع اصلی این نیست که آیا THT قابل قبول است یا خیر. موضوع این است که آیا روش انتخابشده برای نصب و لحیمکاری با محل قرارگیری قطعه سازگار است یا نه.
مسیر لحیمکاری انتخابی
لحیمکاری انتخابی معمولاً زمانی استفاده میشود که برد قبلاً دارای قطعات SMT لحیمشده با ریفلو است اما هنوز به لحیمکاری کنترلشده برای برخی اتصالهای THT نیاز دارد.
این مسیر به موارد زیر وابسته است:
- دسترسی نازل
- فاصله قطعات
- محدودیتهای حرارتی
- لحیمپذیری
- پشتیبانی برد
- معیارهای پذیرش
فرآیند لحیمکاری انتخابی بهصورت خودکار برای هر موقعیت THT مناسب نیست.
شاخه دستی
برخی اتصالها به دلیل موارد زیر همچنان دستی باقی میمانند:
- سختافزار مکانیکی
- هندسه غیرمعمول
- استثناهای تیراژ پایین
- دسترسی محدود برای تجهیزات خودکار
این استثناها باید در بسته مدارک مونتاژ مشخص باشند و نباید در حین تولید کشف شوند.
کدام مسیر مونتاژ ترکیبی باید انتخاب شود؟
پیش از RFQ یا اولین ساخت از ماتریس تصمیم زیر استفاده کنید:
| شرایط برد | بررسی مسیر پیشنهادی | پرسشهای اصلی |
|---|---|---|
| بیشتر SMT با تعداد محدود کانکتور | بررسی SMT + لحیمکاری انتخابی | آیا نازل به تمام اتصالهای مورد نیاز دسترسی دارد؟ |
| SMT متراکم نزدیک قطعات بزرگ THT | بررسی امکانسنجی لحیمکاری انتخابی | آیا محدودیتهای حرارتی و فاصلهای قابل قبول هستند؟ |
| تعداد زیاد THT با سمت لحیمکاری باز | ارزیابی لحیمکاری موجی | آیا طراحی برد و پالت از تماس فرآیند پشتیبانی میکند؟ |
| قطعات مکانیکی خاص یا فرمهای غیرمعمول | بررسی عملیات دستی | آیا استثناها مستند و قابل تکرار هستند؟ |
| ترکیب نواحی حساس توان و سیگنال | بررسی مسیر همراه با آزمون | آیا گیتهای بازرسی و الکتریکی هماهنگ هستند؟ |
وقتی مسیر تولید نهایی نشده باشد چه حالتهای خرابی ایجاد میشوند؟
| حالت خرابی | علت اصلی | پیامد تولید |
|---|---|---|
| اضافه شدن دیرهنگام کانکتور به شاخه THT | مالکیت BOM و مسیر مشخص نیست | تعمیرکاری و تأخیر در NPI |
| مسدود شدن مسیر لحیمکاری انتخابی | دسترسی نازل زود بررسی نشده است | بازگشت به لحیمکاری دستی |
| نزدیکی بیش از حد قطعات SMT به ناحیه لحیمکاری | تعامل حرارتی نادیده گرفته شده است | تنش قطعه یا محدودیت فرآیند |
| انجام بازرسی در مرحله اشتباه | تأیید از برنامهریزی مسیر جدا شده است | شواهد ناقص |
| اختلاف بین نقشه و BOM | بسته انتشار هماهنگ نیست | ریسک تفسیر کارخانه |
یک برد ترکیبی فشرده میتواند زمانی چالشهای جدی ایجاد کند که پکیجهای کوچک SMT در نزدیکی کانکتورهای سنگین سوراخدار قرار گرفته باشند. یک فواره لحیم انتخابی با دمای بالاتر از 260 C میتواند قطعات نزدیک را در معرض تنش حرارتی قرار دهد، در حالی که محافظت بیش از حد ممکن است انتقال حرارت به اتصال سوراخدار را کاهش دهد. هدف مهندسی، تعریف مسیری است که بین محافظت قطعه، شکلگیری اتصال لحیم، دسترسی برای بازرسی و الزامات پذیرش تعادل ایجاد کند.
چگونه BOM، نقشه و برنامه آزمون باید هماهنگ شوند؟
برنامهریزی مونتاژ ترکیبی زمانی قابل اعتماد میشود که تمام مدارک انتشار، یک هدف تولیدی یکسان را توصیف کنند.
| سند انتشار | مسئولیت اصلی | ارتباط با مونتاژ ترکیبی |
|---|---|---|
| BOM | هویت قطعه و جمعیتگذاری | مشخص میکند کدام قطعات متعلق به هر شاخه هستند |
| نقشه مونتاژ | دستورهای بصری مسیر و استثناها | ترتیب نصب و عملیات ویژه را نشان میدهد |
| برنامه بازرسی | جمعآوری شواهد | مشخص میکند چه زمانی نقصها قابل تشخیص هستند |
| برنامه آزمون الکتریکی | تأیید عملکرد | مرحله صحیح تأیید را مشخص میکند |
صفحات مرتبط:
- بهترین روشهای BOM مونتاژ
- اصول ضروری نقشه مونتاژ
- چکلیست طراحی برای مونتاژ
- تست و کیفیت
- بازرسی قطعه اول
مسیرهای خدمات مرتبط:
چه مواردی باید پیش از RFQ، اولین ساخت یا انتشار تولید نهایی شوند؟
یک بسته مونتاژ ترکیبی آماده برای تأمینکننده باید موارد زیر را نهایی کند:
- مالکیت جمعیتگذاری SMT، THT، لحیمکاری انتخابی و دستی
- ترتیب مسیر برای هر خانواده قطعه
- یادداشتهای نقشه مونتاژ و دستورهای ویژه
- نقاط کنترل بازرسی و آزمون الکتریکی
- هماهنگی نسخه بین BOM، خروجیهای CAD و مدارک تولید
یک برد ممکن است از نظر فنی قابل تولید باشد، اما همچنان مسیر انتشار کنترلشده نداشته باشد. هدف برنامهریزی، حذف فرضیات تولید پیش از تبدیل شدن آنها به تصمیمهای تولیدی است.
مراحل بعدی با APTPCB
اگر برد شما شامل جایگذاری متراکم SMT، کانکتورها، ترمینالها، شیلدها، قطعات توان یا سایر محتوای سوراخدار است، مسیر تولید باید پیش از تولید آزمایشی بررسی شود.
فایل Gerber یا بسته ODB++، BOM، نقشه مونتاژ و نیازمندیهای اولیه مسیر تولید را به [email protected] ارسال کنید، یا از طریق صفحه دریافت قیمت شروع کنید.
APTPCB میتواند تصمیمهای مسیر فرآیند ترکیبی شامل دسترسی لحیمکاری انتخابی، فاصله لحیمکاری، زمانبندی بازرسی و هماهنگی انتشار تولید را بررسی کند.
پرسشهای متداول
آیا برنامهریزی مونتاژ ترکیبی فقط درباره ترکیب قطعات SMT و THT است؟
خیر. این برنامه همچنین زمانبندی، مالکیت شاخهها، نقاط بازرسی و شواهد انتشار را مشخص میکند.
آیا هر برد ترکیبی به لحیمکاری انتخابی نیاز دارد؟
خیر. مسیر صحیح به جایگذاری قطعات، دسترسی، شرایط حرارتی، تیراژ و الزامات پذیرش بستگی دارد.
چرا نقشه مونتاژ در ساختهای ترکیبی اهمیت دارد؟
زیرا ترتیب نصب، عملیات ویژه و استثناها اغلب فقط از طریق BOM قابل انتقال نیستند.
آیا برنامه آزمون میتواند از برنامهریزی مسیر مونتاژ جدا باشد؟
خیر. مسیر مشخص میکند که چه زمانی بازرسی و تأیید الکتریکی شواهد معنادار ارائه میکنند.
چه زمانی برنامهریزی مونتاژ ترکیبی کامل است؟
زمانی کامل است که کارخانه بتواند برد را بدون تفسیر تصمیمهای ناقص مسیر تولید بسازد.
منابع عمومی
اطلاعات نویسنده و بررسی
- نویسنده: تیم محتوای برنامهریزی مونتاژ ترکیبی APTPCB
- بررسی فنی: تیم برنامهریزی مسیر SMT، THT و NPI
- آخرین بهروزرسانی: 2026-05-13