
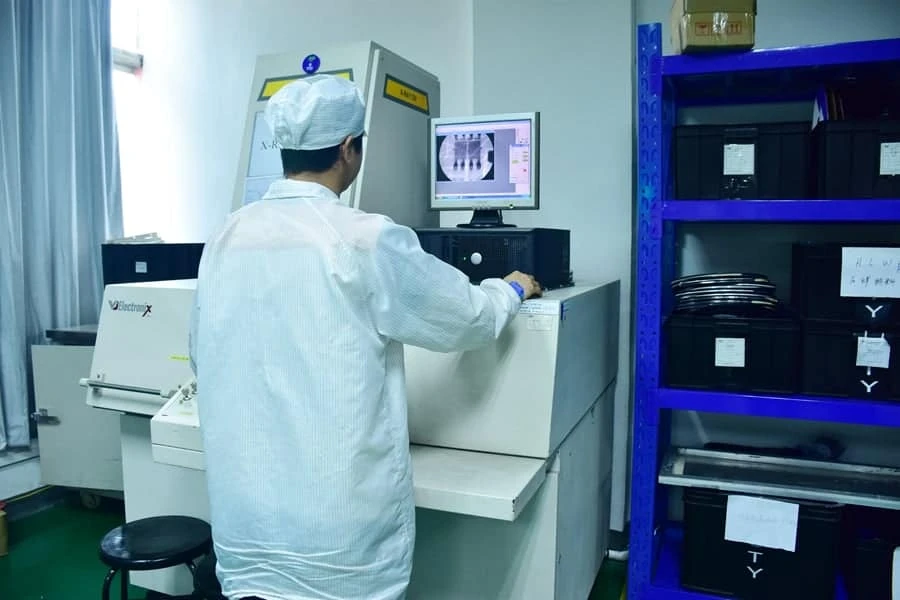
ورودیهای پکیج • REFLOW کنترلشده • آزادسازی X-RAY
ریبالینگ BGA و جایگذاری اولیه توپ لحیم
ریبالینگ BGA، برداشتن و جایگزینی کنترلشده توپهای لحیم روی یک پکیج خارج از برد است؛ جایگذاری اولیه توپ لحیم، آرایه نخست را روی پکیج آماده ایجاد میکند. این خدمت پکیج، نقشه توپها، آلیاژ، قطر توپ، پروفایل reflow، شواهد بازرسی و بستهبندی را پیش از بازگشت قطعه به خط SMT واجد شرایط میکند.
دریافت قیمت فوری
ریبالینگ BGA چه چیزهایی را پوشش میدهد و چه چیزهایی را نه؟
ریبالینگ BGA فرآیندی برای آمادهسازی قطعه است که پیش از مونتاژ پکیج روی PCB انجام میشود. این فرآیند آرایهای مشخص از توپهای لحیم را بازیابی یا ایجاد میکند تا خط SMT دریافتکننده بتواند قطعه را با آلیاژ، هندسه، پاکیزگی و قابلیت ردیابی مشخص جایگذاری کند.
این صفحه عمداً از مونتاژ گامریز BGA و QFN جداست. ریبالینگ پکیج خارج از برد را کنترل میکند؛ مونتاژ گامریز چاپ خمیر، جایگذاری روی برد، reflow و بازرسی را پس از رسیدن قطعه به PCB کنترل میکند.
جایگذاری اولیه توپ در برابر ریبالینگ و بازکاری در سطح برد
فرآیند را بر اساس وضعیت ورودی انتخاب کنید، نه فقط نام پکیج.
- جایگذاری اولیه توپ: پدهای پکیج آمادهاند، اما هنوز آرایه توپ لحیم روی آنها وجود ندارد.
- ریبالینگ: آرایه موجود برداشته یا مردود میشود و با آلیاژ و قطر موردنیاز جایگزین میگردد.
- بازکاری BGA در سطح برد: پکیج از PCB مونتاژشده جدا میشود، محل روی برد تعمیر و تمیز میگردد و قطعه روی برد جایگذاری و اعتبارسنجی میشود.
- تعویض: اگر آسیب پکیج، از دست رفتن پد، لایهلایهشدن، آلودگی یا ریسک ردیابی، ریبالینگ را نامناسب کند، از قطعه جدید استفاده کنید.
مرحله 1: بررسی پکیج ورودی و مستندات
کار تنها پس از همخوانی پکیج فیزیکی با وضعیت ساخت درخواستی آغاز میشود.
- شماره قطعه سازنده، نقشه پکیج، نقشه توپها، گام، نشان جهت، تعداد و آلیاژ درخواستی را تأیید کنید.
- لبههای پکیج، زیرلایه، پدها، نشانههای تاببرداشتگی، آلودگی، اکسیداسیون و شواهد بازکاری قبلی را بررسی کنید.
- اطلاعات لات و کد تاریخ را در صورت وجود ثبت کنید؛ مواد مخلوط یا فاقد ردیابی را برای تعیین تکلیف مشتری قرنطینه کنید.
- وضعیت رطوبت و نیاز به پخت یا جابهجایی خشک کنترلشده پیش از فرآیند حرارتی را تأیید کنید.
مرحله 2: آمادهسازی پد بدون آسیب به پکیج
آمادهسازی پد باید لحیم باقیمانده و آلودگی را بدون نازککردن، بلندکردن یا پخشکردن پدهای پکیج حذف کند. شیمی فلاکس، روش پاکسازی، زمان ماند و تماس مکانیکی بر اساس پرداخت سطح پکیج و وضعیت قبلی انتخاب میشوند.
آزادسازی برای جایگذاری به آرایه کامل پد، سطح تمیز و لحیمپذیر، نبودِ کاهش قابل مشاهده پد و نبودِ آسیب ایجادشده به پکیج در زمان آمادهسازی نیاز دارد. قطعاتی که این مرحله را رد میکنند برای تعیین تکلیف نگه داشته میشوند و بهاجبار وارد reflow نمیگردند.
مرحله 3: همترازی نقشه توپها، شابلون و فیکسچر
شابلون یا فیکسچر جایگذاری باید با نمای پکیج، گام، نقشه توپها و جهت آن مطابقت داشته باشد. قطری که در شابلون جا میگیرد کافی نیست؛ هندسه نهایی توپ نیز باید با قطر پد و فرآیند مونتاژ دریافتکننده سازگار باشد.
- بازبینی پکیج و جهت آن را پیش از بارگذاری تأیید کنید.
- سازگاری دهانه یا فیکسچر با قطر توپ مشخصشده را تأیید کنید.
- بررسی کنید پکیج صاف قرار گیرد و هنگام توزیع یا انتقال جابهجا نشود.
- پیش از ادامه لات، یک کنترل اولیه آرایه انجام دهید.
مرحله 4: کنترل آلیاژ و جایگذاری توپهای لحیم
توپهای لحیم بر اساس آلیاژ، قطر اسمی، هویت لات و محل روی پکیج کنترل میشوند. درخواستهای رایج بررسی شامل SAC305، SAC405، Sn63Pb37 و تبدیل آلیاژ است. قطر توپ بر مبنای نقشه پکیج، هندسه پد، گام و توانمندی فیکسچر تأیید میشود، نه اینکه از یک بازه عمومی انتخاب گردد.
پیش از reflow، آرایه از نظر توپهای مفقود، توپهای دوتایی، قطرهای مخلوط، توپهای جابهجا، آلودگی و جهت نادرست بررسی میشود. توپهای اضافی از محل کار حذف میشوند تا در مرحله بعد به ماده خارجی تبدیل نشوند.
مرحله 5: پروفایل Reflow متناسب با آلیاژ و پکیج
Reflow فقط با دمای اوج آزاد نمیشود. پروفایل باید آلیاژ مشخصشده، جرم حرارتی پکیج، سامانه فلاکس، زمان بالاتر از لیکوئیدوس، رفتار افزایش دما، خنککاری و حد دمایی تأمینکننده پکیج را در نظر بگیرد.
- اگر پروفایل مورد تأیید مشتری یا واجد شرایط پکیج ارائه شده است، از همان استفاده کنید.
- دستورالعمل اعمالشده یا مرجع پروفایل را برای ردیابی لات ثبت کنید.
- از تکرار چرخههای حرارتی غیرضروری جلوگیری کنید.
- هر پکیجی را که حرکت، خیسشوندگی ناقص، ناهماهنگی در فروریختن، تغییر رنگ یا واکنش غیرعادی دیگری نشان میدهد نگه دارید.
مرحله 6: بازرسی نوری و X-Ray برای آزادسازی
بازرسی پس از reflow به سه پرسش جداگانه پاسخ میدهد: آیا همه محلهای لازم پر شدهاند، آیا آرایه همتراز و از نظر هندسی یکنواخت است، و آیا نشانهای از پلزدگی یا عیب پنهان دیگری وجود دارد؟
- بازرسی نوری: وضعیت پکیج، جهت، همترازی پیرامونی، شکل توپ، آلودگی و آسیب ناشی از جابهجایی.
- بازرسی X-ray: توپهای مفقود، توپهای دوتایی، تغییرات عمده هندسی، پلزدگی و ناهنجاریهای موقعیت آرایه.
- تطبیق نقشه توپها: محلهای پرشده و محلهای عمداً خالی با نقشه تأییدشده مطابقت دارند.
- شواهد مشتری: تصاویر بازرسی یا سوابق سطح لات، در صورت درج در قیمتگذاری، ارائه میشوند.
شواهد نوری و X-ray بهتنهایی عملکرد الکتریکی، سلامت داخلی دای، لحیمپذیری آینده یا عملکرد در مونتاژ نهایی را اثبات نمیکند. هر الزام الکتریکی، ابعادی، برشی، راستیآزمایی آلیاژ یا تأیید نمونه باید در RFQ و قیمتگذاری تعریف شود.
مرحله 7: پاکسازی و کنترل بقایا
پاکسازی با شیمی فلاکس و حساسیت پکیج تطبیق داده میشود. هدف فقط سطحی براق از نظر ظاهری نیست؛ هدف پکیجی عاری از ذرات سست، بقایای زیانآور، اثر انگشت، الیاف و محبوسشدن پاککننده پیش از جابهجایی خشک و بستهبندی است.
کنترل نهایی با میکروسکوپ وضعیت آرایه را پس از پاکسازی تأیید میکند. اگر مشتری الزام پاکیزگی یونی یا بقایا داشته باشد، روش و معیار پذیرش باید در RFQ درج شود، زیرا بازرسی ظاهری جایگزین آن نیست.
مرحله 8: بستهبندی، محافظت در برابر رطوبت و ردیابی
قطعات نهایی برای مرحله بعدی جابهجایی بستهبندی میشوند، نه برای نگهداری عمومی.
- نوار و قرقره: فقط پس از مشخصشدن تناسب حفره، جهت، وضعیت نوار پوشش و الزامات خط دریافت قیمتگذاری کنید.
- تری مشخصشده توسط مشتری: قالب دقیق تری و مهار لازم برای محافظت از پکیج در حملونقل و جابهجایی را تأیید کنید.
- محافظت در برابر رطوبت: هر زمان وضعیت پکیج یا مشخصات مشتری لازم بداند، از بستهبندی خشک، رطوبتگیر و برچسب استفاده کنید.
- برچسب ردیابی: شماره قطعه، تعداد، لات یا کد تاریخ، آلیاژ، قطر توپ و لات فرآوری را طبق توافق درج کنید.
خروجی قابل ارائه در ریبالینگ BGA چیست؟
خروجی مفید، یک لات قطعه آزادشده همراه با شواهد کافی است تا مونتاژکار دریافتکننده بداند چه چیزی تغییر کرده است.
- سابقه مواد ورودی و وضعیت پکیج.
- مرجع تأییدشده نقشه توپها، آلیاژ، قطر و جهت.
- تراولر فرآیند شامل مراحل آمادهسازی، جایگذاری، reflow، پاکسازی و بستهبندی.
- شواهد بازرسی نوری یا X-ray در صورت مشخصشدن.
- سابقه عدم انطباق و تعیین تکلیف قطعات نگهداشتهشده یا مردود.
- بستهبندی نهایی و برچسب ردیابی منطبق با قالب دریافت مشتری.
مراحل آزادسازی، حالتهای خرابی و رویههای مرجع
حالتهای خرابی معمول شامل از دست رفتن پد هنگام آمادهسازی، آلیاژ مخلوط، قطر توپ نادرست، توپهای مفقود یا دوتایی، جابهجایی آرایه، پلزدگی، خیسشوندگی ناقص، بقایا، قرارگیری در معرض رطوبت، آسیب پکیج و از بین رفتن ردیابی لات است. هر ریسک به یک مرحله ورودی، حین فرآیند یا آزادسازی نهایی اختصاص مییابد و به یک بازرسی انتهایی واحد واگذار نمیشود.
رویههای مرجع میتوانند شامل IPC-7095E برای راهنمای طراحی، مونتاژ، بازرسی، تعمیر و قابلیت اطمینان BGA و IPC/JEDEC J-STD-033D برای جابهجایی، بستهبندی، حمل و استفاده از قطعات حساس به رطوبت/reflow باشند. هیچکدام جایگزین سفارش خرید، حدود تأمینکننده پکیج، نقشه مشتری یا معیارهای پذیرش مورد توافق نیستند.
چه زمانی قطعه را ریبال کنیم، برد را بازکاری کنیم یا قطعه را تعویض کنیم؟
ریبالینگ زمانی مناسب است که بدنه و پدهای پکیج قابل قبول باشند، نقشه توپها و مواد موردنیاز مشخص باشند و هویت و سابقه حرارتی قطعه قابل کنترل باشد. این کار برای هر BGA خراب، تعمیر خودکار محسوب نمیشود.
- ریبالینگ قطعه زمانی انجام شود که آرایه توپ خارج از برد مفقود، آسیبدیده یا آلوده باشد یا لازم باشد به آلیاژ تأییدشده تغییر کند.
- بازکاری در سطح برد زمانی انجام شود که عیب در محل PCB مونتاژشده باشد و پدهای برد، جایگذاری و بازرسی مونتاژ باید همزمان کنترل شوند.
- تعویض قطعه زمانی انجام شود که از دست رفتن پد، ترک پکیج، لایهلایهشدن، قرارگیری کنترلنشده در معرض رطوبت، چرخههای حرارتی تکراری یا شکافهای ردیابی از مرز ریسک تأییدشده فراتر روند.
- بررسی مهندسی زمانی انجام شود که نقشههای پکیج، نقشههای توپ، الزامات آلیاژ یا معیارهای پذیرش با هم تعارض داشته باشند.
چکلیست RFQ برای ریبالینگ BGA
دادههای پکیج زیر را ارسال کنید تا امکانسنجی، ابزار، بازرسی، بستهبندی و قیمتگذاری بر اساس یک تعریف ساخت واحد انجام شود.
- شماره قطعه سازنده، نقشه پکیج، نقشه توپها، گام، ابعاد و نشان جهت.
- تعداد، لات و کدهای تاریخ، وضعیت ورودی، سابقه بازکاری قبلی و وضعیت رطوبت.
- آلیاژ توپ لحیم و قطر اسمی موردنیاز؛ مشخص کنید آیا تبدیل آلیاژ درخواست شده است.
- حدود reflow مشتری یا تأمینکننده پکیج و هر پروفایل تأییدشده.
- سوابق نوری، X-ray، پاکیزگی، ابعادی یا ردیابی موردنیاز.
- قالب بستهبندی، جهت، برچسبگذاری، بستهبندی خشک و الزامات خط دریافت.
- معیارهای پذیرش، الزام تأیید نمونه، تفکیک لات تحویل و قواعد تعیین تکلیف قطعات مردود.
Frequently Asked Questions
تفاوت ریبالینگ BGA با بازکاری BGA در سطح برد چیست؟
ریبالینگ با تعویض یا افزودن توپهای لحیم، پکیج BGA خارج از برد را آماده میکند. بازکاری در سطح برد، پکیج را از PCB مونتاژشده جدا و دوباره نصب میکند و علاوه بر آن به بازرسی پدهای برد، آمادهسازی محل، جایگذاری و اعتبارسنجی در سطح مونتاژ نیاز دارد.
برای قیمتگذاری چه دادههایی از پکیج BGA لازم است؟
شماره قطعه سازنده، نقشه پکیج یا نقشه توپها، تعداد پکیج، قطر توپ، آلیاژ، گام، وضعیت رطوبت، وضعیت ورودی، الزام بستهبندی و سوابق بازرسی یا آزادسازی درخواستی را ارائه کنید.
کدام آلیاژها و قطرهای توپ لحیم قابل بررسی هستند؟
درخواستهای رایج شامل SAC305، SAC405، Sn63Pb37 و تبدیل آلیاژ است. قطر توپ بر اساس نقشه پکیج، هندسه پد، گام، امکان استفاده از شابلون یا فیکسچر و معیارهای پذیرش مشتری بررسی میشود، نه اینکه بهصورت یک بازه عمومی وعده داده شود.
یک BGA ریبالشده چگونه آزاد میشود؟
آزادسازی میتواند شامل راستیآزمایی تعداد توپها و نقشه توپها، بررسی نوری همترازی و هندسه، بررسی X-ray برای توپهای مفقود یا پلزدگی، بررسی پاکیزگی، ردیابی لات و سوابق بازرسی مشخصشده توسط مشتری باشد.
قطعات BGA نهایی چگونه بستهبندی میشوند؟
بستهبندی بر اساس فرآیند SMT دریافتکننده و قالب پکیج قیمتگذاری میشود. گزینهها میتوانند شامل تری یا نوار و قرقره مشخصشده توسط مشتری، بهعلاوه بستهبندی خشک، رطوبتگیر و برچسبهای ردیابی در صورت نیاز به محافظت در برابر رطوبت باشند.
لات ریبالینگ BGA خود را واجد شرایط کنید
نقشه پکیج، نقشه توپها، آلیاژ، قطر توپ، تعداد، وضعیت ورودی، شواهد بازرسی و الزامات بستهبندی را برای بررسی امکانسنجی و قیمتگذاری به اشتراک بگذارید.