سوراخ‌کاری صنعتی PCB برای میکرو‌ویاهای HDI و بک‌دریلینگ با عمق کنترل‌شده

مهندسی پیشرفته اتصالات داخلی

خدمات سوراخ‌کاری دقیق برد مدار چاپی: میکرو‌ویا لیزری، VIPPO و بک‌دریلینگ

در عصر PCIe Gen 6، سیگنال‌دهی 112Gbps PAM4 و سخت‌افزارهای فوق متراکم هوش مصنوعی، ویای سوراخ‌شده دیگر صرفاً یک حفره فیزیکی نیست، بلکه یک مولفه حساس از خط انتقال فرکانس بالاست. APTPCB با ارائه معماری سوراخ‌کاری صنعتی با دقت بک‌دریلینگ ±50μm، میکرو‌ویاهای بی‌نقص لیزر UV با قطر 0.075mm برای بردهای Any-Layer HDI، و تلورانس ±0.05mm برای کانکتورهای پرس‌فیت خودرویی، گلوگاه‌های پیچیده اتصالات را برطرف می‌سازد.

±50 μm
دقت بک‌دریلینگ
0.075 mm
میکرو‌ویا لیزر UV
15:1
آبکاری نسبت ابعادی بالا

دریافت قیمت فوری

بک‌دریل ±50 μmحذف زایده استاب
لیزر 0.075 mmAny-Layer HDI
حداکثر نسبت 15:1آبکاری پالس معکوس
تارگت‌های X-Rayکنترل انطباق لایه‌ها
کپ VIPPOویای BGA در پد
±0.05 mmتلورانس پرس‌فیت
اسمیرزدایی پلاسماآماده‌سازی تفلون و روجرز
مکانیکی 0.15 mmماشین‌کاری پرسرعت CNC
بک‌دریل ±50 μmحذف زایده استاب
لیزر 0.075 mmAny-Layer HDI
حداکثر نسبت 15:1آبکاری پالس معکوس
تارگت‌های X-Rayکنترل انطباق لایه‌ها
کپ VIPPOویای BGA در پد
±0.05 mmتلورانس پرس‌فیت
اسمیرزدایی پلاسماآماده‌سازی تفلون و روجرز
مکانیکی 0.15 mmماشین‌کاری پرسرعت CNC

تمرکز بر یکپارچگی سیگنال

حل گلوگاه‌های اتصالات: سوراخ‌کاری پرسرعت برای معماری‌های PCIe Gen 6 و 112G

در سیم‌کشی‌های با تراکم بالا، ویا اغلب منبع اصلی ناپیوستگی امپدانس است. برای معماران سخت‌افزار که تجهیزات تراز اول مراکز داده یا سیستم‌های راداری هوافضا را طراحی می‌کنند، سوراخ‌کاری مکانیکی معمولی ناکافی است. APTPCB سوراخ‌کاری را به عنوان یک فرآیند مهندسی‌شده با هدف حفظ پارامترهای تضعیف بازتابی سیگنال (Return Loss) در نظر می‌گیرد. با به‌کارگیری اسپیندل‌های CNC پرسرعت Schmoll و Hitachi، ما دقت موقعیت‌یابی مطلق نسبت به لایه‌های مس داخلی را تضمین می‌کنیم که به‌طور پویا توسط سیستم‌های موقعیت‌یاب سه‌بعدی X-ray پایش و تایید می‌شود.

کاهش ناپیوستگی‌های امپدانس
سوراخ‌کاری مکانیکی ما تا قطر 0.15 میلی‌متر (6 میل) به‌طور ویژه برای متریال‌های رزینی کم‌تلفات نظیر Megtron 6 و Rogers 4350B کالیبره شده است. ما نرخ براده‌برداری مته و سرعت برگشت ابزار را کنترل می‌کنیم تا از شکستگی الیاف شیشه جلوگیری شود و مستقیماً خطر خرابی ناشی از فیلامنت آندی رسانا (CAF) در آرایه‌های فوق‌متراکم BGA با گام 0.4 میلی‌متر خنثی گردد.

نسبت ابعادی بالا و ابزارآلات تخصصی
برای بک‌پلین‌های ضخیم تا ضخامت 8.0 میلی‌متر، قابلیت معتبر ما در دستیابی به نسبت ابعادی 15:1 تضمین می‌کند که تمامی سوراخ‌های سرتاسری آبکاری‌شده در مرحله آبکاری الکتریکی پالس معکوس، تبادل هیدرودینامیکی کافی مایع را دریافت نمایند. ما همچنین سوراخ‌های پرس‌فیت دقیق با تلورانس ±0.05 میلی‌متر برای اتصالات نفوذناپذیر در برابر گاز ECUهای خودرویی و آرایه‌های متراکم ویای حرارتی جهت انتقال حرارت از ادوات قدرت SiC و GaN ارائه می‌دهیم.

بهینه‌سازی خودکار اسپیندل
جهت کاهش هزینه در تولید انبوه بدون افت دقت، مهندسان CAM ما از بهینه‌سازی خودکار مسیر حرکت ابزار و تحلیل دقیق تعداد ضربات مته با توجه به سایندگی دی‌الکتریک بهره می‌برند. این امر زبری دیواره سوراخ را از اولین پنل تا ده هزارمین پنل، کاملاً در محدوده تلورانس‌های IPC-6012 Class 3 حفظ می‌کند.

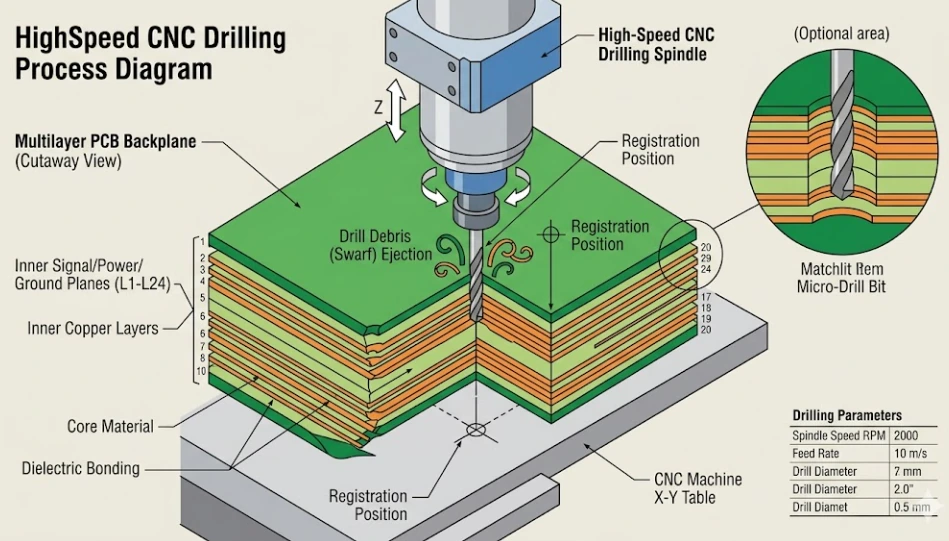
سوراخ‌کاری پرسرعت CNC بر روی بک‌پلین چندلایه با ردیابی انطباق لایه‌ها توسط اشعه ایکس

مشخصات فنی و مهندسی

ماتریس جامع قابلیت‌های سوراخ‌کاری

پارامترهای فرآیندی تاییدشده بر اساس اصول DFM جهت انطباق با الزامات استاندارد خودرویی IATF 16949 و قابلیت اطمینان صنعتی IPC Class 3 طراحی شده‌اند.

پارامتر / ویژگیسوراخ‌کاری مکانیکی CNCفرسایش لیزری CO2فرسایش لیزری UV
حداقل قطر ویا0.15 mm (6 mil)0.10 mm (4 mil)0.075 mm (3 mil)
حداکثر قطر ویا6.35 mm (250 mil)0.20 mm (8 mil)0.15 mm (6 mil)
دقت موقعیت‌یابی (هدف)±25 μm (±1 mil)±15 μm±10 μm (انطباق با LDI)
حداکثر نسبت ابعادی (AR)15:1 (فرآیند تاییدشده)1:1 (در هر لایه بیلدآپ)1:1 (در هر لایه بیلدآپ)
انواع سوراخ‌های پشتیبانی‌شدهPTH، کور (Blind)، مدفون (Buried)، NPTH، اسلاتمیکرو‌ویای کور (Blind Microvia)میکرو‌ویای کور، مس مستقیم
کنترل عمق در محور Z±50 μm (دقت بک‌دریلینگ)لایه توقف مس طبیعیلایه توقف مس طبیعی
دی‌الکتریک‌های پشتیبانی‌شدهFR-4، Rogers، Polyimide، MCPCBپری‌پریگ، RCC، ارگانیکتمامی متریال‌ها (شامل شیشه نازک)
دینامیک اسپیندل / پالستا 200,000 دور در دقیقه با خنک‌کاری خلاءمادون قرمز پالسی پرانرژیفرسایش سرد طیف فرابنفش (UV)
کاربرد ساختاری اصلیمسیریابی سیگنال‌های اصلی و تغذیهبردهای استاندارد HDI (1+N+1)بردهای الترا HDI / Any-Layer ELIC
چک‌لیست تایید خروج تولیدتلورانس نهایی سوراخ، حلقه مسی، ضخامت استک، نسبت ابعادی، سقف ضربات مته، مسیر اسمیرزدایی، اهداف انطباق X-ray و الزامات فینیش پرس‌فیت پیش از صدور مجوز تولید قفل می‌شوند.ابعاد پد هدف میکرو‌ویا، ضخامت دی‌الکتریک، لایه توقف مس، تعداد لایه‌نشانی‌های متوالی و پنجره انرژی لیزر پیش از راه‌اندازی CO2 بازبینی می‌شوند.استک مس/بازشو، میزان فیبر شیشه، توالی Any-Layer ELIC، برنامه پرکردن/کپ VIPPO و معیارهای پذیرش مقطع متالوگرافی قبل از اجرای سوراخ‌کاری UV تایید می‌گردند.

اجرای ترکیب‌های خاص، نظیر نسبت ابعادی 15:1 همراه با سوراخ‌کاری مکانیکی فوق متراکم با گام 0.15 میلی‌متر، نیازمند جبران انقباض پیشرفته متریال است. لطفاً فایل‌های ODB++ یا IPC-2581 خود را جهت بازبینی امکان‌پذیری رایگان ارسال فرمایید.

فرسایش لیزری بردهای HDI

تسلط بر میکرو‌ویاها: فرسایش لیزری برای Any-Layer HDI

طراحی‌های اتصالات با تراکم بالا (HDI) نیازمند میکرو‌ویاهایی هستند که مته‌های مکانیکی به هیچ وجه قادر به تشکیل آن‌ها نیستند. APTPCB از استراتژی‌های پرتو دوگانه لیزری برای ساخت شالوده الکترونیک مدرن مینیاتوری بهره می‌برد.

01

دینامیک فرسایش لیزری CO2

لیزرهای CO2 شرکت هیتاچی در طول موج مادون قرمز 9.4 تا 10.6 میکرومتر کار می‌کنند و کارایی فوق‌العاده‌ای در تبخیر دی‌الکتریک‌های ارگانیک دارند، در حالی که به‌طور طبیعی از روی پد مسی زیرین بازتاب می‌شوند. این ویژگی یک لایه توقف بی‌نقص برای ساختارهای 1+N+1 و 2+N+2 ایجاد کرده و دستیابی به میکرو‌ویاهای 0.10 میلی‌متری را آسان می‌سازد.

02

دقت لیزر UV برای Any-Layer ELIC

لیزرهای UV با طول موج 355 نانومتر فرسایش سرد را فراهم می‌کنند که هم مس و هم دی‌الکتریک‌های تقویت‌شده با شیشه را بدون تنش حرارتی ناشی از CO2 به‌طور تمیز تبخیر می‌نماید. این فرآیند امکان سوراخ‌کاری مستقیم از میان فویل مسی خارجی را تا قطر 0.075 میلی‌متر فراهم می‌سازد که برای میکرو‌ویاهای استک‌شده در بردهای چندلایه Any-Layer ELIC در سطح گوشی‌های هوشمند الزامی است.

03

یکپارچگی و پاکیزگی پد هدف

قابلیت اطمینان یک میکرو‌ویای لیزری دقیقاً به اندازه کیفیت اتصال آن به پد هدف است. ما پهنای پالس و انرژی کانونی را متناسب با هر نوع متریال دی‌الکتریک به‌صورت پویا تنظیم می‌کنیم و خلوص مس نمایان‌شده را با برش مقطعی با بزرگنمایی بالا قبل از بارورسازی مس الکترولس بررسی می‌نماییم.

04

فناوری VIPPO: شالوده ویاهای روی‌هم (Stacked)

جهت قرار دادن یک میکرو‌ویا بر روی ویای دیگر در ساختارهای 3+N+3، ویای پایینی نباید توخالی بماند. فرآیند VIPPO ما ویای لیزری زیرین را کاملاً با مس رسانا یا رزین پر کرده، سطح آن را مسطح نموده و یک روکش مس آبکاری‌شده روی آن ایجاد می‌کند تا یک سکوی پرتاب مستحکم برای شلیک لیزر بعدی تشکیل شود.

یکپارچگی سیگنال (SI)

بک‌دریلینگ با عمق کنترل‌شده: نابودی رزونانس استاب ویا

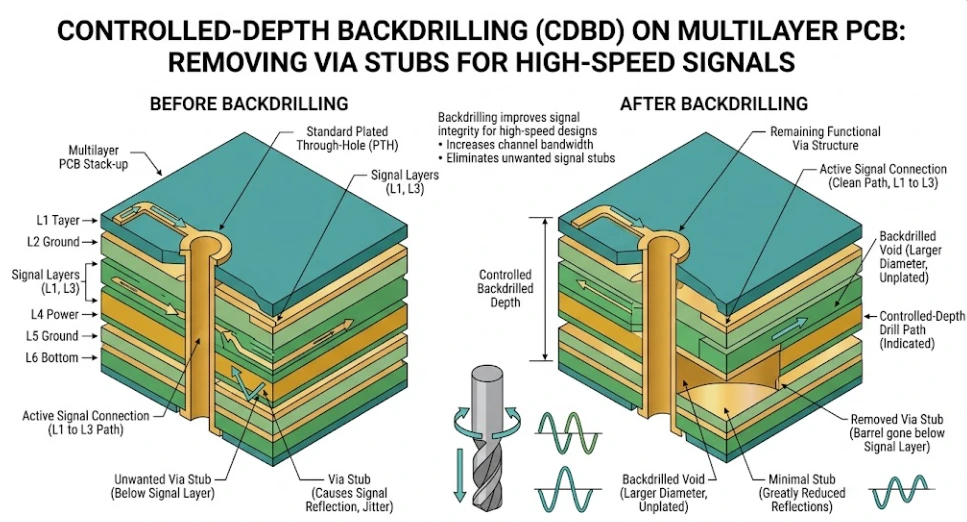
هنگامی که سیگنال از لایه ۱ به لایه ۴ در یک برد ۲۴ لایه منتقل می‌شود، باقیمانده لوله استوانه‌ای مسی آبکاری‌شده به عنوان یک آنتن آویزان یا زایده استاب (Via Stub) عمل می‌کند. در فرکانس‌های بالاتر از 5 گیگاهرتز یا سرعت‌های بیش از 10 گیگابیت بر ثانیه، این استاب ناپیوستگی خازنی مخرب و تضعیف بازتابی شدیدی ایجاد کرده و سلامت دیاگرام چشم (Eye Diagram) را در پروتکل‌های 112G PAM4 از بین می‌برد.

دستیابی به دقت عمق ±50μm
فرآیند بک‌دریلینگ این استاب مزاحم را با ماشین‌کاری فیزیکی می‌تراشد. با بهره‌گیری از اسپیندل‌های سروو Schmoll در محور Z با حسگر تماسی الکتریکی، ما از پشت برد تا لایه سیگنال مورد نظر سوراخ‌کاری معکوس انجام می‌دهیم. فرآیند ما دقت عمق ±50 میکرومتر را تضمین نموده و استاب باقیمانده را زیر 200 میکرومتر نگه می‌دارد. هر پنل بک‌دریل‌شده تحت اندازه‌گیری خودکار سه‌بعدی با اشعه ایکس قرار می‌گیرد تا فاصله دقیق بین انتهای مته و لایه سیگنال حساس تایید شود.

قوانین DFM برای بک‌دریلینگ پرسرعت
سوراخ‌های بک‌دریل‌شده نمی‌توانند پایه‌های قطعات THT را بپذیرند. طراحان باید فاصله دی‌الکتریک کافی بین لایه سیگنال و نقطه توقف مته بک‌دریل منظور نمایند، و مته بک‌دریل عمداً بزرگ‌تر از قطر اولیه انتخاب می‌شود تا استوانه مس آبکاری‌شده کاملاً برداشته شود. تیم مهندسی ما در نرم‌افزارهای Altium، Cadence و Mentor شما را در این قیود یاری می‌رساند.

مقطع متالوگرافی از بک‌دریلینگ با عمق کنترل‌شده برای حذف استاب ویا در زیر لایه فعال سیگنال

فعال‌سازی شیمیایی

اسمیرزدایی و پردازش پلاسما: تثبیت قابلیت اطمینان آبکاری دیواره سوراخ

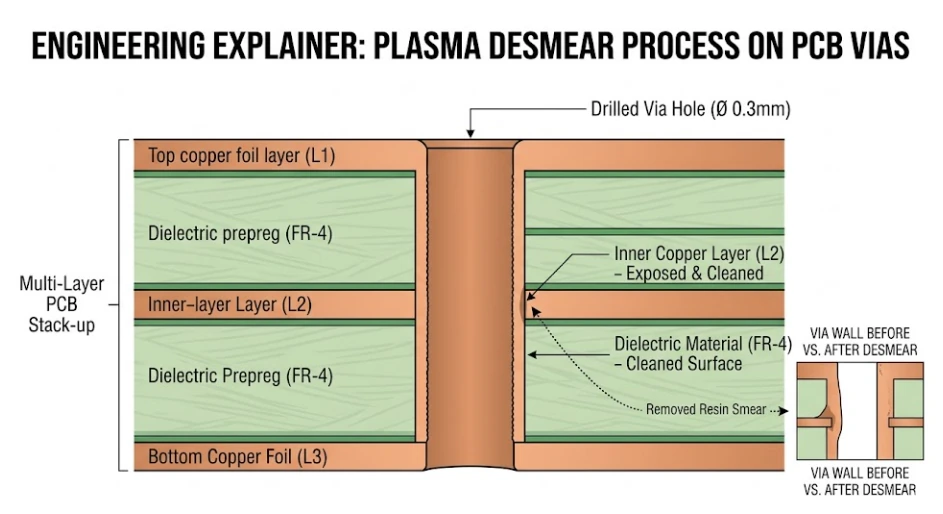
اصطکاک شدید مته با دور 150,000 دور در دقیقه باعث ذوب رزین اپوکسی در ماتریس FR-4 شده و این پلاستیک مذاب را بر روی لبه‌های لایه‌های مس داخلی می‌مالد (Resin Smear). در صورت عدم پاک‌سازی، این لکه رزین مانند عایق الکتریکی عمل کرده و باعث قطعی الکتریکی فاجعه‌بار در لوله ویا می‌شود. اسمیرزدایی گامی غیرقابل چشم‌پوشی برای اتصالات قابل اعتماد است.

پرمنگنات قلیایی برای FR-4
برای لمینت‌های ارگانیک استاندارد، ما از یک خط سه‌مرحله‌ای دقیق پرمنگنات قلیایی استفاده می‌کنیم. این فرآیند رزین را متورم کرده، اسمیر را به‌طور شیمیایی حل می‌کند و باقیمانده‌ها را خنثی می‌سازد، در حالی که پدیده Etch-back را در محدوده 0.5 تا 1.0 میل مهار نموده و بستری مستحکم برای آبکاری مس الکترولس فراهم می‌آورد.

اسمیرزدایی پلاسما برای متریال‌های PTFE و RF فرکانس بالا
متریال‌های فرکانس بالا از سازندگانی چون Rogers، Taconic و Syneon به شدت به تفلون PTFE و پرکننده‌های سرامیکی متکی هستند. تفلون از نظر شیمیایی خنثی است، بنابراین ما این بردها را در محفظه‌های خلاء اختصاصی پلاسمای CF4 و O2 پردازش می‌کنیم تا اسمیر را بسوزانند و سطح فلوئوروپلیمر را زبرسازی نمایند. این مرحله برای چسبندگی آبکاری مس مطابق با IPC Class 3 در بردهای رادار هوافضا و 5G mmWave حیاتی است.

میکروگراف دیواره ویای سوراخ‌شده پس از عملیات اسمیرزدایی پلاسما

طراحی معماری برد

واژه‌نامه تخصصی معماری ویاها برای سیم‌کشی‌های پیشرفته

انتخاب فناوری مناسب ویا مستقیماً هزینه برد، یکپارچگی سیگنال و پیچیدگی چرخه‌های لمینت را تعیین می‌کند. این بخش یک مرجع قطعی برای استراتژی‌های پیشرفته سیم‌کشی است.

فناوری ویاتعریف ساختاریروش فرآوری اصلیکاربرد مهندسی B2B
سوراخ سرتاسری (PTH)نفوذ از بالا به پایین با استوانه مسی کاملسوراخ‌کاری مکانیکی CNCتوزیع تغذیه، سیم‌کشی سیگنال استاندارد، قطعات پایه‌دار THT
ویای کور (Blind Via)شروع از لایه خارجی و خاتمه در لایه داخلیسوراخ‌کاری مکانیکی یا لیزریفن‌اوت بردهای با تراکم بالا و آزادسازی فضای سیم‌کشی
ویای مدفون (Buried Via)کپسوله‌شده به‌طور کامل در میان لایه‌های داخلیسوراخ‌کاری مکانیکی روی ساب‌لمینتعبور از کانال‌های سیم‌کشی متراکم داخلی
میکرو‌ویای استک‌شده (Stacked)چندین ویای لیزری که مستقیماً روی یکدیگر ساخته می‌شوندفرسایش لیزری + VIPPOتراکم فوق‌العاده، BGA با گام 0.35 میلی‌متر، Any-Layer ELIC
میکرو‌ویای زیگزاگ (Staggered)ویاهای لیزری با جابجایی افقی در لایه‌های متوالیفرسایش لیزریقابلیت اطمینان بالاتر در چرخه‌های حرارتی نسبت به نوع استک‌شده
ویای اسکیپ (Skip Via)ویای لیزری که از دو لایه دی‌الکتریک عبور می‌کندلیزر با انرژی بالاگذر سریع از روی صفحات شیلد و زمین
ویا در پد (VIPPO)ویای واقع در پد SMD که پر شده و روکش مس مسطح داردسوراخ‌کاری مکانیکی/لیزری + پلناریزاسیون مسطحفن‌اوت BGAهای ریزگام و جلوگیری از مکش لحیم
ویای بک‌دریل‌شده (CDD)سوراخ سرتاسری PTH با استاب مسی زائد تراشیده‌شدهمته‌کاری معکوس با کنترل عمق در محور Zکانال‌های فرکانس بالا و پرسرعت 25G / 56G / 112G SerDes
آرایه ویای حرارتی (Thermal Vias)شبکه متراکمی از سوراخ‌های آبکاری‌شده زیر پد دفع حرارتسوراخ‌کاری مکانیکی CNCتخلیه حرارت از آی‌سی‌های قدرت GaN و SiC
سوراخ پرس‌فیت (Press-Fit)سوراخ PTH با تلورانس فوق‌العاده دقیق برای پایه‌های جوش سردسوراخ‌کاری CNC + کنترل دقیق آبکاریکانکتورهای خودرویی و هدرهای بک‌پلین

ترکیب ویاهای کور، مدفون و میکرو‌ویاهای استک‌شده، برد را از یک چرخه لمینت ساده به یک ساختار چندمرحله‌ای متوالی (Sequential Lamination) تبدیل می‌کند. با تیم مهندسی ما برای ایجاد تعادل میان تراکم سیم‌کشی، قابلیت ساخت و هزینه مشورت کنید.

بخش‌های صنعتی

استانداردهای انطباق و قابلیت اطمینان سوراخ‌کاری ویژه صنایع

صنایع گوناگون استانداردهای متفاوتی را برای قابلیت اطمینان ویاها اعمال می‌کنند. ما پروفایل‌های سوراخ‌کاری، آبکاری و بازرسی را مطابق با گواهینامه‌ها و الزامات عملکردی هر صنعت سفارشی‌سازی می‌کنیم.

مخابرات / پردازش فوق‌سریع (HPC)

معماری مراکز داده 112G

سوئیچ‌های مقیاس بزرگ به بردهایی با بیش از ۳۰ لایه و افزون بر ۵۰,۰۰۰ ضربه سوراخ‌کاری نیاز دارند. بک‌پلین‌های با تعداد لایه بالا به بک‌دریلینگ با دقت ±50μm و آبکاری نسبت ابعادی بالا جهت حفظ یکپارچگی سیگنال در مسیرهای طولانی متریال مگترون متکی هستند.

خودرو (استاندارد IATF 16949)

سیستم‌های ADAS و باتری خودروهای برقی (EV)

واحدهای کنترل الکترونیکی (ECU) حساس به ایمنی، به شدت به کانکتورهای پرس‌فیت بدون لحیم وابسته هستند. ما این سوراخ‌ها را با تلورانس ±0.05 میلی‌متر ماشین‌کاری کرده و با پوشش‌های نهایی قلع غوطه‌وری یا نقره غوطه‌وری همراه می‌کنیم تا اتصال جوش سرد نفوذناپذیر در برابر گاز تضمین شود.

هوافضا و صنایع دفاعی

تضمین کیفیت استاندارد IPC-6012 Class 3 / 3A

سخت‌افزارهای پروازی نیازمند قابلیت اطمینان مطلق در ساختار ویاها هستند. هر محموله تولیدی تحت آزمون‌های مخرب برش متالوگرافی قرار می‌گیرد تا عدم جدایش، نبود اسمیر رزین و پوشش کامل مس در بردهای چندلایه تضمین گردد.

گزارش فنی و تخصصی APTPCB

بررسی عمیق مهندسی: فیزیک و ترمودینامیک فرآیند سوراخ‌کاری PCB

برای معماران فنی و سرپرستان مهندسی سخت‌افزار، تعاریف ساده برد مدار چاپی ناکافی است. بخش‌های زیر تجزیه و تحلیل فنی دقیقی از علم مواد، سینماتیک و پیامدهای الکترومغناطیسی فرآیند سوراخ‌کاری اجراشده در تاسیسات ساخت APTPCB ارائه می‌دهند.

1. فیزیک یکپارچگی سیگنال و بک‌دریلینگ (Backdrilling)

در طراحی‌های دیجیتال پرسرعت، یک سوراخ سرتاسری آبکاری‌شده صرفاً یک اتصال DC نیست، بلکه یک شبکه پیچیده خازنی و سلفی است. هنگامی که یک سیگنال از لایه ۱ به یک لایه استریپ‌لاین داخلی در یک بک‌پلین ضخیم منتقل می‌شود، استوانه مسی پایینی باقیمانده به یک خط انتقال بدون بار انتهایی یا زایده استاب (Via Stub) تبدیل می‌شود. این استاب مانند یک تشدیدگر ربع موج عمل کرده و فرورفتگی شدیدی در منحنی تلفات عبوری (Insertion Loss) به وجود می‌آورد. بک‌دریلینگ با عمق کنترل‌شده این ساختار تشدیدگر را حذف می‌کند و برای سرعت‌های ۲۵، ۵۶ و ۱۱۲ گیگابیت بر ثانیه کاملاً الزامی است.

2. فرسایش میکرو‌ویا با لیزر و برهم‌کنش با متریال

ترمودینامیک لیزر CO₂: با کار در طیف مادون قرمز (حدود ۱۰.۶ میکرومتر)، لیزر CO₂ انرژی حرارتی را به پیوندهای مولکولی رزین اپوکسی منتقل کرده و موجب تبخیر سریع آن می‌شود. از آنجا که مس در طیف مادون قرمز به شدت بازتابنده است، انرژی لیزر از روی پد مسی داخلی پس زده می‌شود و مانع از آسیب به آن می‌گردد. این "مکانیسم توقف" ذاتی، لیزر CO₂ را برای بردهای استاندارد HDI نوع 1+N+1 بسیار سریع و کارآمد می‌سازد. با این حال، قطر نقطه کانونی لیزر CO₂ توسط پراش محدود شده و سوراخ‌کاری قطرهای زیر 0.10 میلی‌متر را دشوار می‌کند.

فوتوشیمی لیزر UV: با فعالیت در طیف فرابنفش (حدود ۳۵۵ نانومتر)، لیزرهای UV از فرآیند "فرسایش سرد" بهره می‌برند. فوتون‌های پرانرژی مستقیماً پیوندهای مولکولی پلیمر دی‌الکتریک و فویل مسی را بدون ایجاد گرادیان‌های حرارتی شدید می‌شکنند. این امر امکان برش مستقیم مس لایه خارجی (DLD) را بدون نیاز به مرحله فتولیتوگرافی بازشو فراهم می‌سازد. علاوه بر این، طول موج کوتاه نقطه کانونی بسیار کوچکی پدید می‌آورد و میکرو‌ویاهای 0.075 میلی‌متری (3 میل) با دیواره‌های کاملاً عمودی را ممکن می‌سازد که برای فن‌اوت BGAهای با گام 0.35 میلی‌متر در ساختارهای Any-Layer ELIC حیاتی است.

3. شیمی اسمیرزدایی و فعال‌سازی پلاسما

سوراخ‌کاری مکانیکی باعث مالش رزین نرم‌شده روی مس لایه‌های داخلی می‌گردد که حتماً باید قبل از فلزکاری پاک‌سازی شود. بردهای استاندارد FR-4 به خوبی به فرآیندهای پرمنگنات قلیایی واکنش نشان می‌دهند، در حالی که متریال‌های تفلون PTFE و سایر دی‌الکتریک‌های RF نیازمند فعال‌سازی پلاسما هستند. این امر به ویژه در بردهای مدار چاپی فرکانس بالا و سیستم‌های امواج میلی‌متری بسیار حائز اهمیت است، جایی که آماده‌سازی ضعیف دیواره سوراخ مستقیماً چسبندگی آبکاری و قابلیت اطمینان بلندمدت را دچار نقص می‌کند.

لمینت‌های PTFE/تفلون: تفلون خالص نرم بوده و به شدت مستعد انبساط حرارتی است. اگر دور اسپیندل (RPM) بیش از حد بالا باشد یا نرخ نفوذ ابزار کند باشد، مته مدت زیادی در متریال درجا می‌زند و گرمای موضعی ایجاد می‌کند. تفلون ذوب شده و روی سوراخ مالیده می‌شود، سپس فوراً به عنوان یک لایه سدکننده خنثی روی لایه‌های مس داخلی منجمد می‌گردد. برای مهار این آسیب، ما از سیکل‌های سوراخ‌کاری مرحله‌ای (Peck Drilling)، پروفایل‌های کاهش دور مته و براده‌برداری تهاجمی استفاده می‌کنیم تا متریال پیش از تجمع حرارت بریده و تخلیه گردد.

4. مهار پدیده CAF و بهینه‌سازی مته‌های سوراخ‌کاری

رشد فیلامنت آندی رسانا (CAF) یک نقص الکتروشیمیایی فاجعه‌بار است که در آن یون‌های مس در امتداد فصل مشترک رزین و شیشه از ویای آندی با ولتاژ بالا به سمت ویای کاتدی حرکت کرده و در نهایت اتصال کوتاه داخلی ایجاد می‌کنند. با متراکم‌تر شدن طراحی‌های مدار چاپی، فاصله دی‌الکتریک میان دیواره‌های دو سوراخ مجاور به شکل خطرناکی تا 0.15 میلی‌متر تقلیل می‌یابد.

فرآیند سوراخ‌کاری محرک مکانیکی اصلی بروز CAF است. اگر یک مته کدر به داخل لمینت فشرده شود، پیوند سیلان میان الیاف شیشه بافته‌شده و رزین اپوکسی اطراف را می‌شکند. این ریزترک‌ها مسیرهای مویینگی توخالی ایجاد می‌کنند. در طول کارکرد در محیط‌های مرطوب، رطوبت نفوذ کرده و نمک‌های مس ناشی از فرآیند آبکاری را حل می‌کند که تحت بایاس DC مهاجرت می‌کنند. APTPCB با پایش مستمر لنگی اسپیندل‌های فرکانس بالا (TIR کمتر از ۱۰ میکرومتر)، استفاده از نرخ پیشروی تهاجمی برای برش الیاف شیشه به جای پاره کردن آن‌ها، و پیشنهاد لمینت‌های با Tg بالا و اصلاح سیلان ویژه، پدیده CAF را به‌طور مکانیکی مهار می‌کند.

5. چالش‌های آبکاری الکتریکی در ویاهای با نسبت ابعادی بالا

سوراخ‌کاری یک حفره عمیق تنها نیمی از چالش مهندسی است؛ نشاندن یکنواخت مس در داخل آن حفره، اتصال را کامل می‌کند. نسبت ابعادی (AR) نسبت ضخامت برد به قطر سوراخ است. یک بک‌پلین با ضخامت 8.0 میلی‌متر و سوراخ 0.5 میلی‌متری دارای نسبت ابعادی 16:1 است.

در حمام‌های آبکاری الکتریکی استاندارد DC، چگالی میدان الکتریکی در لبه‌های تیز ورودی سوراخ متمرکز می‌شود (اثر استخوان سگی یا Dog-bone). در نتیجه، مس روی سطح به سرعت می‌نشیند اما در مرکز لوله عمیق با سرعت بسیار کمی لایه‌نشانی می‌شود. در یک سوراخ 15:1، آبکاری DC ممکن است ۴۰ میکرومتر مس روی سطح اما تنها ۱۰ میکرومتر در مرکز بر جای بگذارد که با استانداردهای حداقل IPC Class 3 مغایرت دارد و نقطه ضعفی حساس در برابر شوک‌های حرارتی لحیم‌کاری موجی ایجاد می‌کند.

APTPCB با بهره‌گیری از فناوری آبکاری الکتریکی پالس معکوس (Pulse-Reverse) بر این محدودیت فیزیکی غلبه می‌کند. یکسوکننده‌ها یک پالس رو به جلو (برای رسوب مس) ارسال کرده و بلافاصله یک پالس معکوس با جریان بالا (برای لایه‌برداری آندی) اعمال می‌کنند. از آنجا که میدان در دهانه سوراخ قوی‌تر است، پالس معکوس مس مازاد را از لبه‌ها جدا می‌کند در حالی که مس عمق لوله تقریباً دست‌نخورده باقی می‌ماند. با تکرار مداوم این شکل موج در طول چندین ساعت، ما محلول را به عمق ویا هدایت کرده و ضخامت مس یکنواخت ۲۰ الی ۲۵ میکرومتر را در سرتاسر لوله حتی در بک‌پلین‌های هوافضایی با نسبت دشوار 15:1 تضمین می‌نماییم.

پرسش‌های متداول

پرسش‌های متداول — سوراخ‌کاری پیشرفته برد مدار چاپی

حداقل قطر سوراخ‌کاری قابل پشتیبانی در APTPCB چقدر است؟
برای سوراخ‌کاری مکانیکی CNC، حداقل قطر مته 0.15 میلی‌متر (6 میل) است. برای فرسایش لیزری، لیزرهای CO2 به قطر 0.10 میلی‌متر (4 میل) در دی‌الکتریک‌های ارگانیک دست می‌یابند، در حالی که لیزرهای UV ما می‌توانند تا 0.075 میلی‌متر (3 میل) را برای بردهای Any-Layer ELIC HDI به راحتی سوراخ‌کاری کنند.
حداکثر نسبت ابعادی (Aspect Ratio) قابل سوراخ‌کاری و آبکاری ایمن چقدر است؟
برای تولید انبوه استاندارد، ما نسبت ابعادی 10:1 تا 12:1 را با اطمینان کامل پشتیبانی می‌کنیم. برای بک‌پلین‌های ضخیم مهندسی‌شده و تاییدشده (تا ضخامت 8.0 میلی‌متر)، نسبت ابعادی تا 15:1 قابل اجرا است. دستیابی به 15:1 نیازمند فرآیند آبکاری الکتریکی پالس معکوس (Pulse-Reverse) پیشرفته است تا تضمین شود ضخامت مس در مرکز لوله ویا (حداقل 20 میکرومتر) مطابق با استاندارد IPC Class 3 تامین می‌شود.
تلورانس و حداکثر طول زایده استاب (Stub) در فرآیند بک‌دریلینگ (CDD) چقدر است؟
ما دقت کنترل عمق در راستای محور Z را در محدوده ±50 میکرومتر (حدود 2 میل) تضمین می‌کنیم. با بهره‌گیری از قوانین سخت‌گیرانه کلیرنس DFM و تایید اهداف با پرتو X-ray، اطمینان حاصل می‌شود که طول زایده استاب باقیمانده کاملاً زیر 200 میکرومتر بماند. این پارامتر برای حذف بازتاب سیگنال در فرکانس‌های 56G و 112G PAM4 حیاتی است.
کیفیت دیواره سوراخ در متریال‌های تفلون (PTFE/Rogers) چگونه تضمین می‌شود؟
متریال‌های PTFE در طول سوراخ‌کاری مکانیکی به شدت مستعد ایجاد لکه‌های رزین (Smear) هستند و در برابر حمام‌های شیمیایی اسمیرزدایی پرمنگنات قلیایی استاندارد کاملاً مقاوم‌اند. ما کلیه بردهای فرکانس بالای مبتنی بر PTFE را در محفظه‌های خلاء اسمیرزدایی پلاسما (Plasma Desmear) با مخلوط گاز اختصاصی CF₄/O₂ فرآوری می‌کنیم. این فرآیند اسمیر رزین را می‌سوزاند و دیواره سوراخ را برای چسبندگی بی‌نقص مس الکترولس زبرسازی می‌کند.
تلورانس‌های اختصاصی مورد نیاز برای کانکتورهای پرس‌فیت (Press-Fit) خودرویی چیست؟
سوراخ‌های پرس‌فیت (که به وفور در هدرهای ECU خودرو و بک‌پلین‌ها استفاده می‌شوند) نیازمند تلورانس قطر نهایی فوق‌العاده دقیق ±0.05 میلی‌متر هستند. برای دستیابی به این دقت، ما میزان سایش ابزار مته را به دقت کنترل کرده، نرخ پیشروی مته را بهینه‌سازی می‌کنیم و ضخامت پوشش نهایی سطح را مدام می‌سنجیم. ما برای پرس‌فیت پوشش‌های قلع غوطه‌وری (Immersion Tin) یا نقره غوطه‌وری (Immersion Silver) را قویاً توصیه می‌کنیم، زیرا پوشش HASL ناهمواری سطحی ایجاد کرده و اتصال جوش سرد را مختل می‌کند.
فناوری VIPPO چیست و چرا برای میکرُویاهای روی‌هم‌پشته‌شده (Stacked) الزامی است؟
واژه VIPPO مخفف Via-In-Pad Plated Over است (ویای پرشده درون پد با روکش مس مسطح). در طراحی‌های پکیج BGA با گام ظریف، ویای واقع در پد باید کاملاً پر شده و سطح آن مسطح آبکاری شود تا از مکش لحیم به درون حفره جلوگیری گردد. در ساختارهای ميکروویای استک‌شده HDI، ویای زیرین حتماً باید دارای ساختار VIPPO باشد تا یک هدف مسی یکپارچه برای فرسایش لیزری لایه بعد ایجاد کند.
چگونه از انحراف مته (Drill Wander) در بردهای ضخیم (بیش از ۳۲ لایه) جلوگیری می‌کنید؟
انحراف مته از محور عمودی واقعی با استفاده از مته‌های کاربید تنگستن فوق صلب با هندسه شیار بهینه‌شده، همراه با چرخش در دورهای فوق‌العاده بالا (تا 200,000 دور در دقیقه) مهار می‌شود تا بار براده به حداقل برسد. علاوه بر این، ما از صفحات ورودی و پشتیبان ویژه روغنی/آلومینیومی برای تثبیت راستای مته در لحظه ورود و خروج از پشته لمینت استفاده می‌کنیم.
آیا APTPCB از طراحی‌های دارای Skip Via در ساختارهای HDI پشتیبانی می‌کند؟
بله. ساختار اسکیپ ویا (Skip Via) می‌تواند تعداد چرخه‌های پرس و لمینت را کاهش دهد، اما چالش‌های بزرگی در عمق فوکوس لیزر و تبادل مایع الکترولیت آبکاری ایجاد می‌کند. ما پیش از تایید ساختارهای اسکیپ ویا برای خط تولید، نیازمند بازبینی فنی جامع DFM روی ضخامت دی‌الکتریک هستیم.
چگونه از بروز نقص فیلامنت آندی رسانا (CAF) در طول فرآیند سوراخ‌کاری جلوگیری می‌شود؟
پدیده CAF هنگامی رخ می‌دهد که رطوبت و ولتاژ بایاس باعث مهاجرت یون‌های مس در امتداد ریزترک‌های بافت الیاف شیشه می‌شوند. ما با اعمال محدودیت‌های سخت‌گیرانه برای طول عمر ابزار (تعویض زودهنگام مته قبل از کدر شدن و شکستن الیاف شیشه)، تنظیم نرخ نفوذ مته و پایش لنگی اسپیندل، از وقوع مکانیکی CAF ممانعت می‌کنیم. همچنین استفاده از متریال‌های پایه مقاوم به CAF با Tg بالا و اصلاح سیلان را برای کاربردهای ولتاژ بالا توصیه می‌کنیم.
هم‌محوری و انطباق لایه‌های داخلی در بردهای با تعداد لایه بالا چگونه تضمین می‌شود؟
ما از سیستم‌های موقعیت‌یابی سه‌بعدی با پرتو ایکس (3D X-ray targeting) برای عکس‌برداری از فیدوشیال‌های مسی لایه‌های داخلی پس از لمینت استفاده می‌کنیم. نرم‌افزار CAM سپس مختصات سوراخ‌کاری CNC را به‌صورت پویا مقیاس‌بندی و جابجا می‌کند تا با موقعیت فیزیکی واقعی لایه‌ها منطبق شود و حلقه مسی (Annular Ring) حفظ گردد.
چه فرمت‌های فایلی برای استعلام قیمت پروژه‌های پیچیده سوراخ‌کاری در APTPCB مورد نیاز است؟
ما ترجیحاً فرمت‌های ODB++ یا IPC-2581 را توصیه می‌کنیم زیرا اطلاعات هوشمند استک‌آپ و فواصل مته را حمل می‌کنند. همچنین فایل‌های RS-274X گربر به همراه فایل‌های سوراخ‌کاری مجزای Excellon NC و نقشه ساخت (Fabrication Drawing) که عمق بک‌دریل، موقعیت‌های Via-In-Pad و تلورانس‌ها را مشخص می‌کند پذیرفته می‌شوند.
آیا عملیات بک‌دریلینگ زمان تحویل (Lead Time) سفارش برد مدار چاپی را افزایش می‌دهد؟
بله. بک‌دریلینگ با عمق کنترل‌شده یک عملیات ثانویه CNC است که نیازمند راه‌اندازی اختصاصی، انطباق با پرتو ایکس، ابزارآلات بزرگ‌تر ویژه و اندازه‌گیری سه‌بعدی اجباری عمق پس از سوراخ‌کاری است. معمولاً بک‌دریلینگ تقریباً ۱ الی ۲ روز کاری به زمان استاندارد تحویل بردهای خام اضافه می‌کند.

گستره دسترسی جهانی مهندسی

خدمات سوراخ‌کاری مدار چاپی برای مهندسان سراسر جهان

تیم‌های مهندسی در سرتاسر جهان برای سوراخ‌کاری دقیق طیف کامل انواع ویاها، از نمونه‌سازی سریع تا تولید انبوه مقیاس‌پذیر، به APTPCB متکی هستند.

آمریکای شمالی
ایالات متحده · کانادا · مکزیک

بردهای مراکز داده با بیش از ۳۰,۰۰۰ ضربه مته، بک‌دریلینگ کنترل‌شده ±50μm برای SerDes های 112G و سوراخ‌های کانکتور پرس‌فیت برای کاربردهای بک‌پلین سرور تراز اول.

بک‌دریلینگپرس‌فیتHPC
اروپا
آلمان · بریتانیا · فرانسه · حوزه نوردیک

ویاهای پرس‌فیت خودرویی منطبق بر استاندارد IATF 16949، میکرو‌ویاهای مخابراتی HDI و آرایه‌های ویای حرارتی بردهای قدرت مس سنگین صنعتی برای درایوهای الکتروموتور.

خودروییمخابراتسیستم‌های قدرت
آسیا-پاسیفیک
ژاپن · کره جنوبی · تایوان

بردهای چندلایه Any-Layer HDI گوشی‌های هوشمند با میکرو‌ویاهای لیزر UV، بردهای آنتن 5G mmWave با اسمیرزدایی پلاسما تفلون و سوراخ‌کاری بردهای تست نیمه‌رسانا.

موبایلامواج 5Gنیمه‌رسانا
اسرائیل و خاورمیانه
اسرائیل · امارات متحده عربی

سیستم‌های الکترونیک هوانوردی و دفاعی با ویاهای نسبت ابعادی بالا طبق IPC Class 3 و بردهای ماهواره‌های مدار پایین (LEO) نیازمند سوراخ‌کاری و فرآوری مطمئن PTFE.

صنایع دفاعیماهوارهرادار RF

آماده بهینه‌سازی استراتژی اتصالات داخلی خود هستید؟

داده‌های ODB++ یا گربر خود را با APTPCB به اشتراک بگذارید. معماران فنی ما معماری ویاها، نسبت‌های ابعادی، تلورانس‌های بک‌دریلینگ و مشخصات پرس‌فیت شما را تحلیل کرده و گزارش جامع امکان‌سنجی DFM و پیش‌فاکتور رسمی را ظرف مدت ۲۴ ساعت ارائه خواهند داد.

استعلام آنلاین قیمت B2B