بررسی پنل مدار چاپی برای فرزکاری CNC، وی-اسکور، زبانه‌گذاری و دپنلینگ لیزری

کنترل فرآیند تبدیل پنل به برد

خدمات دپنلینگ و کانتورینگ PCB بر اساس ریسک طراحی

پروفایلینگ و برش کانتور PCB ایجاد دقیق و کنترل‌شده خطوط محیطی برد نهایی است؛ دپنلینگ فرآیند جداسازی بردها از پنل تولیدی یا مونتاژی است. APTPCB گزینه‌های فرزکاری CNC، برش V-Score، زبانه‌گذاری و لیزر را با هندسه، متریال، استحکام پنل، قطعات مجاور لبه و مستندات مورد نیاز انطباق می‌دهد تا روش جداسازی پیش از نهایی شدن فیکسچرها و فرآیند مونتاژ تعیین گردد.

۴ مسیر فرآیندی
CNC · وی-اسکور · زبانه · لیزر
±0.1 mm
هدف متداول تلرانس کانتور CNC
DFM ← ترخیص نهایی
ورودی‌ها، ریسک‌ها و مدارک آزمون

دریافت قیمت فوری

فرزکاری CNCکانتورهای پیچیده
وی-اسکور (V-Score)خطوط شکست مستقیم
زبانه‌گذاری (Tab Routing)حفظ استحکام پنل
بررسی لیزریطرح‌های نازک یا حساس
سوراخ‌های کنگره‌ایلبه ماژول‌ها
±0.1 mmتلرانس متناسب با پروژه
پخ‌زنی / برش داخلیویژگی‌های تعریف‌شده در نقشه
مستندات ترخیصتعیین پیش از شروع تولید
فرزکاری CNCکانتورهای پیچیده
وی-اسکور (V-Score)خطوط شکست مستقیم
زبانه‌گذاری (Tab Routing)حفظ استحکام پنل
بررسی لیزریطرح‌های نازک یا حساس
سوراخ‌های کنگره‌ایلبه ماژول‌ها
±0.1 mmتلرانس متناسب با پروژه
پخ‌زنی / برش داخلیویژگی‌های تعریف‌شده در نقشه
مستندات ترخیصتعیین پیش از شروع تولید

تصمیمات این صفحه

تعیین روش جداسازی پیش از نهایی‌سازی پنل تولیدی

کانتور برد صرفاً یک نقشه مکانیکی ساده نیست. این کانتور راندمان متریال در پنل، پایداری حین مونتاژ، دسترسی ابزار، کیفیت لبه و میزان تنش مکانیکی وارده هنگام جداسازی بردهای مونتاژشده را تعیین می‌کند. این صفحه مرجع تصمیم‌گیری میان فرزکاری CNC، برش V-score، زبانه‌گذاری و دپنلینگ لیزری است، نه صرفاً یک مرور کلی تولیدی.

مهندسی APTPCB با الزامات برد نهایی آغاز می‌کند: تلرانس کانتور، انطباق در قاب، کیفیت لبه‌های اکسپوز، شکاف‌ها، پدهای کنگره‌ای یا پخ کانکتورها. سپس CAM الزامات پنل را ارزیابی می‌کند: پهنای ریل، نقاط فیدوشیال، سوراخ‌های فیکسچر، جهت چیدمان، زبانه‌های نگهدارنده و جداسازی قبل یا بعد از مونتاژ. هدف تلرانس کانتور CNC در محدوده ±0.1 میلی‌متر برای بسیاری از سفارش‌های استاندارد دست‌یافتنی است، اما تلرانس نهایی باید منعکس‌کننده متریال، ضخامت، تعادل مس، هندسه و روش اندازه‌گیری باشد.

مسیر برش کانتور مستقیماً به سوراخ‌ها و شیارهای فرزکاری، طراحی ساختار لایه‌ها (استک‌آپ) و فرآیند مونتاژ بردها وابسته است. این داده‌ها را همزمان ارسال کنید تا CAM پیش از تبدیل نقشه پنل به قالب‌های تولیدی، تداخل‌ها را برطرف سازد.

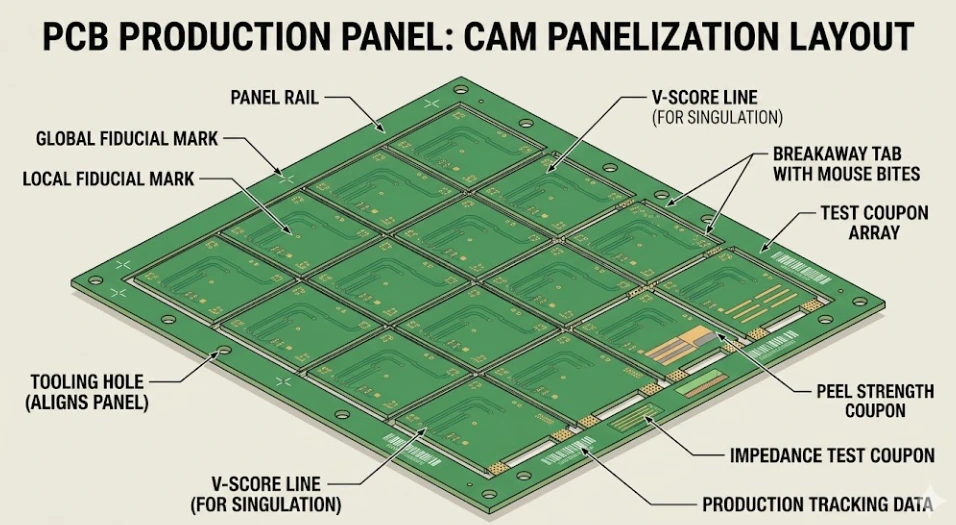
پنل مدار چاپی نمایانگر تصمیمات کانتورینگ و دپنلینگ پیش از صدور مجوز تولید

ماتریس انتخاب روش

کدام روش دپنلینگ PCB برای برد و فرآیند مونتاژ شما مناسب است؟

روش مناسب را بر اساس هندسه، نگهداری در پنل، پرداخت لبه و ریسک جداسازی انتخاب کنید. هزینه و سرعت تولید تنها پس از اطمینان از ایمنی برد و انطباق با نقشه مطرح می‌شوند.

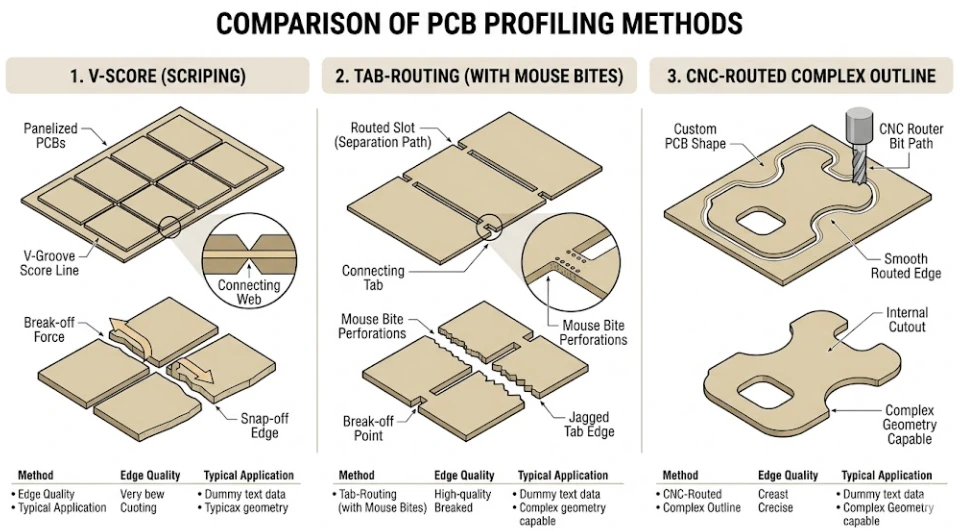
فرزکاری CNC (CNC Routing)

±0.1 mm
هدف متداول تلرانس کانتور

بهترین گزینه برای خطوط محیطی منحنی یا نامنظم، شیارها، برش‌های داخلی و لبه‌هایی که نیازمند پرداخت ماشینی صاف هستند. مسیر فرز نیازمند دسترسی ابزار، ضخامت برش (Kerf) مشخص و پشتیبانی مناسب فیکسچر است؛ تلرانس نهایی با توجه به جنس، ضخامت و هندسه قطعی می‌شود.

کانتور پیچیدهبرش‌های داخلیلبه پرداخت‌شده
کارآمد برای چیدمان‌های مستطیلی

وی-اسکور / خط‌زنی V (V-Score / V-Cut)

0.3–0.5 mm
محدوده متداول ضخامت مغزی باقی‌مانده

ایده‌آل برای بردهای مستطیلی با خطوط جداسازی مستقیم و بدون وقفه. این روش درصد استفاده از متریال پنل را افزایش می‌دهد، اما عمل شکستن باعث خمش پنل شده و لبه‌ای زبر به جا می‌گذارد. هندسه شیار و ضخامت باقی‌مانده باید متناسب با ضخامت واقعی و ریسک مونتاژ تایید گردند.

خطوط مستقیمآرایه‌های مستطیلیلبه شکستنی

فرزکاری با زبانه نگهدارنده + سوراخ‌های موشی (Tab Routing + Mouse-Bite)

0.5–0.6 mm
قطر متداول سوراخ‌ها

بهترین راهکار زمانی که برد با شکل نامنظم باید در تمام مراحل چاپ خمیر، چیدمان قطعات، لحیم‌کاری بازپخت (Reflow) و بازرسی به ریل‌های پنل متصل بماند. موقعیت زبانه‌ها صلبیت پنل و ریسک تنش موضعی شکست را کنترل می‌کند. ممکن است برجستگی‌های کوچکی (Nubs) باقی بماند که نیازمند لحاظ کردن تلرانس پرداخت است.

بردهای نامنظمپشتیبانی SMTزبانه‌های تعیین‌شده

دپنلینگ لیزری (Laser Depaneling)

بدون تماس
عدم تماس ابزار برشی مکانیکی

گزینه‌ای مطلوب برای طرح‌های منعطف، بسیار نازک، شکننده یا با تراکم شدید قطعات که تماس مکانیکی در آن‌ها نامطلوب است. امکان‌سنجی لیزر به میزان جذب متریال، ضخامت، محدوده مجاز ناحیه متاثر از حرارت (HAZ)، تمیزی و وضعیت نهایی لبه وابسته است؛ این روش جایگزین خودکار DFM نیست.

فلکس / نازکلبه پر تراکمبررسی حرارتی

از تعریف یک قاعده عمومی و یکسان برای فاصله قطعه تا لبه خودداری کنید

حریم ایمن قطعات باید بر مبنای ضخامت برد، نحوه توزیع مس، حساسیت پکیج قطعات، زاویه قرارگیری آن‌ها و روش جداسازی تعیین شود. برای پنل‌های مونتاژشده با قطعات لبه‌ای حساس نظیر خازن‌های سرامیکی (MLCC)، چیپ‌های BGA، QFN، سنسورها یا کانکتورها، نقشه مونتاژ را ارسال کرده و تقاضای تعیین حریم اختصاصی (Keep-out) یا برنامه اعتبارسنجی کرنش مکانیکی نمایید.

مرجع تصمیم‌گیری خریدار

وضعیت برد → مسیر فرآیندی → ورودی RFQ → مدارک ترخیص

از این جداول برای تبدیل درخواست کانتور به یک الزام فنی و کنترل‌شده تولید استفاده کنید. مقادیر ذکرشده به‌عنوان نمونه، نقاط شروع تحلیل DFM هستند و ضمانت کلی توانمندی بدون قید و شرط محسوب نمی‌شوند.

وضعیت برد یا پنلمسیر فرآیندی محتملمحدودیت اصلیکنترل ترخیص
آرایه مستطیلی با خطوط شکست مستقیموی-اسکور (V-Score)، یا ترکیب ترکیبی وی-اسکور و فرزکاریکرنش مکانیکی حین شکست، ضخامت مغزی باقی‌مانده، نمای ظاهری لبهاندازه‌گیری موقعیت شیار و ضخامت باقی‌مانده؛ آزمون شکست پنل در صورت لزوم
کانتور منحنی، شیار یا پنجره‌های داخلیفرزکاری CNCقطر تیغچه فرز، شعاع گوشه‌ها، فیکسچر پشتیبان و عرض خط برش (Kerf)اندازه‌گیری کانتور و بازشوها در نمونه اول (FAI) با نقشه مکانیکی
برد با شکل نامنظم مونتاژشونده در پنلزبانه‌گذاری با سوراخ‌های موشی (Mouse-bites)محل قرارگیری زبانه‌ها، صلبیت پنل و تلرانس زائده برجستگیتست جابجایی پنل، بررسی هندسه زبانه‌ها و بازرسی لبه پس از شکست
طرح‌های بسیار نازک، منعطف، ترد یا متراکم در لبهامکان‌سنجی لیزر یا فرزکاری تحت فیکسچر با تنش اندکپاسخ حرارتی متریال، اثرات حرارتی، فیکسچربندی و آلودگی ذراتبازرسی لبه به‌همراه مدارک ابعادی، تمیزی یا کرنش‌سنجی بر اساس مشخصات
لبه ماژول با پدهای کنگره‌ای (Castellated)فرآیند سوراخکاری متالیزه و متعاقباً فرزکاری دقیق کانتورموقعیت سوراخ، یکپارچگی آبکاری مس و هندسه جدایش لبهبازرسی چشمی کنگره‌ها و اندازه‌گیری ابعادی مطابق با نقشه تاییدشده
کانکتور لبه کارتی (Gold-finger)فرزکاری کانتور به‌همراه پخ‌زنی لبه بر اساس نقشه فنیزاویه و عمق پخ، ضخامت نهایی برد و محدوده طلای سختبازرسی ابعاد پخ و سلامت لبه؛ ارائه مدارک آزمون پوشش در صورت درخواست
داده‌های ورودی RFQعلت تغییر مسیر فرآیندیمدارک درخواستی جهت تایید
گربر یا IPC-2581 + نقشه مکانیکی کانتورتعیین خطوط کانتور مبنا، برش‌های داخلی، شیارها و مشخصات لبه‌های متالیزهگزارش نتایج CAM/DFM و نقشه نهایی تاییدشده پنل یا کانتور
متریال، استک‌آپ، وزن مس و ضخامت نهاییتاثیر بر صلبیت برد، رفتار برشی ماده، هندسه V-Score و تلرانس‌های قابل دستیابیتاییدیه مشخصات متریال و تلرانس توافق‌شده کانتور
نقشه مونتاژ + موقعیت قطعات نزدیک لبهشناسایی قطعات در معرض خمش برد، ارتعاش، غبار برش یا تنش‌های حرارتیبررسی محدوده ممنوعه (Keep-out)، طرح فیکسچر و برنامه کرنش‌سنجی در صورت نیاز
ریل‌های پنل، فیدوشیال‌ها، سوراخ‌های پین و محدودیت کانوایرکنترل فرآیند حرکت در خط مونتاژ و هم‌راستاسازی دستگاه‌های دپنلینگ پس از مونتاژنقشه تاییدشده پنل و تست انطباق فیزیکی اولین پنل (Fit Check)
الزامات لبه نهایی و انطباق در قاب دستگاهتعیین پذیرش لبه شیارخورده V، زائده زبانه یا لبه فرزکاری‌شده صاف ماشینیاستاندارد عیوب ظاهری، گزارش ابعاد بحرانی یا نمونه جازدن در قاب
الزامات بازرسی و مستندات ترخیص نهاییتعیین بسته اسناد تحویل پیش از آغاز تولید نه پس از ارسال محمولهگزارش ابعادی FAI، تصاویر میکروسکوپی لبه، اسناد رهگیری بچ یا گزارش اختصاصی مشتری

مقادیر اولیه متداول در طراحی پنل‌های صلب استاندارد شامل تلرانس کانتور فرزکاری در حدود ±0.1 میلی‌متر، ضخامت مغزی V-score در حدود 0.3 تا 0.5 میلی‌متر، سوراخ‌های موشی با قطر 0.5 تا 0.6 میلی‌متر و گام 0.75 تا 1.0 میلی‌متر، و حداقل پهنای شیار فرزکاری از حدود 1.0 میلی‌متر است. تمام این مقادیر نیازمند انطباق و تایید قطعی متناسب با جنس، ضخامت، هندسه و خط تولید انتخابی هستند.

کنترل ویژگی‌ها

نحوه تایید و اجرای مشخصات ویژه لبه‌های برد مدار چاپی

ویژگی‌های اختصاصی لبه نیازمند تعیین ترتیب مراحل ساخت و الزامات بازرسی در مدارک تولیدی هستند و نباید صرفاً از تصاویر برد یا لیست قطعات (BOM) حدس زده شوند.

01

کانتورهای پیچیده و برش‌های داخلی

فرزکاری CNC امکان ایجاد منحنی‌ها، شیارها و پنجره‌ها را فراهم می‌کند، اما کوچک‌ترین قطر تیغچه فرز قابل استفاده، شعاع گوشه‌های داخلی و حداقل پهنای برش را تعیین می‌نماید. ابعاد کنترلی، مبدا اندازه‌گیری (دیتوم)، شعاع گوشه‌ها و متالیزه بودن یا نبودن برش داخلی را تعیین کنید. حداقل بازشوی 1.0 میلی‌متری صرفاً یک مرجع اولیه است؛ مهندسی CAM امکان‌پذیری و تلرانس را بر اساس ساختار واقعی تایید می‌کند.

02

هندسه برش شیار V (V-Score)

برش وی-اسکور با موقعیت خط، زاویه تیغه شیارزن، عمق شیار یا ضخامت مغزی باقی‌مانده، ضخامت برد و کیفیت مجاز شکست تعیین می‌شود. یک ضخامت باقی‌مانده یکسان روی لمینت‌های مختلف نیروی شکست یکسانی تولید نمی‌کند. خط شیار را روی نقشه مکانیکی یا پنل مشخص کرده و روش اندازه‌گیری آن را قبل از صدور مجوز تولید توافق نمایید.

03

زبانه‌های نگهدارنده و سوراخ‌های موشی

زبانه‌ها آرایه را در تمام مراحل مونتاژ و حمل محکم نگه می‌دارند. تعداد و محل قرارگیری آن‌ها باید بین استحکام پنل و جداسازی کم‌ریسک تعادل برقرار کند، ضمن اینکه محل شکست باید از قطعات حساس و لبه‌های با عملکرد دقیق فاصله داشته باشد. طرح سوراخ‌های موشی معمولاً با قطر 0.5 تا 0.6 میلی‌متر و گام 0.75 تا 1.0 میلی‌متر شروع شده و متناسب با پهنای زبانه و نیروی شکست تنظیم می‌شود.

04

سوراخ‌های کنگره‌ای و لبه‌های متالیزه

پدهای کنگره‌ای (Castellations) با سوراخ‌های متالیزه واقع بر خط نهایی کانتور آغاز می‌شوند. نقشه ساخت باید قطر سوراخ، گام، کانتور نهایی ماژول، هندسه پد، الزامات آبکاری و کیفیت شکست مجاز را مشخص کند. بازرسی ترخیص می‌تواند شامل پوشش دیواره سوراخ، وضعیت پلیسه و انطباق ابعادی باشد، بدون اینکه ضامن رفتار لحیم‌کاری نهایی ماژول تلقی گردد.

05

پخ‌زنی پین‌های طلایی کانکتور لبه کارتی

پخ‌زنی لبه کانکتور باید کاملاً مطابق با نقشه اتصال کانکتور انجام شود، نه با یک زاویه حدسی. لبه ورود به اسلات، ضخامت نهایی، زاویه و عمق پخ، ناحیه آبکاری طلای سخت و بخش‌های فاقد پخ را مشخص کنید. زوایای متداول ۲۰ یا ۳۰ درجه قابل بررسی هستند، اما ابعاد دقیق تولیدی و شیوه بازرسی متناسب با طرح کانکتور و برد تایید می‌گردند.

06

امکان‌سنجی لیزر برای بردهای با ریسک بالا

لیزر یک گزینه بدون تماس برای سازه‌های فلکس، ریجید-فلکس، فوق‌نازک یا شکننده است. تحلیل DFM اثر متقابل طول موج و متریال، ضخامت، فاصله مس تا لبه برش، حد مجاز ناحیه متاثر از حرارت (HAZ)، کنترل دوده و ذرات، و ظاهر لبه را می‌سنجد. اگر لیزر مناسب نباشد، CAM روش‌های فرزکاری مکانیکی تحت فیکسچر و با تنش اندک را پیشنهاد می‌دهد.

طراحی پنل

پنل‌سازی باید پاسخگوی ساخت، مونتاژ و دپنلینگ باشد

پنل‌سازی بردهای مدار چاپی آن‌ها را در قالبی استاندارد تجمیع می‌کند تا امکان ساخت برد خام، چاپ خمیر قلع، چیدمان قطعات، لحیم‌کاری، بازرسی و جداسازی با تکرارپذیری دقیق فراهم شود. بنابراین، بهترین پنل لزوماً پنلی با بیشترین تعداد برد نیست؛ بلکه پنلی است که استحکام ریل، دسترسی ابزار، دید نقاط فیدوشیال، کوپن‌های آزمون، جهت بردها و مسیر جداسازی ایمن بدون وارد آمدن بار به قطعات حساس را تضمین نماید.

ریل‌ها، فیدوشیال‌ها و رفرنس‌های ابزار
عرض کانوایر خط مونتاژ، پهنای ریل مورد نیاز، استاندارد سوراخ‌های پین کمکی و الزامات فیدوشیال‌های سراسری/محلی را ارائه دهید. ریل ۵ میلی‌متری یا فیدوشیال ۱.۰ میلی‌متری نقطه شروع مناسبی است، اما تجهیزات مونتاژکار و طراحی استنسیل/فیکسچر تعیین‌کننده مشخصات نهایی پنل هستند. نواحی علامت‌گذاری بردهای معیوب (Bad-mark)، بارکدها و کوپن‌های تست نیز فضا اشغال می‌کنند و باید پیش از بهینه‌سازی چیدمان لحاظ شوند.

جهت چیدمان بردهای پنل و محدودیت‌های ترکیبی
مهندسی CAM چرخش برد، ضخامت مسیر فرز (Kerf)، امتداد مستقیم خطوط V-score و تعادل حرارتی/مسی را مقایسه می‌کند. شیارزنی V-score امکان قرار دادن بردهای مستطیلی با حداقل فاصله را دارد، در حالی که برش فرز نیازمند فاصله برای گردش ابزار و تعبیه زبانه‌هاست. برای بردهایی با کانکتورهای بیرون‌زده از لبه، قطعات بلند یا فیکسچرهای لحیم‌کاری انتخابی، فضای دسترسی در مونتاژ بر حداکثر استفاده از لمینت ارجحیت دارد.

جزئیات زبانه‌های شکست (Breakaway)
زبانه‌ها را به اندازه کافی متقارن قرار دهید تا در برابر جابجایی دوام بیاورند، اما هرگز روی نواحی انتقال برد فلکس، لبه‌های دقیق کانکتور یا نزدیک قطعات حساس به تنش مکانیکی قرار نگیرند. سوراخ‌های موشی 0.5 تا 0.6 میلی‌متری با گام 0.75 تا 1.0 میلی‌متر مقادیر اولیه‌اند. پهنای زبانه، تعداد سوراخ، جهت شکستن و تلرانس زائده باقی‌مانده باید روی نقشه تاییدشده پنل درج گردند.

نقشه پنل‌سازی CAM با کنترل‌های دقیق مونتاژ و دپنلینگ

سناریوهای طراحی

سناریوهای متداول کانتورینگ و دپنلینگ بردهای مدار چاپی

این سناریوها نشان می‌دهند که چرا شرایط فنی برد — نه یک عنوان کلی صنعتی — باید تعیین‌کننده روش جداسازی و بسته مستندات باشد.

آرایه مستطیلی با خطوط مستقیم

شیارزنی V-Score با کنترل شرایط شکست

زمانی به کار می‌رود که تمام خطوط جداسازی مستقیم بوده و زبری لبه شیارخورده مانعی برای مونتاژ و قاب نباشد. ضخامت باقی‌مانده مغزی، ضخامت برد، حریم ایمن قطعات، جهت شکستن و روش جداسازی (دستی، با فیکسچر یا دستگاه اتوماتیک) را مشخص کنید.

کانتور حساس برای جانمایی در قاب

فرزکاری CNC با بازرسی بر پایه دیتوم (Datum)

مناسب برای خطوط کانتور، جای پیچ‌ها و برش‌هایی که باید دقیقاً در قاب دستگاه چفت شوند. مبداهای مرجع (دیتوم) و ابعاد بحرانی را تعیین کنید تا گزارش ترخیص به جای ارائه صرف یک تلرانس عمومی، فاکتورهای موثر بر انطباق فیزیکی را بسنجد.

حفظ یکپارچگی پنل در SMT

فرزکاری با زبانه نگهدارنده با مدیریت ریسک مونتاژ

زمانی به کار می‌رود که بردهای نامنظم نیازمند ریل‌های کمکی و استحکام حین مونتاژ هستند. زبانه‌ها باید به گونه‌ای چیده شوند که قطعات لبه‌ای را محافظت کنند، صلبیت را حین فرآیند بازپخت حفظ نمایند و زائده‌های باقیمانده تنها در لبه‌های غیرحساس قرار گیرند.

بردهای ماژول (Module Board)

سوراخ‌های کنگره‌ای یکپارچه با کانتور نهایی

هماهنگ‌سازی موقعیت سوراخ‌های متالیزه، خط مرکزی برش فرز، کانتور ماژول و پوشش نهایی سطح. الگوی پدهای برد مادر و پذیرش اتصال لحیم از مسئولیت‌های طراحی سطح سیستم است، در حالی که ترخیص PCB کیفیت ویژگی‌های لبه ساخته‌شده را تضمین می‌کند.

مونتاژ بردهای نازک یا با لبه متراکم

بررسی روش‌های بدون تماس یا برش تحت فیکسچر کم‌تنش

هنگامی که برد منعطف، شکننده یا دارای قطعات بسیار نزدیک به خط جداسازی است، امکان‌سنجی لیزر، حذف زبانه‌ها با فرز و فیکسچرهای نگهدارنده اختصاصی را ارزیابی کنید. مسیر انتخابی را اعتبارسنجی کنید به جای آنکه هر روشی را ذاتاً بی‌خطر فرض نمایید.

متریال‌های فلزی، فرکانس بالا (RF) یا ترکیبی

معیارهای پذیرش لبه متناسب با جنس متریال

بردهای هسته فلزی، مبتنی بر PTFE، ریجید-فلکس و سرامیکی رفتار برشی متفاوتی دارند. معیارهای پذیرش ترخیص ممکن است نیازمند کنترل پلیسه‌ها، دوده/براده رزین، کنده شدن الیاف شیشه، لایه‌لایه شدن (دلمینیشن)، لب‌پریدگی، اثرات حرارتی یا آسیب ناحیه انتقال باشد.

راهنمای طراحی و استعلام قیمت (RFQ)

چه مواردی را تیم مهندسی باید پیش از کانتورینگ PCB مشخص کند

۱. ارائه یک کانتور کنترلی واحد و معتبر

فایل‌های گربر یا IPC-2581 را به همراه یک لایه مکانیکی اختصاصی، نقشه ابعادی و شماره ویرایش مشخص ارسال کنید. لایه‌های کانتور تکراری یا متناقض را حذف کنید. شیارهای فرزکاری، خطوط وی-اسکور، شیارهای متالیزه، برش‌های غیرمتالیزه، کنگره‌ها و لبه‌های پخ‌خورده را به صورت تفکیک‌شده علامت‌گذاری کنید تا CAM توالی ساخت صحیح را تعیین کند.

۲. اعلام کامل فرآیند مونتاژ در خطوط بعدی

مشخص کنید که آیا بردها به صورت تکی تحویل می‌شوند، برای SMT در قالب پنل باقی می‌مانند، از فرآیند لحیم‌کاری موجی یا انتخابی عبور می‌کنند، با فیکسچر تست می‌شوند یا بعد از بازرسی نهایی دپنل می‌گردند. محدودیت‌های کانوایر، ریل‌ها، ارتفاع قطعات و فیکسچرها را ارائه دهید. این ورودی‌ها تعیین‌کننده انتخاب بین V-score، زبانه و فرآیند دپنلینگ با فیکسچر هستند.

۳. تعریف ویژگی‌های لبه نهایی و بسته مدارک ترخیص

الزامات ظاهری لبه، انطباق در قاب و کارکرد الکتریکی را از یکدیگر تفکیک کنید. مشخص نمایید کدام ابعاد بحرانی هستند، آیا زائده زبانه یا بافت خط V قابل قبول است، و آیا نیازمند اندازه‌گیری قطعه اول (FAI)، تصاویر میکروسکوپی لبه، رهگیری لات تولیدی، تست کرنش یا گزارش بازرسی اختصاصی مشتری هستید.

یک بسته داده کاربردی کانتورینگ، هندسه حاکم بر برد و مراحل فرآیندی بعدی را معین می‌سازد. اگر CAM ناچار به حدس زدن دیتوم، ریل‌های پنل، خطوط شکست یا وضعیت قابل قبول لبه باشد، پیش‌فاکتور ممکن است سریع صادر شود اما مجوز نهایی تولید همچنان ناقص خواهد بود.

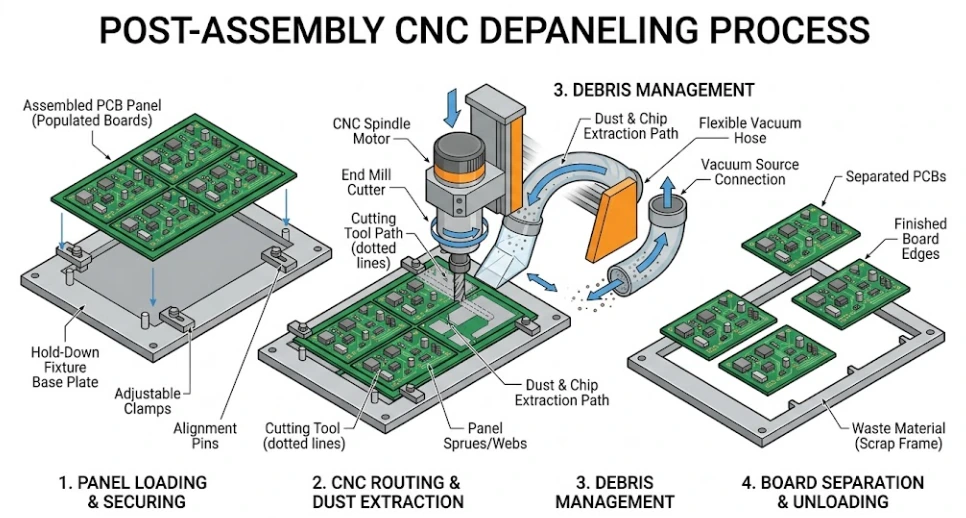
نحوه کنترل ریسک دپنلینگ پس از مونتاژ قطعات

ورودی‌های فیکسچر و هم‌راستاسازی

برای جداسازی اتوماتیک یا با فرز، مشخص کنید پنل و بردهای منفرد چگونه مهار می‌شوند، رفرنس‌های مکانیکی یا اپتیکال چگونه مسیر برش را می‌یابند، مکش غبار در کجا مجاز است و بردهای جداشده چگونه جابجا می‌شوند. نقاط فیدوشیال تنها زمانی موثرند که ابعاد، حریم ایمن و رابطه مختصاتی آن‌ها با دستگاه انتخابی و داده‌های پنل تطابق داشته باشد.

قطعات حساس به کرنش و تنش مکانیکی

خازن‌های MLCC، چیپ‌های BGA، پکیج‌های QFN، سنسورها، کریستال‌ها، کانکتورها و قطعات بزرگ مجاور خطوط جداسازی را پرچم‌گذاری کنید. در صورت امکان حریم ایمن را افزایش داده، قطعات حساس را در جهت بهینه بچینید و از خمش دستی فاقد تکیه‌گاه بپرهیزید. در صورت بالا بودن ریسک، اعتبارسنجی با کرنش‌سنج را بر اساس حدود مجاز مشتری یا روش استاندارد IPC/JEDEC-9704 تدوین نمایید.

جداسازی پس از مونتاژ می‌تواند خمش، ارتعاش یا بار موضعی فیکسچر را به اتصالات لحیم و پکیج‌های سرامیکی منتقل سازد. این ریسک به کل مجموعه مونتاژشده وابسته است نه صرفاً کانتور برد خام. بنابراین انتخاب روش باید بخشی از فرآیند بررسی پنل و چیدمان قطعات پیش از قطعی شدن استنسیل، فیکسچر یا اتوماسیون باشد.

کنترل کیفیت کانتورینگ PCB و مرزهای شمول استانداردها

شرکت APTPCB می‌تواند فرآیند کانتورینگ را مطابق با نقشه مکانیکی تاییدشده و کلاس کیفی تعیین‌شده توسط خریدار ترخیص نماید. مراجع مربوطه شامل IPC-A-600 برای الزامات پذیرش بردهای خام، IPC-6012 برای ویژگی‌های بردهای صلب، IPC-2221/IPC-2222 برای زمینه طراحی، IPC-A-610 برای مجموعه مونتاژشده، و IPC/JEDEC-9704 در موارد الزام به تست کرنش مونتاژ است. سفارش خرید و نقشه تاییدشده باید ویرایش معتبر، کلاس و حدود مجاز اختصاصی مشتری را قید کنند. بازرسی می‌تواند شامل ابعاد کانتور نمونه اول، ابعاد شیارها و بازشوها، هندسه V-score، وضعیت زبانه‌ها، هندسه پخ، تصاویر لبه و مدارک سوراخ‌های کنگره‌ای یا لبه‌های متالیزه باشد. این بررسی‌ها کیفیت ساخت PCB/PCBA را تایید می‌کنند؛ انطباق نهایی در قاب، طول عمر کانکتور و قابلیت اطمینان محصول بر عهده اعتبارسنجی سطح سیستم است.

جدول تصمیم‌گیری متریال

چگونه انتخاب زیرلایه (سابستریت) فرآیند کانتورینگ PCB را تغییر می‌دهد

خانواده‌های متریال در صلبیت، سایش ابزار، پاسخ حرارتی و نحوه تخریب لبه متفاوت هستند. مسیر فرآیندی تنها پس از مشخص شدن نوع لمینت، ضخامت و ساختار مس تایید و صادر می‌شود.

زیرلایه (Substrate)ریسک اصلی لبهبررسی فرآیندیورودی خریدار / کنترل ترخیص
FR-4 استاندارد یا High-Tgکنده شدن الیاف شیشه، سوختگی/براده رزین، دلمینیشن یا خطای ناشی از سایش ابزارفرزکاری CNC، وی-اسکور یا زبانه‌گذاری متناسب با کانتور و فرآیند مونتاژمشخصات لمینت، ضخامت، تلرانس کانتور؛ بازرسی ابعاد و سلامت فیزیکی لبه
لمینت‌های PTFE / فرکانس بالا (RF)براده و ماسیدگی ماتریس نرم، بیرون‌زدگی لبه مس یا آسیب به لبه لایه‌هافرزکاری و نگهداری اختصاصی متناسب با ماده؛ لیزر تنها پس از بررسی امکان‌سنجیکد دقیق لمینت و الزامات لبه RF؛ بازرسی براده، بیرون‌زدگی مس و دلمینیشن
بردهای هسته آلومینیومی یا مسی (MCPCB)پلیسه فلزی، براده و آسیب به لایه دی‌الکتریک میانیفرزکاری یا شیارزنی سازگار با فلزات همراه با کنترل و پلیسه‌گیری لبهضخامت فلز پایه و سطح نشیمنگاه؛ بازرسی پلیسه‌ها و وضعیت لایه عایق
پلی‌آمید منعطف (Flex)پارگی، کشیدگی، ذرات ریز معلق یا اثرات حرارتی بر لبهامکان‌سنجی برش لیزری یا برش مکانیکی دقیق با فیکسچر پشتیبانساختار لایه‌های فلکس و کاورلی؛ بازرسی کانتور، کیفیت لبه و باقیمانده دوده
ریجید-فلکس (Rigid-flex)آسیب یا لایه‌لایه شدن در نزدیکی مرز انتقال بخش صلب به منعطفتوالی برش فرز و قرار دادن تکیه‌گاه‌ها دور از نواحی انتقالهندسه ناحیه انتقال و محدوده خمش؛ بازرسی یکپارچگی مرز انتقال
سرامیکی (Ceramic)لب‌پریدگی و ایجاد ترک‌های مویی ناشی از بارهای مکانیکی یا حرارتیماشین‌کاری تخصصی یا خط‌اندازی لیزری متناسب با نوع سرامیکجنس، ضخامت و حد مجاز لب‌پریدگی؛ بازرسی لبه با بزرگنمایی میکروسکوپی

هرگز تلرانس فرزکاری یا قاعده جداسازی یک خانواده متریال را به خانواده دیگری تعمیم ندهید. حداقل ابعاد، دسترسی ابزار، معیارهای پذیرش لبه و مستندات آزمون در بررسی مهندسی CAM تعیین می‌شوند.

پس از لحیم‌کاری بازپخت و بازرسی

جداسازی پس از مونتاژ یک مرحله فرآیندی کامل در PCBA است

به محض لحیم شدن قطعات، فرآیند دپنلینگ باید علاوه بر کانتور برد از کل مجموعه قطعات محافظت کند. روش تاییدشده باید مشخص کند پنل چگونه مهار می‌شود، مسیر جداسازی چگونه هدایت می‌گردد، ذرات و غبار چگونه مهار می‌شوند و هر برد پس از رهاسازی چگونه جمع‌آوری می‌گردد.

جداسازی دستی یا با فیکسچر در شیارهای V-score
تنها زمانی مناسب است که پنل، چینش قطعات و سطح ریسک محصول تحمل بار خمشی ناشی از شکستن را داشته باشند. جهت شکستن و نحوه تکیه‌گاه را تعیین کنید. از تیراژ تولید به‌عنوان توجیه خودسرانه شکستن دستی استفاده نکنید؛ تصمیم باید مبتنی بر ریسک و تکرارپذیری مستند باشد.

برش زبانه‌ها با فرزکاری
یک فیکسچر تکیه‌گاه می‌تواند حرکت و خمش برد را در حین برش زبانه‌ها مهار کند. دسترسی تیغچه فرز، حریم ایمن قطعات، مکش گردوغبار و نحوه برداشتن برد را ارزیابی نمایید. ماشین‌کاری خطر شکستن ناگهانی را رفع می‌کند اما تمام ارتعاشات یا خطرات ناشی از فیکسچر را از بین نمی‌برد.

جداسازی لیزری
لیزر از تماس فیزیکی ابزار برش جلوگیری کرده و برای مجموعه‌های نازک، منعطف یا با قطعات چسبیده به لبه مناسب است. این فرآیند همچنان نیازمند ارزیابی متریال، اثرات حرارتی، دود/ذرات و کیفیت لبه است. آن را فرآیندی «بدون تماس» بنامید نه «بدون ریسک»، و مدارک آزمون مورد نیاز را برای محصول واقعی تدوین کنید.

دپنلینگ کنترل‌شده PCB پس از مونتاژ با فیکسچر و مدیریت ریسک‌های لبه

اقتصاد تولید بدون ادعاهای واهی کاهش هزینه

کاهش هزینه کانتورینگ با حذف محدودیت‌های زاید، نه با حذف مدارک کیفی

قیمت واحد محصول تحت تاثیر تعداد برد در پنل، طول مسیر فرزکاری، تعویض ابزار، مراحل فرآیندی ویژه لبه، فیکسچرهای مورد نیاز، الزامات بازرسی و نحوه جابجایی پس از مونتاژ شکل می‌گیرد. یک روش ارزان‌تر تنها در صورتی مفید است که الزامات لبه، جا رفتن در قاب و قابلیت اطمینان را حفظ کند.

مقایسه جهت‌گیری چیدمان بردها در پنل

از CAM بخواهید چرخش بردها و چیدمان‌های ترکیبی V-score و فرزکاری را مقایسه کند. تغییرات جزئی در خطوط محیطی گاهی جانمایی در پنل را بهبود می‌بخشد، اما تا زمانی که ابعاد نهایی برد در پنل تولیدی چیده نشود، نباید هیچ درصد ثابتی برای صرفه‌جویی وعده داده شود.

تفکیک لبه‌های عملکردی از لبه‌های ظاهری

تلرانس‌های دقیق‌تر، پرداخت زائده زبانه‌ها، پخ‌زنی و بازرسی‌های ویژه را تنها به لبه‌هایی اختصاص دهید که بر کانکتورها، قاب یا نمای بیرونی مشتری اثر می‌گذارند. اعمال سخت‌گیرانه‌ترین الزامات بر تمام لبه‌ها تنها زمان ماشین‌کاری و هزینه بازرسی را بالا می‌برد بدون اینکه کارکردی بیافزاید.

تثبیت بسته اطلاعاتی پیش از ساخت ابزار و قالب

تناقض در لایه‌های کانتور، تغییر دیرهنگام ریل‌ها و فقدان مشخصات مونتاژ موجب هزینه‌های دوباره‌کاری CAM، ساخت فیکسچر و تاخیر زمانی می‌شود. نقشه پنل دارای شماره ویرایش و فهرست مدارک تحویل از این تغییرات قابل پیشگیری جلوگیری می‌کند.

عامل موثر بر هزینهپرسش مهندسیاقدام عملی
راندمان استفاده از پنلآیا چرخش برد یا شیارزنی مستقیم می‌تواند راندمان آرایه را ارتقا دهد؟مقایسه چیدمان‌های تاییدشده واقعی، نه تکیه بر درصدهای فرضی صرفه‌جویی
طول مسیر فرزکاری و بازشوهاکدام کانتورها و پنجره‌های داخلی از نظر عملکردی ضروری هستند؟ساده‌سازی هندسه در بخش‌هایی که طراحی مکانیکی اجازه می‌دهد
پرداخت نهایی زبانه‌هادر چه نقاطی زائده زبانه قابل قبول است یا با قاب تداخل دارد؟قرار دادن زبانه‌ها روی لبه‌های غیرحساس و تعیین تلرانس مجاز زائده
ویژگی‌های خاص لبهکدام کنگره‌ها، پخ‌ها یا شیارهای متالیزه واقعاً مورد نیازند؟تنها ویژگی‌های کاربردی را همراه با نقشه‌های کنترلی معین کنید
جداسازی پس از مونتاژچه تمهیداتی برای نگهداری، تمیزی و مهار کرنش لازم است؟فرآیند را پیش از صدور مجوز ساخت ابزارآلات مونتاژ انتخاب کنید
مدارک ترخیص نهاییکدام ابعاد و اسناد ریسک خریدار را به حداقل می‌رسانند؟به جای حذف کامل بازرسی، یک گزارش متناسب و هدفمند درخواست نمایید

مقایسه روش‌های برش کانتور را همراه با استعلام قیمت دریافت کنید

کانتور برد، جنس متریال، ضخامت، الزامات پنل/مونتاژ و کیفیت لبه نهایی را ارسال کنید. در مواردی که بیش از یک مسیر امکان‌پذیر است، تحلیل تعادل میان راندمان متریال پنل، ساخت ابزار، نتیجه نهایی لبه، ریسک مونتاژ و مدارک ترخیص را درخواست نمایید.

FAQ

پرسش‌های متداول دپنلینگ و کانتورینگ بردهای مدار چاپی

تفاوت بین برش کانتور (Profiling) و دپنلینگ (Depaneling) برد مدار چاپی چیست؟
برش کانتور (Profiling) فرم نهایی خطوط پیرامونی برد را در مرحله ساخت برد خام مدار چاپی ایجاد می‌کند. دپنلینگ (Depaneling) به فرآیند جداسازی بردهای منفرد از پنل مونتاژ، عمدتاً پس از مونتاژ قطعات، لحیم‌کاری و بازرسی اشاره دارد. اگرچه ممکن است از روش‌های مشابهی استفاده شود، اما دپنلینگ پس از مونتاژ نیازمند کنترل دقیق خمش برد، فاصله قطعات تا لبه، جیگ و فیکسچرها و پیشگیری از آلودگی و براده است.
چگونه بین فرزکاری CNC، شیارزنی V-Score، زبانه‌گذاری (Tab Routing) و دپنلینگ لیزری انتخاب کنیم؟
از V-Score برای خطوط جداسازی مستقیم و آرایه‌های مستطیلی پربازده استفاده کنید؛ از فرزکاری CNC برای کانتورهای پیچیده و منحنی، برش‌های داخلی و لبه‌های پرداخت‌شده و تمیز؛ از زبانه‌گذاری (Tab Routing) هنگامی که برد نامنظم باید در حین مونتاژ روی پنل ثابت بماند؛ و از لیزر هنگامی که روش بدون تماس به‌دلیل بردهای بسیار نازک، منعطف، شکننده یا با تراکم شدید قطعات توجیه فنی دارد. روش نهایی بر اساس جنس لایه، ضخامت، موقعیت قطعات، پرداخت لبه، تیراژ و شیوه مونتاژ نهایی تعیین می‌گردد.
برای یک پنل مونتاژ SMT، برش V-Score مناسب‌تر است یا زبانه‌گذاری (Tab Routing)؟
برش V-Score معمولاً برای بردهای مستطیلی با خطوط شکست مستقیم و ممتد انتخاب ساده‌تر و اقتصادی‌تری است. زبانه‌گذاری برای کانتورهای منحنی یا نامنظم انعطاف بیشتری دارد و به مهندسی CAM امکان می‌دهد زبانه‌های نگهدارنده را در نقاط استراتژیک پنل قرار دهد. گزینه برتر روشی است که استحکام پنل را حفظ کند، قطعات نزدیک به لبه را محافظت نماید و پس از جداسازی لبه‌ای مطابق با الزامات فنی ارائه دهد.
چه فاصله‌ای (Clearance) بین قطعات مونتاژی و خط دپنلینگ برد مدار چاپی الزامی است؟
هیچ فاصله ایمن جهانی و ثابتی برای تمام استک‌آپ‌ها و قطعات وجود ندارد. این حریم ایمن به روش جداسازی، ضخامت برد، توزیع مس، جهت قرارگیری قطعات، حساسیت پکیج قطعه و انجام جداسازی قبل یا بعد از مونتاژ بستگی دارد. نقشه مونتاژ و موقعیت قطعات لبه‌ای را ارسال کنید تا مهندسی DFM حریم ممنوعه (Keep-out) را تعیین کرده و در صورت نیاز، برنامه اعتبارسنجی کرنش مکانیکی را تدوین نماید.
چه مقادیری برای سوراخ‌های موشی (Mouse-bite) و V-Score باید در نقشه ساخت درج شود؟
به‌عنوان ورودی‌های اولیه طراحی، قطر سوراخ‌های موشی معمولاً حدود ۰.۵ تا ۰.۶ میلی‌متر با گام ۰.۷۵ تا ۱.۰ میلی‌متر، و ضخامت مغزی باقی‌مانده V-Score حدود ۰.۳ تا ۰.۵ میلی‌متر در نظر گرفته می‌شود. این مقادیر الزامات قطعی تولید نیستند؛ APTPCB عرض زبانه، الگوی سوراخ‌ها، هندسه تیغچه شیار و ضخامت باقی‌مانده را بر اساس متریال واقعی، ضخامت، صلبیت پنل و نیروی شکست مورد نیاز در تحلیل DFM نهایی می‌کند.
آیا کانتورینگ می‌تواند شامل سوراخ‌های کنگره‌ای (Castellated)، برش‌های داخلی و پخ‌زنی پین‌های طلایی باشد؟
بله، در صورتی که این مشخصات در داده‌های ساخت تعریف شده و با استک‌آپ و فرایند تولید انتخابی همخوانی داشته باشند. سوراخ‌های کنگره‌ای نیازمند سوراخ‌های متالیزه واقع بر مسیر برش هستند؛ برش‌های داخلی نیازمند بررسی دسترسی فرز و شعاع گوشه‌ها می‌باشند؛ و پخ‌زنی لبه کانکتور مستلزم نقشه کانکتور، زاویه پخ، عمق و ضخامت آبکاری طلای سخت است. تلرانس‌ها و امکان‌پذیری در DFM تایید می‌شوند.
برای استعلام قیمت فرزکاری کانتور و دپنلینگ PCB چه مدارکی باید ارسال شود؟
فایل‌های گربر یا IPC-2581، نقشه مکانیکی کانتور، استک‌آپ و متریال، ضخامت نهایی، ابعاد برد و پنل، تیراژ، نقشه مونتاژ، مختصات قطعات لبه‌ای، روش جداسازی مدنظر، حاشیه‌های پنل و نقاط فیدوشیال، شکاف‌ها، شیارها، کنگره‌ها، جزئیات پخ‌زنی و هرگونه الزامات بازرسی، کرنش‌سنجی یا اسناد تحویل را ارسال کنید. در صورت عدم قطعیت روش، جریان مونتاژ و الزامات لبه را مشخص کنید تا CAM روش‌ها را مقایسه نماید.

هماهنگی بین‌المللی استعلام قیمت (RFQ)

یک بسته داده واحد کانتورینگ برای تیم‌های توزیع‌شده بین‌المللی

شرکت APTPCB استعلام‌های بین‌المللی PCB و PCBA را می‌پذیرد. از فایل‌های دارای شماره ویرایش، ابعاد متریک و الزامات صریح ترخیص استفاده کنید تا تیم‌های مهندسی، بازرگانی و مونتاژ تعریفی واحد از پنل را بازبینی کنند.

آمریکای شمالی
هماهنگی مهندسی و تدارکات

نقشه مکانیکی مبنا، محدودیت‌های پنل مونتاژ و سوابق بازرسی مورد نیاز را به اشتراک بگذارید. تفاوت منطقه زمانی، روش ارسال و الزامات گمرکی در حین صدور پیش‌فاکتور هماهنگ می‌شوند، نه به شکل وعده‌های زمانی غیرقابل اتکا.

کنترل ویرایشبسته استعلام (RFQ)مدارک ترخیص
اروپا
نقشه‌های متریک و ویرایش‌های استاندارد

ابعاد را به میلی‌متر، ویرایش/کلاس استاندارد IPC و هرگونه حد پذیرش اختصاصی مشتری را قید کنید. الزامات گواهینامه‌ها یا تاییدیه‌های قانونی باید پیش از تایید نهایی تامین‌کننده، بر اساس دامنه گواهینامه معتبر سنجیده شوند.

داده‌های متریکانطباق با IPCارزیابی تامین‌کننده
آسیا و اقیانوسیه
انطباق فرآیند ساخت با خط مونتاژ

کانتور PCB، نقشه پنل، محدودیت‌های استنسیل/فیکسچر و مسیر دپنلینگ را تحت یک شماره ویرایش واحد حفظ کنید تا تیم‌های کارخانه و خطوط مونتاژ بر اساس تعاریف متناقض پنل برنامه‌ریزی نکنند.

نقشه پنلفرآیند مونتاژمدیریت تغییرات
سایر مناطق
تایید شرایط تجاری و لجستیک

مقصد نهایی، تیراژ، شرایط بسته‌بندی و اسناد مورد نیاز را همراه با RFQ فنی ارائه دهید. مسیر حمل‌ونقل، شرایط اینکوترمز، زمان‌بندی و گواهی‌های مبدا در پیش‌فاکتور رسمی نهایی می‌شوند.

مقصد نهاییبسته‌بندیپیش‌فاکتور

مسیر فرآیندی کانتورینگ PCB را با بررسی DFM دریافت کنید

فایل کانتور، استک‌آپ، متریال، نقشه مونتاژ، محدودیت‌های پنل و الزامات لبه نهایی را بارگذاری کنید. APTPCB امکان‌پذیری عملی مسیر را بررسی کرده، ورودی‌های ناقص ترخیص را شناسایی نموده و بر اساس مشخصات توافق‌شده قیمت‌گذاری می‌کند، بدون تعریف قواعد ساختگی و غیرواقعی برای دپنلینگ.

گفت‌وگو با مهندسی درباره پنل