
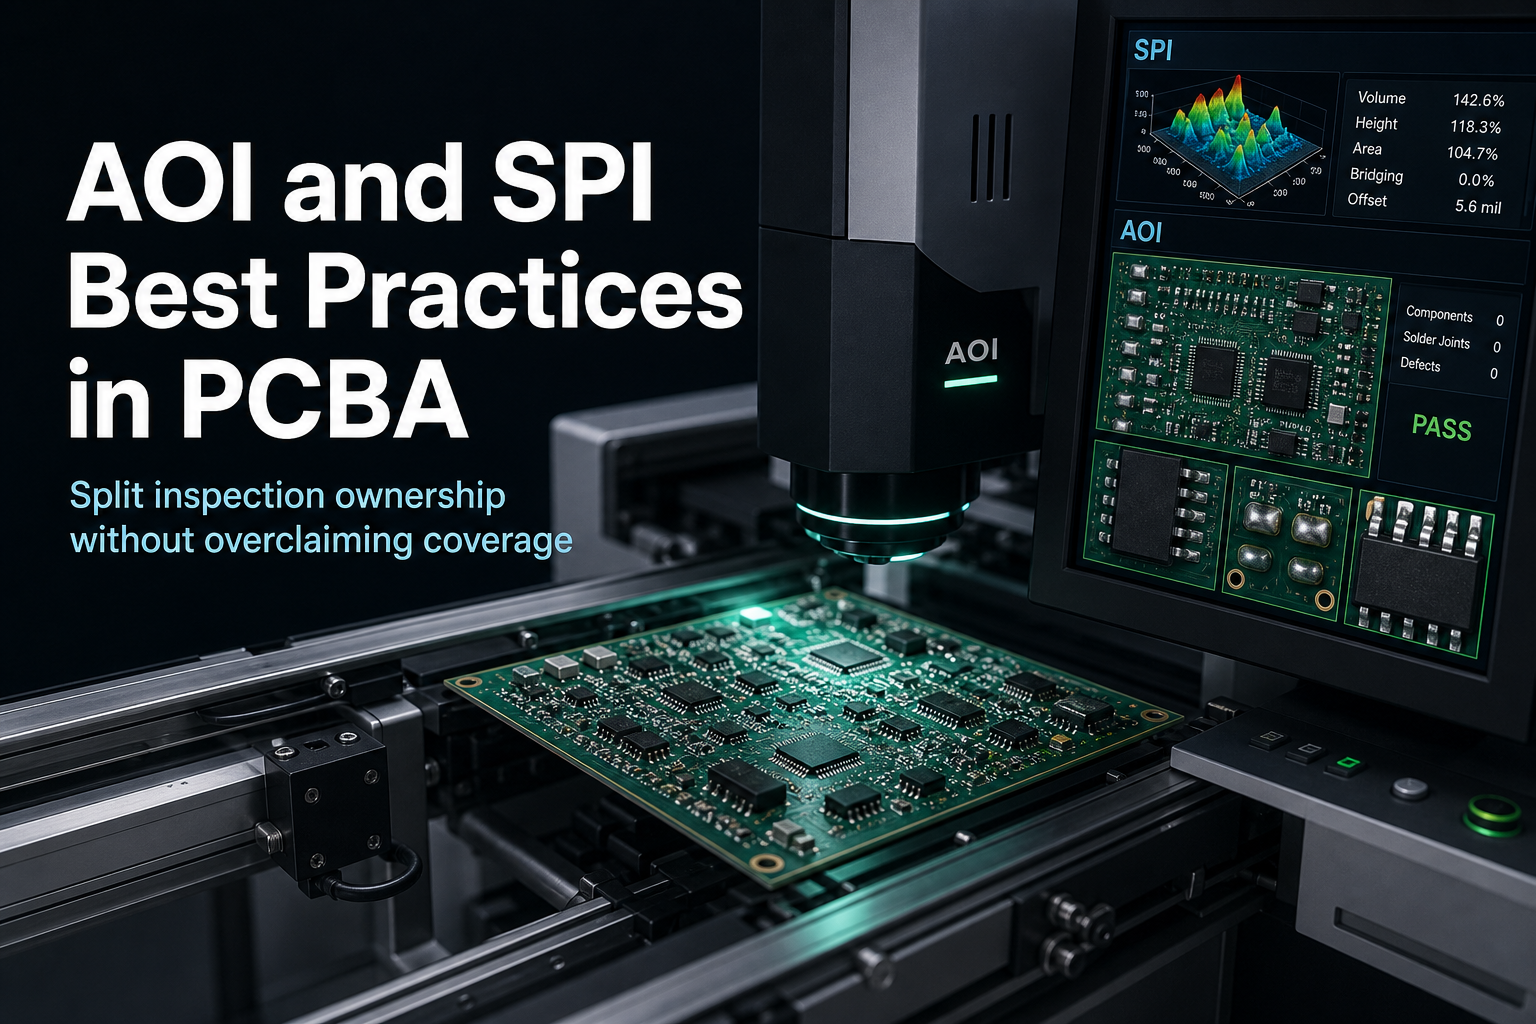
- بهترین روشهای AOI و SPI با یک قانون ساده شروع میشوند: SPI مسئول کنترل خمیر لحیم قبل از ریفلو است و AOI مسئول بررسی مونتاژ قابل مشاهده در مراحل بعدی جریان تولید است.
- ایمنترین برنامه بازرسی، انتخاب
AOI یا SPIنیست؛ بلکه مشخص کردن این است که کدام کلاس عیب در کدام مرحله بررسی میشود و پس از آن مرحله چه شواهدی همچنان باید جمعآوری شود. - یک برد میتواند SPI را با موفقیت پشت سر بگذارد و همچنان در AOI مردود شود. همچنین یک برد میتواند AOI را پاس کند و همچنان به X-ray، ICT، تست Flying Probe یا تست عملکردی نیاز داشته باشد.
- SPI و AOI باید به عنوان لایههای جداگانه در یک زنجیره بزرگتر کیفیت PCBA توصیف شوند، نه به عنوان ابزارهای اثبات قابل جایگزینی.
- اگر یک محصول شامل پکیجهای دارای اتصال مخفی، ورودیهای ناپایدار در اولین ساخت، یا بررسیهای الکتریکی حیاتی برای تأیید نهایی باشد، AOI و SPI باید به عنوان لایههای کنترل فرآیند و غربالگری اولیه در نظر گرفته شوند، نه مدرک کامل آماده بودن محصول برای ارسال.
پاسخ سریع بهترین روشهای AOI و SPI در PCBA به انضباط مرحلهای و تعیین مالکیت عیبها بستگی دارد. SPI باید برای کنترل رسوب خمیر لحیم قبل از جایگذاری قطعات و ریفلو استفاده شود. AOI باید برای بررسی جایگذاری قابل مشاهده، قطبیت، هندسه و ویژگیهای قابل مشاهده لحیم در مراحل بعدی مونتاژ استفاده شود. هیچکدام از این روشها به تنهایی ثابت نمیکنند که برد آماده ارسال است؛ بنابراین یک برنامه مناسب باید مرزهای آنها را مشخص نگه دارد و مسائل مربوط به اتصالهای مخفی، عملکرد الکتریکی و تأیید نهایی را به گیتهای بعدی منتقل کند.
برای آشنایی با زنجیره کامل بازرسی و تست که SPI، AOI، X-ray، ICT، Flying Probe، تست عملکردی و بازبینی نهایی را به هم متصل میکند، از راهنمای تست و کیفیت مونتاژ PCBA شروع کنید.
فهرست مطالب
- مهندسان ابتدا باید چه مواردی را بررسی کنند؟
- SPI دقیقاً مسئول چه چیزی است؟
- AOI دقیقاً مسئول چه چیزی است؟
- چگونه باید AOI و SPI را در جریان تولید تفکیک کرد؟
- چه زمانی AOI و SPI اهمیت بیشتری پیدا میکنند؟
- قبل از استفاده از AOI یا SPI به عنوان مدرک تأیید نهایی چه مواردی باید ثابت شوند؟
- مراحل بعدی با APTPCB
- پرسشهای متداول
- منابع عمومی
- اطلاعات نویسنده و بازبینی
مهندسان ابتدا باید چه مواردی را بررسی کنند؟
کار را با مرحله بازرسی، کلاس عیب، قابلیت مشاهده و وابستگی به مراحل بعدی شروع کنید.
این ترتیب اهمیت دارد، زیرا بسیاری از مقالات ضعیف درباره بهترین روشهای AOI و SPI طوری صحبت میکنند که انگار هر دو روش به یک سؤال پاسخ میدهند. در حالی که اینطور نیست.
سؤال بهتر برای برنامهریزی این است:
کدام کلاس عیب ابتدا به شواهد نیاز دارد و در کدام نقطه از جریان مونتاژ میتوان همچنان به آن شواهد اعتماد کرد؟
اولین پرسشهای بررسی باید این موارد باشند:
- آیا نگرانی اصلی، رسوب خمیر لحیم قبل از جایگذاری قطعه و ریفلو است؟
- آیا نگرانی اصلی، جایگذاری قابل مشاهده، قطبیت، هندسه یا ویژگیهای قابل مشاهده لحیم پس از پیشرفت مونتاژ است؟
- آیا اتصالهای مخفی یا خطاهای الکتریکی همچنان به گیتهای بعدی نیاز دارند؟
- آیا این یک برنامه ساخت اولیه برای یادگیری است یا یک تولید تکراری پایدارتر؟
| محور بررسی | چه چیزی باید بررسی شود | چرا اهمیت دارد | چیزی که AOI یا SPI به تنهایی ثابت نمیکند |
|---|---|---|---|
| مرحله بازرسی | اینکه مشکل قبل از ریفلو است یا پس از قابل مشاهده شدن ویژگیهای مونتاژ | مرحله تعیین میکند واقعاً چه چیزی قابل بازرسی است | آمادگی کامل برای ارسال |
| کلاس عیب | اینکه نگرانی مربوط به خمیر لحیم است یا مونتاژ قابل مشاهده | هر روش را در محدوده مسئولیت خودش نگه میدارد | پوشش اتصال مخفی یا الکتریکی |
| قابلیت مشاهده | اینکه ریسک روی سطح برد از نظر نوری قابل مشاهده است یا خیر | روشهای نوری فقط در جایی کمک میکنند که عیب قابل مشاهده باشد | بدون عیب بودن نواحی پنهان |
| وابستگی به مراحل بعدی | اینکه آیا X-ray، ICT، Flying Probe، FCT یا بازبینی نهایی همچنان مسئول اثبات بعدی هستند | AOI و SPI فقط بخشی از زنجیره هستند | اعتبارسنجی کامل محصول |
SPI دقیقاً مسئول چه چیزی است؟
SPI مسئول بررسی رسوب خمیر لحیم قبل از آن است که مراحل بعدی فرآیند SMT نتیجه چاپ را پنهان کنند.
به همین دلیل SPI یک لایه کنترل فرآیند در ابتدای مسیر است، نه یک حکم نهایی درباره برد مونتاژشده.
در عمل، SPI کمک میکند مشخص شود آیا مرحله چاپ خمیر لحیم قبل از انتقال برد به جایگذاری قطعات و ریفلو تحت کنترل است یا خیر. به همین دلیل SPI در ابتدای جریان تولید قرار میگیرد و حتی زمانی که لایههای بازرسی بعدی وجود دارند نیز ارزشمند است.
مواردی که SPI بهطور ایمن برای آنها مناسب است:
- اندازهگیری حجم، ارتفاع، سطح یا جابهجایی خمیر لحیم
- بررسی ریسک نبود خمیر یا کمبود خمیر
- بررسی ریسک خمیر اضافی یا اتصال پلمانند در مرحله چاپ
- پایش روند و بازخورد برای کنترل فرآیند چاپ در مراحل اولیه
مواردی که SPI جایگزین آنها نمیشود:
- بررسی جایگذاری قابل مشاهده پس از پیشرفت مونتاژ
- بازرسی اتصالهای مخفی زیر پکیجهای پوشیده
- غربالگری خطاهای الکتریکی برد مونتاژشده
- اعتبارسنجی عملکرد واقعی هنگام روشن بودن محصول
مرز اصلی در بهترین روشها این است:
از SPI برای متوقف کردن زودهنگام عیوب چاپ در مراحل بالادستی استفاده کنید، اما آن را به عنوان اثبات اعتبارسنجی کامل برد مونتاژشده معرفی نکنید.
AOI دقیقاً مسئول چه چیزی است؟
AOI مسئول بررسی مونتاژ قابل مشاهده است.
این بررسی معمولاً شامل موارد زیر است:
- وجود قطعات
- جهتگیری و قطبیت
- جابهجایی یا انحراف قطعات
- ناهنجاریهای قابل مشاهده در ویژگیهای لحیم
- برخی آلودگیهای قابل مشاهده یا مشکلات سطحی ظاهری
AOI زمانی بیشترین قدرت را دارد که عیب به صورت هندسه قابل مشاهده سطح برد یا ظاهر قابل مشاهده لحیم قابل بررسی باشد.
مواردی که AOI جایگزین آنها نمیشود:
- SPI برای کنترل خمیر لحیم در مراحل بالادستی
- X-ray برای اتصالهای مخفی و نواحی لحیم پنهان
- ICT یا Flying Probe برای پوشش خطاهای الکتریکی
- FCT برای رفتار عملکردی در حالت فعال
به همین دلیل AOI باید به عنوان یک لایه غربالگری عیوب قابل مشاهده تعریف شود، نه یک ادعای کلی مانند کیفیت تأیید شد.
مطالعه مرتبط:
چگونه باید AOI و SPI را در جریان تولید تفکیک کرد؟
مفیدترین تفکیک، بر اساس مرحله تولید است.
| روش | اصلیترین پرسشی که پاسخ میدهد | محل قرارگیری | چه چیزی را جایگزین نمیکند |
|---|---|---|---|
| SPI | آیا رسوب خمیر لحیم قبل از مراحل بعدی مونتاژ تحت کنترل است؟ | قبل از جایگذاری و ریفلو | AOI، X-ray یا تست الکتریکی |
| AOI | آیا جایگذاری قابل مشاهده، قطبیت، هندسه و ویژگیهای قابل مشاهده لحیم قابل قبول هستند؟ | بسته به برنامه بازرسی، هنگام جایگذاری یا پس از ریفلو | SPI، بازرسی اتصال مخفی یا تست الکتریکی |
بنابراین بهترین روشهای AOI و SPI در واقع درباره توالی منظم و کنترلشده هستند:
- SPI کمک میکند مشکل چاپ قبل از تبدیل شدن به مشکل لحیمکاری یا جایگذاری در مراحل بعدی شناسایی شود.
- AOI کمک میکند نتیجه قابل مشاهده مونتاژ پس از ایجاد اطلاعات کافی برای بررسی، غربال شود.
- X-ray، ICT، Flying Probe، FCT و بازبینی نهایی همچنان به سؤالات دیگر در مراحل بعدی پاسخ میدهند.
یک زنجیره خطای رایج در برنامهریزی بازرسی زمانی شروع میشود که SPI انحراف حجم خمیر، جابهجایی یا رسوب ناکافی را در یک ساخت با گام ریز یا پکیج Bottom-Terminated نشان میدهد، اما این مشکل طوری در نظر گرفته میشود که گویی AOI بعداً میتواند مسئولیت آن را بهطور کامل بر عهده بگیرد. جایگذاری و ریفلو با یک پایه چاپ ضعیف ادامه پیدا میکند، نتیجه لحیمکاری تغییر میکند و سپس AOI بعد از اینکه عیب در تعداد بیشتری برد گسترش یافته است، علائم قابل مشاهده مانند انحراف قطعه، پل لحیم یا کمبود لحیم را مشاهده میکند. در این حالت تیم دیگر فقط یک مشکل چاپ اولیه را متوقف نمیکند؛ بلکه زمان و هزینه بازکاری، بازرسی مجدد و توقف تأیید نهایی را برای یک علامت ثانویه صرف میکند، زیرا مسئولیت مرحله مشخص نبوده است.
پرهزینهترین نسخه این اشتباه در قطعات BTC مانند QFN، ماسفتهای توان و شیلدهای RF دیده میشود؛ زمانی که تیمها برای کاهش زمان چرخه تولید، 3D SPI را حذف میکنند و به AOI پس از ریفلو اعتماد میکنند تا موارد مهم را پیدا کند. اگر چاپ شابلون باعث شود پد حرارتی مرکزی از نظر حجم کم باشد یا از موقعیت هدف خارج شود، AOI پس از ریفلو واقعاً نمیتواند این عیب را ببیند. دوربین فقط فیلتهای لحیم قابل مشاهده در لبهها را مشاهده میکند و این ویژگیهای کناری ممکن است همچنان آنقدر تمیز باشند که نتیجه PASS مطمئنی تولید شود.
این PASS میتواند کاملاً اشتباه باشد. زیر پکیج، پد مرکزی ممکن است دارای حفرههای بزرگ یا اتصال سرد باشد. وقتی این بردها وارد FCT یا بازار مشتری میشوند، اتصال مخفی به یک نقطه تجمع حرارت تبدیل میشود و قطعه ممکن است با فرار حرارتی مواجه شود. در این مرحله مشکل دیگر یک خطای بازرسی ارزان برای اصلاح نیست؛ بلکه به بازکاری مخرب، اسقاط یا خرابی میدانی در بردهایی تبدیل میشود که قبلاً سالم اعلام شده بودند. این همان نقطه کور فیزیکی است: AOI نمیتواند تصمیم اشتباه SPI درباره عیوب خمیر لحیم را که هرگز قادر به دیدن آنها نبوده است، جبران کند.
خطاهای رایج برنامهریزی عبارتاند از:
- در نظر گرفتن SPI و AOI به عنوان ابزارهای قابل جایگزین فقط به دلیل اینکه هر دو ابزار بازرسی هستند
- تصور اینکه AOI نیاز به X-ray را حذف میکند
- تصور اینکه AOI یا SPI به تنهایی آمادگی ارسال را ثابت میکند
- ترکیب کنترل فرآیند، بازرسی قابل مشاهده و مدیریت تأیید نهایی در یک ادعای کلی مانند
کیفیت تأیید شد
چه زمانی AOI و SPI اهمیت بیشتری پیدا میکنند؟
SPI زمانی اهمیت بیشتری دارد که کیفیت چاپ، ریسک اولیهای باشد که تیم باید قبل از پنهان شدن آن در مراحل جایگذاری و ریفلو کنترل کند.
این شرایط معمولاً شامل موارد زیر است:
- ساختهای متراکم SMT
- برنامهریزی برای پکیجهای گام ریز یا Bottom-Terminated
- ساخت اولیه که در آن پایداری چاپ هنوز در حال تثبیت است
- مونتاژهایی که کنترل اولیه فرآیند خمیر، پیشبینیکننده مهمی برای نتیجه لحیمکاری بعدی است
AOI زمانی اهمیت بیشتری دارد که صحت قابل مشاهده مونتاژ نگرانی اصلی باشد.
این موارد معمولاً شامل موارد زیر است:
- تأیید وجود قطعه و جایگذاری آن
- بررسی قطبیت
- مشکلات هندسی قابل مشاهده
- ناهنجاریهای قابل مشاهده در ویژگیهای لحیم
- غربالگری تکراری عیوب قابل مشاهده پیش از گیتهای الکتریکی یا تأیید نهایی
در عین حال، هر دو روش زمانی محدودتر میشوند که:
- پکیجهای دارای اتصال مخفی بخش اصلی ریسک باشند
- ورودیهای مونتاژ هنوز پایدار نباشند
- مهمترین سؤال تأیید نهایی مربوط به عملکرد الکتریکی یا عملکرد محصول باشد، نه بررسی نوری
قاعده اصلی:
از SPI برای مسئولیت مرحله خمیر لحیم، از AOI برای مسئولیت مونتاژ قابل مشاهده استفاده کنید و از هیچکدام نخواهید ریسکهایی را تأیید کنند که متعلق به اتصال مخفی، تست الکتریکی یا گیت نهایی هستند.
قبل از استفاده از AOI یا SPI به عنوان مدرک تأیید نهایی چه مواردی باید ثابت شوند؟
پیش از اینکه نتایج AOI یا SPI به عنوان مدرک واقعی تأیید نهایی استفاده شوند، موارد زیر باید مشخص و ثابت شوند:
- مرحله بازرسی مورد بحث
- کلاسهای عیبی که هر مرحله بازرسی باید مسئول آنها باشد
- فرضیات مربوط به قابلیت مشاهده، بهخصوص در مواردی که اتصالهای مخفی اهمیت دارند
- برنامه بعدی برای X-ray، تست الکتریکی یا اعتبارسنجی عملکردی در صورت نیاز
- مرز بین کنترل فرآیند، بازرسی قابل مشاهده و بازبینی نهایی ارسال
اگر این موارد هنوز در حال تغییر باشند، SPI و AOI همچنان میتوانند بازخورد مهندسی ارزشمندی ارائه دهند، اما نباید نتایج آنها به عنوان اثبات کامل محصول بزرگنمایی شود.
مراحل بعدی با APTPCB
اگر PCBA با تراکم بالا به دلیل نرخ بالای بازکاری دچار مشکل شده است، اگر احتمال میدهید تأمینکننده فعلی کیفیت ضعیف چاپ را پشت نتایج قبولی AOI پنهان میکند، یا اگر نگران ورود عیوب QFN یا BGA به دست مشتری هستید، برنامه بازرسی فعلی برای ریسک تولید کافی نیست.
فایل Gerber یا ODB++، BOM، هدف طراحی شابلون و هرگونه گزارش عیب یا NCMR را به [email protected] ارسال کنید یا ساخت را از طریق صفحه درخواست قیمت پیگیری کنید.
تیم مهندسی فرآیند SMT و کیفیت APTPCB در مدت 24 ساعت یک بازبینی پوشش بازرسی و گیت کیفیت ارائه خواهد کرد. این بازبینی محدودههای واقعی حجمی SPI، نقاط کور فیزیکی بین AOI و X-ray و استراتژی گیت کیفیتی را مشخص میکند که برای حذف پذیرشهای اشتباه پیش از ورود به تولید حجمی پرهزینه طراحی شده است.
اگر ابتدا نیاز دارید صفحات مرتبط را مرور کنید، از موارد زیر استفاده کنید:
پرسشهای متداول
آیا SPI همان AOI است؟
خیر. SPI رسوب خمیر لحیم را پیش از مراحل بعدی SMT بررسی میکند. AOI ویژگیهای قابل مشاهده مونتاژ را در مراحل بعدی جریان تولید بررسی میکند.
اگر یک برد SPI را با موفقیت پشت سر بگذارد، آیا ممکن است در AOI مردود شود؟
بله. یک برد میتواند مرحله خمیر لحیم را با موفقیت طی کند و بعداً دچار مشکلات جایگذاری یا ویژگیهای قابل مشاهده لحیم شود.
اگر یک برد AOI را پاس کند، آیا همچنان به X-ray نیاز دارم؟
گاهی اوقات بله. AOI جایگزین بازرسی اتصالهای مخفی زمانی که نواحی لحیم پنهان نیاز به بررسی دارند نمیشود.
آیا AOI میتواند جایگزین ICT یا Flying Probe شود؟
خیر. AOI یک روش نوری است. ICT و Flying Probe روشهای تأیید الکتریکی برای کلاسهای عیب متفاوت هستند.
بزرگترین اشتباه در برنامهریزی AOI و SPI چیست؟
اینکه هر دو روش را فقط نامهای متفاوت برای ابزارهای بازرسی در نظر بگیریم، به جای اینکه مرز مرحله و مسئولیت هر عیب مشخص باشد.
منابع عمومی
بازرسی SPI توسط APTPCB SPI را به عنوان لایه بازرسی خمیر لحیم در مراحل اولیه پیش از مراحل بعدی مونتاژ معرفی میکند.
بازرسی AOI توسط APTPCB AOI را به عنوان لایه بازرسی مونتاژ قابل مشاهده معرفی میکند.
تست و کیفیت APTPCB ارتباط لایهای بین بازرسی، تأیید الکتریکی و مدیریت تأیید نهایی را توضیح میدهد.
بازرسی کیفیت نهایی APTPCB بازبینی نهایی را به عنوان گیت بعدی تأیید معرفی میکند، نه جایگزین SPI یا AOI.
Koh Young: فناوری بازرسی خمیر لحیم SPI را به عنوان روش اندازهگیری و کنترل فرآیند خمیر لحیم در مراحل اولیه پشتیبانی میکند.
Koh Young: فناوری بازرسی نوری خودکار AOI را به عنوان روش بازرسی نوری برای عیوب قابل مشاهده مونتاژ و ویژگیهای لحیم پشتیبانی میکند.
Keysight: سیستمهای تست در مدار ICT را به عنوان یک لایه مستقل تأیید الکتریکی، نه یک عملکرد بازرسی نوری، معرفی میکند.
اطلاعات نویسنده و بازبینی
- نویسنده: تیم محتوای بازرسی PCBA در APTPCB
- بازبینی فنی: تیم مهندسی کنترل فرآیند SMT و بازرسی
- آخرین بهروزرسانی: 2026-05-15