
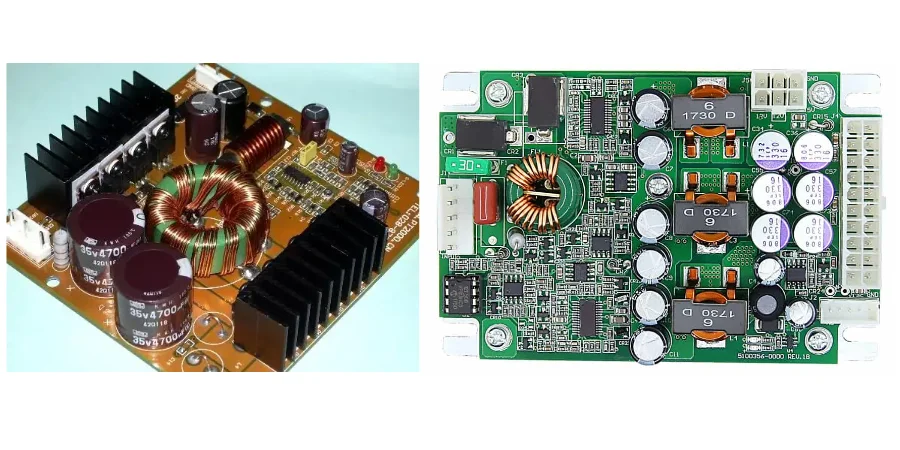
قابلیت اطمینان الکترونیکی اغلب نه به دلیل طراحی نامناسب، بلکه به دلیل باقیماندههای نامرئی دچار شکست میشود. درک مبانی پاکیزگی یونی نخستین خط دفاعی در برابر مهاجرت الکتروشیمیایی (ECM) و رشد دندریتی است. زمانی که بردهای مدار چاپی (PCBها) نمکهای رسانا، اسیدها یا باقیماندههای فلاکس را در خود نگه میدارند، در محیطهای مرطوب به بمبهای ساعتی تبدیل میشوند.
برای مهندسان و تیمهای تأمین در APTPCB (کارخانه تولید PCB شرکت APTPCB)، اطمینان از خلوص یونی فقط به ظاهر مربوط نیست؛ بلکه تضمینکننده طول عمر دستگاه است. این راهنما تمام جنبههای پاکیزگی یونی را پوشش میدهد؛ از تعریف تهدیدهای میکروسکوپی تا اجرای پروتکلهای اعتبارسنجی قدرتمند در خط تولید کارخانه.
نکات کلیدی
پیش از ورود به جزئیات فنی، در ادامه مهمترین نکاتی که هر مهندس باید درباره آلودگی یونی بداند آورده شده است.
- تعریف: پاکیزگی یونی به نبود باقیماندههای رسانا (آنیونها و کاتیونها) اشاره دارد که در حضور رطوبت میتوانند باعث اتصال کوتاه شوند.
- معیار اصلی: استاندارد پایه صنعت معمولاً با مقدار معادل کلرید سدیم بر حسب میکروگرم بر هر اینچ مربع (µg NaCl eq/in²) اندازهگیری میشود.
- افسانه «بدون نیاز به شستوشو»: استفاده از فلاکس «No-Clean» بهصورت خودکار تضمین نمیکند که برد با استانداردهای
مبانی پاکیزگی یونیمطابقت دارد؛ زیرا باقیماندهها همچنان میتوانند واکنشپذیر باشند. - سلسلهمراتب تست: تست ROSE یک میانگین کلی ارائه میدهد، در حالی که کروماتوگرافی یونی (IC) آلایندههای مشخص را شناسایی میکند.
- اعتبارسنجی: پاکیزگی باید پس از فرآیند نهایی شستوشو و پیش از اعمال پوشش محافظ همرسانا (Conformal Coating) اعتبارسنجی شود.
- شرایط محیطی: کاربردهای ولتاژ بالا و رطوبت زیاد به محدودیتهای پاکیزگی بسیار سختگیرانهتری نسبت به تجهیزات الکترونیکی مصرفی نیاز دارند.
- کنترل فرآیند: کیفیت آب مورد استفاده در چرخه شستوشو به اندازه شیمی حلالها اهمیت دارد.
معنای واقعی مبانی پاکیزگی یونی چیست (دامنه و مرزها)
با تکیه بر نکات کلیدی، ابتدا باید دامنه چیزی را که بهعنوان یک تهدید «یونی» در تولید PCB شناخته میشود مشخص کنیم.
مبانی پاکیزگی یونی به وجود ذرات بارداری مربوط است که روی سطح برد باقی میمانند یا زیر قطعات محبوس میشوند. برخلاف آلودگیهای ذرهای (مانند گردوغبار و الیاف)، آلودگی یونی ماهیت شیمیایی دارد. زمانی که این یونها با رطوبت و یک بایاس الکتریکی (ولتاژ) ترکیب میشوند، یک مسیر رسانا ایجاد میکنند. این پدیده به نام مهاجرت الکتروشیمیایی (ECM) شناخته میشود.
دامنه پاکیزگی یونی شامل موارد زیر است:
- باقیماندههای ساخت: نمکهای اچ، مواد شیمیایی آبکاری و باقیمانده فلاکس HASL که توسط سازنده برد خام باقی میمانند.
- باقیماندههای مونتاژ: فلاکس خمیر لحیم، فلاکس لحیمکاری موجی و مواد شیمیایی تعمیرات.
- باقیماندههای جابهجایی: نمکها و روغنهای پوست انسان (اثر انگشت) یا دستکشهای آلوده.
باید تفاوت میان آلودگی یونی (قطبی) و غیریونی (غیرقطبی) مشخص شود. باقیماندههای یونی رسانا هستند و در شرایط مرطوب خطرناکاند. باقیماندههای غیریونی (مانند روغنهای سیلیکونی یا رزین کلوفان) معمولاً عایق هستند، اما میتوانند باعث مشکلات چسبندگی پوشش محافظ شوند. این راهنما بهطور کامل بر جنبه یونی تمرکز دارد که عامل اصلی خرابیهای نشتی الکتریکی است.
معیارهای مهم مبانی پاکیزگی یونی (نحوه ارزیابی کیفیت)
پس از درک دامنه آلودگی، باید آن را با استفاده از معیارهای مشخص صنعتی اندازهگیری کنیم.
جدول زیر معیارهای حیاتی مورد استفاده برای ارزیابی مبانی پاکیزگی یونی را نشان میدهد. صنایع مختلف آستانههای متفاوتی را میپذیرند، اما فیزیک خرابی همچنان یکسان است.
| معیار | اهمیت | محدوده / حد معمول | روش اندازهگیری |
|---|---|---|---|
| مقاومت ویژه عصاره حلال (ROSE) | مقدار کل مواد رسانا روی برد را اندازهگیری میکند. این یک بررسی کلی پاکیزگی است. | < 1.56 µg NaCl eq/cm² (استاندارد قدیمی نظامی که همچنان بهعنوان معیار پایه استفاده میشود). | یک محلول PCB را شستوشو میدهد؛ تغییر مقاومت ویژه محلول اندازهگیری میشود. |
| مقدار کلرید (Cl-) | کلریدها یونهای مهاجم هستند که مس را خورده و باعث رشد سریع دندریت میشوند. | < 2.0 µg/in² برای مونتاژهای با قابلیت اطمینان بالا کلاس 3. | کروماتوگرافی یونی (IC). |
| مقدار برومید (Br-) | اغلب از مواد کندکننده شعله در لمینت یا ماسک لحیم ناشی میشود. برومید آزاد بیش از حد نشاندهنده آسیب حرارتی یا پخت نامناسب است. | < 5.0 µg/in². سطوح بالا در صورت اتصال در ساختار رزین ممکن است قابل قبول باشند. | کروماتوگرافی یونی (IC). |
| اسیدهای آلی ضعیف (WOA) | باقیماندههای فلاکسهای «No-Clean». در صورت فعال بودن باعث جریان نشتی میشوند. | < 25 µg/in² (بسته به شیمی فلاکس بسیار وابسته است). | کروماتوگرافی یونی (IC). |
| مقاومت عایقی سطحی (SIR) | مقاومت الکتریکی واقعی بین مسیرها را در شرایط گرما و رطوبت اندازهگیری میکند. | > 100 MΩ پس از مواجهه. | الگوهای شانهای در محفظه رطوبت آزمایش میشوند. |
| سدیم (Na+) و پتاسیم (K+) | نشاندهنده مشکلات جابهجایی (اثر انگشت نمکی) یا کیفیت پایین آب شستوشو هستند. | < 1.0 µg/in². | کروماتوگرافی یونی (IC). |
نحوه انتخاب مبانی پاکیزگی یونی: راهنمای انتخاب بر اساس سناریو (ملاحظات مصالحهای)
با تعریف معیارها، مهندسان باید بر اساس نیازهای محصول خود، راهکار مناسب پاکیزگی را انتخاب کنند.
هر PCB به پاکیزگی در سطح صنایع هوافضا نیاز ندارد. تعیین بیش از حد نیاز باعث افزایش هزینه غیرضروری میشود، در حالی که تعیین کمتر از نیاز باعث خرابی در میدان خواهد شد. در ادامه سناریوهای رایج و نحوه مدیریت مصالحهها درباره مبانی پاکیزگی یونی آورده شده است.
سناریو 1: تجهیزات الکترونیکی مصرفی (اسباببازی، IoT ساده)
- نیاز: هزینه پایین، قابلیت اطمینان استاندارد.
- راهبرد: استفاده از فرآیندهای فلاکس استاندارد «No-Clean».
- مصالحه: پذیرش مقدار بالاتر باقیماندههای یونی. بازرسی ظاهری بررسی اصلی است.
- اعتبارسنجی: تست دورهای ROSE برای اطمینان از عدم انحراف قابل توجه فرآیند.
سناریو 2: تجهیزات الکترونیکی زیر کاپوت خودرو
- نیاز: قابلیت اطمینان بالا، مواجهه با میعان و چرخههای دمایی.
- راهبرد: فلاکس محلول در آب همراه با شستوشوی آب DI یونزداییشده با فشار بالا.
- مصالحه: هزینه انرژی تولید بالاتر (شستوشو/خشککردن). نیازمند کنترل دقیق فرآیند برای جلوگیری از باقیماندن آب است.
- اعتبارسنجی: کروماتوگرافی یونی (IC) برای شناسایی یونهای خورنده خاص الزامی است.
سناریو 3: کنترل صنعتی ولتاژ بالا
- نیاز: جلوگیری از قوس الکتریکی و جریان نشتی در فاصلههای دارای پتانسیل بالا.
- راهبرد: شستوشوی کامل همراه با اعتبارسنجی مقاومت عایقی سطحی (SIR).
- مصالحه: طراحی باید امکان شستوشوی آسان را فراهم کند (بدون فاصلههای بسیار کم).
- اعتبارسنجی: در اینجا تست SIR از شمارش ساده یونها مهمتر است، زیرا جداسازی عملکردی را اندازهگیری میکند.
سناریو 4: بردهای RF و فرکانس بالا
- نیاز: یکپارچگی سیگنال؛ باقیماندهها میتوانند ثابت دیالکتریک را تغییر دهند.
- راهبرد: استفاده از فلاکسهای مصنوعی با باقیمانده کم یا تمیزکاری کامل مواد Rogers/Teflon.
- مصالحه: حلالهای شستوشو باید با لمینتهای حساس فرکانس بالا سازگار باشند.
- اعتبارسنجی: تست عملکرد RF همراه با تست استخراج موضعی.
سناریو 5: تجهیزات پزشکی کاشتنی
- نیاز: تحمل صفر برای آلودگی؛ سازگاری زیستی.
- راهبرد: چندین چرخه شستوشو (ساپونیفایر + آب DI) و تمیزکاری پلاسما.
- مصالحه: هزینه و زمان چرخه بسیار بالا.
- اعتبارسنجی: تست 100٪ هر بچ با استفاده از IC و بررسیهای سازگاری زیستی.
سناریو 6: مونتاژهای دارای پوشش محافظ
- نیاز: چسبندگی پوشش و جلوگیری از «Measling» (لایهلایه شدن).
- راهبرد: تمیزکاری شیمیایی برای حذف باقیماندههای فلاکس که مانع چسبندگی میشوند.
- مصالحه: اگر برد کاملاً تمیز نباشد، پوشش یونها را روی سطح محبوس کرده و خرابی را تسریع میکند («اثر گلخانهای»).
- اعتبارسنجی: تست قلم Dyne برای انرژی سطحی + کروماتوگرافی یونی.
نقاط کنترل اجرای مبانی پاکیزگی یونی (از طراحی تا تولید)
پس از انتخاب راهکار مناسب، تمرکز به اجرای صحیح آن در تمام چرخه عمر تولید منتقل میشود.
دستیابی به سطح قابل قبول مبانی پاکیزگی یونی فقط یک مرحله شستوشو نیست؛ بلکه نتیجه تجمعی طراحی، انتخاب مواد و نحوه جابهجایی است. APTPCB نقاط کنترل زیر را پیشنهاد میکند.
طراحی برای شستوشو (DfC):
- توصیه: اگر قصد شستوشوی برد را دارید، از قرار دادن قطعات با فاصله کم از سطح (مانند QFN یا LGA) بهصورت متراکم خودداری کنید.
- ریسک: محلول شستوشو زیر قطعه محبوس میشود و نمیتواند خشک شود؛ در نتیجه یک سلول خورنده ایجاد میکند.
- پذیرش: فاصلههای قطعات را در مرحله DFM بررسی کنید.
انتخاب لمینت:
- توصیه: لمینتهایی با پایداری هیدرولیتیکی بالا انتخاب کنید.
- ریسک: FR4 ارزان ممکن است مواد شیمیایی را جذب کرده و بعداً در زمان کارکرد آزاد کند.
- پذیرش: برای نرخ جذب رطوبت، برگههای مشخصات مواد را بررسی کنید.
پخت ماسک لحیم:
- توصیه: پلیمریزاسیون کامل ماسک لحیم را تضمین کنید.
- ریسک: ماسک با پخت ناقص، باقیماندههای فلاکس را مانند اسفنج جذب میکند.
- پذیرش: تست مالش حلال (IPC-TM-650 2.3.42).
سازگاری فلاکس:
- توصیه: نوع فلاکس را با فرآیند تمیزکاری هماهنگ کنید. هرگز فلاکس «No-Clean» را فقط با آب تمیز نکنید؛ زیرا به لجن سفید و رسانا تبدیل میشود.
- ریسک: تشکیل باقیماندههای سفید غیرقابل حل.
- پذیرش: مطالعه سازگاری شیمیایی.
پروفایل ریفلو:
- توصیه: اطمینان حاصل کنید پروفایل به اندازه کافی داغ است تا حاملهای فرار فلاکس فعال و سوزانده شوند.
- ریسک: اگر پروفایل بیش از حد سرد باشد، فلاکس فعال روی برد باقی میماند.
- پذیرش: تأیید پروفایلسازی PCB.
کیفیت آب شستوشو:
- توصیه: از آب دیونیزه (DI) با مقاومت ویژه > 10 MΩ-cm استفاده کنید.
- ریسک: شستوشوی برد با آب شهری یونهای بیشتری (کلسیم، منیزیم) اضافه میکند تا اینکه حذف کند.
- پذیرش: کنتورهای هدایت الکتریکی درونخطی روی مخازن شستوشو.
فرآیند خشککردن:
- توصیه: از تیغههای هوا و کورههای پخت استفاده کنید.
- ریسک: خشکشدن سریع باعث باقیماندن «لکههای آب» حاوی نمکهای غلیظ میشود.
- پذیرش: تست وزن رطوبت.
پروتکلهای جابهجایی:
- توصیه: پس از چرخه شستوشو استفاده از دستکش الزامی است.
- ریسک: انتقال سدیم از عرق دست انسان.
- پذیرش: پایش ظاهری و بررسیهای نمونهای.
کالیبراسیون تجهیزات تست:
- توصیه: تجهیزات ROSE و IC را روزانه/هفتگی کالیبره کنید.
- ریسک: نتایج قبولی اشتباه به دلیل اشباع محلول تست.
- پذیرش: ثبت سوابق کالیبراسیون.
مدیریت تعمیرات:
- توصیه: نواحی تعمیرشده باید بهصورت موضعی تمیز شوند.
- ریسک: تجمع فلاکس در لحیمکاری دستی معمولاً 10 برابر بیشتر از لحیمکاری ماشینی است.
- پذیرش: تست سواب موضعی.
خطاهای رایج مبانی پاکیزگی یونی (و روش صحیح)
حتی با وجود نقاط کنترل سختگیرانه، تولیدکنندگان اغلب در زمینه پاکیزگی یونی دچار اشتباهات مشخصی میشوند.
در ادامه رایجترین خطاهای مشاهدهشده در صنعت و روش جلوگیری از آنها آورده شده است.
- اشتباه 1: تکیه کامل بر تست ROSE برای مونتاژهای مدرن.
- اصلاح: ROSE میانگین کلی پاکیزگی را اندازهگیری میکند و نقاط آلوده موضعی زیر BGA را از دست میدهد. برای طراحیهای پرتراکم از کروماتوگرافی یونی استفاده کنید.
- اشتباه 2: فرض اینکه «No-Clean» یعنی «بدون باقیمانده».
- اصلاح: فلاکس No-Clean یک باقیمانده رزینی ایجاد میکند. اگرچه معمولاً ایمن است، اما در صورت تغییر پنجره فرآیند (مثلاً ریفلو بسیار سرد)، باقیمانده فعال و رسانا باقی میماند.
- اشتباه 3: تمیز کردن فلاکس No-Clean با ایزوپروپیل الکل (IPA) و برس.
- اصلاح: این کار اغلب فقط باقیمانده را در سطح بزرگتری پخش میکند. از ساپونیفایر مناسب و روش شستوشوی صحیح استفاده کنید.
- اشتباه 4: نادیده گرفتن تعامل بین فلاکس و ماسک لحیم.
- اصلاح: برخی ماسکهای لحیم مات، باقیماندهها را نسبت به پوششهای براق سختتر نگه میدارند. سازگاری فینیش سطحی را بررسی کنید.
- اشتباه 5: تست پاکیزگی پیش از جدا کردن زبانههای شکست.
- اصلاح: فرآیند دیپنلینگ گردوغبار ایجاد کرده و الیاف خام را آشکار میکند. اعتبارسنجی نهایی پاکیزگی باید در صورت امکان پس از دیپنلینگ انجام شود یا لبهها تمیز شوند.
- اشتباه 6: نادیده گرفتن تأثیر بستهبندی قطعات.
- اصلاح: گاهی خود قطعات (از نوار و رول) آلوده وارد کارخانه میشوند. اگر خرابی ادامه داشت، قطعات ورودی را تست کنید.
- اشتباه 7: نادیده گرفتن «اثر گلخانهای» زیر پوشش محافظ.
- اصلاح: پوشش دادن برد آلوده، رطوبت و یونها را درون خود محبوس میکند. همیشه
مبانی پاکیزگی یونیرا بلافاصله پیش از اعمال پوشش اعتبارسنجی کنید.
- اصلاح: پوشش دادن برد آلوده، رطوبت و یونها را درون خود محبوس میکند. همیشه
پرسشهای متداول مبانی پاکیزگی یونی (هزینه، زمان تحویل، مواد، تست و معیارهای پذیرش)
برای روشنتر شدن جزئیات پاکیزگی یونی، به پرسشهای متداول مشتریان پاسخ میدهیم.
Q1: درخواست سختگیرانهتر برای مبانی پاکیزگی یونی چه تأثیری بر هزینه مونتاژ PCB من دارد؟ درخواست پاکیزگی استاندارد IPC کلاس 2 معمولاً هزینه اضافی ندارد زیرا بخشی از فرآیند استاندارد است. با این حال، نیاز به اعتبارسنجی کلاس 3 با کروماتوگرافی یونی (IC) یا تست ROSE در سطح بچ، نیروی کار و زمان آزمایشگاهی بیشتری نیاز دارد و ممکن است هزینه مونتاژ را 5-10% افزایش دهد.
Q2: تأثیر تست پیشرفته پاکیزگی بر زمان تحویل چیست؟ تست استاندارد ROSE سریع است (15-20 دقیقه). اما اگر به کروماتوگرافی یونی یا تست SIR نیاز داشته باشید، این تستها اغلب مخرب یا طولانی هستند. برای مثال، تست SIR بسته به پروتکل (مانند چرخه مقدمه تست رطوبت) میتواند 7 تا 28 روز طول بکشد و زمان تحویل بچ تأییدیه را بهطور قابل توجهی افزایش دهد.
Q3: کدام مواد PCB بیشتر مستعد نگهداری یون هستند؟ مواد متخلخل یا دارای بافت زبر، یونها را بیشتر نگه میدارند. پلیایمید (PCB فلکس) نسبت به FR4 رطوبت و مواد شیمیایی بیشتری جذب میکند. همچنین ماسکهای لحیم مات معمولاً باقیمانده فلاکس را بیشتر از ماسکهای براق به دام میاندازند. برای جزئیات مواد، قابلیتهای PCB فلکس ما را بررسی کنید.
Q4: معیارهای پذیرش مبانی پاکیزگی یونی طبق استانداردهای IPC چیست؟ در گذشته، حد مجاز 1.56 µg NaCl eq/cm² بود. با این حال، IPC J-STD-001G (اصلاحیه 1) این عدد ثابت را حذف کرده و از تولیدکنندگان میخواهد «شواهد عینی» ارائه دهند که فرآیند مشخص آنها به مجموعه سختافزار قابل اعتماد منجر میشود. یعنی معیار «پذیرش» اکنون وابسته به فرآیند است و باید توسط کاربر اعتبارسنجی شود.
Q5: آیا میتوانم از تنظیمات تست سقوط برای اعتبارسنجی پاکیزگی استفاده کنم؟ خیر. یک تنظیمات تست سقوط برای قابلیت اطمینان مکانیکی (شوک و لرزش) استفاده میشود. اگرچه ترکهای مکانیکی در ماسک لحیم میتوانند محلهایی برای تجمع یون ایجاد کنند، اما خود تست سقوط پاکیزگی را اندازهگیری نمیکند. این تست باید در کنار تست SIR بخشی از مجموعه اعتبارسنجی قابلیت اطمینان باشد.
Q6: چرا پس از شستوشو روی PCB خود باقیمانده سفید میبینم؟ باقیماندههای سفید معمولاً به دلیل واکنش فلاکس با حلال نامناسب یا باقیماندن کاملنشدن ساپونیفایر ایجاد میشوند. همچنین ممکن است نمکهای سربی حاصل از واکنش اکسیدهای سرب با اسیدهای فلاکس باشند.
Q7: آیا تمیزکاری اولتراسونیک برای همه قطعات ایمن است؟
خیر. اگرچه تمیزکاری اولتراسونیک برای مبانی پاکیزگی یونی بسیار مؤثر است، اما میتواند باندهای سیمی داخلی در کریستالها، اسیلاتورها و برخی تجهیزات MEMS را آسیب بزند. پیش از تأیید تمیزکاری اولتراسونیک همیشه دیتاشیت قطعات را بررسی کنید.
Q8: رطوبت چگونه نرخ خرابی ناشی از آلودگی یونی را تغییر میدهد؟ رطوبت عامل فعالکننده است. یونها برای مهاجرت به یک محیط نیاز دارند. در رطوبت پایین (<30%) حتی بردهای آلوده ممکن است کار کنند. در رطوبت بالا (>80%) یونها حل شده و متحرک میشوند که باعث رشد سریع دندریت میشود. به همین دلیل مقدمه تست رطوبت برای اعتبارسنجی حیاتی است.
منابع مبانی پاکیزگی یونی (صفحات و ابزارهای مرتبط)
برای افزایش درک خود از کیفیت و تولید PCB، منابع مرتبط زیر از APTPCB را بررسی کنید:
- سیستمهای کنترل کیفیت PCB: مروری بر نحوه حفظ استانداردها در سراسر کارخانه.
- راهکارهای PCB خودرویی: الزامات اختصاصی پاکیزگی صنایع برای محیطهای سخت.
- خدمات تست PCBA: جزئیات قابلیتهای ICT، Flying Probe و تست عملکردی.
- فینیشهای سطح PCB: نحوه تعامل ENIG، HASL و OSP با فلاکس و فرآیندهای تمیزکاری.
واژهنامه مبانی پاکیزگی یونی (اصطلاحات کلیدی)
جدول زیر اصطلاحات فنی مورد استفاده در بحث آلودگی یونی را تعریف میکند.
| اصطلاح | تعریف |
|---|---|
| آنیون | یون دارای بار منفی (مانند کلرید، برومید، سولفات). این یونها به سمت آند حرکت میکنند. |
| کاتیون | یون دارای بار مثبت (مانند سدیم، پتاسیم). این یونها به سمت کاتد حرکت میکنند. |
| دندریت | رشد فلزی شبیه سرخس که بین هادیها به دلیل مهاجرت الکتریکی تشکیل شده و باعث اتصال کوتاه میشود. |
| ECM | مهاجرت الکتروشیمیایی. حرکت یونها تحت تأثیر میدان الکتریکی در حضور رطوبت. |
| فلاکس | ماده شیمیایی تمیزکننده مورد استفاده پیش از لحیمکاری برای حذف اکسیدها از سطوح فلزی. یکی از منابع اصلی باقیماندهها. |
| آبگریز | دفعکننده آب. پوششهای محافظ باید آبگریز باشند تا از نفوذ رطوبت جلوگیری کنند. |
| رطوبتگیر | جذبکننده رطوبت. باقیماندههای فلاکس اغلب رطوبتگیر هستند و آب هوا را جذب کرده و مسیرهای رسانا ایجاد میکنند. |
| IC (کروماتوگرافی یونی) | روش تست با دقت بالا برای شناسایی و اندازهگیری گونههای یونی مشخص. |
| IPC-TM-650 | راهنمای روشهای تست صنعت PCB که شامل پروتکلهای تست پاکیزگی است. |
| تست ROSE | مقاومت ویژه عصاره حلال. تست کلی برای اندازهگیری مجموع آلودگی یونی. |
| ساپونیفایر | ماده شیمیایی قلیایی که به آب اضافه میشود تا فلاکس رزینی را به صابون تبدیل کرده و محلول در آب کند. |
| SIR | مقاومت عایقی سطحی. تست اندازهگیری مقاومت الکتریکی یک ماده عایق در شرایط رطوبت. |
| WOA | اسیدهای آلی ضعیف. فعالکنندههای موجود در فلاکس که در صورت حذف نشدن میتوانند باعث خوردگی شوند. |
نتیجهگیری (گامهای بعدی)
تضمین قابلیت اطمینان مونتاژهای الکترونیکی نیازمند رویکردی پیشگیرانه نسبت به مبانی پاکیزگی یونی است. فقط شستوشوی برد کافی نیست؛ باید تعامل بین طراحی، شیمی فلاکس، پروفایل لحیمکاری و محیط کاری نهایی را درک کنید.
چه در حال ساخت یک وسیله مصرفی یکبارمصرف باشید و چه یک تجهیزات پزشکی حیاتی، باقیماندههای نامرئی روی PCB طول عمر آن را تعیین میکنند. با انتخاب معیارهای مناسب (ROSE در برابر IC)، تعریف معیارهای پذیرش روشن و اعتبارسنجی فرآیند با تست SIR، میتوانید خطر مهاجرت الکتروشیمیایی را حذف کنید.
آماده ورود به تولید هستید؟ هنگام ارسال اطلاعات خود به APTPCB برای بررسی DFM یا دریافت قیمت، موارد زیر را ارائه دهید تا به مدیریت نیازهای پاکیزگی کمک کنیم:
- فایلهای Gerber و Stackup: برای ارزیابی تراکم و نوع مواد.
- نقشه مونتاژ: برای مشخص کردن نیازهای «No-Clean» یا «شستوشو».
- مشخصات پاکیزگی: مشخص کنید به IPC کلاس 2 یا کلاس 3 نیاز دارید یا محدودیتهای یونی خاص (مانند < 1.0 µg NaCl eq/in²).
- نیازمندیهای تست: مشخص کنید آیا به تست ROSE در سطح بچ یا اعتبارسنجی کروماتوگرافی یونی توسط شخص ثالث نیاز دارید.
امروز با تیم مهندسی ما تماس بگیرید تا اطمینان حاصل کنید PCBهای شما بالاترین استانداردهای خلوص و قابلیت اطمینان را برآورده میکنند.