
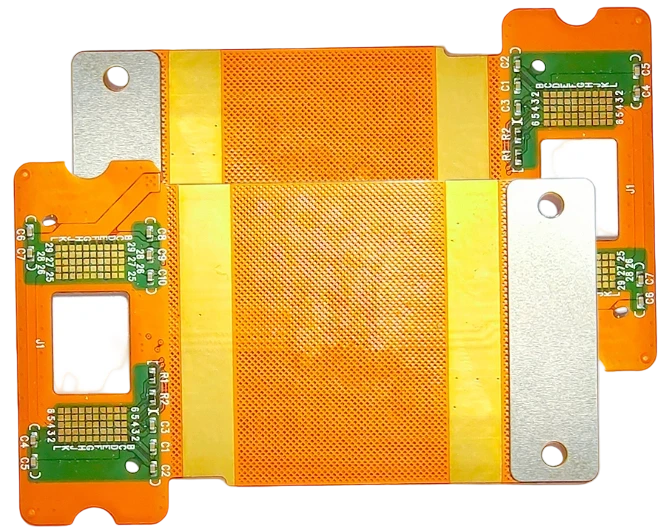
انتخاب بین کاورلِی و سولدر ماسک، مهمترین تصمیم برای قابلیت اطمینان مکانیکی و قابلیت تولید یک مدار انعطافپذیر است. در حالی که سولدر ماسک برای مونتاژ قطعات با چگالی بالا، وضوح بالایی ارائه میدهد، تنها کاورلِی پلیایمید میتواند استحکام دیالکتریک و انعطافپذیری مورد نیاز برای کاربردهای خمشونده دینامیک را فراهم کند. این راهنما مشخصات مهندسی، ارزیابی ریسک و ماتریسهای تصمیمگیری مورد نیاز تیمهای مهندسی و خریداران را برای انتخاب روش عایقکاری مناسب در طراحیهای PCB انعطافپذیر ارائه میکند.
نکات کلیدی
- دینامیک در برابر استاتیک: کاورلِی برای خمشدن دینامیک (حرکت مداوم) الزامی است؛ سولدر ماسک انعطافپذیر فقط برای کاربردهای استاتیک (خم برای نصب) یا نواحی سختشده محدود است.
- حداقل عرض نوار بین خطوط: سولدر ماسک از نوارهای باریک تا 0.1 mm (4 mil) پشتیبانی میکند؛ کاورلِی استاندارد سوراخکاریشده معمولاً برای جلوگیری از پارگی هنگام لمینیشن به نوارهایی با عرض 0.6 mm تا 0.8 mm نیاز دارد.
- بیرونزدگی چسب: کاورلِی از چسب آکریلیک یا اپوکسی استفاده میکند که میتواند به میزان 0.05 mm تا 0.2 mm روی پدها جریان پیدا کند؛ طراحی باید این تلرانس «بیرونزدگی چسب» را در رینگ حلقوی لحاظ کند.
- استحکام دیالکتریک: کاورلِی پلیایمید ایزولاسیون بهتری (>3 kV/mil) نسبت به جوهرهای سولدر ماسک ارائه میدهد و برای ترکهای ولتاژ بالا ایمنتر است.
- تأثیر هزینه: سولدر ماسک معمولاً در تولید تیراژ بالا به دلیل فرآیند فوتوایمیجبل 20 تا 30 درصد ارزانتر است، در حالی که کاورلِی به سوراخکاری مکانیکی، برش لیزری یا پانچ قالبی نیاز دارد.
- رویکرد ترکیبی: برای طراحیهای پیچیده، از کاورلِی در بخش انعطافپذیر «دُم» و از سولدر ماسک در بخش «سر» با تراکم بالای قطعات (معمولاً دارای استیفنر) استفاده کنید تا بین قابلیت اطمینان و تراکم مونتاژ تعادل ایجاد شود.
- نکته اعتبارسنجی: همیشه IPC-TM-650 2.4.1 (چسبندگی) و IPC-TM-650 2.4.3 (خستگی خمشی) را در معیارهای پذیرش خود مشخص کنید تا اطمینان حاصل شود عایق در طول کار ترک نمیخورد یا لایهلایه نمیشود.
محدوده، زمینه تصمیمگیری و معیارهای موفقیت
انتخاب بین کاورلِی (یک لایه لمینیتشده از پلیایمید و چسب) و سولدر ماسک (جوهر مایع فوتوایمیجبل چاپشده) بر توانایی مدار برای تحمل تنش مکانیکی و توانایی سازنده برای مونتاژ قطعات تأثیر میگذارد. این تصمیم معمولاً در مرحله طراحی استکاپ یا بررسی اولیه DFM گرفته میشود.
معیارهای موفقیت:
- چرخههای انعطافپذیری: عایق باید تعداد خمهای هدف (برای مثال بیش از 100,000 چرخه در کاربرد دینامیک) را بدون ترک تحمل کند.
- بازده مونتاژ: هیچ پل لحیمی در قطعات با گام ریز (برای مثال BGA با گام 0.5mm) به دلیل رجیستریشن ضعیف عایق ایجاد نشود.
- ایزولاسیون الکتریکی: هیچ شکست دیالکتریک بین ترکها وجود نداشته باشد و با تست Hi-Pot تأیید شود.
موارد مرزی:
- انتقال Rigid-Flex: در طراحیهای PCB ریجید-فلکس، کاورلِی باید کمی وارد بخش ریجید شود (معمولاً 0.5mm تا 1.0mm) تا نقطه تمرکز تنش محافظت شود، در حالی که سولدر ماسک روی لایههای ریجید استفاده میشود.
- کانکتورهای ZIF: فینگرهای Zero Insertion Force (ZIF) تقریباً همیشه به کاورلِی نیاز دارند تا تلرانس ضخامت مشخص مورد نیاز محفظه کانکتور (برای مثال 0.3mm ±0.03mm) را تأمین کنند.
مشخصاتی که باید از ابتدا تعریف شوند (قبل از تعهد تولید)
برای جلوگیری از پرسشهای مهندسی (EQ) و تأخیرهای تولید، این پارامترها را در یادداشتهای ساخت بهصورت شفاف تعریف کنید.
مقایسه فنی: کاورلِی در برابر سولدر ماسک انعطافپذیر
| ویژگی | کاورلِی پلیایمید | سولدر ماسک LPI انعطافپذیر | بهترین زمان استفاده | مصالحه |
|---|---|---|---|---|
| انعطافپذیری | عالی (دینامیک/پیوسته) | متوسط (استاتیک/خم برای نصب) | زمانی که خمشدن با تنش بالا مورد نیاز است. | کاورلِی گرانتر است و وضوح پایینتری دارد. |
| حداقل عرض نوار | 0.6 mm - 0.8 mm (سوراخکاریشده) 0.2 mm (لیزر) |
0.1 mm (4 mil) | جایگذاری قطعات با تراکم بالا. | ماسک ممکن است در خمهای شدید (<10x شعاع خم) ترک بخورد. |
| استحکام دیالکتریک | بالا (حدود 3-5 kV/mil) | متوسط (حدود 500 V/mil) | ولتاژ بالا یا محیطهای سخت. | کاورلِی ضخامت اضافه میکند (25µm - 50µm). |
| رجیستریشن | ±0.2 mm (سوراخکاری) ±0.05 mm (لیزر) |
±0.05 mm (فوتوایمیجبل) | وجود پدهای SMT با گام ریز. | کاورلِی برای جبران خطای همترازی به رینگهای بزرگتر نیاز دارد. |
| جریان چسب | دارد (بیرونزدگی 0.05-0.2mm) | ندارد (فرآیند مایع) | کنترل امپدانس یا ضخامت استکاپ حیاتی است. | بیرونزدگی میتواند در صورت طراحی نامناسب پدها را آلوده کند. |
| رنگ | کهربایی/زرد (استاندارد)، مشکی، سفید | سبز، مشکی، سفید، کهربایی، آبی | ظاهر ظاهری اهمیت دارد. | کاورلِی مشکی بهطور قابل توجهی گرانتر از کهربایی است. |
| فرآیند | لمینیشن (حرارت + فشار) | چاپ توری / اسپری + پخت UV | محافظت از ترکها در محیطهای شیمیایی سخت. | چرخه لمینیشن تنش حرارتی به مس اضافه میکند. |
| هزینه | بالا (زمان ابزار/لیزر) | پایین (فرآیند دستهای) | بودجه عامل اصلی در فلکس استاتیک است. | قابلیت اطمینان پایینتر در کاربردهای دینامیک. |
چکلیست مشخصات حیاتی
این 12 مورد یا بیشتر را در نقشه ساخت خود وارد کنید:
- نوع متریال: بهطور مشخص عبارت «Polyimide Coverlay» یا «Flexible LPI Solder Mask» را بنویسید. فقط از عبارت «Mask» استفاده نکنید.
- ضخامت کاورلِی: مقدار استاندارد 25µm (1 mil) PI + 25µm (1 mil) Adhesive است. گزینههای نازکتر (12.5µm) برای انعطافپذیری بیشتر وجود دارند.
- نوع چسب: چسب آکریلیک یا اپوکسی را مشخص کنید. آکریلیک برای فلکس استاندارد است؛ اپوکسی برای رابطهای ریجید-فلکس استفاده میشود.
- رنگ سولدر ماسک: سبز استاندارد است؛ ماسکهای انعطافپذیر مشکی یا سفید موجود هستند اما ممکن است شکنندهتر باشند.
- روش بازشدگی (کاورلِی): «CNC Drill»، «Die Punch» یا «Laser Cut» را مشخص کنید. لیزر برای ویژگیهای ریز ضروری است اما هزینه بیشتری دارد.
- تلرانس بیرونزدگی چسب: میزان مجاز بیرونزدگی چسب را تعریف کنید (برای مثال «حداکثر 0.2mm روی پد، 0% روی ناحیه تماس»).
- حداقل عرض نوار: اطمینان حاصل کنید طراحی با حداقل عرض نوار متریال انتخابی سازگار است (برای مثال 0.1mm برای ماسک، 0.6mm برای کاورلِی سوراخکاریشده).
- رینگ حلقوی: برای کاورلِی، اندازه پد را به میزان 0.25mm (10 mil) بیشتر از قطر سوراخ افزایش دهید تا خطای رجیستریشن و بیرونزدگی چسب جبران شود.
- نیازمندی دم/پل: اگر بین پدها دمهای جداگانه لحیم مورد نیاز است، از سولدر ماسک یا کاورلِی برشخورده با لیزر استفاده کنید.
- نیازمندی پخت: برای سولدر ماسک، فرمولاسیون «Flexible» را مشخص کنید تا جوهر، جوهر استاندارد PCB ریجید FR4 نباشد.
- سازگاری فینیش سطح: اطمینان حاصل کنید ماسک/کاورلِی با ENIG، ENEPIG یا Immersion Silver سازگار است.
- یکپارچهسازی استیفنر: مشخص کنید کاورلِی زیر یا روی استیفنر قرار میگیرد. (معمولاً زیر آن قرار میگیرد). برای جزئیات بیشتر به نحوه طراحی استیفنر برای PCB انعطافپذیر مراجعه کنید.
شکل 1: استکاپ پیچیده چندلایه فلکس. توجه کنید که در لایههای داخلی فلکس برای جداسازی دیالکتریک از کاورلِی استفاده شده است.
منابع مرتبط
ریسکهای کلیدی (ریشهها، تشخیص زودهنگام، پیشگیری)
انتخاب اشتباه عایقکاری باعث خرابی در میدان استفاده میشود. در ادامه مهمترین ریسکهایی که یک تولیدکننده PCB انعطافپذیر توانمند مدیریت میکند آورده شده است.
- آلودگی پد (بیرونزدگی چسب)
- علت اصلی: هنگام لمینیشن، چسب کاورلِی روی پد SMT جریان پیدا میکند.
- تشخیص: بازرسی چشمی (میکروسکوپ) یا خیسشوندگی ضعیف قلع هنگام مونتاژ.
- پیشگیری: دهانههای کاورلِی را 0.2mm بزرگتر از پد طراحی کنید؛ از پیشپگهای چسب با جریان کم استفاده کنید؛ برای تلرانس دقیقتر از برش لیزری استفاده کنید.
- ترکخوردگی سولدر ماسک
- علت اصلی: استفاده از جوهر LPI ریجید استاندارد روی برد فلکس، یا خمکردن LPI انعطافپذیر بیش از حد کشسانی آن.
- تشخیص: تست خم ماندریل (IPC-TM-650 2.4.3)؛ ترکهای قابل مشاهده پس از ریفلو.
- پیشگیری: «Flexible LPI» را مشخص کنید (مانند سری Taiyo PSR-9000)؛ ماسک را به نواحی استاتیک محدود کنید؛ برای مناطق دینامیک از کاورلِی استفاده کنید.
- حبس هوا (حباب/فضای خالی)
- علت اصلی: ناهمواری توپوگرافی مس (برای مثال مس 2oz) که مانع پر شدن فاصلهها توسط چسب کاورلِی میشود.
- تشخیص: بازرسی چشمی (نقاط سفید بین ترکها)؛ تحلیل مقطع عرضی.
- پیشگیری: از ضخامت مناسب چسب استفاده کنید (برای مثال 50µm چسب برای 35µm مس)؛ از لمینیشن خلأ استفاده کنید.
- خرابی رجیستریشن (سوراخ در برابر پد)
- علت اصلی: انقباض/انبساط متریال پلیایمید در طول فرآیند (میتواند 0.1% تا 0.3% باشد).
- تشخیص: بیرونزدگی دهانه؛ دیدهشدن دیالکتریک روی پد.
- پیشگیری: برای ماسک از تصویربرداری مستقیم لیزری (LDI) استفاده کنید؛ برای کاورلِی از برش لیزری استفاده کنید؛ ضریب مقیاس را بر اساس پایداری متریال روی آرتورک اعمال کنید.
- شکست ترک در لبه کاورلِی
- علت اصلی: تمرکز تنش در نقطهای که کاورلِی تمام میشود و پد در معرض قرار میگیرد.
- تشخیص: مدار باز پس از تست لرزش.
- پیشگیری: از شکل پد «teardrop» استفاده کنید؛ پدها را با همپوشانی کاورلِی مهار کنید؛ از پایان دادن کاورلِی دقیقاً روی نقطه تنش خودداری کنید.
- توسعه ناقص (سولدر ماسک)
- علت اصلی: جوهر قدیمی یا انرژی نامناسب نوردهی UV.
- تشخیص: باقیماندن ماسک روی پدها؛ لحیمپذیری ضعیف.
- پیشگیری: کنترل فرآیند تأمینکننده (تست Stouffer step wedge)؛ استفاده از جوهر تازه.
- عدم تطابق ضخامت کانکتور ZIF
- علت اصلی: محاسبه اشتباه ضخامت کاورلِی (نادیده گرفتن جریان چسب یا ضخامت مس).
- تشخیص: کانکتور بیش از حد شل یا سفت است؛ خرابی تماس.
- پیشگیری: محاسبه استکاپ شامل ضخامت فشردهشده را انجام دهید؛ تلرانس ±0.03mm یا ±0.05mm را برای ناحیه تماس مشخص کنید.
- شکنندگی طلا (ENIG)
- علت اصلی: باقیماندن سولدر ماسک که مانع آبکاری صحیح نیکل/طلا میشود یا ایجاد «Black Pad».
- تشخیص: اتصالات لحیمی شکننده؛ شکست در تست برشی.
- پیشگیری: قبل از آبکاری، توسعه کامل ماسک/کاورلِی را تضمین کنید؛ از تمیزکاری شدید دِسمیر/پلاسما استفاده کنید.
اعتبارسنجی و پذیرش (تستها و معیارهای قبولی)
به «بازرسی استاندارد» اکتفا نکنید. این تستهای مشخص را برای انتخاب متریال PCB انعطافپذیر تعریف کنید.
جدول معیارهای پذیرش
| مورد تست | روش | معیار قبولی | نمونهبرداری |
|---|---|---|---|
| بازرسی چشمی | IPC-6013 Class 2/3 | بدون حباب، چروک یا ترک. بیرونزدگی < 0.2mm (یا طبق نقشه). | 100% |
| تست نوار (چسبندگی) | IPC-TM-650 2.4.1 | رتبه 5B (0% جداشدگی ماسک/کاورلِی). | 2 پنل / لات |
| شناوری لحیم | IPC-TM-650 2.4.13 | 10 ثانیه در دمای 260°C یا 288°C. بدون تاول یا لایهلایهشدن. | 1 کوپن / لات |
| تحمل دیالکتریک | IPC-TM-650 2.5.7 | بدون شکست در ولتاژ مشخص (برای مثال 500V DC). | 100% |
| خستگی خمشی | IPC-TM-650 2.4.3 | بدون ترک در مس یا عایق پس از X چرخه (برای مثال 10k). | اولین نمونه تولید |
| بررسی ابعادی | کولیس / OGP | دهانههای کاورلِی در ±0.1mm (یا ±0.05mm برای لیزر). | AQL 1.0 |
نکته اعتبارسنجی: برای کاربردهای دینامیک، گزارش «تست دوام فلکس» را از سازنده با استفاده از استکاپ واقعی شما (نوع مس + ضخامت کاورلِی) درخواست کنید. رفتار مس آنیلشده نوردی در برابر مس الکترودیپوزیت تحت فشار کاورلِی تفاوت قابل توجهی دارد.
چکلیست ارزیابی تأمینکننده
هنگام ارزیابی توانایی یک سازنده در تولید کاورلِی/ماسک، موارد زیر را بپرسید:
- توانایی برش: آیا لیزر UV یا CO2 داخلی برای برش کاورلِی دارند؟ (برای گام ریز ضروری است).
- پرس لمینیشن: آیا از پرس هیدرولیک خلأ یا اتوکلاو استفاده میکنند؟ (خلأ برای حذف حبابهای کاورلِی ضروری است).
- موجودی متریال: آیا برندهای اصلی یا معادلهای عمومی را موجود دارند؟
- دقت رجیستریشن: آیا میتوانند رجیستریشن ±0.05mm برای کاورلِی برش لیزری را نشان دهند؟
- جوهر سولدر ماسک: از کدام سری «Flexible LPI» استفاده میکنند؟ (دیتاشیت را برای شعاع خم بررسی کنید).
- تمیزکاری پلاسما: آیا قبل از لمینیشن کاورلِی عملیات پلاسما برای افزایش چسبندگی انجام میدهند؟
- پشتیبانی DFM: آیا تحلیل «بیرونزدگی چسب» روی فایلهای Gerber ارائه میدهند؟
- رهگیری: آیا میتوانند بچ مشخص چسب/PI استفادهشده را تا لات نهایی PCB رهگیری کنند؟
- کنترل امپدانس: آیا تفاوت ثابت دیالکتریک کاورلِی و سولدر ماسک را در نظر میگیرند؟
- همترازی استیفنر: آیا برای اتصال استیفنر روی کاورلِی، همترازی نوری خودکار دارند؟
- کنترل تغییرات: آیا قبل از تغییر برند یا ضخامت چسب اطلاعرسانی میکنند؟
- گواهیها: ISO 9001 حداقل مورد نیاز است؛ برای هوافضا/پزشکی AS9100 یا ISO 13485 توصیه میشود.
نحوه انتخاب (موازنهها و قوانین تصمیمگیری)
برای تصمیم نهایی بین کاورلِی و سولدر ماسک از این منطق استفاده کنید.
ماتریس تصمیمگیری
| اولویت | بهترین انتخاب | دلیل |
|---|---|---|
| انعطافپذیری دینامیک | کاورلِی | پلیایمید میلیونها چرخه خم را تحمل میکند؛ ماسک سریع ترک میخورد. |
| تراکم بالا (گام ریز) | سولدر ماسک (یا کاورلِی لیزری) | ماسک نوارهای 0.1mm را ممکن میکند؛ کاورلِی استاندارد به بیش از 0.6mm نیاز دارد. |
| هزینه | سولدر ماسک | فرآیند فوتویی سریعتر و ارزانتر از سوراخکاری/لمینیشن کاورلِی است. |
| ولتاژ بالا | کاورلِی | استحکام دیالکتریک و ویژگیهای ایزولاسیون بهتر دارد. |
| محیط سخت | کاورلِی | PI لمینیتشده مقاومت شیمیایی بیشتری نسبت به جوهر چاپی دارد. |
10 قانون انتخاب
- اگر مدار فلکس بهصورت پیوسته خم میشود (دینامیک)، کاورلِی پلیایمید را انتخاب کنید.
- اگر مدار فلکس «خم برای نصب» (استاتیک) است و هزینه اهمیت دارد، سولدر ماسک LPI انعطافپذیر را انتخاب کنید.
- اگر قطعات با گام ریز (برای مثال BGA با گام 0.5mm) روی فلکس دارید، سولدر ماسک را انتخاب کنید (یا در صورت امکان مالی کاورلِی برش لیزری).
- اگر به دمهای لحیم مشخص بین پدهای نزدیک نیاز دارید، سولدر ماسک را انتخاب کنید.
- اگر کاربرد شامل ولتاژ بالا (>500V) است، کاورلِی را برای عایقکاری بهتر انتخاب کنید.
- اگر ضخامت مس زیاد است (>2 oz)، کاورلِی با چسب ضخیم (2-3 mil) انتخاب کنید تا ترکها بدون فضای خالی محصور شوند.
- اگر رابط کانکتور ZIF طراحی میکنید، کاورلِی را انتخاب کنید تا ضخامت و ویژگی اصطکاکی دقیق حفظ شود.
- اگر به پرداخت مشکی مات برای اهداف نوری نیاز دارید، کاورلِی مشکی را انتخاب کنید (اما هزینه اضافی را بررسی کنید).
- اگر طراحی Rigid-Flex است، برای بخش فلکس کاورلِی و برای بخش ریجید سولدر ماسک را انتخاب کنید.
- اگر کوچکترین فرمفکتور ممکن نیاز است، کاورلِی برش لیزری را انتخاب کنید تا رینگ حلقوی و نوارها حداقل شوند.
استثناهای مرزی:
- استثنا 1: حتی در کاربردهای دینامیک، میتوان از سولدر ماسک استفاده کرد، اگر ناحیه ماسکشده کاملاً استیفن شده باشد و هرگز خم نشود.
- استثنا 2: میتوانید هر دو روش را ترکیب کنید. از «Selective Coverlay» برای بدنه اصلی فلکس استفاده کنید و فقط اطراف فوتپرینت قطعات با گام ریز، «Selective Solder Mask» اضافه کنید (که معمولاً «Bikini Coverlay» نامیده میشود).
شکل 2: لمینیت کلد مس بدون چسب. هنگام استفاده از کاورلِی با این متریال، چسب تنها از لایه کاورلِی تأمین میشود.
پرسشهای متداول (هزینه، زمان تحویل، فایلهای DFM، متریال، تست)
1. آیا میتوانم برای کاهش هزینه از سولدر ماسک استاندارد ریجید روی PCB فلکس استفاده کنم؟ خیر. ماسک استاندارد ریجید شکننده است و با اولین خم ترک میخورد و ممکن است ترکهای مسی زیرین را قطع کند. همیشه «Flexible LPI» یا کاورلِی را مشخص کنید.
2. کاورلِی برش لیزری چقدر گرانتر از کاورلِی سوراخکاریشده است؟ برش لیزری معمولاً به دلیل زمان بیشتر دستگاه، 30 تا 50 درصد گرانتر از سوراخکاری CNC یا پانچ قالبی است.
واژهنامه (اصطلاحات کلیدی)
| اصطلاح | معنی | اهمیت عملی |
|---|---|---|
| DFM | طراحی برای ساختپذیری: قوانین چیدمان که عیوب را کاهش میدهند. | از دوبارهکاری، تأخیر و هزینههای پنهان جلوگیری میکند. |
| AOI | بازرسی نوری خودکار برای یافتن عیوب لحیمکاری/مونتاژ. | پوشش بازرسی را افزایش میدهد و خطاها را زود تشخیص میدهد. |
| ICT | تست داخل مدار که نتها را برای بررسی قطع، اتصال کوتاه و مقادیر اندازهگیری میکند. | تست ساختاری سریع برای تولید تیراژ بالا. |
| FCT | تست عملکردی مدار که برد را روشن کرده و عملکرد آن را بررسی میکند. | عملکرد واقعی تحت بار را اعتبارسنجی میکند. |
| Flying Probe | تست الکتریکی بدون فیکسچر با پرُبهای متحرک روی پدها. | مناسب نمونهسازی و تیراژ کم/متوسط. |
| Netlist | تعریف اتصال که طراحی را با PCB ساختهشده مقایسه میکند. | قطعها و اتصال کوتاهها را پیش از مونتاژ شناسایی میکند. |
| Stackup | ساختار لایهها شامل کور، پریپرگ، وزن مس و ضخامت. | امپدانس، تاببرداشتگی و قابلیت اطمینان را تعیین میکند. |
| Impedance | رفتار کنترلشده ترک برای سیگنالهای پرسرعت/RF (مانند 50Ω). | از بازتاب و مشکلات یکپارچگی سیگنال جلوگیری میکند. |
| ENIG | پرداخت سطح نیکل بدون جریان و طلای غوطهوری. | تعادل بین لحیمپذیری و تختی ایجاد میکند؛ ضخامت نیکل باید بررسی شود. |
| OSP | پوشش محافظ آلی لحیمپذیری. | کمهزینه است؛ نسبت به جابهجایی و چندین ریفلو حساس است. |
منابع مرتبط
نتیجهگیری
coverlay vs solder mask on flex pcb زمانی به سادهترین شکل درست انتخاب میشود که مشخصات و برنامه تأیید را از ابتدا تعریف کنید، سپس آنها را از طریق DFM و پوشش تست تأیید نمایید.
از قوانین، نقاط کنترل و الگوهای عیبیابی بالا استفاده کنید تا چرخههای اصلاح کاهش یافته و بازده تولید با افزایش تیراژ حفظ شود.
اگر درباره یک محدودیت مطمئن نیستید، پیش از نهاییکردن تولید انبوه، آن را با یک ساخت آزمایشی کوچک اعتبارسنجی کنید.
برای مشاهده ساختار لایهها، به بخش بردهای مدار چاپی منعطف مراجعه کنید.