
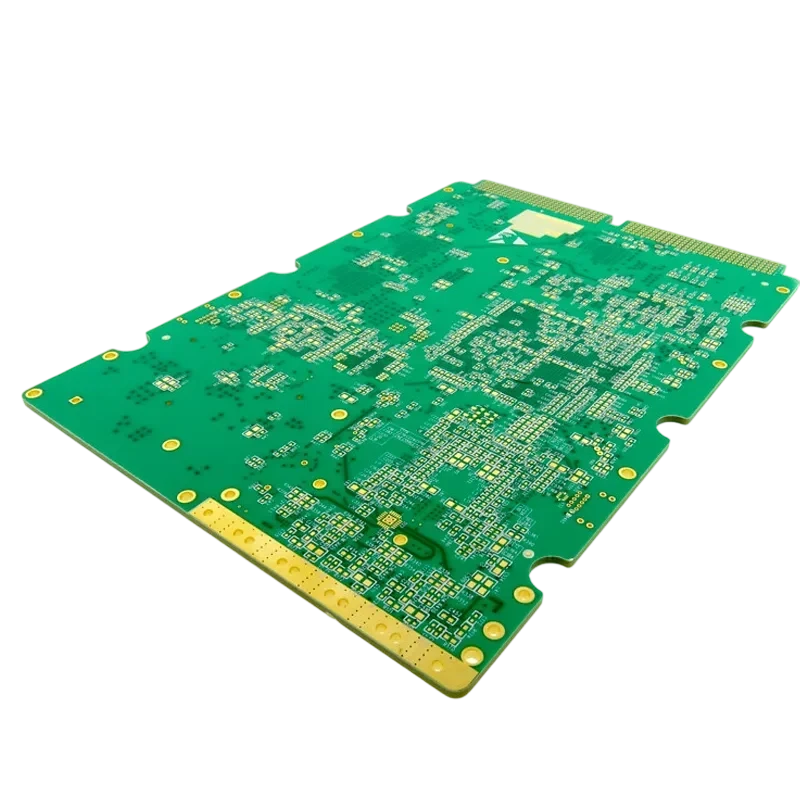
بازرسی ابعادی برد مدار چاپی ارزیابی کمی دقیقی است که تطابق کامل یک برد خام یا مجموعه مونتاژ شده PCBA را با ابعاد و تلرانسهای نقشه فنی اثبات میکند: ابعاد پیرامونی، قطر و موقعیت سوراخها، ضخامت کل برد، صافی سطح و مشخصههای ظریف مانند عرض خطوط و حلقههای متالیزه پدها. خروجی این فرایند یک گزارش بازرسی ابعادی رسمی است که مقادیر اسمی، تلرانسهای مجاز، ارقام اندازهگیریشده و وضعیت قبولی یا رد را ثبت میکند.
نکات کلیدی
- دامنه بازرسی بسیار فراتر از طول و عرض ساده برد است: ابعاد سوراخها، پهنای خطوط، ضخامت آبکاری مس و پیچیدگی و تاببرداشتگی را در بر میگیرد.
- درک تلرانسها، شاخص قابلیت فرایند Cpk و تلرانسگذاری هندسی و ابعادی GD&T برای تولید باکیفیت الزامی است.
- تلرانسهای بسیار بسته هزینه ساخت را بالا میبرند؛ هدف مهندسی ایجاد تعادل بین الزامات طراحی و قابلیت ساخت است.
- ابزارهای اندازهگیری از کولیسهای دستی برای نمونههای اولیه تا سیستمهای بینایی ماشین خودکار VMS و دستگاههای CMM برای تولید انبوه متغیرند.
- گزارش بازرسی نمونه اول FAI حساسترین گام برای کشف خطاهای ابعادی پیش از ورود به تولید تیراژ است.
- مواد انعطافپذیر و ریجید-فلکس رفتار حرارتی متفاوتی نسبت به FR4 دارند و نیازمند شاخصهای ارزیابی متفاوتی هستند.
- فایلهای گربر شفاف و نقشههای ساخت استاندارد پیشنیاز هر برنامه کنترلی کارآمد محسوب میشوند.
بازرسی ابعادی برد مدار چاپی چه مواردی را پوشش میدهد؟
پیش از ارزیابی معیارهای عددی، باید مرزهای بازرسی ابعادی در صنعت الکترونیک را مشخص کرد. بازرسی ابعادی اعتبارسنجی مقداری یک محصول فیزیکی در برابر مشخصات طراحی آن است. در کارخانه APTPCB این موضوع صرفاً بررسی جا افتادن برد در بدنه دستگاه نیست؛ بلکه اطمینان از صحت هندسه مدار برای پشتیبانی از عملکرد الکتریکی بدون نقص است.
ابعاد مورد بررسی در چند لایه تقسیمبندی میشوند:
- ابعاد کلان: خطوط مرزی برد، موقعیت سوراخهای نصب، شیارها و ضخامت کلی برد که تطابق مکانیکی با محفظه را تضمین میکنند.
- ابعاد خرد: عرض مسیرهای رسانا، فواصل هوایی عایق، پهنای حلقه دور سوراخ و ضخامت لایههای مس. اگر این اندازهها منحرف شوند، برد از نظر مکانیکی نصب میشود اما از نظر الکتریکی به دلیل تغییر امپدانس یا قطعی دچار خرابی میگردد.
- فرم هندسی: صافی سطح در قالب پیچیدگی و تاببرداشتگی، عمود بودن لبهها و موقعیت سوراخها نسبت به پدهای مسی. در بردهای مدار چاپی با تراکم بالا HDI این تلرانسها بر حسب میکرون ارزیابی میشوند.
کدام ابعاد و تلرانسهای PCB اهمیت حیاتی دارند؟
یک برنامه بازرسی منسجم الزامات فنی را به معیارهای عددی مشخص تبدیل میکند:
| پارامتر | اهمیت فنی | محدوده تلرانس متداول | روش و ابزار اندازهگیری |
|---|---|---|---|
| تلرانس خطی | تعیین انحراف مجاز طول، عرض و شیارها | ±0.10 میلیمتر استاندارد تا ±0.05 میلیمتر دقیق | کولیس، میکرومتر یا دستگاه اندازهگیری مختصات CMM |
| تلرانس قطر سوراخ | جا رفتن پایهها و هدایت مناسب ویاها | ±0.076 میلیمتر برای PTH و ±0.05 میلیمتر برای NPTH | گیجهای توپی برو-نرو یا سیستمهای اندازهگیری تصویری VMS |
| تاب و پیچیدگی | جلوگیری از تنش در اتصالات لحیم و تختی در مونتاژ | کمتر از 0.75 درصد برای SMT و کمتر از 1.5 درصد برای THT | صفحه صافی گرانیتی با فیلر یا اسکنرهای لیزری |
| عرض و فاصله مسیرها | کنترل امپدانس و ظرفیت حمل جریان الکتریکی | ±10 درصد تا ±20 درصد بسته به ضخامت مس | مقطعشناسی میکروسکوپی یا بازرسی اپتیکال دقیق |
| حلقه مسی دور سوراخ | اطمینان از قرارگیری سوراخ درون پد بدون بریدگی | کلاس 2 خروج 90 درجه و کلاس 3 حداقل 0.05 میلیمتر | بازرسی اشعه ایکس یا متالوگرافی مقطع |
| ضخامت کلی برد | جا رفتن در کانکتورهای لبهای و ریلهای بدنه | معمولاً ±10 درصد به عنوان استاندارد | میکرومتر با اندازهگیری نقطهای مستقیم |
| ضخامت مس | تحمل جریان الکتریکی و انتقال حرارت | استانداردهای IPC کلاس 2 و 3 با ضخامت 20 تا 25 میکرون | مقطعگیری تخریبی یا ضخامتسنجی جریان گردابی |
مقایسه CMM و VMS و گیجها: کدام روش بازرسی ابعادی مناسبتر است؟
المانهای هندسی مختلف نیازمند روشهای اندازهگیری متفاوتی هستند:
| روش اندازهگیری | کاربرد ایدهآل | تماس فیزیکی؟ | کاربرد معمول در مدار چاپی |
|---|---|---|---|
| کولیس، میکرومتر، گیجهای میلهای | ارزیابی سریع لبههای بیرونی، ضخامت و قطر سوراخها | بله | نمونههای اولیه، بازرسی ورودی، کنترل سریع خط |
| سیستم اندازهگیری تصویری VMS | عوارض دوبعدی ریز: موقعیت سوراخ، عرض شیار، پد و مسیر | خیر | بردهای نازک و فلکس، عوارض ظریف، گزارشهای FAI |
| دستگاه اندازهگیری مختصات CMM با پروب | عوارض سهبعدی و تلرانسهای موقعیت با مبنای معین | بله | بردهای با دقت بالا، پخها، سطوح اتصال مکانیکی |
| اسکنر نوری یا لیزری تختی سطح | پایش میزان تاببرداشتگی، پیچیدگی و همسطحی | خیر | بردهای بزرگ یا نازک، ارزیابی پیش از مونتاژ |
| مقطعگیری میکروسکوپی متالوگرافی | ساختار درونی: ضخامت آبکاری، انطباق لایهها | تخریبی | کوپنهای آزمون و نمونههای تأیید کیفی |
| بازرسی اشعه ایکس | انطباق لایههای درونی و همپوشانیهای پنهان | خیر | بررسی ثبت لایههای بردهای چندلایه و HDI |
دستگاه CMM دقیقترین اطلاعات مبتنی بر سطوح مبنا را فراهم میکند اما برنامهریزی آن زمانبر است. در عمل، بازرسی نوری VMS برای عوارض ریز با دستگاههای CMM برای رابطهای مکانیکی ترکیب میشود.
بازرسی ابعادی بردهای مونتاژ شده PCBA
پس از مونتاژ قطعات، موارد بازرسی تغییر میکند: ارتفاع قطعات نصب شده، حریمهای ممنوعه، موقعیت کانکتورها نسبت به پانل، طول بیرونزدگی پایههای پرسی press-fit، محل اسپیسرها و تختی برد پس از بازپخت در کوره ارزیابی میشوند. این موارد مکانیکی در نقشه مونتاژ درج میگردند.
راهنمای انتخاب بر اساس سناریوهای کاربردی
هر نوع بردی نیاز به سطح یکسانی از بررسی ابعادی ندارد:
- بردهای صلب استاندارد در لوازم مصرفی: اولویت با بهینهسازی هزینه و تلرانس معمول ±0.1 میلیمتر و نمونهبرداری آماری است.
- بردهای HDI و پایههای بسیار فشرده: مسیرهای میکرونی در فناوری بردهای HDI. استفاده از پروفیلومتری لیزری و بازرسی چشمی خودکار AOI کامل.
- مدارهای انعطافپذیر و ریجید-فلکس: مواد منعطف تغییر ابعاد میدهند. استفاده از ابزارهای نوری بدون تماس برای جلوگیری از تغییر شکل ماده در حین اندازهگیری اجباری است.
- بردهای مخابراتی فرکانس بالا RF: هندسه مسیر رسانا مستقیماً بازدهی الکتریکی را دیکته میکند. تلرانس حکاکی بسیار دقیق تا ±0.015 میلیمتر و تهیه مقاطع متالوگرافی در هر شیت.
- صنایع هوافضا و دفاعی: الزام به استانداردهای کلاس 3 با مستندسازی کامل، بازرسی 100 درصدی و ثبت کلیه دادهها.
- نمونههای اولیه و معرفی محصول جدید: تمرکز بر گزارش بازرسی نمونه اول FAI برای رفع مغایرتهای طراحی پیش از شروع تولید انبوه.
از طراحی تا ساخت: ایستگاههای بازرسی در فرایند
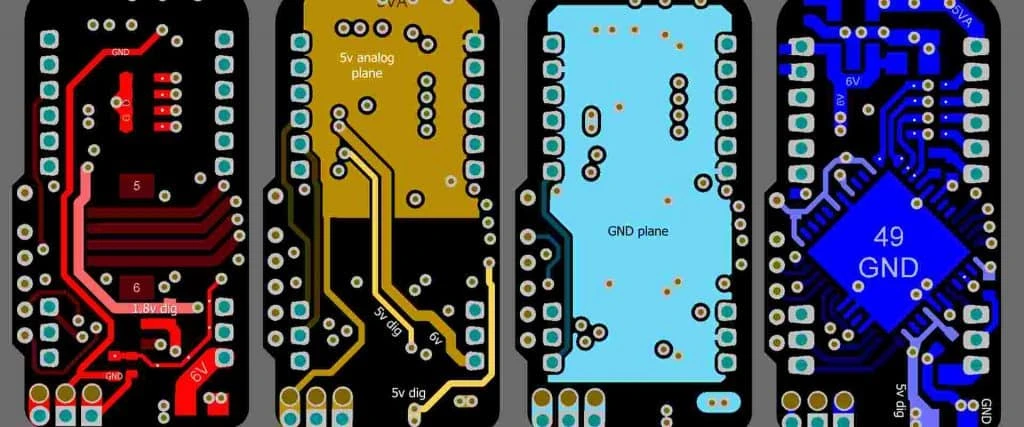
فرایند کنترل کیفیت کارآمد در تمام مراحل زنجیره تولید جریان دارد:
- بررسی DFM در مرحله طراحی: انطباق تلرانسهای نقشه با توانمندیهای تجهیزات کارخانه.
- کنترل مواد ورودی: اندازهگیری ضخامت لمینت خام و فویل مس قبل از برش.
- پایش سوراخکاری: کنترل سایش متهها و دقت موقعیت سوراخها با اشعه ایکس.
- حکاکی و انطباق لایهها: اندازهگیری عرض خطوط و فواصل با دستگاههای AOI پس از اسیدکاری.
- پرس بردهای چندلایه: اندازهگیری ضخامت نهایی پس از پرس و مهار خروج رزین از لبهها.
- پوشش نهایی سطح: سنجش ضخامت پوششهای طلا، قلع یا نقره با دستگاه فلورسانس اشعه ایکس XRF.
- برش و فرزکاری نهایی: ارزیابی ابعاد برش و شیارزنی PCB با دستگاه CMM یا گیجهای مخصوص.
- بازرسی نمونه اول FAI: تأیید کامل گزارش ابعادی نخستین قطعه قبل از اجرای تیراژ.
- کنترل کیفیت نهایی FQC: نمونهبرداری ابعادی و چشمی بر پایه سیستم مدیریت کیفیت PCB.
اشتباهات متداول و رویکرد صحیح
- اشتباه 1: تلرانسگذاری بیش از حد روی کل برد: از اعمال تلرانس بسته ±0.05 میلیمتر به تمام محیط برد خودداری کنید. تلرانسهای هندسی GD&T را منحصراً در نقاط حساس به کار ببرید.
- اشتباه 2: نادیده گرفتن رفتار ذاتی مواد: تغییر ابعاد حرارتی در بردهای مدار چاپی منعطف را لحاظ کرده و ضریب مقیاس مناسب را با کارخانه هماهنگ کنید.
- اشتباه 3: تناقض میان نقشههای دوبعدی و گربر: فایل گربر مرجع اصلی ساخت هندسه است. نقشههای PDF باید تلرانسها و یادداشتها را مشخص کنند، نه این که هندسه را تغییر دهند.
- اشتباه 4: مبناهای اندازهگیری نامشخص: به جای اندازهگیری از لبههای فرزکاریشده، ابعاد را به سوراخهای راهنما یا علائم اپتیکال ارجاع دهید.
- اشتباه 5: یکی دانستن بازرسی چشمی و بازرسی ابعادی: ظاهر سالم چاپ محافظ سبز دلیلی بر دقت عرض خطوط نیست. چکلیستهای ظاهری را از ابعادی جدا کنید.
- اشتباه 6: صرفنظر کردن از بازرسی FAI: در صورت بازنگری در نقشه یا وقفه طولانی در تولید، همیشه درخواست گزارش FAI جدید داشته باشید.
پرسشهای متداول
تلرانس استاندارد برای ابعاد محیطی برد مدار چاپی چقدر است؟ در فرزکاری معمولی CNC تلرانس متعارف صنعتی معمولاً ±0.10 میلیمتر است. در شیارزنی V این عدد به دلیل باقی ماندن پل اتصال اندکی بازتر است.
تاب و پیچیدگی برد چگونه اندازهگیری میشود؟ برد روی یک صفحه صافی گرانیتی کالیبره قرار میگیرد. بیشترین فاصله عمودی تا سطح با فیلر اندازه گرفته شده و بر طول قطر برد تقسیم میشود تا درصد انحراف به دست آید.
آیا میتوان برای سفارش بازرسی ابعادی 100 درصدی درخواست کرد؟ بله. تولیدات استاندارد بر پایه نمونهبرداری آماری AQL است. بازرسی کامل تمام قطعات بر حسب تقاضا و در صنایع پزشکی و هوایی انجام میگیرد.
تفاوت بعد مرجع با بعد بحرانی چیست؟ بعد مرجع صرفاً برای اطلاعرسانی است و تلرانس سختگیرانهای برای رد قطعه ندارد. بعد بحرانی بر عملکرد و مونتاژ قطعه اثر مستقیم دارد و ثبت عدد آن الزامی است.
همراستایی لایههای داخلی چگونه بررسی میشود؟ با سامانههای تصویربرداری اشعه ایکس، موقعیت پدهای لایههای درونی نسبت به سوراخهای متهکاریشده مشاهده و اعتبارسنجی میشود.
آیا ضخامت پوشش نهایی در ضخامت کل برد شمرده میشود؟ از دیدگاه اندازهگیری بله. پوششهایی مانند طلا ENIG ضخامت بسیار ناچیزی در حد میکرون دارند. اما پوشش قلع داغ HASL بین 30 تا 50 میکرون ضخامت افزوده نامنظم ایجاد میکند.
چکلیست معیارهای بازرسی چیست؟ سندی است که بازرسان کنترل کیفیت با آن عیوب ظاهری را از مشخصات ابعادی عملکردی تفکیک و ارزیابی میکنند.
چرا اندازه سوراخ نهایی از اندازه مته کوچکتر است؟ مته اندازه اولیه سوراخ خام را تعیین میکند. در فرایند آبکاری، لایهای از مس روی دیواره سوراخ رسوب کرده و قطر را به اندازه نهایی اسمی کاهش میدهد.
گزارش بازرسی ابعادی باید شامل چه اطلاعاتی باشد؟ گزارش باید حاوی شماره فنی، شماره ویرایش، کد نمونهها، شماره بالنهای نقشه، اندازههای اسمی، تلرانسها، مقادیر واقعی اندازهگیریشده، ابزار سنجش، تاریخ و امضای بازرس باشد.
صفحات و ابزارهای مرتبط
- سیستم مدیریت کیفیت بردهای الکترونیکی
- بازرسی نمونه اول FAI
- فرایندهای شکلدهی و برش PCB
- تولید بردهای با تراکم بالا HDI
- توانمندیهای تولید بردهای انعطافپذیر
واژهنامه اصطلاحات کلیدی
| اصطلاح | تعریف |
|---|---|
| AQL | حد کیفیت پذیرفتنی، استانداردی آماری برای تعیین تعداد نمونه بازرسی و خطاهای مجاز. |
| AOI | بازرسی خودکار نوری با دوربین برای آشکارسازی عیوب خطوط، لحیم و قطعات. |
| تاب و پیچیدگی | انحراف از تختی سطح به شکل انحنای استوانهای یا اعوجاج گوشهها نسبت به افق. |
| CMM | دستگاه اندازهگیری مختصات برای ثبت سهبعدی نقاط سطح با پروب تماسی. |
| Cpk | شاخص قابلیت فرایند که پایداری آماری تولید را در محدوده تلرانس ارزیابی میکند. |
| مبنا | صفحه، نقطه یا محور هندسی فرضی دقیق که مبدأ اندازهگیریها قرار میگیرد. |
| FAI | بازرسی اولین نمونه ساخته شده برای اطمینان از سلامت خط تولید. |
| GD&T | سیستم استاندارد تلرانسگذاری هندسی و ابعادی در نقشهکشی مهندسی. |
| گربر | فرمت استاندارد برداری در صنعت الکترونیک برای تشریح لایههای برد مدار چاپی. |
| IPC-A-600 | استاندارد پذیرش کیفی برای مشخصات ظاهری و ابعادی بردهای مدار چاپی خام. |
| مترولوژی | علم تخصصی اندازهگیری، کالیبراسیون و انطباق سنجشها. |
| تلرانس | حداکثر دامنه انحراف مجاز یک بعد نسبت به اندازه اسمی طراحی. |
| VMS | سامانه سنجش تصویری بدون تماس برای اندازهگیری عوارض ریز دوبعدی. |
نتیجهگیری و گامهای بعدی
بازرسی ابعادی مدار چاپی تلرانسهای روی کاغذ را به دادههای معتبر و سنجشپذیر تبدیل میکند. دقت نظر در بررسی ابعاد حیاتی از بروز هزینههای سنگین در خط مونتاژ جلوگیری میکند.
هنگام ارسال مستندات به شرکت APTPCB ارائه موارد زیر ضروری است:
- فایلهای کامل گربر برای تعریف هندسه.
- نقشه فنی مکانیکی حاوی تلرانسها، چینش لایهها و مواد.
- استاندارد و کلاس پذیرش طبق کلاسهای 2 یا 3 استاندارد IPC.
- الزامات خاص نظیر فرزکاری عمقدار یا متالیزاسیون لبهها.