
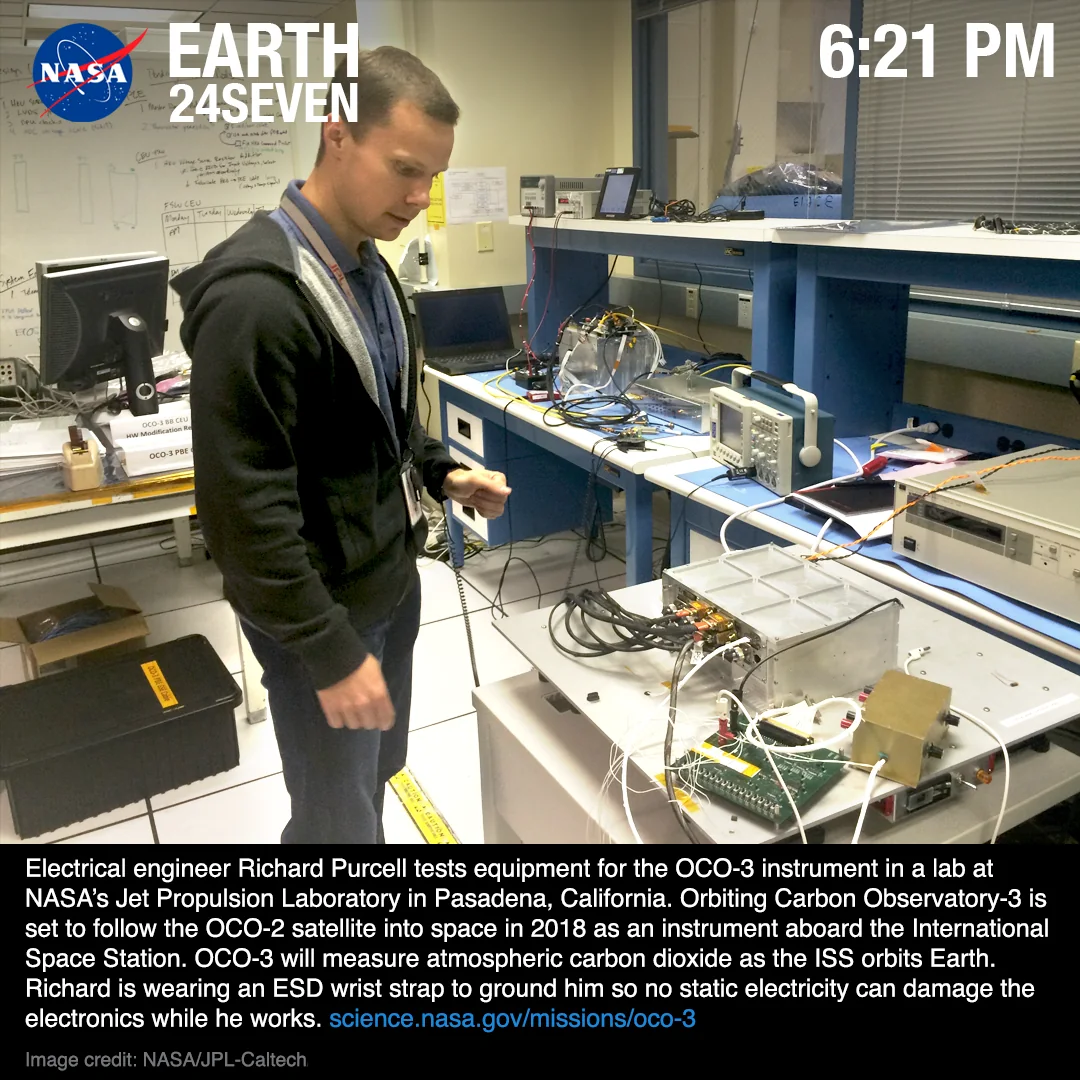
- کنترل ESD یک انضباط در جابهجایی و کار با قطعات است، نه یک آزمون واحد. این کنترل از دریافت قطعات، تولید، تعمیرات مجدد تا ارسال ادامه دارد.
- خرابیهای خطرناک معمولاً روی میز کار قابل مشاهده نیستند. یک رویداد الکتریسیته ساکن میتواند به یک قطعه آسیب بزند بدون اینکه مانع عبور آن از آزمون مونتاژ شود.
- هر جایی که یک فرد باردار، ابزار، سطح یا بستهبندی با یک قطعه حساس تماس پیدا کند، ریسک وارد فرآیند میشود؛ بنابراین نقاط کنترل باید در هر مرحله از جریان تولید وجود داشته باشند، نه فقط در یک ایستگاه.
- افراد، سطوح و بستهبندی سه اهرم اصلی هستند. اتصال زمین کارکنان، تخلیه بار سطوح کار و محافظت قطعات در زمان حملونقل، بیشتر مواجههها را پوشش میدهد.
- این راهنما در سطح جابهجایی و فرآیند باقی میماند. استانداردهای مرتبط را با نام مشخص میکند و محدودیتهای دقیق را به استاندارد ESD مربوطه و دیتاشیت قطعه ارجاع میدهد.
پاسخ سریع جابهجایی ایمن در برابر ESD یعنی فراهم کردن یک مسیر کنترلشده به زمین برای هر رسانا، از جمله اپراتور، و محافظت از قطعات حساس هنگام خروج از آن ناحیه کنترلشده. پرسش عملی در خط تولید این نیست که
آیا برد آزمون عملکردی را با موفقیت گذرانده است؟بلکه این است کهآیا این قطعه در تمام لحظاتی که فرد، ابزار یا بستهبندی با آن تماس داشته، داخل یک مسیر دارای اتصال زمین و کنترل بار قرار داشته است؟مشخصات اتصال زمین، محدوده مقاومت سطح و اهداف رطوبت بر اساس استاندارد ESD قابل اعمال و دیتاشیت قطعه تعیین میشوند، نه اینکه برای هر تولید بهصورت جداگانه ساخته شوند.
فهرست مطالب
- چرا آسیب ESD نقصی است که دیده نمیشود
- ریسک ESD در کدام بخشهای جریان مونتاژ وارد میشود
- جابهجایی ایمن در برابر ESD: افراد، سطوح، بستهبندی
- چه مواردی را باید در تحویل اطلاعات مونتاژ برای تولیدهای حساس به ESD مشخص کرد
- پرسشهای متداول
- منابع عمومی
- اطلاعات نویسنده و بازبینی
چرا آسیب ESD نقصی است که دیده نمیشود
بیشتر عیوب مونتاژ خودشان را نشان میدهند. یک اتصال لحیم نامناسب باز میشود، یک قطعه دچار پدیده تومباستون میشود و آزمون را رد میکند، یا یک قطعه مفقود در AOI دیده میشود. اما آسیب ESD اغلب هیچکدام از این نشانهها را ندارد و دقیقاً به همین دلیل هزینهزا است.
دسته مکانیزمی که در اینجا مطرح است، آسیب نهفته است. یک تخلیه الکتریکی ساکن در زمان جابهجایی میتواند تنشی کمتر از حد تخریب کامل به پیوند نیمههادی یا اکسید گیت وارد کند و قطعه را ضعیف کند، بدون اینکه آن را کاملاً از بین ببرد. قطعه همچنان پاسخ میدهد، همچنان سوئیچ میکند و همچنان آزمون عملکردی مونتاژ را با موفقیت پشت سر میگذارد. برد نیز ظاهراً بدون مشکل ارسال میشود.
زنجیره ریسک به این شکل است: یک رویداد ESD هنگام جابهجایی، تنش نهفتهای به پیوند قطعه وارد میکند؛ قطعه در آزمون عملکردی مونتاژ قبول میشود؛ سپس قطعه تضعیفشده هفتهها یا ماهها بعد در محل استفاده خراب میشود و علت خرابی اشتباه تشخیص داده میشود، زیرا آزمون مونتاژ موفق بوده است. زمانی که محصول برگشتی بازمیگردد، ارتباط آن با یک رویداد جابهجایی روی خط تولید از بین رفته است. تیمها به دنبال حاشیه طراحی یا کیفیت تأمینکننده میگردند، در حالی که علت واقعی میتواند یک اپراتور دارای بار یا یک ابزار بدون اتصال زمین در یک ایستگاه باشد.
به همین دلیل ESD باید بخشی از انضباط جابهجایی باشد، نه فقط بخشی از برنامه آزمون. بازرسی و آزمون عملکردی تأیید میکنند که برد در روز تولید کار میکند. این موارد ثابت نمیکنند که قطعه هرگز تحت تنش قرار نگرفته است و نمیتوانند بهطور قابل اعتماد نقص نهفته را شناسایی کنند. در نظر گرفتن یک آزمون موفق بهعنوان اثبات ایمنی ESD یک دام رایج است. اثبات واقعی در فرآیند قرار دارد: آیا قطعه در تمام مدت داخل یک مسیر کنترلشده بوده است؟ جریان مونتاژ کامل ما این پرسش را بهعنوان شرط آزادسازی تولید در نظر میگیرد، نه یک موضوع جانبی.
ریسک ESD در کدام بخشهای جریان مونتاژ وارد میشود
مواجهه با ESD در تمام مراحل تولید یکسان نیست. این ریسک در نقاط تماس مشخص، معمولاً جایی که بستهبندی باز میشود یا دست انسان وارد فرآیند میشود، افزایش پیدا میکند. مشخص کردن این نقاط اولین گام است، زیرا نمیتوان ریسکی را کنترل کرد که محل آن مشخص نشده است.
| مرحله مونتاژ | محل ورود ریسک | نقطه کنترل |
|---|---|---|
| دریافت قطعات و IQC | بستهبندی سازنده برای بررسی تعداد، مقادیر و نشانگرهای رطوبت باز میشود | بستهبندی محافظ را فقط در ایستگاه دارای اتصال زمین باز کنید؛ قطعات حساس به ESD را هنگام دریافت علامتگذاری کنید. به کنترل کیفیت ورودی مراجعه کنید. |
| کیتسازی و آمادهسازی BOM | قطعات حساس جدا، شمارش و بین محفظهها جابهجا میشوند | قطعات را در حاملهای محافظ یا اتلافکننده بار نگه دارید؛ هرگز آنها را روی میز بدون پوشش، پلاستیک یا فلز قرار ندهید. به قطعات و BOM مراجعه کنید. |
| تولید SMT و THT | فیدرها بارگذاری میشوند، ماشینها قطعات را قرار میدهند و لحیمکاری دستی مستقیماً با پایهها تماس دارد | هد نصب و نوک هویه را به زمین متصل کنید؛ بردهای بدون قطعه را فقط از لبهها نگه دارید. به SMT و THT مراجعه کنید. |
| بازرسی و آزمون | بردها چندین بار بین ایستگاهها و فیکسچرها جابهجا میشوند | از فیکسچرهای اتلافکننده بار و جابهجایی دارای اتصال زمین استفاده کنید؛ هر انتقال را یک مواجهه بالقوه در نظر بگیرید. به آزمون و کیفیت مراجعه کنید. |
| تعمیرات مجدد و تعمیر | هویه، اپراتور بدون اتصال زمین و قطعه حساس در فاصله نزدیک قرار میگیرند | ایستگاه تعمیرات را به زمین سخت متصل کنید؛ پیش از تماس با برد، وضعیت اپراتور را بررسی کنید. |
| بستهبندی و ارسال | برد نهایی از ناحیه کنترلشده خارج میشود | بلافاصله در بستهبندی محافظ قرار دهید؛ هرگز از نایلون حبابدار معمولی در تماس با برد استفاده نکنید. |
الگو همیشه یکسان است: ریسک در مرزهایی متمرکز میشود که قطعه بین یک ناحیه محافظتشده و یک ناحیه کنترلنشده عبور میکند. این مرزها همان جایی هستند که نقاط کنترل اهمیت پیدا میکنند.
جابهجایی ایمن در برابر ESD: افراد، سطوح، بستهبندی
پس از مشخص شدن نقاط ریسک، کنترل به سه اهرم اصلی محدود میشود. اگر این سه مورد بهدرستی اجرا شوند، بیشتر مواجههها پوشش داده میشوند.
افراد. اپراتور متحرکترین منبع بار الکتریکی در سالن تولید است. راه رفتن بار ایجاد میکند و دستی که به زمین متصل نیست میتواند مستقیماً به پایه قطعه تخلیه انجام دهد. کنترل مناسب، ایجاد یک مسیر پیوسته به زمین از طریق مچبند در ایستگاه نشسته یا کفش ESD به همراه کف اتلافکننده بار در زمان ایستادن و حرکت است. مچبندها و کفشها پیش از ورود به ناحیه محافظتشده بررسی میشوند، زیرا مچبندی که در ابتدای شیفت خراب باشد میتواند کل تولید یک روز را زیر سؤال ببرد. مقادیر مقاومتی که باعث میشوند یک مچبند «برای اپراتور ایمن و برای تخلیه مؤثر» باشد، توسط استاندارد ESD مربوطه تعیین میشود، نه بهصورت سلیقهای. روپوشهای ESD نیز میدانهای الکتریکی لباس شخصی اپراتور را از برد دور نگه میدارند.
سطوح. سطوح کار و کفها باید بار را به اندازه کافی آهسته تخلیه کنند تا از جرقه جلوگیری شود، اما به اندازه کافی سریع باشند تا بار باقی نماند. یک زیرانداز اتلافکننده بار که از طریق مسیر استاندارد ایمنی به زمین متصل شده باشد این کار را انجام میدهد؛ میز فلزی بدون پوشش بیش از حد سریع تخلیه میکند و پلاستیک بدون پوشش اصلاً تخلیه انجام نمیدهد. عایقهای رایج را از محدوده کار دور نگه دارید؛ مانند لیوان قهوه، روکشهای پلاستیکی، رولهای چسب و زونکنها، زیرا این موارد میدان الکتریکی را نگه میدارند که قطعه نمیتواند در برابر آن به زمین متصل شود. هرجا یک عایق ضروری قابل حذف نیست، مانند بدنه پلاستیکی کانکتور یا یک فیکسچر، یونایزر هوا بار موجود را خنثی میکند. مقاومت سطح و اهداف زمان افت بار یونایزر باید در برابر استاندارد ESD مربوطه بررسی و طبق برنامه ممیزی شوند.
بستهبندی. به محض اینکه قطعه از ناحیه محافظتشده خارج میشود، بستهبندی تنها دفاع آن خواهد بود. دو نوع ماده دائماً با یکدیگر اشتباه گرفته میشوند. مواد آنتیاستاتیک (معمولاً پلیاتیلن صورتی) تولید بار را کاهش میدهند اما در برابر میدان خارجی محافظت ایجاد نمیکنند؛ بنابراین داخل ناحیه محافظتشده مناسب هستند اما برای حملونقل کافی نیستند. بستهبندی شیلد فلزی یک قفس فاراده ایجاد میکند و میدانهای خارجی را مسدود میکند؛ این همان چیزی است که برای ارسال و جابهجایی بین نواحی لازم است. اشتباه گرفتن این دو، یعنی ارسال یک برد حساس در کیسه صورتی، یکی از رایجترین خرابیهای پنهان است و با بررسی کیسه تشخیص داده میشود، نه با بررسی برد.
این سه اهرم مستقیماً با نحوه قرارگیری الزامات ESD در یک سیستم کیفیت گستردهتر مرتبط هستند: تنظیمات مستندسازیشده، بررسی روزانه و ممیزی دورهای.
چه مواردی را باید در تحویل اطلاعات مونتاژ برای تولیدهای حساس به ESD مشخص کرد
کنترل ESD زمانی بهترین عملکرد را دارد که در اطلاعات تحویل تولید نوشته شود، نه اینکه فرض شود. شریک مونتاژ نمیتواند از قطعهای محافظت کند که حساس بودن آن اعلام نشده است. از این چکلیست برای مشخص کردن دقیق نیازمندی استفاده کنید.
- قطعات حساس را مشخص کنید. قطعات حساس به ESD را در BOM علامتگذاری کنید، ترجیحاً با یک ستون حساسیت، تا واحد دریافت، کیتسازی و IQC همگی این علامت را ببینند. قطعهای که علامتگذاری نشده باشد، با سطح مراقبت عمومی جابهجا خواهد شد.
- استاندارد را با نام مشخص کنید. سند کنترلکننده را در یادداشتهای مونتاژ ذکر کنید، برای مثال «طبق ANSI/ESD S20.20 جابهجا شود». اجازه دهید حدود دقیق مقاومت، رطوبت و افت بار به همان استاندارد و دیتاشیت قطعه ارجاع داده شوند، نه اینکه اعداد ثابت و قابل قدیمی شدن دوباره نوشته شوند.
- کلاس حساسیت را مشخص کنید. اگر دیتاشیت قطعه کلاسی را بر اساس مدل بدن انسان یا مدل قطعه باردار تعریف کرده است، آن را منتقل کنید. بهخصوص CDM برای نصب خودکار اهمیت دارد، زیرا خود قطعه میتواند بار گرفته و به سطح فلزی تخلیه شود.
- نیازمندیهای بستهبندی را تعریف کنید. برای ارسال و جابهجایی بین نواحی، بستهبندی شیلددار مشخص کنید و مواردی را که نباید در تماس با برد استفاده شوند ذکر کنید.
- مرزهای جابهجایی را تعیین کنید. مشخص کنید کجا نگهداشتن فقط از لبهها، ابزارهای متصل به زمین یا یونیزاسیون لازم است؛ بهخصوص در تعمیرات مجدد و مونتاژ نهایی که پیچگوشتی بدون اتصال زمین یا اپراتور بدون اتصال زمین میتواند نقطه ورود ریسک باشد.
- انتظار از فرآیند بررسی را تأیید کنید. مشخص کنید چه مواردی باید بررسی و ثبت شوند: بررسی مچبند و کفش پیش از ورود به ناحیه محافظتشده و ممیزی دورهای سطح کار و کف طبق استاندارد مربوطه.
برای زمینه گستردهتر آمادهسازی فایلها، راهنمای DFM توضیح میدهد که چگونه یادداشتهای مربوط به جابهجایی و حساسیت همراه با سایر اطلاعات بسته طراحی منتقل میشوند. در تولیدهایی که خرابیهای میدانی نهفته بیشترین هزینه را دارند، مانند کارهای PCB پزشکی، جزئیات تحویل اطلاعات و بررسی پیوسته هر دو سختگیرانهتر میشوند. وقتی طراحی آماده است و وضعیت حساسیت مشخص شده، میتوانید آن را از مسیر استعلام قیمت ارسال کنید.
پرسشهای متداول
آیا یک برد میتواند آزمون عملکردی را قبول شود و همچنان آسیب ESD داشته باشد؟
بله، و این مشکل اصلی است. یک رویداد الکتریسیته ساکن میتواند نقصی نهفته ایجاد کند که عملکرد قطعه را کاهش دهد، بدون اینکه مانع عبور آن از آزمون مونتاژ شود. قطعه ممکن است بعداً در محل استفاده خراب شود؛ به همین دلیل کنترل ESD یک انضباط جابهجایی است، نه چیزی که یک آزمون واحد آن را تأیید کند.
تفاوت بین بستهبندی آنتیاستاتیک و بستهبندی شیلددار چیست؟
مواد آنتیاستاتیک (معمولاً پلیاتیلن صورتی) تولید بار را کاهش میدهند اما میدان خارجی را مسدود نمیکنند، بنابراین برای استفاده داخل ناحیه محافظتشده مناسب هستند. بستهبندی شیلد فلزی یک قفس فاراده ایجاد میکند و میدانهای خارجی را مسدود میکند؛ این چیزی است که برای ارسال و انتقال خارج از ناحیه محافظتشده لازم است.
آیا جابهجایی حساس به ESD روی ظرفیت تولید معمول تأثیر میگذارد؟
در یک جریان کاری که بهدرستی تنظیم شده باشد، کنترلها داخل فرآیند کاری قرار میگیرند. بستن مچبند تأییدشده، استفاده از ابزار متصل به زمین و قرار دادن قطعات در بستهبندی شیلددار، بخشی از روال استاندارد ایستگاه کاری هستند و مراحل اضافی جداگانه محسوب نمیشوند.
چه مقادیر مقاومت و رطوبتی باید مشخص کنم؟
آنها را با ارجاع به استاندارد مشخص کنید، نه با تکرار اعداد. در تحویل تولید به استاندارد کنترلکننده و دیتاشیت قطعه اشاره کنید و اجازه دهید حدود دقیق مچبند، سطح کار، کف و رطوبت از همان منابع تعیین شوند. این کار باعث میشود تولید با استاندارد هماهنگ بماند، نه با عددی که ممکن است قدیمی شده باشد.
ریسک ESD در کدام بخش مونتاژ بیشتر متمرکز است؟
در مرزهایی که قطعه بین یک ناحیه کنترلشده و کنترلنشده عبور میکند: باز کردن بستهبندی ورودی، کیتسازی، لحیمکاری دستی، تعمیرات مجدد، مونتاژ نهایی و ارسال. این نقاط تماس همان جاهایی هستند که نقاط کنترل باید قرار بگیرند.
HBM و CDM چگونه با تولید من ارتباط دارند؟
اینها مدلهای حساسیت قطعه هستند که در دیتاشیتها ذکر میشوند. مدل بدن انسان، تخلیه از یک شخص را توصیف میکند؛ مدل قطعه باردار، شارژ شدن و تخلیه قطعه به یک سطح را توضیح میدهد که برای نصب خودکار اهمیت دارد. کلاس دیتاشیت را به شریک مونتاژ منتقل کنید و آستانهها را بهعنوان اطلاعات عمومی در نظر نگیرید.
منابع عمومی
مونتاژ کامل زمینه مربوط به جایگاه انضباط جابهجایی در یک جریان کامل مونتاژ.
SMT و THT زمینه مربوط به کنترلهای جابهجایی قطعات در نصب و لحیمکاری دستی.
آزمون و کیفیت زمینه مربوط به بازرسی و زبان آزمون در سطح مونتاژ.
کنترل کیفیت ورودی زمینه مربوط به دریافت، بررسی بستهبندی و علامتگذاری حساسیت.
راهنمای DFM زمینه مربوط به انتقال یادداشتهای جابهجایی و حساسیت همراه با بسته طراحی.
اطلاعات نویسنده و بازبینی
- نویسنده: تیم تحریریه APTPCB
- بازبینی فنی: تیم بازبینی فرآیند PCBA / مهندسی کیفیت
- دامنه بازبینی: انضباط جابهجایی ایمن در برابر ESD در دریافت، مونتاژ، تعمیرات مجدد و ارسال؛ مشخصات تحویل مونتاژ؛ سازگاری استانداردهای ارجاعشده در سطح نامگذاری