
- لحیمکاری بدون فلاکس باید بهعنوان یک تصمیم مرتبط با کنترل باقیماندهها و مرزبندی فرآیند در نظر گرفته شود، نه یک میانبر برای ادعای عملکرد سیستمهای پیشرفته.
- نخستین پرسش در بازبینی این است که آیا مونتاژ واقعاً به خلأ یا باقیماندهها حساس است و آیا این حساسیت به اندازهای هست که بار اضافی فرآیند را توجیه کند.
- پوشش سطحی، خانواده لحیم، پروفایل حرارتی، بازرسی و تحویل نهایی همگی بیش از عبارتهای کلی مانند «مونتاژ تمیز» اهمیت دارند.
- منابع عمومی ناسا و ASTM برای ایجاد زمینه بررسی گاززایی مناسب هستند؛ اما ثابت نمیکنند که یک مونتاژ نهایی PCB بهصورت خودکار برای برنامههای کرایوجنیک، کوانتومی یا دیگر کاربردهای بسیار سخت آماده است.
- اگر برد هنوز فاقد جریان فرآیند پایدار، مسیر بازرسی مشخص یا برنامه پوشش سطحی مشخص است، «بدون فلاکس» هنوز نقطه عطف اصلی مهندسی محسوب نمیشود.
پاسخ سریع
لحیمکاری بدون فلاکس زمانی باید در بازبینی مونتاژ PCB قرار گیرد که محصول به باقیماندهها، قرارگیری در خلأ، دشواری دسترسی برای تمیزکاری پس از مونتاژ یا شرایط سطحی بسیار کنترلشده حساس باشد. رویکرد مهندسی ایمنتر این است که اهداف پاکیزگی، روش کنترل اکسید، انتخاب پوشش، پروفایل حرارتی، بازرسی اتصالات پنهان و شواهد تحویل نهایی بهصورت یک مجموعه بررسی شوند، نه اینکه عبارت «بدون فلاکس» بهعنوان مدرک عملکرد نهایی سیستم در نظر گرفته شود.
فهرست مطالب
- مهندسان ابتدا چه مواردی را باید بررسی کنند؟
- چه زمانی لحیمکاری بدون فلاکس توجیهپذیر است؟
- چه تغییراتی در برنامه مونتاژ ایجاد میشود؟
- انتخاب پوشش سطحی و مواد چه اثری بر بازبینی دارد؟
- چرا بازرسی و تحویل نهایی بیش از شعارها اهمیت دارند؟
- پیش از ساخت پایلوت چه مواردی باید نهایی شوند؟
- گامهای بعدی با APTPCB
- پرسشهای متداول
- منابع عمومی
- اطلاعات نویسنده و بازبینی
مهندسان ابتدا چه مواردی را باید بررسی کنند؟
با حساسیت به باقیماندهها، حساسیت به خلأ، امکان دسترسی برای تمیزکاری یا بازرسی و هدف واقعی اتصال لحیمشده شروع کنید.
اشتباه اولیه بسیاری از تیمها این است که بررسی را با نام یک فرآیند آغاز میکنند. توالی ایمنتر به شکل زیر است:
- مشخص کنید چرا باقیماندهها در این مونتاژ مشکلساز هستند
- مشخص کنید آیا تمیزکاری پس از لحیمکاری غیرعملی، ناقص یا پرریسک است
- مشخص کنید ناحیه اتصال، باندینگ یا بخش حساس واقعاً به چه شرایط سطحی نیاز دارد
- مشخص کنید پس از مونتاژ، برد چگونه همچنان بازرسی و تأیید نهایی خواهد شد
پایگاه داده عمومی گاززایی خلأ ناسا و ASTM E595 نقاط مرجع عمومی مناسبی هستند، زیرا مفهوم گاززایی را در چارچوب غربالگری نگه میدارند. این منابع هر برد کمباقیمانده یا بدون فلاکس را به محصولی که تأییدیه خلأ دارد تبدیل نمیکنند.
چه زمانی لحیمکاری بدون فلاکس توجیهپذیر است؟
نتیجهگیری: زیرا برخی مونتاژها نسبت به باقیماندههای محبوس، اتصالات غیرقابل دسترس و قرارگیری در خلأ حساستر از تجهیزات الکترونیکی تجاری معمولی هستند.
بازبینی مونتاژ بدون فلاکس یا حساس به باقیماندهها معمولاً در شرایط زیر توجیه دارد:
- مونتاژ شامل بخشهایی باشد که پس از لحیمکاری تمیز کردن آنها دشوار است
- محصول در محیط حساس به خلأ یا کمگاززایی کار کند
- سطح اتصال باید برای باندینگ، تماس الکتریکی یا مونتاژ در محفظه محافظ تمیز باقی بماند
- برد دارای ساختارهای متراکم زیرین یا اتصالات پنهان باشد که باقیماندهها در آنها بهسختی قابل بررسی یا حذف هستند
- مسیر تأیید نهایی از ابتدا به انضباط پاکیزگی سختگیرانهتری نسبت به فرآیند عمومی بدون نیاز به شستوشو وابسته باشد
این روش معمولاً تنها به دلیل پیشرفته به نظر رسیدن موضوع توجیه نمیشود. اگر برد یک کنترلر معمولی دمای اتاق، برد دیجیتال عمومی یا مونتاژ صنعتی قابل سرویس باشد، مسیر استاندارد کنترلشده لحیمکاری و تمیزکاری همچنان میتواند انتخاب مناسبتری باشد.
| پرسش بازبینی | چرا اهمیت دارد | چه چیزی ابتدا باید تأیید شود |
|---|---|---|
| آیا مونتاژ به باقیماندهها حساس است؟ | همه بردها از پیچیدگی لحیمکاری بدون فلاکس سود نمیبرند | نواحی حساس، بخشهای غیرقابل دسترس، نیازهای رابطهای بعدی |
| آیا شرایط خلأ یا کمگاززایی واقعی است؟ | مفهوم عمومی گاززایی مربوط به غربالگری است، نه بازاریابی | فهرست مواد، شرایط محفظه، معیارهای بازبینی |
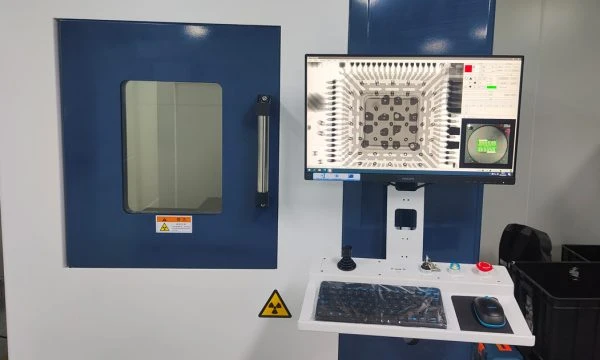
| آیا اتصالات همچنان بهخوبی قابل بازرسی هستند؟ | حذف فلاکس خطر اتصالات پنهان را از بین نمیبرد | دسترسی X-ray، برنامه بازرسی ساخت اول، شواهد تحویل |
| آیا فرآیند به اندازه کافی پایدار و تکرارپذیر است؟ | عبارت بدون فلاکس بدون کنترل پروفایل و تحویل فرآیند ضعیف است | انتخاب خمیر یا پیشفرم، بررسی پروفایل، مسیر بازرسی |
چه تغییراتی در برنامه مونتاژ ایجاد میشود؟
نتیجهگیری: زیرا حذف فلاکس، بار بیشتری را بر آمادهسازی، کنترل اکسید و انضباط فرآیند قرار میدهد.
در مقالات معمول SMT، تیمها اغلب ابتدا درباره تنظیمات ریفلو صحبت میکنند. برای این موضوع، ترتیب برنامهریزی مفیدتر به شکل زیر است:
- شرایط سطحی و کنترل جابهجایی
- انتخاب خانواده لحیم یا پیشفرم
- بررسی پروفایل حرارتی روی برد واقعی
- بازرسی اتصالات پنهان و پس از مونتاژ
- تحویل نهایی و بستهبندی شواهد
مقایسه زیر این تغییر را واضحتر نشان میدهد: مسیر معمول SMT بدون نیاز به شستوشو بیشتر به فعالیت استاندارد فلاکس وابسته است، در حالی که مسیر حساس به باقیمانده یا بدون فلاکس، بار کنترل بیشتری را به آمادهسازی سطح، مدیریت اکسید، برنامهریزی بازرسی و شواهد تحویل منتقل میکند.
شکل: مقایسه جریان سنتی SMT / بدون نیاز به شستوشو با جریان بازبینی مونتاژ بدون فلاکس یا حساس به باقیماندهها. هدف این نیست که یک مسیر همیشه بهتر از دیگری معرفی شود، بلکه حذف فعالیت معمول فلاکس معمولاً تلاش مهندسی بیشتری را به آمادهسازی، کنترل فرآیند، تأیید اتصالات پنهان و شواهد قابل ردیابی تحویل منتقل میکند.
راهنمای عمومی ریفلو شرکت Indium در اینجا اهمیت دارد، زیرا یک قانون کلیدی را تأکید میکند: پروفایل باید با مشخصات واقعی خمیر لحیم تطبیق داده شود و روی مونتاژ واقعی اندازهگیری شود. این موضوع مقاله را از ارائه دستورهای حرارتی عمومی و غیرایمن دور نگه میدارد.
بنابراین بازبینی فرآیند باید این پرسشها را مطرح کند:
- اگر فعالیت معمول فلاکس کاهش یابد یا حذف شود، اکسیدها چگونه کنترل خواهند شد؟
- چه ویژگیهایی در برد باعث دشوار شدن ترشوندگی یا بازرسی میشوند؟
- کدام اتصالات با مشاهده مستقیم بررسی میشوند و کدام نیاز به X-ray دارند؟
- چه شواهدی از ساخت اول نشان خواهد داد که مسیر انتخابشده به اندازه کافی پایدار است؟
یک الگوی شکست رایج در این مسیر بازبینی این است که فعالیت معمول فلاکس در توضیح فرآیند حذف شود، پیش از آنکه تیم مونتاژ روش کنترل اکسید، رفتار پوشش سطحی و برنامه بازرسی اتصالات پنهان را نهایی کرده باشد. ممکن است برد روی کاغذ تمیزتر به نظر برسد، اما بار واقعی فرآیند فقط به مراحل قبلی یعنی آمادهسازی و تأیید منتقل شده است. وقتی این کنترلها هنوز مبهم هستند، نتیجه یک بسته تحویل تمیزتر نیست؛ بلکه بستهای ضعیفتر است، زیرا تیم فقط نام فرآیند را تغییر داده بدون اینکه کاملاً مشخص کند چگونه ترشوندگی، بازرسی و اطمینان از تحویل حفظ خواهند شد.
انتخاب پوشش سطحی و مواد چه اثری بر بازبینی دارد؟
نتیجهگیری: زیرا بحث لحیمکاری بدون فلاکس در واقع درباره رفتار سطح و سازگاری مونتاژ است، نه یک مرحله جادویی در کوره.
پوشش سطحی اهمیت دارد، زیرا برد ممکن است نیاز داشته باشد میان موارد زیر تعادل برقرار کند:
- لحیمپذیری مناسب
- رفتار کنترلشده در نگهداری و جابهجایی
- سازگاری با باندینگ یا مونتاژ ترکیبی
- نیازهای پاکیزگی احتمالی در تماس یا رابط
رویکرد محافظهکارانه برای انتخاب پوشش این است:
ENIGزمانی پوشش عمومی و مسطح برای مونتاژ محسوب میشود که لحیمپذیری گسترده و دوام اهمیت داشته باشدENEPIGزمانی مطرح میشود که نواحی لحیمکاری و نواحی حساس به باندینگ باید در کنار هم وجود داشته باشند- هیچ پوششی نباید بهعنوان پاسخ جهانی معرفی شود، مگر اینکه نواحی کاری واقعی برد آن را توجیه کنند
استاندارد IPC-4556 بهعنوان مرجع عمومی هویت ENEPIG کافی است تا بتوان خانواده پوشش را بدون ادعای دسترسی به قوانین کامل فرآیند معرفی کرد.
| فشار بازبینی پوشش | رویکرد مهندسی ایمن |
|---|---|
| پدهای مونتاژ عمومی | پوششی مسطح و پایدار برای مونتاژ انتخاب شود که با مسیر فرآیند هماهنگ باشد |
| نواحی ترکیبی لحیم و حساس به باندینگ | فقط زمانی ENEPIG یا ناحیهبندی انتخابی پوشش بررسی شود که برد واقعاً به آن نیاز دارد |
| شرایط نگهداری و جابهجایی | عمر پوشش و مسیر جابهجایی با جریان واقعی ساخت هماهنگ بماند |
| رابطهای حساس | بهعنوان نواحی مستقل دیده شوند، نه دلیلی برای پیچیده کردن کل برد |
چرا بازرسی و تحویل نهایی بیش از شعارها اهمیت دارند؟
نتیجهگیری: زیرا «بدون فلاکس» جایگزین بازرسی، پروفایل حرارتی یا شواهد تحویل نمیشود.
یک مسیر محافظهکارانه تحویل همچنان میتواند شامل موارد زیر باشد:
- کنترل شابلون و میزان خمیر
- SPI یا سایر بررسیهای اولیه چاپ
- بررسی پروفایل اندازهگیریشده
- X-ray برای مشاهده اتصالات پنهان در صورت نیاز
- تأیید ساخت اول
- تحویل نهایی همراه با شواهد قابل ردیابی
این جریان لایهای از ادعاهای کلی مانند «باقیمانده صفر یعنی قابلیت اطمینان» معتبرتر است. اطلاعات عمومی گاززایی و متادیتای استانداردها ثابت نمیکنند که یک برد نهایی تأییدیه دارد. آنها فقط کمک میکنند مشخص شود چرا بازبینی به انضباط بیشتر در پاکیزگی و غربالگری نیاز دارد.
اگر مقاله شروع به وعده دادن موارد زیر کند:
- قابلیت اطمینان کرایوجنیک
- عملکرد سیستم کوانتومی
- آمادگی خلأ بهصورت پیشفرض
- نتایج عمومی و تضمینشده کمحفره
آنگاه متن از محدوده منابع خارج شده است.
پیش از ساخت پایلوت چه مواردی باید نهایی شوند؟
نتیجهگیری: زیرا ساخت پایلوت باید یک مسیر کنترلشده را تأیید کند، نه اینکه فرآیندی را در حین اجرا ایجاد کند.
پیش از ساخت پایلوت، موارد زیر را نهایی کنید:
- دلیل حساس بودن مونتاژ به باقیماندهها یا خلأ
- مسیر پوشش سطحی مورد استفاده برد
- روش پروفایلدهی و بازرسی رابطهای لحیمشده
- اتصالاتی که نیاز به بازرسی پنهان دارند
- شواهد تحویلی که تیم از ساخت اول خواهد پذیرفت
اگر این موارد هنوز مبهم هستند، پروژه واقعاً در مرحله پایلوت بدون فلاکس نیست؛ بلکه هنوز در مرحله تعریف فرآیند قرار دارد.
گامهای بعدی با APTPCB
اگر کنترل باقیماندهها، قرارگیری در خلأ یا پاکیزگی رابط دلیل بررسی مسیر بدون فلاکس است، فایلهای Gerber، BOM، یادداشتهای مونتاژ، برنامه پوشش سطحی و هرگونه محدودیت گاززایی یا پاکیزگی را به [email protected] ارسال کنید یا آنها را در صفحه درخواست قیمت ثبت کنید. تیم فرآیند و CAM شرکت APTPCB میتواند بسته ساخت را بررسی کرده و بازخورد DFM را طی 24 ساعت ارائه دهد.
اگر مسیر هنوز کاملاً تعریف نشده است، از پوششهای سطحی PCB برای انتخاب پوشش، مونتاژ BGA / QFN / پایه ریز برای ریسک اتصالات پنهان متراکم، بازرسی X-ray برای شواهد اتصالات مخفی و بازرسی ساخت اول زمانی استفاده کنید که تأیید ساخت اول هنوز نیاز به رسمیسازی دارد.
پرسشهای متداول
آیا لحیمکاری بدون فلاکس بهطور خودکار به معنی مونتاژ دارای تأییدیه خلأ است؟
خیر. فقط به این معنی است که فرآیند با توجه بیشتر به باقیماندهها، شرایط سطح و محیطهای حساس به گاززایی بررسی میشود.
آیا لحیمکاری بدون فلاکس فقط برای سختافزارهای کوانتومی مرتبط است؟
خیر. همین رویکرد بازبینی میتواند برای دیگر مونتاژهای حساس به باقیمانده، محافظتشده یا حساس به خلأ نیز اهمیت داشته باشد.
آیا ENEPIG همیشه باید در طراحی بدون فلاکس استفاده شود؟
خیر. ENEPIG یکی از خانوادههای پوشش است که میتواند برای نواحی ترکیبی لحیم و حساس به باندینگ مناسب باشد، اما انتخاب پیشفرض جهانی نیست.
آیا میتوان اعداد دقیق خلأ یا ریفلو را از یک مقاله عمومی فرآیند منتشر کرد؟
خیر. این مقادیر باید بر اساس شواهد اولیه دقیق و مرتبط با ماده، خمیر و شرایط مونتاژ مشخص باشند.
مفیدترین گام اول چیست؟
مشخص کنید چرا باقیماندهها یک ریسک واقعی هستند، سپس پوشش، پروفایل حرارتی، بازرسی و تحویل نهایی را بهعنوان یک مسیر یکپارچه بررسی کنید.
منابع عمومی
پایگاه داده گاززایی خلأ ناسا گادرد
استفاده مقاله از گاززایی را بهعنوان زمینه غربالگری و روش بررسی، نه تأیید خودکار مونتاژ، پشتیبانی میکند.صفحه استاندارد ASTM E595
استفاده مقاله ازASTM E595بهعنوان مرجع عمومی روش غربالگری گاززایی خلأ را پشتیبانی میکند.Indium: تطبیق پروفایل ریفلو با مشخصات خمیر لحیم
قانون مقاله مبنی بر اینکه پروفایل باید به خمیر واقعی و شرایط مونتاژ واقعی وابسته باشد را پشتیبانی میکند.فهرست مطالب IPC-4556
استفاده مقاله ازENEPIGبهعنوان مرجع عمومی هویت استاندارد پوشش سطحی را پشتیبانی میکند.
اطلاعات نویسنده و بازبینی
- نویسنده: تیم محتوای تولید و فرآیند APTPCB
- بازبینی فنی: تیم مهندسی کنترل فرآیند مونتاژ PCB و بازرسی
- آخرین بهروزرسانی: 2026-04-12