
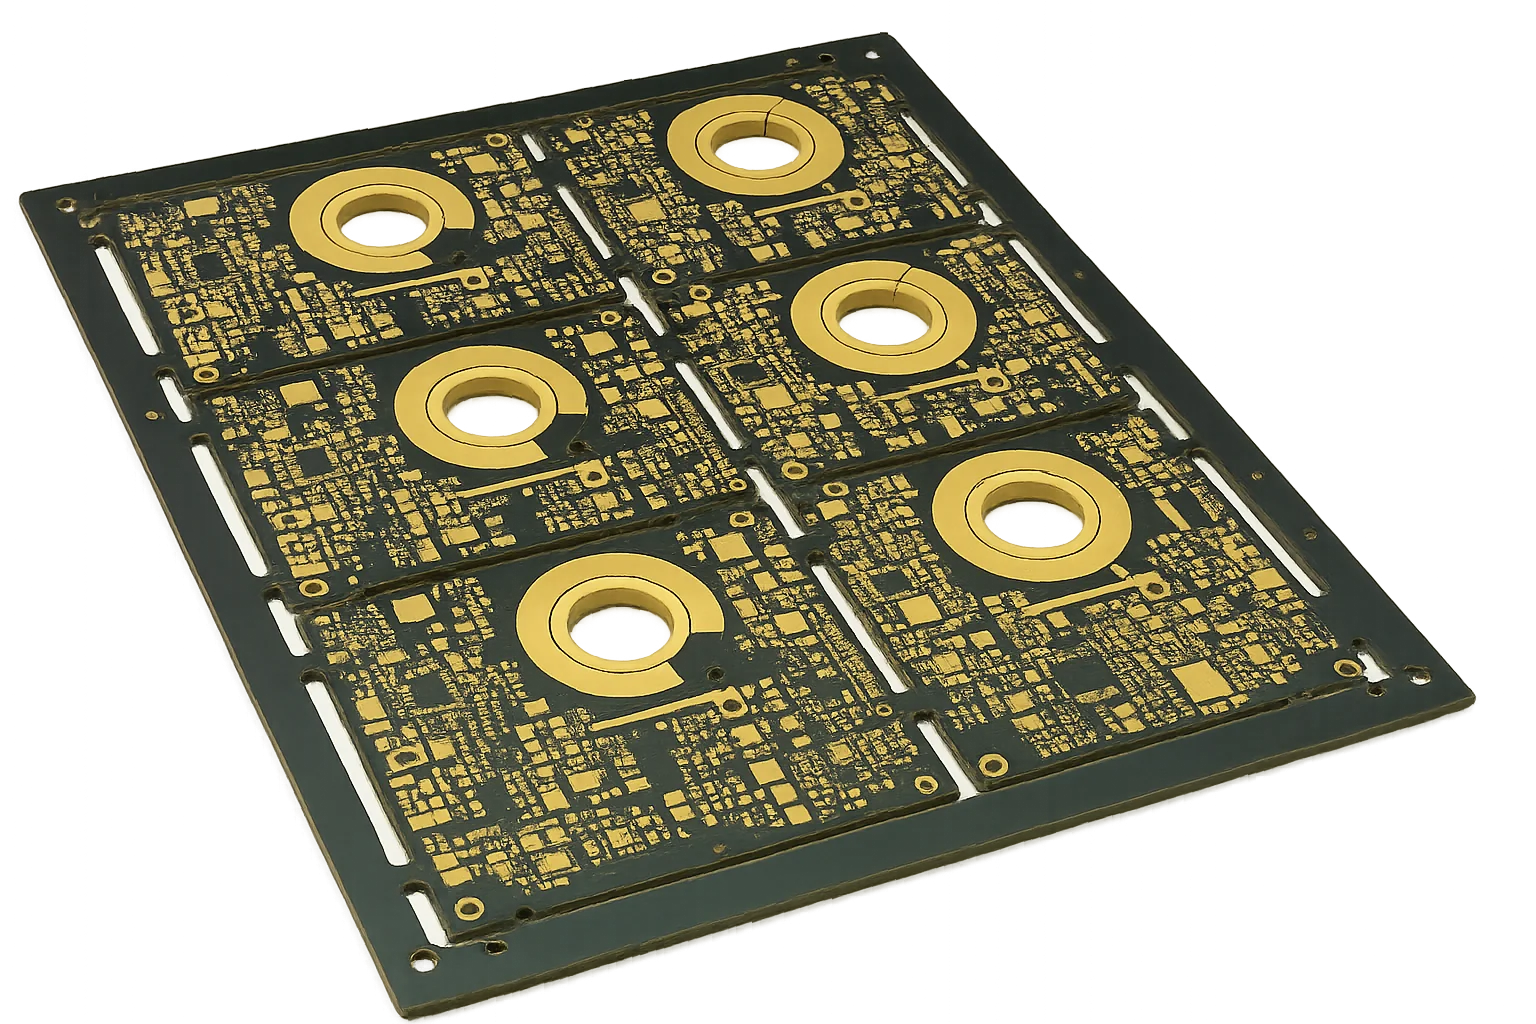
الکترونیک قدرت، اینورترهای کششی خودروهای الکتریکی (EV)، مبدلهای توان انرژیهای تجدیدپذیر و درایوهای موتور صنعتی با قابلیت اطمینان بالا بهطور فزایندهای باسبارهای مکانیکی حجیم و تعدیلات کابلی مجزا را با بردهای مدار چاپی مس سنگین ($\ge 3\text{ oz/ft}^2$ یا $105\ \mu\text{m}$) جایگزین میکنند. تعبیه مستقیم هادیهای جریان بالا درون یک زیرلایه تخت چندلایه، مقاومت تماسی پایانههای پیچی را حذف میکند، ارتفاع محفظه را تا $50%$ کاهش میدهد و قابلیت اطمینان را در برابر ارتعاشات شدید در محیطهای خودرویی و هوافضایی بهبود میبخشد.
با این حال، طراحی با مس ضخیم محدودیتهای فیزیکی پیچیدهای معرفی میکند که قواعد DFM استاندارد قادر به مدیریت آنها نیستند. ابعاددهی مسیرهای جریان بالا با نمودارهای قدیمی IPC-2221 هادیهای بیشابعاد تولید میکند، زیرا IPC-2221 بر اساس اندازهگیریهای دهه ۱۹۵۰ از یک هادی منفرد در هوا استوار است و رسانش گرمایی دیالکتریک بردهای چندلایه مدرن و صفحات زمین مجاور را نادیده میگیرد. بر اساس IPC-2152، سطح مقطع هادی در برابر افزایش دمای مجاز ($\Delta T$)، ضخامت مس، ضخامت برد و چاه حرارتی صفحات مجاور متوازن میشود. علاوه بر این، خوردگی زیرین شیمیایی پروفایلهای هادی ذوزنقهای ایجاد میکند که پیشجبران تهاجمی CAM میطلبد؛ حجمهای رزین پیشچسب (prepreg) باید شرط $V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$ را برآورده کنند تا از حفرههای لمینیشن جلوگیری شود، و جرم حرارتی بالا پیشگرمایش چندمرحلهای ($110^\circ\text{C} - 130^\circ\text{C}$) را برای دستیابی به پرشدگی بشکه $\ge 75%$ مطابق IPC-A-610 کلاس ۳ میطلبد.
| پارامتر طراحی | مس استاندارد ($0.5\text{ oz} - 2\text{ oz}$) | مس سنگین ($3\text{ oz} - 5\text{ oz}$) | مس فوقالعاده ($6\text{ oz} - 10\text{ oz}+$) | محدودیت اصلی تولید |
|---|---|---|---|---|
| محدوده جریان کاری | $\le 15\text{A}$ پیوسته | $20\text{A} - 60\text{A}$ پیوسته | $60\text{A} - 150\text{A}+$ پیوسته | محاسبه افزایش حرارت IPC-2152 ($\Delta T$) |
| حداقل مسیر / فاصله (CAD) | $4 / 4\text{ mil}$ ($0.10\text{ mm}$) | $10 / 10\text{ mil}$ ($0.25\text{ mm}$) | $16 / 16\text{ mil} - 25 / 25\text{ mil}$ | ضریب خوردگی شیمیایی ($F = T/U$) و خوردگی زیرین جانبی |
| بسته لمینیشن پیشچسب | استاندارد 1080 / 2116 / 7628 | پررزین 1080 HR / 2116 HR | بستههای شیشهای چندلایه پررزین | جلوگیری از کمبود رزین ($V_{\text{resin}} \ge 1.30 V_{\text{channel}}$) |
| حاشیه حلقه حلقوی سوراخکاری | استاندارد $+3\text{ mil}$ ($0.075\text{ mm}$) | $+4\text{ mil}$ ($0.10\text{ mm}$) | $+5\text{ mil} - 6\text{ mil}$ ($0.125\text{ mm} - 0.15\text{ mm}$) | گشتاور برشی بالا و انحراف مته |
| پروتکل پیشگرمایش در مونتاژ | محیط تا $90^\circ\text{C}$ وجه پایین | $100^\circ\text{C} - 115^\circ\text{C}$ دو وجه | $120^\circ\text{C} - 135^\circ\text{C}$ چندمرحلهای | پرشدگی عمودی سوراخ IPC-A-610 کلاس ۳ ($\ge 75%$) |
برای تلورانسهای کارخانهای خاص، در دسترس بودن مواد و دروازههای رسمی آزادسازی تولید، به قابلیتهای تولید برد مس سنگین ما مراجعه کنید. هنگامی که چگالی توان نیازمند رسانش گرمایی صفحهای فوقالعاده فراتر از حدود دیالکتریک است، قابلیتهای برد با هسته فلزی (MCPCB) و قابلیتهای برد سخت استاندارد را ارزیابی کنید. برای پنجرههای فرآیند مونتاژ، به لحیمکاری انتخابی و مونتاژ مس سنگین مراجعه کنید.
فهرست مطالب
- چه چیزی مس سنگین را در برابر مس فوقالعاده تعریف میکند؟
- IPC-2152 در برابر IPC-2221 قدیمی: فیزیک رسانش گرمایی
- ماتریس ظرفیت جریان و عرض هادی IPC-2152
- ضریب خوردگی، خوردگی زیرین جانبی و جبران CAM
- لمینیشن چندلایه و کاهش حفرههای رزین
- جرم حرارتی در مونتاژ و لحیمکاری IPC-A-610 کلاس ۳
- چکلیست DFM و ارسال RFQ مس سنگین
- سؤالات متداول (FAQ)
چه چیزی مس سنگین را در برابر مس فوقالعاده تعریف میکند؟
در تولید استاندارد بردهای PCB، لایههای بیرونی معمولاً از مس نهایی ۱ oz ($35\ \mu\text{m}$ یا $1.4\text{ mil}$) و لایههای داخلی از فویل 0.5 oz یا 1 oz استفاده میکنند. در الکترونیک قدرت، درایوهای موتور و تبدیل انرژی تجدیدپذیر، تقاضای جریان بهسرعت از ظرفیت حرارتی فویل استاندارد فراتر میرود.
مس استاندارد: 0.5 oz تا 2 oz (18 µm تا 70 µm) --> سیگنال و کنترل توان پایین
مس سنگین: 3 oz تا 5 oz (105 µm تا 175 µm) --> منابع تغذیه، درایوهای صنعتی، 20A–60A
مس فوقالعاده: 6 oz تا 20 oz+ (210 µm تا 700 µm) --> اینورترهای کششی EV، رادار نظامی، 60A–200A+
ادغام مستقیم مس سنگین در برد چهار مزیت مکانیکی و الکتریکی تعیینکننده نسبت به باسبارهای مجزا ارائه میدهد:
- حذف خرابیهای نقطه تماس: باسبارهای مجزا به پایانههای پیچی، سرسیمهای پرسی یا پینهای پرسفیت متکیاند. تحت چرخههای حرارتی شدید و ارتعاشات بالای خودرویی یا هوافضایی، این اتصالات مکانیکی شل میشوند، اکسید میشوند و نقاط داغ موضعی فاجعهبار ایجاد میکنند. مسیرهای مس سنگین، مسیرهای مسی یکپارچه و جامد هستند.
- پروفایلهای محفظه فشرده: تعدیلات کابلی خارجی حجیم و باسبارهای برجسته به خلوص مکانیکی بزرگ نیاز دارند. هادیهای صفحهای مس سنگین درون زیرلایه $1.6\text{ mm}$ تا $3.2\text{ mm}$ جاسازی میشوند و حجم محفظه ماژول توان را تا $50%$ کاهش میدهند.
- اتلاف توان $I^2R$ بهینه: توزیع جریان روی صفحات مسی پهن و تخت سطح را برای خنککاری جابهجایی و رسانشی به حداکثر میرساند و در عین حال مقاومت اثر پوستی فرکانس بالا را به حداقل میرساند.
- هممکانی منطق و توان: طراحیهای چندلایه مس سنگین امکان مسیریابی سیگنالهای میکروکنترلر ریزگام روی لایههای بیرونی را میدهند، در حالی که لایههای داخلی 4 oz یا 6 oz به باسهای توان جریان بالا اختصاص مییابند.
IPC-2152 در برابر IPC-2221 قدیمی: فیزیک رسانش گرمایی
بیش از دو دهه، مهندسان الکترونیک قدرت مسیرهای جریان بالا را با فرمولهای IPC-2221 (پیشتر IPC-D-275) ابعاددهی کردند. این فرمولهای قدیمی سطح مقطع هادی را چنین محاسبه میکنند:
$$I = k \cdot \Delta T^{0.44} \cdot A^{0.725}$$
که در آن:
- $k = 0.048$ برای لایههای بیرونی و $k = 0.024$ برای لایههای داخلی
- $\Delta T$ افزایش دمای مجاز بالاتر از محیط است ($^\circ\text{C}$)
- $A$ سطح مقطع مسیر است ($\text{mil}^2$)
نقص IPC-2221 قدیمی
دادههای IPC-2221 در سال ۱۹۵۴ از بردهای آزمون تکوجهی فنولیک کاغذی به ضخامت ۱/۱۶ اینچ با یک مسیر مسی منفرد معلق در هوای ساکن استخراج شد. در بردهای چندلایه مدرن FR-4 یا پلیایمید، این مدل حرارتی بهکلی فرو میریزد:
- رسانش دیالکتریک حرارت را دفع میکند: زیرلایه FR-4 رسانندگی گرمایی حجمی $k \approx 0.30 - 0.45\text{ W/m}\cdot\text{K}$ دارد. انرژی گرمایی صرفاً از سطح مس به هوای اطراف تابش نمیکند؛ بلکه به دیالکتریک هسته نیز هدایت میشود.
- پخش حرارتی صفحات مجاور: هنگامی که مسیر توان مس سنگین بالای صفحه زمین داخلی (حتی صفحه 1 oz یا 2 oz) مسیریابی میشود، آن صفحه بهعنوان پخشکننده حرارتی جانبی عمل کرده و افزایش دمای مسیر را $30%$ تا $60%$ کاهش میدهد.
- بیشابعادشدگی شدید: ابعاددهی هادی ۸۰ آمپری با IPC-2221 طراح را مجبور به کشیدن مسیرهای عظیم و غیرقابل ساخت میکند که فضای ارزشمند برد را هدر میدهد.
روش محاسبه ابعاد IPC-2152
IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) با تدوین منحنیهای حرارتی تجربی برگرفته از کوپنهای آزمون چندلایه مدرن جایگزین IPC-2221 شد. این استاندارد نشان میدهد که ظرفیت جریان هادی توسط موارد زیر کنترل میشود:
- ضخامت (وزن) مس و عرض مسیر
- ضخامت کل برد (برد ضخیمتر حرارت را سریعتر دفع میکند)
- مجاورت با مس صفحات حرارتی همسایه
- رسانندگی گرمایی ماده زیرلایه ($k$)
ماتریس ظرفیت جریان و عرض هادی IPC-2152
جدول مرجع مهندسی زیر، عرضهای هادی موردنیاز برای بارهای جریان مستقیم (DC) را در وزنهای مس ۳، ۴، ۶، ۸ و ۱۰ oz، در دمای محیط $25^\circ\text{C}$ روی برد FR-4 اسمی ۱٫۶ میلیمتری ارائه میدهد.
| بار جریان (آمپر) | افزایش دمای مجاز ($\Delta T$) | عرض مسیر 3 oz ($105\ \mu\text{m}$) | عرض مسیر 4 oz ($140\ \mu\text{m}$) | عرض مسیر 6 oz ($210\ \mu\text{m}$) | عرض مسیر 8 oz ($280\ \mu\text{m}$) | عرض مسیر 10 oz ($350\ \mu\text{m}$) |
|---|---|---|---|---|---|---|
| 20 A | $\Delta T = 10^\circ\text{C}$ | $4.8\text{ mm}$ ($190\text{ mil}$) | $3.5\text{ mm}$ ($138\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.6\text{ mm}$ ($63\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) |
| 20 A | $\Delta T = 20^\circ\text{C}$ | $3.2\text{ mm}$ ($126\text{ mil}$) | $2.3\text{ mm}$ ($91\text{ mil}$) | $1.5\text{ mm}$ ($59\text{ mil}$) | $1.1\text{ mm}$ ($43\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) |
| 20 A | $\Delta T = 30^\circ\text{C}$ | $2.5\text{ mm}$ ($98\text{ mil}$) | $1.8\text{ mm}$ ($71\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) | $0.65\text{ mm}$ ($26\text{ mil}$) |
| 40 A | $\Delta T = 10^\circ\text{C}$ | $12.5\text{ mm}$ ($492\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $5.8\text{ mm}$ ($228\text{ mil}$) | $4.2\text{ mm}$ ($165\text{ mil}$) | $3.2\text{ mm}$ ($126\text{ mil}$) |
| 40 A | $\Delta T = 20^\circ\text{C}$ | $8.4\text{ mm}$ ($330\text{ mil}$) | $6.1\text{ mm}$ ($240\text{ mil}$) | $3.9\text{ mm}$ ($154\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) | $2.1\text{ mm}$ ($83\text{ mil}$) |
| 40 A | $\Delta T = 30^\circ\text{C}$ | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.1\text{ mm}$ ($122\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.7\text{ mm}$ ($67\text{ mil}$) |
| 60 A | $\Delta T = 10^\circ\text{C}$ | $21.0\text{ mm}$ ($827\text{ mil}$) | $15.5\text{ mm}$ ($610\text{ mil}$) | $9.8\text{ mm}$ ($386\text{ mil}$) | $7.1\text{ mm}$ ($280\text{ mil}$) | $5.4\text{ mm}$ ($213\text{ mil}$) |
| 60 A | $\Delta T = 20^\circ\text{C}$ | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.4\text{ mm}$ ($409\text{ mil}$) | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.6\text{ mm}$ ($142\text{ mil}$) |
| 60 A | $\Delta T = 30^\circ\text{C}$ | $11.2\text{ mm}$ ($441\text{ mil}$) | $8.2\text{ mm}$ ($323\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) | $3.7\text{ mm}$ ($146\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) |
| 80 A | $\Delta T = 10^\circ\text{C}$ | توصیه نمیشود | $22.5\text{ mm}$ ($886\text{ mil}$) | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.3\text{ mm}$ ($406\text{ mil}$) | $7.8\text{ mm}$ ($307\text{ mil}$) |
| 80 A | $\Delta T = 20^\circ\text{C}$ | $20.8\text{ mm}$ ($819\text{ mil}$) | $15.2\text{ mm}$ ($598\text{ mil}$) | $9.6\text{ mm}$ ($378\text{ mil}$) | $6.9\text{ mm}$ ($272\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) |
| 80 A | $\Delta T = 30^\circ\text{C}$ | $16.5\text{ mm}$ ($650\text{ mil}$) | $12.0\text{ mm}$ ($472\text{ mil}$) | $7.6\text{ mm}$ ($299\text{ mil}$) | $5.5\text{ mm}$ ($217\text{ mil}$) | $4.1\text{ mm}$ ($161\text{ mil}$) |
| 100 A | $\Delta T = 20^\circ\text{C}$ | توصیه نمیشود | $20.5\text{ mm}$ ($807\text{ mil}$) | $12.8\text{ mm}$ ($504\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $7.0\text{ mm}$ ($276\text{ mil}$) |
| 100 A | $\Delta T = 30^\circ\text{C}$ | $22.4\text{ mm}$ ($882\text{ mil}$) | $16.3\text{ mm}$ ($642\text{ mil}$) | $10.2\text{ mm}$ ($402\text{ mil}$) | $7.4\text{ mm}$ ($291\text{ mil}$) | $5.6\text{ mm}$ ($220\text{ mil}$) |
| 120 A | $\Delta T = 30^\circ\text{C}$ | توصیه نمیشود | $21.2\text{ mm}$ ($835\text{ mil}$) | $13.2\text{ mm}$ ($520\text{ mil}$) | $9.5\text{ mm}$ ($374\text{ mil}$) | $7.2\text{ mm}$ ($283\text{ mil}$) |
یادداشت: ابعاددهی مسیرهای بیرونی بدون جریان هوای اجباری را فرض میکند. هنگامی که صفحات زمین/توان داخلی در فاصله $0.2\text{ mm}$ ($8\text{ mil}$) از هادی قرار دارند، عرض مسیر را میتوان به لطف چاه رسانشی صفحهای $15%$ تا $25%$ کاهش داد.
ضریب خوردگی، خوردگی زیرین جانبی و جبران CAM
جدیترین گلوگاه تولید در مس سنگین، فرآیند خوردگی شیمیایی تر است. در بردهای استاندارد $1\text{ oz}$ (ضخامت $35\ \mu\text{m}$)، ماده خورنده مس را عمودی تا رسیدن به زیرلایه حل میکند و تنها خوردگی زیرین جانبی اندکی ایجاد میشود. اما هنگام خوردن $10\text{ oz}$ مس (ضخامت $350\ \mu\text{m}$)، ماده خورنده برای مدت طولانی به دیوارههای جانبی مسیر حمله میکند و مقطع ذوزنقهای شدیدی میسازد.
                         ماسک فوتورزیست (عرض = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        عرض بالایی (W_top)                          │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  خوردگی زیرین     /                           \   خوردگی زیرین    │
      │  جانبی (U)       /                             \  جانبی (U)       │
      │                 /                               \                 │
      └────────────────/─────────────────────────────────\────────────────┘
                              عرض پایه (W_base)
      ═════════════════════════════════════════════════════════════════════  زیرلایه
ضریب خوردگی شیمیایی ($F$)
ضریب خوردگی ($F$) نسبت ضخامت عمودی مس ($T$) به مقدار خوردگی زیرین جانبی ($U$) است:
$$F = \frac{T}{U} = \frac{T}{\frac{W_{\text{base}} - W_{\text{top}}}{2}}$$
- خطوط خوردگی شیمیایی استاندارد برای مس سنگین به ضریب خوردگی $F \approx 2.0$ تا $3.0$ میرسند.
- برای مسیر $6\text{ oz}$ ($T = 210\ \mu\text{m}$)، ضریب خوردگی $2.5$ خوردگی زیرین جانبی به میزان زیر تولید میکند: $$U = \frac{210\ \mu\text{m}}{2.5} = 84\ \mu\text{m}\ (3.3\text{ mil})\text{ در هر طرف}$$
- در نتیجه، لبه بالایی مسیر مسی نهایی ($W_{\text{top}}$) به اندازه $168\ \mu\text{m}$ ($6.6\text{ mil}$) از پایه مسیر ($W_{\text{base}}$) باریکتر خواهد بود.
دستورالعملهای جبران CAM مسیرها و فاصلهها
برای آنکه لبه بالایی مسیر نهایی الزامات مقطع الکتریکی را بدون اتصال پایه به هادیهای مجاور برآورده کند، مهندسان CAM باید مسیرها را روی فوتوتول پیشگشایش دهند. بهعنوان طراح چیدمان، باید فاصله CAD کافی برای این گشایش اجباری CAM فراهم کنید.
| وزن فویل مس پایه | ضخامت نهایی اسمی | حداقل عرض مسیر نهایی ($W_{\text{CAD}}$) | حداقل فاصله موردنیاز ($S_{\text{CAD}}$) | پیشجبران CAM موردنیاز (در هر طرف) |
|---|---|---|---|---|
| 2 oz / ft² | $70\ \mu\text{m}$ ($2.8\text{ mil}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $+1.5\text{ mil}$ ($0.038\text{ mm}$) |
| 3 oz / ft² | $105\ \mu\text{m}$ ($4.1\text{ mil}$) | $8\text{ mil}$ ($0.20\text{ mm}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $+2.5\text{ mil}$ ($0.063\text{ mm}$) |
| 4 oz / ft² | $140\ \mu\text{m}$ ($5.5\text{ mil}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $12\text{ mil}$ ($0.30\text{ mm}$) | $+3.5\text{ mil}$ ($0.089\text{ mm}$) |
| 6 oz / ft² | $210\ \mu\text{m}$ ($8.3\text{ mil}$) | $14\text{ mil}$ ($0.35\text{ mm}$) | $16\text{ mil}$ ($0.40\text{ mm}$) | $+5.0\text{ mil}$ ($0.127\text{ mm}$) |
| 8 oz / ft² | $280\ \mu\text{m}$ ($11.0\text{ mil}$) | $18\text{ mil}$ ($0.45\text{ mm}$) | $20\text{ mil}$ ($0.50\text{ mm}$) | $+7.0\text{ mil}$ ($0.178\text{ mm}$) |
| 10 oz / ft² | $350\ \mu\text{m}$ ($13.8\text{ mil}$) | $22\text{ mil}$ ($0.55\text{ mm}$) | $25\text{ mil}$ ($0.63\text{ mm}$) | $+9.0\text{ mil}$ ($0.228\text{ mm}$) |
[!WARNING] اگر مسیرهای $6\text{ oz}$ را در CAD با فاصله استاندارد $8\text{ mil}$ مسیریابی کنید، مهندس CAM نمیتواند جبران خوردگی اجباری $+5\text{ mil}$ را اعمال کند. برد بدون صدور پرسش مهندسی (EQ) که تولید را به تأخیر میاندازد قابل ساخت نخواهد بود. همیشه قبل از قفل کردن چیدمان توان خود به جدول فاصلهها مراجعه کنید.
لمینیشن چندلایه و کاهش حفرههای رزین
در بردهای چندلایه مس سنگین، شیارهای بین هادیهای مسی خوردهشده درههای فیزیکی عمیقی تشکیل میدهند. در لمینیشن خلأ با دمای بالا، ورقهای پیوند پیشچسب باید ذوب شوند، جاری شوند و این شیارها را پیش از شبکهایشدن (پلیمریزاسیون) کاملاً پر کنند.
لایه پیوند پیشچسب (جریان رزین مذاب)
┌─────────────────────────────────────────────────────────────────┐
│ │
═════╧═══════════ ═════════════════╧═════
[ مسیر 6 oz A ] ◄────── شیار در حال پر شدن ─────────► [ مسیر 6 oz B ]
(ارتفاع = 210 µm) با رزین پیشچسب (ارتفاع = 210 µm)
═════════════════ ═══════════════════════
───────────────────────────────────────────────────────────────────────────── زیرلایه هسته
فیزیک کمبود رزین
اگر حجم رزین تأمینشده توسط پیشچسب کمتر از حجم شیارهای خالی مس باشد، پرس لمینیشن وارد حالت قحطی رزین (resin starvation) میشود:
- ریزحفرههای دیالکتریک: جیبهای هوای محبوس و گاز فرار در امتداد دیوارههای جانبی هادیهای ضخیم شکل میگیرند. تحت ولتاژهای کاری بالا ($>400\text{V}$ در سیستمهای باتری EV)، این حفرهها تخلیههای جزئی (PD) موضعی را برمیانگیزند که دیالکتریک را فرسایش میدهند و منجر به شکست دیالکتریک فاجعهبار میشوند.
- میسلینگ و لایهلایهشدن: در لحیمکاری ریفلو بعدی ($240^\circ\text{C} - 260^\circ\text{C}$)، رطوبت محبوس در این حفرهها تبخیر میشود و فشار بخار انفجاری تولید میکند که لایههای داخلی را میشکافد.
قواعد تعادل لمینیشن و انتخاب پیشچسب
برای تضمین لمینیشن بدون حفره، حجم رزین در دسترس پیشچسب ($V_{\text{resin}}$) باید ضریب اطمینان زیر را نسبت به حجم کانال ($V_{\text{channel}}$) برآورده کند:
$$V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$$
- پیشچسبهای پررزین (HR): پیشچسبهای استاندارد (مانند 7628 با محتوای رزین $43%$) رزین مایع کافی تأمین نمیکنند. APTPCB از بافتهای شیشهای تخصصی پررزین استفاده میکند، از جمله:
- 1080 HR (محتوای رزین $68% - 75%$)
- 2116 HR (محتوای رزین $58% - 64%$)
- پشتههای چند پیشچسبی: هرگز برای پوشش شکاف مسی $4\text{ oz}$ تا $10\text{ oz}$ از یک ورق ضخیم پیشچسب استفاده نکنید. APTPCB راهبرد پشتهسازی چندلایه را به کار میگیرد: ورق 1080 HR پرجریان مستقیماً روی مس قرار میگیرد تا شیارها را پر کند و ورق شیشهای ساختمانی 2116 یا 7628 پشتیبان آن، فاصله دیالکتریک دقیق را تعیین میکند.
- تیوینگ (متعادلسازی مس): نواحی خالی بزرگ مسیریابینشده روی لایههای داخلی باید با هاشور مسی غیرکارکردی («copper thieving») پر شوند. تیوینگ مسی حجم کانال را در سراسر پنل تولید یکسان میکند و از چالههای موضعی رزین جلوگیری میکند.
کنترل تاببرداشتن پنل (Bow & Twist)
مس سنگین تنشهای کششی مکانیکی عظیمی در حین سردشدن حرارتی ایجاد میکند. طبق IPC-6012 بخش ۳.۴.۴، بردهای سخت نهایی باید خمیدگی و پیچش کمتر از $0.75%$ (یا $0.50%$ برای خطوط SMT خودکار) حفظ کنند.
- قاعده تقارن پشته: وزن مس باید نسبت به هسته مرکزی بهصورت متقارن متعادل شود. برد ۴ لایه با 6 oz در لایه ۲ و 1 oz در لایه ۳ در حین ریفلو مانند «چیپس» تاب میخورد. لایههای ۲ و ۳ باید وزنهای مس متناظر و فاصلههای دیالکتریک متناظر از لایههای بیرونی داشته باشند.
جرم حرارتی در مونتاژ و لحیمکاری IPC-A-610 کلاس ۳
طراحی برد خام مس سنگین قابل ساخت تنها نیمی از چالش مهندسی است. هنگامی که برد خام به خط مونتاژ سطحی (SMT) و سوراخدار (THT) میرسد، حجم عظیم مس مانند چاه حرارتی غولپیکری عمل میکند که انرژی گرمایی را بهسرعت از هویهها و نازلهای موج لحیم میمکد.
کمبود لحیم در بشکههای مس سنگین
طبق IPC-A-610 کلاس ۳ (محصولات الکترونیکی کارایی بالا)، اتصالات لحیمی سوراخدار باید حداقل $75%$ پرشدگی عمودی سوراخ (پرشدگی بشکه) را محقق کنند:
[ پایانه قطعه ] │ │
[ فیله بالایی ] ────┴───┴──── ◄── فیله بالایی الزامی (کلاس ۳)
[ بشکه فلزی ] │▒▒▒▒│ │▒▒▒▒│
│▒▒▒▒│ │▒▒▒▒│ ◄── حداقل ۷۵٪ پرشدگی عمودی
│▒▒▒▒│ │▒▒▒▒│ (در کلاس ۳ هیچ حفرهای مجاز نیست)
[ منبع لحیم ] ────┬───┬────
│ │
اگر پین کانکتور توان مستقیماً به صفحه زمین داخلی عظیم $6\text{ oz}$ بدون عایق حرارتی متصل باشد، صفحه حرارت را سریعتر از آنچه موج استاندارد یا هویه دستی بتواند جبران کند میمکد. لحیم پیش از وقت درون بشکه منجمد میشود و اتصالات سردی تولید میکند که با کمتر از $40%$ پرشدگی عمودی در بازرسی کلاس ۳ مردود میشوند.
قواعد طراحی رهاسازی حرارتی در مونتاژ
- اتصال مستقیم در برابر رهاسازی حرارتی:
- برای لحیمکاری دستی، برشهای رهاسازی حرارتی اجباریاند. عرض شعاعها باید به $25\text{ mil} - 40\text{ mil}$ ($0.63\text{ mm} - 1.0\text{ mm}$) افزایش یابد تا جریان بالا را پشتیبانی کند و از انجماد لحیم روی هویه جلوگیری شود.
- برای لحیمکاری انتخابی خودکار، اتصالات مستقیم توپُر $360^\circ$ تنها در صورتی قابل استفادهاند که کارخانه مونتاژ پروتکلهای پیشگرمایش را اجرا کند.
- پروتکل پیشگرمایش چندمرحلهای در لحیمکاری انتخابی:
- مونتاژهای استاندارد با دماهای پیشگرمایش وجه پایین حدود $90^\circ\text{C} - 100^\circ\text{C}$ وارد لحیمکاری انتخابی میشوند.
- بردهای مس سنگین ($\ge 4\text{ oz}$) به پیشگرمایش مادونقرمز/جابهجایی چندمرحلهای دو وجه تا $120^\circ\text{C} - 135^\circ\text{C}$ پیش از تماس با فلاکس و نازل لحیم نیاز دارند.
- زمان تماس نازل لحیم باید از مقدار استاندارد $1.5\text{ ثانیه}$ به $3.5 - 5.0\text{ ثانیه}$ افزایش یابد و از نازلهای مینیموج خنثیشده با نیتروژن (دمای پاتیل $285^\circ\text{C} - 300^\circ\text{C}$) استفاده شود تا ترشدن مویین کامل در سراسر بشکه تضمین گردد.
- ضخامت ماسک لحیم روی لبههای مس سنگین:
- ماسک لحیم مایع عکسپذیر (LPI) که با پرده استاندارد اعمال میشود روی گوشههای بالایی $90^\circ$ مسیرهای مس ضخیم نازک میشود. روی مسیرهای $4\text{ oz}$ تا $10\text{ oz}$، پوشش لبه ممکن است به زیر $0.2\text{ mil}\ (5\ \mu\text{m})$ برسد و خطر جهش دیالکتریک از سوراخهای سوزنی را به همراه داشته باشد.
- APTPCB دو گذر پاشش الکترواستاتیک یا ماسک لحیم فیلم خشک خلأ را الزامی میداند تا حداقل $0.8\text{ mil}\ (20\ \mu\text{m})$ پوشش روی همه گوشههای تیز هادیها تضمین شود.
دستورالعملهای آزادسازی تولید و CAM
برای دریافت بازبینی تولید دقیق و پیشنهاد قیمت قابل ساخت بدون توقفهای مهندسی، اطمینان حاصل کنید که بسته دادههای طراحی و تدارکات شما این معیارهای آزادسازی را برآورده میکند:
| دروازه مهندسی | مشخصات استاندارد | قاعده توان با قابلیت اطمینان بالا |
|---|---|---|
| اعلام وزن مس | تفکیک وزن فویل مس پایه از ضخامت مس نهایی آبکاریشده | ضخامت نهایی را در یادداشتهای نقشه مشخص کنید (مثلاً «لایه ۲ مس نهایی: 6.0 oz / 210 µm») |
| حاشیههای فاصله CAM | رعایت جدول حداقل فاصله بخش ۴ | حفظ حداقل فاصلهها: $10\text{ mil}$ برای 3 oz؛ $16\text{ mil}$ برای 6 oz؛ $25\text{ mil}$ برای 10 oz |
| تقارن مس بین لایهها | تطبیق توزیع مس روی دو روی متقابل هسته | اختلاف سطح مس بین لایههای جفتشده نباید از $\pm 15%$ بیشتر شود تا از خمیدگی و پیچش جلوگیری شود |
| فاصله سوراخکاری تا مس | تأمین خلوص کافی برای انحراف مته در مس سنگین | فاصله سوراخ تا مس لایه داخلی $\ge 18\text{ mil}$ ($0.45\text{ mm}$) برای $\le 4\text{ oz}$؛ $\ge 25\text{ mil}$ برای $\ge 6\text{ oz}$ |
| بودجه افزایش حرارت ($\Delta T$) | تعریف دمای محیط کاری و افزایش مجاز هادی | طراحی بر اساس پوشهای حرارتی محافظهکار IPC-2152 ($\Delta T = 10^\circ\text{C}, 20^\circ\text{C}$ یا $30^\circ\text{C}$) |
| روش لحیمکاری در مونتاژ | اعلام موج خودکار، لحیمکاری انتخابی یا مونتاژ دستی | الزام پرشدگی بشکه IPC-A-610 کلاس ۳ ($\ge 75%$) با پیشگرمایش چندمرحلهای مشخص |
سؤالات متداول درباره طراحی و ابعاددهی حرارتی بردهای مس سنگین
آیا مس سنگین و مسیرهای سیگنال ریزگام میتوانند روی یک برد همزیستی کنند؟
بله، اما نباید روی یک لایه مسیریابی شوند. چرخه خوردگی تهاجمی لازم برای برداشتن $105\ \mu\text{m}$ تا $210\ \mu\text{m}$ مس، مسیرهای سیگنال ریزگام $4/4\text{ mil}$ را بهشدت بیشخورده، فرسایشزیرین و تخریب میکند. بردهای مدرن الکترونیک قدرت صفحات توان سنگین را روی لایههای داخلی اختصاصی یا لایههای بیرونی جداگانه قرار میدهند و از فویلهای مسی استاندارد ۱ oz روی لایههای بیرونی مسیریابی سیگنال استفاده میکنند.
چرا IPC-2152 برای مس سنگین عرض مسیر کمتری نسبت به IPC-2221 توصیه میکند؟
IPC-2221 فرض میکرد هادی یک تابشگر حرارتی ایزوله معلق در هوای ساکن روی برد تکوجهی است. IPC-2152 بردهای چندلایه مدرن را اندازه میگیرد که در آنها دیالکتریکهای ضخیم و صفحات مسی داخلی مجاور بهعنوان پخشکنندههای حرارتی جانبی مؤثر عمل میکنند. از آنجا که حرارت بسیار سریعتر از آنچه در هوای ساکن پراکنده شود به زیرلایه برد هدایت میشود، هادی منطبق بر IPC-2152 میتواند همان جریان را با $30%$ تا $50%$ عرض کمتر نسبت به پیشبینی IPC-2221 حمل کند.
حداکثر وزن عملی مس برای لایههای بیرونی در برابر لایههای داخلی چقدر است؟
در تولید انبوه استاندارد، لایههای داخلی را میتوان تا $10\text{ oz}$ ($350\ \mu\text{m}$) با چرخههای لمینیشن تخصصی پیشچسب پررزین ساخت. لایههای بیرونی را میتوان تا $6\text{ oz}$ یا $10\text{ oz}$ با فویل شروع ضخیم بهعلاوه آبکاری الکترولیتی پنل ساخت. فراتر از $10\text{ oz}$ (تا $20\text{ oz}$)، بردها وارد دسته «مس فوقالعاده» میشوند و به مسیریابی CNC تخصصی، فرزکاری پلکانی مس یا قالبگیری رزین سفارشی نیاز دارند.
مس سنگین چگونه بر فرسودگی مته و حلقههای حلقوی اثر میگذارد؟
سوراخکاری در پشتههای مسی عظیم $6\text{ oz}$ تا $10\text{ oz}$ اصطکاک مکانیکی شدید و دماهای بالا ایجاد میکند. متهها بهسرعت کند میشوند و دیوارههای سوراخ زبر، پلیسه و مالش مس روی لایههای داخلی به بار میآورند. تولیدکنندگان باید تعداد ضربات هر مته را $60%$ کاهش دهند، از ابزارهای کاربید تنگستن یکپارچه باکیفیت استفاده کنند و حاشیههای حلقه حلقوی را $+3\text{ mil}$ تا $+5\text{ mil}$ بالاتر از قواعد DFM استاندارد افزایش دهند تا از گسست سوراخها جلوگیری شود.
مهندس چه زمانی باید مس سنگین را به جای MCPCB با پشت آلومینیومی انتخاب کند؟
بردهای مس سنگین زمانی انتخاب مهندسی برترند که مدار به لایههای مسیریابی متعدد (۳ تا ۱۲+ لایه)، قطعات توان سوراخدار، یا میکروکنترلرهای SMD و درایورهای گیت هممکان نیاز دارد. بردهای با هسته فلزی (MCPCB) پشت آلومینیومی معمولاً به توپولوژی تکوجهی یا دووجهی محدودند و بدون ماشینکاری عایق پیچیده درون آلومینیوم نمیتوانند پینهای عبوری را پشتیبانی کنند. اگر رشتههای LED توان بالای تکلایه دارید، MCPCB را انتخاب کنید؛ اگر مبدلهای DC-DC چندمرحلهای پیچیده، درایو موتور یا اینورتر دارید، مس سنگین را برگزینید.
به بازبینی مهندسی فوری پشته مس سنگین یا حاشیههای جبران خوردگی خود نیاز دارید؟ فایلهای Gerber CAD و یادداشتهای تولید خود را برای تحلیل حرارتی جامع DFM به تیم مهندسی ما در APTPCB Heavy Copper Manufacturing ارسال کنید.