

تست ذخیرهسازی دمای بالا (HTS): تعریف، محدوده و مخاطبان این راهنما
تست ذخیرهسازی دمای بالا (HTS) برای PCB یک ارزیابی حیاتی قابلیت اطمینان است که برای تعیین توانایی برد مدار چاپی در تحمل قرارگیری طولانیمدت در معرض دماهای بالا، بدون اعمال بایاس الکتریکی، استفاده میشود. برخلاف تستهای سوختن اولیه دینامیکی که در آن برد تحت تغذیه قرار دارد، HTS صرفاً بر پایداری حرارتی مواد، یکپارچگی آبکاری و تخریب تدریجی پرداخت سطحی در طول زمان تمرکز دارد. این تست فرآیند پیرسازی را که هنگام نگهداری قطعات الکترونیکی در انبارهای گرم یا استفاده از آنها در محفظه موتور خودرو رخ میدهد شبیهسازی میکند و اطمینان میدهد که برد پس از تنش حرارتی همچنان قابلیت لحیمکاری و استحکام مکانیکی خود را حفظ میکند.
این راهنما برای مسئولان تأمین، مهندسان کیفیت و مدیران محصولی نوشته شده است که باید PCBهایی را برای محیطهای سخت تهیه کنند. اگر در حال ساخت ECU خودرو، حسگرهای صنعتی یا تجهیزات حفاری درونچاهی هستید، مشخصات استاندارد PCB کافی نیست. شما به یک راهکار تأییدشده برای تعریف الزامات HTS در درخواست قیمت (RFQ) خود نیاز دارید تا از خرابیهای میدانی ناشی از لایهلایه شدن یا اکسیداسیون جلوگیری کنید.
در APTPCB (کارخانه PCB شرکت APTPCB)، ما اغلب مشاهده میکنیم که تیمهای مهندسی تأثیر پیرسازی حرارتی بر قابلیت لحیمکاری را دستکم میگیرند. ممکن است یک برد در بازرسی اولیه قبول شود، اما پس از مدتی نگهداری در انبار هنگام خط مونتاژ رد شود، یا پس از شش ماه قرارگیری در معرض گرما در میدان کاری دچار خرابی شود. این راهنمای عملی، مشخصات فنی، راهکارهای کاهش ریسک و چکلیستهای تأمینکننده لازم برای تهیه بردهای با قابلیت اطمینان بالا را ارائه میدهد که بتوانند تست ذخیرهسازی دمای بالا (HTS) برای PCB را با موفقیت پشت سر بگذارند.
چه زمانی باید از ذخیرهسازی دمای بالا (HTS) استفاده کرد (و چه زمانی تست دیگری مناسبتر است)
تعیین اینکه آیا انجام تست HTS الزامی است یا خیر، به پروفایل چرخه عمر محصول و محیطی که در آن کار خواهد کرد بستگی دارد.
سناریوهایی که نیازمند تست HTS هستند:
- کاربردهای خودرویی زیر کاپوت: تجهیزات الکترونیکی نصبشده نزدیک موتور یا سیستم اگزوز، بهطور مداوم در معرض گرمای محیط قرار دارند. HTS بررسی میکند که رزین لامینیت تخریب نشود و اتصال مس به رزین همچنان استحکام خود را حفظ کند.
- نیاز به نگهداری طولانیمدت: اگر زنجیره تأمین شما شامل نگهداری بردهای خام برای بیش از 12 ماه پیش از مونتاژ است، HTS این پیرسازی را شبیهسازی میکند تا اطمینان حاصل شود پرداخت سطحی (مانند ENIG یا نقره غوطهوری) تا حدی اکسید نمیشود که باعث عدم ترشوندگی لحیم شود.
- هوافضا و صنایع دفاعی: تجهیزات حیاتی مأموریتی نیازمند شواهدی هستند که رشد ترکیب بینفلزی (IMC) میان مس و لایه آبکاری در طول زمان باعث شکست ترد نشود.
- کنترلهای صنعتی توان بالا: تجهیزاتی که در محفظههای بدون تهویه کار میکنند و دمای محیط آنها بهطور مداوم از 85°C بیشتر است.
زمانی که روش استاندارد کافی است:
- تجهیزات الکترونیکی مصرفی (چرخه عمر کوتاه): برای تلفن همراه یا اسباببازیهایی با عمر 2 سال که در دمای اتاق کار میکنند، معمولاً تست چرخه حرارتی استاندارد کافی است.
- نمونهسازی سریع: اگر بردها بلافاصله مونتاژ شده و پس از تست دور انداخته میشوند، زمان و هزینه تست HTS (که ممکن است 1000 ساعت طول بکشد) ضروری نیست.
- محیطهای اداری پایدار: تجهیزات IT در اتاقهای سرور با کنترل دما معمولاً بیشتر روی یکپارچگی سیگنال تمرکز دارند تا پیرسازی حرارتی.
شرایط تست که باید تعریف شوند (دما، زمان، تعداد نمونه)
برای اطمینان از موفقیت بردها در تست ذخیرهسازی دمای بالا (HTS) برای PCB، باید پارامترهای مشخصی در نقشه ساخت و اسناد تأمین تعریف شوند. درخواستهای کلی مانند «اطمینان از قابلیت اطمینان» کافی نیستند.
- دمای انتقال شیشهای (Tg) ماده پایه:
- برای الزامات HTS، FR4 با Tg بالا (Tg ≥ 170°C) یا پلیایمید را مشخص کنید. FR4 استاندارد (Tg برابر 130 تا 140°C) ممکن است در تست طولانیمدت نرم شده یا دچار جدایش لایهای شود.
- دمای تجزیه (Td):
- نیاز به Td ≥ 340°C (با 5% کاهش وزن) داشته باشید. این مقدار تضمین میکند ماتریس رزین در طول تست دچار تخریب فیزیکی نشود.
- انتخاب پرداخت سطحی:
- پیشنهادشده: ENIG (طلای غوطهوری نیکل بدون جریان الکتریکی) یا ENEPIG. این پرداختها در برابر اکسیداسیون ناشی از قرارگیری در معرض گرما، یک لایه محافظ مقاوم ایجاد میکنند.
- اجتناب شود: OSP (محافظ آلی قابلیت لحیمکاری). OSP در دمای بالا بهسرعت تخریب میشود و پس از تست باعث شکست فوری لحیمپذیری خواهد شد.
- مدتزمان و دمای تست:
- استاندارد: 1000 ساعت در دمای 150°C (متداول در کاربردهای خودرویی).
- شتابیافته: 500 ساعت در دمای 175°C (برای کاربردهای با عملکرد بالا).
- کوتاهمدت: 96 ساعت در دمای 125°C (برای شبیهسازی ساده شرایط نگهداری).
- استحکام پوستهشدن مس :
- هدف: > 1.0 N/mm (پس از تنش). گرما اتصال چسبی را پیر میکند؛ بنابراین شروع با استحکام پوستهشدن بالا ضروری است.
- ضریب انبساط حرارتی (CTE):
- CTE در محور Z باید < 3.5% (از 50°C تا 260°C) باشد. انبساط بیش از حد در طول تست میتواند باعث ترک خوردن سوراخهای آبکاریشده (PTH) شود.
- نوع ماسک لحیم:
- جوهر مقاوم در برابر دمای بالا را مشخص کنید. جوهرهای استاندارد ممکن است پس از 1000 ساعت در دمای 150°C تغییر رنگ دهند، شکننده شوند یا پوستهپوسته شوند.
- محدودیتهای ترکیب بینفلزی (IMC):
- برای پرداختهای پایه قلع، حداکثر رشد مجاز ضخامت IMC را تعریف کنید. رشد بیش از حد IMC باعث ایجاد اتصالات لحیم ترد میشود.
- پیششرطسازی:
- یک چرخه پخت (برای مثال 120°C به مدت 4 ساعت) پیش از تست HTS الزامی کنید تا رطوبت جذبشده خارج شود و از پدیده «Popcorning» که تست را بیاعتبار میکند جلوگیری شود.
- تعداد نمونه:
- تعداد کوپنهای هر بچ را مشخص کنید (معمولاً 5 تا 10 عدد) که بدترین شرایط طراحی مانند کوچکترین ویاها و متراکمترین مسیرکشی را نمایندگی کنند.
حالتهای رایج خرابی (دلایل ریشهای و راهکارهای پیشگیری)
درک اینکه چرا بردها در تست ذخیرهسازی دمای بالا (HTS) برای PCB شکست میخورند، به شما اجازه میدهد در مرحله طراحی و DFM اقدامات پیشگیرانه انجام دهید.
- ریسک: جدایش لایهای (تاولزدگی)
- دلیل ریشهای: رطوبت محبوسشده در لایههای PCB به بخار تبدیل میشود یا رزین بهدرستی پخت نشده است.
- تشخیص: بازرسی چشمی وجود حباب را نشان میدهد؛ مقطعبرداری جدایی لایهها را آشکار میکند.
- پیشگیری: کنترل دقیق رطوبت هنگام لمینیشن؛ استفاده از ورقهای اتصال باکیفیت؛ پخت بردها پیش از تست.
- ریسک: اکسیداسیون پرداخت سطحی
- دلیل ریشهای: آبکاری طلای متخلخل (در ENIG) اجازه اکسید شدن نیکل را میدهد یا OSP تخریب میشود.
- تشخیص: تغییر رنگ؛ شکست در تست تعادل ترشوندگی.
- پیشگیری: تعیین حداقل ضخامت طلا (مانند 2 تا 3µin)؛ عدم استفاده از OSP برای کاربردهای HTS؛ استفاده از نیکل با فسفر بالا.
- ریسک: ترک در سوراخ آبکاریشده (PTH)
- دلیل ریشهای: انبساط محور Z لامینیت به بشکه مسی فشار وارد میکند.
- تشخیص: افزایش مقاومت > 10%؛ مدار باز؛ ترک در میکرو سکشن.
- پیشگیری: استفاده از مواد با CTE کمتر در محور Z؛ اطمینان از حداقل ضخامت آبکاری مس (میانگین 25µm).
- ریسک: شکننده شدن ماسک لحیم
- دلیل ریشهای: پخت بیش از حد حرارتی باعث شکننده شدن ماسک و مستعد شدن آن به پوستهشدن میشود.
- تشخیص: تست نوار چسب (از دست رفتن چسبندگی)؛ ترکهای قابل مشاهده.
- پیشگیری: تأیید جوهر ماسک لحیم مخصوص پیرسازی حرارتی طولانیمدت.
- ریسک: رشد CAF (رشته آندی رسانا)
- دلیل ریشهای: اگرچه HTS خشک است، تنش حرارتی میتواند ترکهای میکروسکوپی ایجاد کند. اگر پس از آن رطوبت اعمال شود،
خرابی CAF در PCB: دلایل و قوانین طراحیاهمیت پیدا میکند. - تشخیص: شکست عایق الکتریکی.
- پیشگیری: افزایش فاصله بین ویاها؛ استفاده از سیستمهای رزینی ضد CAF.
- ریسک: تابیدگی و پیچش
- دلیل ریشهای: توزیع نامتوازن مس، تنش را هنگام گرما بهصورت نامتقارن آزاد میکند.
- تشخیص: تاببرداشتگی برد بیش از 0.75%.
- پیشگیری: بالانس مس در طراحی؛ ساختار استکاپ متقارن.
- ریسک: بیرونزدگی پرکننده ویا
- دلیل ریشهای: عدم تطابق CTE بین اپوکسی پرکننده ویا و لامینیت.
- تشخیص: فرورفتگی یا برجستگی در محل ویاها.
- پیشگیری: تطبیق CTE جوهر پرکننده با لامینیت پایه؛ اطمینان از پلانارسازی مناسب.
- ریسک: تغییر رنگ راهنما/سیلکاسکرین
- دلیل ریشهای: رنگدانههای جوهر در دمای بالا تخریب میشوند (برای مثال سفید به قهوهای تبدیل میشود).
- تشخیص: خوانایی بصری از بین میرود.
- پیشگیری: استفاده از مارکینگ لیزری بهجای جوهر یا تعیین جوهرهای مقاوم به دمای بالا.
اعتبارسنجی و پذیرش (معیارهای قبولی/ردی)
پس از تکمیل چرخه HTS، بردها باید مجموعهای از تستها را پشت سر بگذارند تا اطمینان حاصل شود بدون آسیب پنهان دوام آوردهاند.
- بازرسی چشمی (بزرگنمایی 10x تا 40x)
- هدف: بررسی عیوب عمده.
- معیار پذیرش: بدون تاول، پدیده Measling، جدایش لایهای یا پوستهشدن ماسک. نوشتههای راهنما باید خوانا باقی بمانند.
- پیوستگی الکتریکی و ایزولاسیون
- هدف: بررسی سلامت مدار.
- معیار پذیرش: تغییر مقاومت < 10% نسبت به مقدار اولیه. بدون اتصال کوتاه یا مدار باز.
- تحلیل میکرو سکشن (مقطعبرداری)
- هدف: بررسی ساختار داخلی.
- معیار پذیرش: بدون ترک بشکهای، بدون ترک گوشهای، بدون عقبنشینی رزین > 20%. جدایش اتصال داخلی مجاز نیست.
- تست لحیمپذیری (Dip and Look / تعادل ترشوندگی)
- هدف: اطمینان از اینکه پرداخت سطحی همچنان قابل لحیمکاری است.
- معیار پذیرش: > 95% پوشش ناحیه بحرانی با لایه لحیم صاف و پیوسته. زمان ترشوندگی < 2 ثانیه.
- تست استحکام پوستهشدن
- هدف: بررسی اتصال مس به لامینیت.
- معیار پذیرش: استحکام پوستهشدن باید > 0.8 N/mm (یا > 80% مقدار اولیه) باقی بماند.
- تست برش (برای کوپنهای مونتاژشده)
- هدف: در صورت نصب قطعات، بررسی استحکام اتصال.
- معیار پذیرش: نیروی برش باید با IPC-9701 یا الزامات پروژه مطابقت داشته باشد.
- ولتاژ تحمل دیالکتریک (Hi-Pot)
- هدف: بررسی سلامت عایق.
- معیار پذیرش: هیچ شکست عایقی یا جریان نشتی بیشتر از حد مجاز در ولتاژ مشخصشده وجود نداشته باشد.
- مقایسه با
تست گرمای مرطوب و رطوبت برای PCB (85C/85RH)
- هدف: درک نوع خرابیها.
- معیار پذیرش: اگر برد در HTS (خشک) قبول شود اما در گرمای مرطوب شکست بخورد، مشکل احتمالاً جذب رطوبت/هیدرولیز است نه تخریب حرارتی خالص.
چکلیست تأمینکننده (RFQ، رهگیری، گزارشها)
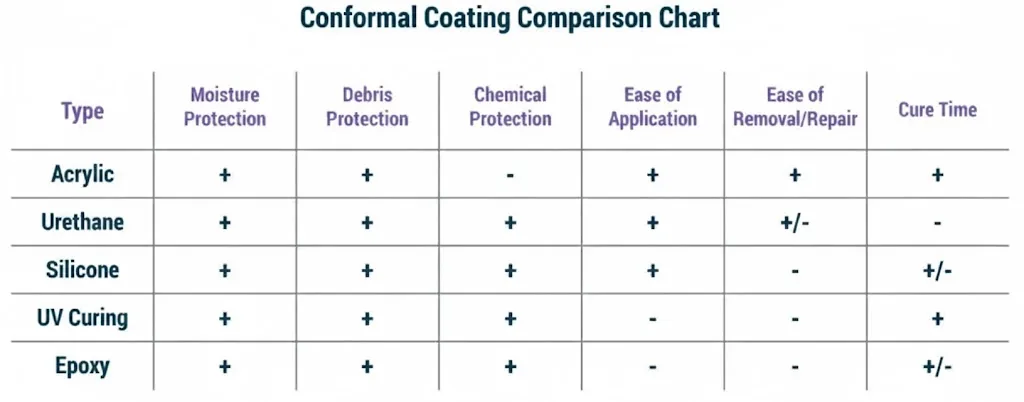
از این چکلیست برای ارزیابی تأمینکنندگانی مانند APTPCB پیش از عقد قرارداد برای بردهای با قابلیت اطمینان بالا استفاده کنید.
ورودیهای RFQ (آنچه باید ارسال کنید):
- اشاره صریح به استاندارد HTS (مانند JEDEC JESD22-A103 یا IPC-TM-650 Method 2.6.8).
- پروفایل دما (مانند 150°C) و مدتزمان (مانند 1000 ساعت).
- معیار مشخص «قبولی/ردی» برای لحیمپذیری پس از پیرسازی.
- الزام استفاده از مواد پایه مشخص (برند/گرید) شناختهشده برای پایداری حرارتی.
- درخواست طراحی «کوپن مرجع» در صورت ارائه نشدن در دادههای Gerber.
مدارک توانمندی (آنچه باید ارائه دهند):
- آزمایشگاه قابلیت اطمینان داخلی با چمبرهای حرارتی کالیبرهشده.
- قابلیت ثبت دادهها (رکوردهای دما نسبت به زمان برای کل مدت تست).
- تجربه تولید با High-Tg و مس ضخیم.
- توانایی انجام میکرو سکشن و تست لحیمپذیری داخلی.
- سابقه تولید خودرویی یا هوافضا (گواهی IATF 16949).
سیستم کیفیت و رهگیری:
- آیا میتوانند یک برد خراب را تا چرخه پرس لمینیشن مشخص رهگیری کنند؟
- آیا نمونههای نگهداریشده از هر بچ را ذخیره میکنند؟
- آیا روشی برای «Bake Out» پیش از HTS جهت جلوگیری از خرابیهای کاذب دارند؟
- آیا سوابق کالیبراسیون آونها بهروز است؟
کنترل تغییرات و تحویل:
- توافق شود که هیچ تغییر مادهای (رزین، جوهر، شیمی آبکاری) بدون PCN (اعلام تغییر محصول) انجام نشود.
- تأیید شود که زمان تست HTS در زمان تحویل لحاظ شده است (برای تستهای 1000 ساعته بیش از 6 هفته اضافه کنید).
راهنمای تصمیمگیری (موازنهها و قوانین تصمیم)
مهندسی یعنی ایجاد تعادل میان عوامل مختلف. در ادامه نحوه متعادل کردن هزینه، زمان و قابلیت اطمینان هنگام تعریف HTS آمده است.
- اگر سرعت در برابر تأیید کامل اولویت دارد:
- تصمیم: مدت کوتاهتر (96 ساعت یا 168 ساعت) در دمای بالاتر (175°C) را برای یک «بررسی اولیه منطقی» انتخاب کنید.
- موازنه: این روش ممکن است مشکلات کندرشد ترکیبات بینفلزی که پس از 1000 ساعت ظاهر میشوند را نشان ندهد.
- اگر هزینه در برابر عملکرد ماده اولویت دارد:
- تصمیم: بهجای پلیایمید یا زیرلایههای سرامیکی خاص، از FR4 با Tg بالا استفاده کنید.
- موازنه: FR4 محدودیت دارد. اگر نیاز HTS شما > 175°C باشد، FR4 شکست میخورد و باید هزینه پلیایمید را بپردازید.
- اگر لحیمپذیری در برابر هزینه اولویت دارد:
- تصمیم: ENIG یا ENEPIG را بهجای قلع غوطهوری یا نقره غوطهوری انتخاب کنید.
- موازنه: هزینه واحد بالاتر است، اما ریسک خرابی اکسیداسیون پس از پیرسازی حرارتی بهطور قابل توجهی کاهش مییابد.
- اگر داده در برابر هزینه آزمایشگاه اولویت دارد:
- تصمیم: بهجای تست هر بچ، یک «گواهی انطباق» بر اساس تست دورهای ماهانه فرآیند درخواست کنید.
- موازنه: هزینه و زمان کاهش مییابد، اما فرض میکند بچ شما دقیقاً مانند نمونه ماهانه رفتار میکند.
- اگر درباره
خرابی CAF در PCB: دلایل و قوانین طراحینگران هستید: - تصمیم: HTS بهتنهایی کافی نیست. باید HTS را با تست THB ترکیب کنید.
- موازنه: هزینه و زمان تست دو برابر میشود، اما هر دو حالت خرابی حرارتی و رطوبتی پوشش داده میشوند.
پرسشهای متداول (شرایط، مدتزمان، آمادهسازی نمونه، گزارشدهی)
1. تست ذخیرهسازی دمای بالا (HTS) برای PCB چه مقدار به هزینه اضافه میکند؟
به این بستگی دارد که تست مخصوص هر بچ نیاز دارید یا اعتبارسنجی دورهای. تست اختصاصی هر بچ به دلیل زمان استفاده از چمبر و کوپنهای تحلیل مخرب هزینهبر است. تست دورهای معمولاً در هزینههای سربار تقسیم میشود. برای یک اجرای اعتبارسنجی اختصاصی 1000 ساعته، انتظار هزینه اضافی 500 تا 2000 دلار را داشته باشید.
2. تأثیر تست HTS بر زمان تحویل چقدر است؟ تست 1000 ساعته تقریباً 42 روز (6 هفته) طول میکشد. امکان کوتاه کردن زمان وجود ندارد. اگر پیش از ارسال به اعتبارسنجی HTS نیاز دارید، باید این تأخیر را در برنامهریزی لحاظ کنید. بیشتر خریداران برای تأمینکنندگان معتبر، ارسال بر اساس «تست همزمان» (ارسال در حالی که تست ادامه دارد) را میپذیرند.
3. کدام مواد PCB برای عبور موفق از تست HTS بهترین هستند؟ مواد با Tg بالا (دمای انتقال شیشهای) و Td بالا (دمای تجزیه) ضروری هستند. برندهایی مانند Isola (370HR، 185HR)، Panasonic مانند Megtron 6 و Rogers (سری RO4000) استانداردهای صنعتی برای قابلیت اطمینان حرارتی بالا هستند.
4. آیا میتوانم برای بردهایی که نیازمند HTS هستند از پرداخت OSP استفاده کنم؟ خیر. OSP (محافظ آلی قابلیت لحیمپذیری) یک لایه آلی است که در دمای بالاتر از 100°C بهسرعت تخریب میشود. پس از HTS، مس اکسید شده و غیرقابل لحیمکاری خواهد شد. از ENIG، ENEPIG یا HASL (در صورت امکان از نظر تختی سطح) استفاده کنید.
5. چه فایلهای DFM برای تنظیم تست HTS لازم است؟ باید فایلهای Gerber، نقشه ساخت (با مشخص کردن استاندارد تست) و نتلیست را ارائه کنید. مهمتر از همه، باید طراحی «کوپن تست» (مانند کوپنهای IPC-2221 Appendix A) را در فریم پنل قرار دهید یا از تأمینکننده بخواهید آن را اضافه کند.
6. HTS چه تفاوتی با تست گرمای مرطوب و رطوبت برای PCB (85C/85RH) دارد؟
HTS یک تست «خشک» است که بر پیرسازی حرارتی و اکسیداسیون تمرکز دارد. گرمای مرطوب (85°C / 85% RH) بر جذب رطوبت، خوردگی و رشد CAF تمرکز میکند. این دو تست مکانیزمهای خرابی متفاوتی را بررسی میکنند؛ بردهای با قابلیت اطمینان بالا معمولاً به هر دو نیاز دارند.
7. معیارهای پذیرش لحیمپذیری پس از HTS چیست؟ معمولاً صنعت از J-STD-003 پیروی میکند. سطح پد باید حداقل 95% با پوشش لحیم جدید پوشیده شود و پوشش باید صاف و براق (برای SnPb) یا پیوسته (برای بدون سرب) باشد. عدم ترشوندگی یا کاهش ترشوندگی نشانه شکست است.
8. چرا بردها با وجود استفاده از مواد باکیفیت در HTS شکست میخورند؟ اغلب مشکلات کنترل فرآیند عامل اصلی هستند. تمیزکاری ضعیف پیش از آبکاری، ضخامت ناکافی آبکاری یا فشار نامناسب لمینیشن میتواند حتی با وجود مواد اولیه عالی باعث خرابی شود. به همین دلیل ممیزی تأمینکننده اهمیت زیادی دارد.
صفحات و ابزارهای مرتبط
- تولید PCB با Tg بالا: مواد پایه مورد نیاز برای تحمل شرایط نگهداری بالاتر از 150°C بدون نرم شدن را بشناسید.
- PCB الکترونیک خودرو: بررسی کنید صنعت خودرو چگونه استانداردهای HTS را برای تضمین ایمنی و طول عمر بهکار میگیرد.
- پرداختهای سطحی PCB: ENIG، OSP و نقره غوطهوری را مقایسه کنید تا پرداخت مناسب برای مقاومت در برابر پیرسازی حرارتی را انتخاب کنید.
- سیستم کنترل کیفیت PCB: درباره پروتکلهای تست و گواهیهایی مانند IATF 16949 که پایه تولید قابل اطمینان هستند بیشتر بیاموزید.
- مواد PCB شرکت Isola: مشخصات لامینیتهای خاص مورد استفاده در کاربردهای دمای بالا را بررسی کنید.
درخواست قیمت (بازبینی Design for Manufacturability (DFM) + قیمتگذاری)
آماده اعتبارسنجی طراحی خود برای محیطهای سخت هستید؟ APTPCB بازبینی جامع DFM ارائه میدهد تا ریسکهای حرارتی را پیش از شروع ساخت شناسایی کند.
دریافت قیمت PCB آماده برای HTS – ما استکاپ و انتخاب مواد شما را بررسی میکنیم تا اطمینان حاصل شود الزامات ذخیرهسازی دمای بالا رعایت شدهاند.
برای دریافت قیمت دقیق و DFM برای بردهای HTS، لطفاً موارد زیر را ارائه کنید:
- فایلهای Gerber: فرمت RS-274X یا X2.
- نقشه ساخت: عبارت «HTS Testing Required» و استاندارد مشخص (مانند 1000hrs @ 150°C) را بهوضوح ذکر کنید.
- مشخصات ماده: الزامات Tg و Td.
- حجم تولید: نمونه اولیه در برابر تولید انبوه (بر استراتژی تست تأثیر دارد).
- معیارهای پذیرش: اگر محدودیتهای مشخصی برای مقاومت یا استحکام پوستهشدن دارید.
نتیجهگیری (گامهای بعدی)
اجرای یک استراتژی قدرتمند برای تست ذخیرهسازی دمای بالا (HTS) برای PCB تفاوت میان محصولی است که یک دهه عمر میکند و محصولی است که در اولین تابستان استفاده از کار میافتد. با انتخاب مواد مناسب، شناخت ریسکهای اکسیداسیون و جدایش لایهای و اعمال معیارهای سختگیرانه اعتبارسنجی، زنجیره تأمین خود را از فراخوانهای پرهزینه محافظت میکنید. چه برای کاربردهای خودرویی زیر کاپوت طراحی کنید و چه برای نگهداری صنعتی طولانیمدت، کلید موفقیت همکاری زودهنگام با یک سازنده توانمند است که فیزیک پیرسازی حرارتی را درک میکند.