
فهرست مطالب
- اچینگ لایههای داخلی چیست؟
- چرا کنترل اچینگ لایههای داخلی دشوار است؟
- اچینگ لایههای داخلی چگونه کنترل میشود؟
- تاثیر اچینگ بر لمیناسیون، سوراخکاری و عملکرد فرکانس بالا
- مقایسه: گزینههای رایج ساخت و موازنههای فنی
- کیفیت اچینگ لایههای داخلی چگونه بر قابلیت اطمینان اثر میگذارد؟
- فناوری اچینگ مدار چاپی به کدام سو میرود؟
- مدارک لازم جهت استعلام قیمت اچینگ با دقت بالا
- جمعبندی
کنترل فرآیند اچینگ لایههای داخلی، ساختار پنهان مداری را در بردهای مدار چاپی چندلایه شکل میدهد. این فرآیند شامل حذف شیمیایی دقیق مس مازاد از روی لمینتهای پایه جهت ترسیم خطوط هادی، پدها و سطوح ولتاژ پیش از فشردهسازی لایهها در پرس لمیناسیون است.
معیار کیفیت در این مرحله تنها محدود به برقراری ارتباط الکتریکی نیست. دستیابی به دیوارههای عمودی برای مسیرها با فاکتور اچ بالا، توزیع متقارن مس جهت ممانعت از تاببرداشتن برد و پایداری ابعادی مطلق برای انطباق لایهها الزامی است. در APTPCB از سامانههای پایش حلقهبسته استفاده میکنیم تا هر لایه داخلی با بیشترین دقت تولید شود.
اچینگ لایههای داخلی چیست؟
اچینگ لایههای داخلی مرحلهای از تولید بردهای چندلایه است که طی آن مس مازاد از روی هر هسته دیالکتریک نازک به روش شیمیایی برداشته میشود تا طرح هادی مدار پیش از پرس شکل گیرد. این عملیات بخشی از زنجیره فرآیندی شامل تمیزکاری، لمینت فیلم خشک، اکسپوژر، ظهور، اچینگ، استریپ و بازرسی نوری خودکار در چارچوب فرآیند ساخت برد مدار چاپی است. با توجه به اینکه لایههای داخلی پس از پرس درون برد مدار چاپی چندلایه مدفون میشوند، بروز هرگونه نقص در اچینگ به منزله غیرقابلاستفاده بودن کل قطعه است.
نکات برجسته فرآیند
- جبرانسازی اچینگ: اصلاح ابعادی عرض خطوط در سیستم CAM برای مهار پدیده فرسایش جانبی مواد شیمیایی.
- مدیریت شیمیایی محلول: پایش برخط نرخ واکنش، دانسیته و پتانسیل اکسیداسیون و احیا در سیستمهای کلرید مس CuCl2.
- صحت سیگنال: پیوند مستقیم میان مقطع ذوزنقهای خطوط و اعوجاج در امپدانس مشخصه خط انتقال.
- اعتبارسنجی کیفی: پایش صددرصدی با سامانه بازرسی نوری خودکار AOI پیش از ورود لایهها به پرس لمیناسیون.
چرا کنترل اچینگ لایههای داخلی دشوار است؟
عملیات اچینگ شیمیایی بر روی لمینتهای فوقالعاده نازک و منعطف صورت میگیرد که جابهجایی آنها در دستگاههای صنعتی چالشبرانگیز است. با متراکمتر شدن مدارها، دامنه خطای قابلقبول عملاً به صفر رسیده است.
چالش مدارهای با تراکم بالا
در گذشته خطوط با پهنای 250 میکرومتر معمول بود. امروزه در بردهای HDI طراحان مکرراً خطوط 75 یا حتی 50 میکرومتر را به کار میگیرند. در یک خط 75 میکرومتری، فرسایش جانبی کنترلنشده تنها به اندازه 12 میکرومتر موجب کاهش 16 درصدی سطح مقطع رسانا میشود که کنترل فرآیندی کاملاً متفاوتی را میطلبد.
پدیده تشکیل حوضچه در خطوط افقی
در خطوط افقی غلتکی، نازلها محلول شیمیایی را روی هر دو سطح پنل اسپری میکنند. در سطح بالایی، محلول واکنشداده موقتاً تجمع یافته و مانع رسیدن اسید تازه به مس میشود، در حالی که در سطح زیرین، نیروی جاذبه مایع مصرفشده را به سرعت تخلیه میکند. برای یکسانسازی نرخ برداشت مس، کارشناسان از نازلهای نوسانی و تنظیم فشار نامتقارن بالا و پایین بهره میبرند.
هستههای نازک و تنشهای مکانیکی
در حالی که بردهای 4 لایه از هستههای صلب 0.5 میلیمتری بهره میبرند، در بردهای 20 لایه ضخامت هسته ممکن است به 50 میکرومتر برسد. این ورقهای نازک زیر فشار نازلها مستعد چروکخوردگی هستند. همچنین برداشت مس تنشهای درونی لمینت را آزاد کرده و باعث انقباض آن میشود. کارشناسان APTPCB از ضرایب مقیاسپذیری پیشبینیکننده در CAM استفاده میکنند تا این انقباض پیش از نوردهی خنثی شود.
اچینگ لایههای داخلی چگونه کنترل میشود؟
دقت اچینگ وابسته به تجهیزات مهندسی دقیق با فیدبک لحظهای در چند ایستگاه کاری است.
1. خط فرآیندی DES برای ظهور، اچینگ و استریپ
بخش اصلی فرآوری لایههای داخلی، خط پیوسته DES است:
- ظهور: لایه حساس به نور پس از تابش فرابنفش از محلول قلیایی ضعیف عبور داده میشود تا بخشهای پلیمریزه نشده شسته شده و مس مازاد نمایان گردد.
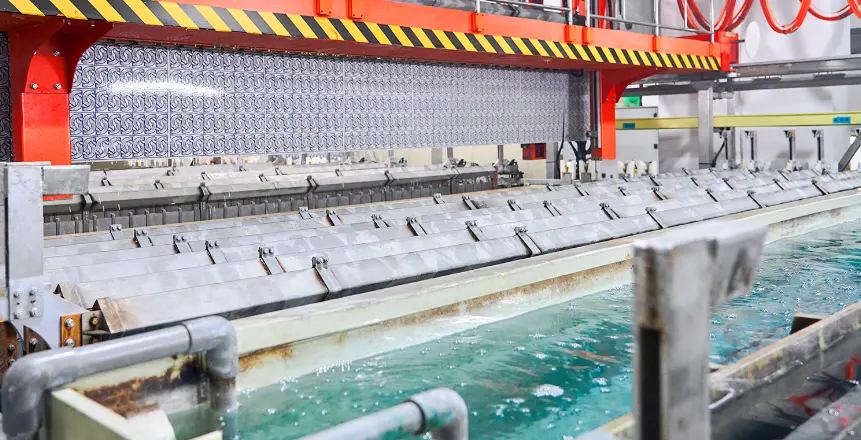
- اچینگ: در اتاقک مهرومومشده، محلول اسیدی کلرید مس CuCl2 مس لخت را حل میکند. این ماده شیمیایی نرخ خوردگی یکنواختی داشته و قابلیت بازیابی مداوم دارد.
- استریپ: لایه محافظ پلیمری سختشده که از خطوط هادی محافظت کرده بود، در حمام قلیایی گرم حل شده و خطوط مسی تمیز بر جا میماند.
2. جبرانسازی اچینگ و فرسایش جانبی
محلول شیمیایی مس را به صورت همسانگرد در عمق و عرض حل میکند. هنگام اچ کردن یک لایه 35 میکرومتری مس، اسید به زیر لبههای مقاوم نفوذ کرده و دیوارهها را میخورد که به آن اندرکات یا فرسایش جانبی میگویند. برای جبران این موضوع، مهندسان CAM خطوط را در دادههای تولید عریضتر رسم میکنند. اگر طراحی نیازمند خط 125 میکرومتر باشد و فرآیند دارای 25 میکرومتر اندرکات باشد، مسیر در طرح اولیه 150 میکرومتر چاپ میشود.
فاکتور اچینگ و پارامترهای کنترل کیفیت
کیفیت دیوارههای خط با فاکتور اچینگ سنجیده میشود که حاصل تقسیم عمق اچ بر اندرکات جانبی یک سمت است. فاکتور اچینگ بالاتر به معنای دیوارههای قائمتر و حفظ مقطع مستطیلی رسانا است.
| پارامتر | مفهوم فیزیکی | پیامد انحراف از استاندارد |
|---|---|---|
| اندرکات جانبی | پیشروی افقی اسید به زیر لایه فوتورزیست | باریک شدن خط، مقطع ذوزنقهای، افزایش امپدانس |
| فاکتور اچینگ | نسبت ضخامت مس به اندرکات یکطرفه | مقادیر کم دیوارههای شیبدار و کاهش سطح مس به بار میآورند |
| کماچ شدن | باقی ماندن مس ناخواسته در فواصل عایقی | اتصال کوتاه، زائدههای مسی، کاهش فاصله ایمن |
| بیشاچ شدن | حل شدن بیش از اندازه مس مورد نیاز | قطعی مدار، گلویی شدن مسیرها، شکنندگی خطوط |
| یکنواختی اچینگ | همگونی نرخ واکنش در تمام ابعاد پنل | پراکندگی پهنای خطوط و نوسان در امپدانس |
3. تزریق خودکار و بازیابی پیوسته محلول
با حل شدن مس در اسید، قدرت اکسیداسیون آن کاهش مییابد. حسگرهای امروزی دانسیته و پتانسیل اکسیداسیون و احیا را لحظهبهلحظه ارزیابی میکنند. به محض افت خواص، سیستم به صورت خودکار اسید کلریدریک، اکسیدکننده و آب دیونیزه تزریق میکند تا واکنش در شرایط بهینه ادامه یابد.
4. بازرسی نوری خودکار AOI
پس از خشک شدن، تمام لایههای داخلی بدون استثنا تحت بازرسی نوری قرار میگیرند. دوربینهای فوق دقیق طرح مس را ثبت کرده و آن را با دادههای اصلی گربر مقایسه میکنند. سامانههای AOI این عیوب را شناسایی میکنند:
- مدار باز: خطوط قطعشده یا باریکشده.
- اتصال کوتاه: پلهای مسی ناخواسته بین دو مسیر مجاور.
- بریدگیهای لبه: فرورفتگیهایی که سطح مقطع مفید را کم میکنند.
- لکههای نازک مس: غشاهای رسانای باقیمانده روی سطح دیالکتریک.
تاثیر اچینگ بر لمیناسیون، سوراخکاری و عملکرد فرکانس بالا
نحوه اجرای لایههای داخلی بر مراحل بعدی مکانیکی و حرارتی اثری مستقیم بر جای میگذارد.
پیوند با مرحله لمیناسیون
سطح مس صیقلی پس از اچینگ چسبندگی ضعیفی با رزین اپوکسی پرهپرگ دارد. لایهها در حمامهای شیمیایی اکسیداسیون قرار میگیرند تا بلورهای ریزی با بافت زبر روی مس پدید آید. اگر ذرات اسید روی مس بماند، فرآیند اکسیداسیون ناقص مانده و در حین لحیمکاری لایهها از هم باز میشوند.
دقت در سوراخکاری مکانیکی
برداشتن حجم زیادی از مس تنشهای مکانیکی را رها ساخته و موجب جابهجایی ابعادی لمینت میشود. اگر این رفتار پیشبینی نشود، مته دستگاه سوراخکاری برد مدار چاپی از مرکز پدهای داخلی منحرف میشود. جهت مطالعه جزئیات بیشتر به راهنمای همپوشانی لایههای داخلی برد مدار چاپی مراجعه فرمایید.
عملکرد در فرکانسهای رادیویی بالا
در فرکانسهای فراتر از 10 گیگاهرتز، سیگنال تحت اثر پوستی از جدارههای بیرونی هادی عبور میکند. ناهمواری لبههای خطوط ناشی از اچینگ ضعیف، مسیر الکتریکی را طولانیتر ساخته و تلفات را بالا میبرد. اچینگ با فاکتور بالا و دیوارههای صاف برای بردهای فرکانس بالا حیاتی است.
مقایسه: گزینههای رایج ساخت و موازنههای فنی
طراحان همواره باید میان ظرفیت جریان و محدودیتهای هندسی اچینگ توازن برقرار کنند. قوانین فیزیکی اجازه نمیدهد مس ضخیم همراه با فواصل میلیمتری بسیار ظریف با هزینه پایین تولید شود.
هرچه مس آغازین ضخیمتر باشد، زمان ماندگاری زیر پاشش اسید طولانیتر بوده و نفوذ جانبی به دیوارهها بیشتر خواهد بود.
ماتریس تصمیمگیری: ضخامت مس و الزامات طراحی
| گزینه فنی | تاثیر مستقیم بر اچینگ و طراحی |
|---|---|
| مس سنگین 70 میکرومتر و بیشتر | نیازمند فواصل پهن دستکم 200 تا 250 میکرومتر. اندرکات بالا و مقطع به شدت ذوزنقهای. |
| مس استاندارد 35 میکرومتر | عملکرد متعادل. خطوط و فواصل 100 تا 125 میکرومتر به سادگی با بازدهی بالا و دیوارههای مناسب تولید میشوند. |
| مس نازک 12 یا 18 میکرومتر | مناسب بردهای HDI با خطوط 75 میکرومتر. زمان اچ بسیار سریع که فرسایش جانبی را مهار کرده و امپدانس را تثبیت میکند. |
| اچینگ به کمک خلاء | مکش مایع مانده از کانالهای تنگ. ضروری برای فواصل کمتر از 75 میکرومتر جهت ممانعت از تشکیل حوضچه. |
کیفیت اچینگ لایههای داخلی چگونه بر قابلیت اطمینان اثر میگذارد؟
دقت اچینگ لایههای داخلی تضمینکننده عملکرد باثبات برد الکترونیکی در درازمدت است:
1. یکپارچگی سیگنال و پایداری امپدانس
در خطوط انتقال فرکانس بالا مانند بسترهای PCIe و DDR و USB، پهنای فیزیکی خط حساسترین مولفه است. خطای 10 درصدی در پهنای خط امپدانس را از محدوده مجاز خارج میسازد. برای بررسی ابعاد اولیه میتوانید از محاسبهگر امپدانس بردهای مدار چاپی استفاده نمایید.
2. پایداری حرارتی در خطوط تغذیه
در مسیرهای انتقال توان، باریکشدگی موضعی خط ناشی از بیشاچ شدن مثل فیوز عمل میکند. در جریانهای بالا، گرمای متمرکز باعث گسستگی مس یا جدا شدن آن از لمینت بر اثر تنش حرارتی میشود.
3. عایقبندی بین خطوط هادی
عدم پاکسازی کامل مس لایههای باریک نیمهرسانا بر جای میگذارد. با اینکه ممکن است برد در تست ولتاژ پایین قبول شود، در کارکرد مداوم با ولتاژهای بالا دچار نشتی جریان و تخلیه الکتریکی میگردد.
معیارهای پذیرش لایههای داخلی
| مشخصه | استاندارد معمول | استاندارد قابلیت اطمینان بالا |
|---|---|---|
| رواداری پهنای خطوط | +/- 20 % | +/- 10 % یا +/- 25 میکرومتر |
| حداقل فاکتور اچینگ | 2:1 | 3:1 یا بیشتر |
| خطاهای مجاز مدار باز و اتصال کوتاه | 0 خطا | 0 خطا |
| زبری لبه خطوط | کمتر از 12 میکرومتر | کمتر از 5 میکرومتر برای کاربردهای فرکانس بالا |
فناوری اچینگ مدار چاپی به کدام سو میرود؟
روشهای سنتی کاهشی در خطوط باریکتر از 50 میکرومتر به مرزهای فیزیکی خود نزدیک شدهاند. در حوزه بردهای نیمههادی، فرآیند نیمهافزایشی mSAP جایگاه ویژهای یافته است: روی یک لایه بذر بسیار نازک، مس درون کانالهای مقاوم آبکاری شده و سپس لایه آغازین با میکرو-اچینگ سریع پاک میشود که خطوطی با مقطع کاملاً مستطیلی تولید میکند.
همچنین شبکههای عصبی هوش مصنوعی در سامانههای AOI آلارمهای کاذب را مهار کرده و عیوب ساختاری واقعی را از لکههای بیخطر ظاهری تفکیک مینمایند.
چشمانداز فناوری اچینگ بردهای مدار چاپی
| شاخص فناوری | استاندارد فعلی تولید | هدفگذاری 5 سال آینده | مزیت کاربردی |
|---|---|---|---|
| حداقل خط/فاصله روش کاهشی | 75 میکرومتر / 75 میکرومتر | 50 میکرومتر / 50 میکرومتر | افزایش تراکم بدون نیاز به هزینههای سنگین فرآیندهای mSAP. |
| رواداری پهنای خطوط | +/- 10 تا 15 % | +/- 5 % | بسیار حیاتی برای خطوط تبادل داده پرسرعت 112G و 224G. |
| بازیابی شیمیایی حمام | کلرید مس با تخلیه مازاد | چرخههای بازیافت بسته | کاهش مصرف مواد شیمیایی و دستیابی به ضوابط زیستمحیطی تخلیه صفر. |
مدارک لازم جهت استعلام قیمت اچینگ با دقت بالا
برای برآورد دقیق قیمت و اعمال ضرایب جبرانسازی مناسب در فرآیند CAM، لطفاً مدارک زیر را ارسال فرمایید:
- فایلهای گربر یا فرمت ODB++: اطلاعات جامع تمام لایههای رسانای داخلی و صفحات مرجع.
- نمودار ساختار لایهها Stackup: ضخامت دقیق لایههای دیالکتریک و وزن مس در هر لایه.
- جدول امپدانس کنترلشده: مقادیر هدف امپدانس با مشخص نمودن خطوط و لایههای مرجع.
- نوع متریال پایه: مشخص کردن کاربرد FR-4 معمولی، مواد High-Tg یا لمینتهای فرکانس بالا.
- حداقل پهنای خطوط و فواصل: ذکر دقیقترین ابعاد به کار رفته در نقشه.
- فایل لیست اتصالات IPC-356: ضروری برای انطباق طرح اچشده با منطق شماتیک پیش از پرس لایهها.
جمعبندی
تسلط بر فرآیند اچینگ لایههای داخلی شالوده اصلی در ساخت بردهای چندلایه بادوام و مطمئن است. از طریق ترکیب پارامترهای پایدار شیمیایی، جبرانسازی هندسی هوشمند و بازرسی نوری خودکار فراگیر، کارخانه APTPCB بردهایی با هندسه دقیق و خواص الکتریکی بینقص را برای حساسترین پروژههای الکترونیکی شما به ارمغان میآورد.