
شکل بیضی در نقشهٔ PCB ممکن است به دهانهای آبکاریشده برای ترمینال، شیاری مکانیکی و بدون آبکاری یا صرفاً به خط پیرامونی یک پد مسی اشاره داشته باشد. اینها دستورهای ساخت متفاوتی هستند. دهانهٔ موردنیاز، عرض نهایی، طول کلی و موقعیت آن و نیز آبکاری دیوارهها را مشخص کنید. سپس فایلهای ساخت خروجیگرفتهشده را بررسی کنید، نه اینکه فقط به ظاهر فوتپرینت در ویرایشگر تکیه کنید.
شیار آبکاریشده میتواند ترمینال تخت یک قطعه را به برد وصل کند. شیار بدون آبکاری ممکن است برای یک زبانه فضای خالی ایجاد کند، امکان تنظیم مکانیکی بدهد یا وقفهای عمدی در مادهٔ برد ایجاد کند. عملکرد موردنیاز وضعیت مس و دیوارهها را تعیین میکند؛ از شکل بهتنهایی نمیتوان با اطمینان هیچیک از این دو گزینه را تشخیص داد.
بستهٔ کلی فایل در مبانی نقشهٔ ساخت بررسی شده است. برای لندهای حلقوی معمول در سوراخهای گرد آبکاریشده، حلقههای حلقوی و تلرانس سوراخکاری را ببینید. انطباق شیار همچنین به هندسهٔ کشیده، شکل انتها و همراستایی قطعهٔ جفتشونده بستگی دارد.
عکس برد خام واقعی از Vishnu Mohanan / Unsplash، برای نشاندادن زمینهٔ ساخت. در این عکس شیاری که بهعنوان آبکاریشده یا بدون آبکاری مشخص شده باشد دیده نمیشود؛ مقاطع مفهومی دیواره در ادامه تفاوت این دو وضعیت را نشان میدهند.
چه زمانی باید شیار آبکاری شود؟
وقتی طراحی به دیوارهٔ رسانا نیاز دارد، از شیار آبکاریشده استفاده کنید؛ برای نمونه، ترمینال تخت لحیمشدهای که لند مسی آن به نت موردنظر متصل است. لند و اتصال آن را همراه با دهانه تعریف کنید. آبکاری دیواره بهطور خودکار به این معنا نیست که شیار باید به همهٔ لایههای مس داخلی که از آن عبور میکنند وصل شود.
وقتی دیوارهها باید نارسانا بمانند یا ویژگی موردنظر نقش خلوص مکانیکی بدون بشکهٔ رسانا دارد، از دهانهٔ بدون آبکاری استفاده کنید. فاصله تا همهٔ مسهای مرتبط را بررسی کنید، نه فقط لایهٔ بالایی قابل مشاهده. دیوارهٔ بدون آبکاری ممکن است همچنان به مس داخلی یا مس نمایان در لبهای مجاور نزدیک باشد.
برای رفع ابهام نقشه، آبکاری اضافه نکنید. زبانهٔ فلزیِ موقعیتیاب که در دهانهٔ بدون آبکاری جا میشود، ممکن است پس از کاهش دهانهٔ مفید بر اثر آبکاری دیواره دیگر جا نشود. برعکس، ساخت شیاری برای ترمینال بهصورت بدون آبکاری ممکن است مسیر رسانایی را که طراحی انتظار دارد حذف کند.
| عملکرد | اطلاعاتی که انتخاب را روشن میکند | اشتباهی که باید پیشگیری شود |
|---|---|---|
| ترمینال تیغهای لحیمشده | دیوارهٔ آبکاریشده، هندسهٔ لند، نت و الزامات مونتاژ | تلقی خط پیرامونی مستطیلی پد بهعنوان مدرک وجود شیار |
| خلوص برای زبانهٔ مکانیکی | دهانهٔ نهایی، وضعیت دیواره و پوشِ قطعهٔ جفتشونده | اجازهدادن به جبران فرایند یا آبکاری برای مصرفکردن خلوص |
| شیار تنظیم | محدودهٔ حرکت، پوشِ بست و مبنای تعیین موقعیت | بررسی عرض و نادیدهگرفتن تداخل در انتهای مسیر حرکت |
| دهانهٔ عایقکاری عمدی | طراحی ایمنی الکتریکی، هندسهٔ نهایی و الزامات قابلاعمال | فرض اینکه هر شکاف قابل مشاهده خودبهخود فاصلهٔ خزشیِ منطبق را ایجاد میکند |
شیاری که برای عایقکاری استفاده میشود به بازبینی جداگانهٔ ایمنی الکتریکی نیاز دارد. اثر آن بر فاصلهٔ خزشی یا فاصلهٔ هوایی به هندسهٔ واقعی، مواد، محیط و الزامات حاکم بستگی دارد. طراحی عایقکاری محصول را با یادداشت عمومی ماشینکاری جایگزین نکنید.
نقشه باید چه ابعادی را تعریف کند؟
دهانهٔ نهایی را مشخص کنید، از جمله وضعیت آن پس از آبکاری و عملیات تکمیلی مربوط. عرض را از طول کلیِ سر تا سر متمایز کنید. اگر سیستم CAD یا بازرسی فاصلهٔ بین مرکز انتهاها را بهکار میبرد، آن را صریح برچسب بزنید؛ این فاصله با طول کامل دهانه یکسان نیست.
یک شیار سادهٔ کپسولی، ضلعهای مستقیم و موازی و انتهای نیمدایره دارد. شعاع انتها نصف عرض است. برای طول کلی L و عرض W، فاصلهٔ مرکزهای دو انتها L − W است. این رابطهها هندسهٔ مشخصی را توصیف میکنند و بدون تغییر برای برش سفارشی، شکل رهایی یا حفرهٔ فرزکاریشده صدق نمیکنند.
فرز استوانهای چرخان نمیتواند گوشهٔ داخلی کاملاً تیزی ایجاد کند. اگر قطعهٔ جفتشونده گوشههای قائمه دارد، پوشِ واقعی آن را در برابر انتهای منحنی شیار بررسی کنید. افزایش طول ممکن است به انطباق خاصی کمک کند، اما مقدار لازم به شکل گوشه و لقی بستگی دارد. صرفاً به این دلیل که طول و عرض مستطیل هرکدام از حداکثر ابعاد شیار کمتر است، فرض نکنید که در آن جا میشود.
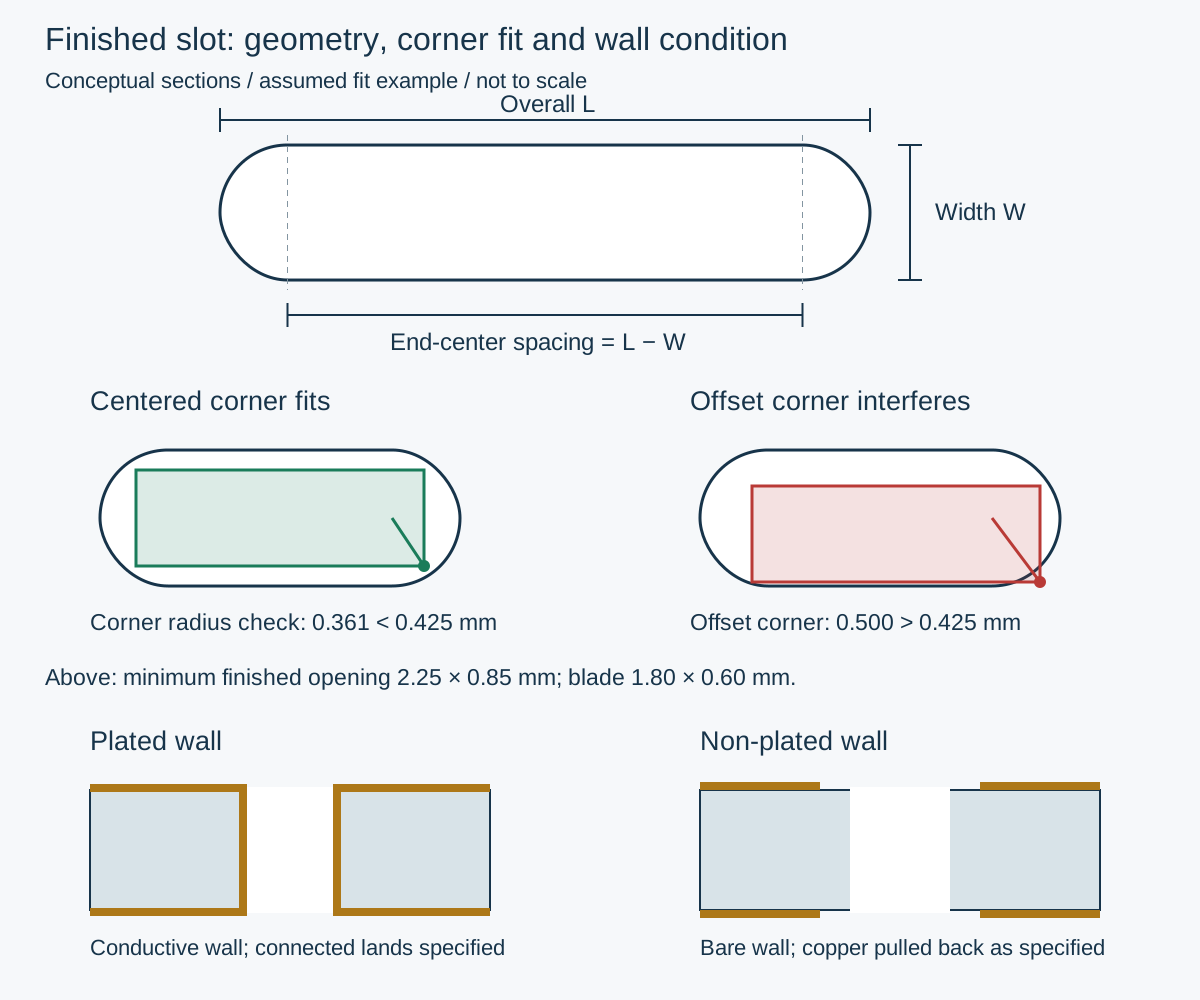
هندسه مفهومی است و توصیهٔ ساخت نیست. برچسبهای انگلیسی در SVG هندسهٔ شیار نهایی، انطباق گوشه و وضعیت دیواره را توضیح میدهند؛ مقاطع مفهومی و بدون مقیاساند و مثال انطباق فرضی است. «Overall L» یعنی طول کلی، «Width W» یعنی عرض و «End-center spacing» یعنی فاصلهٔ بین مرکزهای انتها. «Centered corner fits» یعنی گوشهٔ مرکزی جا میشود؛ «Offset corner interferes» یعنی گوشهٔ جابهجاشده تداخل دارد. «Plated wall» به دیوارهٔ رسانای آبکاریشده با لندهای مشخصشده اشاره دارد؛ «Non-plated wall» دیوارهٔ خامی است که مس آن طبق مشخصات عقبنشینی کرده است. موقعیت گوشهها محاسبهٔ فرضی انطباق در ادامه را نشان میدهد؛ مقاطع دیواره ضخامت لایهای را تعیین نمیکنند.
نمونهٔ محاسبه برای بررسی انطباق یک ترمینال تخت
فرض کنید تیغهٔ یک ترمینال فرضی حداکثر 0.60 mm ضخامت و 1.80 mm عرض دارد. شیار پیشنهادی کپسولی با عرض نهایی 0.90 ± 0.05 mm و طول کلی 2.30 ± 0.05 mm است. این ابعاد برای این تمرین فرض شدهاند و از نقشهٔ قطعه یا جدول توانمندی سازنده گرفته نشدهاند.
برای یک بررسی اولیهٔ محافظهکارانه، از کوچکترین دهانه استفاده کنید: عرض 0.85 mm و طول کلی 2.25 mm. وقتی تیغه در مرکز قرار دارد، خلوص در جهت عرض در هر طرف برابر است با (0.85 − 0.60) / 2 = 0.125 mm. این محاسبه ضلعهای مستقیم را بررسی میکند، نه گوشههای تیغه در انتهای گرد.
در کوچکترین دهانه، شعاع انتها 0.425 mm است و مرکز هر انتها بهاندازهٔ (2.25 − 0.85) / 2 = 0.70 mm از مرکز شیار فاصله دارد. یک گوشهٔ تیغه 0.90 mm در امتداد محور شیار و 0.30 mm در عرض آن قرار دارد. فاصلهاش از مرکز انتهای متناظر برابر است با sqrt((0.90 − 0.70)² + 0.30²) ≈ 0.361 mm که از شعاع 0.425 mm کمتر است. بنابراین مستطیلِ کاملاً مرکزشده در این کپسول حداقلی فرضی جا میشود.
این نتیجه هنوز خطای موقعیت را در نظر نمیگیرد. اگر تیغه 0.10 mm در امتداد شیار و 0.10 mm در عرض آن حرکت کند، گوشهٔ دورتر بهاندازهٔ sqrt(0.30² + 0.40²) = 0.50 mm از مرکز انتها فاصله خواهد داشت. این مقدار از 0.425 mm بیشتر است. انطباقی که در حالت مرکزشدن کامل جواب میدهد، با احتساب بودجهٔ موقعیتیابی مونتاژ ممکن است ناموفق باشد.
این روش را بهعنوان غربال اولیه برای تیغهای سخت و با ضلعهای موازی که وارد شیار کپسولی مستقیم میشود بهکار ببرید. شعاع واقعی گوشههای ترمینال، پلیسهها، ناهمراستایی زاویهای، ورودیها و خلوص لحیمکاری به حاشیههای جداگانه نیاز دارند. برای چند ترمینال، کل الگو و ویژگیهای موقعیتیابی قطعه را مقایسه کنید؛ بررسی مستقل هر شیار اثبات نمیکند که کل قطعه درست در جای خود مینشیند.
چه کسی ابزار فرز و جبران آبکاری را انتخاب میکند؟
طراحی باید ویژگی نهایی موردنیاز را تعریف کند. سازنده روش تولید آن را، از جمله ابزار، جبران و توالی فرایند، پیشنهاد میکند. برای شیارهای آبکاریشده، دهانهٔ ساخت معمولاً به جبرانی برای مادهای نیاز دارد که به دیوارهها افزوده میشود. مقدار جبران همچنین به فرایند کنترلشده و تلرانسهای آن بستگی دارد.
دهانه را در CAD «برای آبکاری» بزرگتر نکنید، مگر اینکه تأمینکننده صریحاً این قرارداد داده را درخواست کرده باشد و نقشه آن را بیابهام مشخص کند. در غیر این صورت طراح و سازنده ممکن است هر دو همان ویژگی را جبران کنند. از سوی دیگر، وقتی معیار پذیرش موردنظر اندازهٔ نهایی شیار است، اندازهٔ ابزار را بهعنوان دستور ساخت ارسال نکنید.
تأمینکننده ممکن است شیار را فرزکاری کند یا آن را با توالی تأییدشدهای از سوراخکاریهای همپوشان بسازد. تأیید کنید که فرایند پیشنهادی وضعیت دیواره و انطباق موردنیاز را بهدست میدهد. حداقل عرض و طول ویژهٔ هر فرایند به تأمینکننده و خدمت بستگی دارد. اینها محدودیتهای جهانی طراحی PCB نیستند؛ ویژگیای که از نظر فنی ممکن است همچنان به رسیدگی ویژه یا هزینهٔ بیشتر نیاز داشته باشد.
شیار را چگونه در دادههای ساخت KiCad نمایش دهیم؟
KiCad 9.0 کنترلهای جداگانهای برای پد و سوراخ آن مستند میکند. پد مسی میتواند خط پیرامونی بیضی داشته باشد، درحالیکه سوراخ آن دایرهای باقی میماند. برای شیار ترمینال آبکاریشده، شکل سوراخ و دو بُعد آن را در پد سوراخدار و همچنین لند مسی بررسی کنید. برای ویژگی پد بدون آبکاری، ویژگی NPTH/مکانیکی و هندسهٔ لازم را تأیید کنید.
همین مستندات خروجی Excellon برای سوراخهای بیضی را شرح میدهد: خروجی معمول از فرمانهای فرزکاری استفاده میکند و در صورت درخواست سازنده، حالت جایگزین سوراخکاری هم موجود است. این را بهعنوان تصمیم صریح سازگاری با تأمینکننده در نظر بگیرید. فقط بهدلیل اینکه نمایش یک viewer نامعمول به نظر میرسد تنظیمی را عوض نکنید؛ تغییر تنظیم میتواند به تفسیر متفاوت در مراحل بعد منجر شود.
پس از خروجیگرفتن، مس، خط پیرامونی و دادههای سوراخکاری/فرز را با هم مشاهده کنید. مبدأ، واحدها و جهت مشترک و تعداد شیارهای موردنظر را تأیید کنید. بررسی کنید که دهانه در دادههای قابلخواندن برای ماشین وجود داشته باشد و کلاس آبکاری آن قابل تشخیص بماند. یادداشت متنی برای شفافسازی مفید است، اما نباید تنها مدرک وجود یک ویژگی فیزیکی باشد.
برای بررسی عملی خروجی، یک شیار ترمینال مشخص را انتخاب کنید و لند مسی آن را با دهانهٔ نقشهٔ سوراخکاری در همان مختصات مقایسه کنید. لند مسی بیضی همراه با تنها یک نماد سوراخ گرد، همان سوراخ بیضی موردنظر نیست. در viewer دادهٔ سوراخکاری/فرز، هر دو انتهای گرد و ابعاد دهانهٔ نهایی مشخصشده در نقشه را بررسی کنید؛ سپس کلاس آبکاری را با جدول شیارها تطبیق دهید. اگر شکل یا کلاس واردشده متفاوت است، شناسهٔ ویژگی را در درخواست شفافسازی CAM ثبت کنید.
برای برش داخلی با شکل دلخواه، قرارداد پذیرفتهشدهٔ دادهٔ پروفایل را با سازنده توافق کنید. از ارائهٔ دو تعریف متناقض از یک دهانه در فایلهای مختلف بپرهیزید. اگر viewer یا ورودی CAM اختلافی گزارش کرد، مشخص کنید کدام فایل تأییدشده و کدام بُعد نقشه ملاک است.
بازرسی و دریافت کالا چه چیزهایی را باید بررسی کنند؟
برای شیارهای بحرانی شناسه تعیین کنید. برای هرکدام عرض، طول کلی، مبنای موقعیت، جهت، وضعیت آبکاری و الزامات مربوط به لند یا خلوص مس را ثبت کنید. ابعاد و شرایطی را که باید اندازهگیری شوند تعریف کنید، نه اینکه صرفاً درخواست کلی «بازرسی شیار» بدهید.
گیج عرض، طول کلی یا موقعیت واقعی را اثبات نمیکند. ظاهر براق دیواره، ضخامت آبکاری یا کیفیت کل دیواره را ثابت نمیکند. شواهد لازم را متناسب با نقش الکتریکی و مکانیکی واقعی ویژگی انتخاب کنید و دربارهٔ نمونهبرداری و پذیرش سفارش توافق کنید.
اگر ترمینال جا نمیرود، قطعات مربوط را قرنطینه کنید و پیش از تغییر هرکدام، نقشهٔ تأییدشدهٔ قطعه، ترمینال واقعی، دهانهٔ نهایی و الگوی سوراخ را مقایسه کنید. سوهانکاری برد یا زورکردن ترمینال ممکن است مس را آسیب بزند و علت را پنهان کند. هر تعمیری که هندسه یا دیوارهٔ آبکاریشده را تغییر دهد به تعیین تکلیف تأییدشده نیاز دارد.
برای جهت جاگذاری و نواحی ممنوعه، نقشهٔ مونتاژ و برای جابهجایی و دسترسی، چیدمان پنل را بررسی کنید. شیاری که روی یک برد منفرد درست است، ممکن است همچنان با ریل پنل یا فیکسچر مونتاژ تداخل داشته باشد.
برای قیمتگیری، مشخصات ویژگی نهایی را ارسال کنید
فایلهای برد، جدول اندازهگذاریشدهٔ شیارها، نقشهٔ قطعهٔ جفتشونده و کلاسهای آبکاری مشخصشده را ارسال کنید. شیارهای حساس به انطباق را علامت بزنید و ابعاد کنترلی را از ابعاد مرجع جدا کنید. مشخص کنید که محدودهٔ درخواست شامل گزارش ابعادی، بازرسی ویژهٔ دیواره یا آزمون مونتاژ هست یا خیر.
از صفحهٔ درخواست قیمت یا صفحهٔ تماس همراه با دادههای واقعی و پرسشهای باز استفاده کنید. پیش از آزادسازی ابزار، تفسیر ساخت را توافق کنید. مسئول طراحی محصول انطباق مکانیکی و طراحی عایقکاری را تأیید میکند؛ بررسی امکانپذیری سازنده به ساختار پیشنهادی برد و اقلام تحویلی موردتوافق مربوط است.
مبنای مراجع فنی
KiCad 9.0، PCB Editor، ویژگیهای پد و تولید فایل سوراخکاری، رفتار نرمافزاری شرحدادهشده در اینجا را مشخص میکند. نقشههای قطعه ابعاد واقعی جفتشونده را تعیین میکنند. رابطههای هندسی کپسول و تمرین تلرانس نمونههای هندسی مستقلی با فرضهای اعلامشدهاند، نه محدودیتهای تولید تجویزی.