

طرح آزمون FCT چیست و این راهنما برای چه کسانی تدوین شده است؟
طرح آزمون عملکردی FCT سند فنی معتبری است که شیوه ارزیابی عملیاتی بردهای الکترونیکی مونتاژ شده را در تیراژ تولید انبوه استانداردسازی میکند: پوشش مسیرهای مدار، بازه رواداری اندازهگیری، ساختار مکانیکی فیکسچر، درگاههای ارتباطی، برنامهریزی سفتافزار و ضوابط ثبت دادههای ردیابی قطعات. برای آشنایی با توانمندیهای تخصصی ما، بخش خدمات تست عملکردی FCT را بررسی فرمایید.
این راهنما برای مدیران بازرگانی و خرید، مهندسان طراحی سختافزار و مدیران تضمین کیفیت تدوین شده است که در پی انتقال ایمن نمونههای اولیه به فاز تولید صنعتی بدون ثبت خرابی در مقصد هستند. آزمون عملکردی صرفاً اتصال تغذیه به برد نیست؛ بلکه سامانهای مهندسی است که شرایط عملیاتی واقعی را شبیهسازی کرده و رفتار مدارهای منطقی، آنالوگ و دیجیتال را ارزیابی میکند. در شرایطی که بازرسی چشمی خودکار و آزمون ICT عیوب لحیمکاری را مشخص میسازند، آزمون FCT کارکرد درست کل سامانه را تصدیق مینماید.
در کارخانه APTPCB مکرراً شاهد تأخیر در آغاز تولید به دلیل عدم تدوین بهنگام فرآیند تست بودهایم. تدوین زودهنگام یک برنامه تست عملکردی مدون، بازدهی سرمایهگذاری روی ابزارآلات را تضمین کرده و از اعتبار کیفی محصول شما پاسداری میکند.
چه زمانی از FCT استفاده کنیم و چه زمانی آزمونهای دیگر مناسبترند؟
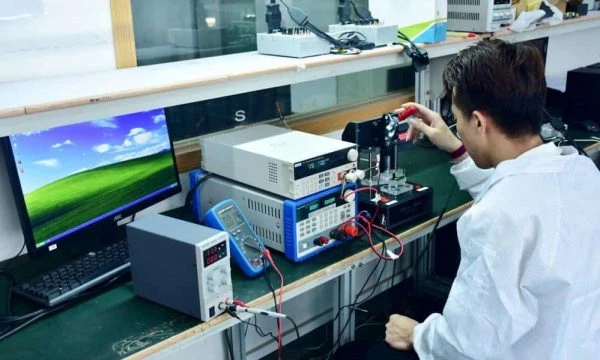
برای توجیهپذیری اقتصادی، آزمون عملکردی باید در جایگاه مناسبی درون چرخه کنترل کیفیت در کنار روشهای بازرسی چشمی، تصویربرداری پرتو ایکس و ICT قرار گیرد. بررسی جامع این روشها در مقاله مقایسه تست ICT و تست FCT ارائه شده است.
پیادهسازی یک طرح آزمون جامع FCT در موارد زیر حیاتی است:
- الزام به بارگذاری سفتافزار و کد راهانداز روی میکروکنترلر در حین عملیات مونتاژ.
- کالیبراسیون آنالوگ دقیق سنسورها، مبدلهای آنالوگ به دیجیتال یا منابع تغذیه سوئیچینگ همراه با ذخیره دادهها در حافظه پایدار.
- اعتبارسنجی پویای پروتکلهای تبادل داده نظیر USB و Ethernet و CAN و RS-485 تحت بار کاری واقعی.
- نیازمندیهای سختگیرانه قابلیت اطمینان در صنایع خودرویی، تجهیزات پزشکی یا اتوماسیون صنعتی.
- ضرورت تأیید نهایی ماژول به صورت جعبه سیاه پیش از مونتاژ در قاب مکانیکی نهایی دستگاه.
در نقطه مقابل، استفاده از رویکرد سادهتر مبتنی بر بازرسی نوری یا پروب پرنده برای بردهای تبدیل غیرفعال، نمونههای آزمایشی در حال تغییر یا محصولاتی که تست نهایی آنها پس از بستهبندی در جعبه انجام میشود کفایت میکند. در تجهیزات صنعتی، هزینه عیبیابی در سطح برد مونتاژ شده حدود یکدهم هزینه رفع اشکال پس از مونتاژ کامل دستگاه در بدنه نهایی است.
مؤلفههای کلیدی که باید تعیین شوند: پوشش، حدود، فیکسچرها و گزارشها
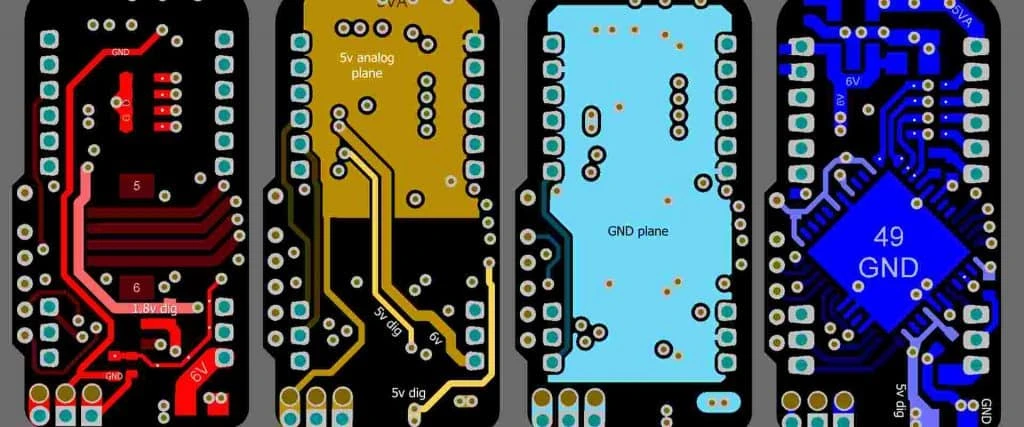
هنگام طراحی استند آزمون عملکردی و فیکسچر مکانیکی، تعیین مشخصات فنی زیر الزامی است:
- دسترسپذیری و فاصله نقاط تست: در نظر گرفتن قطر پد بین 0.8 میلیمتر تا 1.0 میلیمتر با فواصل استاندارد جهت برخورد پایدار پروبهای فنری بدون وارد آمدن تنش خمشی به برد مدار چاپی.
- مکانیزم ساختار فیکسچر: انتخاب میان فیکسچرهای اهرمی دستی برای تیراژ متوسط، جکهای پنوماتیک خودکار یا ایستگاههای اتوماتیک خط تولید. برای تیراژهای محدود فیکسچر دستی کاملاً مقرونبهصرفه است.
- هندسه نوک پینها و نیروی فنر: بهکارگیری پینهای تاجی برای عبور از باقیمانده فلاکس روی پدها و پینهای مخروطی برای سوراخهای متالیزه با فشار متناسب 150 تا 200 گرم برای هر پروب.
- کانکتورهای رابط کاربری: درگاههای آسیبپذیر نظیر درگاههای USB باید از طریق کابلهای واسط فداشونده با قابلیت تعویض سریع و توان تحمل بیش از 10000 بار اتصال تست شوند.
- تنظیمات تغذیه و مدارهای حفاظتی: تعیین مقادیر نامی ولتاژ، جریان حالت آمادهبهکار و آستانه قطع میلیثانیهای در صورت وقوع اتصال کوتاه در مدار.
- پروتکلهای ارتباطی تشخیصی: تنظیم دقیق نرخ تبادل داده، بیت توازن و زمان انتظار برای مسیرهای UART و I2C و SPI به منظور پیشگیری از قفل شدن نرمافزار آزمون در بردهای معیوب.
- مدیریت فایلهای سفتافزار: تطبیق خودکار جمع کنترلی CRC32 پس از پروگرام و دسترسی به فایلهای معتبر از طریق سرور امن کارخانه.
- زمان هدف هر چرخه تست: تعیین مدت زمان مجاز برای هر برد جهت تصمیمگیری در خصوص ساخت فیکسچر کشویی دوطرفه.
- نشانگرهای بصری وضعیت: تجهیز به چراغهای سبز برای تأیید قطعه و قرمز برای رد قطعه همراه با پیامهای راهنما روی نمایشگر.
- ردیابی قطعات و ثبت دادهها: ذخیرهسازی خودکار دادهها در پایگاه دادههای رابطهای شامل شماره سریال، برچسب زمان، شناسه ایستگاه و مقادیر کمی ثبتشده.
- قفلهای ایمنی فیزیکی: تعبیه حسگرهای نوری برای قطع فوری ولتاژهای فراتر از 50 ولت در صورت باز شدن ناگهانی درپوش فیکسچر.
- نمونههای مرجع کالیبراسیون: مجموعهای از بردهای کاملاً سالم جهت اعتبارسنجی سلامت استند در آغاز هر شیفت کاری.
قالب استاندارد طرح آزمون مجموعههای الکترونیکی
جدول زیر فرمت صنعتی یکپارچهای برای تدوین مراحل آزمون عملکردی پیش از سفارش ساخت فیکسچر است:
| بخش | نیازمندیهای فنی | نمونه کاربردی |
|---|---|---|
| 1. محدوده و نسخهها | پارت نامبر برد، نسخه PCB، ویرایش لیست قطعات و نگارش سفتافزار | PCBA-1234 ویرایش C، نسخه سفتافزار 2.1.0، پلن تست ویرایش B |
| 2. جایگاه در فرآیند تولید | محل قرارگیری در خط مونتاژ و آزمونهای پیشین | پس از بازرسی چشمی و ICT، پیش از اجرای پوشش محافظ برد |
| 3. تجهیزات و فیکسچر | مدل فیکسچر، منابع تغذیه آزمایشگاهی، مولتیمترها و کارتهای شبکه CAN | فیکسچر پنوماتیک سوزنی، منبع تغذیه قابل برنامهریزی، ماژول CAN |
| 4. توالی راهاندازی و ایمنی | سقف جریان مجاز، تأخیر زمانی اتصال تغذیه، سوئیچهای اضطراری | 12 ولت با جریان محدود 0.5 آمپر برای 2 ثانیه، سپس 2 آمپر جریان کاری |
| 5. پروگرام میکروکنترلر | آدرس فایل، جمع کنترلی، درگاه دیباگ و فرآیند صحهگذاری | پروگرام از طریق درگاه SWD با راستیآزمایی هش CRC32 |
| 6. گامهای آزمون و حدود مجاز | شماره گام، سیگنال ورودی، پارامتر مورد سنجش و بازه پذیرش | گام 7: خط ولتاژ 3.3 ولت، بازه مجاز 3.20 ولت تا 3.40 ولت |
| 7. ماتریس پوشش تست | تطبیق شماتیک مدار با گامهای سنجش استند | درایور ارتباطی کاملاً ارزیابی شده؛ مدار رادیویی موکول به تست نهایی |
| 8. لاگ و ثبت سوابق | دادههای ذخیرهشده، فرمت خروجی و مدت زمان نگهداری | شماره سریال برد، تاریخ، ساعت، کد ایستگاه، نتایج اندازهگیری |
| 9. مدیریت قطعات معیوب | ضوابط آزمون مجدد، الصاق برچسب رد و گردش کار تعمیرات | فقط یکبار تکرار مجاز؛ انتقال بدون تأخیر به بخش تعمیرات |
| 10. نگهداری پیشگیرانه فیکسچر | دوره بررسی با نمونه مرجع و سقف کارکرد سوزنهای تست | آزمون با نمونه مرجع اول هر شیفت؛ تعویض پینها هر 50000 چرخه |
| 11. امضاها و تأییدیهها | تأیید مهندسی فرآیند، مدیریت کیفیت و نماینده فنی سفارشدهنده | امضای رسمی دارای تاریخ اعتبار |
عوامل بروز خطای رد کاذب و راهکارهای پیشگیری
حتی با طراحی دقیق فیکسچر، متغیرهای محیط کارگاهی در صورت عدم مهار میتوانند منجر به ثبت خطای کاذب شوند:
- آلودگی پینهای تماسی: نشست اکسیدها و فلاکس مقاومت اتصال را بالا میبرد. راهکار: نظافت زمانبندیشده با فرچه مخصوص هر 500 سیکل و استفاده از سرهای تاجی خودتمیزشونده.
- خمش مکانیکی برد: توزیع نامناسب نگهدارندهها باعث انحراف برد و ترکخوردگی خازنهای سرامیکی یا اتصالات BGA میشود. راهکار: نصب حسگرهای کرنشسنج حین راهاندازی فیکسچر برای پایش تنش خمشی.
- استهلاک کانکتورهای واسط: کابلها و درگاههای دستی سریعاً دچار لقی میشوند. راهکار: بهرهگیری از آداپتورهای فداشونده با قفل سریع جهت تعویض فوری.
- بارگذاری نگارش اشتباه سفتافزار: انتخاب دستی فایلها موجب بروز اشتباه میشود. راهکار: بارگذاری فایل بر مبنای اسکن بارکد دستور کار تولید.
- رانش حرارتی تجهیزات سنجش: نوسانات دمای محیط موجب خطا در ثبت مقادیر دقیق آنالوگ میگردد. راهکار: الزام به اجرای کالیبراسیون روزانه با نمونه مرجع پیش از آغاز شیفت.
- ناقص بودن پوشش شبکهها: بروز خرابی در بخشهایی که آزموده نشدهاند پس از ارسال به مشتری. راهکار: مطابقت گامبهگام فهرست اتصالات شماتیک با برنامه آزمون.
- اشتباه اپراتور: جابهجایی بردهای سالم با بردهای معیوب. راهکار: بهکارگیری قفلهای الکترومکانیکی Poka-Yoke با محفظه اختصاصی قطعات معیوب.
- تخلیه بار الکترواستاتیک: استفاده از پلیمرهای عایق غیراستاندارد در بدنه فیکسچر. راهکار: تراشکاری قطعات از جنس Delrin آنتیاستاتیک یا POM-ESD و اتصال به زمین کل شاسی.
- گلوگاه در نرخ تولید: کندتر بودن آزمون FCT نسبت به سرعت خط مونتاژ SMT. راهکار: طراحی فیکسچرهای چندتایی یا راهاندازی ایستگاههای موازی.
- قطعی شبکه: توقف فعالیت استند به هنگام اختلال در ارتباط با پایگاه داده کارخانه. راهکار: راهاندازی بافر ذخیرهسازی محلی با همگامسازی خودکار پس از وصل شبکه.
اعتبارسنجی و تحویلگیری: معیارهای کمی پذیرش سامانه
پیش از سپردن استند آزمون به خط تولید انبوه، انجام آزمونهای ارزیابی فنی و کیفی الزامی است:
- ارزیابی تکرارپذیری Gage R&R: انجام آزمون توسط 3 اپراتور روی 10 برد با 3 بار تکرار؛ خطای کل در پارامترهای حساس باید زیر 10 درصد باشد.
- تست پایداری حلقهای پیوسته: آزمون مداوم یک نمونه سالم تاییدشده برای 50 بار پیاپی با کسب 100 درصد نتیجه موفقیتآمیز.
- توانایی تشخیص عیوب تعمدی: بررسی سیستم با نمونههای دارای قطعات حذفشده یا پایههای اتصال کوتاه جهت اثبات توقف فوری با دقت 100 درصد.
- ثبت زمان واقعی هر سیکل: زمانسنجی میانگین 20 سیکل کاری پیوسته همراه با بارگذاری و تخلیه قطعه جهت اطمینان از حفظ سرعت خط.
- آزمون مدارهای حفاظتی اضطراری: فشردن کلید استپ اضطراری و باز کردن درپوش فیکسچر زیر بار و قطع توان در کمتر از 200 میلیثانیه.
- راستیآزمایی یکپارچگی دادهها: ارزیابی 5 گزارش خروجی جهت اطمینان از انطباق صددرصدی ارقام ثبتشده در سرور با دادههای روی مانیتور.
- دوام مکانیکی پینها: کنترل لقی محورها و بررسی سایش سوزنها پس از انجام 500 چرخه تست اولیه.
- دقت بارکدخوان: آزمون خواندن برچسبهای کدر یا کمکنتراست جهت اطمینان از پیوستگی فرآیند رهگیری.
- مقاومت در برابر فایلهای نامعتبر: تلاش برای بارگذاری باینری دستکاریشده جهت اطمینان از رد سریع فرآیند پروگرام توسط نرمافزار.
- اندازهگیری تنش مکانیکی برد: سنجش کرنش حین بسته شدن درپوش و اثبات قرارگیری تنش زیر حد 500 میکرواسترین استاندارد IPC.
چکلیست ممیزی تأمینکنندگان: استعلام قیمت، ممیزی و ردیابی
هنگام ارزیابی شرکتهای ارائهدهنده خدمات مونتاژ و تست نظیر APTPCB از این چکلیست استفاده فرمایید:
مستندات فنی مورد نیاز جهت استعلام قیمت
- مشخصات کامل طرح آزمون شامل حدود ولتاژ، فرکانسها و جدول زمانی سیگنالها.
- فایلهای گربر و شماتیک الکتریکی جهت استخراج مختصات نقاط تست.
- مدل سهبعدی STEP برد مونتاژ شده جهت جانمایی نگهدارندهها و پیشگیری از برخورد با قطعات مرتفع.
- فایلهای معتبر سفتافزار به همراه کدهای تأیید جمع کنترلی.
- نمونه سالم فیزیکی جهت استفاده به عنوان قطعه مرجع کالیبراسیون.
- تیراژ تخمینی سالانه به منظور انتخاب شاسی و مکانیزم مناسب فیکسچر.
- ضوابط الصاق برچسب و بارکد ردیابی پس از گذراندن موفق تست.
- الزامات بستهبندی آنتیاستاتیک برای ارسال بردهای تاییدشده.
توانمندیهای فنی لازم برای کارخانه مونتاژ
- کارگاه داخلی طراحی و فرزکاری فیکسچرهای آزمون برای پاسخگویی سریع به نیازهای پروژه.
- تسلط کامل بر بسترهای برنامهنویسی صنعتی استاندارد مانند LabView یا TestStand.
- تجربه در پیادهسازی سیستمهای تست اتوماتیک درون خط برای پروژههای با تیراژ بالا.
- اتاقکهای شیلد فرکانس رادیویی جهت تست دقیق ماژولهای وایفای یا بلوتوث.
- مدارهای قطع ایمن استاندارد برای کار با ولتاژهای فراتر از 50 ولت.
- برنامههای مدون نگهداری و کالیبراسیون دورهای تجهیزات و فیکسچرها.
الزامات تضمین کیفیت و سیستمهای رهگیری
- اتصال مستقیم استندهای آزمون به سامانه یکپارچه مدیریت تولید MES.
- جعبههای مخصوص قطعات معیوب مجهز به قفل الکترومکانیکی برای جداسازی قطعات ردشده.
- برچسبهای کالیبراسیون معتبر روی تمام دستگاههای اندازهگیری آزمایشگاهی.
- گواهینامههای رسمی مهارت برای تکنسینها و اپراتورهای خط آزمون.
- ارائه گزارشهای لحظهای بازده تولید در مرحله اول FPY.
- تعهد به نگهداری امن سوابق و دادههای تست برای دورههای 2 تا 5 ساله.
معیارهای تصمیمگیری: توازن فنی و قواعد انتخاب ساختار
انتخاب معماری بهینه استند FCT مستلزم ایجاد توازن میان هزینهها و سطح پوشش آزمون است:
- حداقل هزینه فیکسچر در بردهای ساده: تست خودکار سفتافزار هنگام روشن شدن با اعلام وضعیت از طریق LED. مزیت: هزینه ساخت ناچیز. چالش: عدم اندازهگیری پارامترهای آنالوگ.
- پوشش صددرصدی بدون بازگشت قطعه از بازار: استند کامل FCT به همراه ابزارهای اندازهگیری دقیق مدولار. مزیت: حداکثر ضریب اطمینان محصول. چالش: سرمایهگذاری اولیه بالاتر و طولانیتر بودن زمان تست.
- تیراژ تولید انبوه با سرعت پردازش بالا: فیکسچرهای چندآشیانهای برای بررسی همزمان 4 تا 8 برد. مزیت: خروجی ساعتی بسیار بالا. چالش: دشواری تعمیرات در صورت خرابی یک کانال.
- تولیدات پایلوت و بردهای پیشتولید: استندهای دستی انعطافپذیر در کنار پروب پرنده. مزیت: انطباق آسان با تغییرات مداوم طراحی. چالش: نامناسب برای ظرفیتهای انبوه.
- بردهای پرتراکم فاقد پدهای تست: اجرای تست عملکردی صرفاً از طریق کانکتورهای لبه برد. مزیت: عدم اشغال فضای مساحت برد. چالش: عیبیابی پیچیده در صورت لزوم تعمیر قطعات.
- بهینهسازی فرآیند بر پایه دادهها: استندهای متصل به پایگاه داده متمرکز. مزیت: تحلیل روند آماری و پیشگیری از انحراف خط. چالش: صرف زمان بیشتر در برنامهنویسی اولیه.
پرسشهای متداول درباره هزینههای فیکسچر، زمان تحویل و حدود تست
تفاوت هزینه فیکسچر FCT با استند سوزنی ICT چقدر است؟ فیکسچرهای FCT به دلیل نیاز به تعداد پینهای تماسی به مراتب کمتر، هزینه بسیار پایینتری نسبت به استندهای ICT دارند. یک فیکسچر دستی FCT معمولاً بین 1500 تا 3000 دلار هزینه دارد، در حالی که فیکسچر کامل ICT معمولاً از 4000 تا 8000 دلار آغاز میشود.
آمادهسازی فیکسچر FCT چه میزان به زمان کلی تحویل پروژه میافزاید؟ فرآیند ماشینکاری فیکسچر و توسعه نرمافزار آزمون معمولاً 2 تا 4 هفته زمان میبرد. این مرحله همزمان با ساخت بردهای خام و تأمین قطعات الکترونیکی پیش میرود و سبب تأخیر در پروژه نمیشود.
چه دادههای DFM برای ساخت فیکسچر آزمون مورد نیاز است؟ فایلهای گربر، لیست کامل قطعات BOM، نقشههای شماتیک و فایل سهبعدی STEP جهت جانمایی دقیق پروبها و پیشگیری از برخورد با قطعات بلند الزامی هستند.
آیا آزمون FCT میتواند جایگزین کامل آزمون ICT شود؟ خیر، نه در همه پروژهها. تست ICT قطعات معیوب و خطاهای لحیمکاری را با دقت روی قطعات منفرد شناسایی میکند. تست FCT عملکرد نهایی کلیت برد را تأیید مینماید. در بردهای حساس، ترکیب هر دو آزمون استاندارد ایدهآل کیفیت را فراهم میآورد.
بارگذاری سفتافزار روی بردهای مونتاژ شده در تست FCT چگونه اجرا میشود؟ پروگرام میکروکنترلرها معمولاً در نخستین گام فرآیند تست از طریق رابطهای SWD یا JTAG همراه با محاسبه کد اعتبارسنجی انجام شده و سپس تستهای عملکردی زیر بار آغاز میشوند.
چه موادی دوام طولانیمدت فیکسچرهای آزمون را تضمین میکنند؟ توصیه ما استفاده از صفحات Delrin آنتیاستاتیک، POM-ESD یا ورقات فیبر شیشهای G10/FR4 است. به کار بردن پلکسیگلاس معمولی به دلیل ذخیره بارهای استاتیک آسیبرسان به تراشهها مجاز نیست.
حدود پذیرش برای پارامترهای آنالوگ چگونه تعیین میشوند؟ بازه مجاز باید بر پایه مشخصات فنی قطعات و تحلیل بدترین شرایط کاری محاسبه شود و نباید صرفاً از روی ارقام اندازهگیریشده در یک نمونه اولیه ملاک قرار گیرد.
در صورت کوچک بودن ابعاد برد و نبود فضای کافی برای پدهای تست چه باید کرد؟ در این وضعیت میتوان تست را از طریق کانکتورهای فیزیکی لبه برد انجام داد یا پدهای تست موقتی روی حاشیههای پنل تولیدی ایجاد نمود که پس از تست و حین برش پنل حذف شوند.
صفحات و منابع مرتبط
- خدمات تخصصی تست عملکردی FCT
- خدمات آزمون مدار داخلی ICT
- دستورالعملهای طراحی برای تولید DFM
- سیستم تضمین کیفیت مونتاژ بردهای الکترونیکی
درخواست استعلام قیمت: بررسی DFM و برآورد هزینهها
پایداری خط تولید بردهای الکترونیکی خود را از مراحل اولیه طراحی تضمین کنید. کارشناسان APTPCB بررسی جامع قابلیت تست DFM را به عنوان بخشی از فرآیند استعلام قیمت ارائه میدهند.
جهت دریافت برآورد قیمت، لطفاً مدارک زیر را ارسال فرمایید:
- فایلهای گربر و لیست کامل قطعات BOM.
- مشخصات آزمون مد نظر همراه با حدود ولتاژها و رواداریها.
- برآورد تیراژ سالانه جهت انتخاب بهینه ساختار فیکسچر.
- نیازمندیهای مرتبط با برنامهریزی سفتافزار.
درخواست استعلام قیمت مونتاژ PCBA و تحلیل DFM
جمعبندی و مراحل بعدی
تدوین یک طرح آزمون عملکردی FCT مدون، پیشبینیهای نظری را به نتایج اندازهگیری صنعتی و قابل تکرار تبدیل میکند. با تعیین مشخصات شفاف، مهار دلایل خطاهای رد کاذب و پیادهسازی اصول دقیق پذیرش فیکسچر، تجهیزات خود را در برابر خسارتهای بازگشت قطعات معیوب از بازار ایمن میسازید. راهبرد تست عملکردی محصولات خود را در مراحل اولیه پایهگذاری کنید تا انتقالی بینقص از نمونهسازی به خطوط تولید انبوه رقم بخورد.