

دستیابی به مونتاژ با بازده بالا در تجهیزات الکترونیکی مدرن تقریباً بهطور کامل به کیفیت فرآیند چاپ خمیر لحیم وابسته است. با کوچکتر شدن قطعات تا ابعاد 0201 اینچی، BGAهای با گام 0.4mm و uQFNها، حاشیه خطا تقریباً از بین میرود و رعایت دقیق قوانین طراحی استنسیل PCBA برای ریزگام به اصلیترین راهکار جلوگیری از پلزنی و کمبود لحیم تبدیل میشود. این راهنما برای مهندسان و مسئولان خرید طراحی شده است که نیاز دارند استنسیلهایی را مشخص کنند که از اولین اجرای تولید عملکرد صحیح داشته باشند، رفتوبرگشتهای زیاد با تأمینکنندگانی مانند APTPCB (کارخانه PCB APTPCB) را کاهش دهند و پایداری تولید را تضمین کنند.
این راهنما چه مواردی را پوشش میدهد (و برای چه کسانی است)
این راهنمای عملی فراتر از استانداردهای پایه IPC میرود و واقعیتهای عملی تأمین و اعتبارسنجی استنسیلها برای طراحیهای با چگالی بالا را بررسی میکند. این مطلب برای افراد زیر نوشته شده است:
- مهندسان سختافزار که باید اصلاحات دهانهها را در فایلهای Gerber خود مشخص کنند تا از برگشت طراحی به دلیل DFM جلوگیری شود.
- مسئولان خرید که باید توانایی تأمینکننده PCBA در اجرای چاپ ریزگام بدون هزینههای اضافی بازکاری را ارزیابی کنند.
- مدیران کیفیت که به دنبال یک برنامه اعتبارسنجی ساختاریافته برای تأیید تأمینکنندگان جدید استنسیل یا NPIهای پیچیده PCBA هستند.
در این راهنما مشخصات عملی برای نسبتهای دهانه، انتخاب ضخامت فویل و عملیات سطحی را پیدا خواهید کرد؛ همچنین یک چارچوب ارزیابی ریسک ارائه میشود تا مشخص شود احتمال وقوع عیوب چاپ در کدام نقاط بیشتر است.
چه زمانی قوانین استنسیل ریزگام اهمیت بیشتری دارند (و چه زمانی ندارند)
درک محدوده کاربرد این قوانین کمک میکند سطح مناسب سختگیری مهندسی را برای نیازهای پروژه خود انتخاب کنید.
این روش زمانی ضروری است که:
- گام قطعات کمتر از 0.5mm باشد: برای BGAها، CSPها یا QFNها که بازشدگیهای استاندارد دهانه میتوانند باعث پلزنی شوند.
- فناوریهای ترکیبی وجود داشته باشد: زمانی که کانکتورهای بزرگ به حجم زیادی خمیر نیاز دارند و در کنار آنها قطعات پسیو 0201 به رسوبهای بسیار کوچک نیازمند هستند.
- قابلیت اطمینان بالا مورد نیاز باشد: کاربردهای خودرویی یا پزشکی که معیارهای وُید در آنها سختگیرانه است (مانند IPC Class 3).
- بازده تولید حیاتی باشد: زمانی که تولید انبوه را افزایش میدهید و نمیتوانید توقفهای ناشی از تمیزکاری مکرر زیر استنسیل را تحمل کنید.
این روش ممکن است بیش از نیاز باشد زمانی که:
- تنها گامهای استاندارد وجود دارند: اگر کوچکترین قطعه 0805 یا SOIC با گام 1.27mm باشد، دستورالعملهای استاندارد IPC-7525 کافی هستند.
- مونتاژ دستی نمونه اولیه انجام میشود: اگر لحیمکاری دستی یا چاپ دستی نمونه اولیه انجام میدهید، تلرانسهای دقیق ممکن است در نویز فرآیند دستی از بین بروند.
- اسباببازیهای مصرفی کمهزینه تولید میشوند: جایی که مقدار کمی وُید یا بازکاری قابل قبول است تا هزینههای NRE در پایینترین سطح نگه داشته شود.
چه مواردی را باید تعریف کنید (قبل از سفارش استنسیل)
برای اطمینان از اینکه سازنده شما استنسیلی مناسب عملکرد ریزگام تحویل میدهد، باید از درخواستهای کلی عبور کرده و الزامات مهندسی مشخصی تعیین کنید.
- نسبت سطح دهانه (> 0.66): سطح بازشدگی دهانه تقسیم بر سطح دیوارههای دهانه باید بیشتر از 0.66 باشد. این مقدار باعث میشود خمیر بهجای چسبیدن به دیوارهها، از استنسیل جدا شود. برای ریزگام، در صورت امکان هدف را > 0.70 قرار دهید.
- نسبت ابعادی (> 1.5): عرض دهانه تقسیم بر ضخامت فویل است. این پارامتر نسبت به نسبت سطح کمتر بحرانی است، اما همچنان برای حفظ ساختار صحیح آجر خمیر لحیم یک بررسی مهم محسوب میشود.
- انتخاب ضخامت فویل: برای قطعات با گام 0.4mm، ضخامت 3 mil (0.08mm) تا 4 mil (0.10mm) را مشخص کنید. اگر قطعات بزرگ وجود دارند، ممکن است به طراحی استنسیل «پلهای افزایشی» یا «پلهای کاهشی» نیاز داشته باشید.
- کاهش دهانه (10% - 20%): بازشدگیهای کلی 1:1 بهندرت برای ریزگام مناسب هستند. برای جلوگیری از پلزنی، کاهش سطحی 10-20% را تعریف کنید یا مشخص کنید که «تأمینکننده باید برای IPC Class X بهینهسازی کند».
- گرد کردن گوشهها (شعاع): دهانههای مربعی خمیر را در گوشهها به دام میاندازند. گوشههای گرد (برای مثال شعاع 0.06mm) را درخواست کنید تا رهاسازی خمیر بهتر شده و گرفتگی کاهش یابد.
- صافی دیوارهها (الکتروپولیش): برای گام کمتر از 0.5mm، دیوارههای برش لیزری بیش از حد زبر هستند. انجام الکتروپولیش یا آبکاری الکتروفرم نیکل را الزامی کنید تا دیوارهها صاف شده و رهاسازی بهتر شود.
- اعمال نانوپوشش: یک نانوپوشش دفعکننده فلاکس مشخص کنید. این پوشش تعداد دفعات تمیزکاری زیر استنسیل را کاهش داده و از پلزنی خمیر در سطح زیرین استنسیل جلوگیری میکند.
- نقاط فیدوشال: اطمینان حاصل کنید فیدوشالهای نیمهاچ روی استنسیل قرار داده شدهاند و دقیقاً با فیدوشالهای PCB مطابقت دارند تا همترازی دقیق دستگاه انجام شود.
- نوع متریال: فولاد زنگنزن ریزدانه یا نیکل درخواست کنید. فولاد زنگنزن معمولی ممکن است ساختار دانهای داشته باشد که با دهانههای بسیار کوچک تداخل ایجاد کند.
- کشش فریم: یک فریم با کشش بالا (برای مثال > 40N/cm) مشخص کنید تا استنسیل هنگام مرحله جداسازی چرخه چاپ دچار «سکهای شدن» یا تغییر شکل نشود.
- محدوده ممنوعه پله کاهشی: اگر از استنسیل پلهای کاهشی استفاده میکنید، یک محدوده ممنوعه (معمولاً 3-5mm) اطراف ناحیه پلهای تعریف کنید که در آن قطعهای قرار نگیرد تا تیغه اسکوییجی بتواند بهدرستی تطبیق پیدا کند.
- فرمت Gerber: لایههای خمیر را در فرمت RS-274X همراه با مشخص کردن واضح سمت قطعه و هرگونه نیازمندی پنلسازی ارائه کنید.
عیوب رایج چاپ (علت ریشهای و پیشگیری)
حتی با مشخصات کاملاً صحیح، عوامل فیزیکی در فرآیند چاپ میتوانند باعث ایجاد عیب شوند؛ شناخت این ریسکها امکان شناسایی آنها پیش از ریفلو را فراهم میکند.
- پلزنی خمیر (اتصال کوتاه):
- دلیل: دهانهها بیش از حد بزرگ هستند یا آببندی گسکت استنسیل مناسب نیست.
- تشخیص: SPI دوبعدی/سهبعدی اتصال خمیر بین پدها را نشان میدهد.
- پیشگیری: کاهش بیشتر دهانه و اطمینان از کشش بالای فریم.
- کمبود خمیر (بازشدگی):
- دلیل: نسبت سطح کمتر از 0.66 است و باعث میشود خمیر داخل دهانه باقی بماند.
- تشخیص: SPI حجم/ارتفاع پایین را نشان میدهد؛ بررسی چشمی گرفتگی استنسیل را مشخص میکند.
- پیشگیری: فویل نازکتر، الکتروپولیش یا دهانه بزرگتر (در صورت وجود فاصله کافی).
- گوی لحیم (در وسط چیپ):
- دلیل: خمیر به دلیل گسکت ضعیف یا «عطسه کردن» هنگام جداسازی زیر استنسیل فشرده میشود.
- تشخیص: بازرسی اشعه ایکس یا بررسی چشمی پس از ریفلو.
- پیشگیری: نانوپوشش برای دفع فلاکس؛ چرخههای تمیزکاری مکرر زیر استنسیل.
- تومباستونینگ (0402/0201):
- دلیل: حجم نابرابر خمیر روی پدهای مقابل باعث ایجاد گشتاور نامساوی هنگام خیس شدن لحیم میشود.
- تشخیص: بازرسی چشمی پس از ریفلو.
- پیشگیری: طراحی دهانه «صفحه خانگی» یا «U شکل» برای کاهش حجم خمیر و نیروی مرکزدهی.
- وُید BGA:
- دلیل: مواد فرّار موجود در فلاکس زیر بدنه قطعه محبوس میشوند.
- تشخیص: کنترل وُید BGA: استنسیل، ریفلو و معیارهای اشعه ایکس در این بخش ضروری هستند.
- پیشگیری: استفاده از طراحی دهانه شبکهای (پنجرهای) بهجای دایرههای کامل برای ایجاد مسیر خروج گاز.
- کشیدگی/تغییر شکل استنسیل:
- دلیل: فشار زیاد اسکوییجی یا توری بیکیفیت باعث کاهش کشش در طول زمان میشود.
- تشخیص: عدم همترازی در طول اجرای تولید افزایش مییابد.
- پیشگیری: پایش منظم کشش؛ استفاده از فریمهای آلومینیومی ریختهگریشده.
- جمعکردن خمیر توسط تیغه:
- دلیل: تیغه اسکوییجی داخل دهانههای بزرگ فرو میرود و خمیر را خارج میکند.
- تشخیص: ارتفاع خمیر پایین در مرکز پدهای بزرگ.
- پیشگیری: استفاده از الگوی شبکهای برای پدهای بزرگ جهت پشتیبانی از تیغه اسکوییجی.
- خشک شدن خمیر:
- دلیل: خمیر مدت زیادی روی استنسیل باقی میماند و ویسکوزیته تغییر میکند.
- تشخیص: غلتش نامناسب دانه خمیر؛ کیفیت چاپ ناپایدار.
- پیشگیری: پایش دقیق عمر فرآیند؛ افزودن منظم خمیر تازه.
اعتبارسنجی و پذیرش (بررسیها و معیارهای چاپ)
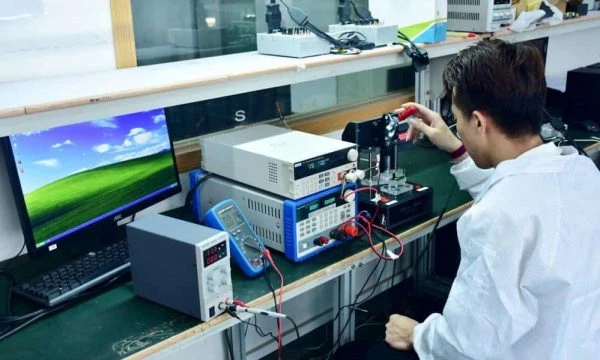
برای اطمینان از مؤثر بودن قوانین طراحی استنسیل PCBA برای ریزگام، باید در مرحله NPI یک برنامه اعتبارسنجی دقیق اجرا کنید.
- بازرسی ورودی استنسیل:
- هدف: بررسی کیفیت ساخت فیزیکی.
- روش: بررسی چشمی زیر میکروسکوپ؛ اندازهگیری کشش با گیج.
- معیار: دیوارهها صاف باشند (بدون پلیسه)؛ کشش > 40N/cm؛ فیدوشالها واضح باشند.
- بازرسی خمیر لحیم (SPI):
- هدف: اندازهگیری یکنواختی چاپ.
- روش: دستگاه SPI سهبعدی برای اندازهگیری حجم، سطح، ارتفاع و جابهجایی.
- معیار: Cpk > 1.67 برای حجم؛ بدون پلزنی؛ ارتفاع در محدوده ±15% ضخامت فویل.
- طراحی آزمایش سرعت/فشار چاپ (DOE):
- هدف: یافتن محدوده فرآیند.
- روش: اجرای چاپ با سرعتهای مختلف (20-100mm/s) و فشارهای متفاوت.
- معیار: تعیین محدودهای که نرخ قبولی SPI پایدار است (تمیزکاری مناسب، رهاسازی خوب).
- بازرسی اشعه ایکس (BGA/QFN):
- هدف: بررسی عیوب پنهان زیر قطعات.
- روش: اشعه ایکس دوبعدی یا سهبعدی پس از ریفلو.
- معیار: وُید کمتر از 25% (یا طبق IPC Class 3)؛ شکل یکنواخت توپها؛ بدون اتصال کوتاه.
- آنالیز مقطعزنی (اختیاری):
- هدف: بررسی تشکیل ترکیبات بینفلزی و خیسشوندگی در ریزگام.
- روش: آزمایش مخرب روی یک برد نمونه.
- معیار: تشکیل مناسب فیلت؛ بدون عیب «head-in-pillow».
- بازرسی قطعه اول (FAI):
- هدف: بررسی موقعیت قطعات نسبت به خمیر.
- روش: سیستم خودکار FAI یا اسکن نوری با وضوح بالا.
- معیار: تطابق 100% با BOM و قطبیت؛ هممرکزی خمیر.
- تحلیل ارتباط عیوب:
- هدف: مقایسه روشهای بازرسی.
- روش: بازرسی AOI در برابر اشعه ایکس: هرکدام چه عیبهایی را پیدا میکنند.
- معیار: AOI کجی/تومباستون را پیدا میکند؛ اشعه ایکس پلزنی/وُید زیر BGA را پیدا میکند. هر دو باید فعال باشند.
- ثبت چرخه عمر استنسیل:
- هدف: پیگیری فرسایش.
- روش: ثبت تعداد چاپها.
- معیار: کشش مجدد یا تعویض پس از 50,000-100,000 چاپ (بسته به نوع متریال).
چکلیست تأمینکننده (سؤالات RFQ و ممیزی)
از این چکلیست برای ارزیابی تأمینکنندگانی مانند APTPCB یا سایر سازندگان استفاده کنید تا اطمینان حاصل شود نیازمندیهای ریزگام شما را اجرا میکنند.
ورودیهای RFQ (مواردی که ارسال میکنید)
- فایلهای Gerber با لایههای واضح Paste Top/Paste Bottom.
- نقشه پنلسازی PCB (ابعاد آرایه و ریلها).
- دیتاشیت قطعه با کوچکترین گام (برای مثال فوتپرینت BGA).
- ضخامت فویل موردنظر (برای مثال 0.10mm یا 0.12mm).
- نیاز به «Step-down» یا «Step-up» در صورت کاربرد.
- اندازه فریم ترجیحی (برای مثال 29" x 29").
- محل و نوع فیدوشالها.
- نیازمندیهای متن/برچسبگذاری (شماره قطعه، تاریخ، ضخامت).
اثبات توانمندی (مواردی که باید داشته باشند)
- آیا از دستگاههای برش لیزری دقیق (مانند LPKF) استفاده میکنند؟
- آیا میتوانند الکتروپولیش را داخل کارخانه یا با شریک تأییدشده انجام دهند؟
- آیا خدمات نانوپوشش ارائه میکنند؟
- آیا توانایی ساخت استنسیل پلهای (اچ شیمیایی یا جوشکاری) دارند؟
- حداقل تلرانس دهانه آنها چقدر است (برای مثال ±5µm)؟
- آیا مهندسان DFM برای پیشنهاد اصلاح دهانهها دارند؟
سیستم کیفیت و ردیابی
- آیا اسکن نوری 100% استنسیل برشخورده را انجام میدهند؟
- آیا اندازهگیری کشش برای هر فریم ثبت میشود؟
- آیا میتوانند قبل از برش، یک «Check Plot» برای تأیید ارائه کنند؟
- آیا محیط کلینروم برای پرداخت نهایی استنسیل دارند؟
- آیا گرید توری فولادی تأییدشده است (مانند فولاد ژاپنی)؟
- چگونه استنسیلها را برای جلوگیری از خمشدن هنگام حمل بستهبندی میکنند؟
کنترل تغییرات و تحویل
- زمان استاندارد تحویل چقدر است (معمولاً 24-48 ساعت)؟
- آیا دادههای اصلاح دهانه را برای سفارشهای مجدد آرشیو میکنند؟
- آیا فرآیند رسمی تأیید تغییرات دهانه وجود دارد؟
- آیا در صورت آسیب استنسیل امکان جایگزینی سریع دارند؟
- آیا گزارش دیجیتال تغییرات انجامشده را ارائه میدهند؟
- آیا برای حفظ کشش فریم ضمانت دارند؟
راهنمای تصمیمگیری (موازنههایی که میتوانید انتخاب کنید)
مهندسی یعنی ایجاد تعادل میان محدودیتهای مختلف. در ادامه روش مدیریت تضادهای رایج در طراحی استنسیل ریزگام آمده است.
- نانوپوشش در برابر هزینه:
- موازنه: نانوپوشش 20-30% به هزینه استنسیل اضافه میکند.
- تصمیم: اگر BGA یا QFN با گام < 0.5mm دارید، نانوپوشش را انتخاب کنید. صرفهجویی در زمان تمیزکاری و بازکاری، هزینه را بلافاصله جبران میکند. برای 0805/SOIC فقط، آن را حذف کنید.
- Step-Down در برابر مصالحه در ضخامت:
- موازنه: استنسیلهای Step-Down گران و شکننده هستند. استفاده از یک فویل نازکتر (برای مثال 4 mil) حجم لحیم کانکتورهای بزرگ را کاهش میدهد.
- تصمیم: اگر قابلیت اطمینان اولویت دارد، Step-Down را انتخاب کنید. اگر هزینه عامل اصلی است، از فویل نازکتر استفاده کرده و با چاپ بیش از اندازه (دهانه > پد) کانکتورهای بزرگ، حجم را بازیابی کنید.
- الکتروفرم در برابر برش لیزری:
- موازنه: الکتروفرم (نیکل) رهاسازی بهتر ارائه میدهد اما 3-5 برابر هزینه بیشتر و زمان تحویل طولانیتر دارد.
- تصمیم: برای ریزگام استاندارد (0.4mm)، برش لیزری + الکتروپولیش معمولاً کافی است. الکتروفرم را فقط برای ریزگام بسیار بالا (0.3mm) یا CSP در سطح ویفر انتخاب کنید.
- دهانه بزرگتر در برابر گوی لحیم:
- موازنه: دهانههای بزرگتر بهتر رها میشوند اما خطر ایجاد گوی لحیم را افزایش میدهند.
- تصمیم: نسبت سطح را در اولویت قرار دهید. اگر این نسبت < 0.66 است، حتماً دهانه را بزرگتر یا فویل را نازکتر کنید. برای جلوگیری از گوی لحیم، رهاسازی ضعیف را به خطر نیندازید؛ گوی لحیم را با گسکت و تمیزکاری حل کنید.
- فریم پلاستیکی در برابر آلومینیومی:
- موازنه: فریمهای پلاستیکی/اکو وزن و هزینه حمل را کاهش میدهند اما کشش کمتری حفظ میکنند.
- تصمیم: برای ریزگام همیشه آلومینیوم ریختهگریشده را انتخاب کنید. پایداری کشش برای دقت رجیستریشن قابل چشمپوشی نیست.
پرسشهای متداول
1. حداقل گام مطلق برای یک استنسیل استاندارد برش لیزری چقدر است؟ با الکتروپولیش و فولاد باکیفیت، برش لیزری استاندارد میتواند تا گام 0.4mm را پشتیبانی کند. برای کمتر از آن (0.3mm)، استنسیلهای الکتروفرم توصیه میشوند.
2. چگونه نسبت سطح را خودم محاسبه کنم؟ نسبت سطح = (سطح بازشدگی) / (سطح دیوارههای دهانه). برای دایره: قطر / (4 * ضخامت). برای مستطیل: (LW) / (2(L+W)*ضخامت). اطمینان حاصل کنید نتیجه > 0.66 باشد.
3. آیا میتوانم از یک استنسیل برای خمیر لحیم سربدار و بدون سرب استفاده کنم؟ از نظر فنی بله، اما به دلیل آلودگی متقاطع ریسک دارد. بهترین روش این است که استنسیلهای جداگانه با برچسب واضح برای جلوگیری از ترکیب آلیاژها نگهداری شوند.
4. چرا BGA من با وجود استنسیل مناسب هنوز وُید دارد؟ کنترل وُید BGA: استنسیل، ریفلو و معیارهای اشعه ایکس با یکدیگر در ارتباط هستند. اگر استنسیل مناسب است، پروفایل ریفلو (زمان ماند کوتاه است؟) یا عمر خمیر (فلاکس تمام شده است؟) را بررسی کنید.
5. هنگام چاپ، استنسیل هر چند وقت یکبار باید تمیز شود؟ برای ریزگام بدون نانوپوشش، هر 3-5 چاپ تمیز کنید. با نانوپوشش، معمولاً میتوان این فاصله را به هر 15-20 چاپ افزایش داد و بهرهوری را بهتر کرد.
6. تفاوت اچ شیمیایی و برش لیزری چیست؟ اچ شیمیایی فناوری قدیمیتر و کمدقتتر است و پروفایل دیواره «ساعتشنی» ایجاد میکند. برش لیزری استاندارد SMT است و دیوارههای عمودی یا کمی مخروطی برای رهاسازی بهتر فراهم میکند.
7. برای BGA باید از دهانه مربعی استفاده کنم یا دایرهای؟ دهانههای مربعی با گوشههای گرد نسبت به دایرههایی با همان قطر، حجم بیشتری از خمیر را آزاد میکنند. از مربعها [squircle] استفاده کنید، مگر اینکه فاصله پدها بسیار کم باشد و خطر پلزنی ایجاد کند.
8. SPI چه عیوبی را از دست میدهد؟ SPI مشکلات حجم و ارتفاع را شناسایی میکند. این سیستم نمیتواند تشخیص دهد آلیاژ اشتباه خمیر استفاده شده یا برد تاب دارد (مگر اینکه SPI جبران تاببرداشتگی داشته باشد). همچنین عیوبی که در حین ریفلو ایجاد میشوند را مشاهده نمیکند.
صفحات و ابزارهای مرتبط
- خدمات استنسیل PCB – گزینههای ساخت استنسیل سفارشی شامل نانوپوشش و طراحیهای Step-down را بررسی کنید.
- مونتاژ BGA و ریزگام – چالشهای مونتاژ اختصاصی قطعات BGA و QFN را بهصورت عمیق بررسی کنید.
- قابلیتهای بازرسی SPI – یاد بگیرید چگونه بازرسی خمیر لحیم، طراحی استنسیل شما را پیش از جایگذاری قطعات اعتبارسنجی میکند.
- راهنمای DFM – قوانین جامع طراحی برای آمادهسازی PCB جهت تولید انبوه.
- بازرسی اشعه ایکس – درک کنید چگونه اشعه ایکس وُیدها و اتصال کوتاهها زیر قطعات با ترمینال زیرین را بررسی میکند.
نتیجهگیری (گامهای بعدی)
تسلط بر قوانین طراحی استنسیل PCBA برای ریزگام فقط پیروی از یک فرمول نیست؛ بلکه ایجاد تعادل میان محدودیتهای فیزیکی برای اطمینان از رهاسازی تکرارپذیر خمیر است. با تعریف دقیق نسبتهای دهانه، انتخاب ضخامت مناسب فویل و اعتبارسنجی با SPI و اشعه ایکس، میتوانید عیوب چاپ را تقریباً بهطور کامل حذف کنید.
زمانی که آماده انتقال از طراحی به تولید هستید، بسته اطلاعاتی خود را برای بررسی DFM آماده کنید. مطمئن شوید فایلهای Gerber (بهخصوص لایههای خمیر)، نقشه ساخت همراه با جزئیات استکاپ و هرگونه نیازمندی حجم مشخص را شامل کردهاید. یک بررسی کامل توسط تیم مهندسی APTPCB به شناسایی زودهنگام خطاهای دهانه کمک میکند و اطمینان میدهد قطعات ریزگام شما از همان بار اول بهدرستی لحیم میشوند.