
تعریف، محدوده و مخاطبان این راهنما
تعریف یک برنامه کنترل کیفیت قدرتمند، اولین گام برای جلوگیری از خرابیهای محصول در میدان است. این راهنما چهار ستون اصلی بازرسی مدرن را بررسی میکند. یک استراتژی تست PCBA: AOI، X-Ray، ICT و FCT جامع، تأیید بصری، ساختاری، الکتریکی و عملکردی را ترکیب میکند تا تولید بدون نقص تضمین شود.
- AOI (بازرسی نوری خودکار): از دوربینها برای بررسی وجود قطعات، قطبیت و کیفیت اتصالات لحیم در لایههای سطحی استفاده میکند.
- X-Ray (AXI): به داخل لایههای PCB نفوذ میکند تا اتصالات لحیم پنهان، مانند اتصالات زیر BGA، QFN یا LGA را بررسی کند.
- ICT (تست داخل مدار): از یک فیکسچر «بستر سوزنها» برای اتصال الکتریکی به قطعات مجزا و بررسی مقاومت، ظرفیت خازنی و اتصال کوتاه/باز استفاده میکند.
- FCT (تست عملکردی مدار): محیط عملکرد نهایی را شبیهسازی میکند تا اطمینان حاصل شود برد منطق و عملکردهای توان مورد انتظار را بهدرستی اجرا میکند.
این راهنما برای مدیران تأمین و مهندسان سختافزار طراحی شده است که باید بین میزان پوشش تست و هزینه تعادل برقرار کنند. این راهنما به شما کمک میکند نیازمندیهای لازم را برای APTPCB (کارخانه PCB شرکت APTPCB) یا سایر تأمینکنندگان تعریف کنید تا فقط برای سطح سختگیری تست مورد نیاز کلاس محصول خود هزینه پرداخت کنید.
چه زمانی از هر تست استفاده کنیم (و چه زمانی استفاده نکنیم)
پس از درک تعاریف، چالش بعدی تعیین ترکیب مناسب تستها برای حجم تولید و سطح اطمینان مورد نیاز محصول شما است.
یک استراتژی تست PCBA: AOI، X-Ray، ICT و FCT کامل برای صنایع با قابلیت اطمینان بالا مانند خودروسازی، تجهیزات پزشکی یا هوافضا ضروری است، اما ممکن است برای نمونههای اولیه ساده مصرفی بیش از حد باشد.
- از مجموعه کامل تستها (AOI + X-Ray + ICT + FCT) استفاده کنید زمانی که:
- هزینه خرابی محصول در میدان بسیار بالا است (مانند تجهیزات پشتیبان حیاتی پزشکی یا سیستمهای ایمنی خودرو).
- طراحی شامل BGAهای پیچیده است (نیازمند X-Ray) و تراکم قطعات بالا دارد (نیازمند AOI).
- حجم تولید، هزینه NRE (مهندسی غیرتکرارشونده) مربوط به فیکسچرهای ICT را توجیه میکند.
- از استراتژی کاهشیافته (AOI + X-Ray + FCT) استفاده کنید زمانی که:
- حجم تولید پایین تا متوسط است (کمتر از ۱۰۰۰ عدد) و هزینه فیکسچرهای ICT زیاد میشود.
- برد دارای قطعات پنهان (BGA) است که نیاز به X-Ray دارند، اما منطق سادهای دارد که FCT میتواند بدون ICT آن را پوشش دهد.
- از استراتژی حداقلی (AOI + روشنکردن اولیه روی میز کار) استفاده کنید زمانی که:
- در مرحله اولیه نمونهسازی هستید.
- بودجه محدودیت اصلی است و ریسک عیبیابی دستی بیشتر در مراحل بعدی را میپذیرید.
مواردی که باید تعریف شوند (پوشش، محدودیتها، گزارشها، فیکسچرها)
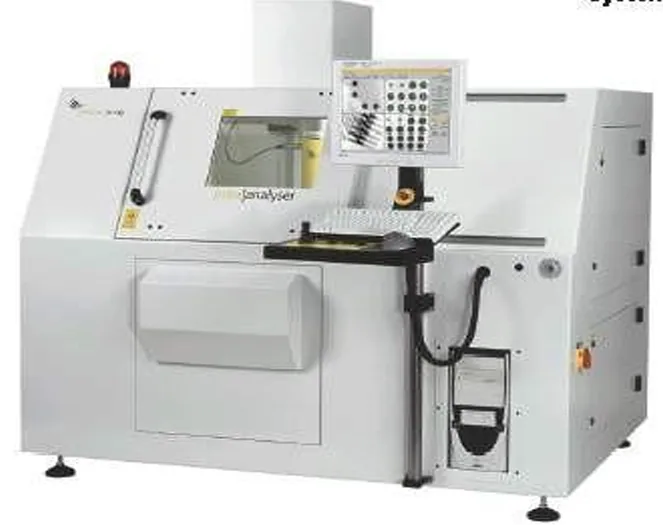
پس از انتخاب ترکیب مناسب بازرسی، باید مشخصات فنی مورد استفاده تولیدکننده برای اجرای برنامه را تعریف کنید.
مشخصات شفاف از ابهام جلوگیری میکنند؛ پارامترهای کلیدی برای تعریف یک استراتژی تست PCBA: AOI، X-Ray، ICT و FCT عبارتاند از:
- رزولوشن AOI: رزولوشن دوربین را برای قطعات 0201 یا 01005 مشخص کنید (برای مثال کمتر از 10µm/pixel).
- پوشش AOI: نواحی بحرانی را مشخص کنید (برای مثال «بازرسی 100٪ قطبیت تمام ICها و فیلتهای لحیم SMT»).
- درصد حفرههای X-Ray: حداکثر میزان مجاز حفرهها در BGA را تعیین کنید (معمولاً IPC کلاس 2 کمتر از 25٪ یا کلاس 3 کمتر از 20٪).
- نقاط تست ICT: اطمینان حاصل کنید طراحی شامل پدهای تست باشد (قطر حداقل 0.8mm ترجیح داده میشود) و در صورت امکان دسترسی 100٪ به نتها وجود داشته باشد.
- نوع فیکسچر ICT: بر اساس توزیع نقاط تست، نیازمندی فیکسچر یکطرفه یا دوطرفه را مشخص کنید.
- منطق قبولی/رد FCT: محدوده دقیق ولتاژ، محدودیت مصرف جریان و وضعیت خروجی LED را تعریف کنید.
- زمان سیکل: زمان هدف تست برای هر واحد را مشخص کنید (برای مثال کمتر از 60 ثانیه) تا از ایجاد گلوگاه در تولید انبوه جلوگیری شود.
- ثبت دادهها: ذخیره گزارشهای تست (شماره سریال، وضعیت قبولی/ردی، دادههای پارامتریک) را برای ردیابی الزامی کنید.
- سیاست تست مجدد: مشخص کنید یک برد چند بار میتواند دوباره تست شود قبل از اینکه قرنطینه شود.
- نرخ فراخوانی اشتباه: هدفی برای خطاهای کاذب AOI تعیین کنید (برای مثال کمتر از 500 ppm) تا خستگی اپراتور کاهش یابد.
ریسکهایی که باعث عبور عیب از تست میشوند (علت ریشهای و پیشگیری)
حتی با وجود مشخصات شفاف، برخی ریسکهای تولید میتوانند اثربخشی برنامه تست شما را کاهش دهند، مگر اینکه بهصورت فعال مدیریت شوند.
یک استراتژی تست PCBA: AOI، X-Ray، ICT و FCT که بهدرستی اجرا نشده باشد، میتواند باعث ایجاد «Escape» (عبور برد معیوب از تست) یا «Bonepile» (رد شدن برد سالم) شود؛ روشهای کاهش این ریسکها عبارتاند از:
- ریسک: سایهاندازی در AOI
- علت: قطعات بلند جلوی دید دوربین نسبت به قطعات کوچک مجاور را میگیرند.
- تشخیص: بررسی برنامه AOI در زمان بازرسی نمونه اولیه (FAI).
- پیشگیری: استفاده از سیستمهای AOI سهبعدی یا بهینهسازی چیدمان قطعات در مرحله DFM.
- ریسک: پدیده Head-in-Pillow در BGA (HiP)
- علت: خیسشوندگی ضعیف بین ساچمه و خمیر لحیم که اغلب با X-Ray دوبعدی قابل مشاهده نیست.
- تشخیص: خرابیهای متناوب در FCT یا هنگام استفاده در میدان.
- پیشگیری: درخواست بازرسی X-Ray با زاویه مایل یا 5D و بهینهسازی پروفایلهای ریفلو.
- ریسک: آسیب پروب ICT
- علت: فشار بیش از حد پروب یا همراستا نبودن آن که باعث آسیب پدهای تست یا ترکهای مسیر میشود.
- تشخیص: بازرسی بصری نقاط تست پس از تست.
- پیشگیری: استفاده از تست کرنشسنج در فیکسچر و محدود کردن نیروی پروب.
- ریسک: قبولی اشتباه در FCT
- علت: تلورانس آزاد در اسکریپت تست که اجازه عبور بردهای مرزی را میدهد.
- تشخیص: تحلیل Cpk دادههای تست.
- پیشگیری: انجام مطالعات Gauge R&R (تکرارپذیری و بازتولیدپذیری) روی تجهیزات تست.
- ریسک: پوشش تست ناقص
- علت: تکیه صرف بر FCT باعث میشود عیوب ساختاری (مانند لحیم ضعیف) شناسایی نشوند.
- تشخیص: خرابیهای میدان ناشی از لرزش یا ضربه.
- پیشگیری: اجرای کامل حلقه استراتژی تست PCBA: AOI، X-Ray، ICT و FCT و اطمینان از سلامت ساختاری (AOI/X-Ray) قبل از تست الکتریکی.
- ریسک: عدم تطابق نسخه Firmware
- علت: FCT فریمور اشتباه را بارگذاری میکند یا با پارامترهای نادرست تست انجام میدهد.
- تشخیص: خطای تأیید Checksum.
- پیشگیری: اجرای اسکن خودکار بارکد برای انتخاب برنامه تست صحیح.
اعتبارسنجی و پذیرش (معیارهای قبولی/رد)
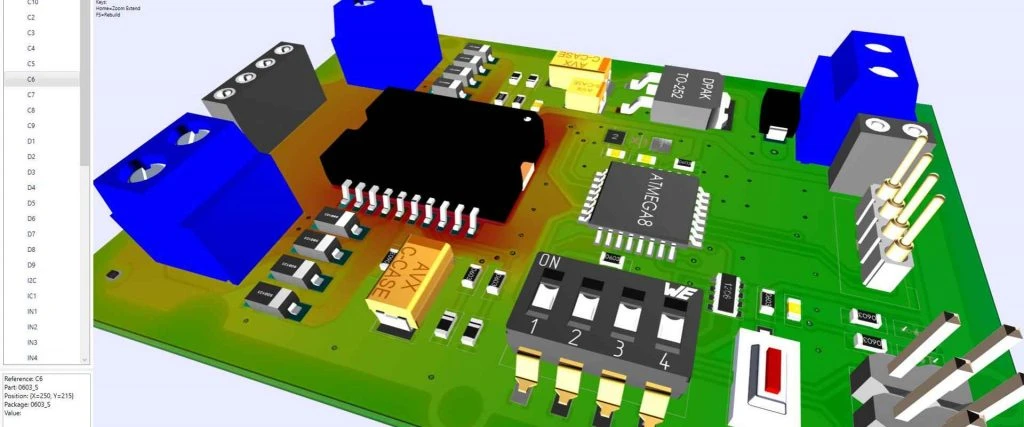
برای اطمینان از کنترل ریسکهای بالا، باید پیش از شروع تولید کامل، خود فرآیند تست را اعتبارسنجی کنید.
اعتبارسنجی ثابت میکند که استراتژی تست PCBA: AOI، X-Ray، ICT و FCT شما قابل اعتماد و تکرارپذیر است؛ برای پذیرش از مراحل زیر استفاده کنید:
- هدف: بررسی دقت کتابخانه AOI
- روش: یک «برد طلایی» (برد سالم تأییدشده) و یک «برد معیوب» (برد دارای عیب شناختهشده) را از AOI عبور دهید.
- معیار: سیستم باید 100٪ عیوب ایجادشده (قطعه مفقود، قطبیت اشتباه) را تشخیص دهد و روی برد طلایی هیچ خطای کاذبی ایجاد نکند.
- هدف: اعتبارسنجی حساسیت X-Ray
- روش: یک BGA با حفره یا اتصال کوتاه شناختهشده را بررسی کنید.
- معیار: وضوح تصویر باید به نرمافزار اجازه دهد درصد حفره را بهصورت خودکار با دقت ±2% محاسبه کند.
- هدف: تحلیل کرنش فیکسچر ICT
- روش: در طول سیکل پرس، کرنشسنجها را روی PCB قرار دهید.
- معیار: Microstrain باید کمتر از حد شکست ماده PCB باقی بماند (معمولاً کمتر از 500 µε).
- هدف: Gauge R&R در FCT
- روش: 10 برد را هرکدام 3 بار، توسط 3 اپراتور مختلف تست کنید.
- معیار: تغییرات اندازهگیری (GR&R) باید کمتر از 10٪ بازه تلورانس باشد.
- هدف: گزارش پوشش تست
- روش: گزارشی ایجاد کنید که قطعات BOM را با نتهای تستشده مقایسه کند.
- معیار: بیش از 90٪ پوشش گرههای الکتریکی را تأیید کنید (یا موارد حذفشده را توجیه کنید).
- هدف: تأیید زمان سیکل
- روش: زمان کل فرآیند را برای یک بچ 50 عددی اندازهگیری کنید.
- معیار: زمان متوسط باید با ظرفیت تولید مورد نیاز برای حجم سالانه هماهنگ باشد.
- هدف: بررسی یکپارچگی دادهها
- روش: یک شماره سریال مشخص را در پایگاه داده تأمینکننده ردیابی کنید.
- معیار: تمام تاریخچه (تصاویر AOI، مقادیر ICT، نتیجه FCT) باید در کمتر از 5 دقیقه قابل بازیابی باشد.
- هدف: بازرسی نمونه اولیه (FAI)
- روش: بررسی کامل ابعادی و عملکردی 5 واحد اول.
- معیار: 100٪ تطابق با تمام نقشهها و مشخصات تست.
چکلیست تأمینکننده (RFQ، ممیزی، ردیابی)
پس از داشتن برنامه اعتبارسنجی، از این چکلیست برای ارزیابی تأمینکنندگان استفاده کنید تا مطمئن شوید توانایی اجرای استراتژی شما را دارند.
این چکلیست به شما کمک میکند شرکایی مانند APTPCB را ارزیابی کنید و مطمئن شوید سختافزار و فرآیندهای لازم برای یک استراتژی تست PCBA: AOI، X-Ray، ICT و FCT کامل را دارند.
ورودیهای RFQ (چیزهایی که ارسال میکنید)
- BOM کامل همراه با فهرست تأمینکنندگان تأییدشده (AVL).
- فایلهای Gerber (RS-274X) و دادههای Pick & Place (XY).
- نقشه موقعیت نقاط تست (برای ICT).
- روش تست عملکردی (منطق مرحلهبهمرحله).
- فایلهای Firmware و Checksumها (hex/bin).
- نقشههای مکانیکی برای فیکسچرهای سفارشی.
- میزان مصرف سالانه تخمینی (EAU) برای سرشکن کردن هزینه فیکسچر.
- استانداردهای حد پذیرش کیفیت (AQL).
اثبات توانمندی (چیزهایی که ارائه میدهند)
- فهرست دستگاههای AOI (قابلیت دوبعدی در مقابل سهبعدی).
- مشخصات دستگاه X-Ray (رزولوشن برای BGAهای Fine-pitch).
- ساخت فیکسچر ICT در داخل کارخانه یا برونسپاری آن.
- توانایی ساخت رک/باکسهای FCT سفارشی.
- تجربه در صنعت خاص شما (مانند خودروسازی، پزشکی).
- نمونه گزارش DFM برای تستپذیری (DFT).
سیستم کیفیت و ردیابی
- گواهیهای ISO 9001 / IATF 16949 / ISO 13485.
- پیادهسازی MES (سیستم اجرای تولید).
- رهگیری هر PCB با بارکد/QR Code.
- روش مدیریت «Bonepile» (بردهای ردشده).
- سوابق کالیبراسیون تجهیزات تست.
- برنامه کنترل ESD برای ناحیه تست.
کنترل تغییرات و تحویل
- فرآیند مدیریت ECO (تغییرات مهندسی).
- سیستم کنترل نسخه Firmware.
- نگهداری امن فیکسچرهای تست مشتری.
- برنامه نگهداری پروبهای تست (Pogo Pin).
- برنامه بازیابی بحران برای دادههای تست.
راهنمای تصمیمگیری (موازنهها و قوانین تصمیم)
با داشتن یک تأمینکننده واجد شرایط، مرحله نهایی تصمیمگیری بر اساس محدودیتهای خاص محصول شما انجام میشود.
هر محصولی به تمام تستها نیاز ندارد؛ از این قوانین تصمیم برای تنظیم استراتژی تست PCBA: AOI، X-Ray، ICT و FCT استفاده کنید:
- اگر پایینترین هزینه هر واحد اولویت شماست: AOI + FCT را انتخاب کنید. ICT را حذف کنید تا هزینه NRE فیکسچر و زمان تست هر واحد کاهش یابد، اما زمان عیبیابی خرابیها بیشتر خواهد شد.
- اگر قابلیت اطمینان بدون نقص (خودرو/پزشکی) اولویت شماست: AOI + 3D X-Ray + ICT + FCT را انتخاب کنید. افزونگی این روش تضمین میکند عیبها از کارخانه خارج نشوند، حتی اگر هزینه بیشتر باشد.
- اگر تعداد BGA زیاد است: باید X-Ray را انتخاب کنید. AOI زیر پکیج را نمیبیند و FCT ممکن است اتصالات لحیم مرزی را که بعداً خراب میشوند شناسایی نکند.
- اگر بیش از 5000 عدد در سال تولید دارید: ICT را انتخاب کنید. هزینه اولیه فیکسچر (2000 تا 5000 دلار) بهسرعت با سرعت و دقت تشخیص ICT در مقایسه با عیبیابی دستی جبران میشود.
- اگر تغییرات طراحی مکرر دارید: از ICT اجتناب کنید. هر تغییر در Layout نیازمند فیکسچر جدید یا اصلاح پرهزینه است. از Flying Probe یا FCT استفاده کنید.
- اگر نیاز به تشخیص قطعات تقلبی دارید: تست الکتریکی (ICT/FCT) + X-Ray را انتخاب کنید. AOI بصری معمولاً نمیتواند Die داخلی تقلبی را تشخیص دهد.
پرسشهای متداول (هزینه، زمان تحویل، فیکسچر، گزارشدهی)
بهینهسازی استراتژی تست معمولاً پرسشهایی درباره لجستیک و قیمت ایجاد میکند؛ پاسخها در ادامه آمدهاند.
س: هزینه استراتژی تست PCBA: AOI، X-Ray، ICT و FCT چه تأثیری روی قیمت نهایی هر واحد دارد؟ پ: معمولاً مجموعه کامل تستها 5 تا 10 درصد به هزینه واحد PCBA اضافه میکند. با این حال، هزینههای RMA و تعمیرات میدانی که ممکن است برای هر واحد 100 برابر بیشتر باشند را بهطور قابل توجهی کاهش میدهد.
س: زمان لازم برای توسعه فیکسچر سفارشی ICT یا FCT چقدر است؟ پ: توسعه فیکسچر معمولاً 2 تا 4 هفته زمان میبرد. این فرآیند بهصورت موازی با ساخت PCB انجام میشود، بنابراین اگر زود سفارش داده شود، بهندرت باعث تأخیر در مونتاژ نهایی میشود.
س: چه فایلهای DFM برای بهینهسازی استراتژی تست PCBA: AOI، X-Ray، ICT و FCT مورد نیاز است؟ پ: فایلهای ODB++ یا Gerber همراه با یک لایه مشخص «Test Point» ارائه دهید. این کار به مهندسان اجازه میدهد پیش از شروع تولید، دسترسی پروبها را بررسی کنند.
س: آیا بازرسی X-Ray میتواند روی تمام بردها در تولید انبوه انجام شود؟ پ: بله، AXI خودکار خط تولید امکانپذیر است اما سرعت پایینی دارد. برای کاهش هزینه، بیشتر استراتژیها از نمونهبرداری (مانند 10٪) یا تمرکز فقط روی نواحی مشخص BGA استفاده میکنند.
س: مواد چگونه روی دقت استراتژی تست PCBA: AOI، X-Ray، ICT و FCT تأثیر میگذارند؟ پ: سولدرماسکهای با بازتاب بالا (مانند رنگ سفید) میتوانند دوربینهای قدیمی AOI را دچار خطا کنند. پرداختهای مات برای افزایش دقت بازرسی نوری ترجیح داده میشوند.
س: تفاوت ICT و تست Flying Probe چیست؟ پ: ICT از یک «بستر سوزنها» ثابت برای سرعت بالا (چند ثانیه) استفاده میکند، در حالی که Flying Probe از بازوهای متحرک استفاده میکند (چند دقیقه). Flying Probe برای نمونهسازی بهتر است؛ ICT برای تولید حجمی مناسبتر است.
س: چگونه معیارهای پذیرش برای استراتژی تست PCBA: AOI، X-Ray، ICT و FCT تعریف کنم؟ پ: از استانداردهای IPC-A-610 برای بازرسی بصری/X-Ray (AOI) و از یک «سند مشخصات تست» دقیق برای پارامترهای الکتریکی (ICT/FCT) استفاده کنید.
س: آیا FCT نیاز به ICT را کاملاً حذف میکند؟ پ: خیر. FCT تأیید میکند آیا محصول کار میکند، در حالی که ICT مشخص میکند چرا خراب شده است (برای مثال «R45 قطع است»). ICT سرعت تعمیر را بهطور قابل توجهی افزایش میدهد.
صفحات و ابزارهای مرتبط
برای بهبود بیشتر برنامه کیفیت خود، قابلیتها و راهنماهای زیر را بررسی کنید.
- تست و کنترل کیفیت: مروری بر سیستمهای یکپارچه کیفیت که برای حفظ بازده بالا استفاده میشوند.
- خدمات بازرسی AOI: بررسی عمیق نحوه تشخیص عیوب سطحی مانند Tombstoning و خطاهای قطبیت توسط بازرسی نوری.
- بازرسی X-Ray (AXI): یاد بگیرید چگونه X-Ray سلامت اتصالات لحیم BGA و QFN را که با چشم غیرمسلح دیده نمیشوند بررسی میکند.
- ICT (تست داخل مدار): جزئیات تست بستر سوزنها برای بهرهوری تولید با تیراژ بالا.
- FCT (تست عملکردی): نحوه شبیهسازی عملکرد واقعی با تست عملکردی سفارشی پیش از ارسال محصول.
- راهنمای DFM: نکات طراحی برای اطمینان از پشتیبانی Layout برد از نقاط تست و دسترسی بازرسی.
درخواست قیمت (بازبینی Design for Manufacturability (DFM) + قیمتگذاری)
آماده اجرای یک برنامه تست مطمئن هستید؟ با APTPCB ارتباط برقرار کنید تا بازبینی جامع DFM و یک قیمت شفاف شامل نیازمندیهای تست اختصاصی شما دریافت کنید.
برای دریافت قیمت دقیق، لطفاً موارد زیر را آماده کنید:
- فایلهای Gerber و BOM: برای قیمت پایه مونتاژ.
- برنامه تست: مشخص کنید به AOI، X-Ray، ICT یا FCT نیاز دارید.
- تیراژ: EAU به ما کمک میکند مشخص کنیم ابزارهای سختافزاری (فیکسچرهای ICT) از نظر هزینه توجیهپذیر هستند یا خیر.
- نقشهها: هرگونه محدودیت مکانیکی برای فیکسچرهای تست عملکردی.
نتیجهگیری (مراحل بعدی)
یک استراتژی تست PCBA: AOI، X-Ray، ICT و FCT که بهدرستی اجرا شود، تفاوت بین یک عرضه موفق و قابل اعتماد و یک فراخوان پرهزینه محصول است. با ترکیب سرعت بازرسی سطحی AOI، عمق بررسی X-Ray، دقت تشخیصی ICT و اعتبارسنجی عملکرد واقعی FCT، یک شبکه ایمنی ایجاد میکنید که عیوب را پیش از خروج از کارخانه شناسایی میکند. از چکلیست و مشخصات ارائهشده در این راهنما برای هماهنگی با تأمینکننده استفاده کنید تا سرمایهگذاری شما در تست مستقیماً به کیفیت محصول تبدیل شود.
تمامی این مراحل بازرسی بهصورت درونخطی در جریان خدمات مونتاژ الکترونیکی ما انجام میشوند.