

نکات کلیدی
فرایند جانمایی قطعات مرحله مرکزی در مونتاژ قطعات نصب سطحی است که طی آن یک بازوی رباتیک خودکار هر قطعه الکترونیکی را از نوارهای رول، سینیها یا لولهها برداشته و با دقت میکرومتری روی خمیر قلع چاپشده با مختصات X و Y و زاویه چرخش دقیق قرار میدهد. این مرحله میان چاپ خمیر قلع و کوره لحیمکاری در فرایند مونتاژ قطعات سطحی و پایهدار قرار گرفته است، و بخش عمده خطاهای جایگذاری ناشی از دادههای ناقص یا خطاهای راهاندازی فیدرها است. این راهنما فرایند کامل را از آمادهسازی دادهها تا بازرسی پایانی پوشش میدهد.
- تعریف: فرایند جانمایی خودکار قطعات، عملیات رباتیک برداشتن المانهای الکترونیکی از فیدرها و نشاندن دقیق آنها بر روی برد مدار چاپی است.
- اصالت دادهها: موفقیت تولید به فایل مختصات سنتروئید بینقص و فهرست قطعات کاملا پالایششده وابسته است.
- سرعت در برابر دقت: دستگاههای چیپشوتر پرسرعت با دستگاههای منعطف چندمنظوره برای مدارهای مجتمع پیچیده تفاوتهای بنیادی دارند.
- سامانههای بینایی ماشین: دستگاههای مدرن با دوربینهای همترازی نوری، چرخش و جابهجایی قطعه را حین حرکت در چند میلیثانیه تصحیح میکنند.
- بازرسی نمونه اول: بررسی کامل نمونه اول تولیدی FAI الزامی قطعی برای پیشگیری از ضایعات سری در تیراژهای متوسط و بالاست.
- خطای پرتکرار: نشانههای مبهم قطبیت روی لایه چاپ راهنما، اصلیترین عامل معکوس نشستن قطعات و خرابی مدار است.
- هماهنگی با کوره لحیمکاری: جایگذاری قطعه باید با پروفایل دمایی کوره همخوان باشد تا کشش سطحی قلع موجب چرخش و انحراف قطعات نگردد.
مفهوم جانمایی قطعات در مونتاژ SMD چیست؟
در خطوط مونتاژ بردهای الکترونیکی، عبارت Pick and Place هم به فرایند برداشتن و نشاندن قطعه و هم به دستگاه خودکار مجری آن اطلاق میشود. دستگاه با نازل مکش خلا قطعه را برمیدارد، هندسه آن را با دوربین ارزیابی میکند و آن را روی خمیر قلع فرود میآورد. این اصطلاح با هر نگارشی به همین گام کلیدی مونتاژ بردهای مدار چاپی اشاره دارد.
| عنوان | مفهوم در خط تولید |
|---|---|
| دستگاه جانمایی قطعات | سامانه رباتیک خودکار با ساختار دروازهای یا سر گردان، نازلها، فیدرها و دوربینهای نوری |
| سر جایگذاری | بخش متحرک حملکننده نازلهای خلا که پیوسته میان فیدرها و سطح برد جابهجا میشود |
| فایل سنتروئید | فایل متنی مختصات شامل شناسه قطعه، موقعیت X و Y، زاویه چرخش و رویه برد |
| نرمافزار کنترل دستگاه | بسته نرمافزاری تبدیلکننده دادههای CAD و فهرست قطعات به فرامین حرکتی ماشین |
| مونتاژ دستی | بهرهگیری از پنس خلا دستی یا ابزارهای موقعیتیاب توسط اپراتور برای بردهای نمونه تک |
قلمرو و دامنه این راهنما
برای تسلط بر مراحل مونتاژ، ابتدا باید مرزهای فنی این راهنما روشن گردد. تمرکز ما در اینجا بر راهاندازی و برنامهریزی دستگاههای صنعتی مونتاژ SMT است که هسته بنیادین خطوط مدرن را شکل میدهند.
در کارخانههای APTPCB این فرایند مرز میان یک برد خام و یک مدار الکترونیکی کارآمد را کامل میسازد. ماشینها از نازلهای مکش پنوماتیک یا گیرههای مکانیکی برای حمل قطعات بهره میبرند. این مرحله با چاپ شابلون خمیر قلع در بخش ورودی و کوره همرفتی در بخش خروجی در پیوند دائم است.
مباحث این آموزش عبارتند از:
- راهاندازی ماشین: بارگذاری رولهای فیدر و تنظیم نازلهای مکش متناسب.
- برنامهنویسی: تبدیل مختصات نرمافزار طراحی به مسیرهای حرکتی ابزار.
- فرایند مونتاژ: جایگذاری دقیق خودکار قطعات روی پدهای لحیمکاری.
- وارسی پیش از کوره: اطمینان از صحت موقعیت و جهت قطعات پیش از ذوب قلع.
سنجههای کلیدی در ارزیابی کیفیت
همه ماشینهای مونتاژ توان فنی یکسانی ندارند. پارامترهای زیر تعیین میکنند که آیا چینش خط تولید برای نیازهای طرح شما کفایت دارد یا خیر.
| پارامتر فنی | اهمیت در فرایند مونتاژ | دامنه متداول مقادیر | روش اندازهگیری |
|---|---|---|---|
| نرخ CPH قطعه در ساعت | تعیینکننده ظرفیت خروجی خط و بهای تمامشده در تیراژهای انبوه. | نمونه اولیه: 1000–3000 CPH رده متوسط: 10000–20000 CPH سرعت بالا: فراتر از 50000 CPH |
استخراج از گزارشهای نرمافزار کنترل دستگاه در تولید ممتد بدون احتساب توقفها. |
| دقت جایگذاری | عاملی حیاتی برای قطعات بسیار کوچک 0201 و 01005 و تراشههای با فاصله پایه کم جهت پیشگیری از اتصال کوتاه. | استاندارد: ±50 میکرومتر دقت بالا: ±10 تا ±25 میکرومتر |
پایش با شیشههای مدرج کالیبراسیون یا تحلیل آماری خطاهای قطعات مونتاژشده. |
| دامنه قطعات قابل پذیرش | ابعاد کمینه و بیشینه قطعاتی را مشخص میکند که ماشین قادر به برداشت ایمن آنهاست. | کمینه: سایز 01005 بیشینه: کانکتورها و تراشههای BGA با ابعاد تا 150 میلیمتر |
تطبیق با مجموعه نازلهای در دسترس و پهنای دید دوربینهای سامانههای دیداری. |
| گنجایش فیدرها | شمار موقعیتهای مستقل قطعات که میتوان همزمان بدون توقف دستگاه بارگذاری نمود. | کوچک: 20–30 شیار برای رولهای 8 میلیمتری صنعتی: فراتر از 100 شیار |
شمارش موقعیتهای فعال در چرخدستیهای ماژولار دستگاه. |
| زمان تغییر کاربری | زمان توقف خط برای سوئیچ از یک محصول به محصول دیگر در سفارشهای متغیر. | سریع: کمتر از 15 دقیقه با فیدرهای متحرک کند: بیش از 1 ساعت در بانکهای ثابت |
ثبت زمان از پایان آخرین برد سالم سفارش پیشین تا نخستین برد سالم سفارش جدید. |
| سرعت تراز نوری | بازرسی پویا حین پرواز به مراتب سریعتر از دوربینهای ایستا با توقف کامل است. | حین حرکت: بدون افت زمان چرخه دوربین ثابت: افزودن نزدیک به 0.5 ثانیه به هر قطعه |
مقایسه زمان اجرای سیکل با سامانه دیداری فعال و غیرفعال. |
نرمافزار دستگاه: از فایل طراحی تا برنامه اجرایی
نرمافزار دستگاه مونتاژ سه مسئولیت کلیدی دارد: بارگذاری فایل سنتروئید و فهرست قطعات، تطبیق هر قطعه با پکیج و نازل مناسب در کتابخانه ماشین، و بهینهسازی مسیر حرکت سر مونتاژ. نرمافزارهای طراحی مدارهای چاپی نظیر Altium و KiCad دادههای اولیه را خروجی میدهند که سپس برای دستگاه آمادهسازی میگردد.
| گام نرمافزاری | دادههای ورودی | پیامد عدم اجرای صحیح |
|---|---|---|
| بارگذاری و تعیین مبدا | فایل سنتروئید، کادر برد، علائم انطباق | انحراف همگانی قطعات و افتادن آنها بیرون از پدها |
| انطباق بسته و نازل | فهرست قطعات، پارتنامبر سازنده، کتابخانه | گزینش نازل نادرست، افتادن قطعه حین حرکت، رد شدن در دوربین |
| تصحیح زاویه دوران | زاویه مبدا در طراحی در قیاس با جهت رول نواری | چرخش 90 یا 180 درجهای قطعه و وارونگی قطبیت |
| بهینهسازی مسیر حرکت | تعداد قطعات مورد نیاز در هر فیدر | افزایش طول چرخه تولید و حرکتهای هرز سر مونتاژ |
| شبیهسازی رایانهای | برنامه نهایی استخراجشده | برخورد فیزیکی نازل با قطعات بلند و خطای برداشت |
راهنمای تخصصی ما درباره مفاهیم بنیادین فایل سنتروئید ساختار خروجیها و بازبینی دوران قطعات را با جزئیات شرح میدهد.
راهنمای انتخاب بر پایه سناریوی تولید
هیچ ماشینی برای همه پروژهها به یک اندازه ایدهآل نیست. انتخاب پیکربندی کارآمد بر تیراژ، تنوع قطعات و ظرافت مدار استوار است.
سناریوی 1: نمونه دستساز تکی در آزمایشگاه
- روش: پنس مکش دستی یا ابزارهای ظریف دستی.
- موازنه: بدون هزینه سرمایهگذاری با زمانبری کاری بسیار بالا و احتمال خطای انسانی.
- مناسب برای: بردهای ساده با کمتر از 50 قطعه بدون تراشههای پایهریز.
سناریوی 2: مرکز تحقیق و توسعه درونسازمانی
- روش: دستگاه رومیزی خودکار کمحجم.
- موازنه: بهای متعادل در ازای سرعت پایین و شمار محدود فیدرها.
- مناسب برای: پیشبرد سریع طرحها در درون شرکت بدون معطلیهای برونسپاری.
سناریوی 3: خدمات مونتاژ تیراژ متوسط با تنوع بالا
- روش: دستگاه چندکاره منعطف با بانکهای فیدر تعویضسریع.
- موازنه: سرعت میانی با قابلیت جابهجایی سریع و منعطف میان کدهای محصول متنوع.
- مناسب برای: کارخانههایی با چندین سفارش متنوع روزانه میان 50 تا 500 برد.
سناریوی 4: تولید انبوه در تیراژ بسیار بالا
- روش: بهرهگیری از چیپشوترهای گردان پرسرعت در کنار دستگاههای چندکاره پشتیبان.
- موازنه: سرمایهگذاری سنگین و زمان راهاندازی طولانی که با تولید مداوم چندهفتهای توجیه میشود.
- مناسب برای: دستگاههای الکترونیکی پرتیراژ مصرفی با تیراژ فراتر از 10000 دستگاه.
سناریوی 5: بردهای حساس با پکیجهای BGA و فرکانس رادیویی
- روش: دستگاه فوقدقیق مجهز به دوربینهای وضوحبالا و بازخورد نیروی فرود.
- موازنه: کاهش سرعت مونتاژ برای تضمین همپوشانی کامل پایههای توپی و ظریف.
- مناسب برای: تراشههای BGA و QFN و ماژولهای مخابراتی دارای شیلد فلزی.
سناریوی 6: بردهای خطی و نوارهای الایدی طویل
- روش: ماشینهای اختصاصی با ریلهای نقاله طویل.
- موازنه: سازوکار ویژه طولهای بلند نامناسب برای بردهای چندلایه فشرده.
- مناسب برای: پروژههای روشنایی و والواشرهای با طول تا 1.2 متر.
از طراحی تا تولید: ایستگاههای بازبینی اجرایی
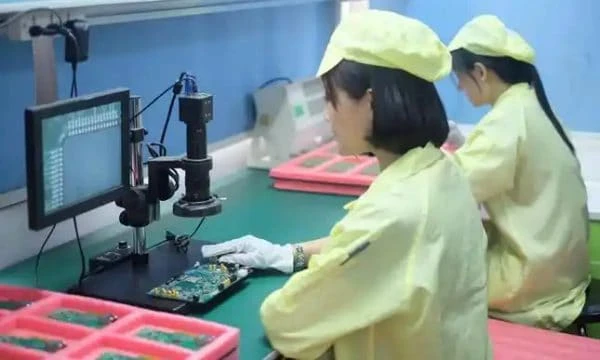
با انتخاب راهبرد تولید، اجرای میدانی آغاز میگردد. ایستگاههای بازبینی زیر گذار مطمئن از فایلهای طراحی به محصول نهایی بدون عیب را میسر میسازند.
1. پاکسازی و تطبیق فهرست قطعات BOM
- پیشنهاد: درج پارتنامبر دقیق سازنده و شناسه یکتا برای تکتک اقلام.
- خطر: شرحهای کلی به تاخیر تامین یا بهکارگیری قطعات با ولتاژ و توان نادرست منجر میشود.
- کنترل: بررسی با ابزار BOM Viewer پیش از ثبت نهایی سفارش.
2. تولید فایل مختصات سنتروئید
- پیشنهاد: برونبری فایل از نرمافزار طراحی با ستونهای X و Y، چرخش، لایه برد و شناسه قطعه.
- خطر: اشتباه در نقطه مبدا باعث میشود ماشین قطعات را در فضای خالی بیرون برد رها کند.
- کنترل: باز کردن فایل متنی و انطباق مختصات مرزی با ابعاد واقعی برد.
3. پنلبندی و نشانههای فییدوشیال
- پیشنهاد: قرار دادن نشانههای مسی همترازی در لبههای شیت و نشانههای محلی نزدیک تراشههای ظریف.
- خطر: بدون این نشانهها، ماشین قادر به جبران انبساط و اعوجاج برد نیست و قطعات کج مینشینند.
- کنترل: بازبینی لایههای مس و چاپ محافظ در فایلهای گربر.
4. طراحی استنسیل و چاپ خمیر قلع
- پیشنهاد: تطبیق دقیق روزنههای شابلون با شکل پدهای قطعات.
- خطر: قلع اضافی پلهای اتصال کوتاه میسازد و قلع ناکافی به اتصالات باز منجر میگردد.
- کنترل: بازرسی نوری سهبعدی حجم خمیر قلع پیش از ورود به دستگاه مونتاژ.
5. بارگذاری فیدرها و پیوند نوارها
- پیشنهاد: استقرار رولها دقیقا در شیارهای معینشده در برگه راهاندازی.
- خطر: جابهجا بستن رول مقاومت با چشم دیده نمیشود اما عملکرد مدار را به کلی مختل میسازد.
- کنترل: پویش بارکد در فیدرهای هوشمند یا بازبینی دونفره اپراتورها.
6. بهینهسازی مسیرهای حرکتی در برنامه
- پیشنهاد: بازخوانی مختصات و مرتبسازی ترتیب حرکت سر برای کاهش مسیرهای خالی.
- خطر: مسیرهای بهینهنشده زمان هر چرخه تولید را به شدت افزایش میدهند.
- کنترل: اجرای شبیهسازی گرافیکی بر روی نمایشگر کنترلر دستگاه.
7. تنظیم پارامترهای شناسایی قطعات در دوربین
- پیشنهاد: معرفی ابعاد بدنه و آرایش پایهها به سامانه بینایی ماشین.
- خطر: سختگیری بیش از حد در تلرانسها موجب پرتاب قطعات سالم به سطل ضایعات میشود.
- کنترل: رصد میزان قطعات پسزدهشده در مرحله راهاندازی اولیه.
8. بازرسی کامل نمونه نخست FAI
- پیشنهاد: مونتاژ یک برد آزمایشی منفرد و بررسی موشکافانه چشمی و الکتریکی پیش از مجوز تولید انبوه.
- خطر: ادامه تولید بدون ارزیابی نمونه اول میتواند کل تیراژ را معیوب سازد.
- کنترل: رویه بازرسی نمونه نخست تکتک قطعات را با نقشه و فهرست مواد مطابقت میدهد.
9. تنظیم مشخصات دمایی کوره ذوب قلع
- پیشنهاد: تطبیق نواحی حرارتی کوره با مشخصات فنی خمیر قلع و ظرفیت حرارتی قطعات.
- خطر: تنش حرارتی قطعات نیمههادی یا ایجاد اتصالات سرد و ناقص.
- کنترل: ثبت دما با ترموکوپلهای متصل به برد شاهد درون کوره.
10. بازرسی نوری خودکار AOI
- پیشنهاد: استقرار سامانه بازرسی نوری AOI پس از کوره جهت کشف انحرافات، بلند شدن قطعات و موارد مفقودی.
- خطر: خستگی نیروی انسانی در کنترل چشمی لوتهای پرتیراژ.
- کنترل: پایش آمار و خطاهای ثبتشده در نرمافزار AOI.
11. آزمونهای الکتریکی عملکردی
- پیشنهاد: ارزیابی مدار با تست پروب متحرک، بستر سوزنی یا تسترهای کارکردی اختصاصی.
- خطر: پایههایی با ظاهر لحیم مناسب که در باطن فاقد پیوند الکتریکی پایدارند.
- کنترل: صدور کارنامه تایید یا رد خودکار دستگاه تست.
12. شستوشوی پایانی و بستهبندی ضدالکتریسیته ساکن
- پیشنهاد: پاکسازی بقایای فلاکس خورنده در صورت نیاز و بستهبندی در پاکتهای ضد استاتیک.
- خطر: اکسیداسیون تدریجی در گذر زمان یا تخلیه الکتریسیته ساکن حین ترابری.
- کنترل: سنجش تمیزی یونی و بستهبندی طبق دستورالعملهای استاندارد.
خطاهای متداول و راهکارهای مهندسی اصلاحی
حتی طراحان باسابقه نیز گاهی در دادههای مونتاژ مرتکب اشتباهاتی میشوند. پرتکرارترین این موارد را در ادامه میآوریم:
1. جهتگیری نادرست قطبیت قطعات
- اشتباه: نشانهگذاری گنگ پایه 1 روی چاپ راهنما یا ناهمخوانی زاویه صفر در نرمافزار با جهت قرارگیری در رول.
- راهحل: نشانهگذاری آشکار کاتد و پایه 1 و یکپارچهسازی کتابخانهها بر پایه استاندارد IPC-7351.
2. نبود یا پوشانده شدن نقاط فییدوشیال
- اشتباه: پوشاندن لایههای مسی با چاپ محافظ یا فراموش کردن درج آنها روی حاشیه پنل.
- راهحل: ایجاد نقاط مس براق با حلقه محافظ طبق راهنمای DFM.
3. انتخاب نازل مکش با اندازه نامتناسب
- اشتباه: نازل بیش از حد باریک برای قطعه سنگین که به افتادن آن میانجامد یا نازل بیش از حد عریض برای قطعه ریز که مکش را مختل میکند.
- راهحل: تخصیص نازلهای متناسب در پایگاه داده دستگاه بر اساس جرم و سطح بالایی قطعه.
4. اثر سنگ لحد در اتصالات دوراهه
- اشتباه: ناهمگونی پدها یا عدم تعادل در حرارتپذیری که موجب ذوب زودتر یک سو و بلند شدن عمودی قطعه میشود.
- راهحل: تعبیه حرارتگیرهای متقارن برای پایههای متصل به لایههای گسترده مس.
5. تداخل ارتفاع قطعات همسایه
- اشتباه: چیدن خازنهای بلند بیخ گوش قطعات کوتاه که مانع مانور آزادانه سر مونتاژ میگردد.
- راهحل: زمانبندی نرمافزار جهت نشاندن قطعات کوتاه در آغاز و قطعات بلند در ادامه.
6. خمش و ارتعاش بردهای نازک
- اشتباه: بهرهگیری از بردهای با ضخامت 0.8 میلیمتر یا کمتر بدون پایههای نگهدارنده زیرین که زیر ضربه نازل میلرزند.
- راهحل: چیدمان پینهای آهنربایی یا صفحات مکش در زیر برد درون دستگاه مونتاژ.
7. لغزش در پیوند رولهای نواری
- اشتباه: چسباندن نامتوازن دو رول که به گیر کردن نوار در فیدر یا جابهجایی گام قطعه ختم میشود.
- راهحل: کاربرد انبرهای ویژه پیوند و رابطهای فلزی استاندارد همراه با بازبینی گام نوار.
8. غفلت از درجه حساسیت قطعات به رطوبت
- اشتباه: ماندن درازمدت تراشههای پلاستیکی حساس در هوای آزاد که حین پخت کوره سبب ترکیدن بدنه آنها میگردد.
- راهحل: رطوبتزدایی تراشهها در فرهای مخصوص بر پایه ردهبندی MSL پیش از نصب در فیدرها.
پرسشهای متداول
پرسش: مقصود از جانمایی قطعات در صنایع مونتاژ الکترونیک چیست؟ پاسخ: فرایند خودکاری است که طی آن قطعات SMD از فیدرها برداشته شده و با زاویه و مختصات از پیش برنامهریزیشده روی خمیر قلع قرار میگیرند.
پرسش: آیا مونتاژ دستی برای بردهای نمونه منطقی است؟ پاسخ: برای بردهای ساده با قطعات درشت بله. ولی برای قطعات 0201 و پکیجهای QFN و BGA بهرهگیری از دستگاه خودکار جهت دستیابی به تکرارپذیری کیفیت حیاتی است.
پرسش: آیا امکان نصب قطعات پایهدار معمولی با دستگاه سطحی وجود دارد؟ پاسخ: دستگاههای استاندارد برای المانهای نصب سطحی ساخته شدهاند. قطعات پایهدار نیازمند مونتاژ دستی، روباتهای لحیمکاری انتخابی یا ماشینهای جاگذاری ویژه هستند.
پرسش: چه فرقی میان چیپشوتر و دستگاه چندمنظوره وجود دارد؟ پاسخ: چیپشوتر منحصرا بر سرعت بالا در نشاندن قطعات غیرفعال ریز تمرکز دارد. دستگاه چندمنظوره سرعت کمتری دارد ولی تراشههای بزرگ و کانکتورها را با نهایت دقت سوار میکند.
پرسش: فایل سنتروئید چگونه ایجاد میشود؟ پاسخ: تمامی بستههای نرمافزاری طراحی مدار گزینهای برای صدور فایل متنی با مختصات X و Y، شناسه قطعه و زاویه چرخش دارند.
پرسش: علت چرخش ناخواسته 90 درجهای قطعه در مونتاژ چیست؟ پاسخ: این امر ناشی از ناهماهنگی زاویه صفر در نرمافزار طراحی با جهت فیزیکی قطعه در رول نواری است که اپراتور آن را در برنامه اصلاح مینماید.
پرسش: آیا پنلبندی شیت برای مونتاژ خودکار ضروری است؟ پاسخ: برای مونتاژ ماشینی بسیار توصیه میشود، چرا که مهار پایدار بردهای بسیار کوچک روی ریلهای نقاله دشوار است.
پرسش: کوچکترین قطعه قابل مونتاژ در خطوط چیست؟ پاسخ: دستگاههای نوین پکیجهای 01005 را پشتیبانی میکنند، هرچند سایز 0201 همچنان معیار متداول و مقرونبهصرفه محصولات تجاری است.
پرسش: دستگاه چگونه از برداشت صحیح قطعه اطمینان مییابد؟ پاسخ: از طریق حسگر مکش که افت فشار در نازل را میسنجد و دوربین اپتیکال که ابعاد و چرخش قطعه را در حال حرکت ارزیابی میکند.
پرسش: در صورت اتمام قطعات در یک فیدر چه رخ میدهد؟ پاسخ: دستگاه هشدار صوتی و نوری داده و تا پیوند رول نواری جدید موقتا متوقف میشود. فیدرهای هوشمند پیشاپیش اپراتور را مطلع میسازند.
پرسش: آیا مونتاژ خودکار برای چند عدد برد نمونه گران تمام میشود؟ پاسخ: برای 1 یا 2 برد به دلیل هزینههای استنسیل و آمادهسازی بهای اولیه بالاتر است، اما از تیراژ 10 عدد به بالا مونتاژ خودکار هم ارزانتر و هم مطمئنتر از کار دستی خواهد بود.
پرسش: جهت دیودها چگونه باید مشخص گردد؟ پاسخ: با نشانهگذاری بیابهام سمت کاتد در لایه چاپ راهنما و نقشه مونتاژ تا احتمال هرگونه خطای معکوسنشستن قطعه از میان برود.
پیوندها و ابزارهای مرتبط
جهت آمادگی کامل فایلهای پروژه خود برای مرحله مونتاژ، بهرهگیری از مراجع زیر پیشنهاد میشود:
- بررسی فهرست قطعات: از سامانه BOM Viewer برای بازبینی فرمت و کامل بودن اقلام خود بهره بگیرید.
- ضوابط طراحی برای تولید: قواعد راهنمای DFM را برای فواصل ایمن و نشانههای همترازی ارزیابی کنید.
- دادههای مختصات قطعات: پیش از خروجی نهایی، مقاله مفاهیم بنیادین فایل سنتروئید را مطالعه نمایید.
واژهنامه تخصصی
| واژه | شرح تخصصی |
|---|---|
| SMT | فناوری نصب سطحی برای اتصال و لحیمکاری مستقیم قطعات روی رساناهای برد |
| SMD | المان الکترونیکی ویژهای که منحصرا برای نصب سطحی طراحی شده است |
| نشانه فییدوشیال | پد مسی دایرهای روی برد که دوربین برای تصحیح موقعیت از آن بهره میبرد |
| نازل مکش | سرپیچ انتهای بازوی دستگاه که با فشار منفی هوا قطعه را نگه میدارد |
| فیدر | ابزار مکانیکی نگهدارنده رولهای نواری که قطعات را گامبهگام به نازل تحویل میدهد |
| فایل سنتروئید | جدول اطلاعاتی حامل مختصات مکانی، زاویه چرخش و لایه تکتک قطعات |
| گام پایهها | فاصله میان مرکز دو پایه چسبیده به هم در بستههای مدارهای مجتمع |
| BGA | بستهبندی تراشه با ماتریسی از گویهای لحیم در سطح زیرین |
| کوره همرفتی | فرایند حرارتی ذوب خمیر قلع برای تثبیت اتصالات پایدار الکتریکی |
| AOI | بازرسی نوری خودکار برای یافتن عیوب مونتاژ پس از کوره لحیمکاری |
| اثر سنگ لحد | نقص مونتاژی که در آن قطعه به خاطر کشش سطحی نابرابر قلع عمود میایستد |
| سینی قطعات | ظرف تخت لانهزنبوری برای تغذیه تراشههایی که روی رول عرضه نمیشوند |
| خمیر قلع | آمیختهای از دانههای کروی آلیاژ لحیم و ژل فلاکس برای چاپ شابلونی |
جمعبندی و گامهای بعدی
تسلط بر فرایند جانمایی قطعات فراتر از تماشای حرکات بازوی مکانیکی است؛ این امر مستلزم دیدگاهی یکپارچه در مهندسی ساخت است که از فایلهای دقیق CAD شروع شده و با ارزیابی نخستین نمونه تولیدی FAI به کمال میرسد. با پالایش اطلاعات و بهکارگیری استانداردهای محکم راهاندازی، میتوان اکثریت قریب به اتفاق ضایعات مونتاژ را پیش از آغاز کار مهار نمود.
شرکت APTPCB از نمونههای مهندسی تا سفارشهای عمده، پروژههای شما را از تامین قطعات تا تحویل بردهای آزمودهشده در قالب خدمت مونتاژ کلیددردست مدارهای چاپی همراهی مینماید.
برای شروع تولید خود آمادهاید؟ مدارک فنی زیر را برای تسریع در برآورد قیمت و بررسی DFM آماده فرمایید:
- فایلهای گربر: تمامی لایههای مس، چاپ محافظ و چاپ راهنما.
- فایل سنتروئید: با مختصات و زوایای دوران وارسیشده.
- فهرست قطعات: حاوی پارتنامبرهای مشخص و کامل شرکتهای سازنده.
- نقشههای مونتاژ: با نمایش شفاف جهت قطبیت و توضیحات مهندسی ویژه.
فایلهای خود را از طریق فرم درخواست قیمت مونتاژ برد مدار چاپی برای ما ارسال کنید تا بررسی سفارش شما آغاز شود.