
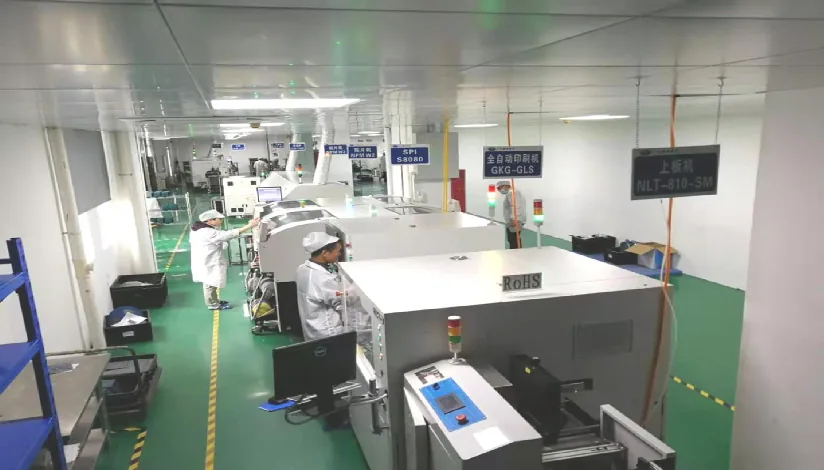
درک مبانی پروفایل ریفلو مهمترین عامل در بازدهی مونتاژ فناوری نصب سطحی (SMT) است. پروفایل ریفلو فقط یک تنظیم دما نیست؛ بلکه یک دستورالعمل حرارتی دقیق است که مشخص میکند یک PCB چگونه گرم شود، در دمای پایدار قرار گیرد، ذوب لحیم انجام شود و سپس سرد شود تا اتصالات لحیم قابلاعتماد شکل بگیرند. اگر پروفایل حتی اندکی از مشخصات سازنده خمیر لحیم یا محدودیتهای حرارتی قطعات خارج شود، نتیجه معمولاً عیبهای نامرئی مانند اتصالات لحیم سرد، خرابی Head-in-Pillow یا آسیب به سیلیکون قطعات خواهد بود.
در **APTPCB ** تأکید میکنیم که یک پروفایل قدرتمند از دوبارهکاریهای پرهزینه جلوگیری کرده و قابلیت اطمینان بلندمدت محصول را تضمین میکند. این راهنما چهار ناحیه اصلی را بررسی میکند، یک چکلیست مشخصات ارائه میدهد و چارچوب عیبیابی برای مهندسانی که فرآیند حرارتی خود را بهینه میکنند فراهم میسازد.
پاسخ سریع (۳۰ ثانیه)
یک پروفایل صحیح ریفلو از چهار ناحیه مجزا تشکیل میشود: پیشگرمایش، خیساندن، ریفلو و سرمایش. هر ناحیه بر اساس آلیاژ لحیم (معمولاً SAC305 یا SnPb) و جرم حرارتی برد، زمان و دمای هدف مشخصی دارد.
- نرخ افزایش دما: افزایش اولیه دما را بین 1°C/s و 3°C/s نگه دارید تا از شوک حرارتی و ترکخوردگی قطعات جلوگیری شود.
- ناحیه خیساندن: تعادل حرارتی را حفظ کنید (معمولاً 150°C تا 200°C برای 60 تا 120 ثانیه) تا فلاکس فعال شده و مواد فرّار پیش از ریفلو خارج شوند.
- زمان بالاتر از دمای لیکوئیدوس (TAL): اطمینان حاصل کنید که لحیم برای 45 تا 90 ثانیه (بسته به آلیاژ) در حالت مذاب باقی بماند تا اتصال بینفلزی مناسب ایجاد شود، بدون اینکه FR4 بسوزد.
- دمای پیک: برای فرآیندهای بدون سرب، محدوده 235°C تا 250°C را هدف قرار دهید؛ هرگز از حداکثر دمای مجاز قطعه (معمولاً 260°C) عبور نکنید.
- نرخ سرمایش: سریع سرد کنید (< 4°C/s) تا ساختار دانهای ریز ایجاد شود، اما نه آنقدر سریع که باعث تاببرداشتن یا ترکهای ناشی از تنش شود.
- اعتبارسنجی: همیشه از پروفایلر حرارتی با ترموکوپلهای متصل به PCB واقعی استفاده کنید، نه فقط سنسورهای هوای داخل کوره.
زمانهایی که مبانی پروفایل ریفلو کاربرد دارد (و زمانهایی که ندارد)
درک محدوده کاربرد مبانی پروفایل ریفلو کمک میکند این قوانین را در فرآیندهای تولید صحیح اعمال کنید.
زمانهایی که کاربرد دارد:
- مونتاژ SMT: فرآیندهای استاندارد نصب سطحی که شامل چاپ خمیر لحیم و دستگاههای Pick-and-Place هستند.
- لحیمکاری BGA/QFN: پکیجهای پیچیدهای که اتصالات لحیم آنها زیر بدنه قطعه پنهان است و برای نفوذ کامل حرارت به پروفایل دقیق نیاز دارند.
- ارزیابی خمیر لحیم: هنگام تأیید یک برند جدید خمیر لحیم یا آلیاژ جدید، باید پروفایل مشخصی برای هماهنگی با شیمی فلاکس آن توسعه داده شود.
- کاهش عیوب: هنگام عیبیابی مشکلاتی مانند Tombstoning، Void یا توپهای لحیم، پروفایل اولین پارامتری است که باید بررسی شود.
- مونتاژ دوطرفه: مدیریت سلسلهمراتب حرارتی برای جلوگیری از افتادن قطعات سمت زیرین در پاس دوم.
زمانهایی که کاربرد ندارد:
- لحیمکاری موجی: این فرآیند از موج لحیم مذاب استفاده میکند و در مقایسه با کوره ریفلو، پروفایل حرارتی کاملاً متفاوتی (پیشگرمایش + زمان تماس) نیاز دارد.
- لحیمکاری دستی: لحیمکاری دستی به دمای نوک هویه و مهارت اپراتور وابسته است، نه پروفایل حرارتی نوار نقالهای.
- کانکتورهای Press-Fit: این قطعات بر اتصال مکانیکی فشاری متکی هستند، نه اتصال حرارتی، اگرچه برد ممکن است برای قطعات دیگر ریفلو شود.
- لحیمکاری انتخابی: اگرچه شامل حرارت است، ماهیت موضعی لحیمکاری انتخابی باعث میشود زمان ماند و قوانین دمایی آن با ریفلو کامل کوره متفاوت باشد.
قوانین و مشخصات
جدول زیر پارامترهای حیاتی یک پروفایل استاندارد ریفلو بدون سرب (SAC305) را نشان میدهد. این مقادیر بهعنوان نقطه شروع استفاده میشوند؛ همیشه باید با دیتاشیت خمیر لحیم مورد استفاده مقایسه شوند.
| قانون | مقدار/محدوده پیشنهادی | اهمیت | روش بررسی | در صورت نادیده گرفتن |
|---|---|---|---|---|
| حداکثر شیب افزایش دما | 1°C/s تا 3°C/s | از شوک حرارتی به خازنهای سرامیکی جلوگیری کرده و نشست خمیر لحیم را کاهش میدهد. | شیب دما از محیط تا شروع ناحیه خیساندن را روی نمودار پروفایلر اندازهگیری کنید. | ترک قطعه، تشکیل توپهای لحیم یا پل لحیم. |
| محدوده دمای خیساندن | 150°C تا 200°C | باعث فعال شدن فلاکس، حذف اکسیدها و یکسان شدن دمای برد (Delta T) میشود. | بخش نسبتاً صاف نمودار پیش از جهش دما را بررسی کنید. | توپهای لحیم (در صورت سرعت بالا) یا ترشوندگی ضعیف (در صورت مصرف زودهنگام فلاکس). |
| زمان خیساندن | 60 تا 120 ثانیه | تضمین میکند کل مونتاژ به تعادل حرارتی برسد تا قطعات کوچک و بزرگ همزمان ریفلو شوند. | زمان بین شروع و پایان دمای خیساندن را اندازهگیری کنید. | Tombstoning (گرمایش نابرابر) یا "Graping" (خشک شدن فلاکس). |
| زمان بالاتر از لیکوئیدوس (TAL) | 45 تا 90 ثانیه | برای تشکیل لایه ترکیب بینفلزی (IMC) حیاتی است. | کل زمانی که ترموکوپل دمای بالاتر از 217°C را میخواند اندازهگیری کنید (برای SAC305). | اتصال سرد (کوتاه بودن زمان) یا لایهلایه شدن/سوختگی برد (زمان بیش از حد). |
| دمای پیک | 235°C تا 250°C | ترشوندگی کامل را تضمین کرده و تغییرات جرم حرارتی PCB را جبران میکند. | بالاترین نقطه نمودار حرارتی تمام کانالها را مشخص کنید. | عدم ترشوندگی/اتصال باز (دمای پایین) یا آسیب قطعه (دمای بالا). |
| نرخ سرمایش | 2°C/s تا 4°C/s | ساختار لحیم را سریع منجمد کرده و اتصال قوی با دانههای ریز ایجاد میکند. | شیب دما از پیک تا نقطه انجماد (<217°C) را اندازهگیری کنید. | ساختار دانهای درشت (اتصال ضعیف) یا تاببرداشتن برد (در صورت سرعت زیاد). |
| Delta T (ΔT) در پیک | < 10°C | یکنواختی حرارتی برد را نشان میدهد (تفاوت بین گرمترین و سردترین نقطه). | دمای پیک قطعه با کمترین جرم و بیشترین جرم را مقایسه کنید. | برخی قطعات بیش از حد گرم میشوند و برخی دیگر ریفلو کامل نمیشوند. |
| سطح نیتروژن (N2) | < 1000 ppm O2 (اختیاری) | اکسیداسیون در ریفلو را کاهش داده و ترشوندگی سطوح دشوار را بهبود میدهد. | مقدار سنسور اکسیژن روی کنترلر کوره ریفلو. | ترشوندگی ضعیف روی پدهای اکسیدشده یا افزایش Void در BGA. |
| سرعت نوار نقاله | بر اساس طول کوره محاسبه میشود | مدت کل پروفایل را تعیین میکند؛ سرعت بیشتر = زمان کمتر. | بررسی کنید سرعت با دستورالعمل فرآیند مطابقت دارد (مثلاً 80 cm/min). | کل پروفایل جابهجا میشود؛ زمان TAL و خیساندن اشتباه خواهد بود. |
| انقضای خمیر لحیم | < 8 ساعت روی شابلون | رئولوژی خمیر با گذشت زمان تغییر کرده و پاسخ آن به پروفایل را تحت تأثیر قرار میدهد. | برچسب ظرف و زمان باز شدن خمیر را بررسی کنید. | کیفیت چاپ ضعیف که باعث پل یا حجم ناکافی لحیم میشود. |
مراحل اجرا
ایجاد یک پروفایل قدرتمند نیازمند رویکردی سیستماتیک است. دنبال کردن این مراحل تضمین میکند که مبانی پروفایل ریفلو به یک فرآیند آماده تولید تبدیل شوند.
- جمعآوری دادهها و نیازمندیها
- اقدام: دیتاشیت خمیر لحیم مورد استفاده و حداکثر محدودیتهای حرارتی حساسترین قطعات (مانند LEDها و کانکتورها) را جمعآوری کنید.
- پارامتر کلیدی: نمودار "Process Window" را در دیتاشیت خمیر لحیم پیدا کنید.
- بررسی پذیرش: تأیید کنید که حداکثر دمای قطعه بالاتر از حداقل دمای ریفلو خمیر باشد.
- انتخاب و اتصال ترموکوپلها
- اقدام: ترموکوپلهای نوع K انتخاب کنید. آنها را به یک "Golden Board" (یک PCB تولیدی قربانی) متصل کنید. از لحیم دما بالا یا نوار آلومینیومی برای ثابت کردن سنسورها روی اتصالات لحیم قطعات حیاتی (مانند BGA بزرگ، خازن کوچک، مرکز برد و لبه برد) استفاده کنید.
- پارامتر کلیدی: تنوع محل قرارگیری سنسورها (جرم حرارتی بالا در برابر جرم حرارتی پایین).
- بررسی پذیرش: اطمینان حاصل کنید که ترموکوپلها تماس محکم با اتصال لحیم دارند و در هوا معلق نیستند.
- تنظیم اولیه کوره
- اقدام: دمای نواحی و سرعت نوار نقاله را در نرمافزار کوره وارد کنید. نقطه شروع رایج، پروفایل "صاف" است که در آن نواحی بهتدریج افزایش دما دارند.
- پارامتر کلیدی: سرعت نوار نقاله (اغلب متغیر اصلی برای تعیین زمان کل است).
- بررسی پذیرش: نشانگرهای کوره باید نشان دهند که تمام نواحی به نقطه تنظیم رسیده و پایدار شدهاند.
- اجرای پروفایلر
- اقدام: دیتالاگر پروفایلر را به ترموکوپلها متصل کنید. Golden Board را از داخل کوره عبور دهید. اطمینان حاصل کنید که دیتالاگر عایق حرارتی شده است.
- پارامتر کلیدی: فاصله نمونهبرداری (0.5s یا 1.0s استاندارد است).
- بررسی پذیرش: دیتالاگر باید دما را نسبت به زمان برای کل مسیر ثبت کند.
- تحلیل نمودار حرارتی
- اقدام: دادهها را دانلود کنید. منحنیهای حاصل را با جدول "قوانین و مشخصات" بالا مقایسه کنید. بهطور ویژه TAL و دمای پیک را بررسی کنید.
- پارامتر کلیدی: شاخص پنجره فرآیند. مقدار PWI کمتر از 100% به معنی قرار داشتن پروفایل در محدوده مشخصات است؛ هرچه کمتر باشد بهتر است.
- بررسی پذیرش: تمام کانالها (ترموکوپلها) باید در محدوده پنجره فرآیند قرار گیرند.
- تنظیم دمای نواحی کوره
- اقدام: اگر پیک دما پایین است، دمای ناحیه ریفلو را افزایش دهید. اگر زمان خیساندن کوتاه است، سرعت نوار را کاهش داده یا دمای ناحیه خیساندن را تنظیم کنید.
- پارامتر کلیدی: تعامل حرارتی بین نواحی.
- بررسی پذیرش: پس از تغییرات، دوباره پروفایل را اجرا کنید تا منحنی جدید تأیید شود.
- بررسی Delta T (یکنواختی حرارتی)
- اقدام: اختلاف دمای گرمترین و سردترین ترموکوپل در لحظه پیک ریفلو را بررسی کنید.
- پارامتر کلیدی: ΔT < 10°C.
- بررسی پذیرش: اگر ΔT زیاد است، زمان خیساندن را افزایش دهید تا برد پیش از جهش ریفلو به تعادل برسد.
- تأیید سرمایش
- اقدام: شیب سرمایش را بررسی کنید. اطمینان حاصل کنید برد برای جلوگیری از آسیب هنگام جابهجایی، زیر دمای انجماد از کوره خارج میشود.
- پارامتر کلیدی: دمای خروجی < 60°C (ایمن برای لمس و جابهجایی).
- بررسی پذیرش: اتصالات لحیم بلافاصله پس از خروج باید جامد و براق باشند (یا برای لحیم بدون سرب حالت ساتن داشته باشند).
- بازرسی پس از ریفلو
- اقدام: Golden Board را زیر میکروسکوپ یا X-ray بررسی کنید. ترشوندگی، Void و شکل فیلت لحیم را بررسی کنید.
- پارامتر کلیدی: معیارهای پذیرش IPC-A-610.
- بررسی پذیرش: هیچ عیب قابل مشاهدهای وجود نداشته باشد؛ X-ray درصد Void را در محدوده مجاز نشان دهد.
- قفل نهایی دستورالعمل فرآیند
- اقدام: دستورالعمل کوره را با یک شناسه یکتا ذخیره کنید. سرعت نوار و تنظیمات نواحی را مستندسازی کنید.
- پارامتر کلیدی: کنترل نسخه.
- بررسی پذیرش: دستورالعمل قفل شده و فقط برای مهندسان فرآیند مجاز قابل دسترسی باشد.
حالتهای خرابی و عیبیابی
وقتی مبانی پروفایل ریفلو نادیده گرفته شوند، عیبهای مشخصی ایجاد میشوند. این راهنمای عیبیابی علائم را به عوامل حرارتی مرتبط میکند.
- Tombstoning (ایستادن قطعه بهصورت عمودی)
- علل: گرمایش نابرابر بین دو پد یک قطعه چیپ. یک سمت زودتر ذوب شده و قطعه را قبل از سمت دیگر میکشد.
- بررسیها: نرخ افزایش دما هنگام ورود به ناحیه ریفلو را بررسی کنید. عدم تعادل مس در طراحی PCB را بررسی کنید.
- رفع: نرخ افزایش دما پیش از لیکوئیدوس را کاهش دهید تا دماها برابر شوند.
- پیشگیری: از راهنمای DFM برای اطمینان از Thermal Relief روی پدهای متصل به پلن زمین استفاده کنید.
- توپهای لحیم (کرههای کوچک لحیم)
- علل: "انفجار" خمیر به دلیل خروج سریع رطوبت یا مصرف زودهنگام فلاکس.
- بررسیها: آیا نرخ افزایش دما بیشتر از 3°C/s است؟ آیا زمان خیساندن بیش از حد طولانی است؟
- رفع: نرخ افزایش اولیه دما را کاهش دهید. اطمینان حاصل کنید پروفایل خیساندن با نوع خمیر (محلول در آب یا بدون نیاز به شستشو) هماهنگ است.
- پیشگیری: خمیر را صحیح نگهداری کنید و از عمر زیاد روی شابلون جلوگیری کنید.
- Void (حفرههای هوا داخل اتصال)
- علل: مواد فرّار داخل لحیم محبوس میشوند زیرا پیش از جامد شدن فرصت خروج ندارند.
- بررسیها: آیا دمای پیک کافی است؟ آیا TAL به اندازه کافی طولانی است؟
- رفع: TAL را کمی افزایش دهید تا گازها خارج شوند. بهجای پروفایل "افزایش تا جهش" از پروفایل "خیساندن" استفاده کنید.
- پیشگیری: برای کاربردهای حیاتی توان بالا، استفاده از کورههای ریفلو خلأ را در نظر بگیرید.
- اتصالات لحیم سرد (کدر، دانهای و اتصال ضعیف)
- علل: حرارت ناکافی؛ لحیم بهطور کامل ذوب یا خیس نشده است.
- بررسیها: آیا ترموکوپل به دمای پیک رسید؟ آیا TAL کمتر از 45s بود؟
- رفع: دمای ناحیه پیک را افزایش داده یا سرعت نوار را کاهش دهید.
- پیشگیری: عملکرد فنهای همرفت کوره را بررسی کنید؛ قطعات سنگین را پروفایل کنید.
- Head-in-Pillow (HiP) در BGAها
- علل: توپ BGA در زمان خیساندن از خمیر جدا میشود، خمیر اکسید شده و سپس توپ دوباره روی خمیر خشکشده قرار میگیرد.
- بررسیها: آیا زمان خیساندن بیش از حد طولانی است؟ آیا پکیج دچار تاببرداشتگی میشود؟
- رفع: از پروفایل "افزایش تا جهش" برای کاهش زمان کل مواجهه حرارتی و کاهش مصرف فلاکس استفاده کنید.
- پیشگیری: از خمیر با فعالیت بالا یا ریفلو با نیتروژن استفاده کنید.
- تاببرداشتن برد / لایهلایه شدن
- علل: حرارت بیش از حد یا سرمایش نابرابر که باعث ایجاد تنش در لمینت FR4 میشود.
- بررسیها: آیا دمای پیک > 250°C است؟ آیا نرخ سرمایش > 4°C/s است؟
- رفع: دمای پیک را کاهش دهید. برد را با تکیهگاه مرکزی یا فیکسچر نگه دارید.
- پیشگیری: برای مونتاژهای بدون سرب، مواد با Tg بالا انتخاب کنید.
- De-wetting (عقبنشینی لحیم از پد)
- علل: اکسید شدن پد یا سوختن فلاکس پیش از ریفلو.
- بررسیها: آیا پروفایل بیش از حد طولانی است؟ آیا دمای خیساندن زیاد است؟
- رفع: پروفایل را کوتاهتر کنید. شرایط نگهداری PCB (رطوبت/اکسیداسیون) را بررسی کنید.
- پیشگیری: تمیزی پدها را تضمین کنید؛ کیفیت پرداخت سطحی (ENIG در برابر OSP) را بررسی کنید.
- باقیمانده فلاکس سوخته
- علل: دمای بیش از حد یا زمان طولانی که حامل فلاکس را تخریب میکند.
- بررسیها: دمای پیک و TAL.
- رفع: دمای پیک را کاهش دهید.
- پیشگیری: این موضوع برای فرآیند تست تمیزی PCB حیاتی است؛ فلاکس سوخته بهسختی تمیز میشود و میتواند باعث نشتی شود.
تصمیمات طراحی
در حالی که مهندس فرآیند کوره را کنترل میکند، طراح PCB جرم حرارتی را کنترل میکند. تصمیمات گرفتهشده در مرحله Layout مستقیماً بر موفقیت مبانی پروفایل ریفلو تأثیر میگذارند.
- تعادل حرارتی: اگر یک مقاومت کوچک 0402 از یک طرف به پلن زمین بزرگ و از طرف دیگر به مسیر نازک متصل باشد، سمت زمین مانند هیتسینک عمل میکند. این موضوع باعث میشود سمت مسیر زودتر ریفلو شده و قطعه را به حالت عمودی بکشد. طراحان باید از Thermal Relief در پدهای متصل به زمین استفاده کنند تا جریان حرارت محدود شود.
- تراکم قطعات: قرار دادن قطعات بزرگ (مانند سلفها یا BGAها) در کنار قطعات پسیو کوچک باعث ایجاد "سایه حرارتی" میشود. بدنه بزرگ مسیر جریان هوای همرفتی را مسدود کرده و مانع گرم شدن صحیح قطعه کوچک میشود. فاصله مناسب گردش آزاد هوای گرم را امکانپذیر میکند.
- انتخاب مواد: ریفلو بدون سرب به 250°C میرسد. مواد استاندارد FR4 ممکن است دچار لایهلایه شدن یا نرم شدن شوند (کاهش استحکام جداشدگی). برای بردهای با قابلیت اطمینان بالا، انتخاب مواد با دمای انتقال شیشهای (Tg) بالا ضروری است.
- پرداخت سطحی: انتخاب پرداخت سطحی بر سرعت ترشوندگی تأثیر دارد. OSP در صورت قرار گرفتن در چند چرخه حرارتی تخریب میشود، بنابراین پروفایل ریفلو دوطرفه باید بهدقت مدیریت شود تا قبل از لحیمکاری سمت دوم، اکسیداسیون ایجاد نشود.
سوالات متداول
1. تفاوت بین پروفایلهای "Ramp-to-Spike" و "Soak" چیست؟ پروفایل "Soak" دارای یک بخش ثابت مشخص برای یکسانسازی دما است و برای بردهای پیچیده با جرمهای حرارتی مختلف مناسب است. پروفایل "Ramp-to-Spike" (خطی) بهصورت پیوسته افزایش مییابد که برای حفظ فعالیت فلاکس و کاهش عیبهایی مانند Head-in-Pillow بهتر است، اما به بردی با یکنواختی حرارتی بیشتر نیاز دارد.
2. هر چند وقت یکبار باید تأیید پروفایل انجام شود؟ در APTPCB توصیه میکنیم برای هر محصول جدید پروفایلگیری انجام شود. در تولید مداوم، پروفایل را در هر شیفت یا هر زمان که کوره خاموش و روشن میشود بررسی کنید تا از عدم تغییر فرآیند اطمینان حاصل شود.
3. آیا میتوان از یک پروفایل برای لحیم SnPb و بدون سرب استفاده کرد؟ خیر. SnPb (قلع-سرب) در 183°C ذوب شده و حدود 215°C پیک دارد. لحیم بدون سرب (SAC305) در 217°C ذوب شده و پیک آن حدود 245°C است. استفاده از پروفایل بدون سرب برای SnPb باعث گرم شدن بیش از حد قطعات میشود؛ استفاده از پروفایل SnPb برای بدون سرب باعث ایجاد اتصالات سرد خواهد شد.
4. چرا از نیتروژن (N2) در ریفلو استفاده میشود؟ نیتروژن اکسیژن را جابهجا کرده و از اکسیداسیون پدها و پودر لحیم در زمان گرمایش جلوگیری میکند. این کار ترشوندگی را بهبود داده، Void را کاهش میدهد و اتصال براقتری ایجاد میکند، اما هزینه فرآیند را بهطور قابل توجهی افزایش میدهد.
5. پروفایل ریفلو چگونه بر فرآیند پوشش محافظ تأثیر میگذارد؟ اگر پروفایل باعث سوختن فلاکس شود، باقیمانده آن سخت و غیررسانا شده اما ممکن است مانع چسبندگی پوشش شود. علاوه بر این، باقیماندههای واکنشنداده فلاکس میتوانند رطوبتگیر باشند. پروفایل مناسب تضمین میکند فلاکس کاملاً فعال شده و باقیماندهها بیضرر یا بهراحتی قابل حذف باشند.
6. "Process Window Index" چیست؟ PWI یک معیار آماری است که نشان میدهد پروفایل تا چه اندازه در محدوده مشخصات قرار دارد. مقدار کمتر از 100% به معنی قرار داشتن پروفایل در محدوده مجاز است. عدد پایینتر (برای مثال 60%) نشاندهنده فرآیند پایدارتر و متمرکزتر در پنجره فرآیند است.
7. چرا روی اتصالات لحیم "Graping" مشاهده میکنم؟ Graping شبیه پودر لحیم ذوبنشده روی سطح اتصال است. این حالت زمانی رخ میدهد که فلاکس در خیساندن طولانی یا افزایش دمای زیاد خشک شود و پودر در برابر اکسیداسیون بدون محافظ باقی بماند. کوتاه کردن زمان خیساندن معمولاً این مشکل را برطرف میکند.
8. برای پروفایلگیری چند ترموکوپل باید استفاده کنم؟ حداقل 3 عدد، اما برای بردهای پیچیده بهتر است 5 تا 7 عدد استفاده شود. آنها را روی سردترین نقطه (قطعه سنگین)، گرمترین نقطه (لبه/قطعه کوچک) و نقاط حساس (مرکز BGA) قرار دهید تا کل محدوده حرارتی (Delta T) ثبت شود.
9. آیا ضخامت برد تنظیمات پروفایل را تغییر میدهد؟ بله. یک Backplane ضخیم (مثلاً 3mm، 12 لایه) جرم حرارتی بالایی دارد و حرارت بیشتری جذب میکند. برای رسیدن به TAL مشابه نسبت به برد نازک 1mm، به سرعت نوار کمتر یا دمای بالاتر نواحی نیاز دارد.
10. اگر نرخ سرمایش خیلی آهسته باشد چه اتفاقی میافتد؟ سرمایش آهسته باعث رشد دانههای بزرگ و درشت در ساختار لحیم میشود. این موضوع علاوه بر ظاهر کدر، باعث ایجاد اتصال مکانیکی ضعیفتر و مستعد خرابی خستگی در برابر لرزش میشود.
11. آیا میتوان به سنسورهای دمای داخلی کوره اعتماد کرد؟ خیر. سنسورهای کوره دمای هوای داخل تونل را اندازهگیری میکنند، نه دمای PCB را. دمای PCB به دلیل جرم حرارتی از دمای هوا عقب میماند. باید با ترموکوپل روی برد پروفایلگیری انجام دهید.
12. پروفایل ریفلو چگونه بر نتایج تست تمیزی PCB تأثیر میگذارد؟ اگر پروفایل ریفلو بیش از حد سرد باشد، فعالکنندههای فلاکس ممکن است کاملاً تجزیه نشوند و باقیماندههای فعال و خورنده ایجاد کنند. اگر بیش از حد گرم باشد، باقیماندهها پخته و سخت میشوند. هر دو حالت میتوانند باعث شکست در تست Resistivity of Solvent Extract یا Ion Chromatography (IC) شوند.
صفحات و ابزارهای مرتبط
- قابلیتهای تولید PCB – قابلیتهای SMT و مونتاژ ما برای بردهای با قابلیت اطمینان بالا را بررسی کنید.
- مونتاژ SMT و THT – مروری بر مراحل اصلی مونتاژ که پروفایل ریفلو شما از آن پشتیبانی میکند.
- دریافت قیمت – فایلهای Gerber و BOM خود را برای بررسی سریع DFM و قیمتگذاری ارسال کنید.
- مواد PCB مگاترون – درباره مواد پرسرعت و مقاوم حرارتی مناسب برای ریفلو بدون سرب بیشتر بیاموزید.
واژهنامه (اصطلاحات کلیدی)
| اصطلاح | تعریف |
|---|---|
| Liquidus | دمایی که آلیاژ لحیم در آن کاملاً مایع میشود (217°C برای SAC305). |
| Solidus | دمایی که آلیاژ لحیم در آن کاملاً جامد است. |
| Eutectic | ترکیب آلیاژی که دماهای لیکوئیدوس و سالیدوس آن یکسان هستند (مانند Sn63Pb37 که در 183°C فوراً ذوب/جامد میشود). |
| TAL | مدت زمانی که اتصال لحیم در حالت مذاب باقی میماند. برای تشکیل IMC حیاتی است. |
| Soak Zone | بخشی از پروفایل که دما نسبتاً ثابت نگه داشته میشود تا حرارت در PCB یکنواخت شود. |
| Ramp Rate | سرعت تغییر دما که بر حسب درجه سلسیوس بر ثانیه (°C/s) اندازهگیری میشود. |
| Delta T (ΔT) | بیشترین اختلاف دما بین هر دو نقطه PCB در یک لحظه مشخص. |
| Thermocouple | سنسوری شامل دو فلز متفاوت که در یک انتها به هم متصل شدهاند و برای اندازهگیری دما استفاده میشود. نوع K استاندارد ریفلو است. |
| Flux | ماده شیمیایی موجود در خمیر لحیم که اکسیدها را حذف کرده و ترشوندگی را افزایش میدهد. |
| IMC | لایه مرزی تشکیلشده بین لحیم و پد مسی؛ ضروری برای اتصال الکتریکی و مکانیکی. |
| Slump | پخش شدن خمیر لحیم پیش از ریفلو که در صورت نرخ افزایش دمای پایین یا ویسکوزیته کم میتواند باعث پل شود. |
| Reflow Oven | دستگاهی با چندین ناحیه گرمایشی (همرفت یا IR) و نوار نقاله که برای لحیمکاری قطعات SMT استفاده میشود. |
نتیجهگیری
تسلط بر مبانی پروفایل ریفلو تفاوت بین یک محصول پایدار و قابلاعتماد و یک خط تولید پر از خرابیهای متناوب را مشخص میکند. با رعایت دقیق ساختار چهار ناحیهای—پیشگرمایش، خیساندن، ریفلو و سرمایش—و اعتبارسنجی فرآیند با پروفایلگیری واقعی، اطمینان حاصل میکنید که هر اتصال لحیم استانداردهای IPC را برآورده میکند.
چه در حال نمونهسازی یک طراحی پیچیده BGA باشید و چه در حال افزایش تولید، دستورالعمل حرارتی باید دقیق باشد. در APTPCB این استانداردهای سختگیرانه پروفایلگیری را در تمام پروژههای مونتاژی که انجام میدهیم اعمال میکنیم. اگر برای DFM نیاز به کمک دارید یا میخواهید تولید بعدی شما برای ساخت بهینه شود، تیم مهندسی ما آماده همکاری است.
آماده اعتبارسنجی طراحی خود هستید؟ فایلهای خود را امروز برای یک بررسی جامع ارسال کنید.