
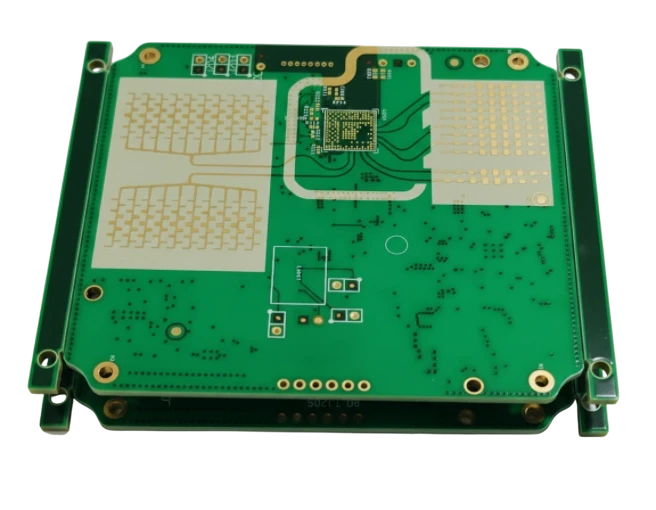
شیلد فلزی RF Shield Can در برد مدار چاپی چیست؟
شیلد فلزی RF (که با عناوینی چون قوطی شیلد EMI یا محافظ روی برد نیز شناخته میشود) یک محفظه فلزی کوچک است که روی بخشی از برد لحیم شده یا با گیره متصل میگردد. این شیلد همراه با حلقه مسی زمین روی برد و ویاهای شیلدینگ متصل به لایه زمین، یک قفس فارادی موضعی تشکیل میدهد. این قفس از انتشار نویزهای رادیویی، فرکانسهای کلاک و سوئیچینگ به سایر بخشها جلوگیری کرده و مدارهای حساس داخلی را محافظت مینماید. طراحی بهینه شیلد بر رعایت الزامات سمت برد تمرکز دارد: حلقه زمین، چیدمان ویاها، الگوی شابلون خمیر قلع، فواصل ایمنی و دسترسی جهت بازرسی.
کدام روش شیلدینگ مناسب است: مقایسه انواع شیلدهای RF
| نوع شیلد | شیوه اتصال | بهترین کاربرد | موازنهها و محدودیتها |
|---|---|---|---|
| شیلد یکپارچه لحیمی | لحیمکاری مستقیم روی حلقه زمین در کوره ریفلو | تولید نهایی و انبوه بدون نیاز به دسترسی مجدد | کمترین ارتفاع و حداقل هزینه؛ تعمیر نیازمند دمونتاژ کامل شیلد است |
| شیلد دو تکه (فریم و درب) | لحیمکاری فریم روی برد و چفت شدن درب روی آن | بردهای نیازمند بازرسی، تست یا تعمیرات دورهای | ارتفاع کمی بیشتر؛ نیروی نگهدارنده درب باید دقیق مشخص شود |
| شیلد با گیرههای سطحی | لحیمکاری گیرههای SMD و جا زدن فشاری شیلد | نمونههای اولیه، فرآیند عیبیابی و بردهای آزمایشی | تعداد نقاط تماس بیشتر جهت کنترل؛ احتمال شل شدن تحت لرزش |
| شیلد چندمحفظهای | یک فریم با دیوارههای داخلی مجزا روی رینگهای زمین | تجمیع چند مدار رادیویی یا طبقات مختلف RF روی یک برد | دیوارههای داخلی به پدها و ویاهای مجزا نیاز دارند؛ جرم حرارتی بالاتر |
| پوشش شیلدینگ رسانای پاششی | لایه رسانا روی سطح پکیج ماژول یا SiP | ماژولهای مینیاتوری فوق فشرده با کمترین ضخامت | فرآیند در سطح پکیج چیپ انجام میشود؛ هزینه بالاتر |
برای بردهای فرکانس میلیمتری، محل قرارگیری شیلد با طراحی مایکروویو در ارتباط مستقیم است. جهت بررسی مشخصات متریال به صفحه تولید بردهای فرکانس بالا و مایکروویو مراجعه نمایید.
طراحی PCB با شیلد RF: این راهنما چه مواردی را پوشش میدهد (و برای چه کسانی است)
تداخل الکترومغناطیسی (EMI) و تداخل فرکانس رادیویی (RFI) قاتلان خاموش عملکرد محصولات بیسیم هستند. برای مهندسان و مسئولان تأمین، یکپارچهسازی شیلدینگ در سطح برد اغلب مقرونبهصرفهترین راهکار برای جلوگیری از عدم موفقیت در آزمونهای رگولاتوری و افت کیفیت سیگنال است. این راهنما بهطور ویژه روی فرآیند طراحی PCB با شیلد RF تمرکز دارد؛ یعنی فراتر از انتخاب ساده قطعات، به یکپارچهسازی کامل شیلد با معماری برد مدار چاپی میپردازد.
این راهنما برای مهندسان سختافزار، طراحان PCB و مدیران تأمین طراحی شده است که نیاز به تأمین بردهای RF با قابلیت اطمینان بالا دارند. در اینجا از مباحث تئوری فیزیک عبور میکنیم و روی واقعیتهای تولید تمرکز داریم: تعریف مشخصاتی که کارخانهها واقعاً بتوانند تولید کنند، شناسایی ریسکهایی که باعث افت بازده در مونتاژ میشوند و اعتبارسنجی محصول نهایی. چه در حال طراحی یک حسگر کوچک IoT باشید و چه یک ایستگاه پایه پرقدرت، اصول طراحی PCB با شیلد RF ثابت باقی میمانند: ایزولاسیون، اتصال زمین و مدیریت حرارت.
در APTPCB (کارخانه PCB APTPCB)، ما هر سال صدها طراحی RF را مشاهده میکنیم. تفاوت بین یک تولید روان و یک کابوس پر از اصلاحات، اغلب به این موضوع برمیگردد که رابط شیلد تا چه اندازه در بسته اطلاعات اولیه بهخوبی تعریف شده باشد. این راهنما به شما کمک میکند الزامات خود را ساختاربندی کنید تا شریک تولیدی شما بتواند محصول را در اولین تلاش با موفقیت تولید کند.
چه زمانی طراحی PCB با شیلد RF رویکرد مناسبی است (و چه زمانی نیست)
درک پیامدهای تولیدی استراتژی شیلدینگ، اولین گام پیش از نهاییکردن چیدمان طراحی PCB با شیلد RF است.
چه زمانی از شیلدینگ در سطح برد (BLS) استفاده کنیم:
- یکپارچهسازی با تراکم بالا: زمانی که چندین ماژول رادیویی (مانند Wi-Fi، بلوتوث، GPS) روی یک برد دارید و نیاز به جلوگیری از تداخل متقابل دارید.
- انطباق با استانداردهای رگولاتوری: زمانی که باید آزمون انتشار FCC/CE را بدون طراحی مجدد کامل محفظه خارجی پشت سر بگذارید.
- مدارهای آنالوگ حساس: زمانی که تقویتکنندههای کمنویز (LNA) در نزدیکی واحدهای مدیریت توان نویزی (PMU) یا خطوط دیجیتال پرسرعت قرار گرفتهاند.
- طراحی ماژولار: زمانی که میخواهید امکان نصب یا حذف شیلد بر اساس SKU مشخص وجود داشته باشد، بدون اینکه چیدمان PCB تغییر کند.
چه زمانی باید از آن اجتناب کرد (یا از جایگزینها استفاده کرد):
- محدودیت شدید ارتفاع: اگر فاصله آزاد در محور Z کمتر از 1.5mm باشد، ممکن است شیلد استاندارد جا نشود. در این موارد ممکن است شیلدینگ با لایهنشانی یا شیلدینگ کانفورمال (رنگ رسانا) لازم باشد، اگرچه هزینه بیشتری دارند.
- دفع حرارت با توان بالا: اگر قطعات زیر شیلد گرمای قابلتوجهی تولید میکنند و امکان انتقال حرارت از طریق هیتسینک در پایین PCB وجود ندارد، یک محفظه فلزی بسته مانند اجاق عمل کرده، گرما را به دام میاندازد و عمر قطعات را کاهش میدهد.
- مرحله نمونهسازی: در مراحل اولیه تحقیق و توسعه، لحیمکردن دائمی شیلد تقریباً عیبیابی را غیرممکن میکند. در زمان توسعه از گیرهها یا کاورهای فشاری استفاده کنید و سپس برای تولید انبوه به فریم لحیمشده متعهد شوید.
مشخصات و الزامات (پیش از دریافت قیمت)
برای دریافت قیمت دقیق و گزارش DFM (طراحی برای تولیدپذیری) قابل اجرا برای پروژه طراحی PCB با شیلد RF، باید فراتر از درخواستهای عمومی حرکت کنید. لازم است تعامل بین محفظه فلزی و زیرلایه PCB را تعریف کنید.
مشخصات مواد و مکانیکی:
- جنس شیلد: نقره نیکل (استاندارد برای لحیمپذیری و مقاومت در برابر خوردگی) یا فولاد قلعاندود (هزینه کمتر با عملکرد کمی پایینتر) را مشخص کنید.
- ضخامت ماده: بازه ضخامت را تعریف کنید (معمولاً 0.15mm تا 0.30mm). مواد نازکتر وزن را کاهش میدهند اما در فرآیند ریفلو راحتتر تاب برمیدارند؛ مواد ضخیمتر صلب هستند اما شکلدهی آنها دشوارتر است.
- تلرانس تختی: نیازمندی همصفحهبودن ≤0.10mm (4 mils) برای فریم شیلد مشخص کنید تا تمام پایهها هنگام ریفلو با خمیر لحیم تماس داشته باشند.
- تهویه: بهطور مشخص اعلام کنید که آیا کاور بالایی به سوراخهای تهویه برای دفع حرارت نیاز دارد یا خیر (برای مثال: "سوراخهایی با قطر 1.5mm و سطح باز 30 درصد").
چیدمان PCB و استکاپ:
- عرض رینگ زمین: حداقل عرض مسیر زمین نمایان روی PCB را مشخص کنید (معمولاً 0.8mm تا 1.0mm) تا فضای لازم برای فوتپرینت شیلد و فیله لحیم فراهم شود.
- تراکم دوخت ویاها: حداکثر فاصله بین ویاهای زمین که پد شیلد را به پلنهای زمین داخلی متصل میکنند مشخص کنید (برای مثال: "ویاها در فاصله هر 2.0mm در امتداد محیط شیلد").
- فاصله ماسک لحیم: میزان بازشدگی ماسک لحیم نسبت به پد شیلد را تعریف کنید (معمولاً 1:1 یا +0.05mm).
- فاصله قطعات: یک قانون سختگیرانه برای ناحیه ممنوعه محدوده ممنوعه تعیین کنید. قطعات باید حداقل 0.5mm از دیواره داخلی شیلد فاصله داشته باشند تا از اتصال کوتاه در هنگام لرزش جلوگیری شود.
مونتاژ و قابلیت اطمینان:
- روش نصب: بهطور واضح بین "گیرههای نصب سطحی"، "فریم دو تکه + کاور" یا "شیلد یکتکه لحیمشده" انتخاب کنید.
- پروفایل ریفلو: اگر از شیلدهای سفارشی با جرم حرارتی بالا استفاده میکنید، یک پروفایل ریفلو اختصاصی درخواست کنید تا لحیم ذوب شود بدون اینکه آیسیهای حساس داخل آن بیش از حد گرم شوند.
- بستهبندی: مشخص کنید شیلدها باید بهصورت Tape & Reel (برای نصب خودکار Pick-and-Place) یا تری (برای نصب دستی یا شیلدهای بزرگتر) تحویل شوند.
- قابلیت تعمیر: مشخص کنید که آیا شیلد باید برای تعمیر قابل جدا شدن باشد (مناسب برای گیرهها یا طراحی دو تکه) یا یک اتصال دائمی باشد.
ریسکهای پنهان (ریشه مشکلات و روش پیشگیری)
حتی با وجود مشخصات کامل، فرآیند طراحی PCB با شیلد RF در تولید انبوه ریسکهای خاصی ایجاد میکند. این مشکلات اغلب از نمونههای اولیه عبور میکنند اما هنگام افزایش تیراژ باعث افت بازده میشوند.
1. "اثر سایه" در ریفلو
- ریسک: شیلدهای فلزی بزرگ، انتقال حرارت همرفتی را در کوره ریفلو مسدود میکنند. اتصالات لحیم داخل شیلد یا نزدیک دیوارههای شیلد ممکن است به دمای ذوب نرسند (اتصالات سرد).
- تشخیص: خرابیهای مقطعی که با فشار دادن برد ناپدید میشوند؛ ساختار دانهای لحیم در تصویر X-ray.
- پیشگیری: شیلد را با سوراخهایی برای عبور جریان هوا طراحی کنید یا پروفایل ریفلو را با ناحیههای "خیساندن" بهینه کنید تا دما یکنواخت شود.
2. شیلدهای شناور بلند شدن قطعه
- ریسک: اگر رسوب خمیر لحیم روی رینگ زمین یکنواخت نباشد یا شیلد کمی خم شده باشد، کشش سطحی لحیم مذاب میتواند شیلد را عمودی کند یا باعث خارجشدن آن از راستای صحیح شود.
- تشخیص: بررسی چشمی که نشان میدهد شیلد کج شده یا یک طرف آن بلند شده است.
- پیشگیری: از شابلونهای خمیر لحیم "قطعهبندیشده" (خطوط نقطهچین خمیر بهجای یک خط پیوسته) استفاده کنید تا از تجمع بیش از حد لحیم و شناور شدن جلوگیری شود.
3. اتصال کوتاه داخلی
- ریسک: هنگام مونتاژ یا آزمون سقوط، شیلد فلزی خم میشود و با قطعات بلند داخل تماس پیدا میکند. این موضوع در نزدیکی
مونتاژ لانچ کانکتور RFکه پایههای سیگنال در معرض هستند، رایج است. - تشخیص: خرابی فوری عملکرد یا اتصال کوتاه به زمین.
- پیشگیری: در نرمافزار CAD یک ناحیه ممنوعه دقیق برای ارتفاع Z تعریف کنید. اگر حاشیه ارتفاع کم است، نوار عایق Kapton را به سقف داخلی شیلد اضافه کنید.
4. تلههای حرارتی
- ریسک: شیلد مانند یک پوشش عایق حرارتی عمل میکند. تقویتکنندههای RF پرقدرت داخل شیلد بیش از حد گرم شده و باعث تغییر فرکانس یا سوختن میشوند.
- تشخیص: تصویربرداری حرارتی (با وجود شیلد دشوار است) یا گزارش دمای بالا توسط حسگرهای داخلی.
- پیشگیری: از مواد رابط حرارتی (TIM) برای پر کردن فاصله بین قطعه و شیلد استفاده کنید تا شیلد به هیتسینک تبدیل شود، یا از ویاهای زمین کافی زیر قطعه داغ برای انتقال حرارت به هسته PCB استفاده کنید.
5. نقاط کور بازرسی
- ریسک: دوربینهای بازرسی نوری خودکار (AOI) نمیتوانند قطعات پوشیدهشده توسط شیلد یکتکه را ببینند. قطعات جاافتاده یا کجشده داخل شیلد تا آزمون عملکردی شناسایی نمیشوند.
- تشخیص: نرخ خرابی بالا در آزمون مدار عملکردی (FCT).
- پیشگیری: از شیلدهای دو تکه (فریم + درپوش جداشدنی) استفاده کنید تا AOI قبل از نصب درپوش انجام شود. یا برای قطعات داخلی حیاتی از بازرسی X-ray دوبعدی/سهبعدی استفاده کنید.
6. فشار قالبگیری روکش محافظ
- ریسک: اگر PCB تحت
قالبگیری روکش محافظ برای فرانتاند RF(قالبگیری با فشار پایین) قرار گیرد، فشار تزریق میتواند شیلدهای نازک را خرد کرده یا جابهجا کند. - تشخیص: تغییر شکل فیزیکی شیلد یا ترک در اتصالات لحیم.
- پیشگیری: در صورت نیاز به قالبگیری روکش، شیلدهای صلب با ریبهای تقویتی داخلی مشخص کنید.
7. نفوذ لحیم در ویا داخل پد
- ریسک: اگر رینگ زمین دارای ویاهای بدون مسدودسازی باشد، خمیر لحیم در زمان ریفلو به داخل سوراخها کشیده میشود و مقدار کافی لحیم برای نگهداشتن شیلد باقی نمیماند.
- تشخیص: اتصال مکانیکی ضعیف؛ جداشدن شیلد در آزمون سقوط.
- پیشگیری: ویاها را در سمت پایین ببندید یا از ویاهای پرشده/پوششدادهشده (VIPPO) برای رینگ زمین استفاده کنید.
8. عدم تطابق CTE
- ریسک: ضریب انبساط حرارتی (CTE) شیلد فلزی با PCB از جنس FR4 متفاوت است. سیکلهای حرارتی تکرارشونده باعث ترک خوردن اتصالات لحیم میشوند.
- تشخیص: خرابیهای میدانی پس از ماهها استفاده.
- پیشگیری: برای شیلدهای بزرگ از نصب با گیره انعطافپذیر استفاده کنید یا اطمینان حاصل کنید فیله لحیم به اندازه کافی بزرگ است تا تنش را جذب کند.
برنامه اعتبارسنجی (چه چیزی را، چه زمانی و با چه معیار قبولی آزمایش کنیم)
برای اطمینان از اینکه استراتژی طراحی PCB با شیلد RF شما پایدار است، به برنامه اعتبارسنجی نیاز دارید که فراتر از بررسی ساده پیوستگی الکتریکی باشد.
1. بازرسی خمیر لحیم (SPI)
- هدف: اطمینان از حجم کافی لحیم روی رینگ زمین.
- روش: دستگاه SPI سهبعدی ارتفاع و حجم خمیر را اندازهگیری میکند.
- معیار پذیرش: حجم در محدوده 80%-120% محاسبه دهانه شابلون باشد. هیچ پل لحیمی وجود نداشته باشد.
2. X-ray اولین محصول
- هدف: بررسی ترشوندگی لحیم زیر فریم شیلد و بررسی اتصال کوتاه داخلی.
- روش: X-ray دوبعدی یا سهبعدی روی 5-10 برد مونتاژشده اول.
- معیار پذیرش: بیش از 75% پوشش لحیم بدون فضای خالی روی رینگ زمین؛ بدون ساچمه لحیم داخل شیلد.
3. آزمون نگهداشت شیلد / تست کشش
- هدف: بررسی استحکام مکانیکی اتصال شیلد.
- روش: اعمال نیروی کشش عمودی به شیلد تا نقطه شکست (آزمون مخرب روی نمونه).
- معیار پذیرش: شکست باید در فلز یا زیرلایه PCB رخ دهد، نه در رابط لحیم. حداقل نیروی مورد نیاز (برای مثال >50N) باید تأمین شود.
4. شوک حرارتی / سیکل حرارتی
- هدف: اعمال تنش به عدم تطابق CTE بین شیلد و PCB.
- روش: از -40°C تا +85°C (یا +125°C)، به تعداد 500 سیکل.
- معیار پذیرش: هیچ ترک قابل مشاهدهای در اتصالات لحیم وجود نداشته باشد؛ پیوستگی زمین کمتر از 0.1 اهم باقی بماند.
5. اثربخشی محفظه EMI
- هدف: بررسی اینکه شیلد واقعاً نویز RF را مسدود میکند.
- روش: اسکن انتشار تشعشعی با و بدون شیلد.
- معیار پذیرش: کاهش سطح نویز مطابق شبیهسازی باشد (برای مثال تضعیف -20dB در فرکانس هدف).
6. پروفایل حرارتی (در حالت کاری)
- هدف: اطمینان از عدم داغشدن قطعات داخلی.
- روش: اتصال ترموکوپل به آیسیهای داخلی و اجرای دستگاه در بیشترین توان با نصب شیلد.
- معیار پذیرش: دمای پیوند کمتر از حداکثر مقدار مجاز، به میزان 10°C باقی بماند.
7. آزمون لرزش
- هدف: اطمینان از عدم ایجاد صدا یا اتصال کوتاه شیلد با قطعات.
- روش: پروفایل لرزش تصادفی (برای مثال استاندارد خودرویی یا هوافضا).
- معیار پذیرش: هیچ جابهجایی فیزیکی رخ ندهد؛ هیچ اتصال کوتاه الکتریکی مقطعی ایجاد نشود.
8. شبیهسازی تعمیر مجدد
- هدف: اثبات امکان تعمیر برد.
- روش: تلاش برای جداکردن و جایگزینی شیلد با ابزارهای استاندارد هوای گرم.
- معیار پذیرش: پدهای PCB جدا نشوند؛ قطعات مجاور دوباره لحیم نشوند؛ شیلد جایگزین کاملاً صاف قرار گیرد.
چکلیست تأمینکننده (پرسشهای RFQ و ممیزی)
هنگام انتخاب شریک تولید برای ساخت طراحی PCB با شیلد RF، از این چکلیست برای ارزیابی توانمندیها استفاده کنید.
گروه 1: ورودیهای RFQ (آنچه ارسال میکنید)
- فایلهای Gerber: شامل لایههای مشخص برای ماسک خمیر شیلد و ماسک لحیم.
- فایل سهبعدی STEP: مربوط به خود شیلد که برای بررسی تداخل حیاتی است.
- نقشه مونتاژ: با نمایش واضح جهتگیری و نواحی "ممنوعه".
- نمودار Stackup: با مشخصکردن لایه پلن زمین بلافاصله زیر شیلد.
- BOM: شامل شماره قطعه شیلد و شماره قطعات گیره (در صورت وجود).
- الزامات آزمون: معیارهای دقیق قبولی/رد برای تست عملکرد RF.
- برآورد حجم: EAU (مصرف سالانه تخمینی) برای تعیین استراتژی ابزارسازی (ابزار نرم یا سخت).
- مشخصات بستهبندی: الزامات Tape & Reel برای شیلدها.
گروه 2: اثبات توانمندی (مواردی که باید ارائه دهند)
- طراحی شابلون: آیا دستورالعمل استاندارد برای دهانههای خمیر شیلد (مانند الگوهای قطعهبندیشده) دارند؟
- دقت نصب: آیا دستگاههای Pick-and-Place آنها توانایی کار با وزن و اندازه شیلد شما را دارند؟
- پروفایل ریفلو: آیا تجربه تنظیم پروفایل برای بردهای دارای شیلد فلزی با جرم بالا را دارند؟
- تأمین شیلد سفارشی: آیا شبکهای از سازندگان پرسکاری فلز دارند یا باید قطعات را خودتان تأمین کنید؟
- تجربه RF: آیا قبلاً بردهایی با نیازمندیهای
مونتاژ لانچ کانکتور RFمونتاژ کردهاند؟ - مدیریت مواد: چگونه از اکسیدشدن شیلدهای نقره نیکل پیش از مونتاژ جلوگیری میکنند؟
گروه 3: سیستم کیفیت و رهگیری
- ظرفیت X-ray: آیا برای بررسی اتصالات لحیم زیر شیلد، X-ray داخلی یا خارج از خط دارند؟
- استراتژی AOI: اگر از شیلد یکتکه استفاده شود، چگونه قطعات را پیش از نصب شیلد بازرسی میکنند؟
- محدودیت فضای خالی لحیم: درصد استاندارد فضای خالی قابل قبول آنها برای پدهای زمین بزرگ چقدر است؟
- کنترل ESD: آیا کف سالن بهدرستی زمین شده است تا از ایجاد بار ساکن روی شیلدهای فلزی بزرگ جلوگیری شود؟
- رهگیری: آیا میتوانند مشخص کنند کدام بچ شیلد روی یک شماره سریال مشخص PCB استفاده شده است؟
- مواد غیرمنطبق: اگر شیلدی تابدار پیدا شود، فرآیند رسیدگی چیست؟
گروه 4: کنترل تغییرات و تحویل
- نگهداری ابزار: مالک قالب پرس شیلد چه کسی است؟ هزینه نگهداری را چه کسی پرداخت میکند؟
- فرآیند ECN: اگر فوتپرینت شیلد نیاز به جابهجایی داشته باشد، با چه سرعتی تغییر را اجرا میکنند؟
- زمان تحویل: زمان تحویل پرسکاری فلزی سفارشی در مقایسه با ساخت PCB چقدر است؟
- انبارداری: آیا فضای کنترل رطوبت برای شیلدها جهت حفظ قابلیت لحیمپذیری دارند؟
- لجستیک: آیا میتوانند PCBA نهایی را در تریهای ESD که ارتفاع شیلد را پوشش میدهند ارسال کنند؟
راهنمای تصمیمگیری (موازنههایی که واقعاً میتوانید انتخاب کنید)
هر تصمیم در طراحی PCB با شیلد RF شامل مصالحه است. در ادامه روش مدیریت رایجترین موازنهها آمده است.
1. شیلد یکتکه در مقابل فریم و درپوش دو تکه
- اگر هزینه اولویت شماست: یکتکه را انتخاب کنید. فقط به یک ابزار پرس و یک مرحله نصب نیاز دارد.
- اگر تعمیرپذیری/بازرسی اولویت شماست: دو تکه را انتخاب کنید. پس از ریفلو میتوانید برد را بررسی کرده و بعداً درپوش را نصب کنید. همچنین تعمیر در محل را آسانتر میکند.
2. گیرههای SMT در مقابل رینگ لحیم پیوسته
- اگر فضای برد اولویت شماست: رینگ لحیم پیوسته را انتخاب کنید. معمولاً فوتپرینت باریکتری نسبت به گیرهها نیاز دارد.
- اگر انعطافپذیری اولویت شماست: گیرههای SMT را انتخاب کنید. آنها تنش حرارتی را بهتر جذب میکنند و امکان جداکردن آسان شیلد بدون ذوب لحیم را فراهم میکنند.
3. شیلد سوراخدار در مقابل شیلد جامد
- اگر مدیریت حرارت اولویت شماست: سوراخدار را انتخاب کنید. سوراخها اجازه خروج حرارت و عملکرد بهتر همرفت ریفلو را میدهند.
- اگر بیشترین شیلدینگ اولویت شماست: جامد را انتخاب کنید. سوراخها میتوانند انرژی RF فرکانس بالا را نشت دهند (بسته به طول موج).
4. شیلد سفارشی در مقابل آماده (OTS)
- اگر سرعت/تیراژ کم اولویت شماست: OTS را انتخاب کنید. هزینه ابزارسازی ندارد و دسترسی فوری دارد (مانند Laird، Masach).
- اگر تطبیق دقیق/تیراژ بالا اولویت شماست: سفارشی را انتخاب کنید. ارتفاع و شکل دقیق مورد نیاز را دریافت میکنید و هزینه واحد در مقیاس بالا بهطور قابل توجهی کاهش مییابد.
5. نقره نیکل در مقابل فولاد قلعاندود
- اگر عملکرد/لحیمپذیری اولویت شماست: نقره نیکل را انتخاب کنید. بهراحتی زنگ نمیزند و لحیمکاری بسیار خوبی دارد.
- اگر هزینه اولویت شماست: فولاد قلعاندود را انتخاب کنید. ارزانتر است اما سنگینتر بوده و لبههای برشخورده آن ممکن است دچار خوردگی شوند.
6. پایههای Through-Hole در مقابل نصب سطحی
- اگر استحکام مکانیکی اولویت شماست: Through-Hole را انتخاب کنید. پایهها شیلد را عمیقتر در برد مهار میکنند (مناسب برای لرزش شدید).
- اگر تراکم مسیرکشی اولویت شماست: نصب سطحی را انتخاب کنید. کانالهای مسیرکشی لایههای داخلی با سوراخهای دریل مسدود نمیشوند.
پرسشهای متداول
س: حداقل فاصله بین دیواره شیلد و قطعات داخلی چقدر است؟ پ: حداقل فاصله پیشنهادی ما 0.5mm (20 mils) است. این مقدار تلرانس نصب قطعه، تلرانس نصب شیلد و ضخامت خود دیواره شیلد را پوشش میدهد. فاصله کمتر ریسک اتصال کوتاه را افزایش میدهد.
س: چگونه شابلون خمیر لحیم را برای رینگ زمین بزرگ شیلد طراحی کنم؟ پ: از دهانه پیوسته استفاده نکنید. از الگوی "خطچین" یا قطعهبندیشده استفاده کنید (برای مثال 6mm خمیر، 2mm فاصله). این کار از شناورشدن شیلد بلند شدن قطعه جلوگیری کرده و خروج گازهای فرّار فلاکس را ممکن میکند و فضای خالی را کاهش میدهد.
س: آیا میتوانم ویاها را مستقیماً داخل پد لحیم شیلد قرار دهم؟ پ: بله، اما باید مدیریت شوند. ویاهای باز، لحیم را به سمت خود میکشند و باعث ایجاد اتصال خشک میشوند. توصیه میکنیم از ویاهای "Plugged" یا "Tented" استفاده کنید. اگر مجبور به استفاده از ویاهای باز هستید، آنها را در لبه داخلی پد قرار دهید، نه مرکز، و اطمینان حاصل کنید که سد ماسک لحیم کافی است.
س: ارتفاع شیلد چگونه روی مونتاژ لانچ کانکتور RF تأثیر میگذارد؟
پ: اگر شیلد بیش از حد به کانکتور RF نزدیک باشد، میتواند تطبیق امپدانس لانچ را تغییر دهد. اطمینان حاصل کنید که دیواره شیلد به اندازه کافی برش خورده یا از پایه سیگنال کانکتور فاصله دارد تا امپدانس 50 اهم حفظ شود.
س: آیا بهتر است شیلد را دستی لحیم کنم یا با ریفلو؟ پ: ریفلو همیشه برای یکنواختی و کیفیت ترجیح داده میشود. لحیمکاری دستی یکنواخت نیست، کند است و خطر گرمشدن بیش از حد قطعات مجاور را دارد. فقط در نمونهسازی یا تعمیرات با تیراژ بسیار پایین از لحیمکاری دستی استفاده کنید.
س: اگر نیاز به استفاده از قالبگیری روکش محافظ برای فرانتاند RF ماژولها داشته باشم چه کنم؟
پ: باید از طراحی شیلد تقویتشده استفاده کنید. شیلدهای استاندارد با دیواره نازک زیر فشار قالبگیری خرد میشوند. همچنین اگر دمای قالب بالا باشد، ممکن است برای جلوگیری از ذوب مجدد شیلد در فرآیند قالبگیری، به آلیاژ لحیم با دمای بالا نیاز داشته باشید.
س: مدیریت حرارت چیپهای داخل شیلد چگونه انجام میشود؟ پ: از خود PCB بهعنوان هیتسینک استفاده کنید. آرایههای متراکم ویا زیر قطعه داغ قرار دهید تا حرارت به لایه زیرین منتقل شود. اگر کافی نبود، از پد حرارتی روی چیپ استفاده کنید تا حرارت به محفظه فلزی شیلد منتقل شود.
س: آیا شیلد باید در همه نقاط به زمین متصل شود؟ پ: در حالت ایدهآل بله. اتصال زمین پیوسته بهترین اثر قفس فاراده را ایجاد میکند. با این حال، در فرکانسهای پایینتر فاصلهها قابل قبول هستند. برای mmWave یا دیجیتال پرسرعت، فاصله بین نقاط زمین باید کمتر از یکبیستم طول موج باشد.
صفحات و ابزارهای مرتبط
- تولید PCB فرکانس بالا – با مواد پایه (Rogers، تفلون) که بهترین تطبیق را با طراحیهای شیلدینگ RF دارند آشنا شوید.
- خدمات مونتاژ SMT و THT – نحوه مدیریت نصب خودکار شیلدها و گیرهها در فرآیند مونتاژ را بررسی کنید.
- طراحی استکاپ PCB – یاد بگیرید چگونه پلنهای زمین را برای بیشترین اثربخشی استراتژی شیلدینگ پیکربندی کنید.
- راهنمای DFM – قوانین فنی فاصلهگذاری، کلیرنس و تلرانسها برای جلوگیری از توقف تولید را دریافت کنید.
- دریافت قیمت – آماده شروع هستید؟ فایلهای خود را برای بررسی جامع طراحی شیلد RF بارگذاری کنید.
نتیجهگیری
فرآیند طراحی PCB با شیلد RF نقطه اتصال حیاتی بین عملکرد الکتریکی و واقعیتهای مکانیکی است. فقط کشیدن یک جعبه دور مدار RF کافی نیست؛ باید یک رابط قابل تولید طراحی کنید که جریان لحیم، انبساط حرارتی و دسترسی برای بازرسی را در نظر بگیرد. با تعریف الزامات روشن برای مواد و تختی، پیشبینی ریسکهایی مانند "اثر سایه" و اعتبارسنجی با یک برنامه آزمون دقیق، میتوانید محصول بیسیم خود را بدون افت بازده تولید توسعه دهید.
در APTPCB، ما در تبدیل طراحیهای پیچیده RF به سختافزار قابل اعتماد تخصص داریم. زمانی که آماده اعتبارسنجی طراحی خود هستید، فایلهای Gerber (با لایههای مشخص ماسک شیلد)، جزئیات Stackup و نقشههای مونتاژ را برای ما ارسال کنید. ما به شما کمک میکنیم فوتپرینت را برای تولید انبوه بهینه کنید تا شیلدهای شما همیشه به زمین متصل بمانند و سیگنالهای شما پاک و پایدار باقی بمانند.