
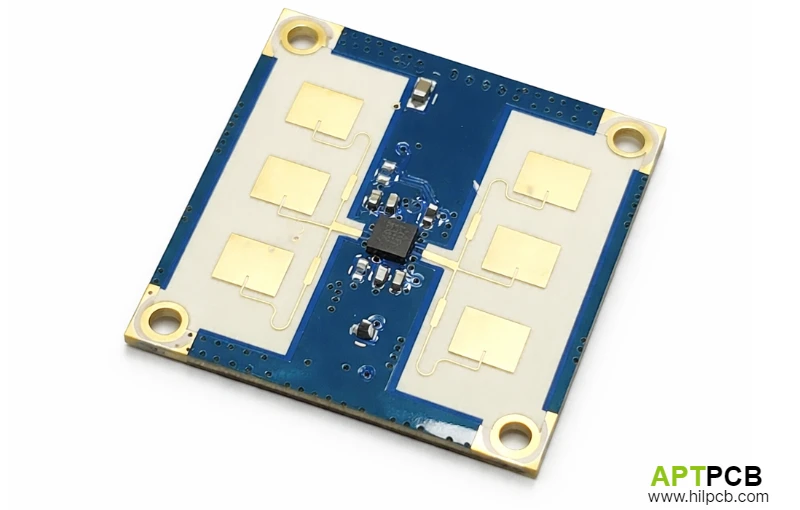
Rogers RO3003 یک لمینت PTFE پرشده با سرامیک است که در مدارهای مایکروویو و RF استفاده میشود. ثابت دیالکتریک معمولی اعلامشده آن برای فرآیند ساخت 3.00 ± 0.04، ضریب اتلاف معمول آن 0.0010 در 10 GHz و جذب آب آن 0.04% است. این ویژگیها از طراحی RF کماتلاف پشتیبانی میکنند، اما فرآیند SMT را تعریف نمیکنند. تنظیمات مونتاژ باید بر اساس ساختار کامل PCB، پرداخت سطح، خمیر لحیم، قطعات، هندسه پکیج و برنامه اعتبارسنجی تعیین شوند.
نکات کلیدی
- الزامات ساخت برد خام را از الزامات مونتاژ جدا کنید. آمادهسازی سوراخها و متالیزاسیون RO3003 کنترلهای ساخت هستند؛ استنسیل، ریفلو، تمیزکاری و X-Ray کنترلهای مونتاژ هستند.
- فقط بر اساس نام ماده، پیشپخت یا نیتروژن را الزامی نکنید. ساختار برد، پرداخت سطح، سابقه نگهداری، خمیر، محدودیت قطعات و دادههای فرآیند تأییدشده را در نظر بگیرید.
- ساختارهای هیبریدی RO3003/FR-4 میتوانند رفتار جرم حرارتی، تاببرداشتگی و فصل مشترک ایجاد کنند که در یک برد RF ساده دولایه وجود ندارد.
- حفرههای خالی و پوشش زیر قطعات با ترمینال پایین را بر اساس عملکرد پکیج و روش اندازهگیری تعریف کنید. یک درصد عمومی، قانون پذیرش کاملی نیست.
- زمانی که کانکتورها، شیلدها، حجم لحیم، تمیزکاری، تعمیر یا تنش حرارتی میتوانند کانال اندازهگیریشده را تغییر دهند، عملکرد RF را پس از مونتاژ تأیید کنید.
وقتی RO3003 وارد مونتاژ میشود چه چیزی تغییر میکند؟
RO3003 با فرآیندهای بدون سرب سازگار است، اما برد مونتاژشده ممکن است شامل مواد اتصالدهنده، لایههای FR-4، ماسک لحیم، پرداختهای سطحی، سوراخهای آبکاریشده، و قطعاتی با محدوده دمایی محدودتر باشد. دستورالعمل تولید باید ضعیفترین عنصر این سیستم را پوشش دهد.
| ساختار | نگرانی اصلی مونتاژ | شواهد آزادسازی |
|---|---|---|
| برد RF دولایه RO3003 | جابهجایی برد نازک، همسطحی کانکتور، جرم حرارتی کم | نیاز به فیکسچر، داده ریفلو، تست RF |
| RO3003 چندلایه | ساختار ویاها، توزیع مس، جرم حرارتی کلی | استکاپ، داده کوپن، نقشه پروفایل |
| RO3003/FR-4 هیبریدی | رفتار ماده/فصل مشترک، خمیدگی، پیچش، گرمایش نامتقارن | نقشه ساخت، اعتبارسنجی تختی و حرارتی |
| ماژول RF با قطعات پد نمایان | توزیع خمیر، نشستن پکیج، حفرهها، مسیر انتقال حرارت | نقشه استنسیل، SPI/X-Ray، همبستگی حرارتی |
| برد با کانکتورهای RF یا شیلدهای لحیمشده | همترازی لانچ، پیوستگی زمین، بار مکانیکی | فیکسچر، بازرسی لحیم، نتیجه VNA |
تأمینکننده باید استکاپ تأییدشده و مشخصات مواد را دریافت کند، نه فقط کلمه «Rogers». برای محدوده ساخت مرتبط، تولید PCB Rogers را ببینید.
کنترلهای ورودی و نگهداری
پیش از مونتاژ، نسخه برد، شواهد ماده/ساختار، پرداخت سطح، ابعاد، تختی، نتیجه تست الکتریکی، نتیجه کوپن امپدانس یا RF در صورت نیاز و وضعیت بستهبندی را تأیید کنید.
مدیریت رطوبت باید مخصوص ساختار باشد. خود RO3003 جذب آب اعلامشده کمی دارد، اما ماسک لحیم، لایههای اتصالدهنده، بستهبندی، شرایط نگهداری و قطعات حساس به رطوبت همچنان میتوانند فرآیند را کنترل کنند. فقط تحت شرایط تأییدشده پیشپخت انجام دهید؛ شرایطی که باعث اکسید شدن پرداخت سطح، تغییر شکل برد یا عبور از قوانین قطعه/بستهبندی نشود.
زمان خارج بودن قطعات حساس به رطوبت از بستهبندی کنترلشده را ثبت کنید و الزامات مربوط به نگهداری قطعات را رعایت کنید. از پخت برد بهعنوان جایگزین کنترل MSL استفاده نکنید.
طراحی استنسیل و خمیر برای پکیجهای RF
تقویتکنندههای توان RF، ترنسیورها، میکسرها و رگولاتورها اغلب از پکیجهای با ترمینال پایین استفاده میکنند که دارای زمین مرکزی یا پد حرارتی هستند. طراحی خمیر باید بین اتصال زمین الکتریکی، انتقال حرارت، نشستن پکیج، خروج فلاکس و توزیع قابل قبول حفرهها تعادل ایجاد کند.
موارد زیر را بررسی کنید:
- ضخامت استنسیل نسبت به پدهای پیرامونی با گام ریز و پد مرکزی؛
- بازشوهای بخشبندیشده پنجرهای برای پدهای بزرگ؛
- وضعیت پرکردن/پوشاندن via-in-pad و اینکه آیا ویاهای باز میتوانند لحیم را مکش کنند یا خیر؛
- هندسه تعریفشده توسط ماسک لحیم یا بدون تعریف ماسک طبق راهنمای قطعه؛
- نیروی جایگذاری، تاببرداشتگی پکیج، تختی برد و همسطحی؛ و
- روش اندازهگیری X-Ray و محدودیتهای پذیرش مخصوص پروژه.
SPI مقدار و موقعیت خمیر چاپشده را پیش از جایگذاری تأیید میکند. X-Ray میتواند توزیع لحیم پنهان پس از ریفلو را نشان دهد. هیچکدام بدون تست الکتریکی یا حرارتی مرتبط، عملکرد امپدانس RF یا حرارتی را اثبات نمیکنند.
پروفایل ریفلو را از مونتاژ واقعی توسعه دهید
از دیتاشیت فنی خمیر لحیم، محدودیتهای ریفلو قطعات، ساختار PCB، پرداخت سطح و کوره تولید شروع کنید. ترموکوپلها را در نقاط گرم و سرد نماینده نصب کنید: پد زمین بزرگ، پکیج متراکم RF، ناحیه کانکتور/شیلد، لبه برد و محل گذار مواد هیبریدی در صورت مرتبط بودن.
از پنل تولید و فیکسچر استفاده کنید. پالت سنگین یا فریم شیلد مسیر جریان هوا و تأخیر حرارتی را تغییر میدهد. شیب افزایش دما، زمان ماند، زمان بالای لیکوئیدوس، دمای پیک، سرعت نوار، اتمسفر و دمای اندازهگیریشده قطعه/برد را ثبت کنید.
نیتروژن میتواند برای برخی پرداختها و پنجرههای فرآیندی، ترشوندگی را بهبود دهد یا اکسیداسیون را کاهش دهد، اما فقط به دلیل وجود RO3003 بهصورت عمومی الزامی نیست. اتمسفر را بر اساس خمیر انتخابی، پرداخت سطح، لحیمپذیری، حفرهها و شواهد عیب تأیید کنید.
پس از تغییر خمیر، پرداخت سطح، پنل، فیکسچر، قطعات بزرگ، شیلد، کوره یا ساختار برد، پروفایل را دوباره تنظیم کنید.
حفاظت از لانچهای RF و ساختارهای زمین در مونتاژ
در فرکانسهای مایکروویو، انتقال یک کانکتور لحیمشده بخشی از مدار RF است. هندسه پد، محل ویاهای زمین، ارتفاع پین کانکتور، حجم لحیم، هندسه لبه برد و بار فیکسچر میتوانند افت بازگشت یا افت درج را تغییر دهند.
نقشههای مونتاژ باید موارد زیر را تعریف کنند:
- دیتام نشستن کانکتور و میزان مجاز کجی؛
- الزامات لحیم زبانه زمین و پین مرکزی؛
- ابعاد لبه برد یا لانچ که توسط ساخت کنترل میشوند؛
- ناحیههای ممنوع برای ابزار فلزی، پوشش، برچسب و چسب؛
- تختی فریم شیلد و پیوستگی لحیم؛ و
- گشتاور یا پشتیبانی مکانیکی پس از مونتاژ.
وقتی همترازی کانکتور فقط با الگوی پد قابل حفظ نیست، از فیکسچر استفاده کنید. اجازه ندهید کابل کواکسیال یا آداپتور تست هنگام اندازهگیری RF به اتصال لحیم بار وارد کند.
تمیزکاری، پوشش و تعمیر
باقیمانده فلاکس و مواد شیمیایی تمیزکاری میتوانند روی گرههای امپدانس بالا، ریسک خوردگی، چسبندگی پوشش و رفتار RF در اطراف فاصلههای کم اثر بگذارند. خمیر/فلاکس، روش تمیزکاری، سطح پاکیزگی، خشککردن، ماسکگذاری و بازرسی پس از تمیزکاری را بهعنوان یک فرآیند واحد تعریف کنید.
پوشش یا آندرفیل، بارگذاری دیالکتریک نزدیک ساختارهای RF را تغییر میدهد. مگر اینکه طراحی با حضور آن ماده مدلسازی و اعتبارسنجی شده باشد، آن را از رزوناتورها، فیلترها، آنتنها، لانچ کانکتورها، عناصر تنظیم و نواحی حساس دور نگه دارید.
تعمیر باعث ایجاد تاریخچه حرارتی دوم میشود و میتواند پدها، ویاها، همترازی کانکتور و ساختارهای تنظیم نزدیک را مختل کند. یک روش تعمیر تأییدشده تعریف کنید و پس از تعمیر، بازرسی و تست RF مرتبط را تکرار کنید.
برنامه بازرسی و اعتبارسنجی RF
| شواهد | پاسخ به چه پرسشی میدهد |
|---|---|
| SPI | آیا حجم و موقعیت موردنظر خمیر چاپ شده است؟ |
| AOI | آیا قطعات قابل مشاهده، قطبیت، اتصالات و جایگذاری صحیح هستند؟ |
| X-Ray | آیا پدهای پنهان پلزده، جابهجا یا دارای توزیع نامناسب لحیم هستند؟ |
| تست الکتریکی | آیا نتهای موردنظر در شرایط تست بدون قطعشدگی و اتصال کوتاه هستند؟ |
| TDR یا کوپن امپدانس | آیا هندسه خط انتقال ساختهشده به هدف تعریفشده رسیده است؟ |
| اندازهگیری VNA | آیا مسیر RF مونتاژشده در صفحه مرجع کالیبرهشده، محدودیتهای افت درج، افت بازگشت، فاز یا ایزولاسیون را برآورده میکند؟ |
| تست حرارتی | آیا مسیر حرارت پکیج تا برد تا محفظه، شرایط کاری تعریفشده را برآورده میکند؟ |
روش کالیبراسیون، فیکسچرها، کابلها، حذف اثرات (de-embedding)، صفحه مرجع، محدوده فرکانس، توان، دما و حدود قبولی/ردی را تعریف کنید. در غیر این صورت دو تأمینکننده میتوانند برای یک برد مشابه گزارش RF «قبولی» متفاوت تولید کنند.
چکلیست RFQ برای مونتاژ PCB RO3003
ارائه دهید:
- Gerber یا ODB++، فایل دریل، نتلیست، استکاپ کامل مواد، نقشههای امپدانس و ساخت؛
- BOM، جایگزینهای تأییدشده، مرکز قطعات، نقشههای مونتاژ، مدل سهبعدی و اطلاعات پکیج؛
- پرداخت سطح، خمیر/آلیاژ، استنسیل، via-in-pad، الزامات تمیزکاری، پوشش و تعمیر؛
- فیکسچرهای کانکتور RF/شیلد، دیتامهای مکانیکی، گشتاور و محدودیتهای جابهجایی؛
- حدود تست SPI، AOI، X-Ray، الکتریکی، امپدانس، VNA، حرارتی و عملکردی؛
- نمونه طلایی یا داده مرجع در صورت وجود؛ و
- حجم نمونه اولیه، پیشبینی تولید، رهگیری، گزارشدهی و نیازهای کنترل تغییرات.
APTPCB میتواند پیش از تولید بررسی کند که تحویل ساخت، مونتاژ و تست RF از نظر داخلی سازگار است یا خیر.
استانداردها و اسناد مرجع
- دیتاشیت لمینت Rogers RO3003 و راهنمای ساخت سری RO3000
- دادههای فنی تأمینکنندگان خمیر لحیم، قطعات، کانکتورها و پوششها
- IPC-6018 — مشخصات تأیید و عملکرد بردهای چاپی فرکانس بالا (مایکروویو)
- IPC-7525 — راهنمای طراحی استنسیل
- IPC J-STD-001 و IPC-A-610 — الزامات مونتاژ لحیمشده و معیارهای پذیرش
- IPC-TM-650 — روشهای آزمون مرتبط مواد و بردهای چاپی
پرسشهای متداول
آیا هر PCB از جنس RO3003 باید پیش از مونتاژ پخته شود؟
خیر. تصمیم باید بر اساس ساختار کامل برد، سابقه بستهبندی و نگهداری، پرداخت سطح، کنترلهای MSL قطعات و یک فرآیند تأییدشده گرفته شود، نه فقط نام لمینت.
آیا ریفلو نیتروژن برای RO3003 اجباری است؟
خیر. انتخاب اتمسفر به خمیر، پرداخت سطح، لحیمپذیری، اکسیداسیون، حفرهها و پنجره فرآیندی تأییدشده بستگی دارد. آن را با شواهد مونتاژ تأیید کنید.
آیا AOI میتواند پد مرکزی زیر یک پکیج RF را بازرسی کند؟
خیر. AOI اتصال پنهان قطعات با ترمینال پایین را نمیبیند. از X-Ray یا روش مناسب دیگر استفاده کنید و در صورت نیاز شواهد لحیم را با عملکرد حرارتی و RF مرتبط کنید.
آیا عبور از TDR ثابت میکند ماژول RF مونتاژشده موفق خواهد بود؟
خیر. TDR یا کوپنها رفتار اتصال تعریفشده را ارزیابی میکنند. قطعات، کانکتورها، لحیم، شیلدها، فیکسچرها و تنظیمات همچنان روی پاسخ RF مونتاژشده اثر دارند.
آیا باید پوشش روی ترکهای RF اعمال شود؟
فقط زمانی که طراحی اثر دیالکتریک پوشش را در نظر گرفته و فرآیند اعتبارسنجی شده باشد. لانچهای حساس، فیلترها، رزوناتورها، آنتنها و نواحی تنظیم معمولاً به ناحیه ممنوعه نیاز دارند.
مونتاژی را تأیید کنید که قرار است اندازهگیری شود
مونتاژ RO3003 زمانی قابل پیشبینی است که ساختار، پرداخت سطح، استنسیل، ریفلو، مکانیک کانکتور، پاکیزگی و اعتبارسنجی RF در یک فرآیند کنترلشده آزادسازی مشترک باشند. بسته کامل برد و تست را برای بررسی و قیمتگذاری متناسب با ساخت ارسال کنید.