
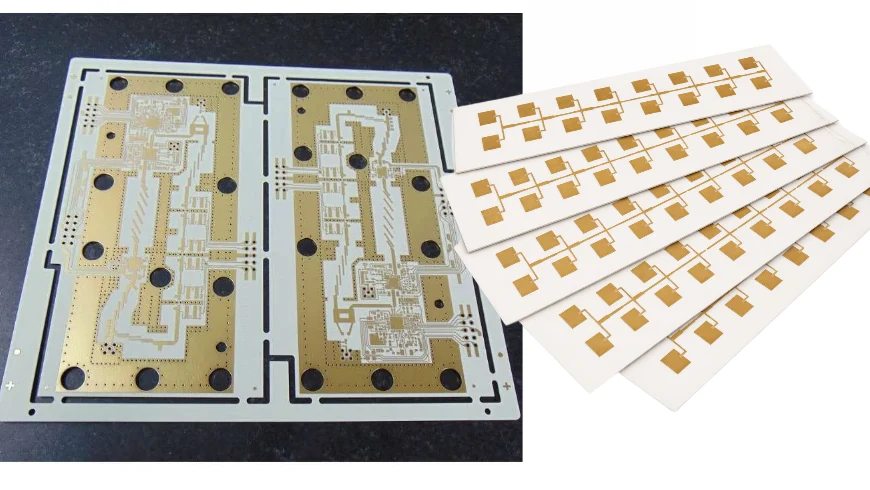
یک سازنده برد که بتواند Rogers RO3003 را بهصورت پایدار تولید کند، لزوماً برای ساخت RO3006 صلاحیت ندارد. هر دو ماده دارای ماتریس PTFE یکسان و معماری فرآیندی اجباری مشابه شامل دیاسمیر پلاسما در خلأ، سوراخکاری اصلاحشده و لمینیشن کنترلشده هستند؛ اما بارگذاری سرامیکی بالاتر در RO3006 سطح کنترل دو پارامتر فرآیندی را افزایش میدهد: نرخ فرسایش مته سریعتر است و عرض ترکهای موردنیاز برای ساختارهای RF باریکتر میشود. هرکدام از این موارد اگر دستکم گرفته شوند، یک نوع خرابی مشابه ایجاد میکنند: بردهایی که تست الکتریکی را پاس میکنند اما در تنش حرارتی شکست میخورند یا عملکرد RF آنها خارج از مشخصات قرار میگیرد.
این راهنما توالی ساخت RO3006 را مرحلهبهمرحله بررسی میکند و مشخص میکند که فرآیند در کجا با FR-4 تفاوت دارد، در کجا با RO3003 متفاوت است و یک سازنده واجد شرایط باید در هر مرحله چه مستنداتی ارائه دهد.
چرا RO3006 نمیتواند روی یک خط تولید استاندارد FR-4 پردازش شود
سه ویژگی مادهای RO3006 در کنار هم تمام فرضیات پایهای فرآیند ساخت FR-4 را تغییر میدهند:
انرژی سطحی PTFE (حدود ۱۸ dynes/cm). مانند تمام مواد سری RO3000، در RO3006 نیز از ماتریس پلیمری PTFE استفاده میشود. سطح خنثی شیمیایی PTFE با دیاسمیر مرطوب استاندارد پرمنگنات قلیایی که برای زیرلایههای اپوکسی-شیشه استفاده میشود، فعال نمیشود. بدون فعالسازی سطح، کاتالیست پالادیم بهصورت یکنواخت روی دیواره ویا نمینشیند، مس الکترولس بهطور کامل رسوب نمیکند و بشکههای ویا دارای حفرههای آبکاری میشوند که در چرخههای حرارتی به مدار باز تبدیل خواهند شد. دیاسمیر پلاسما در خلأ با شیمی CF₄/O₂ تنها راهکار مؤثر است.
رفتار سوراخکاری ترموپلاستیک. PTFE در اثر گرمای ناشی از اصطکاک نرم میشود. سرعت اسپیندل استاندارد سوراخکاری FR-4 یعنی ۱۲۰٬۰۰۰ تا ۱۵۰٬۰۰۰ RPM حرارت کافی ایجاد میکند تا PTFE پیش از خروج مته از سوراخ ذوب شده و روی لایههای مس داخلی پخش شود. اسمیر مته روی لایههای مس داخلی با شیمیهای مراحل بعدی حذف نمیشود و باعث ایجاد مدار باز در نقاط اتصال میشود.
سایش سریعتر مته به دلیل بارگذاری سرامیکی. RO3006 نسبت به RO3003 دارای پرکننده سرامیکی بیشتری است؛ این بارگذاری بالاتر برای دستیابی به Dk برابر 6.15 در مقایسه با Dk برابر 3.00 در RO3003 لازم است. این مقدار اضافی سرامیک باعث سایش سریعتر متههای کاربیدی میشود. محدودیت ۵۰۰ سوراخ که برای RO3003 نیز اعمال میشود، باید حداقل با همین میزان محافظهکاری برای RO3006 اعمال شود و صلاحیت فرآیند روی خود ماده واقعی باید تعداد دقیق مجاز سوراخ برای هندسه مته و پارامترهای فید کارخانه را تعیین کند.
مقاله معرفی ماده PCB مدل Rogers RO3003 فیزیک PTFE در پسِ این رفتارها را توضیح میدهد. ساخت RO3006 بر همان چارچوب استوار است؛ تفاوت اصلی در میزان فرسایش مته و هندسه باریکتر ترکها است که از Dk برابر 6.15 ناشی میشود.
مرحله ۱: تأیید مواد ورودی
لامینت RO3006 شرکت Rogers دارای گواهی انطباق (COC) شامل شماره بچ، کد تاریخ و بیانیه انطباق با IPC-4103 است. پیش از ورود هر پنل به خط تولید، بازرسی ورودی باید موارد زیر را تأیید کند:
- شماره بچ COC به یک کانال تأمین مورد تأیید Rogers (مستقیم از Rogers یا توزیعکننده مجاز معرفیشده) ارجاع داده شود
- ضخامت هسته دریافتی با مشخصات سفارش مطابقت داشته باشد
- پروفایل فویل مسی با مشخصات مطابقت داشته باشد (استاندارد ED در مقابل Low-profile)؛ این ویژگی در سطح لامینت تعیین میشود و پس از آن قابل تغییر نیست
برای فرآیندی که باید در صورت خرابی میدانی، هر برد را به بچ ماده Rogers ردیابی کند، شماره بچ COC باید هنگام بازرسی ورودی در سیستم اجرای تولید (MES) ثبت شود و به تمام پنلهایی که از آن بچ برش میخورند لینک شود.
مرحله ۲: سوراخکاری—برش، نه ذوب
پارامترهای اصلاحشده سوراخکاری PTFE که برای تمام مواد سری RO3000 اعمال میشوند، برای RO3006 نیز کاملاً معتبر هستند:
- سرعت اسپیندل: ۶۰٬۰۰۰ تا ۸۰٬۰۰۰ RPM (تقریباً نصف نرخ استاندارد FR-4 یعنی ۱۲۰٬۰۰۰ تا ۱۵۰٬۰۰۰ RPM)
- نرخ ورود مته: افزایش داده میشود تا مته ماتریس PTFE را بهصورت تمیز برش دهد، نه اینکه گرمای اصطکاکی ایجاد کند
- تعداد سوراخ مجاز هر مته: به دلیل سایش پرکننده سرامیکی به ≤۵۰۰ سوراخ محدود میشود؛ برای RO3006 به دلیل بارگذاری سرامیکی بالاتر ممکن است کمتر نیز باشد
نتیجه سوراخکاری صحیح، دیواره ویا تمیز و صاف بدون اسمیر PTFE روی لایههای مس داخلی و بدون پارگی سطح دیواره است. مهندس فرآیند باید پیش از اختصاص دادن پنلهای تولیدی به پروتکل سوراخکاری، مقاطع عرضی حاصل از اجرای تأییدیه سوراخکاری را بررسی کند.
یکی از پیامدهای عملی محدودیت پایین تعداد سوراخ مجاز، مصرف بسیار بیشتر مته در برنامههای RO3006 نسبت به FR-4 با چگالی ویا مشابه است. برای بردی با ۵۰۰ ویا در هر پنل، محدودیت ۵۰۰ سوراخ به این معناست که هر مته پس از یک پنل تعویض میشود. این یک عامل واقعی هزینه است و باید از ابتدای قیمتگذاری در نظر گرفته شود.
مرحله ۳: دیاسمیر پلاسما در خلأ—اجباری، نه اختیاری
پس از سوراخکاری، هر پنل RO3006 باید پیش از رسوب مس الکترولس از مرحله اصلاح سطح با پلاسما در خلأ عبور کند. این مرحله مهمترین گیت کنترلی فرآیند برای زیرلایههای PTFE است.
چرا شیمی مرطوب روی RO3006 شکست میخورد. دیاسمیر پرمنگنات قلیایی با متورم کردن شیمیایی و اچ کردن باقیمانده رزین اپوکسی از دیواره ویا کار میکند. PTFE با انرژی سطحی حدود ۱۸ dynes/cm تقریباً نسبت به این مواد واکنشناپذیر است؛ ماده شیمیایی روی سطح جمع میشود و بدون فعالسازی از آن عبور میکند. دیواره ویایی که تحت تیمار پلاسما قرار نگرفته باشد، در مرحله آبکاری رسوب مس ناقص نشان میدهد: حفرههای گوهای، نواحی بدون پوشش یا مناطق کاملاً بدون آبکاری که در بررسی چشمی داخل سوراخ ممکن است دیده نشوند اما پس از تنش حرارتی از نظر الکتریکی شکست میخورند.
توالی فرآیند پلاسما برای RO3006:
- پنلهای سوراخکاریشده داخل راکتور پلاسما در خلأ قرار داده میشوند و محفظه تخلیه هوا میشود
- مخلوط گازی اندازهگیریشده CF₄/O₂ وارد محفظه میشود؛ نسبت دقیق باید برای ترکیب سرامیک-PTFE ماده RO3006 بهینهسازی شود
- میدان الکترومغناطیسی RF گاز را به حالت پلاسما تحریک میکند؛ یونهای CF₄ بیرونیترین لایه PTFE را بهصورت فیزیکی اچ کرده و زبری سطحی در مقیاس میکرو برای قفلشدن مکانیکی ایجاد میکنند
- همزمان، پلاسمای اکسیژن گروههای عاملی قطبی آبدوست روی اسکلت کربنی در معرض ایجاد میکند و انرژی سطحی را از حدود ۱۸ dynes/cm به مقادیری سازگار با چسبندگی کاتالیست پالادیم افزایش میدهد
- پس از تیمار، پنلها باید بدون قرار گرفتن در معرض هوا که میتواند فعالسازی سطح را معکوس کند، فوراً به مرحله مس الکترولس منتقل شوند
محفظه پلاسما باید در داخل کارخانه سازنده وجود داشته باشد. ارسال پنلهای سوراخکاریشده به مرکز خارجی برای تیمار پلاسما، قابلیت ردیابی فرآیند را از بین میبرد و ریسک جابهجایی ایجاد میکند. هر سازنده احتمالی RO3006 که نتواند یک محفظه پلاسما داخلی با دستورالعمل گاز مستند برای مواد سرامیک-PTFE نشان دهد، فرآیند تأییدشدهای برای این زیرلایه ندارد.
مرحله ۴: تصویربرداری LDI—حیاتی برای ترکهای باریک RF در Dk برابر 6.15
در Dk برابر 6.15، ترک میکرواستریپ ۵۰Ω روی هسته ۱۰ میل تقریباً ۵ تا ۷ میل عرض دارد؛ این مقدار بهطور قابل توجهی باریکتر از عرض ترک ۹ تا ۱۱ میل روی همان ضخامت هسته با RO3003 و Dk برابر 3.00 است. این هندسه باریکتر، نیازمند تلرانس مطلق دقیقتر در فرآیند تصویربرداری و اچ است.
تصویربرداری استاندارد با فوتوتول UV نمیتواند بهصورت قابل اعتماد تلرانس عرض ترک موردنیاز برای ساختارهای RF در RO3006 را حفظ کند. نوردهی فوتوتول به عمر لامپ، تغییر شدت UV در سطح پنل و تاببرداشتن پنل حساس است؛ هرکدام از این عوامل باعث افزایش تغییرات عرض ترک میشوند. برای ترک هدف ۶ میل، تغییر ±۱ میل برابر با خطای امپدانس ±۱۷٪ است که خارج از تلرانس معمول ±۱۰٪ برای ساختارهای RF با امپدانس کنترلشده قرار دارد.
تصویربرداری مستقیم لیزری (LDI) فوتورزیست خشک را مستقیماً از فایل Gerber و بدون واسطه فوتوتول نوردهی میکند. LDI در ساختارهای RF استاندارد به تلرانس عرض ترک ±۱۰٪ و در ساختارهای با تلرانس سختتر، در صورت کالیبراسیون ضرایب جبران اچ بر اساس دادههای اندازهگیریشده زیرکَندگی مس، به ±۵٪ میرسد.
برای برنامههای RO3006، LDI یک ارتقا نیست؛ بلکه یک الزام فرآیندی برای لایههای خارجی RF است. ضریب جبران اچ برای RO3006 باید روی پروفایل و وزن فویل مسی مورد استفاده مشخصهبرداری شود. سازندهای که ضرایب جبران اچ کالیبرهشده برای RO3003 را بدون کالیبراسیون مجدد روی RO3006 استفاده کند، عرض ترکهایی تولید خواهد کرد که از هدف طراحی فاصله دارند. این رایجترین دلیل شکست امپدانس نمونه اولیه در برنامههای RO3006 است که توسط کارخانههایی با تجربه RO3003 اما بدون تجربه ماده Dk بالاتر تولید میشوند.
مرحله ۵: لمینیشن هیبریدی برای استکاپهای RO3006/FR-4
بیشتر برنامههای تجاری RO3006 از استکاپ هیبریدی استفاده میکنند: RO3006 در لایههای خارجی RF و FR-4 با Tg بالا در لایههای داخلی مسیرکشی و توان. چالشهای مشابه لمینیشن هیبریدی که در ساخت RO3003/FR-4 وجود دارد، برای RO3006/FR-4 نیز کاملاً اعمال میشود:
انتخاب فیلم اتصال: پرهپرگ استاندارد FR-4 در فشار لمینیشن بیش از حد جریان پیدا میکند و میتواند ترکهای باریک RF روی لایههای مجاور RO3006 را تغییر شکل دهد. در رابط RO3006/FR-4 به پرهپرگ ترموست Low-flow با Tg بالا (>170°C) نیاز است.
خنککاری ایزوترمال کنترلشده با نرخ ≤۲°C در دقیقه: PTFE ترموپلاستیک و FR-4 ترموست انبساط و انقباض متفاوتی دارند. خنککاری سریع پس از لمینیشن، کرنش تفاضلی را در پنل قفل میکند و باعث تاببرداشتگی بیشتر از نیاز همصفحه بودن مونتاژ SMT میشود. رمپ خنککاری کنترلشده یک توصیه محافظهکارانه نیست؛ بلکه یک محدودیت فیزیکی است.
چگالی مس لایه داخلی FR-4 ≥۷۵٪: استکاپهای هیبریدی برای عملکرد مکانیکی به جرم کافی مس در لایههای داخلی FR-4 بهعنوان تقویتکننده نیاز دارند. مسیرکشی با چگالی بالا که بیشتر مس لایههای داخلی را حذف کند، استکاپ را از نظر مکانیکی نامتعادل میکند. پر کردن مس در نواحی بدون سیگنال، چگالی را بازمیگرداند؛ بررسی DFM شرکت APTPCB حفظ حداقل ۷۵٪ مس در لایههای زمین و توان FR-4 را الزامی میکند.
تأیید فرآیند برای برنامههای هیبریدی RO3006: پیش از تعهد به تولید، دادههای Bow/Twist از برنامههای اخیر هیبریدی RO3006 یک سازنده را درخواست کنید. نتایج بالاتر از ۰.۷۵٪ نشاندهنده کنترل ناکافی نرخ خنککاری است. نتایج تست شناورسازی لحیم (۲۸۸°C، سه سیکل) همراه با تصاویر میکروسکشن از خط اتصال RO3006/FR-4 را درخواست کنید؛ لایهلایهشدن در این رابط، حالت خرابی اختصاصی ساختار هیبریدی است.
مرحله ۶: آبکاری ویا مطابق IPC Class 3—چرا اعداد اهمیت دارند
انبساط حرارتی محور Z ماتریس PTFE در RO3006، مس بشکه ویا را در هنگام ریفلو SMT بدون سرب تحت تنش قرار میدهد. این همان مکانیزم فیزیکی موجود در RO3003 است (ماتریس PTFE یکسان است). آبکاری IPC Class 3 شامل میانگین ۲۵ میکرومتر مس در بشکه ویا، صفر حفره گوهای و ≤۱۰ میکرومتر عقبنشینی رزین، ذخیره مکانیکی لازم برای تحمل چرخههای حرارتی تکراری بدون شکست بشکه را فراهم میکند.
کنترلهای فرآیند برای IPC Class 3 در RO3006:
- شیمی حمام آبکاری (غلظت مس، pH و تعادل افزودنیها) با SPC پایش شود
- گزارشهای مقطعبرداری که ضخامت مس را در بالا، وسط و پایین بشکههای ویا نمونه ثبت میکنند، نه فقط میانگین ضخامت
- معیار صفر حفره نیازمند فعالسازی صحیح پلاسما است؛ فعالسازی ناقص باعث رسوب ناقص و رسوب ناقص باعث ایجاد حفره میشود
گزارش میکروسکشن اصلیترین مدرک انطباق فرآیند Class 3 است. سازندهای که نتواند در صورت درخواست، گزارش میکروسکشن از تولید اخیر RO3006 ارائه دهد، فرآیند آبکاری مستندشدهای برای این ماده ندارد.
مرحله ۷: پرداخت سطح و بازرسی نهایی
گزینههای پرداخت سطح برای لایههای RF در RO3006:
- نقره غوطهوری (ImAg): رسوب ۰.۱ تا ۰.۲ میکرومتر، از نظر الکترومغناطیسی شفاف و حفظکننده ویژگیهای زبری سطح مس. گزینه ترجیحی برای لایههای RF بالاتر از ۵ GHz. عمر نگهداری ۱۲ ماه در حالت پلمب؛ ۵ روز کاری پس از باز شدن.
- ENIG: زیرلایه نیکل ۳ تا ۵ میکرومتر باعث افزایش تلفات مقاومتی در فرکانسهای بالا میشود. برای ساختارهای فرکانس پایینتر یا طراحیهایی که زمان مونتاژ باعث غیرعملی شدن عمر نگهداری ImAg میشود قابل قبول است.
آزمونهای آزادسازی تولید برای هر بچ RO3006:
- تست امپدانس TDR روی کوپنهای تولیدی؛ امپدانس واقعی ترک را نسبت به مقدار هدف اندازهگیری میکند و تأیید میکند جبران اچ LDI عرض موردنظر را ایجاد کرده است
- تست ۱۰۰٪ پیوستگی و ایزولاسیون الکتریکی (پروب پرنده یا فیکسچر)
- مقطعبرداری میکروسکشن همراه با اندازهگیریهای تصویری مس
- اندازهگیری تاببرداشتگی پنل در برابر تلرانس IPC-A-600 Class 3 (≤۰.۷۵٪)
این مستندات—گزارش TDR، گزارش میکروسکشن و COC شرکت Rogers همراه با شماره بچ—حداقل مدارکی هستند که باید همراه هر بچ تولید RO3006 از یک سازنده واجد شرایط ارائه شوند. برنامههایی که بدون این مجموعه مستندات وارد مونتاژ SMT میشوند، نمیتوانند پیش از ورود متغیرهای سطح قطعه، خط مبنای عملکرد RF برد خام را مشخص کنند. اگر تأمینکننده فعلی RO3006 شما نتواند هر سه مدرک را بهعنوان خروجی معمول هر بچ ارائه کند، این شکاف مستندسازی نشاندهنده شکاف در کنترل فرآیند است، نه فقط یک مشکل اداری.
چارچوب کنترل کیفیت PCB شرکت APTPCB که برای تمام برنامههای ساخت PTFE اعمال میشود، در aptpcb.com/en/pcb/pcb-quality توضیح داده شده است. برای بررسی برنامه RO3006 خاص خود یا بررسی موجودی فعلی ضخامت هسته پیش از ارسال فایلهای Gerber، با تیم ساخت تماس بگیرید.
مراجع استاندارد
- انرژی سطحی PTFE و فعالسازی پلاسما مطابق IPC-2226 Sectional Design Standard for HDI Printed Boards.
- الزامات آبکاری مطابق IPC-6012 Class 3 و IPC-A-600K.
- آزمون تنش حرارتی شناورسازی لحیم مطابق IPC-TM-650 2.6.7.
- پذیرش Bow/Twist مطابق IPC-A-600 Class 3 (≤۰.۷۵٪).
- پارامترهای سوراخکاری از برنامه کنترل ساخت PTFE شرکت APTPCB (PTFE Fabrication Control Plan (2026)).