
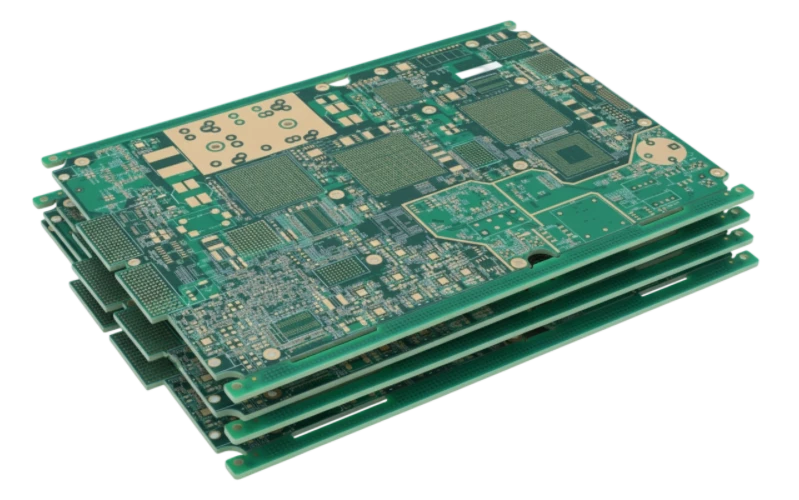
SMT SLP برای BGA با گام ریز چیست و مهندسان چه زمانی باید از آن استفاده کنند؟
فناوری PCB شبهزیرلایه (Substrate-like PCB یا SLP) فاصله میان تولید PCBهای HDI معمولی و فرایندهای تولید زیرلایه IC را پر میکند. این فناوری برای کاربردهایی طراحی شده است که در آنها چگالی مسیرکشی، عملکرد الکتریکی و کوچکسازی پکیج فراتر از توانایی پشتیبانی HDI سنتی است.
SMT SLP زمانی به گزینهای قدرتمند تبدیل میشود که طراحی شامل موارد زیر باشد:
- پکیجهای BGA با گام ریز 0.35mm یا کمتر.
- پردازندهها، مودمها یا ICهای اختصاصی با تعداد I/O بالا.
- ماژولهای mmWave نسل 5G که به امپدانس کنترلشده و اتصالات کمافت نیاز دارند.
- محصولات بسیار نازک که ضخامت برد در آنها یک محدودیت اصلی است.
- جانمایی متراکم قطعات پسیو 01005 یا 008004 در نزدیکی BGAهای بزرگ.
برای بسیاری از قطعات با گام 0.4mm و 0.5mm، HDI پیشرفته همچنان میتواند راهکار کمهزینهتری ارائه دهد. SLP باید زمانی انتخاب شود که چگالی مسیرکشی، عملکرد الکتریکی یا محدودیتهای مکانیکی، کنترل تولید اضافی آن را توجیه کنند.
SLP و HDI برای طراحیهای BGA با گام ریز چه تفاوتی دارند؟
| نیاز طراحی | PCB HDI | SLP |
|---|---|---|
| پشتیبانی معمول از گام BGA | 0.4mm–0.5mm رایج | 0.3mm–0.35mm و کمتر |
| چگالی مسیرکشی | بالا | بسیار بالا |
| پیچیدگی تولید | متوسط | بالا |
| هزینه | کمتر | بیشتر |
| عملکرد یکپارچگی سیگنال | خوب | بهتر برای طراحیهای RF/سرعتبالای حساس |
| بهینهسازی ضخامت | محدود | عالی برای تجهیزات فوقنازک |
تصمیم درست به این بستگی دارد که آیا محصول به چگالی مسیرکشی مشابه زیرلایه نیاز دارد یا اینکه HDI میتواند همان اهداف الکتریکی و مکانیکی را برآورده کند.
پیش از قیمتگذاری مونتاژ SMT SLP چه مشخصاتی باید تعریف شوند؟
یک RFQ موفق به الزامات قابل اندازهگیری فرایند نیاز دارد، نه عبارتهای کلی مانند «مونتاژ با گام ریز».
موارد زیر را مشخص کنید:
- گام BGA و قطر توپها: کوچکترین گام، اندازه پکیج و هندسه توپها را مشخص کنید.
- طراحی پد: پدهای NSMD معمولاً برای BGA با گام ریز ترجیح داده میشوند، زیرا تلرانس ثبت بهتری ارائه میکنند.
- خمیر لحیم: خمیر لحیم نوع 5 (ذرات 15–25µm) یا نوع 6 (ذرات 5–15µm) معمولاً برای گامهای کمتر از 0.35mm مورد نیاز است.
- طراحی شابلون: در صورت نیاز از شابلونهای الکتروفرمشده یا برش لیزری با دانهبندی ریز و پوشش نانو استفاده کنید. نسبت سطح باز مناسب برای آزادسازی خمیر را حفظ کنید.
- توانایی جانمایی: الزامات دقت جانمایی حدود ±15µm با قابلیت پایدار فرایند را تعیین کنید.
- کنترل تاببرداشتگی: تغییر شکل مجاز برد در طول ریفلو را تعریف کنید. ساختارهای نازک SLP نسبت به انبساط حرارتی حساستر هستند.
- پروفایل ریفلو: دمای اوج را برای کاربردهای SAC305 در محدوده 245°C–250°C کنترل کنید و زمان بالاتر از دمای لیکوئیدوس را مدیریت کنید.
- پوشش بازرسی: برای اتصالات مخفی BGA، بازرسی SPI سهبعدی و X-Ray را الزامی کنید.
- ردیابیپذیری: شماره سریال PCB را با بچهای خمیر لحیم، رولهای قطعات و دادههای فرایند مرتبط کنید.
کدام پارامترهای فرایند SMT SLP بیشترین ریسک قابلیت اطمینان را ایجاد میکنند؟
| پارامتر | نیاز معمول | تأثیر خرابی |
|---|---|---|
| گام BGA | کنترل 0.3mm–0.35mm | حساسیت بیشتر نسبت به تغییرات جانمایی و خمیر |
| اندازه ذرات خمیر | نوع 5/نوع 6 | آزادسازی ناکافی یا پلزدگی |
| دقت جانمایی | قابلیت حدود ±15µm | ناهمترازی و تشکیل ضعیف اتصال لحیم |
| تاببرداشتگی | کنترل کمتر از حد پروژه | ایجاد عیوب Head-in-pillow و اتصال باز |
| کنترل وُید | هدف معمول کمتر از 15% برای اتصالات بحرانی | کاهش قابلیت اطمینان حرارتی و مکانیکی |
| کنترل ریفلو | پروفایل حرارتی پایدار | لایهلایهشدن، عیوب لحیم و آسیب زیرلایه |
حالتهای اصلی خرابی SMT SLP برای BGA با گام ریز چیست؟
عیوب Head-in-pillow
بردهای نازک SLP ممکن است در طول ریفلو تغییر شکل دهند. اگر پکیج BGA و خمیر لحیم دوباره بهطور کامل به هم متصل نشوند، نتیجه میتواند خرابی الکتریکی متناوب باشد.
روشهای تشخیص شامل موارد زیر هستند:
- تحلیل X-Ray سهبعدی.
- لامینوگرافی.
- آزمون Dye and Pry.
پیشگیری شامل موارد زیر است:
- پروفایلهای ریفلو کنترلشده.
- مواد با Tg بالا.
- شیمی پایدار خمیر لحیم.
پلزدگی لحیم
در گام 0.3mm، تغییرات کوچک در حجم خمیر یا همترازی شابلون میتواند باعث اتصال کوتاه شود.
روشهای کنترل شامل موارد زیر است:
- اندازهگیری SPI سهبعدی.
- دیافراگمهای بهینهشده شابلون.
- شرایط کنترلشده چاپ.
ایجاد وُید و لایهلایهشدن آندرفیل
آندرفیل میتواند قابلیت اطمینان مکانیکی را افزایش دهد، اما الزامات جدیدی برای فرایند تزریق و پخت ایجاد میکند.
روشهای تأیید شامل موارد زیر است:
- بازرسی C-SAM.
- تحلیل مقطعنگاری.
تغییر عملکرد RF
در فرایندهای SMT ماژول mmWave، حجم لحیم و باقیمانده فلاکس میتوانند بر عملکرد آنتن تأثیر بگذارند.
کنترل نیازمند موارد زیر است:
- مدیریت دقیق حجم لحیم.
- فرایندهای مونتاژ تمیز.
- تأیید تنظیم و اصلاح آنتن پس از مونتاژ.
مهندسان چگونه باید پیش از تولید انبوه، فرایند SMT SLP را اعتبارسنجی کنند؟
یک برنامه اعتبارسنجی آماده تولید باید ترکیبی از بازرسی، تحلیل مخرب و آزمونهای قابلیت اطمینان باشد.
| مرحله اعتبارسنجی | هدف | روش پذیرش معمول |
|---|---|---|
| همبستگی SPI سهبعدی | تأیید پایداری چاپ لحیم | پایش قابلیت حجم، سطح و ارتفاع |
| X-Ray قطعه اول | بررسی اتصالات مخفی BGA | بررسی همترازی، وُیدها و تشکیل لحیم |
| تحلیل میکروسکشن | تأیید متالورژی و یکپارچگی ویا | بررسی تشکیل IMC و ترکها |
| آزمون Dye and Pry | تشخیص خرابیهای مکانیکی مخفی | تأیید نبود جدایش اتصال یا آسیب پد |
| سیکل حرارتی | تأیید قابلیت اطمینان در تنش دمایی | نمونه: سیکل -40°C تا +125°C |
| تأیید RF | بررسی عملکرد mmWave | اعتبارسنجی بهره، TRP، TIS و پایداری فرکانس |
چگونه یک تأمینکننده SMT SLP انتخاب کنیم؟
هنگام RFQ و ممیزیها از چکلیست زیر برای تأیید صلاحیت تأمینکننده استفاده کنید.
چکلیست توانایی تولید
- تجربه اثباتشده تولید انبوه با BGAهای 0.3mm یا 0.35mm.
- تجهیزات جانمایی SMT با دقت بالا و قابلیت مونتاژ گام ریز.
- قابلیت SPI سهبعدی در خط تولید.
- قابلیت X-Ray سهبعدی برای بازرسی BGA.
- قابلیت ریفلو نیتروژن کنترلشده.
- قابلیت تزریق خودکار آندرفیل در صورت نیاز.
- فرایند کنترلشده بازکاری BGA.
- ردیابیپذیری مبتنی بر MES.
بسته داده مورد نیاز برای RFQ
ارائه دهید:
- فایلهای Gerber یا ODB++.
- نقشه Stackup.
- BOM همراه با شماره قطعه سازنده.
- دادههای Pick-and-Place محور XY.
- نقشه مونتاژ.
- الزامات آزمون.
- برآورد حجم سالانه.
مهندسان کدام گزینههای SMT SLP را باید انتخاب کنند؟
| تصمیم | انتخاب پیشنهادی |
|---|---|
| BGA با گام 0.4mm در برابر BGA با گام 0.3mm | در صورت امکان از HDI پیشرفته استفاده کنید؛ زمانی SLP را انتخاب کنید که چگالی نیاز داشته باشد |
| خمیر نوع 4 در برابر نوع 5 | نوع 5/نوع 6 برای گام ریز کمتر از 0.35mm |
| آندرفیل یا بدون آندرفیل | زمانی استفاده کنید که قابلیت اطمینان سقوط نیازمند تقویت مکانیکی اضافی باشد |
| ریفلو هوا یا ریفلو نیتروژن | نیتروژن برای گام ریز و کنترل اکسیداسیون حاشیه فرایندی بیشتری فراهم میکند |
| نمونهبرداری یا X-Ray صددرصدی | در NPI و افزایش تولید از بازرسی کامل استفاده کنید؛ پس از اثبات پایداری فرایند کاهش دهید |
| پدهای NSMD یا SMD | NSMD معمولاً برای ثبت BGA با گام ریز ترجیح داده میشود |
پرسشهای متداول: SMT SLP برای BGA با گام ریز
کوچکترین گام BGA مناسب برای SMT SLP چیست؟
فرایندهای SLP معمولاً برای کاربردهای با گام 0.35mm استفاده میشوند و بسته به انتخاب مواد، توانایی مونتاژ و الزامات اعتبارسنجی میتوانند از گامهای کوچکتر نیز پشتیبانی کنند.
آیا مونتاژهای BGA با گام ریز قابل بازکاری هستند؟
بله، اما بازکاری ریسک بیشتری دارد، زیرا ساختارهای نازک SLP نسبت به تنش حرارتی و آسیب پد حساستر هستند. طراحیها باید وابستگی به بازکاری را به حداقل برسانند.
فرایند SMT ماژول mmWave چه تفاوتی با SMT استاندارد دارد؟
مونتاژ mmWave به کنترل دقیقتر حجم لحیم، پاکیزگی و یکنواختی مکانیکی نیاز دارد، زیرا تغییرات مونتاژ میتوانند بر امپدانس آنتن و عملکرد RF تأثیر بگذارند.
آیا آندرفیل برای BGAهای SLP الزامی است؟
خیر. این الزام به اندازه پکیج، محیط مکانیکی، نیازهای سقوط و نتایج آزمونهای قابلیت اطمینان بستگی دارد.
صفحات و ابزارهای مرتبط
- تولید PCB HDI – فناوری پایهای که SLP از آن تکامل یافته است، شامل ساختارهای میکروویا را بشناسید.
- مونتاژ BGA و QFN با گام ریز – بررسی عمیق چالشهای مونتاژ قطعات با گام ریز که برای SLP نیز کاربرد دارد.
- خدمات بازرسی X-Ray – با روشهای آزمون غیرمخرب ضروری برای اعتبارسنجی اتصالات لحیم مخفی BGA آشنا شوید.
- خدمات مونتاژ NPI – نحوه مدیریت مرحله حیاتی نمونهسازی برای اعتبارسنجی طراحی SLP پیش از افزایش تولید را مشاهده کنید.
- راهنمای DFM – قوانین طراحی برای بهینهسازی چیدمان جهت افزایش بازده تولید را دریافت کنید.
- مونتاژ SMT و THT – مروری بر قابلیتهای عمومی مونتاژ و استانداردهای کیفیت ما.
درخواست قیمت
آماده اعتبارسنجی طراحی خود هستید؟ همین امروز درخواست قیمت ارسال کنید تا بررسی جامع DFM و تحلیل قیمتگذاری انجام شود.
ارائه دهید:
- فایلهای Gerber (RS-274X یا ODB++)
- لیست مواد (BOM)
- فایل Pick & Place
- Stackup و الزامات امپدانس
- الزامات آزمون
- حجم سالانه تخمینی
نتیجهگیری
SMT SLP برای BGA با گام ریز زمانی موفق خواهد بود که تصمیمات طراحی، توانایی تولید و الزامات اعتبارسنجی پیش از تولید با یکدیگر هماهنگ شوند. برنامههای قابل اعتماد، الزامات قابل اندازهگیری را از مراحل اولیه تعریف میکنند، تأمینکنندگانی با تجربه اثباتشده در مونتاژ گام ریز انتخاب میکنند و ریسکهای بحرانی را پیش از افزایش تولید اعتبارسنجی میکنند.
با در نظر گرفتن SLP بهعنوان یک سیستم تولید کنترلشده، نه صرفاً یک فناوری PCB کوچکتر، تیمهای مهندسی میتوانند به چگالی بالاتر، عملکرد سیگنال بهتر و بازده تولید پایدار دست پیدا کنند.