
فهرست مطالب
- زمینه موضوع: چه چیزی راهنمای مستندسازی استکاپ را چالشبرانگیز میکند
- فناوریهای اصلی (آنچه واقعاً باعث عملکرد آن میشود)
- دیدگاه اکوسیستم: بردها / رابطها / مراحل تولید مرتبط
- مقایسه: گزینههای رایج و مزایا / معایب هرکدام
- ستونهای قابلیت اطمینان و عملکرد (سیگنال / توان / حرارت / کنترل فرآیند)
- آینده: مسیر پیش رو (مواد، یکپارچهسازی، هوش مصنوعی/اتوماسیون)
- درخواست قیمت / بررسی DFM برای راهنمای مستندسازی استکاپ (موارد مورد نیاز)
- جمعبندی
یک راهنمای جامع مستندسازی استکاپ پل ارتباطی بین فیزیک تئوری در نرمافزار CAD و واقعیت فیزیکی پرس لمینیشن است. این سند صرفاً فهرستی از لایهها نیست؛ بلکه یک مشخصات دقیق مهندسی است که نوع مواد، ثابت دیالکتریک، وزن مس و ترتیب دقیق ساخت مورد نیاز برای دستیابی به یکپارچگی سیگنال و پایداری مکانیکی را تعریف میکند.
وقتی مستندسازی استکاپ بهدرستی انجام شود، رفتوبرگشتهای مربوط به «سوال مهندسی (EQ)» که باعث تأخیر چند هفتهای پروژهها میشوند حذف خواهد شد. این مستندسازی تضمین میکند بردی که در مرحله نمونهسازی ساخته میشود با برد تولید انبوه یکسان باشد و تعادل حساس بین امپدانس، مدیریت حرارتی و تختی مکانیکی حفظ شود.
نکات برجسته
- انتقال هدف طراحی: چگونگی تبدیل نیازمندیهای امپدانس دیجیتال به دستورالعملهای واقعی مواد برای تولید.
- واقعیتهای مواد: درک تفاوت بین «FR4 عمومی» و شمارههای اسلش یا برندهای مشخص.
- تلرانسهای تولید: دلیل تفاوت بین «ضخامت پرسشده» و «ضخامت تئوری» و نحوه مستندسازی آن.
- ساختارهای هیبریدی: مدیریت مستندات بردهایی که مواد پرسرعت را با اپوکسی گلاس استاندارد ترکیب میکنند.
- تأییدیه: نقش کوپنهای تست و TDR (بازتابسنجی حوزه زمانی) در اعتبارسنجی استکاپ مستندشده.
زمینه موضوع: چه چیزی راهنمای مستندسازی استکاپ را چالشبرانگیز میکند
چالش اصلی در مستندسازی استکاپ PCB، فاصله بین محیط طراحی دیجیتال و ماهیت آنالوگ فرآیند تولید است. در ابزار CAD، یک لایه دیالکتریک یک عدد ثابت است، مثلاً 0.1mm. اما در کارخانه، این لایه یک ورق «پریپرگ» است؛ یعنی پارچه فایبرگلاس آغشته به رزین نیمهپخت که در اثر حرارت و فشار جریان پیدا میکند، فشرده میشود و پخت نهایی انجام میدهد. ضخامت نهایی به چگالی مس در لایههای مجاور، میزان رزین موجود در پریپرگ و سیکل لمینیشن مورد استفاده وابسته است.
اگر مستندات بیش از حد سختگیرانه باشند و این متغیرهای فرآیندی را نادیده بگیرند، تولیدکننده نمیتواند برد را مطابق مشخصات بسازد. از طرف دیگر، اگر مستندات بیش از حد آزاد باشند، تولیدکننده ممکن است مواد جایگزینی استفاده کند که عملکرد الکتریکی را تغییر میدهند.
علاوه بر این، زنجیره تأمین پیچیدگی بیشتری ایجاد میکند. ممکن است یک طراح مادهای خاص از یک تأمینکننده مشخص را انتخاب کند که زمان تأمین آن 12 هفته باشد. یک راهنمای مستندسازی استکاپ قدرتمند به مهندسان کمک میکند به جای صرفاً نام برند، «معادلها» را بر اساس پارامترهای حیاتی مانند Tg، Dk و Df مشخص کنند؛ در نتیجه تولیدکنندگانی مانند APTPCB (کارخانه PCB APTPCB) میتوانند از موجودی در دسترس خود استفاده کنند بدون اینکه عملکرد نهایی کاهش یابد.
در نهایت، افزایش تراکم باعث دشوارتر شدن فرآیند میشود. با افزایش تعداد لایهها و نازکتر شدن بردها، حاشیه خطا کاهش پیدا میکند. تلرانس 10٪ روی یک دیالکتریک 4mil بسیار سختتر از کنترل همان تلرانس روی یک دیالکتریک 10mil است. مستندات باید بهطور واضح مشخص کنند کدام لایهها دارای مسیرهای کنترلشده امپدانس هستند تا تولیدکننده بتواند انتخاب پریپرگ را برای رسیدن به امپدانس هدف تنظیم کند، نه اینکه فقط به ضخامت کلی هدف برسد.
فناوریهای اصلی (آنچه واقعاً باعث عملکرد آن میشود)
ایجاد یک استکاپ کاربردی نیازمند درک بلوکهای سازنده PCB است. مستندسازی در واقع یک دستور ساخت برای ترکیب این بلوکها محسوب میشود.
1. ساختار Core در برابر Prepreg
تفاوت بنیادی در هر استکاپ PCB بین «Core» و «Prepreg» است.
- Coreها لایههای کاملاً پختشدهای از فایبرگلاس و رزین هستند که در دو طرف آنها فویل مسی چسبیده است. این لایهها سخت هستند و ضخامت و ثابت دیالکتریک مشخصی دارند.
- Prepreg (پیشآغشته) همان لایه «چسب» است. این ماده شامل فایبرگلاس با رزین نیمهپخت (مرحله B) است. در هنگام لمینیشن، رزین ذوب شده، در فضای بین ترکهای مس جریان پیدا میکند و به یک لایه جامد (مرحله C) تبدیل میشود.
- اهمیت مستندسازی: باید مشخص شود کدام لایهها Core و کدام لایهها Prepreg هستند. یک «ساختار فویلی» (شروع با فویل مسی بیرونی و پریپرگ) از نظر مکانیکی رفتار متفاوتی نسبت به «ساختار Core» دارد.
2. درصد رزین و جریان آن
درصد رزین موجود در پریپرگ تعیین میکند چه مقدار فضای خالی برای پر کردن الگوی مسی وجود دارد.
- میزان رزین بالا: برای پر کردن لایههای دارای مس سنگین مناسب است، اما ممکن است ضریب انبساط حرارتی (CTE) بالاتری داشته باشد.
- نوع بافت شیشه: در مستندسازی گاهی باید نوع بافت شیشه (مانند 1080، 2116، 7628) مشخص شود. بافتهای فشردهتر (مانند 1080 یا 106) امپدانس یکنواختتری برای سیگنالهای پرسرعت فراهم میکنند اما نازکتر هستند. بافتهای بازتر (مانند 7628) ارزانتر و ضخیمتر هستند، اما میتوانند باعث «اثر بافت الیاف شیشه» و انحراف سیگنال شوند.
- موازنه فنی: اگر نوع بافت شیشه را در مستندات مشخص نکنید، کارخانه اقتصادیترین گزینه را انتخاب میکند که ممکن است برای رابط 10Gbps شما مناسب نباشد.
3. بالانس مس و وزن مس
مس فقط یک رسانای الکتریکی نیست؛ بلکه یک عنصر سازهای نیز محسوب میشود.
- کنترل تاببرداشتن: استکاپ باید حول محور مرکزی متقارن باشد. اگر لایه 2 یک صفحه زمین کامل باشد و لایه 3 یک لایه سیگنال با مس کم باشد، برد در هنگام ریفلو دچار تاببرداشتن خواهد شد. مستندسازی باید تقارن در وزن مس و ضخامت دیالکتریک را الزام کند.
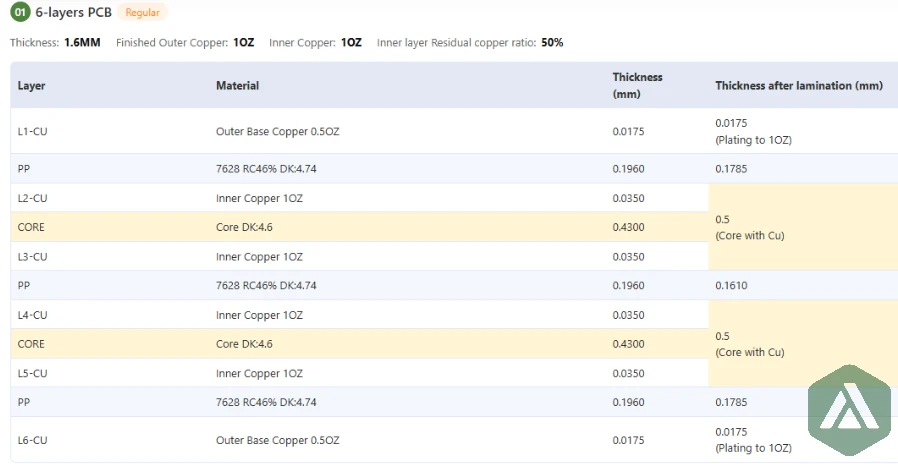
- تلرانس آبکاری: مستندات باید بین «مس پایه» (وزن اولیه) و «مس نهایی» (پس از آبکاری) تفاوت قائل شود. یک خطای رایج، مشخص کردن «1oz نهایی» برای لایه داخلی است که معمولاً به معنای شروع با فویل 1oz است؛ در حالی که در لایههای بیرونی، «1oz نهایی» معمولاً با فویل 0.5oz شروع شده و با آبکاری تکمیل میشود.
4. ساختارهای کنترل امپدانس
برای طراحیهای پرسرعت، استکاپ مانند یک چنگ تنظیمکننده عمل میکند.
- صفحات مرجع: فاصله بین مسیر سیگنال و صفحه مرجع (GND) امپدانس را تعیین میکند.
- محاسبه در برابر واقعیت: طراحان از محاسبهگرهای امپدانس برای تخمین عرض ترک استفاده میکنند. با این حال، مستندسازی باید امپدانس هدف (برای مثال 50Ω ±10%) را مشخص کند، نه فقط عرض ثابت ترک را. این کار به مهندس CAM اجازه میدهد عرض ترک را با تغییرات کوچک (برای مثال ±0.5mil) تنظیم کند تا اختلاف ناشی از بچ واقعی مواد دیالکتریک جبران شود.
دیدگاه اکوسیستم: بردها / رابطها / مراحل تولید مرتبط
سند استکاپ بهصورت مستقل وجود ندارد؛ بلکه روی تمام مراحل تولید و مونتاژ اثر میگذارد.
تأثیر بر سوراخکاری و آبکاری: «نسبت ابعادی» نسبت ضخامت برد به کوچکترین سوراخ دریلشده است. یک استکاپ ضخیم با ویاهای کوچک، نسبت ابعادی بالایی ایجاد میکند و آبکاری مس داخل دیواره سوراخها را دشوار میسازد.
- ارتباط با مستندات: اگر استکاپ شما باعث ایجاد بردی با ضخامت 3mm شود، استفاده از دریل مکانیکی 0.2mm بهسادگی امکانپذیر نیست. ممکن است نیاز باشد فناوری HDI PCB با میکروویاهای لیزری را مشخص کنید که ترتیب لمینیشن را بهطور کامل تغییر میدهد (لمینیشن مرحلهای).
تأثیر بر مونتاژ (PCBA): انتخاب مواد در استکاپ روی رفتار برد در کوره لحیمکاری تأثیر دارد.
- عدم تطابق CTE: اگر استکاپ از موادی با نرخ انبساط حرارتی متفاوت استفاده کند (برای مثال یک استکاپ هیبریدی با Rogers و FR4)، تنشهای ایجادشده در ریفلو میتواند باعث جداشدگی لایهها یا ترک خوردن اتصالات لحیم شود.
- تختی: همانطور که اشاره شد، استکاپهای نامتعادل باعث Bow و Twist میشوند. ماشینهای Pick-and-Place خودکار به بردهای تخت نیاز دارند. مستندسازی که بالانس مس را نادیده بگیرد، اغلب باعث رد شدن بردها در مرحله مونتاژ SMT میشود.
تأثیر بر یکپارچگی سیگنال: استکاپ «تانژانت اتلاف» (Df) خط انتقال را تعیین میکند.
- انتخاب مواد: برای RF یا دیجیتال پرسرعت، FR4 استاندارد مانند یک اسفنج برای سیگنالها عمل کرده و انرژی را جذب میکند. مستندات باید مواد «Low Loss» یا «Ultra Low Loss» را مشخص کنند.
- استانداردهای رابط: رابطهایی مانند PCIe Gen 5 یا DDR5 بودجه اتلاف بسیار دقیقی دارند. مستندسازی استکاپ، ابزار اصلی کنترل برای رسیدن به این بودجهها است.
مقایسه: گزینههای رایج و مزایا / معایب هرکدام
مهندسان معمولاً بین مشخصات عمومی (ارزانتر و سریعتر) و استکاپهای دقیق و اختصاصی (یکنواختتر اما گاهی گرانتر) انتخاب میکنند. درک این ملاحظات به انتخاب درست برای چرخه عمر محصول کمک میکند.
استکاپهای عمومی «Pool»: بسیاری از تولیدکنندگان نمونهسازی یک استکاپ استاندارد ارائه میدهند. شما طراحی را بر اساس اعداد آنها انجام میدهید و آنها امپدانس را تضمین میکنند.
- مزایا: سریع، ارزان و بدون نیاز به مهندسی اختصاصی.
- معایب: به مجموعه مواد خاص همان تولیدکننده وابسته میشوید. انتقال به تأمینکننده دیگر ممکن است نیازمند بازطراحی باشد.
استکاپهای سفارشی «Spec-Driven»: شما تعداد لایهها و اهداف عملکردی را تعریف میکنید (برای مثال «6 لایه، ضخامت 1.6mm، امپدانس 50Ω روی L1/L3»). سپس اجازه میدهید تولیدکننده ساختار دقیق را پیشنهاد دهد.
- مزایا: زنجیره تأمین انعطافپذیر. تولیدکننده ساختار را برای موجودی مواد و قابلیت پرس خود بهینه میکند.
- معایب: برای نهایی کردن ساختار دقیق، به یک چرخه بررسی DFM نیاز دارد.
استکاپهای سختگیرانه «Material-Driven»: شما مشخص میکنید «Isola 370HR، پریپرگ 2x1080، فویل 1oz».
- مزایا: کنترل کامل. فیزیک ساخت ثابت است.
- معایب: ریسک بالای اختلال در زنجیره تأمین. اگر همان پریپرگ خاص موجود نباشد، پروژه متوقف میشود.
ماتریس تصمیم: انتخاب فنی → نتیجه عملی
| انتخاب فنی | تأثیر مستقیم |
|---|---|
| مشخص کردن "IPC-4101/126" (High Tg عمومی) | به کارخانه اجازه میدهد از هر برند تأییدشده (Shengyi، ITEQ، Isola) استفاده کند. هزینه و زمان تأمین کاهش مییابد. |
| مشخص کردن نوع دقیق بافت شیشه (مانند 106 در برابر 7628) | کنترل یکنواختی امپدانس و Skew را تضمین میکند اما ممکن است کارخانه را مجبور به سفارش موجودی غیر استاندارد کند. |
| تعریف "ساختار فویلی" (لایههای بیرونی از فویل هستند) | استاندارد برای HDI و کاهش هزینه. امکان ایجاد سطح مسی صافتر برای قطعات Fine Pitch را فراهم میکند. |
| تعریف "ساختار Core" (لایههای بیرونی Core هستند) | روش قدیمیتر که امروزه فقط برای نیازهای خاص نظامی یا الزامات قابلیت اطمینان قدیمی استفاده میشود. هزینه بالاتر دارد. |
ستونهای قابلیت اطمینان و عملکرد (سیگنال / توان / حرارت / کنترل فرآیند)
سند استکاپ فقط درباره ابعاد نیست؛ بلکه یک قرارداد قابلیت اطمینان محسوب میشود.
1. قابلیت اطمینان حرارتی (Tg و Td)
دمای انتقال شیشهای (Tg) دمایی است که رزین از حالت سخت به حالت نرم تبدیل میشود. دمای تجزیه (Td) دمایی است که ماده از نظر فیزیکی تخریب میشود.
- مستندسازی: برای لحیمکاری بدون سرب (که به دمای بالاتری نیاز دارد)، استکاپ باید مواد High-Tg (معمولاً بالاتر از 170°C) را مشخص کند. اگر برای یک برد پیچیده «FR4 استاندارد» (Tg 130°C) را ثبت کنید، افزایش انبساط در محور Z هنگام ریفلو احتمالاً باعث جدا شدن آبکاری مس از دیواره ویاها (ترک Barrel) خواهد شد.
2. یکپارچگی سیگنال (Dk و Df)
- Dk (ثابت دیالکتریک): سرعت سیگنال و امپدانس را تعیین میکند. این مقدار با فرکانس تغییر میکند. مستندات مناسب باید Dk را در فرکانس کاری مشخص کند (برای مثال «Dk 3.8 @ 10GHz»).
- Df (ضریب اتلاف): میزان افت سیگنال را تعیین میکند. برای مسیرهای طولانی در Backplane سرورها، به موادی با Df بسیار پایین نیاز است (برای مثال <0.005).
3. مقاومت CAF (فیلامان رسانای آندی)
در کاربردهای ولتاژ بالا یا تراکم بالا، دندریتهای مسی میتوانند در امتداد الیاف شیشه رشد کرده و باعث اتصال کوتاه شوند.
- راهکار: مستندسازی استکاپ میتواند مواد «مقاوم در برابر CAF» را مشخص کند. این کار تضمین میکند شیمی رزین و رابط شیشه برای جلوگیری از این رشد طراحی شدهاند.
4. کنترل فرآیند و تأیید
چگونه مطمئن شویم کارخانه استکاپ را مطابق سند اجرا کرده است؟
- کوپنهای تست: مستندات باید نیاز به کوپنهای امپدانس را مشخص کند. این کوپنها بخشهای کوچک PCB روی ریلهای پنل هستند که مسیرهای واقعی را شبیهسازی میکنند.
- میکروسکشن: برای ساختهای حساس، باید گزارش میکروسکشن درخواست شود. در این فرآیند یک نمونه برد بریده شده و ضخامت واقعی دیالکتریکها زیر میکروسکوپ اندازهگیری میشود تا با نقشه استکاپ تطابق داشته باشد.
آینده: مسیر پیش رو (مواد، یکپارچهسازی، هوش مصنوعی/اتوماسیون)
دوران نقشههای استکاپ PDF ثابت رو به پایان است. آینده به سمت تبادل هوشمند داده و یکپارچهسازی مواد پیشرفته حرکت میکند.
فناوریهای هیبریدی و تعبیهشده: ما شاهد افزایش استفاده از «استکاپهای هیبریدی» هستیم که در آن مواد گرانقیمت PTFE (مانند Rogers) فقط در لایههای پرسرعت استفاده میشوند و FR4 استاندارد برای توان و زمین بهمنظور کاهش هزینه به کار میرود. مستندسازی این ساختارها نیازمند توجه دقیق به سازگاری جریان رزین بین خانوادههای مختلف مواد است. همچنین مواد خازنی و مقاومتی تعبیهشده مستقیماً در استکاپ ادغام میشوند و نیازمند تعریف لایههای قطعات پسیو در مستندات هستند.
مولدهای استکاپ مبتنی بر هوش مصنوعی: نرمافزارها در حال تکامل هستند تا استکاپها را بهصورت خودکار بر اساس کتابخانه مواد موجود و محدودیتهای طراحی تولید کنند. به جای اینکه طراح یک ساختار را حدس بزند، پارامترهایی مانند «12 لایه، 1.6mm، اهداف 50/90/100 اهم» را وارد میکند و نرمافزار یک ساختار معتبر با استفاده از مواد موجود در انبار تأمینکننده منتخب پیشنهاد میدهد. این رویکرد «دوقلوی دیجیتال» چرخه DFM را از چند روز به چند دقیقه کاهش میدهد.
روند عملکرد 5 ساله (نمونه توضیحی)
| شاخص عملکرد | امروز (معمول) | جهتگیری 5 سال آینده | دلیل اهمیت |
|---|---|---|---|
| ضخامت دیالکتریک | حداقل 3mil (75 میکرون) | استاندارد 1mil (25 میکرون) | امکان اتصالهای فوقتراکم HDI برای موبایل و تراشههای AI. |
| تبادل داده مواد | PDF / Excel / یادداشتهای متنی | داده استکاپ یکپارچه IPC-2581 / ODB++ | خطاهای ورود دستی داده را حذف کرده و NPI را سریعتر میکند. |
| تعداد لایه (رده بالا) | 20-30 لایه | 40-60+ لایه به یک استاندارد رایج تبدیل میشود | برای پردازش موازی عظیم در سرورها و سوئیچهای AI ضروری است. |
درخواست قیمت / بررسی DFM برای راهنمای مستندسازی استکاپ (موارد مورد نیاز)
هنگام درخواست قیمت یا بررسی DFM برای یک استکاپ پیچیده، شفافیت مهمترین ابزار شما است. ارائه یک بسته کامل داده به APTPCB اجازه میدهد طراحی شما را در برابر موجودی واقعی مواد و قابلیتهای پرس بررسی کند، به جای اینکه هدف طراحی شما را حدس بزند.
چکلیست یک درخواست کامل استکاپ:
- تعداد لایه و ضخامت نهایی: مقدار هدف (برای مثال 1.6mm ±10%) و اینکه آیا شامل آبکاری/ماسک لحیم است یا خیر را مشخص کنید.
- نیازمندیهای مواد: Tg (برای مثال >170°C)، نیازمندیهای Dk/Df یا برندهای خاص (برای مثال «Isola 370HR یا معادل») را مشخص کنید.
- جدول امپدانس: تمام مسیرهای دارای کنترل امپدانس (لایه، لایههای مرجع، اهم هدف، عرض/فاصله مسیر) را فهرست کنید.
- وزن مس: مس پایه تمام لایهها را تعریف کنید (برای مثال «بیرونی 0.5oz / داخلی 1oz»).
- ساختار ویا: محدوده ویاهای Blind، Buried و Through-hole را بهطور واضح تعریف کنید.
- محدودیتهای ویژه: نیاز به لمینیشن مرحلهای، Back-drilling یا ویاهای پرشده با رزین را ذکر کنید.
- معیارهای پذیرش: مشخص کنید آیا IPC Class 2 یا Class 3 نیاز است و آیا گزارشهای Cross-section مورد نیاز هستند.
جمعبندی
مستندسازی استکاپ، نقشه روح فیزیکی PCB است. این مستند، پتانسیل الکتریکی شماتیک را به یک محصول قابل تولید تبدیل میکند. با فاصله گرفتن از یادداشتهای مبهم و استفاده از مشخصات دقیق و آگاهانه نسبت به مواد، طراحان میتوانند