
پرسشهای متداول
لحیمکاری موجی در مونتاژ PCB چیست؟
لحیمکاری موجی فرآیندی در مونتاژ بردهای مدار چاپی است که در آن حوضچهای از قلع مذاب به صورت یک موج پیوسته با سطح زیرین برد تماس پیدا کرده و پایههای قطعات را به پدهای متالیزه لحیم میکند. این فرآیند برای قطعات پایه دار (THT) و بردهای با فناوری ترکیبی ایدهآل است.
تفاوت بین لحیمکاری موجی و جریان مجدد ریفلو چیست؟
لحیمکاری ریفلو خمیر قلع اعمالشده روی پدهای نصب سطحی را ذوب میکند و روش استاندارد قطعات SMD است. در مقابل، لحیمکاری موجی ویژه قطعات پایهدار طراحی شده و همچنین میتواند قطعات SMD زیرین برد را که قبلاً چسبکاری شدهاند لحیم کند.
چگونه میتوان از اتصال کوتاه (پل قلع) در لحیمکاری موجی جلوگیری کرد؟
جلوگیری از ایجاد پل قلع مستلزم رعایت فاصله استاندارد بین پایهها، ایجاد سد ماسک لحیم مناسب، تنظیم دقیق ارتفاع موج قلع و زمان تماس بهینه است. طراحی اولیه صحیح فواصل در برد، مؤثرترین گام پیشگیرانه است.
لحیمکاری انتخابی یا لحیمکاری انتخابی چیست؟
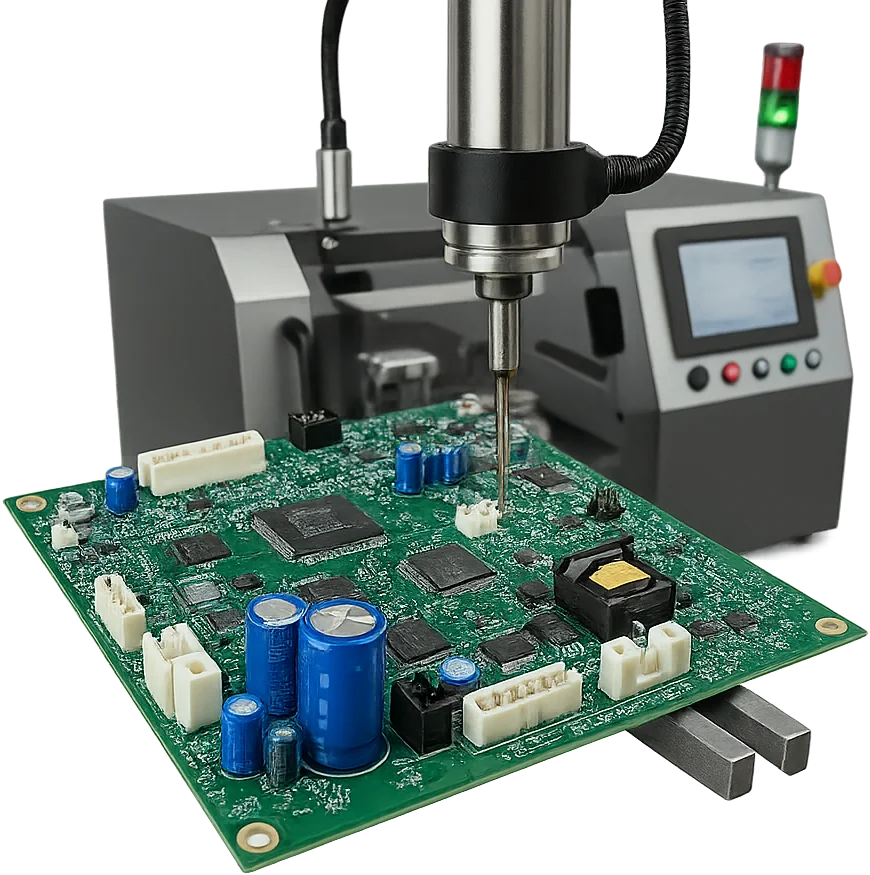
لحیمکاری انتخابی با استفاده از یک نازل مینیاتوری متحرک قلع مذاب، اتصالات قطعات پایهدار را به صورت موضعی لحیم میکند بدون اینکه سایر قطعات حساس SMD تحت تنش حرارتی قرار گیرند. این روش برای بردهای حساس بسیار کاربردی است.
حداقل قطر سوراخ برای لحیمکاری موجی چقدر است؟
فرآیند لحیمکاری موجی قادر به پر کردن سوراخهایی از حدود ۰.۳ تا ۳.۲ میلیمتر است، اما نفوذ ایدهآل قلع مستلزم فاصله حلقوی مناسب میان پایه قطعه و دیواره سوراخ است. قاعده عمومی پیشنهاد میکند قطر سوراخ حداقل ۰.۳ میلیمتر بزرگتر از قطر پایه قطعه باشد.
لحیمکاری Through-Hole با قرار دادن پایههای قطعات در سوراخهای آبکاریشده (PTH) و ایجاد اتصال لحیمی بین پایه، پد و جداره سوراخ، یک اتصال مکانیکی و الکتریکی ایجاد میکند. این فناوری همچنان بهطور گسترده برای کانکتورها، رلهها، ترانسفورماتورها، کلیدها، ترمینالبلوکها، قطعات توان و مونتاژهایی استفاده میشود که در آنها بار مکانیکی، عملکرد حرارتی یا دسترسی به قطعه باعث برتری THT میشود.
موفقیت در مونتاژ THT به سه تصمیم اصلی وابسته است:
- کدام فرآیند لحیمکاری با طراحی برد و تیراژ تولید مطابقت دارد؟
- کدام ویژگیهای PCB باید پیش از تولید کنترل شوند؟
- چه شواهد بازرسی نشان میدهند که مونتاژ مطابق الزامات است؟
نکات کلیدی
- فرآیند لحیمکاری دستی، موجی یا انتخابی را بر اساس دسترسی، جرم حرارتی، ترکیب برد و مدارک مورد نیاز تولید انتخاب کنید.
- در زمان طراحی PCB، تطابق سوراخ با پایه، هندسه پد، اتصالهای حرارتی، دسترسی سمت لحیم، بیرونزدگی پایه و دسترسی برای بازرسی را مشخص کنید.
- لحیمکاری را با PCB واقعی، آلیاژ، فلاکس، قطعات و پروفایل حرارتی اندازهگیریشده اعتبارسنجی کنید.
- استانداردها، الزامات بازرسی، ردیابیپذیری و انتظارات تست را در بسته RFQ قرار دهید.
- اتصالات لحیمی را با روش بازرسی مناسب ارزیابی کنید و فقط به میزان پرشدگی سوراخ تکیه نکنید.
فهرست مطالب
- چه زمانی باید از قطعات Through-Hole استفاده کرد؟
- کدام فرآیند لحیمکاری Through-Hole باید انتخاب شود؟
- چه بررسیهای DFM برای مونتاژ Through-Hole مورد نیاز است؟
- فرآیند لحیمکاری Through-Hole چگونه تأیید صلاحیت میشود؟
- اتصالات لحیمی Through-Hole چگونه باید بازرسی شوند؟
- چه عیوبی در لحیمکاری Through-Hole رخ میدهد؟
- چه مواردی باید در RFQ مونتاژ Through-Hole درج شود؟
برد مدار چاپی Through-Hole چیست؟
برد مدار چاپی دارای فناوری نصب در سوراخ یا برد با قطعات پایهدار بردی است که برای قطعاتی طراحی شده که پایههای آنها از سوراخهای متهکاریشده و متالیزه (PTH) عبور کرده و در سمت مقابل لحیم میشوند. فناوری THT قدیمیترین روش ساخت بردهای الکترونیکی است. امروزه اکثر بردها ماهیت ترکیبی دارند: قطعات نصب سطحی (SMD) برای افزایش تراکم استفاده میشوند و قطعات پایهدار در بخشهایی به کار میروند که کانکتورها، ترانسفورماتورها یا جریانهای بالا به استحکام مکانیکی متصل به بدنه برد نیازمندند.
فناوری Through-Hole در برابر SMD (مقایسه SMT و THT): کدام را باید انتخاب کرد؟
| معیار مقایسه | فناوری Through-Hole (THT) | فناوری نصب سطحی (SMD / SMT) |
|---|---|---|
| نحوه اتصال قطعه | پایهها از سوراخهای متالیزه عبور کرده و در لایه زیرین لحیم میشوند | اتصالات روی پدهای سطحی قرار گرفته و در کوره ریفلو ذوب میشوند |
| قطعات متداول | کانکتورها، رلهها، ترانسها، خازنهای حجیم و ترمینالها | آیسیها، قطعات پسیو، پکیجهای BGA، QFN و تراشههای مدرن |
| فضای برد و تراکم | سوراخها در تمام لایههای میانی فضا اشغال میکنند | تراکم مونتاژ بسیار بالا و استفاده همزمان از دو طرف برد |
| استحکام مکانیکی | مقاومت بسیار بالا در برابر فشارهای فیزیکی، ارتعاش و ضربه | متکی بر چسبندگی پد مس؛ قطعات سنگین ممکن است نیاز به مهار مکانیکی داشته باشند |
| فرآیند لحیمکاری | دستی، وان قلع (موجی)، انتخابی یا فرآیند خمیر در سوراخ یا پین در خمیر | چاپ استنسیل خمیر قلع و کوره کانوایر ریفلو |
| هزینه مونتاژ | اغلب به فرآیندهای دستی یا خطوط ثانویه تولید وابسته است | کاملاً مکانیزه و با سرعت مونتاژ بسیار بالا در خطوط Pick-and-Place |
برای قطعاتی که در معرض تنشهای مکانیکی و جریانی قرار دارند، فناوری THT همچنان استاندارد مطمئن صنعت است.
چه زمانی باید از قطعات Through-Hole استفاده کرد؟
فناوری Through-Hole زمانی مناسب است که قطعه، رابط مکانیکی، نیاز الکتریکی یا استراتژی تأمین، استفاده از پکیج دارای پایه را ضروری کند.
کاربردهای رایج شامل موارد زیر است:
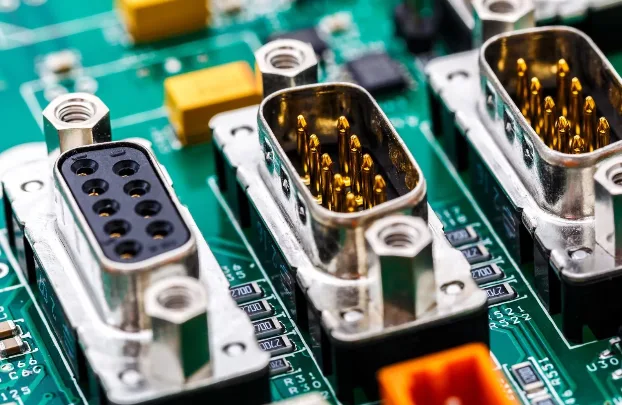
- کانکتورهای لبه برد که به قابلیت تحمل نیروی وارد کردن نیاز دارند
- رلهها و کلیدهایی که تحت بارهای مکانیکی عمل میکنند
- قطعات توان با نیاز حرارتی قابل توجه
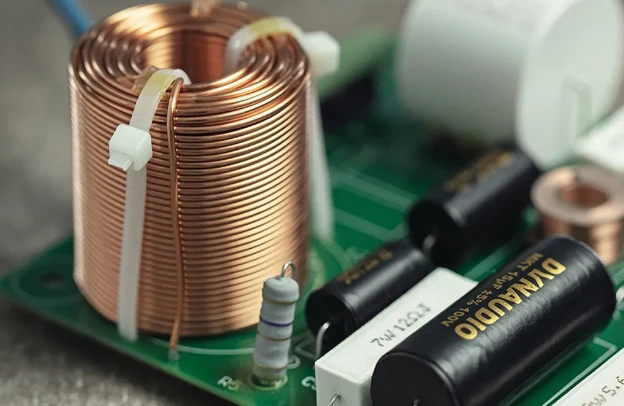
- خازنهای بزرگ، قطعات مغناطیسی و ترمینالبلوکها
- قطعات قدیمی یا تخصصی که در پکیجهای SMT موجود نیستند
فناوری Through-Hole بهصورت خودکار مونتاژ قویتری نسبت به SMT ایجاد نمیکند. قابلیت اطمینان به مسیر کامل انتقال بار وابسته است که شامل پشتیبانی قطعه، ساختار PCB، طراحی مس، هندسه اتصال لحیم و شرایط کاری میشود.
پیش از انتخاب THT، موارد زیر را بررسی کنید:
- نیروهای مکانیکی منتقلشده از طریق قطعه
- محدودیتهای دمایی قطعه
- دسترسی فرآیند لحیمکاری موجود
- قابلیت مشاهده برای بازرسی مورد نیاز
- انتظارات مربوط به تعمیر و اصلاح
برای مونتاژهای ترکیبی، کل فرآیند SMT و THT را بررسی کنید.
کدام فرآیند لحیمکاری Through-Hole باید انتخاب شود؟
فرآیند صحیح به هندسه برد، تیراژ تولید، دسترسی و سطح ریسک وابسته است.
| فرآیند | مناسب برای | محدودیتهای اصلی | مدارک مورد نیاز |
|---|---|---|---|
| لحیمکاری دستی | نمونهسازی، تعمیرات، تولید کمتیراژ، اتصالهای غیرقابل دسترس | تغییرات اپراتور، زمان چرخه طولانیتر، کنترل تکرارپذیری | دستورالعمل کاری، تأیید صلاحیت اپراتور، سوابق بازرسی |
| لحیمکاری موجی | طراحیهای پایدار با تعداد زیادی اتصال قابل دسترس در سمت لحیم | سایهاندازی، نیاز به پالت، محدودیت SMT در زیر برد، بار حرارتی | پروفایل موج، کنترل فلاکس، جزئیات پالت، نتایج نمونه اول |
| لحیمکاری انتخابی | مونتاژهای ترکیبی SMT/THT که نیاز به لحیمکاری موضعی دارند | دسترسی نازل، زمان برنامهریزی، بهینهسازی حرارتی | نسخه برنامه، طرح نازل، داده پروفایل، نتایج بازرسی |
لحیمکاری دستی به ابزارهای کنترلشده، نوکهای مناسب، اپراتورهای آموزشدیده و محدودههای مشخص تعمیر نیاز دارد.
لحیمکاری موجی نیازمند طراحی PCB مناسب برای جریان یافتن لحیم است. جهت قرارگیری قطعات، طول پایهها، مسیر حرکت برد و طراحی پالت بر ایجاد پل لحیم و نقاط بدون لحیم تأثیر میگذارند.
لحیمکاری انتخابی برای مونتاژهای ترکیبی انعطافپذیری بیشتری فراهم میکند؛ جایی که تنها برخی اتصالهای Through-Hole نیاز به تماس لحیم دارند.
چه بررسیهای DFM برای مونتاژ Through-Hole مورد نیاز است؟
یک بررسی مفید DFM باید تصمیمهای طراحی PCB را با فرآیند مونتاژ انتخابشده مرتبط کند.
| مورد DFM | الزام طراحی | تأثیر تولید |
|---|---|---|
| اندازه سوراخ نهایی و پایه | ابعاد پایه و تلرانس سوراخ نهایی را مشخص کنید | ورود قطعه، جریان لحیم و تشکیل اتصال را کنترل میکند |
| هندسه پد | رینگ حلقوی مورد نیاز و تلرانس ساخت را حفظ کنید | اتصال Barrel و پوشش لحیم را محافظت میکند |
| اتصال به لایههای مسی | سطح مس و Thermal Relief را بررسی کنید | نواحی بزرگ مسی نیاز حرارتی را افزایش میدهند |
| بیرونزدگی پایه | الزامات نشستن قطعه، برش و فاصله را مشخص کنید | بر پل لحیم و دسترسی بازرسی اثر میگذارد |
| دسترسی سمت لحیم | دسترسی موج/نازل/ابزار را تأیید کنید | مشخص میکند آیا اتوماسیون عملی است یا خیر |
| قطعات SMT مجاور | فاصله و نیازهای محافظتی را مشخص کنید | از تماس لحیم و آسیب حرارتی جلوگیری میکند |
| دسترسی بازرسی | زوایای مشاهده و نقاط تست را برنامهریزی کنید | تضمین میکند پذیرش قابل تأیید باشد |
اندازه سوراخ باید بر اساس هندسه واقعی پایه قطعه، محدوده تلرانس، قابلیت ساخت PCB، الزامات لحیمکاری و روش مونتاژ محاسبه شود.
طراحی Thermal Relief نیازمند قضاوت مهندسی است. یک اتصال توان بزرگ ممکن است به عملکرد قوی مس نیاز داشته باشد، در حالی که دفع حرارت بیش از حد میتواند لحیمپذیری را کاهش دهد. این مصالحه باید از طریق آزمونهای فرآیندی اعتبارسنجی شود.
پیش از تأیید تولید، از یک بررسی DFM برای PCBA اولیه استفاده کنید.
فرآیند لحیمکاری Through-Hole چگونه تأیید صلاحیت میشود؟
یک فرآیند لحیمکاری تولیدی باید با استفاده از مونتاژ واقعی توسعه داده شود، نه اینکه صرفاً تنظیمات دستگاه کپی شود.
تأیید صلاحیت باید موارد زیر را تأیید کند:
- آلیاژ لحیم و فلاکس تأییدشده
- سازگاری پرداخت سطحی PCB
- محدودیتهای حرارتی قطعات
- تأثیر ضخامت برد و توزیع مس
- عملکرد اتصالهای دشوار با جرم حرارتی بالا
- معیارهای پذیرش بازرسی
پروفایل حرارتی باید نقاط نماینده را اندازهگیری کند، بهخصوص:
- کانکتورهای بزرگ
- پایههای توان متصل به Planeها
- نواحی ضخیم PCB
- قطعات نزدیک به ناحیه تماس لحیم
نمایش دمای دستگاه بهتنهایی ثابت نمیکند که تمام اتصالها به شرایط مورد نیاز رسیدهاند.
کنترل فرآیند همچنین باید موارد زیر را پایش کند:
- اعمال فلاکس
- وضعیت لحیم
- عملکرد نازل یا موج
- تنظیمات تجهیزات
- تغییرات مواد
- تعداد دفعات تعمیر
اتصالات لحیمی Through-Hole چگونه باید بازرسی شوند؟
بازرسی با مشخص کردن معیار پذیرش آغاز میشود. نسخههای قابل اعمال IPC-A-610 و J-STD-001، کلاس محصول، الزامات مشتری و انحرافات تأییدشده را مشخص کنید.
| روش بازرسی | مناسب برای | محدودیت |
|---|---|---|
| بازرسی چشمی | خیسشدن، پل لحیم، لحیم اضافی، جایگذاری قطعه، Filletهای قابل مشاهده | ویژگیهای پنهان ممکن است دیده نشوند |
| AOI | بررسی تکرارپذیر لحیم و جایگذاری قابل مشاهده | نواحی مسدودشده قابل بررسی نیستند |
| X-ray | ویژگیهای داخلی یا پنهان منتخب | تفسیر به هندسه وابسته است |
| تست الکتریکی | مدار باز، اتصال کوتاه، عملکرد مدار | بهتنهایی کیفیت ساخت را ثابت نمیکند |
| Microsection | تحلیل داخلی Barrel و آبکاری | نمونهبرداری مخرب است |
| تست مکانیکی | اعتبارسنجی مقاومت ویژه پروژه | نیازمند فیکسچر و معیار مشخص است |
پرشدگی سوراخ اهمیت دارد، اما تنها یکی از مشخصههای پذیرش است. خیسشدن، پوشش لحیم، وضعیت پایه، باقیماندهها، قطبیت، آسیب مکانیکی و عملکرد الکتریکی را در صورت نیاز بررسی کنید.
چه عیوبی در لحیمکاری Through-Hole رخ میدهد؟
عیوب باید بر اساس محل، شرایط فرآیند، نوع قطعه و سابقه مواد تحلیل شوند.
| عیب | دلایل احتمالی | تمرکز بررسی |
|---|---|---|
| پرشدگی ناکافی | تطابق فشرده، خیسشدن ضعیف، جرم حرارتی بالا، فعالیت کم فلاکس | بررسی اندازه سوراخ، پروفایل، فلاکس و لحیمپذیری |
| پل لحیم | فاصله پایه، جهت قطعه، لحیم اضافی، مشکلات تخلیه | بررسی جهت موج و هندسه پایه |
| عدم خیسشدن | آلودگی، اکسیداسیون، مواد ناسازگار | بررسی پرداختها، فلاکس و سابقه دمایی |
| زائده لحیم | شرایط خروج، حجم لحیم، عدم تعادل فرآیند | بررسی حرکت، سطح لحیم و هندسه |
| Blowhole | رطوبت، مشکلات لمینیت، عیوب آبکاری | مقایسه بچهای PCB و انجام تحلیل در صورت نیاز |
| بلندشدن پد | حرارت زیاد، تعمیرات مکرر، تنش مکانیکی | بررسی سابقه تعمیر و وضعیت پد |
| نگرانی درباره باقیماندهها | ناسازگاری فلاکس یا مشکلات شستوشو | تأیید شیمی و الزامات پاکیزگی |
چه مواردی باید در RFQ مونتاژ Through-Hole درج شود؟
یک بسته RFQ کامل به تأمینکننده اجازه میدهد فرآیند واقعی تولید را قیمتگذاری کند.
اطلاعات طراحی و قطعات
- فایلهای Gerber، ODB++ یا IPC-2581
- فایلهای دریل و نقشههای PCB
- BOM همراه با شماره قطعه تأییدشده سازنده
- ابعاد و پرداخت پایه قطعات
- نقشههای مونتاژ و تاریخچه تغییرات
- الزامات سوراخ نهایی و نواحی ممنوعه
الزامات فرآیند
- فرآیند دستی، موجی، انتخابی یا فرآیند پیشنهادی تأمینکننده
- الزامات آلیاژ لحیم و فلاکس
- الزامات شستوشو
- الزامات پوشش محافظ
- محدودیتهای حرارتی
- انتظارات تعمیر
الزامات کیفیت
- نسخه و کلاس IPC-A-610/J-STD-001
- روشهای بازرسی
- الزامات تست عملکردی
- الزامات ردیابیپذیری
- انتظارات نمونه اول
- الزامات اطلاعرسانی تغییرات
یک بسته کامل به تأمینکننده مونتاژ کامل اجازه میدهد هزینه ابزار، توسعه فرآیند، بازرسی و تولید را بهصورت دقیق اعلام کند.
استانداردها و مرز مسئولیتها
مراجع مرتبط ممکن است شامل موارد زیر باشند:
- IPC-A-610 — پذیرش مونتاژهای الکترونیکی
- J-STD-001 — الزامات مونتاژهای الکتریکی و الکترونیکی لحیمشده
- IPC-2221 — استاندارد عمومی طراحی بردهای چاپی
- IPC-2222 — استاندارد طراحی بخشی برای بردهای چاپی صلب آلی
- IPC-TM-650 — راهنمای روشهای آزمون
پیش از انتشار نهایی، نسخههای جاری و الزامات مشتری را تأیید کنید.
تأمینکننده مونتاژ مسئول توسعه و کنترل فرآیند لحیمکاری بر اساس الزامات ارائهشده است. مالک طراحی همچنان مسئول انتخاب قطعه، بارهای مکانیکی، الزامات سیستم و پذیرش محصول نهایی است؛ مگر اینکه قرارداد به شکل دیگری تعیین کرده باشد.
APTPCB میتواند دادههای ساخت، الزامات مونتاژ، دسترسی بازرسی و درخواست تست PCBA را پیش از اعلام قیمت بررسی کند.
سوالات متداول لحیمکاری Through-Hole
لحیمکاری Through-Hole چیست؟
لحیمکاری Through-Hole با استفاده از لحیم، پایه قطعه را به سوراخ آبکاریشده متصل میکند؛ بهطوریکه پایه، پد و Barrel به یکدیگر اتصال پیدا میکنند.
آیا مونتاژ Through-Hole قویتر از SMT است؟
در برخی کاربردها میتواند مزایای مکانیکی ایجاد کند، اما استحکام به طراحی کامل مونتاژ وابسته است.
چه زمانی باید از لحیمکاری دستی استفاده کرد؟
لحیمکاری دستی برای نمونهسازی، تعمیر، تولید کمتیراژ و اتصالهایی که برای تجهیزات خودکار قابل دسترس نیستند مناسب است.
چه زمانی لحیمکاری موجی مناسب است؟
لحیمکاری موجی برای طراحیهای پایدار با اتصالهای سمت لحیم قابل دسترس و چیدمان سازگار مناسب است.
چه زمانی لحیمکاری انتخابی بهتر از لحیمکاری موجی است؟
لحیمکاری انتخابی برای مونتاژهای فناوری ترکیبی مناسب است که تنها برخی اتصالهای Through-Hole به تماس کنترلشده لحیم نیاز دارند.
برای دریافت قیمت مونتاژ Through-Hole چه چیزهایی باید ارسال شود؟
اطلاعات PCB، BOM، نقشهها، الزامات فرآیند، معیارهای بازرسی، نیازهای تست، تیراژ و انتظارات ردیابیپذیری را ارائه کنید.
درخواست بررسی DFM و مونتاژ Through-Hole
یک مونتاژ THT آماده تولید با انتخاب صحیح فرآیند، طراحی قابل ساخت PCB و الزامات مشخص بازرسی آغاز میشود. فایلهای طراحی، اطلاعات BOM، تعداد تولید و معیارهای پذیرش را برای بررسی DFM و مونتاژ Through-Hole ارسال کنید.