
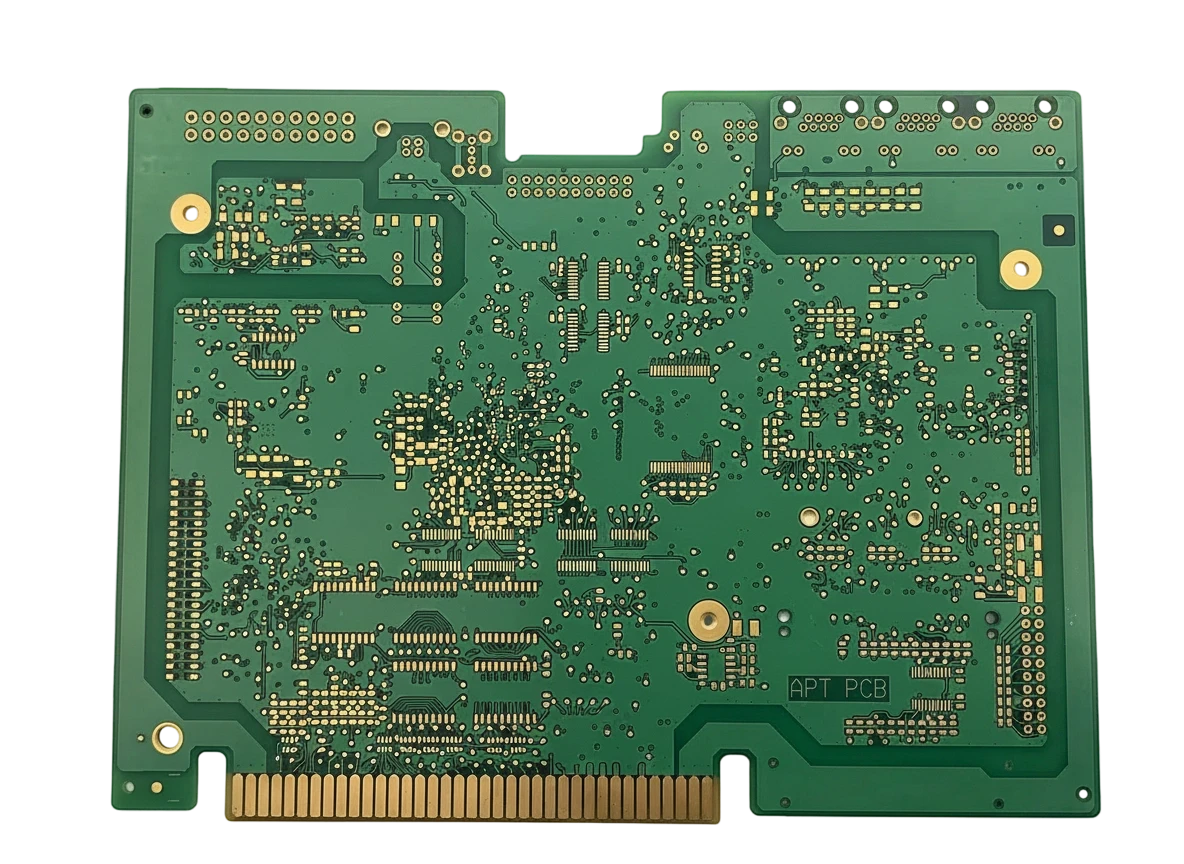
PCB رابط جوشکاری اولتراسونیک: این راهنما چه مواردی را پوشش میدهد (و برای چه کسانی است)
این راهنما برای مهندسان سختافزار، مدیران تأمین و مدیران کیفیتی طراحی شده است که فرایندهای جوشکاری اولتراسونیک را در خطوط مونتاژ PCB خود یکپارچه میکنند. برخلاف لحیمکاری سنتی، یک PCB رابط جوشکاری اولتراسونیک به پرداخت سطحی خاص، استحکام مکانیکی بالا و پاکیزگی بسیار دقیق نیاز دارد تا اتصال قابل اعتمادی بین برد و اتصالات خارجی مانند سیمهای آلومینیومی، نوارهای مسی یا ترمینالهای با قطر بالا ایجاد شود.
اگر در حال طراحی سیستمهای مدیریت باتری (BMS)، ماژولهای رادار فرکانس بالا یا سختافزارهای رایانش کوانتومی هستید، رابط بین PCB و هادی، رایجترین نقطه خرابی محسوب میشود. این راهنما فراتر از استانداردهای پایه IPC میرود و واقعیتهای عملی تولید این بردهای تخصصی را بررسی میکند. تمرکز ما بر قوانین «نوشتهنشده» در زمینه توپوگرافی سطح، سختی آبکاری و پایداری زیرلایه است؛ عواملی که مشخص میکنند یک اتصال جوشی ده سال دوام میآورد یا در آزمون ارتعاش شکست میخورد.
در این راهنما مشخصات قابل استفاده برای خرید، تحلیل ریسکهای پنهانی که معمولاً از بررسیهای استاندارد DFM خارج میمانند، و یک برنامه اعتبارسنجی برای پاسخگو نگه داشتن سازنده ارائه شده است. چه از APTPCB (کارخانه PCB APTPCB) خرید کنید یا در حال ارزیابی یک تأمینکننده جدید باشید، این سند نقشه راه شما برای دستیابی به یک PCB رابط جوشکاری اولتراسونیک مقاوم است که بدون افت بازده تولید، از نمونه اولیه تا تولید انبوه مقیاسپذیر باشد.
چه زمانی PCB رابط جوشکاری اولتراسونیک انتخاب مناسبی است (و چه زمانی نیست)
درک دینامیک مکانیکی و حرارتی کاربرد شما، اولین گام برای تصمیمگیری درباره این است که آیا رابط جوشکاری اولتراسونیک نسبت به لحیمکاری سنتی یا اتصالدهندههای مکانیکی عملکرد بهتری دارد یا خیر.
این روش زمانی انتخاب درستی است که:
- حساسیت حرارتی بسیار مهم است: قطعات شما نمیتوانند پروفایلهای حرارتی ریفلو یا لحیمکاری موجی را تحمل کنند. جوشکاری اولتراسونیک در مقایسه با زیرلایه یک فرایند «سرد» محسوب میشود و تنها در محل اتصال، از طریق اصطکاک، گرمای موضعی ایجاد میکند.
- فلزات غیرمشابه درگیر هستند: نیاز دارید سیم آلومینیومی (رایج در پکهای باتری خودروهای برقی) را به پدهای مسی PCB متصل کنید. لحیم معمولاً با آلومینیوم سازگار نیست یا قابلیت اطمینان کافی ندارد، در حالی که جوشکاری اولتراسونیک یک اتصال متالورژیکی واقعی ایجاد میکند.
- ارتعاش و خستگی ریسک بالایی دارند: در محیطهای خودرویی و هوافضا، اتصالات لحیمی در اثر تنشهای چرخهای حرارتی و مکانیکی مستعد ترکهای خستگی هستند. جوشهای اولتراسونیک، بهخصوص اتصال سیمی و نواری، انعطافپذیری و مقاومت خستگی بالاتری ارائه میدهند.
- یکپارچگی سیگنال فرکانس بالا مورد نیاز است: برای کاربردهایی مانند سیمبندی برای رابط کیوبیت یا رادار mmWave، فیلتهای لحیم باعث ایجاد ظرفیت و اندوکتانس پارازیتی میشوند. اتصال سیمی اولتراسونیک امکان کنترل دقیق حلقه سیم و تطبیق امپدانس را فراهم میکند.
- پاکیزگی اهمیت حیاتی دارد: باقیمانده فلاکس لحیمکاری میتواند در محیطهای خلأ باعث جریان نشتی یا خروج گاز شود. جوشکاری اولتراسونیک فرایندی بدون فلاکس است.
این روش احتمالاً انتخاب مناسبی نیست زمانی که:
- هزینه عامل اصلی در کالاهای مصرفی کمفناوری است: تجهیزات جوشکاری اولتراسونیک و پرداختهای سطحی باکیفیت مورد نیاز PCB (مانند ENEPIG یا طلای نرم) بهطور قابل توجهی گرانتر از HASL و لحیمکاری استاندارد هستند.
- قابلیت تعمیر اولویت دارد: جوشهای اولتراسونیک دائمی هستند. بازکاری یک رابط جوشخورده معمولاً به پد زیرین PCB آسیب میزند و برد را غیرقابل استفاده میکند. اگر تعمیر میدانی مورد نیاز است، کانکتورها یا ترمینالهای پیچی گزینه بهتری هستند.
- چگالی جریان بسیار بالا (سطح باسبار) وجود دارد: اگرچه جوشکاری اولتراسونیک میتواند جریانهای بالا را تحمل کند، باسبارهای مسی بسیار ضخیم ممکن است به جوشکاری لیزری یا پیچکاری مکانیکی نیاز داشته باشند؛ زیرا انرژی اولتراسونیک مورد نیاز میتواند به زیرلایه PCB آسیب برساند.
مشخصات و الزامات (پیش از دریافت قیمت)
برای اطمینان از عملکرد مورد انتظار PCB رابط جوشکاری اولتراسونیک، باید فراتر از یادداشتهای عمومی ساخت حرکت کنید. مشخصات زیر ویژگیهای فیزیکی و شیمیایی مورد نیاز برای یک جوش موفق را تعریف میکنند.
- نوع پرداخت سطحی: ENEPIG (نیکل بدون برق، پالادیوم بدون برق، طلای غوطهوری) یا طلای نرم الکترولیتی را مشخص کنید. از HASL یا قلع غوطهوری اجتناب کنید، زیرا بیش از حد نرم یا ناهموار هستند. ENIG استاندارد به دلیل مشکلات «پد سیاه» که باعث شکستهای شکننده جوش میشوند، میتواند پرریسک باشد.
- ضخامت طلا: برای اتصال سیم طلایی، حداقل 0.3–0.5 µm (12–20 µin) طلای نرم مشخص کنید. برای اتصال گوهای سیم آلومینیومی، طلای نازکتر یا حتی سطوح پالادیوم خالص (در ENEPIG) اغلب برای جلوگیری از ایجاد حفرههای بینفلزی ترجیح داده میشوند.
- سختی و ضخامت نیکل: لایه نیکل زیرین مانند سندان عمل میکند. ضخامت نیکل 3–6 µm را مشخص کنید. سختی باید کنترل شود تا انرژی جوش را بدون ایجاد حفره در لمینت زیرین تحمل کند.
- زبری سطح (Ra): پد جوش باید صاف باشد تا بیشترین سطح تماس ایجاد شود. حداکثر زبری Ra < 0.3 µm تعریف کنید. سطوح زبر انرژی اولتراسونیک را پراکنده کرده و باعث اتصال ضعیف میشوند.
- پاکیزگی پد: عبارت «پاکسازی پلاسمایی الزامی است» را پیش از بستهبندی بهصورت مشخص درج کنید. آلایندههای آلی (کربن) دشمن جوشهای اولتراسونیک هستند. انرژی سطحی باید > 50 dynes/cm باشد.
- جنس زیرلایه (Tg): از FR4 با Tg بالا (Tg > 170°C) یا زیرلایههای سرامیکی استفاده کنید. FR4 استاندارد نرم میتواند انرژی اولتراسونیک را جذب کند (اثر میرایی) و انتقال انرژی به رابط جوش را کاهش دهد.
- وزن مس: اطمینان حاصل کنید که مس لایه خارجی توان تحمل جریان و تنش مکانیکی ناشی از جوش را دارد. برای کاربردهای توان، مس 2 oz (70 µm) یا بیشتر برای جلوگیری از جدا شدن پد توصیه میشود.
- فاصله ماسک لحیم: پد NSMD (بدون تعریف توسط ماسک لحیم) یا بازشدگی بزرگ SMD (تعریفشده توسط ماسک لحیم) مشخص کنید. ماسک باید حداقل 50–75 µm از ناحیه جوش فاصله داشته باشد تا ابزار جوش با ماسک برخورد نکند.
- محدودیت Via-in-Pad: وجود ویا در محدوده پد جوش را کاملاً ممنوع کنید، مگر اینکه با مس پر شده و کپ شده باشند. ویاهای باز یا پرشده با مواد نامناسب ممکن است تحت نیروی جوش فروبریزند و باعث خرابی فوری شوند.
- استحکام جداشدگی: حداقل استحکام جداشدگی مس (برای مثال > 1.4 N/mm) را مشخص کنید تا پد هنگام آزمون کشش از لمینت جدا نشود.
- تختی/همصفحه بودن: ناحیه جوش باید کاملاً صاف باشد. تاب و پیچش باید < 0.5% باشد، اما تختی موضعی روی پد جوش اهمیت حیاتی دارد؛ هیچ برجستگی یا فرورفتگی مجاز نیست.
- بستهبندی: بستهبندی خلأ، بدون گوگرد، همراه با ماده خشککن و کارت نشاندهنده رطوبت الزامی کنید. اکسید شدن یا سولفوره شدن آبکاری، جوشکاری را غیرممکن میکند.
ریسکهای پنهان (علل ریشهای و پیشگیری)
حتی با مشخصات کاملاً صحیح، افزایش تولید PCB رابط جوشکاری اولتراسونیک میتواند ریسکهای ظریفی ایجاد کند. این مشکلات اغلب تنها پس از آغاز تولید حجمی ظاهر میشوند.
ترک خوردگی پد (قاتل خاموش):
- ریسک: انرژی اولتراسونیک الیاف شیشه/اپوکسی زیر پد مسی را میشکند.
- دلیل: انرژی جوش بیش از حد یا زیرلایهای که بیش از حد شکننده/نرم است.
- تشخیص: اغلب با بازرسی چشمی قابل مشاهده نیست. نیازمند مقطعبرداری یا میکروسکوپی آکوستیک است.
- پیشگیری: بهینهسازی پارامترهای جوش (نیرو/توان/زمان) و استفاده از مواد دیالکتریک با مدول بالا.
نفوذ/مهاجرت نیکل:
- ریسک: نیکل از میان لایه طلا/پالادیوم به سطح مهاجرت کرده، اکسید میشود و مانع اتصال میگردد.
- دلیل: چگالی آبکاری ضعیف یا نگهداری طولانیمدت در دمای بالا.
- تشخیص: تحلیل طیفسنجی الکترونی اوژه (AES) یا XPS سطح.
- پیشگیری: کنترل دقیق شیمی حمام آبکاری و شرایط نگهداری.
عدم تطابق فرکانس تشدید:
- ریسک: PCB مانند دیافراگم عمل کرده و در فرکانس جوش (برای مثال 20kHz یا 60kHz) ارتعاش میکند.
- دلیل: فیکسچر نصب PCB اجازه حرکت میدهد یا ابعاد برد باعث تشدید میشود.
- تشخیص: کیفیت جوش ناپایدار در نواحی مشخص برد (گرهها در برابر نقاط شکمی).
- پیشگیری: طراحی فیکسچرهای مهاری سخت برای فرایند مونتاژ؛ شبیهسازی تحلیل مدال PCB.
آلودگی سطحی ناشی از ماسک لحیم:
- ریسک: باقیمانده ماسک لحیم یا «بیرونزدگی» آن لبه پد جوش را میپوشاند.
- دلیل: تعریف ضعیف ماسک یا پخت نامناسب.
- تشخیص: بازرسی چشمی زیر بزرگنمایی بالا؛ بررسی با نور UV.
- پیشگیری: افزایش فاصله ماسک؛ استفاده از LDI (تصویربرداری مستقیم لیزری) برای همترازی دقیق ماسک.
«پد سیاه» در ENEPIG:
- ریسک: خوردگی لایه نیکل زیر طلا/پالادیوم که باعث شکست شکننده میشود.
- دلیل: حمام طلای غوطهوری بیشفعال که به نیکل حمله میکند.
- تشخیص: شکست شکننده در آزمون برشی؛ تحلیل SEM ظاهر «ترک گلی» روی نیکل را نشان میدهد.
- پیشگیری: کنترل دقیقتر مقدار فسفر در نیکل و سطح pH حمامهای طلای غوطهوری.
ضخامت نامنظم آبکاری:
- ریسک: تغییرات ضخامت طلا در پنل، محدوده فرایند جوش را تحت تأثیر قرار میدهد.
- دلیل: توزیع جریان ضعیف در آبکاری الکترولیتی یا کاهش غلظت حمامهای بدون برق.
- تشخیص: نقشهبرداری ضخامت با XRF در سراسر پنل.
- پیشگیری: استفاده از حاشیههای آبکاری کمکی (thieving) و تحلیل مکرر حمام.
انتقال سایش ابزار:
- ریسک: ذرات ناشی از ابزار جوش وارد پد PCB میشوند.
- دلیل: فرسودگی سونوترود یا گوه اتصال.
- تشخیص: مشاهده مواد خارجی یا اثرهای غیرعادی در بازرسی چشمی.
- پیشگیری: برنامه سختگیرانه نگهداری و تعویض ابزار.
جذب رطوبت:
- ریسک: رطوبت داخل PCB در مراحل پخت حرارتی منبسط شده و باعث جداشدگی پد میشود.
- دلیل: نگهداری نامناسب یا قرارگیری در محیط مرطوب کارخانه.
- تشخیص: ایجاد تاول پس از تنش حرارتی.
- پیشگیری: پخت اولیه بردها پیش از مونتاژ؛ اجرای پروتکلهای سختگیرانه MSD (قطعات حساس به رطوبت).
آسیب ناشی از تنظیم و تریم آنتن:
- ریسک: اگر PCB برای تنظیم و تریم آنتن نزدیک محل جوش تحت تریم لیزری قرار گیرد، ذرات یا نواحی متأثر از حرارت میتوانند پد جوش را تخریب کنند.
- دلیل: نزدیکی عملیات تریم به رابط جوش.
- تشخیص: آثار سوختگی یا ذرات رسانا روی پدها.
- پیشگیری: ترتیب صحیح عملیات (تریم سپس پاکسازی سپس جوش) یا استفاده از ماسک محافظ.
حساسیت سیمبندی برای رابط کیوبیت:
- ریسک: ناخالصیهای مغناطیسی در ساختار آبکاری، همدوسی کوانتومی را مختل میکنند.
- دلیل: نیکل استاندارد خاصیت مغناطیسی دارد.
- تشخیص: مغناطیسسنجی SQUID (در موارد نادر) یا صرفاً عدم تطابق با مشخصات.
- پیشگیری: استفاده از گزینههای آبکاری غیرمغناطیسی (مانند نقره یا آلیاژهای خاص نیکل-فسفر غیرمغناطیسی) در صورت نیاز مشخص.
برنامه اعتبارسنجی (چه چیزی، چه زمانی و معیار «قبولی» چیست)
یک بچ تولیدی را تنها بر اساس بازرسی چشمی تأیید نکنید. این برنامه اعتبارسنجی را برای هر بازنگری جدید یا تغییر تأمینکننده اجرا کنید.
آزمون کشش سیم (مخرب):
- هدف: اندازهگیری استحکام کششی اتصال سیم/نوار.
- روش: سیم را عمود بر برد بکشید تا شکست رخ دهد.
- پذیرش: شکست باید در سیم رخ دهد (پارگی سیم)، نه در رابط (جداشدگی). حداقل نیرو به قطر سیم بستگی دارد (برای مثال > 10g برای سیم طلای 25µm).
آزمون برش بال/گوه:
- هدف: اندازهگیری استحکام جانبی اتصال به پد.
- روش: نیروی جانبی به ناحیه اتصال اعمال کنید.
- پذیرش: نیروی برشی > 1.2 برابر حداقل استاندارد (برای مثال JEDEC یا Mil-Std). حالت شکست باید برش ماده اصلی باشد، نه جداشدگی پد یا ترک خوردگی.
تحلیل مقطع (Micro-section):
- هدف: بررسی ضخامت آبکاری و کنترل ترک خوردگی.
- روش: نمونه جوش را در رزین قرار داده، پولیش کنید و زیر SEM بررسی کنید.
- پذیرش: هیچ ترک در لمینت/مس وجود نداشته باشد؛ تشکیل ترکیب بینفلزی (IMC) پیوسته و یکنواخت باشد.
شوک حرارتی / چرخه حرارتی:
- هدف: شبیهسازی خستگی طول عمر.
- روش: -40°C تا +125°C (یا بالاتر) برای 500–1000 چرخه.
- پذیرش: کمتر از 10% کاهش در استحکام کشش/برش پس از چرخهها. هیچ قطع الکتریکی وجود نداشته باشد.
نگهداری در دمای بالا (HTS):
- هدف: بررسی نفوذ و ایجاد حفرههای کرکِندال.
- روش: نگهداری در 150°C به مدت 1000 ساعت.
- پذیرش: اتصال سالم باقی بماند؛ استحکام برشی در محدوده مشخصات حفظ شود.
تأیید زبری سطح:
- هدف: اطمینان از صاف بودن کافی پدها برای اتصال.
- روش: پروفایلسنجی لیزری یا قلم تماسی.
- پذیرش: Ra < 0.3 µm (یا مقدار مشخصشده).
آزمون تخلخل آبکاری:
- هدف: اطمینان از محافظت طلا/پالادیوم از نیکل.
- روش: آزمون ژل یا بخار اسیدی.
- پذیرش: هیچ نقطه خوردگی قابل مشاهده روی سطح پد وجود نداشته باشد.
آزمون پاکیزگی (کروماتوگرافی یونی):
- هدف: تشخیص باقیماندههای یونی.
- روش: IPC-TM-650 2.3.25.
- پذیرش: < 1.56 µg/cm² معادل NaCl (یا سختگیرانهتر برای قابلیت اطمینان بالا).
آزمون لحیمپذیری (کنترل):
- هدف: حتی در صورت جوشکاری، سلامت آبکاری بررسی شود.
- روش: غوطهوری و بررسی / تعادل ترشوندگی.
- پذیرش: پوشش > 95% (نشاندهنده سلامت شیمی آبکاری).
آزمون ارتعاش:
- هدف: بررسی استحکام مکانیکی رابط.
- روش: پروفایل ارتعاش تصادفی مطابق محیط استفاده نهایی.
- پذیرش: هیچ پارگی سیم یا جداشدگی اتصال وجود نداشته باشد؛ مقاومت تماس پایدار بماند.
چکلیست تأمینکننده (RFQ + پرسشهای ممیزی)
از این چکلیست برای ارزیابی APTPCB یا هر تأمینکننده دیگر استفاده کنید. اگر قادر به پاسخگویی به موارد زیر نیستند، برای تولید PCB رابط جوشکاری اولتراسونیک با قابلیت اطمینان بالا آماده نیستند.
ورودیهای RFQ (مواردی که ارسال میکنید)
- فایلهای Gerber: با تعریف واضح پدهای جوش در مقابل پدهای لحیم.
- نقشه ساخت: با مشخص کردن صریح الزامات «رابط جوشکاری اولتراسونیک».
- مشخصات آبکاری: محدوده دقیق ضخامت Ni، Pd، Au.
- مشخصات زبری سطح: مقدار حداکثر Ra تعریف شود.
- مشخصات ماده: Tg، CTE و دمای تجزیه (Td).
- مشخصات پاکیزگی: الزام پاکسازی پلاسمایی و نوع بستهبندی.
- کوپنهای آزمون: طراحی کوپنهای مخصوص آزمون کشش/برش روی پنل تولید.
- برآورد حجم: EAU برای تعیین مناسب بودن ابزار سخت یا نرم.
- زمینه کاربرد: مشخص کنید آیا برای سیمبندی رابط کیوبیت یا توان خودرویی است (به تأمینکننده در انتخاب شیمی کمک میکند).
اثبات قابلیت (مواردی که ارائه میکنند)
- ممیزی خط آبکاری: آیا ENEPIG/طلای نرم را داخل کارخانه انجام میدهند یا برونسپاری میکنند؟ (کنترل داخلی ترجیح داده میشود).
- داده XRF: آیا میتوانند گزارش ضخامت XRF برای هر بچ ارائه دهند؟
- داده زبری: آیا تجهیزات اندازهگیری Ra روی پدهای کوچک را دارند؟
- پاکسازی پلاسمایی: آیا قابلیت عملیات پلاسما داخل کارخانه دارند؟
- تجربه: نمونههایی از PCBهای مشابه رابط جوشکاری اولتراسونیک تولیدشده.
- ثبت ماسک لحیم: قابلیت تلرانسهای دقیق NSMD (+/- 50µm یا بهتر).
سیستم کیفیت و ردیابی
- تحلیل حمام آبکاری: تناوب تحلیل شیمیایی (باید روزانه/هر شیفت باشد).
- تناوب مقطعبرداری: هر چند وقت یکبار «پد سیاه» یا خوردگی نیکل بررسی میشود؟
- ردیابی بچ: آیا میتوانند یک برد مشخص را به شرایط حمام آبکاری مرتبط کنند؟
- نمودارهای SPC: کنترل آماری فرایند برای ضخامت طلا و نیکل.
- بازرسی: AOI تنظیمشده برای تشخیص عیوب آبکاری، نه فقط اتصال کوتاه/باز بودن مدار.
- گواهیها: IATF 16949 (خودرویی) یا AS9100 (هوافضا) در صورت کاربرد.
کنترل تغییر و تحویل
- PCP (برنامه کنترل فرایند): آیا فرایند آبکاری برای شماره قطعه شما ثابت شده است؟
- کنترل تأمینکننده فرعی: آیا تأمینکنندگان لمینت ثابت هستند؟ (تغییر لمینت میتواند ریسک ترک خوردگی پد را تغییر دهد).
- اعتبارسنجی بستهبندی: آیا بستهبندی خلأ در برابر عمر انبار تأیید شده است؟
- ظرفیت: آیا میتوانند ظرفیت آبکاری را بدون تغییر زمان ماند افزایش دهند؟
- فرایند RMA: زمان تحلیل علت ریشهای خرابیهای اتصال چقدر است؟
- موجودی ذخیره: سیاست نگهداری موجودی برد خام (ریسک اکسیداسیون).
راهنمای تصمیمگیری (موازنههایی که واقعاً میتوانید انتخاب کنید)
مهندسی یعنی ایجاد تعادل. در ادامه موازنههای ویژه PCBهای رابط جوشکاری اولتراسونیک آورده شده است.
ENEPIG در مقابل طلای نرم:
- اگر انعطافپذیری (لحیمکاری + اتصال سیمی) اولویت دارد، ENEPIG را انتخاب کنید. معمولاً از طلای نرم ضخیم ارزانتر است و از «پد سیاه» جلوگیری میکند.
- اگر بیشترین قابلیت اطمینان برای اتصال سیم طلایی اولویت دارد، طلای نرم الکترولیتی را انتخاب کنید. بیشترین محدوده فرایندی را دارد اما گران است و برای آبکاری به باسبار نیاز دارد (محدودیت طراحی).
سرامیک در مقابل FR4:
- اگر دفع حرارت و سختی اولویت دارد، سرامیک (Al2O3 یا AlN) را انتخاب کنید. انرژی اولتراسونیک را بهخوبی بازتاب میدهد و باعث اتصال قویتر میشود.
- اگر هزینه و مسیرکشی چندلایه پیچیده اولویت دارد، FR4 با Tg بالا را انتخاب کنید. باید پارامترهای جوش را برای زیرلایه نرمتر بهینه کنید.
مس ضخیم در مقابل مس استاندارد:
- اگر تحمل توان و پخش حرارت اولویت دارد، مس سنگین (>3oz) را انتخاب کنید.
- اگر اتصال سیمی با گام ریز اولویت دارد، مس استاندارد (1oz) را انتخاب کنید. مس ضخیم دارای پروفایلهای اچ (اشکال ذوزنقهای) است که ایجاد سطح صاف برای اتصال در گامهای ریز را دشوارتر میکند.
پد NSMD در مقابل SMD:
- اگر استحکام اتصال و تعریف دقیق پد اولویت دارد، NSMD (بدون تعریف توسط ماسک لحیم) را انتخاب کنید. لبه مسی آزاد است اما اندازه پد با اچ تعیین میشود که دقت بالایی دارد.
- اگر چسبندگی پد به برد (ضد جداشدگی) اولویت دارد، SMD (تعریفشده توسط ماسک لحیم) را انتخاب کنید. ماسک پد را نگه میدارد، اما تغییرات ارتفاع ماسک ممکن است با ابزار اتصال تداخل ایجاد کند.
پاکسازی پلاسمایی در مقابل بدون پلاسما:
- اگر بازده و قابلیت اطمینان اولویت دارد، پاکسازی پلاسمایی را انتخاب کنید. هزینه کمی اضافه دارد اما آلایندههای آلی را حذف میکند.
- اگر کمترین قیمت قطعه اولویت دارد، ممکن است آن را حذف کنید، اما ریسک ضایعات بیشتر در مرحله اتصال افزایش مییابد. توصیه: همیشه پلاسما را انتخاب کنید.
پرسشهای متداول
س: آیا میتوانم از ENIG استاندارد برای اتصال سیمی اولتراسونیک استفاده کنم؟ پ: پرریسک است. ENIG استاندارد معمولاً لایه طلای نازک و رابط نیکل شکننده دارد که ممکن است تحت انرژی اولتراسونیک شکست بخورد. ENEPIG یا طلای نرم بسیار ایمنتر هستند.
س: عمر انبار PCB رابط جوشکاری اولتراسونیک چقدر است؟ پ: معمولاً در صورت بستهبندی خلأ 6 ماه است. پس از باز شدن بسته، باید طی چند ساعت جوش داده شوند یا در کابینت نیتروژن نگهداری شوند تا از اکسیداسیون/آلودگی جلوگیری شود.
س: چرا سیم آلومینیومی من به پد نمیچسبد؟ پ: دلایل رایج عبارتاند از: زبری بیش از حد پد، آلودگی آلی (نیازمند پاکسازی پلاسما)، یا ضخامت بیش از حد آبکاری طلا (ایجاد حفره).
س: «تنظیم و تریم آنتن» چه تأثیری روی پد جوش دارد؟ پ: تریم لیزری ذرات و حرارت ایجاد میکند. اگر پد جوش نزدیک باشد، باید پس از تریم ماسکگذاری یا کاملاً پاکسازی شود تا توپوگرافی سطح آسیب نبیند.
س: آیا «سیمبندی برای رابط کیوبیت» با اتصال استاندارد تفاوت دارد؟ پ: بله. به مواد غیرمغناطیسی (با اجتناب از نیکل استاندارد) و مسیرهای سازگار با ابررسانایی نیاز دارد و معمولاً شامل فرایندهای تخصصی اسپاترینگ به جای آبکاری استاندارد است.
س: آیا میتوانم یک جوش اولتراسونیک خراب را بازکاری کنم؟ پ: معمولاً خیر. فرایند جوش شبکه فلزی را تغییر شکل میدهد. حذف سیم معمولاً سطح پد را تخریب کرده و باعث اسقاط برد میشود.
س: آیا APTPCB جوشکاری اولتراسونیک را انجام میدهد؟ پ: APTPCB برد خام (PCB) را با مشخصات رابط مورد نیاز تولید میکند. جوش/اتصال واقعی معمولاً در مرحله مونتاژ (PCBA) انجام میشود، هرچند میتوانیم با شرکای مونتاژ هماهنگ کنیم.
س: بهترین روش برای مشخص کردن ناحیه جوش در Gerber چیست؟ پ: از یک لایه مکانیکی اختصاصی برای مشخص کردن «ناحیههای اتصال» استفاده کنید و یک یادداشت متنی اضافه کنید که به پرداخت سطحی و الزامات زبری خاص آن مناطق اشاره کند.
صفحات و ابزارهای مرتبط
- پرداختهای سطحی PCB – مقایسه ENEPIG، ENIG و طلای نرم برای انتخاب آبکاری مناسب برای نیازهای جوشکاری.
- قابلیتهای PCB سرامیکی – بررسی زیرلایههایی با سختی و عملکرد حرارتی بهتر برای اتصال اولتراسونیک توان بالا.
- PCB مس ضخیم – ضروری برای الکترونیک قدرت که در آن جوشکاری اولتراسونیک باسبارها یا ترمینالهای ضخیم را متصل میکند.
- کنترل کیفیت PCB – آشنایی با روشهای اعتبارسنجی ضخامت آبکاری و چسبندگی برای جلوگیری از خرابیهای میدانی.
- PCB الکترونیک خودرویی – مشاهده کاربرد رابطهای جوشکاری اولتراسونیک در مدیریت باتری خودروهای برقی و ماژولهای توان.
- راهنمای DFM – دریافت قوانین طراحی برای اطمینان از اندازه و فاصله صحیح پدها برای ابزارهای اتصال.
درخواست قیمت
آماده اعتبارسنجی طراحی خود هستید؟ درخواست قیمت از APTPCB امروز. لطفاً فایلهای Gerber، جزئیات استکآپ و یک یادداشت مشخص درباره الزامات «جوشکاری اولتراسونیک» خود را ارسال کنید تا تیم مهندسی ما بتواند یک بررسی تخصصی DFM برای آبکاری و توپوگرافی سطح انجام دهد.
نتیجهگیری
استقرار موفق یک PCB رابط جوشکاری اولتراسونیک نیازمند تغییر دیدگاه از «اتصال الکتریکی» به «متالورژی مکانیکی» است. موفقیت جوش مدتها پیش از تماس ابزار اتصال با برد تعیین میشود؛ این موفقیت به شیمی آبکاری، زبری سطح و سختی زیرلایهای بستگی دارد که در بسته داده طراحی شما تعریف شده است. با کنترل این متغیرها و همکاری با سازندهای مانند APTPCB که فیزیک این رابط را درک میکند، میتوانید ریسکهای پنهان ترک خوردگی و جداشدگی را حذف کرده و اطمینان حاصل کنید که محصول شما در برابر شرایط سخت محیط کاری مقاومت خواهد کرد.