

چکلیست بازرسی چشمی بردهای مدار چاپی نخستین سد دفاعی در برابر عیوب ساخت در فرآیند مونتاژ بردهای الکترونیکی به شمار میآید. در حالی که آزمونهای الکتریکی عملکرد مداری را ارزیابی میکنند، بازرسی چشمی ضامن قابلیت اطمینان بلندمدت محصول است؛ چرا که عیوب ساختاری نظیر لحیم سرد، قطعات نامتقارن یا آسیبهای فیزیکی سطح برد را پیش از ترخیص از کارخانه آشکار میسازد. در APTPCB این چکلیستها را در تمام مراحل تولید پیادهسازی میکنیم تا انطباق کامل با استانداردهای IPC کلاس 2 و کلاس 3 حفظ شود.
پاسخ سریع در 30 ثانیه
برای مهندسان طراح و مدیران کنترل کیفیت، چکلیست بازرسی چشمی باید به طور دقیق این الزامات بنیادین را در بر گیرد:
- انطباق با استاندارد: بررسی دقیق بر اساس معیارهای IPC-A-610 برای کلاس درخواستی 1 یا 2 یا 3.
- محدوده بزرگنمایی نوری: بزرگنمایی 1.75x تا 4x برای پویش کلی برد و بزرگنمایی 10x تا 20x برای بررسی قطعات با گام پایههای فشرده.
- روشنایی ایستگاه کاری: نور سفید سرد با شدت بیش از 1000 لوکس به همراه نور حلقهای بدون سایه برای سنجش ترشوندگی لحیم.
- زاویه دید بازرسی: بررسی با زاویه 45 درجه به منظور تشخیص پدهای جداشده و زاویه فیلت پاشنه که در زاویه عمودی دیده نمیشوند.
- مسیر پایش چشمی: بازرسی منظم با الگوی Z یا تقسیمبندی منطقهای جهت پیشگیری از جا افتادن بخشهای برد.
- ثبت مستندات عیوب: یادداشت مشخص هر ایراد با شماره مرجع قطعه مانند R12 یا U4 به جای توصیفات مبهم.
بازرسی چشمی بردهای مدار چاپی چیست؟
بازرسی چشمی دستی برد مدار چاپی عبارت است از بررسی چشمی برد خام یا مونتاژ شده توسط بازرس مجرب، با استفاده از عدسی یا بدون آن، بر اساس ضوابط پذیرش مدون. برای بردهای مونتاژ شده، این الزامات از استاندارد IPC-A-610 معیارهای پذیرش مجموعههای الکترونیکی در کلاس مورد نظر استخراج میشود. این بازرسی شکل اتصالات لحیم از حیث ترشوندگی، فیلتها، پلهای لحیمی و گلولههای قلع، حضور و قطبیت قطعات، پر شدن سوراخهای متالیزه، بیرونزدگی پایهها و نبود آلودگی و آسیب روی پوشش محافظ را شامل میشود. از آنجا که اتصالات مخفی با چشم قابل مشاهده نیستند، این روش همواره با سامانههای AOI، تصویربرداری پرتو ایکس و تست الکتریکی همراه میشود.
چه زمانی چکلیست بازرسی چشمی دستی کاربرد دارد و چه زمانی مناسب نیست
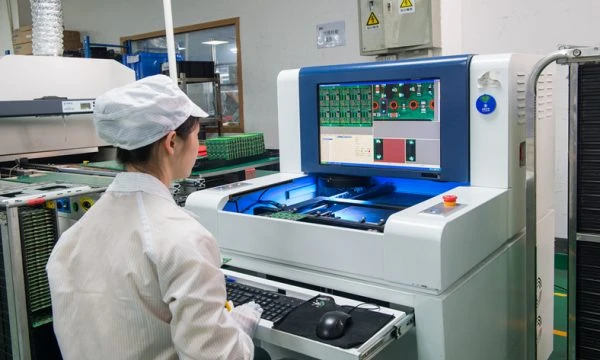
بازرسی چشمی دستی ابزاری منعطف است اما محدودیتهای فیزیکی مشخصی دارد. شناخت مرز میان بازرسی دستی و بهرهگیری از سامانههای خودکار، نقشی کلیدی در کارایی اقتصادی دارد.
چه زمانی چکلیست بازرسی چشمی دستی الزامی است:
- تولید نمونه اولیه و معرفی محصولات جدید: ضروری برای 1 تا 50 برد نخست به منظور صحهگذاری فرآیند مونتاژ و شناسایی تداخلات ابعادی.
- ارزیابی پس از تعمیر و بازکاری: هنگامی که قطعهای به صورت دستی تعویض میشود، اپراتور باید سلامت اتصال را بررسی و تایید کند.
- قطعات پایه بلند و حجیم: کانکتورهای بزرگ و ترانسفورماتورها اغلب دید دوربینهای خودکار را مسدود میکنند و نیاز به بررسی انسانی از پهلو دارند.
- کنترل جنبههای ظاهری و زیبایی: بررسی خط و خش، یکنواختی رنگ چاپ یا چینش برچسبها که ممکن است سیستمهای نرمافزاری را به اشتباه بیندازند.
- قطعات با اشکال غیرمعمول: قطعاتی با هندسه پیچیده که تعریف آنها در کتابخانههای استاندارد بازرسی خودکار دشوار است.
چه زمانی بازرسی دستی ناکافی است و به AOI یا پرتو ایکس نیاز است:
- تولید انبوه با تیراژ بالا: خستگی چشم اپراتور پس از 1 تا 2 ساعت به افت کیفیت بازرسی میانجامد؛ در این شرایط بازرسی نوری خودکار AOI الزامی است.
- اتصالات لحیمی پنهان زیر قطعه: بستههای BGA و QFN و LGA اتصالات را زیر بدنه پنهان میکنند و مستلزم تصویربرداری با پرتو ایکس هستند.
- عیوب لایههای داخلی برد: چشم انسان توانایی مشاهده جدایش لایهها یا قطعی ترکها در لایههای درونی بردهای چندلایه را ندارد.
- صحت سیگنالهای فرکانس بالا: بازرسی چشمی محل قطعه را تایید میکند اما پارامترهای خطوط فرکانس بالا یا امپدانس را اندازه نمیگیرد.
معیارهای بازرسی چشمی برد مدار چاپی: ضوابط و مشخصات
یک چکلیست استاندارد بر پایههای فیزیکی قابل اندازهگیری بنا میشود. جدول زیر معیارهای اصلی به کار رفته در APTPCB را برای ارزیابی کیفیت مونتاژ خلاصه میکند:
| بخش تحت بازرسی | مقدار یا محدوده پیشنهادی | اهمیت فنی برای اطمینانپذیری | روش بررسی | پیامد نادیده گرفتن |
|---|---|---|---|---|
| ترشوندگی لحیم | زاویه تماس کمتر از 90° با فیلت مقعر | تضمین تشکیل اتصال بینفلزی مستحکم. | میکروسکوپ با زاویه 45 درجه. | لحیم سرد، اتصال ناپایدار. |
| قطبیت قطعات | تطابق علامت یا نقطه با چاپ راهنما | پیشگیری از آسیب قطعی مدار هنگام تغذیه. | مقایسه نشانه قطعه با چاپ برد. | سوختن قطعه، اتصال کوتاه. |
| راستای قرارگیری قطعه | بیرونزدگی کمتر از 25 % عرض پد | حفظ فاصله عایقی و استحکام مکانیکی. | دید عمودی با بزرگنمایی 4x. | اتصال لحیمی ضعیف، خطر اتصال کوتاه. |
| پلهای لحیم | 0 % مجاز میان مسیرهای مجزا | پیشگیری از اتصالات کوتاه ناخواسته. | نور پسزمینه یا نور حلقهای مایل. | خرابی کامل در نخستین اتصال تغذیه. |
| گلولههای قلع | بدون هیچ ذره آزاد بزرگتر از 0.13 میلیمتر | امکان جدا شدن بر اثر لرزش و ایجاد اتصالی. | اسکن با بزرگنمایی بالا و برس. | از کار افتادگی تجهیزات در محیط کاربری. |
| پر شدن سوراخ متالیزه | بیش از 75 % پرشدگی عمودی برای کلاس 2 | تامین استحکام مکانیکی پایه در سوراخ. | نمای جانبی یا بررسی مقطعی با پرتو ایکس. | شکستن پایه قطعه در اثر لرزش مداوم. |
| بیرونزدگی پایهها | معمولاً 1.5 میلیمتر تا 2.5 میلیمتر | ممانعت از تماس با بدنه فلزی یا شیلد. | کولیس یا شابلون بازرسی ابعادی. | اتصال کوتاه ناخواسته با شاسی فلزی. |
| سطح برد مدار چاپی | بدون مس نمایان و فاقد خط و خش عمیق | حفاظت از مسیرهای هادی در برابر اکسیداسیون. | با چشم غیرمسلح و ذرهبین 2x. | خوردگی تدریجی و جریانهای نشتی. |
| باقیمانده فلاکس | حداقل مقدار در نوع بدون نیاز به شستشو | ممانعت از رشد شاخکهای هادی و خوردگی. | بازرسی با تابش نور فرابنفش. | بروز جریانهای نشتی و افت عایقی. |
| ارتفاع قطعات | مطابق با ابعاد نقشه مکانیکی محصول | حصول اطمینان از جا رفتن در بدنه نهایی. | ارتفاعسنج یا شابلون عبور و عدم عبور. | ناتوانی در بستن قاب نهایی دستگاه. |
محدوده بیرونزدگی پایهها طبق استاندارد IPC-A-610 کلاس 2
برای پایههای عبوری از سوراخ، استاندارد IPC-A-610 مقادیر کمینه و بیشینه را پس از برش مشخص میسازد. شرط حداقلی در تمام کلاسها این است که انتهای پایه به طور واضح در مذاب لحیم دیده شود. حداکثر مقدار معمول 2.5 میلیمتر برای کلاس 2 و 1.5 میلیمتر برای کلاس 3 است، در حالی که در کلاس 1 ممانعت از نقض فواصل هوایی ملاک عمل است. نقشههای مهندسی مشتری میتوانند محدودیتهای سختگیرانهتری تعیین کنند.
| کلاس IPC | حداقل بیرونزدگی پایه | حداکثر بیرونزدگی معمول پایه |
|---|---|---|
| کلاس 1 | انتهای پایه در لحیم مشخص باشد | بدون ایجاد خطر کاهش فاصله عایقی الکتریکی |
| کلاس 2 | انتهای پایه در لحیم مشخص باشد | 2.5 میلیمتر |
| کلاس 3 | انتهای پایه در لحیم مشخص باشد | 1.5 میلیمتر |
چکلیست چاپی بازرسی مونتاژ بردهای مدار چاپی
- نسخه صحیح برد مدار چاپی و برچسب رهگیری و سریال حضور دارد
- عدم وجود قطعات مفقود، اضافی یا اشتباه در مقایسه با لیست قطعات BOM
- صحت قطبیت و جهت پایه شماره یک آیسیها، دیودها و خازنهای جهتدار
- راستای قرارگیری قطعات و انحراف جانبی در بازه مجاز کلاس استاندارد
- ترشوندگی مطلوب لحیم با فیلتهای مقعر و نبود نشانههای پسزدگی
- عدم وجود پل لحیمی، زوائد تیز و ذرات قلع شناور
- پرشدگی عمودی سوراخهای متالیزه و طول پایهها مطابق مشخصات
- نبود پدهای جداشده، ترکهای آسیبدیده و بخشهای مس لخت
- باقیمانده فلاکس و تمیزی کلی سطح در محدوده توافقشده
- انطباق مکانیکی: اتصال کامل کانکتورها، پیچها و رعایت فواصل مجاز
- ثبت تفصیلی کلیه مغایرتها به همراه کد خطای مربوطه و شناسه قطعه
گامهای اجرایی پیادهسازی بازرسی چشمی
پیادهسازی موفق فرآیند بازرسی مستلزم روندی گامبهگام و منظم است. مراحل زیر را در خط کنترل کیفیت به کار ببندید:
- آمادهسازی ایستگاه کاری: تامین حفاظت از بارهای الکترواستاتیک با مچبند اتصال زمین و کفپوش تخلیه بار. تنظیم روشنایی فراتر از 1000 لوکس و پاکسازی عدسیهای میکروسکوپ.
- قرار دادن برد مرجع: قراردادن یک برد کاملاً سالم تاییدشده Golden Board در کنار برد تحت آزمون جهت مقایسه دیداری مستقیم جهت قطعات.
- پایش اولیه کلی: در دست گرفتن برد در فاصله مناسب برای بررسی تابخوردگی، سوختگی یا نبود قطعات درشت.
- بررسی سیستماتیک اتصالات لحیم: پویش برد زیر میکروسکوپ با بزرگنمایی 4x تا 10x در مسیر حرکتی Z و سنجش فیلتها بر اساس استانداردهای کیفی برد مدار چاپی.
- ارزیابی قطعات مهم و حساس: کنترل کدهای لیزری و قطبیت آیسیها، دیودها و خازنها بر اساس نقشههای مونتاژ.
- بررسی ذرات زائد و آلودگی: بازرسی فواصل پینهای ریز جهت اطمینان از عدم حضور گلولههای قلع آزاد، برادهها یا جرم فلاکس.
- نشانهگذاری و ثبت ایرادات: مشخص کردن نقاط معیوب با برچسبهای موقت پیکانی و ثبت کد خطا در فرم کنترل کیفیت نظیر U12 پل لحیمی.
- تایید نهایی: در صورت برآورده شدن کلیه شروط، الصاق مهر یا برچسب تایید کنترل کیفیت روی لبه برد یا برگه همراه قطعه.
الگوهای خرابی و روشهای ریشهیابی
پیوند میان نشانههای ظاهری و علل فرآیندی به مهندسان کمک میکند منشا خطا را در خط مونتاژ برطرف کنند:
عیب: بلند شدن قطعه یا اثر سنگ قبر
- علت: گرمایش ناهمگون یا عدم تعادل حرارتی پدها که به کشش سطحی نابرابر منجر میشود.
- بررسی: ارزیابی هندسه پدها و حجم خمیر قلع چاپشده.
- اصلاح: لحیمکاری دستی پایه بلندشده با هویه.
- پیشگیری: اجرای دستورالعملهای طراحی DFM برای توازن حرارتی مسیرهای پدها.
عیب: پلهای لحیمی و اتصالی پایهها
- علت: خمیر قلع بیش از حد، شل شدن شابلون استنسیل یا فشار زیاد هنگام قطعهگذاری.
- بررسی: اطمینان از کاهش مساحت بازشوهای استنسیل به میزان 10 تا 15 درصد.
- اصلاح: جمعآوری قلع اضافی با سیم قلعکش مسی.
- پیشگیری: کوتاه کردن فواصل تمیزکاری استنسیل و تنظیم فشار تیغه کاردک.
عیب: لحیم سرد
- علت: دمای ناکافی در کوره یا تکان خوردن برد در حین انجماد خمیر قلع.
- بررسی: بررسی پروفایل دمایی کوره و زمان ماندگاری بالاتر از نقطه ذوب.
- اصلاح: استفاده از فلاکس و ذوب مجدد با هویه کنترل دما.
- پیشگیری: تنظیم مجدد پروفایل دمایی کوره هوای گرم.
عیب: پسزدگی لحیم
- علت: اکسیداسیون پایهها یا آلودگی پدهای مسی برد مدار چاپی.
- بررسی: بررسی تاریخ مصرف و شرایط پوشش نهایی بردهای مدار چاپی.
- اصلاح: تمیزکاری پایهها، کاربرد فلاکس با اکتیویته بالاتر و لحیمکاری مجدد.
- پیشگیری: بهینهسازی شرایط انبارداری قطعات و بردهای خام.
عیب: انحراف و جابهجایی قطعه
- علت: خطای کالیبراسیون دستگاه مونتاژ یا شتاب ناگهانی نوار نقاله پیش از کوره.
- بررسی: تصحیح مختصات حرکتی در نرمافزار قطعهگذار خودکار.
- اصلاح: جابهجایی ملایم با سشوار هوای گرم در صورت ناپایداری الکتریکی.
- پیشگیری: کالیبراسیون سیستم بینایی ماشین در دستگاه مونتاژ SMD.
عیب: ناکافی بودن قلع
- علت: گرفتگی منافذ شابلون استنسیل یا خشک شدن خمیر قلع.
- بررسی: بررسی پاکیزگی استنسیل و روانی خمیر قلع.
- اصلاح: افزودن سیم قلع به صورت دستی با هویه.
- پیشگیری: بهکارگیری بازرسی خودکار خمیر قلع 3D SPI.
تصمیمات طراحی جهت تسهیل بازرسی
سهولت ارزیابی چشمی از گام طراحی و چیدمان بردهای الکترونیکی آغاز میگردد:
- دستهبندی منظم قطعات: چیدمان قطعات پسیو در ردیفهای موازی منظم به منظور تسریع در پیمایش پیوسته دیداری.
- علائم قطبیت مشهود: چاپ علائم جهتگیری در محلی که پس از نصب قطعه پوشانده نشود.
- مسیر دید بدون مانع: خودداری از جانمایی قطعات بلند در مجاورت آیسیهای گامریز تا زاویه دید 45 درجه مسدود نشود.
- نقاط تطبیق اپتیکال فیدوشیال: علائم اپتیکال واضح به بازرسان کمک میکند در بردهای با تراکم بالا به سرعت جهتیابی کنند.
- ضخامت مناسب متون چاپ راهنما: استفاده از پهنای خط دستکم 0.15 میلیمتر برای شناسههای قطعات تا بدون بزرگنمایی افراطی خوانا باشند.
پرسشهای متداول (FAQ)
آیا بازرسی چشمی میتواند جایگزین تستهای الکتریکی شود؟ خیر. بازرسی چشمی درستی ساخت فیزیکی و اتصالات لحیم را ارزیابی میکند. این روش نقصهای داخلی تراشهها، خرابیهای سفتافزار یا شکستگیهای پنهان لایههای درونی را نشان نمیدهد و باید با آزمونهای نهایی کنترل کیفیت نظیر ICT یا FCT تکمیل شود.
تفاوت کلاس 2 و کلاس 3 استاندارد IPC در بازرسی چشمی چیست؟ کلاس 2 عیوب ظاهری سبک را مادامی که کارایی تحتالشعاع قرار نگیرد میپذیرد. کلاس 3 استانداردهای بسیار سختگیرانهتری دارد؛ مثلاً پرشدگی سوراخهای متالیزه باید دستکم 75 درصد باشد، در حالی که در کلاس 2 ممکن است تحت شرایطی 50 درصد پذیرفته شود.
بازرسی چشمی یک برد چقدر زمان میبرد؟ برای یک برد متداول با پیچیدگی متوسط، بازرسی دستی معمولاً بین 2 تا 5 دقیقه زمان میبرد. طولانیتر شدن این زمان به خستگی چشم بازرس و کاهش دقت میانجامد.
آیا برای تمام مراحل بازرسی به میکروسکوپ نیاز است؟ خیر. بررسیهای کلی معمولاً با لوپهای نوری 3x انجام میشوند. با این حال، قطعات با پکیج 0402، آیسیهای QFP گامریز و ردیابی ریزگلولههای قلع مستلزم میکروسکوپ استریو با بزرگنمایی 10x-20x هستند.
قطعات با پایه BGA چگونه به صورت چشمی بازرسی میشوند؟ تنها ردیف بیرونی گلولههای قلع از طریق آینههای جانبی زاویهدار یا پریسکوپ قابل رویت است. پایههای درونی کاملاً از دید پنهان هستند و بررسی آنها منحصراً با دستگاه پرتو ایکس انجام میشود.
برد طلایی یا Golden Board چیست؟ یک برد نمونه مرجع کاملاً سالم و تاییدشده است که بازرسان برای رفع ابهامات چیدمان یا قطبیت قطعات به آن مراجعه میکنند.
بازرسان چشمی هر چند وقت یکبار باید استراحت کنند؟ تمرکز دیداری مستمر خستگی چشم به همراه دارد. توصیه میشود در هر ساعت کار، 5 تا 10 دقیقه استراحت چشمی داده شود تا دقت بازرسی حفظ گردد.
آیا دستگاه AOI از بازرسی دستی کارآمدتر است؟ در تولید انبوه، سامانه AOI بسیار سریعتر است و نتایجی تکرارپذیر ارائه میدهد. با این حال برای تیراژهای محدود، قطعات با شکلهای نامتعارف و ارزیابی عیوب ظاهری ذهنی، تجربه بازرس انسانی برتری دارد.
پیشنیازهای راهاندازی و برنامهنویسی دستگاه AOI چیست؟ فایلهای دقیق طراحی برد CAD با مختصات قطعات، کتابخانه جامع بستههای قطعات و تنظیم شدت و زاویه نور برای انواع اتصالات قلع.
نتایج بازرسی چشمی چگونه ثبت و نگهداری میشوند؟ از طریق نرمافزار مدیریت تولید کارخانه MES یا فرمهای گردش کار کاغذی همراه با ثبت شماره سریال برد، کد خطای شناساییشده و شناسه قطعه.
گزارش بازرسی چشمی باید شامل چه مواردی باشد؟ کد فنی محصول، نسخه برد، شماره لات یا سریال، استاندارد و کلاس بازرسی، میزان بزرگنمایی، تعداد نمونههای بررسیشده، شرح عیوب همراه با شناسه مرجع قطعات، امضای بازرس و تاریخ.
صفحات و راهنماهای مرتبط
- استانداردهای کیفی بردهای مدار چاپی: شرح جامع کلاسهای IPC و الزامات پذیرش.
- بازرسی نوری خودکار AOI: نحوه گذر از بازرسی دستی به سیستمهای بینایی ماشین.
- دستورالعملهای طراحی برای تولید DFM: توصیههای طراحی برای سهولت فرآیند مونتاژ و بازرسی بردها.
واژهنامه اصطلاحات کلیدی
| واژه | تعریف |
|---|---|
| فیلت لحیم | سطح مقعر لحیم ایجادشده میان پایه قطعه و پد مسی برد مدار چاپی. |
| منیسک | خمیدگی سطح رویی قلع مذاب منجمدشده که نشاندهنده ترشوندگی مطلوب است. |
| اثر سنگ قبر | بلند شدن یک پایه از قطعات دوپایه در اثر نیروهای کشش سطحی نابرابر هنگام ذوب. |
| لحیم سرد | اتصال ناقص با لایه بینفلزی ضعیف که ظاهری مات یا دانهدانه دارد. |
| پل لحیم | اتصال هادی ناخواسته میان دو مسیر یا پایه مجاور ناشی از قلع مازاد. |
| حفرهها و تخلخل | حبابهای هوای محبوس در ساختار داخلی اتصال لحیم. |
| همسطحی | همراستا بودن پایههای قطعه در یک صفحه افقی هندسی مشترک. |
| پسزدگی قلع | حالتی که قلع ابتدا سطح را میپوشاند اما سپس پس کشیده شده و قطره تشکیل میدهد. |
| نقص سر روی بالش | اشکال در لحیم BGA که گلوله روی خمیر مینشیند اما به شکل یکپارچه ذوب نمیشود. |
| شناسه مرجع قطعه | کد حروفی-عددی چاپشده روی برد مانند R1 یا C5 برای تمایز قطعات. |
| IPC-A-610 | استاندارد پذیرفتهشده بینالمللی برای تعیین معیارهای پذیرش مجموعههای الکترونیکی. |
| برد طلایی مرجع | نمونه برد کاملاً بدون عیب که به عنوان مرجع دیداری بازرسان نگهداری میشود. |
درخواست استعلام قیمت: بررسی DFM و ساخت
آیا آمادهاید پروژه خود را از مرحله نمونهسازی اولیه به مقیاس تولید صنعتی برسانید؟ کارشناسان APTPCB بررسی تخصصی قابلیت تولید DFM و پروتکلهای کنترل کیفی دقیق از جمله AOI و پرتو ایکس را ارائه میدهند تا اطمینان یابید بردهای شما کلیه بندهای چکلیست بازرسی چشمی را برآورده میسازند.
جهت دریافت پیشفاکتور دقیق، لطفاً مدارک زیر را ارسال فرمایید:
- فایلهای گربر با فرمت RS-274X یا ODB++.
- لیست کامل قطعات BOM همراه با شماره فنی دقیق سازندگان.
- نقشههای مونتاژ حاوی نیازمندیهای خاص بازرسی.
- کلاس مد نظر استاندارد IPC کلاس 2 یا کلاس 3.
جمعبندی
یک چکلیست مدون بازرسی چشمی بردهای مدار چاپی ابزاری کلیدی برای پالایش عیوب خط مونتاژ و تضمین قابلیت اطمینان تجهیزات الکترونیکی است. با تلفیق بازرسی دستی دقیق در مراحل نمونهسازی با سامانههای بازرسی نوری خودکار در تیراژ انبوه، کیفیت محصولات در بالاترین سطح تضمین میشود. در کارخانه APTPCB این موازین دقیق را بر تمام سفارشها اعمال میکنیم تا بردهایی تحویل گیرید که در شرایط عملیاتی واقعی با بیشترین دوام کار کنند.