
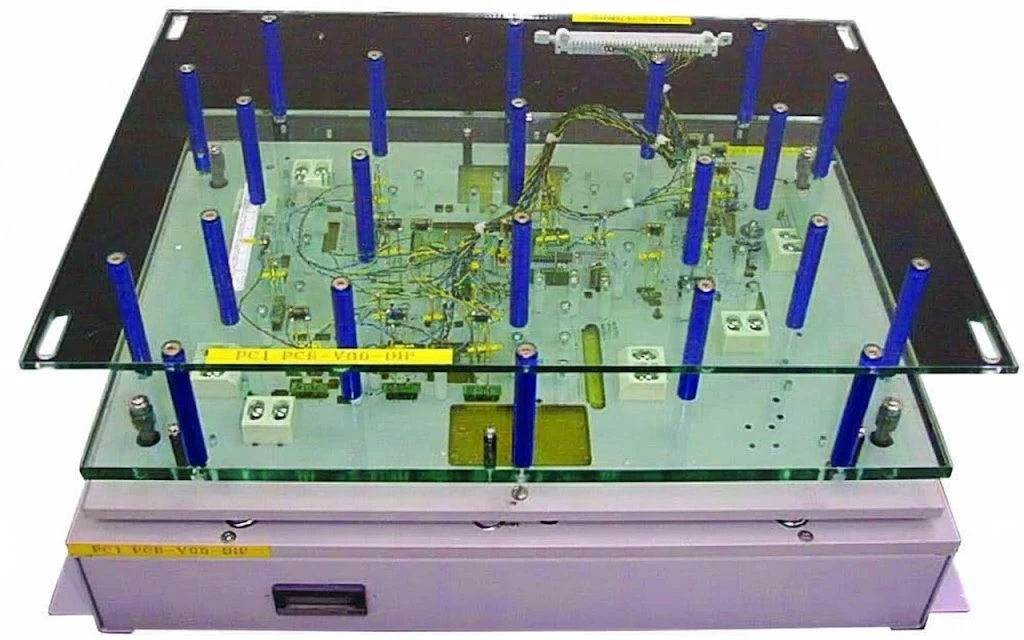
فیکسچر لحیمکاری موجی (که اغلب با نام پالت لحیمکاری موجی نیز شناخته میشود) یک نگهدارنده سفارشی ماشینکاریشده است که برای انتقال بردهای مدار چاپی (PCB) روی موج لحیم مذاب طراحی شده و همزمان از قطعات حساس فناوری نصب سطحی (SMT) محافظت میکند. این مقدمه فیکسچر لحیمکاری موجی نیازمندیهای مهندسی اصلی برای محافظت از قطعات سمت زیرین، پشتیبانی از زیرلایههای انعطافپذیر و تضمین پایداری حرارتی در فرآیند لحیمکاری 260°C را پوشش میدهد. تولیدکنندگان با کنترل دقیق ضخامت دیواره و زوایای پخ، از ایجاد عیوب لحیم مانند سایهاندازی و پلزدگی جلوگیری میکنند.
نکات کلیدی
- عملکرد اصلی: فیکسچرها قطعات SMT چسبخورده در سمت زیرین را در برابر موج لحیم محافظت میکنند و فقط پایههای قطعات فناوری سوراخدار (THT) را برای لحیمکاری در معرض موج قرار میدهند.
- استاندارد مواد: فیکسچرهای باکیفیت از مواد CDM (Composite Delmat Material) یا Durostone استفاده میکنند که میتوانند برای مدت کوتاه دمای 280°C تا 300°C را بدون تغییر شکل تحمل کنند.
- معیار بحرانی: حداقل ضخامت دیواره بین پد لحیم و دیواره فیکسچر باید ≥ 0.50 mm باشد (ترجیحاً 1.0 mm) تا از شکست جلوگیری شود.
- قانون فاصله آزاد: در اطراف پدهای THT باید فاصله 3.0 mm تا 5.0 mm حفظ شود تا جریان لحیم مناسب باشد و از ایجاد «اثر سایه» جلوگیری شود.
- نکته اعتبارسنجی: همیشه پیش از اولین اجرای تولید، با استفاده از قطعات نمونه مونتاژشده آزمایشی یک «بررسی انطباق» انجام دهید تا عمق حفرهها تأیید شود.
- برداشت اشتباه: فیکسچر ضخیمتر همیشه بهتر نیست؛ فیکسچری با ضخامت بیش از 10 mm ممکن است گرمای بیش از حدی جذب کند و باعث ایجاد اتصالات لحیم سرد روی PCB شود.
- قاعده تصمیمگیری: اگر ضخامت PCB کمتر از 1.0 mm است یا برد از نوع Rigid-Flex PCB است، استفاده از فیکسچر برای جلوگیری از افتادگی الزامی است.
مفهوم واقعی آن چیست؟ (دامنه و مرزها)
در زمینه مونتاژ PCB (PCBA)، فیکسچر لحیمکاری موجی فقط یک نگهدارنده نیست؛ بلکه یک محافظ حرارتی و تثبیتکننده مکانیکی است. زمانی که یک برد ترکیبی از قطعات SMT و THT دارد، قطعات SMT در سمت زیرین برد (سمت لحیمکاری) باید در برابر موج لحیم مذاب محافظت شوند؛ در غیر این صورت شسته شده یا دچار اتصال کوتاه میشوند.
دامنه مقدمه فیکسچر لحیمکاری موجی شامل درک سه مرز فیزیکی است:
- کنترل محور Z: فیکسچر باید PCB را کاملاً صاف نگه دارد. برای بردهایی با ضخامت کمتر از 1.2 mm، نیروی گرانش و گرما باعث افتادگی میشوند. فیکسچر با استفاده از نگهدارندههای فشاری، صافی را در محدوده 0.2 mm حفظ میکند.
- جرم حرارتی: جنس فیکسچر به جرم حرارتی اضافه میکند. اگر فیکسچر بیش از حد سنگین باشد، گرمای پایههای THT را جذب کرده و نیاز به پروفایل موج داغتر یا سرعت نوار نقاله کمتر ایجاد میکند.
- دینامیک سیال: دیوارههای فیکسچر در موج لحیم آشفتگی ایجاد میکنند. اگر دیوارهها بیش از حد شیبدار یا نزدیک به پد باشند، لحیم نمیتواند وارد سوراخ شود (سایهاندازی).
مهندسان باید بین استحکام مکانیکی و جریان لحیم تعادل برقرار کنند. فیکسچری که بیش از حد باز باشد، خطر تاب برداشتن برد را افزایش میدهد؛ فیکسچری که بیش از حد بسته باشد، خطر ایجاد نواحی بدون لحیم را افزایش میدهد.
معیارهای مهم (روش ارزیابی عملکرد)
برای اطمینان از عملکرد صحیح فیکسچر در محیط تولید انبوه، باید ویژگیهای قابل اندازهگیری مشخصی بررسی شوند.
جدول 1: ویژگیهای مواد و مکانیکی
| معیار | محدوده قابل قبول | دلیل اهمیت |
|---|---|---|
| دمای کاری | 260°C (پیوسته) / 300°C (کوتاهمدت) | از لایهلایه شدن در چرخه موج جلوگیری میکند. |
| مقاومت سطحی | 105 تا 109 Ω/sq | ایمنی ESD را تضمین کرده و از تخلیه الکتریسیته ساکن به ICهای حساس جلوگیری میکند. |
| تلرانس صافی | ± 0.10 mm در طول 300 mm | از نشت لحیم (سرریز) به نواحی محافظتشده جلوگیری میکند. |
| طول عمر چرخهای | > 10,000 چرخه | بازگشت سرمایه را تعیین میکند؛ مواد ارزان پس از 500 تا 1,000 چرخه تخریب میشوند. |
| چگالی | 1.85 – 1.95 g/cm³ | بر جرم حرارتی و نرخ جذب گرما تأثیر میگذارد. |
| جذب آب | < 0.20% | از انبساط ناشی از رطوبت و «اثر پاپکورن» فیکسچر جلوگیری میکند. |
جدول 2: حدود طراحی و فاصلهها
| ویژگی | حداقل مقدار | مقدار پیشنهادی | ریسک خرابی |
|---|---|---|---|
| ضخامت دیواره (ریبها) | 0.8 mm | 1.5 mm | دیوارههای کمتر از 0.8 mm معمولاً هنگام تمیزکاری یا جابهجایی ترک میخورند. |
| فاصله پد لحیم | 2.0 mm | 4.0 mm | فاصله کمتر از 2.0 mm باعث «سایهاندازی» (عدم رسیدن لحیم) میشود. |
| فاصله عمق حفره | ارتفاع قطعه + 0.5 mm | ارتفاع قطعه + 1.0 mm | عمق ناکافی باعث خرد شدن خازنهای SMT میشود. |
| زاویه پخ | 30° | 45° | زاویه تند جریان لحیم را مسدود میکند؛ 45° جریان روان ایجاد میکند. |
| تکیهگاه لبه PCB | 2.0 mm | 3.0 mm | کمتر از 2.0 mm خطر خارج شدن PCB از فیکسچر را افزایش میدهد. |
| فشار نگهدارنده | N/A | فنری | گیرههای سخت ممکن است هنگام انبساط برد باعث تاب برداشتن شوند. |
نحوه انتخاب (راهنمای انتخاب بر اساس سناریو)
انتخاب پیکربندی مناسب فیکسچر به فناوری PCB و حجم تولید بستگی دارد. برای تعیین بهترین روش، از قوانین تصمیمگیری زیر استفاده کنید.
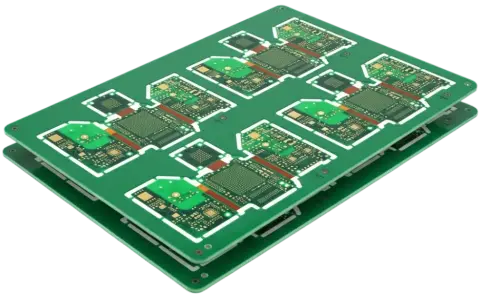
شکل 1: بردهای Rigid-Flex PCB برای پشتیبانی از بخشهای انعطافپذیر در هنگام لحیمکاری به فیکسچرهای تخصصی نیاز دارند.
- اگر حجم تولید < 500 واحد است، انتخاب کنید: پالت قابل تنظیم عمومی یا فیکسچر کمهزینه FR4 (در صورت مناسب بودن تحمل حرارتی).
- اگر حجم تولید > 5,000 واحد است، انتخاب کنید: مواد Durostone/CDM همراه با تقویتکنندههای تیتانیومی برای بیشترین دوام.
- اگر PCB از نوع Flex PCB یا Rigid-Flex است، انتخاب کنید: فیکسچر با پشتیبانی کامل سطح زیرین و نگهدارندههای مغناطیسی برای صاف نگه داشتن بخش انعطافپذیر.
- اگر برد دارای قطعات سنگین (ترانسفورماتورهای > 50g) است، انتخاب کنید: فیکسچر دارای پینهای همراستاسازی در سمت بالا برای جلوگیری از جابهجایی.
- اگر قطعات THT به قطعات SMT نزدیک هستند (< 3 mm)، انتخاب کنید: فیکسچر با اینسرتهای تیتانیومی (دیوارههای نازک) به جای ماشینکاری استاندارد CDM.
- اگر ضخامت PCB < 1.0 mm است، انتخاب کنید: فیکسچر دارای درپوش بالایی (top-hat) برای قرار دادن برد بین دو سطح و جلوگیری از تاب برداشتن.
- اگر خط تولید از فلاکس قوی (اسیدیته بالا) استفاده میکند، انتخاب کنید: فیکسچر با پوشش تفلون یا سطح آببندیشده برای مقاومت در برابر خوردگی شیمیایی.
- اگر لحیمکاری انتخابی موجود است، انتخاب کنید: برای بردهای پرتراکم فیکسچر موج را کاملاً حذف کنید تا از شوک حرارتی جلوگیری شود.
- اگر برد بعداً نیاز به پوشش کانفرمال دارد، انتخاب کنید: نوارهای ماسک روی فیکسچر برای تمیز نگه داشتن ریلهای کناری (اگرچه معمولاً جداگانه مدیریت میشود).
- اگر حساسیت ESD در کلاس 0 (< 250V) است، انتخاب کنید: جنس فیکسچر دارای گواهی ویژگیهای اتلافکننده (106–109 Ω).
نقاط کنترل اجرا (از طراحی تا تولید)
یک مقدمه موفق برای فیکسچر لحیمکاری موجی به یک روند کاری منظم نیاز دارد. این 10 نقطه کنترل را برای تبدیل دادههای Gerber به یک پالت آماده تولید دنبال کنید.
تحلیل دادهها (Gerber و BOM):
- اقدام: لایه SMT سمت زیرین را با لایه Drill همپوشانی دهید.
- بررسی: پایههای THT نزدیکتر از 3.0 mm به پدهای SMT را شناسایی کنید.
بررسی ارتفاع قطعات:
- اقدام: بلندترین قطعه سمت زیرین (معمولاً کانکتور یا خازن) را اندازهگیری کنید.
- بررسی: اطمینان حاصل کنید عمق حفره فیکسچر برابر با بلندترین قطعه + 0.5 mm باشد.
شبیهسازی پروفایل حرارتی:
- اقدام: جرم حرارتی اضافهشده توسط فیکسچر را تخمین بزنید.
- بررسی: اطمینان حاصل کنید زمان تماس موج برای رسیدن به پرشدگی بشکهای از 5 ثانیه بیشتر نشود.
طراحی پخ:
- اقدام: در تمام بازشوهای لحیم در سمت جریان لحیم، پخ 45° اعمال کنید.
- بررسی: اطمینان حاصل کنید پخ، عرض دیواره نگهدارنده را کمتر از 0.8 mm نمیکند.
کانالهای خروج گاز:
- اقدام: در قسمت زیرین فیکسچر کانال ایجاد کنید.
- بررسی: مسیرها باید اجازه خروج گازهای فلاکس را بدهند تا از ایجاد حفرههای دمشی جلوگیری شود.
جانمایی نگهدارندهها:
- اقدام: نگهدارندههای چرخشی را در نواحی خالی PCB (بدون قطعه) قرار دهید.
- بررسی: اطمینان حاصل کنید نگهدارندهها با نازل موج یا انگشتیهای نوار نقاله تداخل ندارند.
ماشینکاری CNC:
- اقدام: فیکسچر را از ماده کامپوزیتی مقاوم در برابر ESD ماشینکاری کنید.
- بررسی: دقت ابعادی را تا ±0.05 mm تأیید کنید.
تمیزکاری پس از ماشینکاری:
- اقدام: با اولتراسونیک گردوغبار و روغنها را حذف کنید.
- بررسی: سطح باید عاری از ذراتی باشد که ممکن است داخل وان لحیم سقوط کنند.
بررسی انطباق (اجرای خشک):
- اقدام: یک PCB مونتاژشده (با SMT) را داخل فیکسچر قرار دهید.
- بررسی: هیچ تداخلی وجود نداشته باشد؛ PCB همسطح قرار گیرد؛ نگهدارندهها محکم درگیر شوند.
بازرسی اولین نمونه (FAI):
- اقدام: یک برد را از خط موج عبور دهید.
- بررسی: وجود عدم رسیدن لحیم (سایهاندازی) و پلزدگی را بررسی کنید. انطباق با کلاس 2 یا 3 استاندارد IPC-A-610 را تأیید کنید.
اشتباهات رایج (و روش صحیح)
حتی با طراحی مناسب، خطاهای فرآیندی رخ میدهند. در ادامه رایجترین مشکلات مهندسی فیکسچر لحیمکاری موجی آورده شده است.
اشتباه 1: ضخامت ناکافی دیواره
- تأثیر: دیوارههای بین حفرهها پس از 50 چرخه حرارتی میشکنند.
- راهکار: برای دیوارههای نازکتر از 1.0 mm از اینسرت تیتانیومی استفاده کنید.
- تأیید: پس از هر 100 چرخه، بازرسی چشمی برای ترکهای مویی انجام دهید.
اشتباه 2: نادیده گرفتن انبساط حرارتی (CTE)
- تأثیر: PCB در دمای 260°C خم شده یا از فیکسچر خارج میشود.
- راهکار: برای انبساط، فاصله 0.2 mm تا 0.4 mm در اطراف محیط PCB ایجاد کنید.
- تأیید: بررسی کنید که برد در حالت سرد کمی آزادی حرکت داشته باشد.
اشتباه 3: اثر «سایهاندازی»
- تأثیر: لحیم به پد پشت دیواره شیبدار فیکسچر نمیرسد.
- راهکار: جهت برد را طوری تنظیم کنید که ردیفهای THT موازی موج باشند یا فاصله را به 5.0 mm افزایش دهید.
- تأیید: با X-ray یا بررسی چشمی، پرشدگی ناقص بشکهای را بررسی کنید.
اشتباه 4: گیر افتادن فلاکس
- تأثیر: باقیمانده فلاکس در حفرهها جمع شده و باعث خوردگی یا خطر آتشسوزی میشود.
- راهکار: کانالهای تخلیه طراحی کنید و فیکسچرها را بهطور منظم بشویید.
- تأیید: روزانه حفرهها را از نظر باقیمانده چسبناک بررسی کنید.
اشتباه 5: سفت کردن بیش از حد نگهدارندهها
- تأثیر: برد هنگام سرد شدن تاب برمیدارد؛ خازنهای سرامیکی ترک میخورند.
- راهکار: از نگهدارندههای فنری با حرکت محدود در محور Z استفاده کنید.
- تأیید: اطمینان حاصل کنید برد میتواند زیر گیره بهصورت افقی منبسط شود.
اشتباه 6: استفاده از FR4 معمولی برای تولید انبوه
- تأثیر: فیکسچر پس از 500 چرخه دچار لایهلایه شدن و کاهش صافی میشود.
- راهکار: برای حجمهای > 1,000 از CDM/Durostone استفاده کنید.
- تأیید: صافی فیکسچر را ماهانه اندازهگیری کنید.
اشتباه 7: مسدود کردن جریان هوای پیشگرمایش
- تأثیر: سطح بالایی PCB سرد باقی میماند؛ ترشوندگی لحیم ضعیف میشود.
- راهکار: در نواحی بزرگ و جامد فیکسچر سوراخهای تهویه ایجاد کنید.
- تأیید: با پروفایلر حرارتی، دمای پیشگرمایش سطح بالایی را بررسی کنید (هدف 100°C تا 120°C).
اشتباه 8: گوشههای تیز در حفرهها
- تأثیر: تمرکز تنش باعث ترک خوردن فیکسچر میشود.
- راهکار: در تمام گوشههای ماشینکاریشده حداقل شعاع 1.0 mm استفاده کنید.
- تأیید: مسیرهای ابزار CNC را بررسی کنید.
سوالات متداول (هزینه، زمان تحویل، مواد، تست و معیارهای پذیرش)
1. زمان معمول ساخت یک فیکسچر لحیمکاری موجی سفارشی چقدر است؟ زمان استاندارد تحویل 3 تا 5 روز کاری پس از تأیید Gerber است. فیکسچرهای پیچیده با اینسرت تیتانیومی یا درپوش بالایی ممکن است به 5 تا 7 روز زمان نیاز داشته باشند. خدمات فوری گاهی میتوانند در 24 تا 48 ساعت تحویل دهند.
2. هزینه فیکسچر لحیمکاری موجی چقدر است؟ هزینه بر اساس اندازه و پیچیدگی متفاوت است.
- فیکسچر ساده FR4: $150 – $300.
- فیکسچر استاندارد CDM/Durostone: $350 – $600.
- فیکسچر پیچیده با اینسرت تیتانیومی: $800+.
3. چه زمانی باید فیکسچر را تعویض کنم؟ فیکسچر را زمانی تعویض کنید که:
- ضخامت دیواره کاهش یافته یا لبپریده شود.
- صافی بیش از 0.2 mm تغییر کند.
- مقاومت سطحی از محدوده ایمن ESD خارج شود (> 1011 Ω).
- لایهلایه شدن قابل مشاهده یا فرسایش رزین ایجاد شود.
4. آیا میتوانم از یک فیکسچر برای نسخههای مختلف PCB استفاده کنم؟ فقط در صورتی که چیدمان SMT سمت زیرین و موقعیتهای THT کاملاً یکسان باشند. حتی جابهجایی 0.5 mm در محل یک خازن میتواند باعث تداخل شود. پالتهای قابل تنظیم عمومی وجود دارند اما حفاظت کمتری نسبت به فیکسچرهای سفارشی ارائه میدهند.
5. برای طراحی فیکسچر چه دادههایی لازم است؟ سازندگان نیاز دارند:
- فایلهای Gerber (لایههای Paste، Solder Mask، Drill و Outline).
- BOM (برای بررسی ارتفاع قطعات).
- فایل XY Centroid (دادههای Pick and Place).
- یک نمونه فیزیکی برد (مونتاژشده) برای بررسی نهایی انطباق بسیار توصیه میشود.
6. فیکسچر چگونه روی پروفایل لحیمکاری موجی تأثیر میگذارد؟ فیکسچر مقدار قابل توجهی گرما جذب میکند. معمولاً باید:
- زمان ماند پیشگرمایش را 15 تا 30 ثانیه افزایش دهید.
- دمای وان را کمی افزایش دهید (برای مثال از 255°C به 260°C).
- پروفایل را با پروفایلری که روی فیکسچر نصب شده بررسی کنید.
7. تفاوت فیکسچر «Selective Wave» با نوع استاندارد چیست؟ فیکسچر استاندارد تمام قطعات THT را در معرض موج گسترده قرار میدهد. فیکسچر موج انتخابی (که در لحیمکاری انتخابی استفاده میشود) بهندرت مورد استفاده قرار میگیرد؛ در عوض دستگاه از نازل موج کوچک برای لحیمکاری نقاط جداگانه بدون فیکسچر استفاده میکند. با این حال، «فیکسچرهای موج انتخابی» معمولاً به پالتهایی گفته میشود که 90% برد را برای دستگاه موج استاندارد ماسک میکنند.
8. چگونه پیش از تولید، یک فیکسچر را اعتبارسنجی میکنید؟ مراحل اعتبارسنجی شامل موارد زیر است:
- بررسی انطباق: اطمینان از نبود برخورد با قطعات SMT.
- تست نشت: عبور از موج با کاغذ حرارتی یا برد آزمایشی برای اطمینان از عدم سرریز لحیم به نواحی ماسکشده.
- تست ESD: اندازهگیری مقاومت سطحی.
واژهنامه (اصطلاحات کلیدی)
| اصطلاح | تعریف |
|---|---|
| CDM (Composite Delmat Material) | پلاستیک تقویتشده با الیاف که برای محیطهای لحیمکاری دمای بالا طراحی شده و در برابر مواد شیمیایی و گرما مقاوم است. |
| Durostone | نام تجاری که معمولاً بهصورت عمومی برای مواد پالت مقاوم تقویتشده با الیاف شیشه استفاده میشود. |
| Shadowing | عیبی که در آن دیواره فیکسچر جریان لحیم را مسدود کرده و باعث بدون لحیم ماندن پد میشود. |
| Bridging | اتصال الکتریکی ناخواسته بین دو هادی که به دلیل مقدار اضافی لحیم ایجاد میشود. |
| Chamfer | برش زاویهدار (معمولاً 45°) روی دیواره فیکسچر برای بهبود جریان لحیم و کاهش آشفتگی. |
| Hold-down | گیره یا قفل مکانیکی که برای ثابت کردن PCB روی فیکسچر و حفظ صافی استفاده میشود. |
| Titanium Insert | تقویتکننده فلزی مورد استفاده در فیکسچرهایی که دیوارههای نازک (< 1 mm) برای فاصله محدود نیاز دارند. |
| Flux Trap | حفرهای با طراحی نامناسب که فلاکس در آن جمع شده و باعث مشکلات تمیزکاری و خوردگی احتمالی میشود. |
| Aspect Ratio | نسبت عمق حفره به عرض بازشو در فیکسچر؛ نسبتهای بالا باعث لحیمکاری ضعیف میشوند. |
| Flooding | زمانی که لحیم از روی دیوارههای فیکسچر عبور کرده و وارد نواحی محافظتشده SMT میشود که معمولاً به دلیل تاب برداشتن رخ میدهد. |
| Stiffener | میله فلزی متصل به لبههای فیکسچر برای جلوگیری از خم شدن در دهانههای بزرگ. |
| Thieving Pad | پدی روی PCB (یا ویژگی طراحی فیکسچر) که برای جذب لحیم اضافی و جلوگیری از پلزدگی طراحی شده است. |
نتیجهگیری (گامهای بعدی)
تسلط بر مرحله مقدمه فیکسچر لحیمکاری موجی برای دستیابی به بازده بالای مونتاژ حیاتی است. یک فیکسچر با طراحی مناسب از PCBA محافظت میکند، اتصالات لحیم یکنواخت ایجاد میکند و عمر فرآیند مونتاژ را افزایش میدهد. با رعایت معیارهای ضخامت دیواره 1.5 mm، فاصله 0.5 mm و پروفایلگیری دقیق حرارتی، تولیدکنندگان میتوانند از دوبارهکاریهای پرهزینه جلوگیری کنند.
برای مونتاژهای پیچیده شامل اتصال داخلی با چگالی بالا (HDI) یا بردهای چندفناوری، همکاری زودهنگام با شریک مونتاژ اهمیت زیادی دارد. اطمینان حاصل کنید بسته دادههای شما شامل ارتفاع دقیق قطعات و نواحی ممنوعه مشخص باشد.
آماده بهینهسازی فرآیند لحیمکاری موجی خود هستید؟ برای بازبینی DFM یا دریافت قیمت فیکسچر سفارشی بعدی خود، با تیم مهندسی ما تماس بگیرید.
وقتی طرح پالتی مانند نمونههای بالا وارد تولید میشود، تیم مونتاژ PCB آن را پیش از نخستین پانل روی خطوط واقعی لحیمکاری موجی و انتخابی بررسی میکند.