
عبارت BGA مخفف Ball Grid Array است. BGA نوعی پکیج مدار مجتمع بهشمار میرود که بهجای پایههای پیرامونی، از شبکهای از گویهای قلع در سطح زیرین خود برای اتصال به برد مدار چاپی استفاده میکند. حین فرایند مونتاژ، این گویها داخل کوره reflow ذوب میشوند و اتصالات لحیم پایدار میان تراشه و PCB را شکل میدهند.
بهرهگیری از کل سطح زیرین قطعه برای اتصالات، تراکم I/O بسیار بالاتری را در ابعادی فشرده نسبت به پکیجهای پایهدار هماندازه فراهم میکند. به همین دلیل، پردازندهها، FPGAها، تراشههای حافظه و بسیاری از SoCها با پکیج BGA به بازار عرضه میشوند. در مقابل، پنهان بودن کامل پایهها زیر بدنه چالش اصلی این معماری است؛ پس از reflow اتصالات لحیم با چشم غیرمسلح دیده نمیشوند و دسترسی فیزیکی مستقیم به آنها ممکن نیست. این ویژگی رویکرد طراحی برد، لحیمکاری، بازرسی و تعمیرات را کاملاً دگرگون میسازد.
مشخصات ساختاری BGA، گونههای متداول پکیج، مقایسه عملکردی با LGA و QFN، و الزامات فنی در طراحی PCB و خط مونتاژ از مواردی هستند که در پیادهسازی این قطعات باید لحاظ شوند.
نکات کلیدی
- مفهوم BGA: مخفف ball grid array؛ نوعی پکیج نصب سطحی با آرایهای شبکهای از گویهای قلع در زیر بدنه قطعه.
- انواع رایج پکیج BGA شامل PBGA (پلاستیکی)، FCBGA (تراشه برگردان)، BGA سرامیکی و پکیجهای در مقیاس تراشه (CSP) است. تفاوت اصلی آنها در pitch، ابعاد بدنه و نحوه اتصال داخلی دای (die) خلاصه میشود.
- کاهش ball pitch فضای بین پدها را برای هدایت ترکها و قرارگیری viaها محدود میکند. از یک حد معین به پایین، فناوت (fan-out) با through-via ناممکن شده و برد به microvia یا via-in-pad نیاز خواهد داشت.
- لحیمکاری BGA در کوره reflow انجام میگیرد؛ گویهای قلع روی خمیر قلع چاپشده ذوب میشوند و کشش سطحی مذاب، قطعه را بهطور خودکار دقیقاً روی پدها هممرکز میکند.
- بررسی اتصالات BGA صرفاً با بازرسی X-ray امکانپذیر است، نه با سیستم نوری AOI. فرآیند rework نیز نیازمند دمونتاژ حرارتی قطعه، پاکسازی پدهای برد و جایگزینی یا reballing پکیج است.
مقایسه BGA در برابر QFN و LGA: کدام پکیج با بودجه حرارتی و سیمکشی شما سازگار است؟
بیشتر راهنماهای BGA صرفاً به توصیف فیزیکی پکیج بسنده میکنند. در اینجا گام پایهها (pitch) مستقیماً با ساختار fan-out و الزامات لایهبندی برد (stackup) تطبیق داده شده است؛ چرا که الزامات تولید برد بیش از خود تراشه، هزینه نهایی را تعیین میکنند.
این سه پکیج در نماد شماتیک شباهت زیادی به یکدیگر دارند، اما در عمل نیازمندیهای کاملاً متفاوتی را به PCB تحمیل میکنند. مقایسه زیر مبنای انتخاب پکیج نهایی برای برد است:
| پارامتر | BGA | QFN | LGA |
|---|---|---|---|
| مسیر انتقال حرارت | زیر پکیج + سطح بالایی (lid) | فقط زیر پکیج | فقط زیر پکیج |
| حداقل pitch | ۰٫۳ میلیمتر | ۰٫۴ میلیمتر | ۰٫۵ میلیمتر |
| بازرسی | الزامی بودن X-ray | عمدتاً AOI | عمدتاً AOI |
| چرخههای rework | ۳ ≥ بر اساس فرآیند APTPCB | ۱–۲ | ۱–۲ |
| هزینه تحمیلشده به برد | بالاتر | پایینتر | مشابه BGA |
| سطح مهارت بازرسی | متخصص | خط مونتاژ استاندارد | خط مونتاژ استاندارد |
اگر قطعهای با تعداد پین برابر در هر دو پکیج BGA و QFN عرضه شود، نسخه QFN عموماً هزینه ساخت برد را پایین میآورد. در صورتی که قطعه منحصراً در پکیج BGA در دسترس باشد، اندازه pitch تعیینکننده قیمت تمامشده مدار چاپی خواهد بود؛ تصمیمی که بر مبنای جدول زیر اتخاذ میشود.
ساختار داخلی BGA: دای (die)، سابستریت، بالها، درپوش (lid) و underfill
یک قطعه BGA از سه لایه ساختاری تشکیل شده است: دای سیلیکونی (silicon die) در بالا قرار میگیرد، یک سابستریت کوچک در میانه اتصالات دای را به آرایه گویها هدایت میکند، و گویهای لحیم (solder balls) در پایین اتصال به برد را برقرار میسازند.
در بستهبندی پلاستیکی PBGA، دای از طریق روزنههای ریز سابستریت با روش wire-bond به سابستریت متصل شده و کل مجموعه با رزین اپوکسی قالبگیری (overmold) میشود. در بستهبندی flip-chip BGA (FCBGA)، دای به صورت وارونه قرار گرفته و با برجستگیهای لحیم (solder bumps) مستقیم به سابستریت متصل میگردد؛ این ساختار مسیر الکتریکی را کوتاه کرده و در پردازندههای مرکزی، پردازندههای گرافیکی و تراشههای FPGA که سرعت سیگنال در آنها حیاتی است استفاده میشود.
قطعات سرامیکی CBGA به جای متریال ارگانیک، از سابستریت سرامیکی بهره میبرند. سختی مکانیکی و جرم حرارتی بالاتر، فرآیند rework این قطعات را دشوارتر میکند، اما پکیج مقاومت بیشتری در برابر نفوذ رطوبت دارد و همچنان در طراحیهای قدیمی و تجهیزات با قابلیت اطمینان بالا به کار میرود.
در بستهبندیهای CSP ابعاد پکیج بسیار به ابعاد دای نزدیک میشود؛ این ساختار به معنای گویهای بسیار کوچک با گام باریک (fine-pitch) و حاشیه خطای فوقالعاده اندک در فرآیند rework است.
جنس گویهای لحیم BGA از چیست؟
گویهای BGA کرههایی از جنس آلیاژ لحیم هستند؛ در قطعات امروزی عموماً آلیاژ بدون سرب قلع-نقره-مس (SAC) به کار میرود، هرچند آلیاژ قلع-سرب هنوز در برخی قطعات قدیمی و بردهای با قابلیت اطمینان بالا دیده میشود. نوع آلیاژ، قطر گوی و فاصله گام (pitch) همگی در نقشه فنی پکیج قید شدهاند. برای طراحی فوتپرینت، استنسیل و برنامهریزی فرآیند reballing، در دست داشتن هر سه پارامتر ضروری است.
انواع حرارتی و مکانیکی
برخی قطعات BGA برای بهبود دفع حرارت از دای، مجهز به یک حرارتگیر یا درپوش فلزی (lid) در سطح بالایی هستند. این درپوش معمولاً به سابستریت لحیم یا چسبانده میشود و مسیر اصلی انتقال حرارت به بیرون از پکیج را تشکیل میدهد. زمانی که دیتاشیت، پارامتر مقاومت حرارتی اتصال به بدنه (θJC) را مشخص میکند، این سنجش نسبت به درپوش یا سطح فوقانی پکیج انجام گرفته است.
ماده underfill نوعی رزین اپوکسی است که پس از فرآیند reflow به زیر بدنه BGA تزریق میشود. این رزین شکاف میان دای، سابستریت و برد را پر کرده و تنشهای مکانیکی وارد بر اتصالات لحیم را طی چرخههای حرارتی مهار میکند؛ استفاده از آن در پکیجهای بزرگ FCBGA و بردهایی که تحت نوسانات دمایی شدید کار میکنند استاندارد است.
چه زمانی گام BGA استفاده از via-in-pad را به جای fan-out با through-via اجباری میکند؟
بیشتر راهنماهای BGA، تکنیک via-in-pad را صرفاً یک روش جانبی در نظر میگیرند. در اینجا مرزهای واقعی مشخص شده است: چه زمانی through-via در گام (pitch) ۰٫۶۵ میلیمتر همچنان پاسخگو است، و در چه نقطهای microvia لایهنشانیشده روی هم (stacked microvia) در گام ۰٫۳ میلیمتر اجباری میشود.
مسیردهی خروجی (fan-out) شیوه فرار سیگنالها از شبکه پدهای BGA به سایر بخشهای برد است؛ نقطهای که بخش عمده هزینه ساخت PCB تعیین میشود.
جدول تصمیمگیری: از گام پایه تا ساختار لایهها (stackup)
پیش از نهاییسازی چیدمان، الزامات واقعی گام BGA روی برد را از این جدول استخراج کنید:
| گام BGA | fan-out استاندارد | شرایط تغییر ساختار | حداقل ساختار برد |
|---|---|---|---|
| ۱٫۰ میلیمتر | Through-via به قطر ۰٫۳۰ میلیمتر — مطابق با محدودیتهای مکانیکی | — | استاندارد ۴ لایه |
| ۰٫۸ میلیمتر | Through-via به قطر ۰٫۲۵ میلیمتر — در مرز مکانیکی | — | ۴ لایه ۱+N+۱ |
| ۰٫۶۵ میلیمتر | Through-via به قطر ۰٫۲۰ میلیمتر — زیر حد مکانیکی استاندارد | محدودیت در سیمکشی fine-pitch | ۶ لایه ۲+N+۲ |
| ۰٫۵ میلیمتر | Microvia لیزری CO₂ به قطر ۰٫۱۰ میلیمتر | تراکم پدها مانع fan-out استاندارد میشود | ۶ لایه ۲+N+۲ |
| ۰٫۴ میلیمتر | الزامی شدن via-in-pad | استفاده از staggered microvia در صورت وجود بیش از ۲ ردیف | ۸ لایه ۲+N+۲ |
| ۰٫۳ میلیمتر | الزامی شدن via-in-pad | استفاده از stacked microvia با دقت جانمایی ۲۵± میکرومتر | ۸ لایه ۲+N+۳ |
مبنای دادهها: حداقل مته مکانیکی در APTPCB برابر با ۰٫۱۵ میلیمتر (pcb-drilling.json)؛ قطر microvia با لیزر CO₂ برابر با ۰٫۱۰ میلیمتر؛ قطر microvia با لیزر UV برابر با ۰٫۰۷۵ میلیمتر؛ نسبت ابعادی (aspect ratio) استاندارد در تولید ۱۰:۱ تا ۱۲:۱، و تا ۱۵:۱ برای صنایع هوافضا (pcb-drilling.json)؛ ساختارهای HDI به صورت ۱+N+۱ و ۲+N+۲ (hdi-pcb.json)؛ بردهای صلب ۴ تا ۳۲ لایه (hdi-pcb.json)؛ ساختارهای چندلایه ۴ تا ۱۸ لایه با ضخامت ۰٫۴ تا ۲٫۴ میلیمتر (multi-layer-laminated-structure.json).
گام ۰٫۴ میلیمتر در عمل نقطه عطف اصلی تغییر تکنولوژی است. در برد با ضخامت ۱٫۶ میلیمتر، اجرای through-via به قطر ۰٫۲۰ میلیمتر برای fan-out در گام ۰٫۶۵ میلیمتر، نسبت ابعادی ۷٫۵:۱ ایجاد میکند؛ این مقدار درون محدوده استاندارد تولید (۱۰:۱) قرار دارد اما حاشیه اطمینان آبکاری مس را کاهش میدهد. بیشتر سازندگان ترجیح میدهند پیش از رسیدن به این مرز، ساختار برد را به microvia تغییر دهند.
عدد بحرانی تعیینکننده مشخصات برد
در BGA با گام ۰٫۴ میلیمتر، پیادهسازی fan-out به روش استخوان سگی (dog-bone) روی برد ۱٫۶ میلیمتری نیازمند مته ۰٫۲۰ میلیمتر است. با توجه به حداقل قطر مته مکانیکی ۰٫۱۵ میلیمتر در APTPCB، این ابعاد در مرز قابلیت اطمینان آبکاری دیواره سوراخ برای برد ۱٫۶ میلیمتری (نسبت ابعادی ۷٫۵:۱) قرار میگیرد. اگر ضخامت برد به ۲٫۰ یا ۲٫۴ میلیمتر برسد، نسبت ابعادی به مرز ۱۲:۱ یا فراتر از آن میل میکند. راهکار جایگزین و مطمئن، اجرای via-in-pad با microvia لیزری UV به قطر ۰٫۰۷۵ میلیمتر روی stackup از نوع ۲+N+۲ HDI است؛ به همین دلیل در APTPCB، گام ۰٫۴ میلیمتر مبنای ارزیابی مجدد طراحی و مهاجرت به ساختار HDI به شمار میرود.
طراحی پد: مقایسه SMD و NSMD و دلیل انتخاب پیشفرض NSMD در APTPCB
پدهای BGA روی برد مدار چاپی به دو صورت تعریف میشوند: تعریفشده با چاپ سبز (SMD) یا تعریفشده با مس (NSMD). انتخاب میان این دو مستقیماً بر تنشهای مکانیکی پد، قابلیت اطمینان اتصالات لحیم، و میزان جذب خطای انطباق (registration) چاپ سبز اثر میگذارد.
| مشخصه | SMD (تعریفشده با چاپ سبز) | NSMD (تعریفشده با مس) |
|---|---|---|
| تعریف ابعاد پد | گشودگی چاپ سبز کوچکتر از پد مسی است | پد مسی کوچکتر از گشودگی چاپ سبز است |
| کنترل ابعاد پد | ابعاد خارجی توسط چاپ سبز کنترل میشود | ابعاد خارجی توسط مس کنترل میشود |
| آزادسازی خمیر از استنسیل | بهتر — دیواره چاپ سبز نقش مهارکننده دارد | وابسته به حجم یکنواخت خمیر لحیم |
| شکل فیلت لحیم | بشکهایتر، تمرکز تنش کمتر روی سطح پد | فیلت بزرگتر در سمت پد، تخلیه تنش مکانیکی بهتر |
| چرخههای حرارتی | مناسب | برتر — لبههای آزاد پد NSMD اختلاف CTE را جذب میکنند |
| کاربرد بهینهتر در | گام بزرگتر یا مساوی ۰٫۵ میلیمتر، آرایههای درشت | گام کوچکتر یا مساوی ۰٫۴ میلیمتر، قطعات حساس به تنش حرارتی |
طراحی پیشفرض APTPCB برای فوتپرینتهای BGA، ساختار NSMD است. پکیجهای BGA از حساسترین قطعات برد در برابر تنشهای حرارتی هستند؛ ناهمخوانی ضریب انبساط حرارتی (CTE) میان تراشه سیلیکونی، بستر پکیج و لمینت PCB، در چرخههای خاموش و روشن شدن و نوسانات دما، تنشهای متناوبی به پایههای لحیم وارد میسازد. هندسه NSMD به دلیل ایجاد فیلت لحیم بزرگتر در کنارههای پد مسی، مقاومت بهتری در برابر خستگی حرارتی ایجاد میکند؛ موضوعی که در قطعات fine-pitch با کاهش انعطافپذیری اتصال، نقشی حیاتی دارد. چنانچه دیتاشیت قطعه استفاده از SMD را اجباری کرده باشد، این الزام باید مستقیماً در نقشههای ساخت درج شود.
مقایسه پروفایل حرارتی BGA و QFN: تغییرات در reflow، soak و دمای پیک
لحیمکاری BGA همان لحیمکاری reflow است. مراحل فرآیند با QFN یکسان است، اما محدودیتها سختگیرانهتر و الگوهای خرابی (failure modes) متفاوت هستند.
۱. خمیر قلع از طریق استنسیل روی پدهای BGA چاپ میشود. در قطعات fine-pitch BGA، ضخامت استنسیل و ابعاد اپرچر طوری تعیین میشوند که حجم خمیر کافی برای ایجاد اتصالی قابل اطمینان و بدون اتصال کوتاه (bridging) تأمین شود. ۲. دستگاه مونتاژ سطحی (pick and place)، قطعه BGA را با تکیه بر لبههای پکیج یا با سیستم بینایی ماشین روی الگوی توپهای قلع، بر روی خمیر قرار میدهد. فرآیند fine-pitch در APTPCB دقت جایگذاری را در محدوده ۲۵± میکرومتر حفظ میکند. ۳. در کوره reflow، خمیر قلع و توپها ذوب شده و به هم میپیوندند. کشش سطحی، پکیج را به سمت مرکز پدها میکشد؛ بنابراین انحرافهای کوچک در مرحله جایگذاری، در این بخش خودبهخود اصلاح میشوند. ۴. با خنک شدن برد، اتصالات منجمد و نهایی میشوند.
در لحیمکاری BGA دو چالش اصلی رخ میدهد که در QFN بهندرت دیده میشود. اولی تاببرداشتگی (warpage) است: پکیجهای بزرگ و برد ممکن است در طول حرارتدهی خم شوند؛ در نتیجه برخی توپها در دمای پیک تماس خود را با خمیر از دست میدهند. این پدیده عیب بالشتکی (head-in-pillow) ایجاد میکند که در آن توپ قلع روی خمیر مینشیند اما با آن ادغام نمیشود. چالش دوم تشکیل حباب گاز (voiding) است؛ گازهای محبوس در اتصال، در بازرسی با X-ray به صورت نقاط تاریک و گرد نمایان میشوند. کنترل هر دو مشکل از طریق طراحی دقیق استنسیل، ترکیب شیمیایی خمیر، مدیریت رطوبت پکیجها و برد و تنظیم بهینه پروفایل reflow انجام میشود.
در تنظیم پروفایل، استفاده از اتمسفر نیتروژن میزان اکسیداسیون را کاهش داده و ترشوندگی (wetting) را بهویژه برای آلیاژهای lead-free خانواده SAC بهبود میدهد. هدفگذاری APTPCB دستیابی به اختلاف دمایی (delta-T) برابر با ۵ درجه سانتیگراد یا کمتر در سراسر برد طی چرخه reflow است. ناحیه پیشگرم و تثبیت دما (soak zone) برای پکیجهای بزرگ اهمیتی حیاتی دارد؛ شیب دمایی تند به سمت پیک میتواند مرکز یک پکیج FCBGA با ابعاد ۴۰ میلیمتر را زیر دمای ذوب (liquidus) نگه دارد، در حالی که لبههای آن کاملاً ذوب شدهاند.
برای اصول پایهای پروفایل، به راهنمای فرآیند لحیمکاری reflow مراجعه کنید. برای بررسی صافی برد حین مونتاژ، کنترل تاببرداشتگی در طول مونتاژ را ببینید. جهت بررسی توانمندیهای مونتاژ BGA و قطعات fine-pitch در APTPCB، به بخش خدمات مونتاژ BGA مراجعه کنید.
معیارهای بازرسی X-ray برای BGA: کدام عیوب طبق IPC-A-610 مردودند و کدام قابل Rework هستند؟
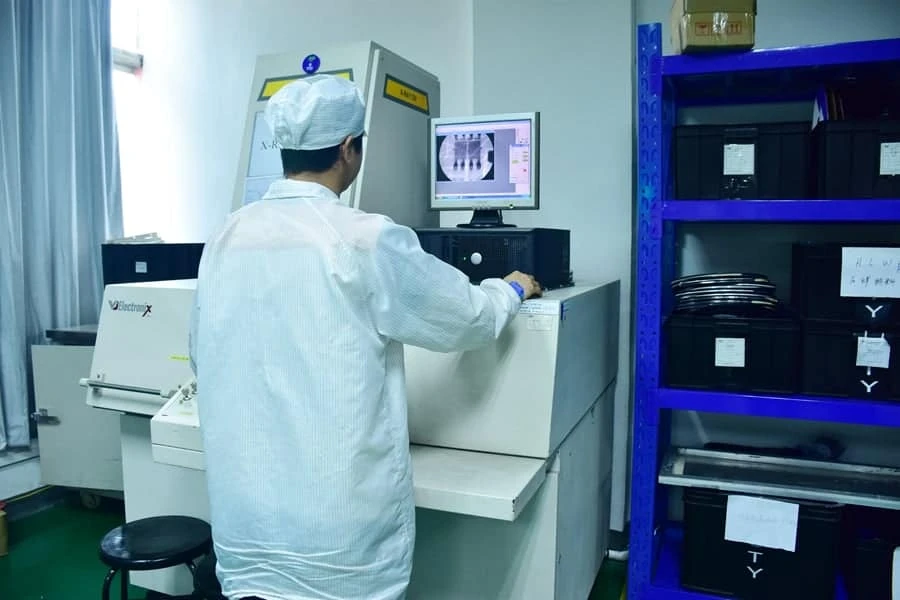
دوربینهای AOI تنها حضور قطعه BGA و تراز تقریبی آن را تشخیص میدهند، اما اتصالات لحیم زیر پکیج را نمیبینند؛ بازرسی X-ray این دید را فراهم میکند. تصویربرداری دوبعدی (2D X-ray) شکل بال، پل لحیم (Bridging)، نبود بال و حفرههای گازی (Voids) را از نمای بالا نشان میدهد. تصاویر زاویهدار یا سهبعدی (3D X-ray) برای تفکیک لایههای روی هم افتاده و شناسایی عیب Head-in-pillow (که از نمای عمودی کاملاً سالم به نظر میرسد) ضروری هستند.
عیوب کلیدی و نحوه دستهبندی آنها:
عیب Bridging بین بالهای مجاور در هر کلاسی مردود قطعی است. این ایراد به صورت موضعی قابل Rework نیست؛ پکیج باید برداشته شده، محل لحیمکاری کاملاً پاکسازی و پکیج جدید ریبال یا جایگزین شود.
عیب Missing balls در تمامی موارد نقص محسوب میشود. اگر بال از ابتدا وجود نداشته، اتصال مکانیکی و الکتریکی برقرار نیست. اگر بال پس از فرآیند Reflow مفقود شده باشد، پیش از تأیید برد باید علت ریشهای آن بررسی شود.
عیب Head-in-pillow (HiP) اتصالی است که در آن بال نرم شده و پد را تا حدی خیس کرده (Wetting)، اما با خمیر لحیم ترکیب کامل پیدا نکرده است. این اتصال در تصویر 2D X-ray سالم دیده میشود و برای تشخیص آن باید از نماهای زاویهدار یا 3D استفاده کرد. عیب HiP طبق استاندارد IPC-A-610 مردود است.
پدیده Voids به وجود حفرههای گازی در محل اتصال گفته میشود. حبابهای ریز کمتر از سقف مجاز تعیینشده در سفارش خرید، قابل قبول هستند. این حد آستانه معمولاً روی ۲۵٪ از سطح مقطع اتصال BGA تعیین میشود، اما باید پیش از ساخت مورد توافق قرار گیرد؛ استاندارد IPC-A-610 برای هر کلاس معیارهای جداگانهای دارد و یک عدد ثابت دیکته نمیکند. میزان مجاز Voiding از متداولترین موارد اختلاف در مونتاژ BGA است و باید صراحتاً در اسناد خرید قید شود.
موارد الزامی جهت درج در استعلام قیمت (RFQ) برای فرآیند بازرسی:
- مشخص کردن پکیجهای مشمول بازرسی X-ray (معمولاً تمام BGAهای با Pitch کمتر از ۰.۵ میلیمتر و هر پکیجی روی بردهای IPC-A-610 Class 3)
- طرح نمونهبرداری: بازرسی ۱۰۰٪، سطح AQL یا صرفاً نمونه اول تولید (First Article)
- حداکثر درصد مجاز حباب (Void acceptance limit) نسبت به سطح اتصال
- کلاس پذیرش: IPC-A-610 Class 2 یا Class 3
- الزام به تصویربرداری زاویهدار یا بازسازی سهبعدی (3D Reconstruction)
- تحویل گزارش درصد Void همراه با بچ تولیدی
برای نحوه تنظیم دقیق این پارامترها به بخش معیارهای X-ray برای BGA Voiding و Head-in-pillow و برای اطلاعات نمونهبرداری و مستندسازی به سرویس بازرسی X-ray در PCB مراجعه کنید.
تست الکتریکی لایه اعتبارسنجی نهایی را تکمیل میکند. تست Boundary Scan از طریق پروتکل JTAG اتصالات غیرقابل دسترس BGA را بررسی کرده و تست عملکردی (Functional Test) سلامت عملیاتی مدار را تایید میکند.
انواع پکیجهای BGA: کدام مدل برای کاربرد مد نظرتان مناسب است؟
چندین مدل BGA وجود دارد. موارد زیر پرتکرارترین گزینهها در BOM طراحان هستند و الزامات پیادهسازی هر یک روی برد مشخص شده است.
| پکیج | ساختار | کاربرد متداول | الزامات Fan-out | بازرسی | دشواری Rework |
|---|---|---|---|---|---|
| PBGA (plastic BGA) | دای با اتصال سیمی (Wire-bonded) روی سوبسترای ارگانیک، Overmolded | کنترلرها، چیپستها، ICهای عمومی | متوسط در گامهای بزرگتر؛ غالباً viaهای سراسری پاسخگو هستند | X-ray | متوسط؛ پکیج قابل تعویض یا Reballing است |
| FCBGA (flip-chip BGA) | اتصال برعکس دای با Bumping روی سوبسترای Build-up | انواع CPU، GPU، FPGA و پردازندههای شبکه | بالا؛ تعداد بالای توپهای قلع، لایههای متعدد، غالباً نیازمند HDI | X-ray | دشوار؛ ابعاد بزرگ پکیج، احتمال تاببرداشتگی (Warpage)، جرم حرارتی بالا |
| CBGA (ceramic BGA) | سوبسترای سرامیکی، غالباً با توپهای قلع دارای نقطه ذوب بالاتر | قطعات High-reliability و قطعات قدیمی (Legacy) | متوسط | X-ray | دشوار؛ بدنه سرامیکی و جرم حرارتی بالا |
| CSP / fine-pitch BGA | ابعاد بدنه نزدیک به اندازه دای، توپهای قلع ریز در fine-pitch | تجهیزات موبایل، پوشیدنیها، قطعات حافظه | بالا؛ معمولاً نیازمند microviaها یا تکنولوژی via-in-pad | X-ray | دشوار؛ توپهای قلع بسیار ریز، حاشیه خطای بسیار کم |
| PoP (package on package) | مونتاژ پشتهای BGA حافظه روی BGA پردازشی | پردازندههای موبایل دارای حافظه پشتهای | بالا | X-ray، غالباً نیازمند تصویربرداری در بیش از ۱ زاویه | دشوار؛ وجود ۲ سطح اتصال لحیمکاری |
| LGA (land grid array) | پدهای تخت زیر بدنه، فاقد توپ قلع | ماژولها، سنسورها، برخی قطعات پاور؛ CPUهای سوکتی | متوسط تا بالا | X-ray برای پکیجهای لحیمشونده روی برد | متوسط؛ فاصله اندک بدنه تا برد (low standoff) پاکسازی را سختتر میکند |
| QFN (quad flat no-lead) | پدهای پیرامونی همراه با پد حرارتی مرکزی | مدارات پاور، بردهای RF، انواع MCU با ابعاد کوچک | پایین؛ پدها روی حاشیه قرار دارند، thermal viaها زیر پد مرکزی مینشینند | AOI برای لبهها، X-ray برای پد حرارتی | متوسط |
تعمیر مجدد (rework) و ریبالینگ BGA: معنای واقعی ۳ چرخه در خط تولید
در صورت معیوب بودن اتصال BGA، قطعه باید از روی برد دمونتاژ شود. فرآیند BGA rework با استفاده از یک ایستگاه کاری مخصوص انجام میشود که تحت یک پروفایل حرارتی کنترلشده، قطعه را از بالا و برد را از پایین گرم میکند؛ سپس پکیج را برداشته، محل اتصال را تمیز و مجدداً قلعاندود میکند و در نهایت پکیج جدید یا آمادهشده را جایگذاری کرده و عملیات reflow را انجام میدهد.
فرآیند مونتاژ قطعات fine-pitch در APTPCB، دفعات rework را به ۳ چرخه یا کمتر محدود میکند. هر چرخه، یک شوک حرارتی مجدد به برد و قطعات مجاور وارد میکند؛ برد پیش از نخستین rework، مراحل چاپ خمیر، قطعهچینی و reflow را پشت سر گذاشته است و هر سیکل حرارتی اضافه، موجب تخریب لمینت، افت یکپارچگی آبکاری دیواره ویاهای (plated barrel) مجاور و تضعیف اتصالات لحیم قطعات همجوار میشود. محدودیت ۳ چرخه صرفاً یک سقف قراردادی نیست؛ بلکه یک قید مهندسی ناشی از آسیب حرارتی تجمعی به برد و افزایش ریسک بروز عیوب پنهان بهشمار میرود.
ریبالینگ (Reballing) فرآیندی مجزا است. در این فرآیند، توپهای قلع پیشین از روی پکیج BGA خارجشده از برد پاک شده و توپهای لحیم جدید جایگزین میشوند؛ این کار معمولاً با هدف بازیابی قطعات گرانقیمت یا تغییر آلیاژ برای سازگاری با خمیر قلع خط مونتاژ انجام میگیرد. خدمات ریبالینگ BGA در APTPCB، عملیات ریبالینگ (در سطح قطعه) را کاملاً تفکیکشده از rework (در سطح برد مونتاژی) اجرا میکند. در صورت ارسال قطعات جهت ریبالینگ، نقشه پکیج یا ball map، قطر توپ قلع، نوع آلیاژ، pitch، سطح حساسیت به رطوبت و سوابق بازرسی مورد نیاز را ارائه دهید.
مشخصات فنی الزامی برای بردهای BGA
موارد زیر را در پکیج مستندات ساخت و مونتاژ قید کنید تا سازنده برد و واحد مونتاژ دقیقاً بر اساس طراحی نهایی پیش بروند:
- مشخصات و نقشههای مرجع پکیج BGA: مقدار pitch، قطر توپ قلع (ball diameter)، تعداد پایهها و نوع آلیاژ
- نوع تعریف پدهای PCB (بهصورت solder-mask defined یا غیر از آن) به همراه ابعاد دقیق پد برای هر BGA
- ساختار fan-out: مشخص کردن through via، میکروویا (microvia) یا via-in-pad به همراه الزامات پر کردن (fill) و مساندود کردن سر ویاها (cap)
- پوشش نهایی سطح (surface finish) متناسب با لحیمکاری قطعات fine-pitch و ضخامت کل برد
- ضخامت استنسیل (stencil) و تعریف هرگونه ناحیه پلهای (step stencil) در زیر BGA
- الزامات مربوط به حساسیت به رطوبت (MSL) جهت نگهداری و آمادهسازی پکیجها
- الزامات بازرسی با X-ray: تعیین قطعات تحت بازرسی، نرخ نمونهبرداری و حد مجاز تشکیل حفره (void)
- کلاس استاندارد پذیرش (IPC-A-610 Class ۲ یا ۳) و سقف دفعات مجاز rework
- نیاز به underfill یا مهار گوشهها (corner staking) در صورت لزوم در طرح
چرا برای بردهای BGA با APTPCB همکاری کنیم؟
مجموعه APT پیش از تایید نهایی و شروع ساخت، فوتپرینتهای BGA، مسیرکشی و fan-out، پدهای via-in-pad و طراحی استنسیل را بهدقت بررسی میکند و مونتاژ بردهای BGA را با بازرسیهای SPI، AOI و X-ray تحت یک برگه فرایند ساخت (traveler) واحد پیش میبرد. تیم مونتاژ BGA گزارشهای بازرسی AOI، AXI و درصد حباب (void) را همراه با هر بهر تولیدی تحویل میدهد؛ علاوه بر این، در صورت نیاز پروژه، فرایندهای تزریق underfill، مهار مکانیکی قطعات (staking) و ریورک تحت کنترل حرارتی نیز قابل اجرا هستند. چنانچه چالش اصلی مدار در لایههای برد خام باشد، تیم تولید بردهای HDI PCB بررسی میکند که آیا fan-out نیازمند میکروویا است یا میتوان مسیرکشی را با ویاهای سرتاسری پیادهسازی کرد.
استانداردها و مراجع فنی مرتبط:
- استاندارد IPC-۷۰۹۵: پیادهسازی فرایندهای طراحی و مونتاژ قطعات BGA
- استاندارد IPC-۷۳۵۱: الزامات عمومی طراحی قطعات نصب سطحی و ابعاد لندپترن
- استاندارد IPC-A-۶۱۰: معیارهای پذیرش بردهای مونتاژشده الکترونیکی
- استاندارد IPC J-STD-۰۰۱: الزامات اتصالات لحیمکاریشده در بردهای الکتریکی و الکترونیکی
- استاندارد IPC/JEDEC J-STD-۰۳۳: اصول بستهبندی، جابهجایی و کنترل قطعات حساس به رطوبت
پرسشهای متداول
BGA در الکترونیک چیست؟
پکیج BGA (Ball Grid Array) یک بستهبندی قطعات نصب سطحی است که از شبکهای از گویهای لحیم در زیر بدنه خود برای اتصال به PCB استفاده میکند. این پکیج تعداد زیادی اتصال را در فضایی کوچک ممکن میسازد و در پردازندهها، FPGAها، تراشههای حافظه و SoCها کاربرد گسترده دارد.
تفاوت بین BGA و LGA چیست؟
پکیج BGA گویهای لحیم متصل به پدها دارد و بخش اصلی هر اتصال را همین گویها شکل میدهند. در مقابل، LGA دارای پدهای مسطح بدون گوی است؛ بنابراین اتصال فقط با خمیر قلع چاپشده روی PCB برقرار میشود و در نتیجه ارتفاع پایه (standoff) کمتری دارد. قطعات LGA بدون نیاز به لحیمکاری درون سوکت نیز نصب میشوند.
تراشههای BGA چگونه لحیمکاری میشوند؟
مونتاژ تراشههای BGA با فرآیند reflow انجام میگیرد. ابتدا خمیر قلع روی پدهای PCB چاپ میشود، BGA روی خمیر قرار میگیرد و برد از کوره reflow عبور میکند؛ در آنجا گویها و خمیر ذوب شده و قطعه به صورت خودکار تراز میشود (self-align). سپس صحت اتصالات با X-ray ارزیابی میشود.
چرا اتصالات BGA با X-ray بازرسی میشوند؟
نقاط اتصال زیر بدنه پکیج مدفون هستند و دوربینهای نوری دیدی به آنها ندارند. بازرسی X-ray مواردی نظیر شکل گویها، اتصالات کوتاه، گویهای ناموجود و فضای خالی درون لحیم (void) را آشکار میکند. سیستمهای X-ray زاویهدار یا ۳D برای تشخیص عیب head-in-pillow که در دید مستقیم از بالا پنهان میماند، ضروری هستند.
پکیج Flip Chip BGA چیست؟
در پکیج Flip Chip BGA (FCBGA)، دای سیلیکونی بهصورت وارونه قرار گرفته و بهجای پیوند سیمی (wire bond)، با برجستگیهای بسیار کوچک (bump) به سابستریت متصل میشود. سپس سابستریت سیگنالها را به گویهای لحیم هدایت میکند. این معماری طول مسیرهای اتصال را به حداقل رسانده و در CPUها، GPUها و FPGAها ساختار استاندارد است.
آیا قطعه BGA قابل تعویض یا استفاده مجدد است؟
بله. ایستگاه ریورک، BGA را تحت پروفایل حرارتی دقیق جداسازی میکند؛ پدهای روی برد تمیزکاری شده و قطعه جدید یا ریبالشده (reballed) نصب میشود. فرآیند ریبالینگ، گویهای لحیم جدید را روی پکیج پیاده میکند تا آماده مونتاژ مجدد شود. با توجه به اعمال تنش حرارتی در هر نوبت، تعداد دفعات مجاز ریورک محدود است.
چکلیست استعلام قیمت ساخت و مونتاژ PCB برای قطعات BGA
هنگام استعلام قیمت ساخت برد و مونتاژ BGA از سازنده، موارد زیر را مشخص کنید:
- گام پایههای BGA (Pitch): ۰.۳ / ۰.۴ / ۰.۵ / ۰.۶۵ / ۰.۸ / ۱.۰ میلیمتر (مقدار دقیق تعیین شود)
- تعداد پکیجهای BGA و موقعیت مکانی آنها روی برد
- ساختار Fan-out: از نوع through-via، microvia یا via-in-pad
- نوع پد: NSMD یا SMD (برای هر پکیج تفکیک شود)
- ضخامت مس لایههای داخلی: ۱/۲ اونس (یا قید مقدار در صورت تفاوت)
- ساختار لایهها (Stackup): متریال، تعداد لایهها و ضخامت نهایی برد
- چینش HDI: ساختار ۱+N+۱، ۲+N+۲ یا موارد دیگر
- قطر و تلرانس لیزر دریل: ۰.۰۷۵ میلیمتر ± مقدار تلرانس
- تعداد microviaهای پشتهای (stacked) و محدودیتهای منطبق بر IPC Class 3
- مونتاژ: نیاز به تلرانس جایگذاری SPI برابر با ±۲۵ میکرومتر (بله/خیر)
- الزام بازرسی X-ray (بله/خیر)
- نیاز به underfill (بله/خیر) و مشخص کردن پکیجهای هدف
- چرخههای مجاز بازکاری (Rework) و حداکثر تعداد دفعات آن
انتخاب BGA با در نظر گرفتن الزامات برد
انتخاب BGA فراتر از شماتیک مداری بر طراحی کل برد اثر میگذارد. گام پایهها (ball pitch) ساختار via و تعداد لایههای PCB را مشخص میکند، ابعاد قطعه و تابیدگی (warpage) آن میزان پیچیدگی لحیمکاری را دیکته میکنند، و پنهانبودن اتصالات نحوه بازرسی و تعمیر برد را تعیین میسازد. پیش از نهاییکردن پارتنامبر، نقشه پکیج (package drawing) را دقیق بررسی کنید، در صورت وجود، پکیجهای جایگزین QFN یا LGA را بسنجید، و الزامات مربوط به pitch، مشخصات پد، fan-out و بازرسی X-ray را مستقیماً در استعلام قیمت (RFQ) لحاظ کنید.