
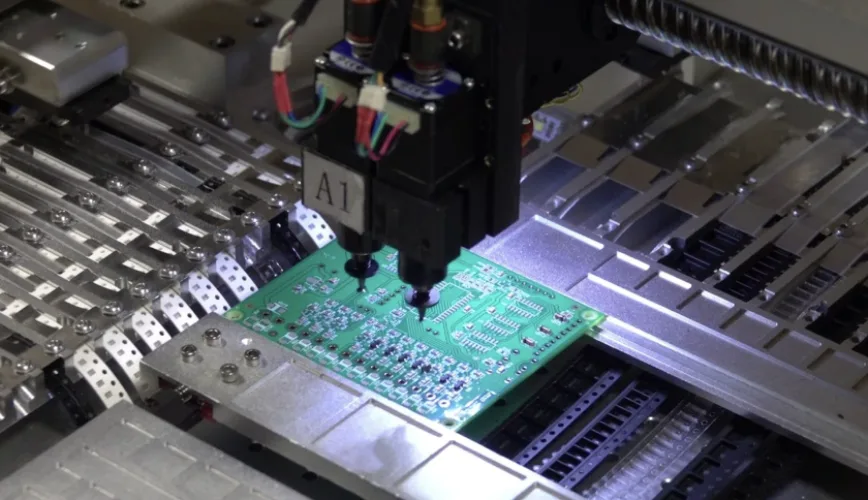
لحیمکاری بازپخت یا ریفلو (Reflow Soldering)، روش استاندارد اتصال قطعات نصب سطحی (SMD) به برد مدار چاپی (PCB) است. ابتدا خمیر قلع—مخلوطی از ذرات میکروسکوپی آلیاژ لحیم و فلاکس (flux)—روی پدها چاپ میشود. قطعات با دقت درون خمیر مرطوب جایگذاری میشوند. سپس برد وارد کوره ریفلو شده و طبق یک پروفایل دمایی دقیق گرم میشود؛ خمیر ذوب شده پدها و پایهها را خیسکاری (wetting) میکند و با سرد شدن تدریجی، اتصالات لحیم جامد و نهایی تشکیل میشوند.
اصطلاح «ریفلو» به این معناست که آلیاژ لحیم از پیش مستقر، در محل اتصال ذوب شده و جریان مییابد، نه اینکه فلز مذاب از خارج اضافه شود. همین مشخصه مرز تمایز اصلی آن با لحیمکاری موجی (wave soldering) است؛ جایی که برد مستقیماً از روی حوضچهای از قلع مذاب عبور داده میشود.
هرچند نگاهها معمولاً معطوف به کوره است، اما سرنوشت کیفیت اتصال پیش از ورود برد به محفظه حرارتی تعیین میشود. جزئیات گامبهگام لحیمکاری ریفلو، پارامترهای کنترلی هر زون در کوره، عیوب شایع و ریشههای فنی آنها، به همراه سوابق فرآیندی الزامی برای دریافت از واحد مونتاژ، مشخصات این فرآیند را تبیین میکنند.
نکات کلیدی
- فرایند لحیمکاری reflow از چهار مرحله تولید تشکیل شده است: چاپ خمیر قلع، بازرسی، قطعهگذاری (placement) و کوره. بروز خطا در هر یک از این مراحل نقصی ایجاد میکند که درون کوره قابل جبران نیست.
- درون کوره، پروفایل حرارتی از مراحل پیشگرمایش (preheat)، تثبیت حرارتی (soak)، ذوب یا ریفلو (پیک دما) و خنکسازی عبور میکند. محدودهها و شیبهای دمایی را دیتاشیت سازنده خمیر قلع و جرم حرارتی برد تعیین میکنند، نه یک پروفایل عمومی و پیشفرض.
- بخش عمده عیوب reflow از مراحل بالادستی ناشی میشوند: طراحی استنسیل (stencil)، حجم خمیر تزریقشده، آفست در قطعهگذاری یا رطوبت نامجاز داخل قطعات.
- تزریق نیتروژن در کوره reflow اکسیداسیون را در فاز مایع کاهش میدهد. این روش کیفیت لحیمکاری قطعات fine-pitch و پایهزیر (bottom-terminated) را بهبود میدهد، اما هرگز جایگزینی برای یک پروفایل حرارتی بهینه نیست.
- از سازنده مستندات فنی اختصاصی برد خود را مطالبه کنید: پروفایل حرارتی اندازهگیریشده، نتایج بازرسی SPI و AOI، بازرسی X-ray برای اتصالات پنهان، و گزارشهای تایید نمونه اول (First Article).
لحیمکاری ریفلو چیست؟
لحیمکاری ریفلو با ذوب خمیر قلعِ از پیش اعمالشده طی یک چرخه حرارتی کنترلشده، قطعات نصب سطحی را به PCB متصل میکند. خمیر قلع سه وظیفه مشخص دارد: فلاکس (flux) موجود در آن اکسیدها را از روی پد و پایه قطعه پاک میکند، آلیاژ لحیم اتصال نهایی را تشکیل میدهد، و چسبندگی خمیر، قطعات را تا زمان ذوب لحیم در جای خود نگه میدارد.
با ذوب شدن خمیر، کشش سطحی، لحیم مذاب را روی سطوح فلزی ترشونده میکشد و قطعاتی را که انحراف جزئی دارند به مرکز پد بازمیگرداند. با کاهش دمای برد به زیر نقطه ذوب آلیاژ، لحیم منجمد شده و گلویی اتصال (fillet) شکل میگیرد. یک اتصال استاندارد پیوند بینفلزی (intermetallic) مستحکمی میان پد و پایانه قطعه ایجاد میکند.
امروزه لحیمکاری SMT تقریباً بهطور کامل با ریفلو انجام میشود. (برای بررسی دقیقتر فرایند نصب سطحی و مفاهیم پایهای آن، به فناوری SMT چیست و چگونه کار میکند مراجعه کنید.) این روش مقاومتها و خازنهای چیپ، ICهای پایه گالوینگ (gull-wing)، پکیجهای QFN، اتصالات BGA و انواع کانکتورها را در یک مرحله مونتاژ میکند. قطعات پایهدار (THT) شرایط متفاوتی دارند که در ادامه بررسی شدهاند.
مراحل گامبهگام فرآیند لحیمکاری Reflow
خط تولید Reflow معمولاً با این ترتیب اجرا میشود:
۱. چاپ خمیر قلع (Solder paste printing): استنسیل استیل ضدزنگ روی برد تراز شده و تیغه اسکویجی (squeegee) خمیر قلع را از میان بازشوها (apertures) روی پدها هدایت میکند. ضخامت استنسیل و ابعاد بازشوها، حجم خمیر تخصیصیافته به هر اتصال را مشخص میکنند. ۲. بازرسی خمیر قلع (SPI): سامانه ۳D SPI ارتفاع، سطح و حجم خمیر را روی تمامی پدها اندازه میگیرد و پیش از چیدمان قطعات، عیوبی نظیر پلزدگی (bridging)، کمبود خمیر و جابهجایی را گزارش میکند. ۳. چیدمان قطعات (Component placement): دستگاههای Pick-and-place قطعات را از فیدرها برداشته و با اتکا به نقاط فیدوشیال برد برای انطباق، آنها را در مختصات برنامهریزیشده درون خمیر قلع مینشانند. ۴. فرآیند Reflow: برد از طریق نقاله درون کوره حرکت میکند. پروفایل دمایی دقیق، خمیر قلع را ذوب کرده و اتصالات نهایی را تشکیل میدهد. ۵. بازرسی پس از Reflow: سامانه AOI اتصالات لحیم قابلمشاهده، جهتگیری (قطبیت) و صحت موقعیت قطعات را کنترل میکند. بازرسی X-ray (AXI) نیز کیفیت اتصالات پنهان زیر قطعات BGA، QFN و سایر پکیجهای bottom-terminated را میسنجد.
بردهای دورو این چرخه را تکرار میکنند. سمت دارای قطعات سبکتر ابتدا وارد کوره Reflow میشود؛ سپس برد برگردانده شده و فرآیند چاپ، چیدمان و لحیمکاریِ سمت دوم انجام میپذیرد. از آنجا که قطعات سمت اول دو بار از کوره عبور میکنند، نگهداشتن قطعات سنگین در آن بخش نیازمند چسب یا بازنگری در طراحی DFM است.
در صفحه مونتاژ SMT و THT شرکت APT، بهکارگیری ۳D SPI پیش از Reflow، اجرای AOI پس از لحیمکاری SMT و THT، و بازرسی متمرکز AXI برای اتصالات پنهان، مسیر استاندارد کنترل کیفی محسوب میشود.
تشریح زونهای کوره رفلو
کوره رفلو همرفتی (Convection) از چندین زون حرارتی در امتداد کانوایر و به دنبال آن زونهای خنککننده تشکیل شده است. دمای هر زون به طور مستقل تنظیم میشود و سرعت حرکت کانوایر تعیین میکند که برد چه مدت در هر بخش باقی بماند. برآیند این متغیرها، پروفایل حرارتی برد را شکل میدهد. افزایش تعداد زونها، امکان کنترل دقیقتر شیب منحنی دما را فراهم میسازد. خطوط مونتاژ APT از کورههای رفلو ۱۰ زونه تحت اتمسفر نیتروژن بهره میبرند.
پروفایل حرارتی استاندارد شامل چهار مرحله اصلی است:
| مرحله | شرح فرآیند | پارامترهای تحت کنترل | پیامدهای خطای تنظیم |
|---|---|---|---|
| پیشگرمایش (Preheat) | برد با شیب حرارتی کنترلشده از دمای محیط گرم میشود | تبخیر حلالها، شوک حرارتی به قطعات سرامیکی | نرخ بیش از حد سریع: تشکیل solder balls، پاشش (spatter)، ترک خازنها. نرخ بیش از حد کند: تبخیر زودهنگام flux |
| تثبیت حرارتی / همدمایی (Soak) | دما به آرامی افزایش مییابد یا پایینتر از نقطه ذوب ثابت میماند | کاهش اختلاف دمای قطعات بزرگ و کوچک؛ فعالسازی flux | زمان بیش از حد کوتاه: ذوب ناهمگون قلع، پدیده tombstone. زمان بیش از حد طولانی: سوختن کامل flux، وتینگ ضعیف، ایجاد voids |
| رفلو / اوج حرارتی (Peak) | دمای برد از نقطه ذوب آلیاژ (Liquidus) فراتر رفته و به اوج میرسد | وتینگ قطعات و شکلگیری اتصالات اینترمتالیک | دما یا زمان ناکافی: اتصالات سرد یا دانهدانه، نقص head-in-pillow. دما یا زمان مازاد: آسیب به قطعات و لمینت، رشد بیش از حد لایه اینترمتالیک |
| خنکسازی (Cooling) | دما به زیر نقطه انجماد آلیاژ (Solidus) بازمیگردد | ساختار دانهبندی اتصال، مهار تنشهای مکانیکی برد | خنکسازی بسیار کند: تشکیل ساختار دانهای درشت. خنکسازی بسیار سریع: ایجاد تنش شدید در قطعات بزرگ و برد |
مقادیر دقیق نرخ شیب دما، زمان مرحله همدمایی، دمای اوج (Peak)، مدتزمان بالاتر از دمای ذوب و نرخ خنکسازی، مستقیماً از دیتاشیت خمیر قلع و آستانه تحمل حرارتی قطعات استخراج شده و سپس متناسب با جرم حرارتی برد تنظیم میشوند. راهنمای اصول پروفایل رفلو: زمان soak، دمای peak و delta-T روش تنظیم این پارامترها و تحلیل گراف پروفایل را تشریح میکند.
دمای تنظیمشده کوره با دمای واقعی برد یکسان نیست
تنظیم دمای یک زون روی مقداری مشخص، لزوماً به معنای رسیدن برد به همان دما نیست. لایههای ضخیم مس، کانکتورهای بزرگ و قطعات BGA نسبت به قطعات پسیو کوچک با سرعت کمتری حرارت جذب میکنند. تنها روش اطمینان از دمای واقعی اتصالات، پروفایلگیری مستقیم از برد مونتاژی است: ترموکوپلها را به گرمترین و سردترین نقاط مدار متصل کنید، برد را از کوره عبور دهید و منحنی حاصل را با پنجره فرآیند خمیر قلع مطابقت دهید. اختلاف دمای گرمترین و سردترین نقطه، همان مقدار delta-T است.
بردهای بسیار نازک و بردهای سنگینِ چندلایه هر کدام به پروفایل حرارتی اختصاصی نیاز دارند. مستند فنی APT درباره پروفایل رفلو برای بردهای نازک بر مدیریت ریسکهای ناشی از تاببرداشتگی (warpage) در این دسته از مدارها تمرکز دارد.
نقاط کنترل فرایند: بررسی پارامترها در هر مرحله
این جدول راهنمای ارزیابی فرایند reflow در خط مونتاژ یا عیبیابی افت بازده تولید (yield) است. در اینجا مشخص شده که هر مرحله وابسته به چه پارامترهایی است، انحراف از آنها چه نقصی ایجاد میکند و کدام گیت بازرسی مانع از عبور عیب میشود.
| مرحله فرایند | پارامترهای کنترلی | عیوب ناشی از عدم کنترل | محل شناسایی عیب |
|---|---|---|---|
| نگهداری و آمادهسازی خمیر | دمای نگهداری، زمان یخزدایی، زمان باز بودن خمیر (open time)، ردیابی بچ | جدایش نامناسب خمیر از استنسیل، خشکی خمیر، تشکیل solder balls | بازرسی چاپ، بررسی روند SPI |
| استنسیل | ضخامت، ابعاد و شکل روزنهها، area ratio، نواحی پلهای (step)، فواصل تمیزکاری | کمبود یا مازاد قلع، اتصالی (bridging)، ایجاد void زیر پدهای حرارتی | بازرسی حجم و مساحت در SPI |
| چاپ خمیر | انطباق شابلون و پدها، فشار و سرعت squeegee، سرعت جدایش، ساپورت مکانیکی برد | جابهجایی خمیر نسبت به پد، پخششدگی (smearing)، اتصالی | بازرسی ۱۰۰٪ پدها در SPI |
| مدیریت قطعات | سطح حساسیت به رطوبت (MSL)، عمر مجاز در کارگاه (floor life)، مستندات فرآیند پخت (bake) | اثر پاپکورنی، جدایش لایهها (delamination) در پکیج، تشکیل void | تست X-ray، متالوگرافی و مقطعزنی (cross-section) در تحلیل خرابی |
| قطعهگذاری | دقت جانمایی، وضعیت نازل، اطلاعات کتابخانه قطعه (ابعاد، جهت) | انحراف زاویهای، قطبیت معکوس، عدم تغذیه قطعه، پدیده tombstone | سیستم AOI قبل از کوره (در صورت استفاده)، سیستم AOI بعد از کوره |
| پروفایل حرارتی Reflow | دمای تنظیمی زونها، سرعت کانوایر، اتمسفر کوره، پروفایل حرارتی اندازهگیریشده برد | اتصالات سرد (cold joints)، نقص head-in-pillow، عیوب void و tombstoning، آسیب ناشی از دمای بیش از حد | لاگ پروفایلر، AOI، بازرسی X-ray |
| خنککاری و جابهجایی برد | نرخ خنککاری، خروجی کانوایر، ساپورت سینی یا برد | تغییر شکل و اعوجاج در اتصال پیش از انجماد کامل، تاببرداشتگی برد (warpage) | بازرسی AOI، ارزیابی صافی سطح برد |
| سمت دوم برد (دو رو) | وزن قطعات مونتاژشده سمت اول، پروفایل حرارتی مرحله دوم | افتادن قطعات، آسیب ناشی از ذوب مجدد اتصالات | بازرسی AOI، بازرسی X-ray |
رفع عیوبی که در مرحله SPI کشف میشوند بسیار کمهزینهتر است: پاک کردن خمیر از روی برد و چاپ مجدد. شناسایی عیب پس از reflow نیازمند rework است؛ فرایندی که یک سیکل حرارتی اضافه و ناخواسته به برد و قطعات تحمیل میکند. به همین دلیل SPI یکی از کارآمدترین گیتهای کنترلی در خط مونتاژ به شمار میرود.
برای بررسی ضوابط طراحی استنسیل برای قطعات fine-pitch و قطعات پسیو کوچک، به قوانین طراحی استنسیل برای قطعات fine-pitch در PCBA مراجعه کنید. جهت انتخاب خمیر مناسب، راهنمای انتخاب خمیر قلع را ببینید.
مقایسه لحیمکاری Reflow و Wave soldering
هر دو روش اتصال لحیم ایجاد میکنند، اما کاربرد متفاوتی برای انواع قطعات دارند.
| لحیمکاری Reflow | لحیمکاری Wave | |
|---|---|---|
| منبع قلع | خمیر قلع چاپشده پیش از چیدمان قطعات | حوضچه قلع مذاب زیر برد |
| قطعات اصلی | قطعات نصب سطحی (SMD) | قطعات Through-hole، برخی قطعات SMT زیر برد که چسبانده شدهاند |
| حرارتدهی | عبور کل مجموعه مونتاژی از داخل کوره | تماس مستقیم سطح زیرین با موج قلع؛ گرمایش غیرمستقیم سطح رویی |
| تجهیزات و ابزار | استنسیل به ازای هر سمت برد | پالت یا فیکسچر اختصاصی در صورت استقرار قطعات SMT در سمت لحیمکاری |
| کاربرد متداول | تقریباً تمام بردهای مدرن SMT | بردهای دارای کانکتورهای متعدد through-hole و قطعات اندک SMT در سطح زیرین |
بسیاری از بردها به هر دو روش نیاز دارند. ابتدا قطعات SMT به روش reflow لحیم میشوند، سپس قطعات through-hole وارد فرایند wave soldering، لحیمکاری انتخابی (selective soldering) یا لحیمکاری دستی میشوند. برخی از قطعات through-hole را میتوان با متد pin-in-paste نیز در همان مرحله reflow مونتاژ کرد؛ در این روش، خمیر قلع مستقیماً درون و اطراف پدِ سوراخ چاپ میشود. پیادهسازی این متد مستلزم تحمل حرارتی قطعه در پروفایل دمایی reflow و تطابق ابعاد سوراخ و پایه جهت پر شدن کامل اتصال از قلع است.
راهنمای فرایند wave soldering مراحل اجرای موج قلع و قوانین طراحی مرتبط را بررسی میکند، و صفحه خدمات لحیمکاری انتخابی معیارهای ترجیح لحیمکاری موضعی قطعات through-hole را نسبت به حوضچه موج قلع کامل شرح میدهد.
فرایند Reflow با نیتروژن در مقایسه با هوا
فرایند reflow میتواند در اتمسفر معمولی هوا یا درون محیط نیتروژن انجام شود. گاز نیتروژن با جایگزینی اکسیژن در کوره، میزان اکسیداسیون قلع مذاب و سطوح فلزی را در فاز مایع کاهش میدهد. پیامد مستقیم این کار، خیسشوندگی (wetting) بهتر روی پوششهای نهایی دشوار، ایجاد اتصالات لحیم براقتر و وسیعتر شدن پنجره فرایند (process window) برای قطعات fine-pitch و قطعات با اتصالات زیرین (bottom-terminated) است.
تزریق نیتروژن هزینههای جاری خط را بالا میبرد و اجرای آن برای همه بردها ضرورت ندارد. نیتروژن عیوب ناشی از طراحی نامناسب استنسیل، پروفایل دمایی غلط یا رطوبت قطعات را جبران نمیکند؛ بنابراین باید آن را به چشم یک متغیر کنترلی دید که تنها بر اساس الزامات قطعات یا پوشش سطح اعمال میشود. خط مونتاژ قطعات BGA و fine-pitch در APT از فرایند reflow در محیط نیتروژن با سنجش دقیق پروفایل ترموکوپلی استفاده میکند که اختلاف دمایی (delta-T) سراسر برد را در محدوده ۵ درجه سانتیگراد یا کمتر تضمین مینماید.
عیوب متداول لحیمکاری Reflow
| نقص / عیب | شکل ظاهری | نقطه شروع معمول برای بررسی |
|---|---|---|
| پل لحیم (Solder bridging) | اتصال ناخواسته لحیم بین دو پایه یا پد مجاور | خمیر قلع اضافی، چاپ نامنظم خمیر، عدم انطباق استنسیل، طراحی نامناسب پد |
| اثر سنگ قبر (Tombstoning) | بلند شدن قطعه چیپ کوچک از یک سر | حرارتدهی نامتقارن یا عدم یکنواختی حجم خمیر قلع بین دو پد، خطای آفست در مونتاژ |
| گلولهها / دانههای لحیم (Solder balls / beading) | کرههای ریز قلع در مجاورت اتصال یا کنار قطعات چیپ | نرخ پیشگرمایش بسیار سریع، رطوبت خمیر قلع، حجم مازاد خمیر، نامناسب بودن شکل دهانه بازشوی استنسیل |
| حفرههای گاز (Voids) | محبوس شدن کیسههای گاز درون اتصال، قابل تشخیص با X-ray | خروج گازهای flux زیر پدهای حرارتی بزرگ، ترکیب شیمیایی خمیر، وجود via-in-pad، پروفایل حرارتی |
| عیب Head-in-pillow | قرار گرفتن بال BGA روی خمیر بدون ذوب و امتزاج کامل با آن | تاببرداشتگی (warpage)، اکسیداسیون بالها، حرارت ناکافی یا ضعف در فعالیت شیمیایی flux |
| اتصال سرد یا دانهدانه (Cold / grainy joint) | اتصال لحیم کدر، زبر و دارای ترشوندگی ضعیف | دمای پیک ناکافی یا کوتاه بودن زمان بالای دمای ذوب (TAL)، آلودگی سطوح |
| عدم ترشوندگی / پسزدگی لحیم (Non-wetting / dewetting) | عدم پخش لحیم روی سطح یا پسکشیدگی آن از روی پد | اکسیداسیون پوشش نهایی سطح (surface finish)، آلودگی، تخلیه و سوختن زودهنگام flux |
| ترکخوردگی قطعه | بروز ترک در خازنهای سرامیکی یا بدنه پکیج قطعات | شوک حرارتی، خمش برد پس از خروج از reflow، نفوذ رطوبت به داخل پکیج قطعه |
پیش از دستکاری تنظیمات دمایی کوره، منشأ اولیه نقص را پیدا کنید. تکرار عیب tombstone روی یک فوتپرینت خاص در تمامی نقاط پنل، مستقیماً به طراحی اشتباه پد یا استنسیل مربوط میشود. پراکندگی تصادفی tombstone در نقاط مختلف، نشاندهنده خطای جاگذاری قطعات یا کیفیت خمیر قلع است. میزان حفرهها (voids) زیر پدهای حرارتی قطعات QFN، همانقدر که به پروفایل حرارتی حساس است، به الگوی تقسیم پنجرههای استنسیل نیز بستگی دارد؛ برای جزئیات فنی بیشتر، راهنمای روشهای بهینهسازی reflow در پکیجهای QFN برای کاهش حبابها را بررسی کنید.
سوابق فرآیندی که باید درخواست کنید
هنگام ارزیابی کیفی یک واحد مونتاژ، یا زمان بروز افت بازدهی (Yield) در یک بهر تولیدی، این مستندات مشخص میکنند که آیا فرآیند reflow برای برد شما تحت کنترل است یا خیر:
- پروفایل دمایی اندازهگیریشده reflow برای پارت نامبر و نسخه بازنگری (Revision) برد شما، همراه با مشخص بودن محل ترموکوپلها و تطبیق آن با پنجره فرآیندی خمیر قلع
- دادههای SPI برای نمونه اولیه (First article) و بهر تولیدی، شامل ثبت پدهایی که خطا خورده و مجدداً شستشو و چاپ شدهاند
- نتایج بازرسی AOI به تفکیک دستهبندی عیوب و نحوه تعیین تکلیف هشدارهای کاذب (False calls)
- تصاویر X-ray و متراژ حفرهها (Void) برای قطعات BGA، QFN و سایر اتصالات پنهان، در مقایسه با آستانه پذیرش تعیینشده در سفارش
- سوابق جابهجایی و انبارش قطعات حساس به رطوبت: مدت مجاز مجاورت با محیط (Floor life) و هرگونه عملیات رطوبتزدایی حرارتی (Bake) پیش از مونتاژ
- گزارش بازرسی نمونه اول که صحت چیدمان، پلاریته قطعات و کیفیت لحیمکاری را روی نخستین برد ارزیابی میکند
- سوابق کنترل تغییرات در صورت تغییر استنسیل، خمیر قلع، پروفایل حرارتی یا خط مونتاژ بین بهرهای مختلف
استاندارد پذیرش مونتاژ را در سفارش خود درج کنید؛ معمولاً IPC-A-610 Class ۲ یا Class ۳ مبنا قرار میگیرد. همچنین در صورت نیاز به محدودیتهای void سختگیرانهتر از استاندارد پیشفرض سازنده، آن را قید کنید. APT تمام دادههای ثبتی خمیر قلع، reflow، لحیمکاری THT و تست الکتریکی را متصل به برگه گردش کار (Traveler) هر سفارش مستند و نگهداری میکند.
مستندات و اطلاعات الزامی برای استعلام قیمت (RFQ) مونتاژ SMT
- فایلهای Gerber یا ODB++ شامل لایههای خمیر قلع (paste layers) به همراه نقشه مونتاژ (assembly drawing)
- فایل BOM شامل پارتنامبر سازنده (MPN) و قطعات جایگزین تاییدشده
- فایل مختصات قطعات (centroid / placement file) شامل زاویه چرخش (rotation) و سمت برد (side)
- نوع پوشش نهایی برد و ضخامت آن، به دلیل اثر مستقیم بر ترشوندگی (wetting) و جرم حرارتی
- مشخصات آلیاژ لحیم و نوع flux مورد نیاز (مانند lead-free، no-clean یا water-soluble) و الزام به شستشو یا عدم آن
- کلاس پذیرش کیفی، محدوده بازرسی X-ray و معیارهای مجاز void برای اتصالات لحیمی پنهان
- تیراژ، زمانبندی تولید و تعیین لزوم تایید نمونه اولیه (first article) پیش از اجرای تولید اصلی
مزایای همکاری با APTPCB در مونتاژ ریفلو SMT
APT توالی ساخت، استنسیل (stencil)، ریفلو، لحیمکاری پایهدار (through-hole)، بازرسی و پوشش آزمون را پیش از آغاز فرایند برنامهریزی میکند؛ بدین ترتیب بردهای با فناوری مختلط (mixed-technology) بدون کوچکترین ابهام فنی وارد کوره میشوند. خط مونتاژ ریفلو SMT از ایستگاههای استاندارد ۳D SPI، AOI و X-ray استفاده میکند و بازرسی نمونه اولیه (FAI) همراه با پروفایل حرارتی واقعی، پایداری پارامترهای فرایند را برای کل بچ تولیدی تضمین مینماید.
استانداردها و مراجع فنی مرتبط:
- IPC-A-610: الزامات پذیرش مجموعههای الکترونیکی
- IPC J-STD-001: الزامات مونتاژ و لحیمکاری مجموعههای الکتریکی و الکترونیکی
- IPC/JEDEC J-STD-020: ردهبندی حساسیت به رطوبت و ریفلو برای قطعات غیرهرمتیک
- IPC/JEDEC J-STD-033: روشهای حمل، بستهبندی، انبارش و استفاده از قطعات حساس به رطوبت
- IPC-7530: راهنمای تنظیم و کنترل پروفایل دمایی برای فرایندهای لحیمکاری انبوه
پرسشهای متداول
فرایند لحیمکاری بازآوری (Reflow) چیست؟
در فرایند reflow، ابتدا خمیر قلع روی پدهای PCB چاپ میشود، قطعات SMD روی خمیر قرار میگیرند و سپس مجموعه در کوره از مراحل پیشگرمایش، تثبیت، reflow و خنکسازی عبور داده میشود. خمیر قلع ذوب شده، پدها و پایهها را تر میکند و پس از انجماد، اتصالات لحیم را شکل میدهد.
چهار ناحیه اصلی در پروفایل حرارتی reflow کدامند؟
این چهار ناحیه عبارتند از پیشگرمایش (preheat)، تثبیت حرارتی (soak)، بازآوری یا اوج حرارت (reflow/peak) و خنکسازی (cooling). پیشگرمایش دمای برد را با نرخ کنترلشده بالا میبرد؛ مرحله soak توزیع حرارت را یکنواخت کرده و flux را فعال میسازد؛ در ناحیه reflow دمای لحیم از نقطه ذوب فراتر میرود؛ و در بخش خنکسازی، اتصالات منجمد میشوند.
چه تفاوتی بین لحیمکاری reflow و لحیمکاری موجی وجود دارد؟
لحیمکاری reflow خمیر قلع چاپشده روی پدها را پس از چیدمان قطعات ذوب میکند و برای قطعات نصب سطحی به کار میرود. لحیمکاری موجی بخش زیرین برد را از روی حوضچه مذاب عبور میدهد و عمدتاً برای قطعات پایهدار (THT) استفاده میشود.
آیا استفاده از نیتروژن در لحیمکاری reflow الزامی است؟
خیر. بسیاری از بردها در اتمسفر هوای معمولی لحیمکاری میشوند. نیتروژن با کاهش اکسیداسیون در زمان مذاب بودن قلع، ترشوندگی را روی قطعات fine-pitch، قطعات با پد زیرین و برخی پوششهای نهایی سطح بهبود میدهد. تزریق نیتروژن صرفاً یک گزینه کمکی در فرایند است و جایگزین پروفایل حرارتی مهندسیشده نمیشود.
علت وقوع عیب سنگ مزار (tombstoning) در فرایند reflow چیست؟
این خطا زمانی رخ میدهد که قلع در یک سمت قطعه کوچک چیپی زودتر از سمت دیگر ذوب و تر شود و به دلیل کشش سطحی نامتقارن، قطعه را بلند کند. دلایل عمده شامل گرمایش نامتعادل دو پد، حجم نابرابر خمیر قلع، جابجایی قطعه هنگام چیدمان، و طراحی نامتقارن پدها (مانند اتصال مستقیم یک سمت به سطح بزرگ مس) است.
آیا قطعات پایهدار (THT) را میتوان با فرایند reflow لحیم کرد؟
برخی قطعات را میتوان با تکنیک pin-in-paste لحیم کرد. در این روش، خمیر قلع داخل و اطراف سوراخ آبکاریشده اعمال میشود، قطعه جاگذاری شده و برد وارد کوره reflow میگردد. بدنه قطعه باید تحمل دمای کوره reflow را داشته باشد و نسبت ابعاد سوراخ، پایه و حجم خمیر، پر شدن کامل سوراخ را تضمین کند. در صورت عدم تطابق این شرایط، از لحیمکاری موجی، انتخابی (selective soldering) یا دستی استفاده میشود.
نقطه تعیینکننده کیفیت اتصال reflow
کوره لحیم را ذوب میکند، اما کیفیت نهایی اتصال بر اساس حجم خمیر قلع، دقت جایگذاری، وضعیت قطعه و پروفایل حرارتی ثبتشده روی برد واقعی تعیین میشود. هنگام بروز نقص در فرایند reflow، بررسی را از نخستین گیت بازرسی که خطا را ثبت کرده (معمولاً SPI یا AOI) شروع کنید و گامبهگام به سمت مرحله منشأ خطا به عقب برگردید. هنگام انتخاب پیمانکار مونتاژ، دادهها و سوابق کیفی بردهایی با پیچیدگی مشابه پروژه خود را درخواست کنید.